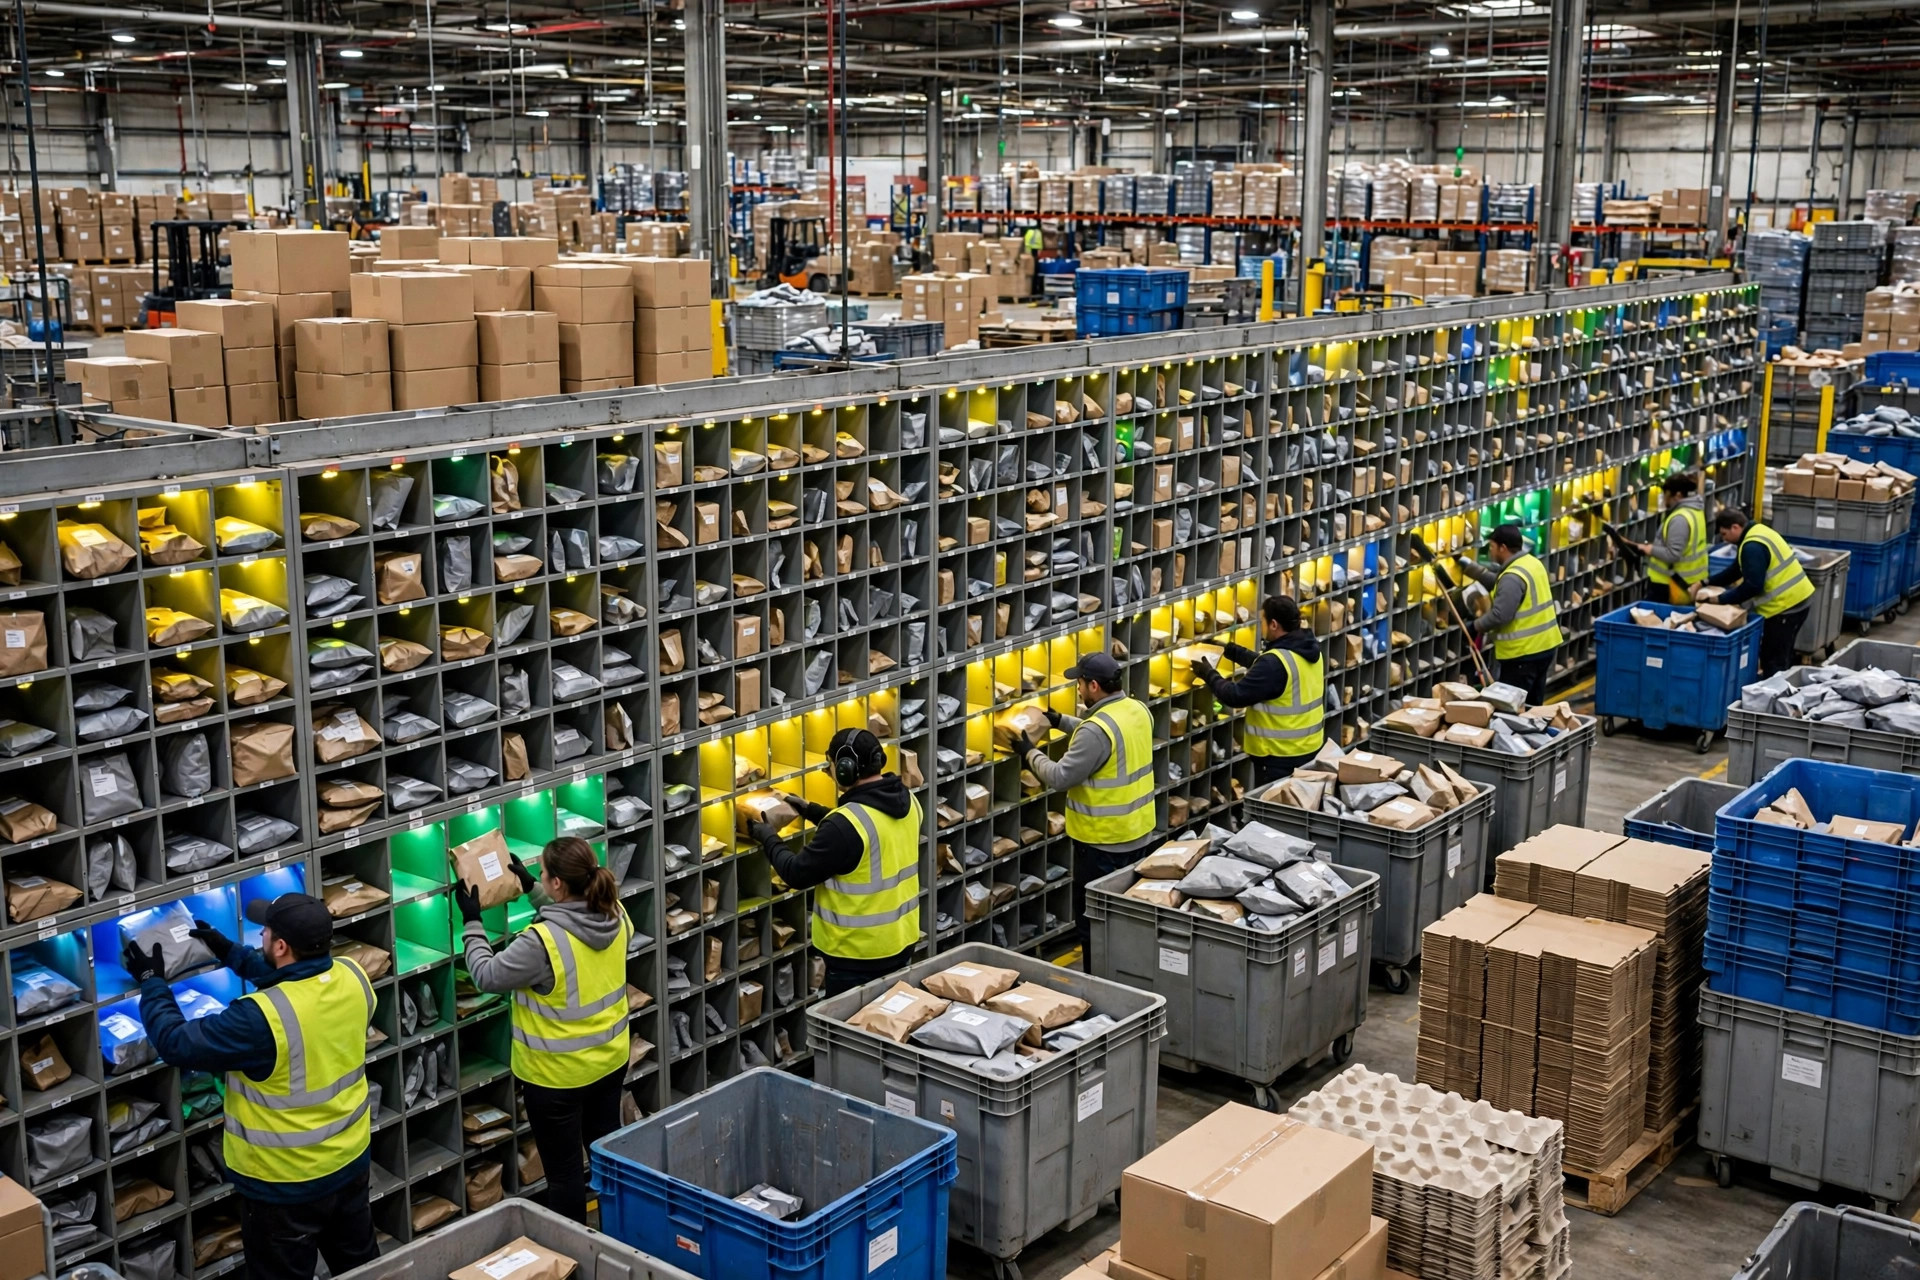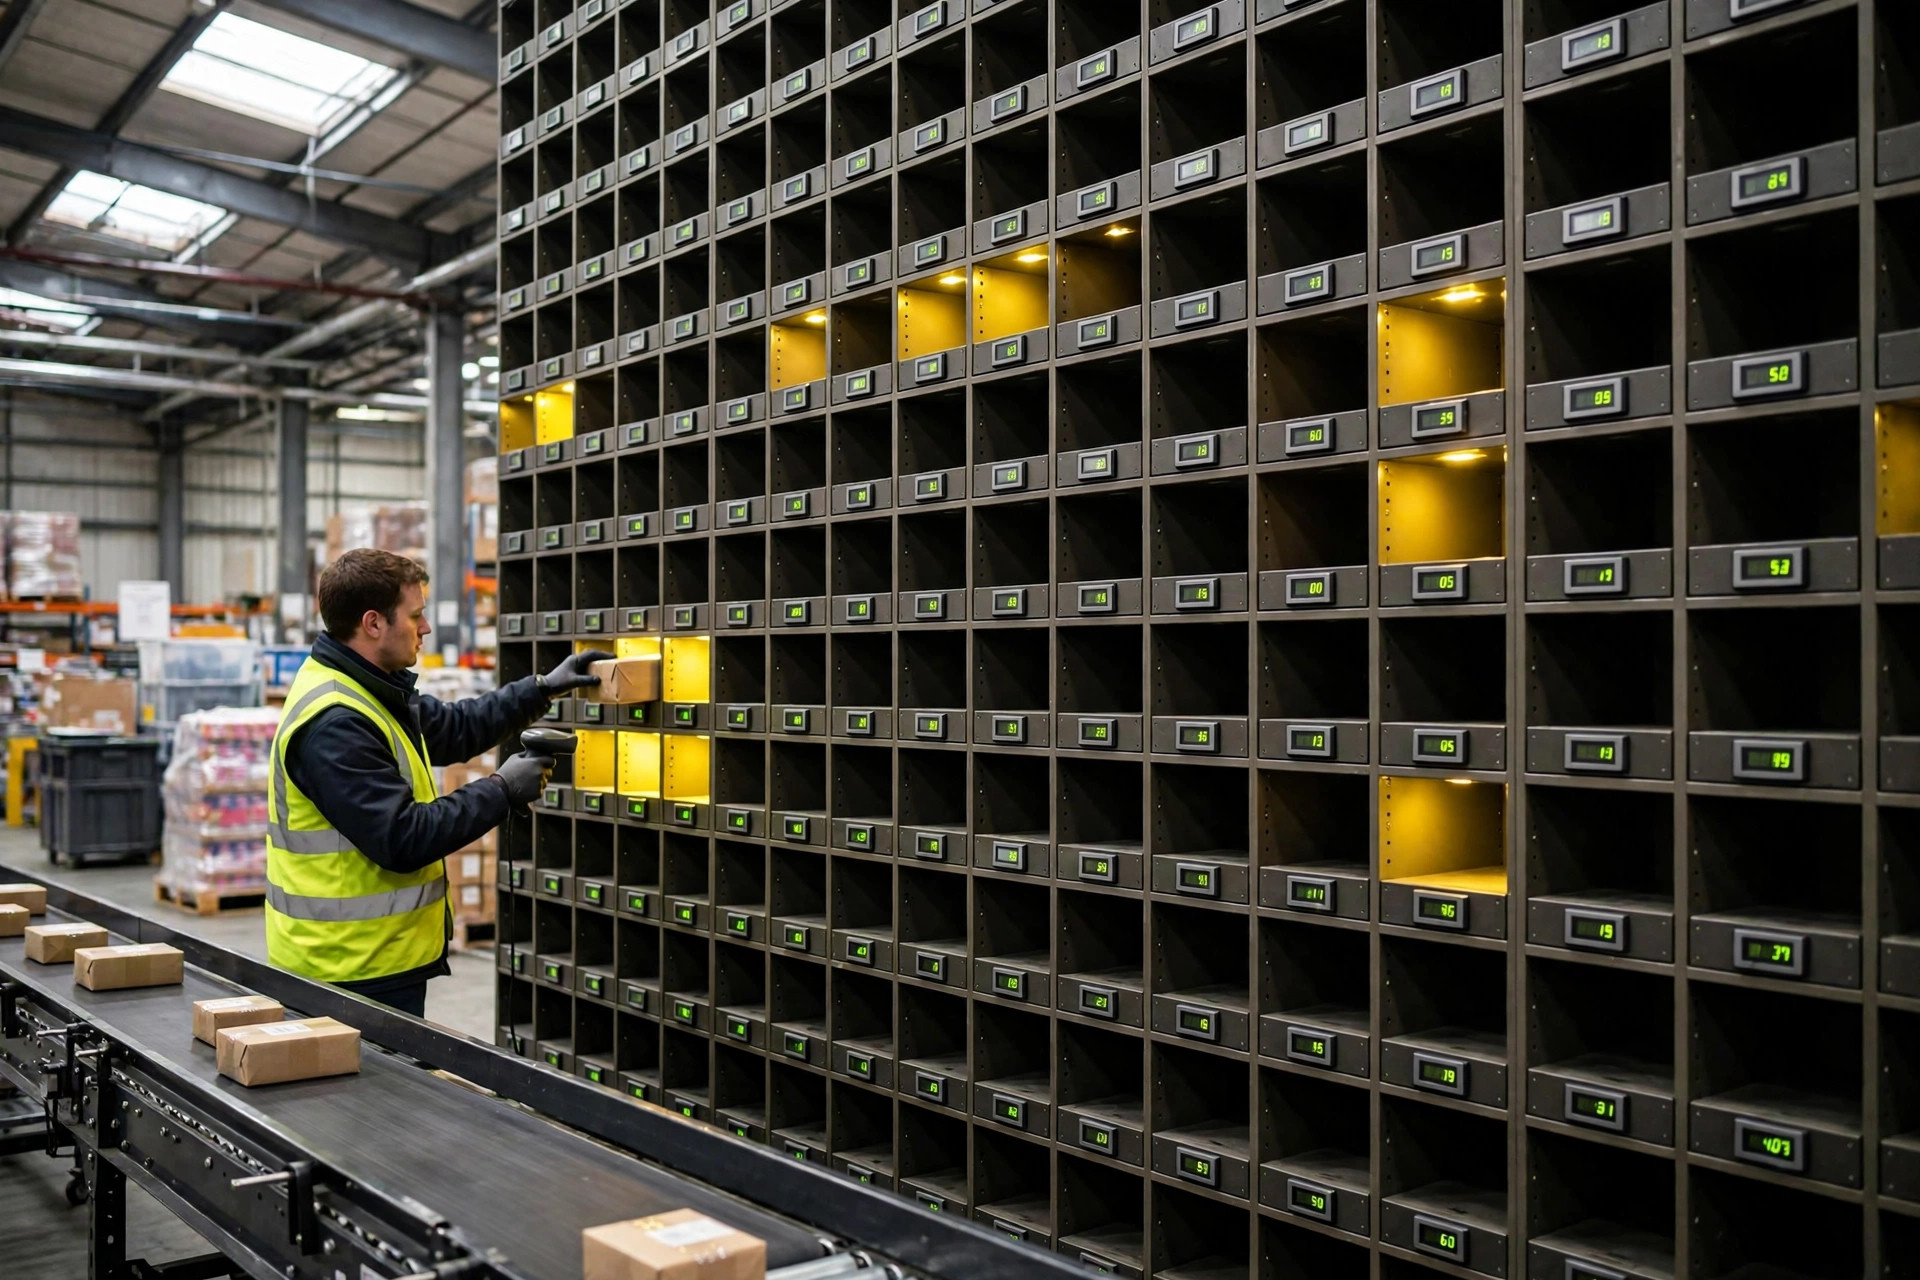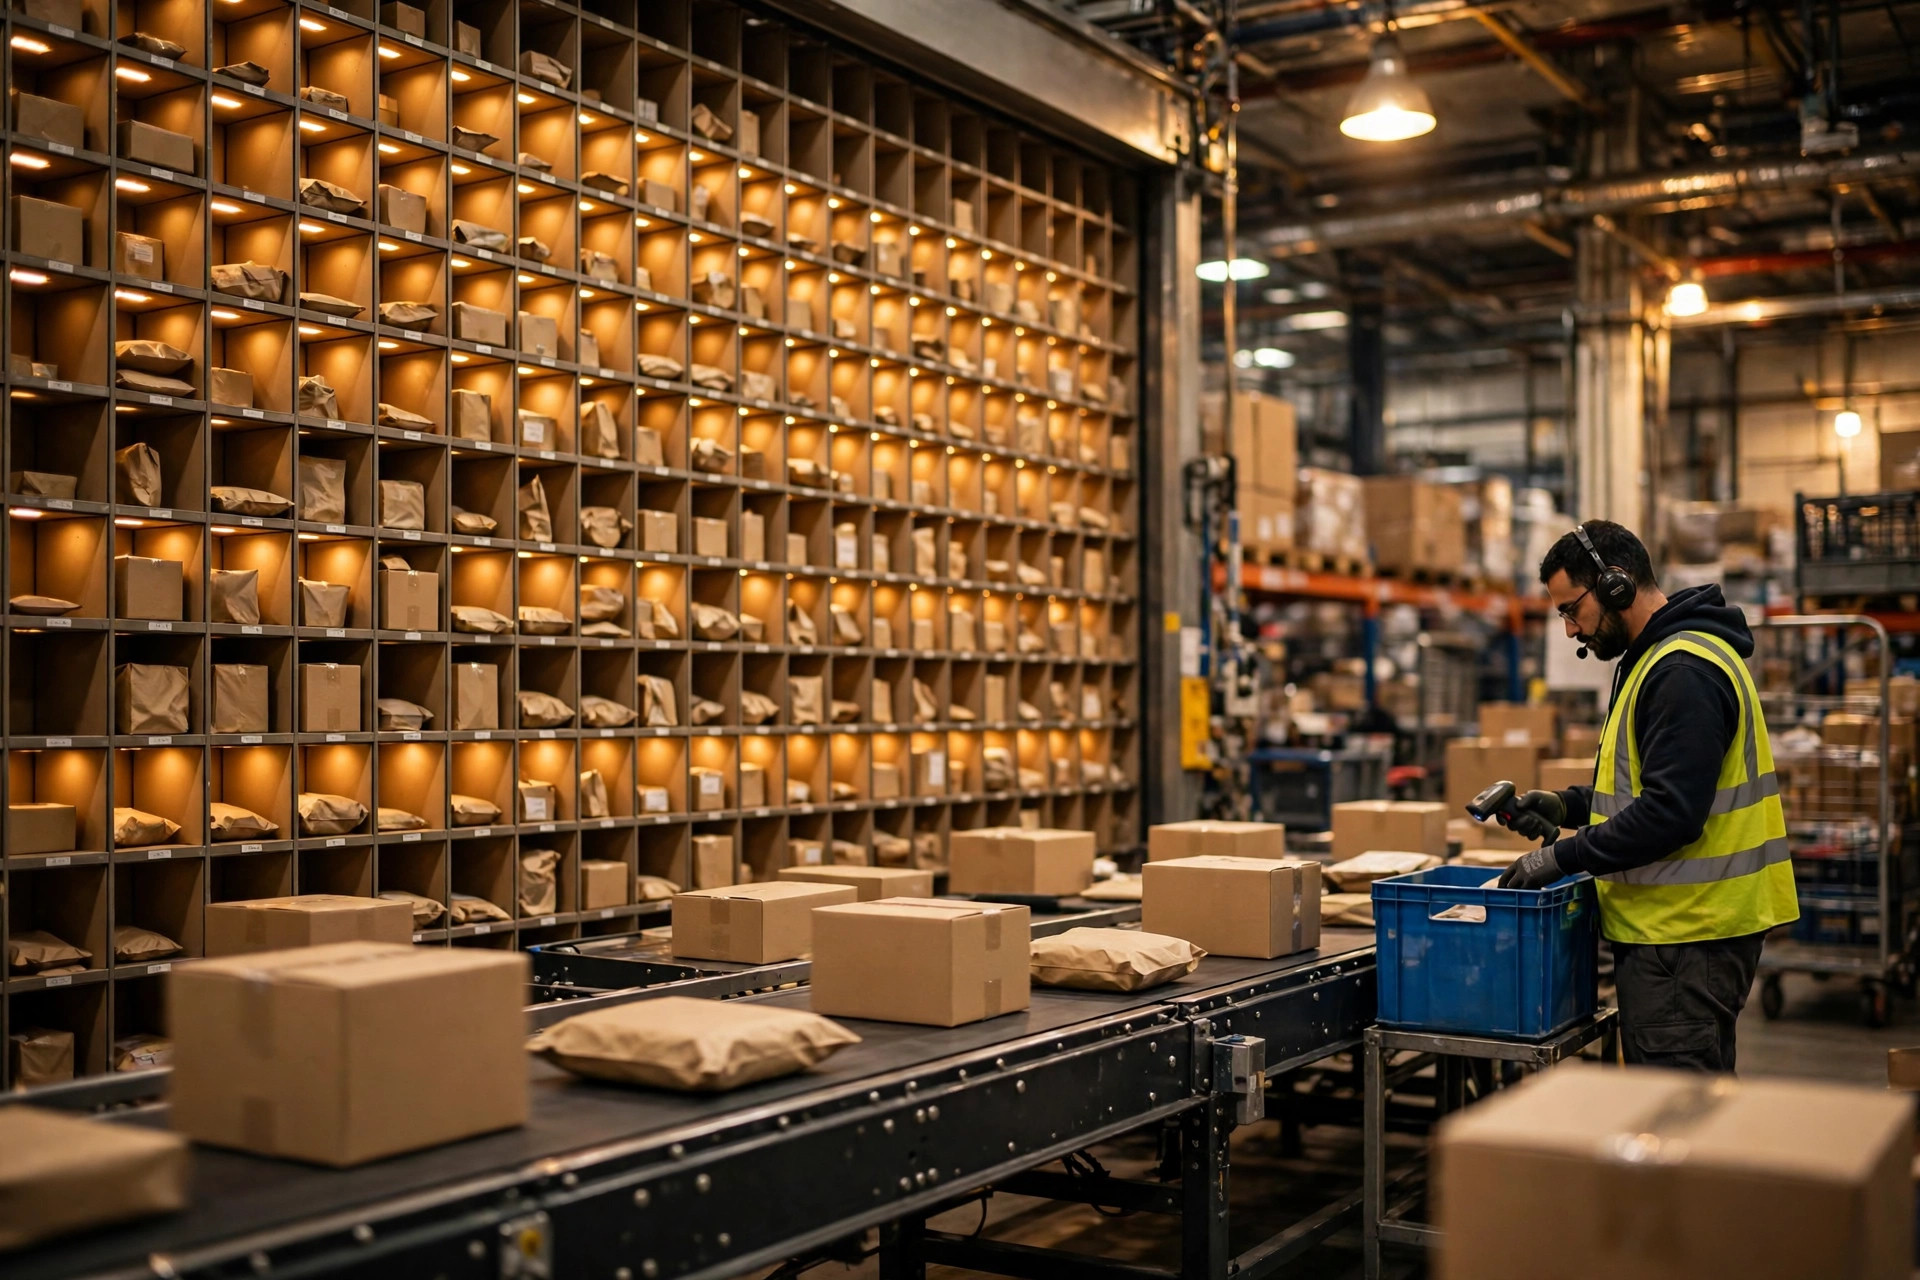
En novembre 2024, je me tenais dans un entrepôt 3PL de Dongguan qui expédiait du petit électroménager, regardant la haute saison démarrer. Leur mur de tri à haut volume comptait 240 compartiments, quatre inducteurs travaillant à l'avant et deux emballeurs déjà en retard à l'arrière. Quarante-cinq minutes après le début de la vague, soixante-dix pour cent des compartiments étaient occupés et les inducteurs tenaient encore du produit sans savoir où le mettre. Le responsable m'a dit que le mur avait été acheté sur la parole du fournisseur : 240 compartiments traiteraient 8,000 commandes par jour. Un coup d'œil au plan de vague m'a dit où était le problème. Le mur n'était pas trop petit. Le calcul avait été fait au mauvais endroit.
Pensez-y comme à un restaurant. Un compartiment est une table : une table accueille un groupe à la fois, et elle ne se libère que lorsque ce groupe a fini et est parti. Un mur de tri fonctionne de la même façon. Un compartiment appartient à une commande jusqu'à ce que cette commande soit complète et emballée pour sortir. La capacité d'un mur n'est donc pas le nombre de pièces par jour, mais le nombre de commandes inachevées qu'il peut contenir au même moment. Avec 240 compartiments, cela semble largement suffisant, jusqu'à ce que la commande moyenne ait besoin de trois passages de préparation pour être complète. À la fin du deuxième passage, vous pouvez facilement avoir 260 commandes suspendues au mur en même temps. Le « 8,000 commandes par jour » du fournisseur supposait que chaque compartiment se libère instantanément et que rien ne va jamais mal. Ce n'est pas un entrepôt. C'est une brochure.
Un mur de tri à haut volume en entrepôt fonctionne sur trois chiffres, pas un seul
Le premier chiffre, ce sont les compartiments, et il est déterminé par la structure des commandes, pas par le volume quotidien. Les compartiments nécessaires correspondent au nombre maximal de commandes suspendues au mur en même temps dans une vague, plus dix à quinze pour cent de marge pour les exceptions et les reprises. Exemple concret, clairement hypothétique : 300 commandes de 2.4 lignes en moyenne, préparées en trois passages. À la fin du deuxième passage, environ 260 commandes sont encore incomplètes et occupent des compartiments. Un mur de 240 compartiments déborde de 20 commandes, et le produit excédentaire finit par terre en attendant un emplacement. Changez le mix de commandes et le même mur se comporte complètement différemment. Si quatre-vingts pour cent des commandes sont monolignes, 240 emplacements peuvent tourner une douzaine de vagues par jour sans effort. Si la moitié des commandes sont multilignes, le même mur commence à s'essouffler après six vagues. Le nombre de commandes par jour ne vous dit presque rien ici. Le profil des commandes vous dit tout.
Le deuxième chiffre est le rythme d'induction : combien de pièces par heure arrivent réellement sur le mur. Un inducteur expérimenté range de 400 à 600 pièces par heure, et c'est proche du plafond une fois qu'on mesure un vrai poste au lieu d'une démonstration du vendeur. La démonstration tourne sur un mur vide avec le meilleur opérateur du vendeur ; la haute saison tourne sur un mur plein avec ceux qui se sont présentés. Même exemple concret : quatre postes d'induction à 500 pièces par heure chacun donnent un plafond de 2,000 pièces par heure. Une journée de 8,000 commandes à deux pièces chacune, c'est 16,000 pièces, ce qui exige huit heures d'induction à elles seules, avant l'emballage et les exceptions. Les entrepôts qui achètent au nombre de compartiments sans jamais se renseigner sur le rythme d'induction le découvrent dès la première semaine de la haute saison.
Le troisième chiffre est celui que presque tout le monde oublie : la vitesse d'emballage. Les compartiments ne se libèrent qu'au rythme où le côté emballage les vide, et cela n'a rien à voir avec la vitesse d'induction. J'ai vu un mur avec quatre postes d'induction tournant à plein régime et un seul poste d'emballage derrière, l'emballeur imprimant en plus les étiquettes et traitant les exceptions. Plus l'avant tourne vite, pire est l'embouteillage à l'arrière, et le mur se transforme discrètement en une étagère temporaire très coûteuse. La capacité d'emballage doit être dimensionnée avec l'induction, et le débit réel du mur est le plus petit des deux.
| Mesure | Comment la dimensionner | Exemple concret (hypothétique) | | Compartiments nécessaires | Nombre maximal de commandes ouvertes simultanées dans une vague × 1.10–1.15 | Vague de 300 commandes, 260 commandes ouvertes au pic : 286–300 compartiments | | Rythme d'induction | Postes × pièces par inducteur et par heure | 4 postes × 500 pièces : 2,000 pièces/heure | | Rythme d'emballage | Postes d'emballage × compartiments vidés par heure | 2 postes × 90 compartiments : 180 compartiments/heure | | Durée de la vague | Pièces totales de la vague ÷ rythme du goulot | 7,200 pièces ÷ 1,800 pièces/heure : environ 4 heures | | Capacité quotidienne | Heures effectives × rythme du goulot ÷ pièces par commande | 8 heures × 1,800 ÷ 2 pièces : environ 7,200 commandes |
La ligne de durée de vague fait mal. Le goulot n'est pas les 2,000 pièces par heure qui entrent sur le mur. Ce sont les 1,800 pièces par heure qui en sortent. La vague prend quatre heures, la capacité quotidienne réelle atterrit autour de 7,200 commandes, et aucun facteur d'ajustement ne vous mène aux 8,000 du fournisseur. Si l'un des trois chiffres est faux, le mur vous le montre dès la première semaine de la haute saison.
À quoi ressemble un mur de tri à haut volume juste avant de casser
Un mur ne casse pas d'un coup. Il donne des avertissements. Le premier est une occupation des compartiments au-dessus de quatre-vingt-dix pour cent pendant des heures, avec des inducteurs qui stockent le produit sur des chariots en attendant un emplacement. Puis les vagues commencent à s'étirer : une vague de deux heures en devient trois, l'heure limite du transporteur arrive avec des commandes encore incomplètes, et les emballeurs ne vident que les commandes complètes pendant que les autres restent suspendues toute la nuit. Puis les exceptions prennent le dessus : les reprises n'ont nulle part où aller, et des palettes de produit bloqué obstruent l'allée derrière le mur. En mars 2025, j'ai vu exactement cela dans un entrepôt de e-commerce de mode dans l'est de la Chine : un mur de 320 compartiments, des vagues de 400 commandes, beaucoup de retours, l'allée derrière le mur à moitié bloquée. Le mur a fini relégué aux seules commandes monolignes, les commandes multilignes étant renvoyées vers le tri manuel. Surveillez un seul chiffre : le temps moyen de séjour en compartiment, de la première pièce posée à l'emballage. Les commandes monolignes devraient être évacuées en moins de trente minutes, les commandes multilignes en moins de deux heures. Une fois que le séjour moyen dépasse la moitié de la durée de la vague, le mur fonctionne déjà à crédit. N'importe quel WMS peut le rapporter chaque jour, et la plupart des entrepôts ne le regardent jamais.
Maintenance du mur de tri : les voyants morts coûtent plus cher qu'un petit mur
Même un mur correctement dimensionné peut perdre un cinquième de son débit à cause de la maintenance. Les voyants et les boutons d'un mur sont des consommables. Un voyant mort signifie un compartiment aveugle, et les inducteurs retombent sur des contrôles papier, ce qui tue le rythme immédiatement. Je suis passé devant des murs avec une trentaine de voyants morts que personne ne réparait parce que le mur « fonctionnait encore », pendant que les taux d'erreur de placement doublaient et que la vérification faisait des heures supplémentaires chaque nuit. Voyants, boutons et scanners exigent un contrôle hebdomadaire et un remplacement le jour même. Les vendeurs publient des chiffres de MTBF pour les bandes lumineuses ; dans un entrepôt poussiéreux, prévoyez soixante-dix pour cent de cette durée de vie.
L'autre piège est la taille des compartiments. Les murs sont construits autour du volume moyen des commandes, puis la haute saison apporte des commandes plus grosses qui ne rentrent pas. Le produit est empilé sur le côté, et l'emballage devient un déterrage pièce par pièce. Gardez dix à vingt pour cent de compartiments surdimensionnés pour les commandes volumineuses et multilignes. Sur le papier, cela semble du gaspillage. En haute saison, cela sauve l'opération. Les séparateurs réglables valent leur prix : quand le mix de SKU change, le mur change avec lui. Et mesurez le sol avant de parler du nombre de compartiments. J'ai vu un mur installé serré contre une colonne où l'emballage tournait vingt pour cent plus lentement que le mur identique dans le bâtiment voisin, uniquement à cause de l'agencement.
Alors, quand ajouter un second mur, et quand allonger la vague ? La règle est simple. Si l'occupation des compartiments dépasse quatre-vingt-cinq pour cent toute la journée et que la durée de vague presse déjà l'heure limite du transporteur, le goulot ce sont les compartiments, et un second mur est la réponse. Si l'occupation n'est que de soixante pour cent et que les vagues ne se terminent toujours pas, le goulot est l'induction ou l'emballage, et un second mur ne vous apporte rien. Réparez d'abord les postes d'emballage, réparez les voyants, réparez l'agencement. Pour la coordination entre vague et mur elle-même, ce guide sur le fonctionnement du tri secondaire sur un mur put expose le côté processus ; faites d'abord le calcul de capacité, puis adaptez le processus. Avant d'approuver un second mur de tri à haut volume en entrepôt, relevez les trois chiffres du mur que vous avez déjà : temps de séjour, rythme d'induction, rythme d'emballage. Si un seul est hors ligne, corrigez celui-là. Si les trois sont hors ligne, alors parlez d'un second mur.
Que l'argent ait valu le coup se résume à un seul chiffre : les commandes évacuées par compartiment et par heure. Compartiments multipliés par la rotation, c'est la vraie capacité du mur. Tout le reste, c'est du papier.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.