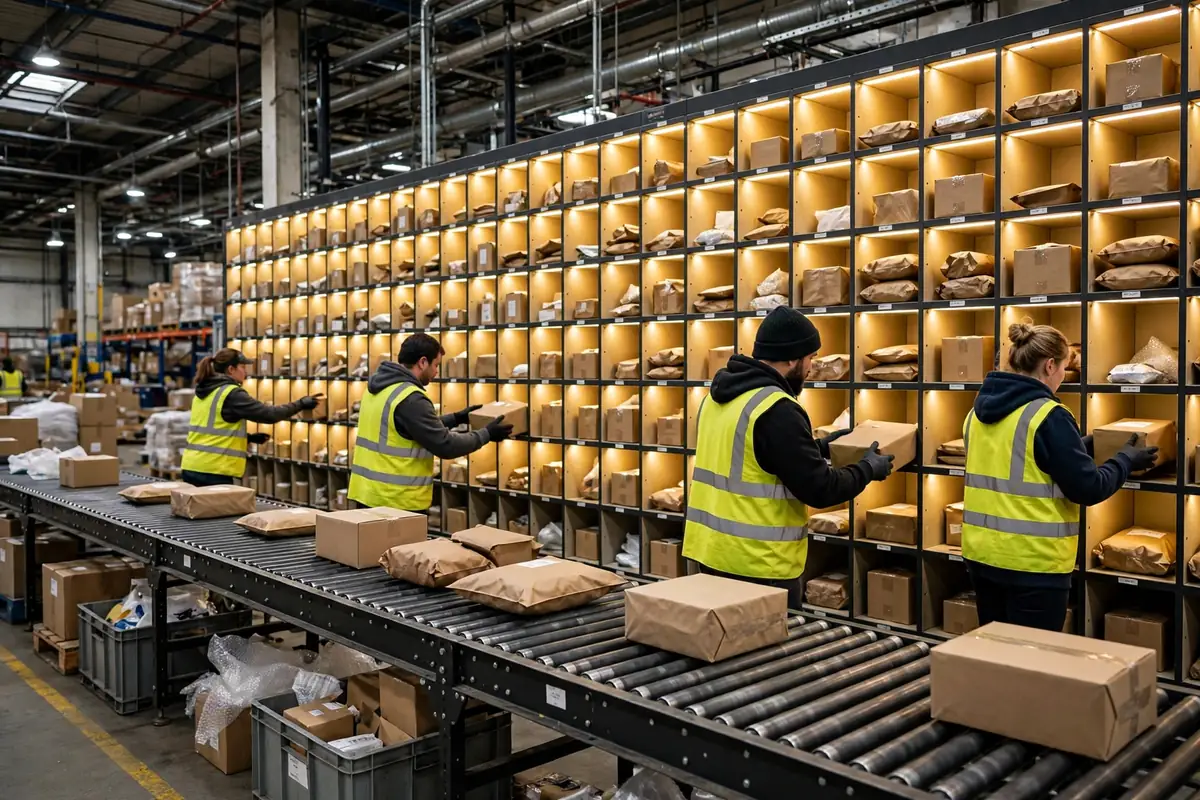
Demandez à un responsable d'entrepôt combien de cellules un mur de tri nécessite et vous obtiendrez généralement, avec assurance, la réponse à la mauvaise question. Ce ne sont pas les cellules qui fixent la capacité. C'est le rythme qui fixe la capacité. Un mur de tri à haut volume en entrepôt est une machine à tempo : induire, identifier, trier et vider. La plus lente de ces quatre étapes décide de ce que tout le mur peut faire. Pensez-y comme à un tuyau. Vous pouvez considérer la section la plus étroite comme la seule section qui compte, car élargir tout ce qui se trouve en amont ne change rien.
En novembre 2024, un entrepôt de commerce électronique de beauté dans l'est de la Chine est venu me voir avec une plainte familière. Le volume quotidien atteignait en moyenne 30,000 commandes et culminait à 90,000. Leur mur comptait 320 cellules, une mise en place guidée par lumière et 12 trieurs. Le propriétaire voulait 480 cellules. J'ai observé deux vagues et j'ai constaté une occupation des cellules en pointe de seulement 62%. Le vrai blocage était l'induction : deux stations d'induction alimentant 1,400 unités par heure alors que 12 trieurs pouvaient en placer 2,100. Le mur manquait d'alimentation, il n'était pas encombré. Ajouter des cellules aurait été comme monter un réservoir plus grand sur une voiture sans carburant. La même voiture, le même problème, plus d'argent dépensé.
Où un mur de tri à haut volume en entrepôt se bloque réellement
La planification de capacité exige exactement trois chiffres. D'abord, le taux d'induction : combien d'unités une station d'induction peut alimenter régulièrement par heure, y compris la numérisation, la gestion des exceptions et le changement de carton. Ensuite, la durée d'occupation d'une cellule : combien de temps une cellule reste occupée depuis sa première unité jusqu'à sa sortie vers l'emballage, ce qui augmente avec la taille de la vague. Enfin, le taux de vidage : combien de cellules les stations d'emballage peuvent vider par heure. Si les cellules ne peuvent pas être vidées, de nouvelles unités ne peuvent pas entrer, aussi vite que les trieurs se déplacent.
Faites les calculs pour cet entrepôt : induction 1,400 unités par heure, capacité de tri 2,100, capacité de vidage 1,600. La vraie capacité du mur est 1,400, le minimum des trois. La plupart des équipes estiment à partir de la seule productivité des trieurs, arrivent à 2,100, puis se demandent pourquoi le mur s'effondre en pointe. Il s'effondre parce que l'induction et le vidage n'ont jamais suivi. Mettez les trois chiffres dans un tableau avant de dépenser quoi que ce soit :
| Étape | Taux mesuré | Verdict | | Induction et numérisation | 1,400 unités/heure | Goulot d'étranglement, corriger d'abord | | Tri vers la cellule | 2,100 unités/heure | Marge disponible | | Vidage et emballage | 1,600 unités/heure | Goulot d'étranglement secondaire | | Occupation des cellules en pointe | 62% | Pas le goulot d'étranglement |
Un cas de mars 2025 dans le Midwest américain a fonctionné dans l'autre sens. Un prestataire logistique tiers exploitait un mur de 240 cellules à 18,000 commandes par jour avec des vagues de 800 commandes chacune. Les cellules se sont remplies, la ligne s'est arrêtée et les trieurs attendaient que les stations d'emballage libèrent des cellules. La correction n'a rien coûté en matériel : les vagues ont été réduites de 800 commandes à 300. Les cellules ont tourné plus vite, la charge de vidage s'est répartie sur la journée et le même mur est passé de 18,000 à 24,000 commandes par jour. De plus grandes vagues ne sont pas plus efficaces. Une grande vague concentre toute la congestion dans la même heure.
Mur de tri à haut volume en entrepôt contre cross-belt : la ligne de bascule
Quand faut-il cesser d'ajouter des murs et passer à un trieur cross-belt ? Il n'existe pas de norme universelle, mais j'utilise depuis une décennie une ligne de bascule : si la demande d'un seul mur dépasse 3,000 unités par heure, ou si les volumes de pointe varient de plus de 3x par rapport à la moyenne, entamez sérieusement la discussion sur le cross-belt. En dessous de cette ligne, plus de cellules, plus de personnel et des vagues plus petites coûtent moins cher. Au-dessus, ajouter des murs revient à combattre une limite de vitesse humaine avec des effectifs, et la courbe des coûts s'infléchit fortement vers le haut.
La logique est simple. Un mur put demande aux personnes de trouver les cellules, et la vitesse de marche humaine ainsi que la précision de reconnaissance des cellules ont un plafond, ce qui explique exactement pourquoi un mur de tri à haut volume en entrepôt atteint sa limite bien avant ce que son nombre de cellules suggère. Un cross-belt demande à la machine de trouver les cellules, et il ne se fatigue pas, ne lit pas mal et n'a pas besoin d'une lumière pour lui dire où aller. L'entrepôt de l'est de la Chine a fini par ajouter une troisième station d'induction et une station d'emballage supplémentaire, et par réduire les vagues de 600 commandes à 350. La capacité quotidienne a atteint 65,000 commandes pendant la haute saison, et le propriétaire a économisé le coût d'un second mur. Le suivi honnête : si l'année prochaine la moyenne est de 50,000 commandes par jour avec des pointes proches de 150,000, la demande horaire dépassera 4,000 unités, et c'est alors que le cross-belt cesse d'être un luxe. Un bon choix de put wall sortation commence par vous situer sur cette courbe avant de choisir un côté de celle-ci.
| Option | Volume quotidien adapté | Capacité horaire | Niveau d'investissement | | Plus de cellules et de personnel | Moins de 30,000 commandes | Moins de 2,000 unités | Faible | | Réglage des vagues et de l'induction | 30,000 à 50,000 commandes | 2,000 à 3,000 unités | Faible | | Trieur cross-belt | Plus de 50,000 commandes | Plus de 3,000 unités | Élevé |
Pièges de maintenance : lumières, numérisations et cellules pleines
Construire le mur est la partie facile. Les pièges apparaissent dans la maintenance. D'abord, les modules lumineux et leur câblage. Une lumière morte signifie qu'un trieur travaille de mémoire, et les taux d'erreur de tri grimpent immédiatement. Inspectez chaque semaine et remplacez les lumières mortes le jour même, pas à la fin du mois. Ensuite, les fenêtres de numérisation à l'induction. La poussière et les étiquettes froissées font baisser le succès de la première numérisation, et chaque première numérisation manquée coûte une intervention manuelle qui mange le tempo. Enfin, le seuil d'alarme de cellule pleine. Fixez-le trop tard et les cellules qui débordent ruinent la précision de la vague. Fixez-le trop tôt et les stations d'emballage sont interrompues constamment. Je fixe l'avertissement jaune à 80% de remplissage pour que le vidage commence avant que le voyant rouge ne force un arrêt.
Une autre pseudo-exigence mérite une réponse franche : les bras automatisés de vidage des cellules. Sur un mur fonctionnant à moins de 3,000 unités par heure, l'investissement ne se rentabilise jamais. Le vidage manuel est moins cher et plus souple. L'automatisation n'est pas meilleure parce qu'elle est plus automatique. Elle n'est meilleure que lorsque les calculs le disent.
Alors, l'argent en vaut-il la peine ? Surveillez un chiffre : les commandes par cellule et par jour. Divisez les commandes quotidiennes par le nombre de cellules. En dessous de 60, le mur a du mou, donc corrigez d'abord le tempo. Entre 60 et 120, le mur est dans une bande saine. Au-dessus de 150, les cellules sont le goulot d'étranglement, et alors, seulement alors, parlez de plus de cellules ou d'un cross-belt. Calculez ce chiffre avant de signer quoi que ce soit. L'ordre compte.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.