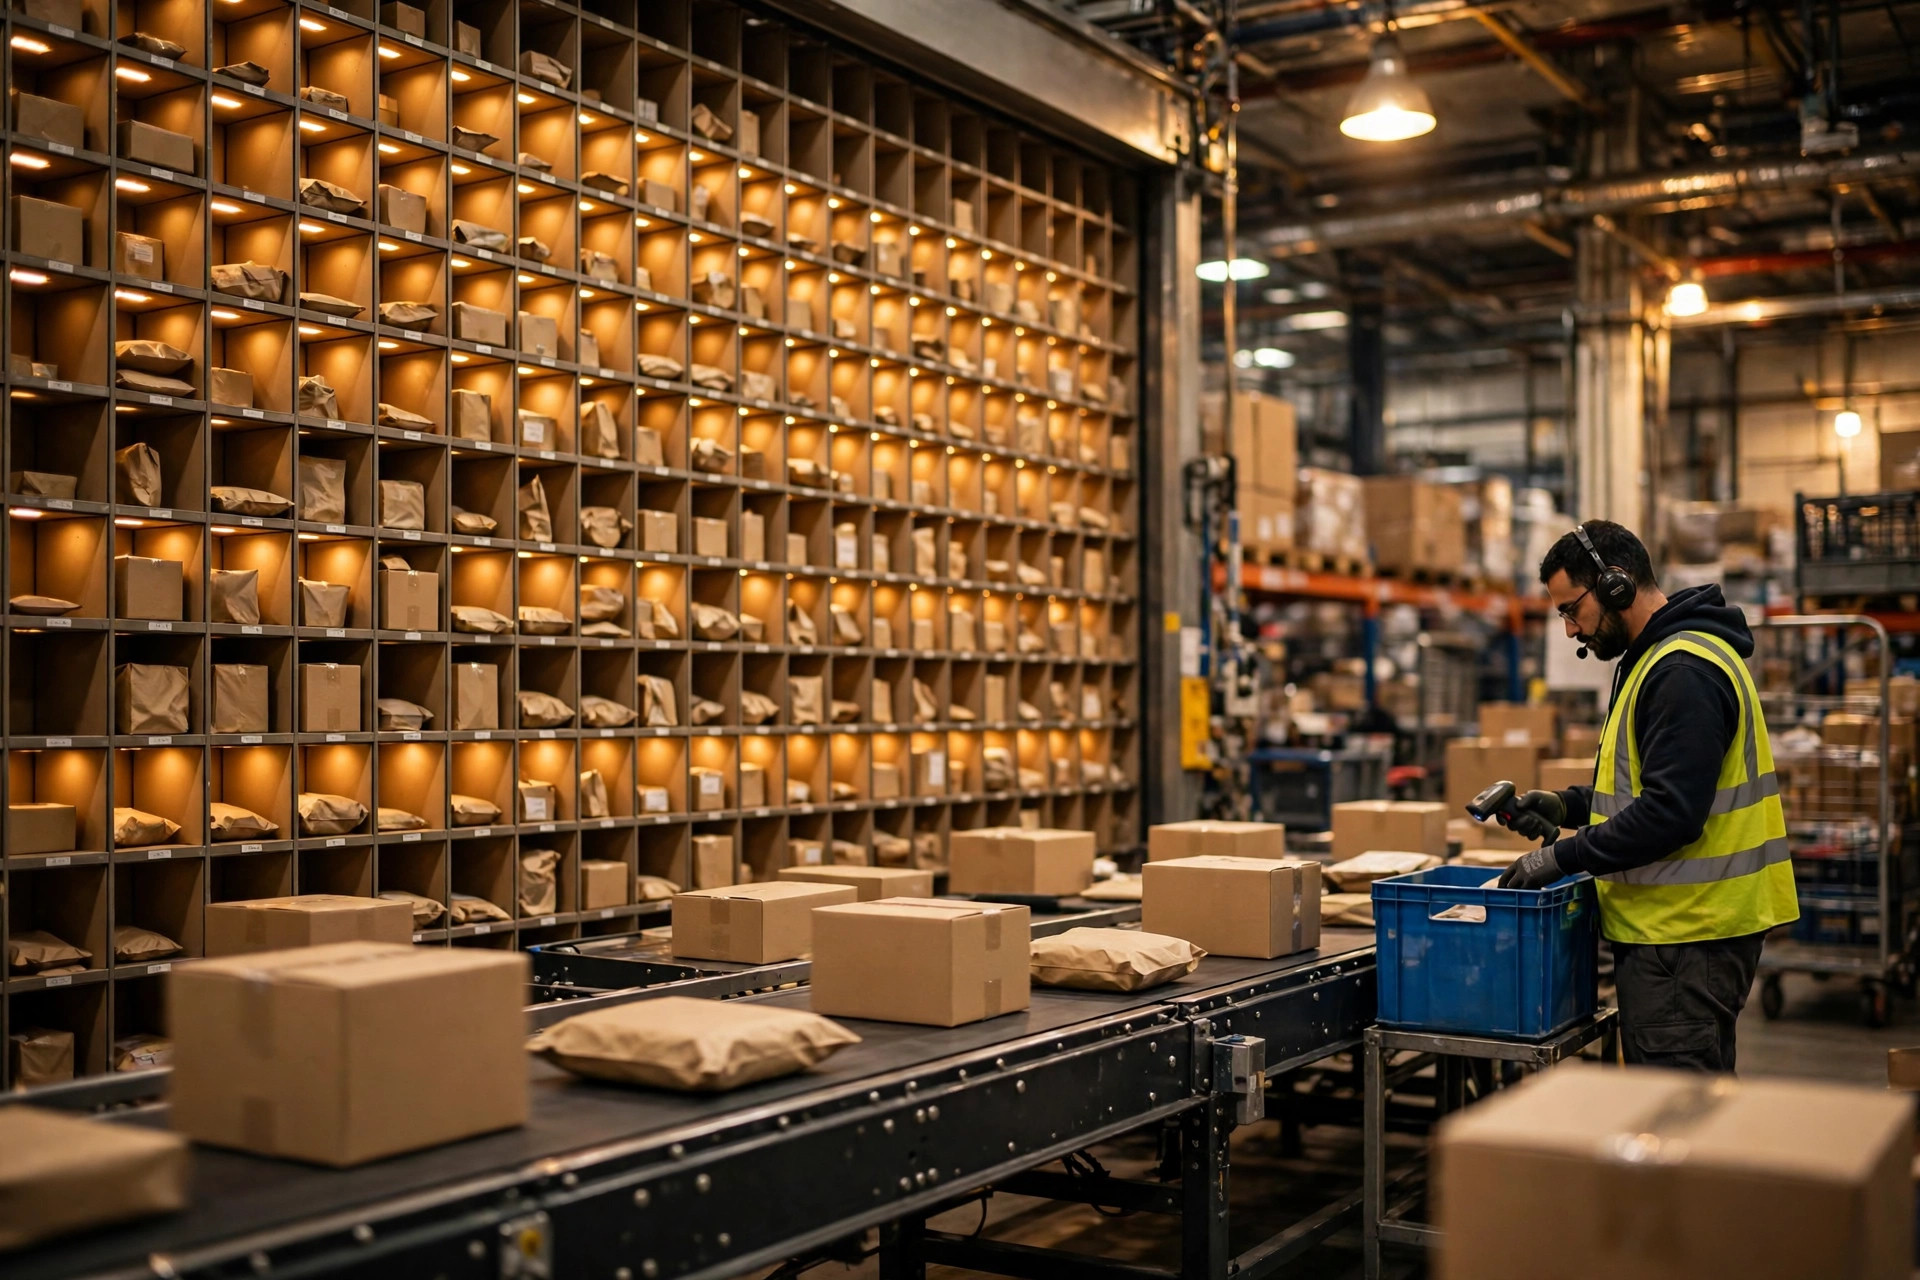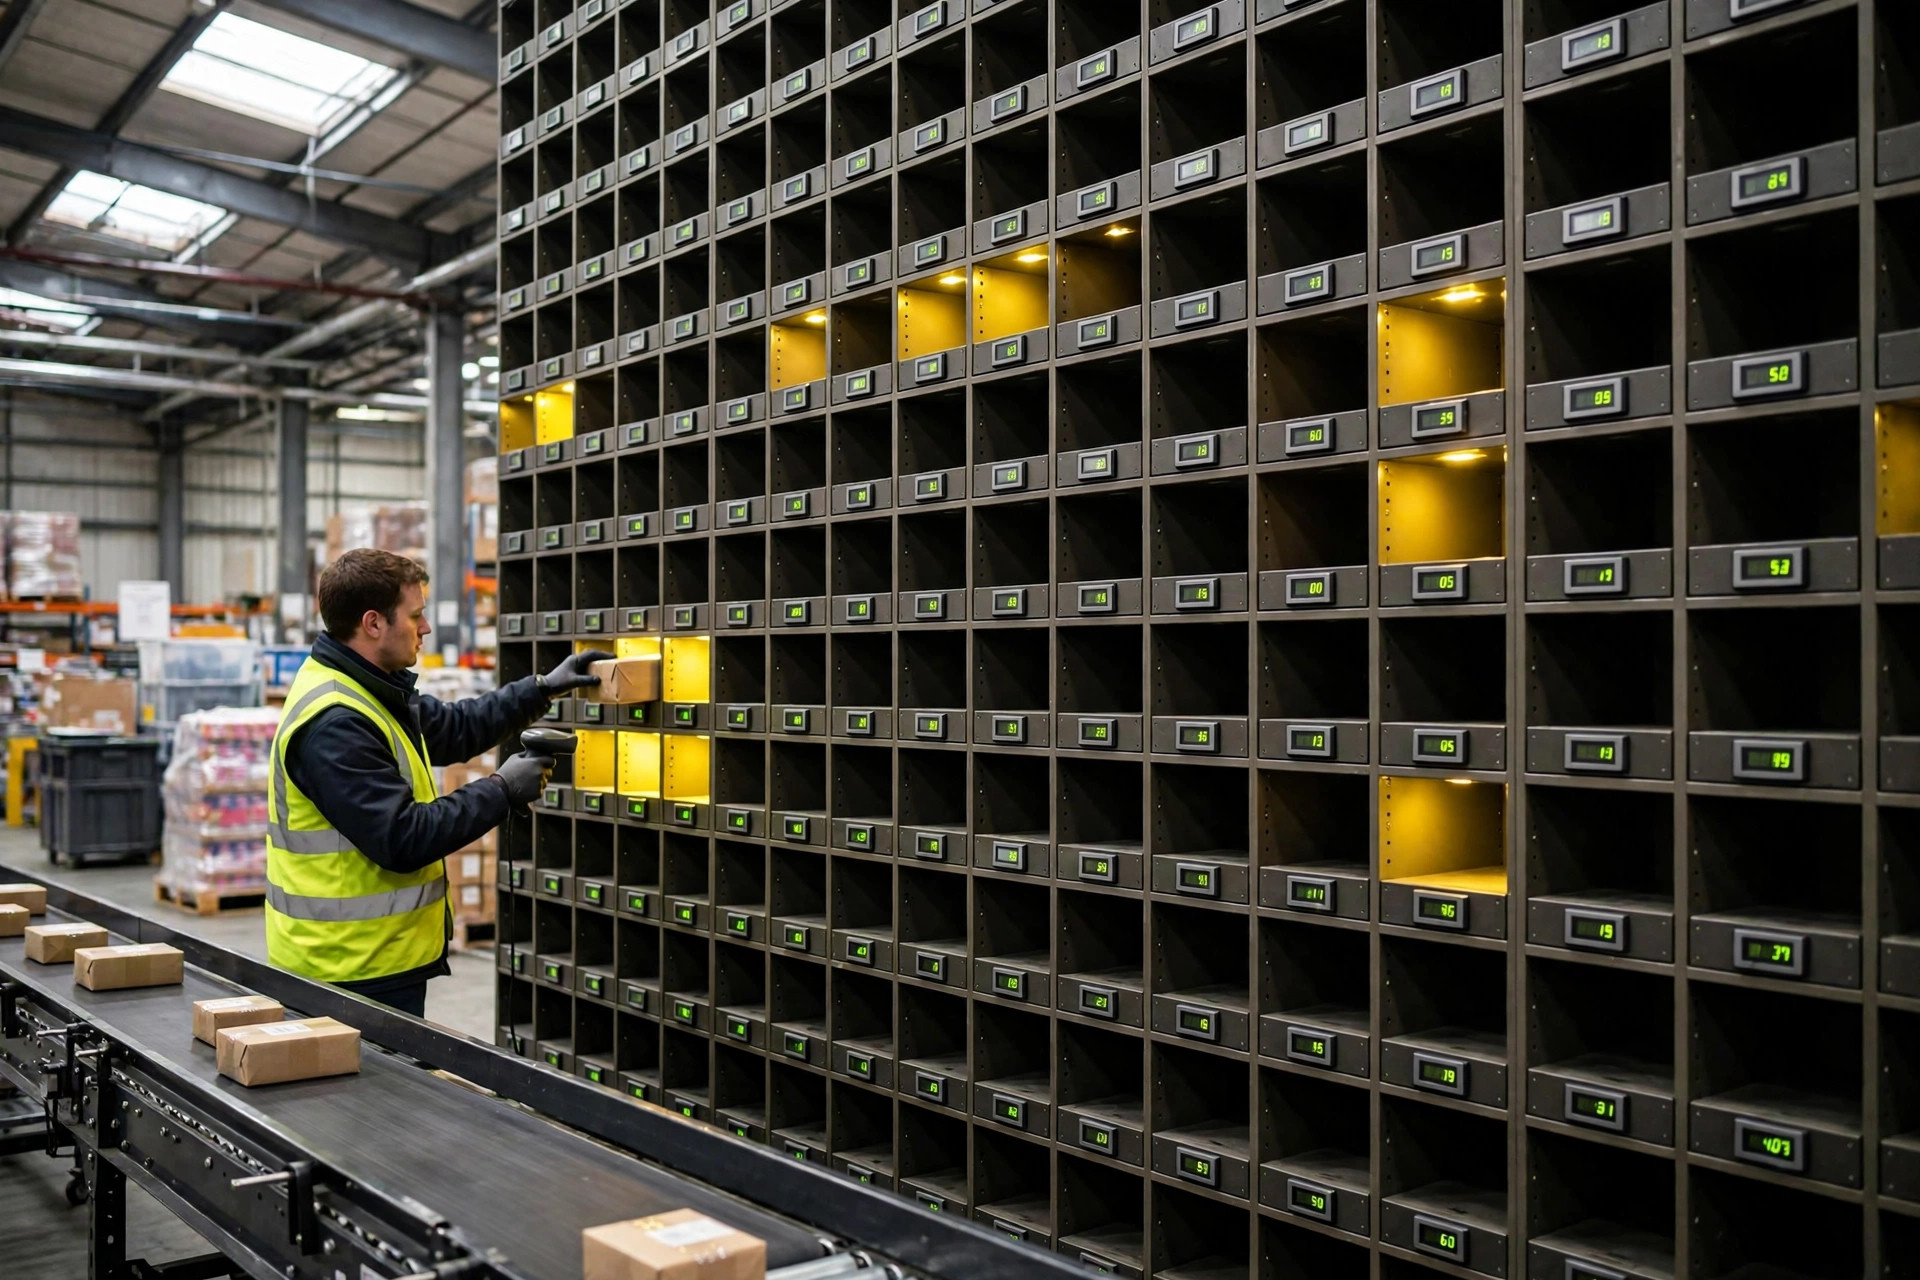
L'automne dernier, je suis entré dans un entrepôt de pièces automobiles de plus de 30,000 SKU. Le picking par lots était déjà en place. Le problème, c'était le mur. Leur mur de picking et de tri comptait 96 casiers, et une vague de haute saison traitait 140 commandes à la fois. Les casiers ne suffisaient pas, alors les opérateurs empilaient le surplus au sol et faisaient un deuxième tour une fois le premier dégagé. Cela ajoutait deux heures et demie au tri secondaire chaque jour, et les erreurs d'expédition ont commencé à augmenter. Rien n'était cassé. Le mur avait simplement été acheté trop petit.
Soyons directs : si vous vous trompez dans le calcul de dimensionnement d'un mur de tri, vous le payez en main-d'œuvre à chaque saison de pointe qui suit. Un matériel mal acheté une fois continue de vous faire payer un loyer.
Nombre de casiers : comptez les commandes, pas les SKU
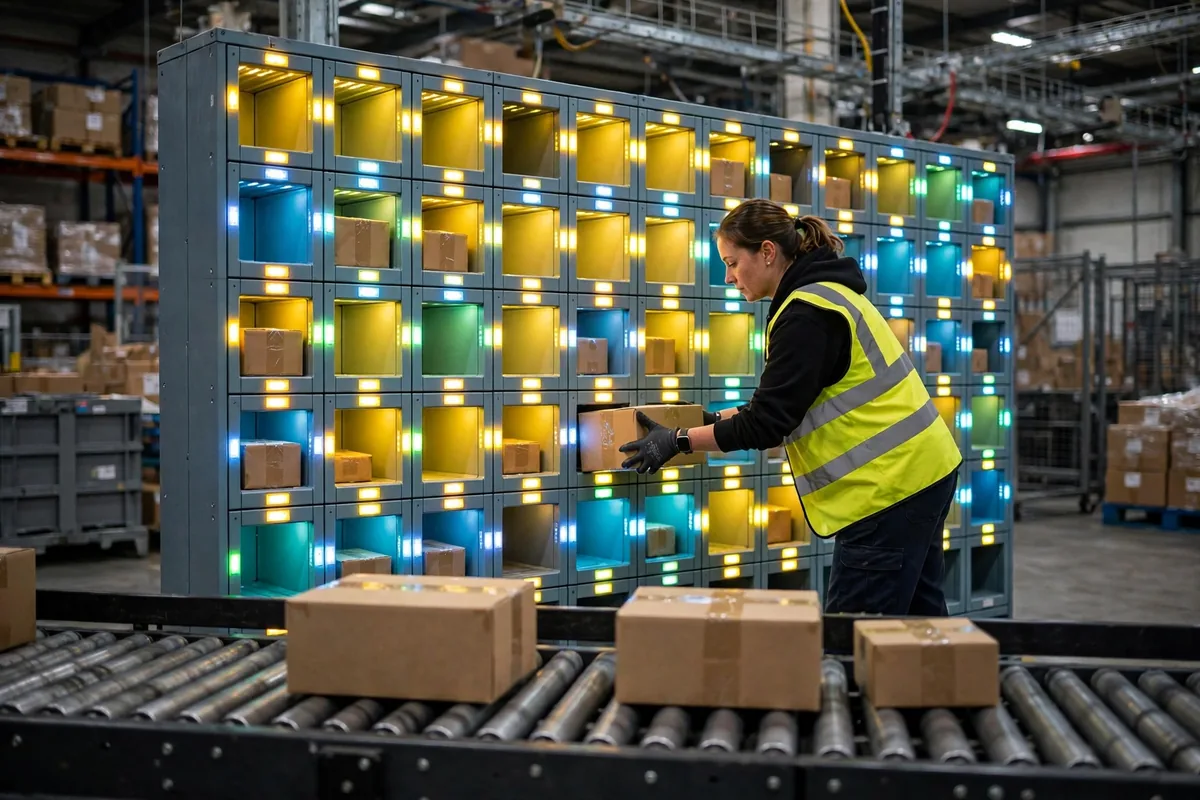
La première question qu'on me pose, c'est : « Nous avons 30,000 SKU, combien de casiers nous faut-il ? » Cette question est fausse dès le départ. Les casiers correspondent aux commandes ouvertes dans la même vague, pas aux SKU. Pensez aux places de parking : il vous faut autant de places que de voitures garées en même temps, pas autant qu'il existe de modèles de voitures dans le monde.
Le calcul est simple : nombre de casiers = nombre maximum de commandes par vague × environ 1.2 de marge. Cet entrepôt de pièces automobiles traitait 140 commandes par vague avec 96 casiers, soit un manque de 44 — au moins un tour supplémentaire chaque jour. Mais plus n'est pas toujours mieux non plus. Dès qu'un mur s'étend au-delà de la portée confortable d'une personne, les opérateurs commencent à faire des allers-retours et le rythme baisse. Environ 120 casiers par mur est un plafond pratique courant. Au-delà, ajoutez un deuxième mur ou divisez la vague en plus petites.
Un autre chiffre à surveiller : la taille du casier. Les petites pièces automobiles tiennent à huit ou dix dans un casier sans problème. Les boîtes de vêtements et de chaussures remplissent un casier avec deux ou trois articles. Si le casier est trop petit, il se remplit avant que la commande soit terminée, et vous voilà à déplacer les produits partout de nouveau. Avant de signer quoi que ce soit, testez avec vos trois plus gros articles. Ne faites pas confiance aux chiffres du catalogue.
Si vous voulez d'abord bien comprendre le flux de travail sous-jacent, lisez ce guide sur le fonctionnement réel du tri secondaire put-to-wall. Clarifiez le processus, puis revenez faire le calcul du matériel. Cet ordre compte.
Voyants, afficheurs et scan : n'économisez pas sur la mauvaise pièce
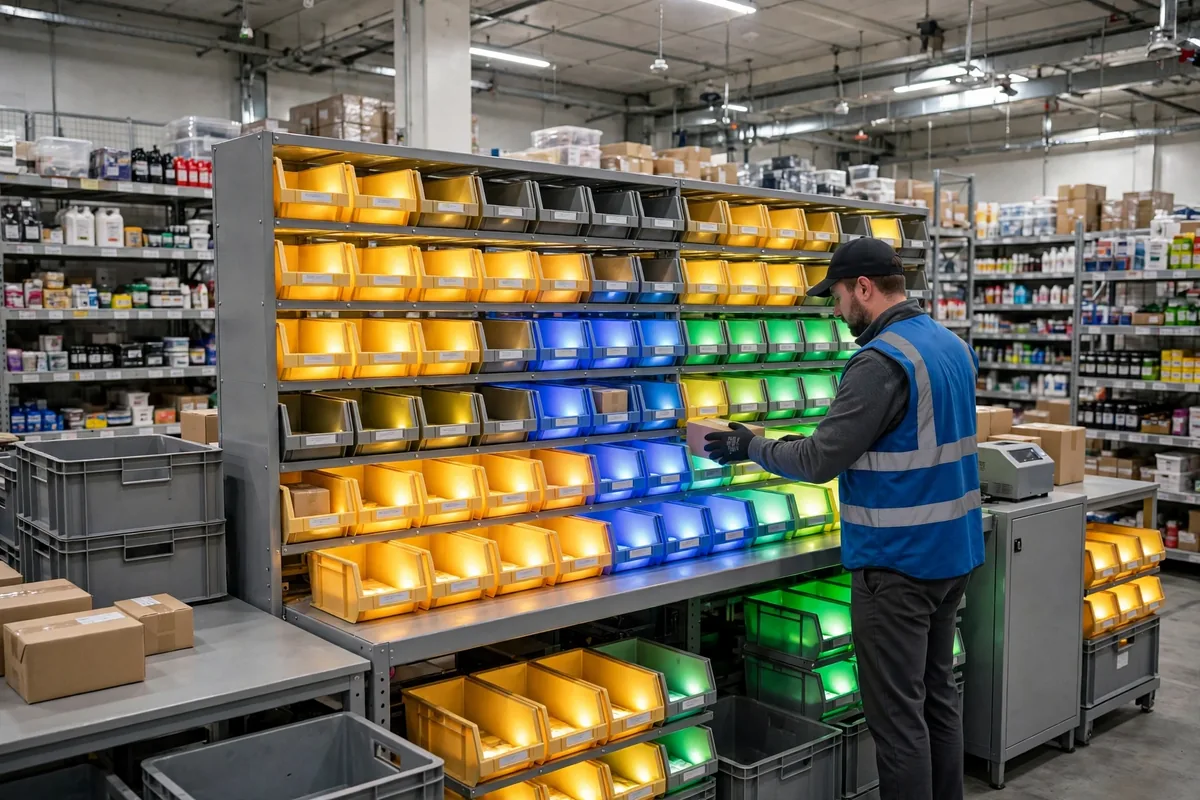
Le matériel d'un mur, c'est trois choses : les voyants, les afficheurs et le scan. Le voyant, c'est la lampe put-to-light : vous scannez un article, le voyant s'allume et vous savez exactement où il va. L'afficheur, c'est le petit écran de chaque casier qui indique la quantité. Le scan, c'est le contrôle : vous scannez le mauvais article et le voyant reste allumé, donc l'erreur s'arrête au mur au lieu de partir dans un carton.
Des trois, vous pouvez acheter des voyants bon marché. Vous ne pouvez pas lésiner sur les afficheurs ni sur le scanneur. J'ai vu un entrepôt sauter les afficheurs numériques pour économiser : les opérateurs rangeaient les quantités de mémoire, trois pièces ou quatre, tout dans leur tête. À la haute saison, les erreurs d'expédition ont doublé. Ajouter des afficheurs sur ce mur après coup a coûté plus cher que les afficheurs n'auraient coûté au départ.
Il existe une vraie référence ici. Dans les implémentations put-to-light publiées, un opérateur formé maintient 400 à 500 scans et dépôts par heure, avec une précision supérieure à 99.9%. Ce n'est pas un plafond. C'est ce à quoi ressemble la normale quand les voyants, les afficheurs et le scan sont tous en place et que le processus tourne bien. Si votre mur tourne à moins de la moitié de cela, ne blâmez pas les gens d'abord. Vérifiez le matériel : réponse lente des voyants, un scanneur qui rate les codes-barres, un afficheur trop petit pour être lu à bout de bras.
Laissez-moi maintenant m'attaquer à une fausse exigence que je n'arrête pas d'entendre : une cellule de pesée sous chaque casier pour une vérification à la pièce. Cela semble impressionnant jusqu'à ce qu'on le chiffre. Un module de pesée ajoute quelques centaines de dollars par casier, donc un mur de 120 casiers coûte des dizaines de milliers de dollars de plus, et tout ce qu'il achète, c'est de déplacer le contrôle d'un demi-pas avant la station d'emballage. L'argent est mieux dépensé en vérification par scan et en alerte de casier plein. Arrêter une erreur d'expédition au mur coûte moins cher et est plus efficace que de la peser.
Alimentation par convoyeur et extension : un mur de picking et de tri ne peut pas être une île
Un mur de picking et de tri peut tourner aussi vite qu'il veut. Si l'alimentation se tarit, il reste à l'arrêt. En amont du mur, il y a le picking par lots ; en aval, l'emballage. L'échec le plus courant que je vois, c'est l'absence de convoyeur tampon devant le mur : les préparateurs déversent les produits au mur et les opérateurs trient en attendant que quelqu'un apporte la prochaine caisse, et tout le rythme s'effondre. Laissez de la place entre le mur et le convoyeur pour au moins une demi-vague de produits, et comptez cet espace quand vous planifiez le sol.
Planifiez aussi l'extension avant d'acheter. Si votre nombre de SKU continue de grimper, le mur doit pouvoir accepter plus de casiers, plus de voyants, plus de modules, et le contrôleur et le logiciel ont besoin de capacité en réserve. La rénovation la plus pénible que j'aie vue, c'était un mur soudé : les SKU sont passés de 20,000 à 30,000, aucun casier ne pouvait être ajouté, alors ils ont boulonné un deuxième mur temporaire à côté que le même système ne pouvait pas piloter, et les opérateurs couraient entre deux murs. Tout ce gâchis tenait à une question que personne n'avait posée au départ : pourra-t-il grandir plus tard ?
Alors, à quoi ressemblent les comptes du mur de tri ?
Les chiffres ci-dessous sont un exemple chiffré, construit sur ce scénario de pièces automobiles : remplacez par vos propres coûts de main-d'œuvre et tailles de vague. Une vague de 140 commandes contre un mur de 96 casiers, c'est un tour supplémentaire par jour, deux opérateurs, 2.5 heures supplémentaires. À un coût de main-d'œuvre de $35 de l'heure, cela fait $175 par jour, soit environ $44,000 sur 250 jours ouvrés. Ajouter un mur de 48 casiers — matériel, voyants, afficheurs — coûte un peu plus de $30,000 avec les mêmes hypothèses, donc il se rentabilise en moins d'un an.
| Option | Casiers | Main-d'œuvre supplémentaire par jour | Coût supplémentaire par an (exemple chiffré) |
|---|---|---|---|
| Statu quo : 96 casiers | 96 | Deux opérateurs, 2.5 heures | Environ $44,000 |
| Ajouter un mur de 48 casiers | 144 | Pratiquement aucune | Environ $0 |
| Diviser les vagues, garder le mur | 96 | Un changement de vague supplémentaire par jour | Environ $15,000 |
Voici la partie contre-intuitive : le goulot d'étranglement est rarement le mur lui-même. C'est le rythme d'alimentation devant le mur et le rythme d'emballage derrière. Achetez le plus grand mur du catalogue et affamez l'alimentation, et les voyants peuvent clignoter toute la journée pour rien. Alignez d'abord le rythme d'alimentation et d'emballage, puis regardez si le mur est assez grand. Cet ordre n'est pas négociable.
Alors, l'argent en vaut-il la peine ? Tout se ramène à un chiffre : le nombre stable de dépôts par opérateur et par heure. En dessous de 300, le problème vient de la configuration du mur et de l'alimentation en amont, pas des gens. Au-dessus de 400, le mur gagne sa place. Mesurez d'abord ce chiffre, puis décidez s'il faut ajouter un mur.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.