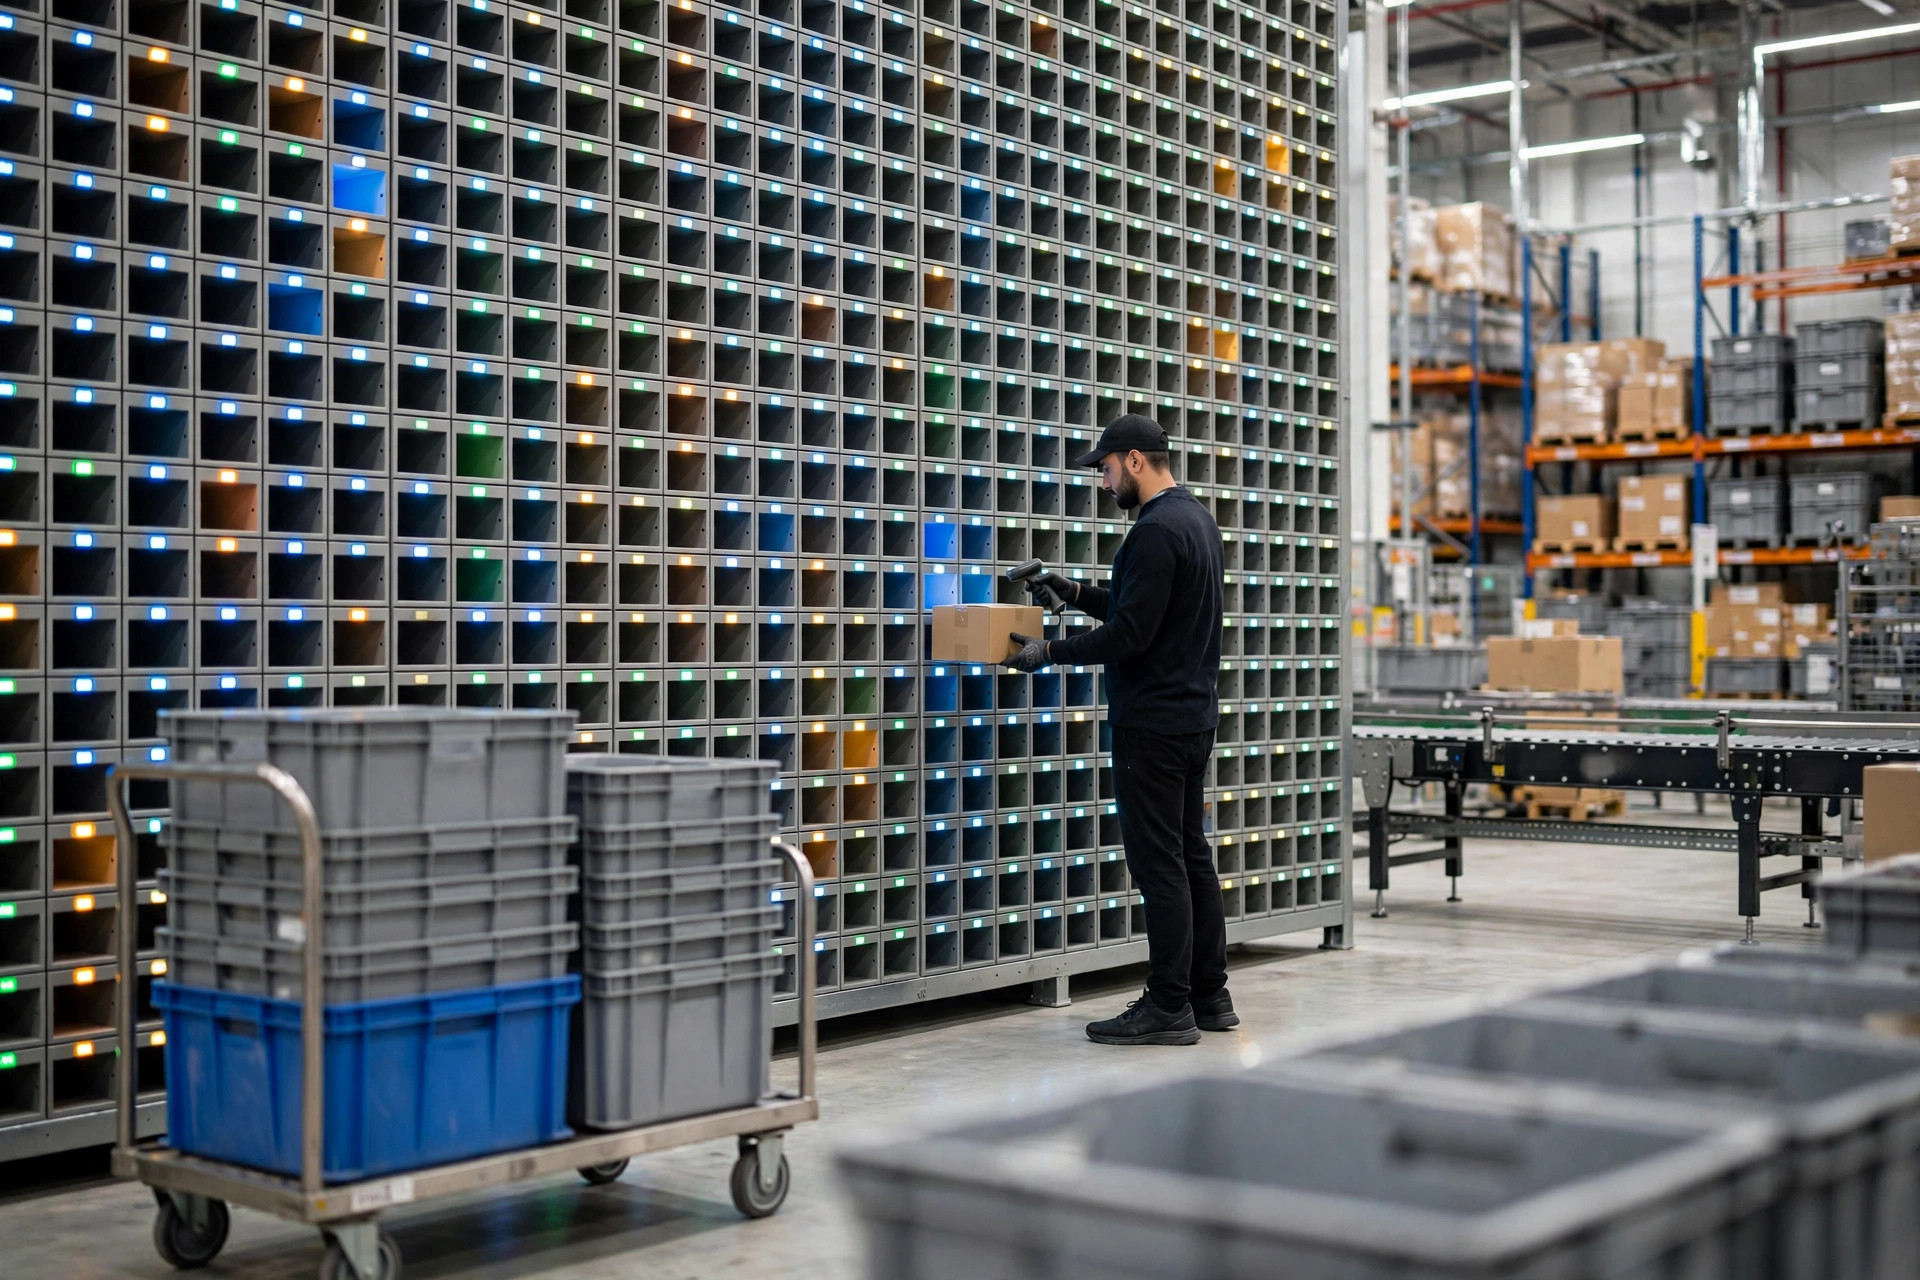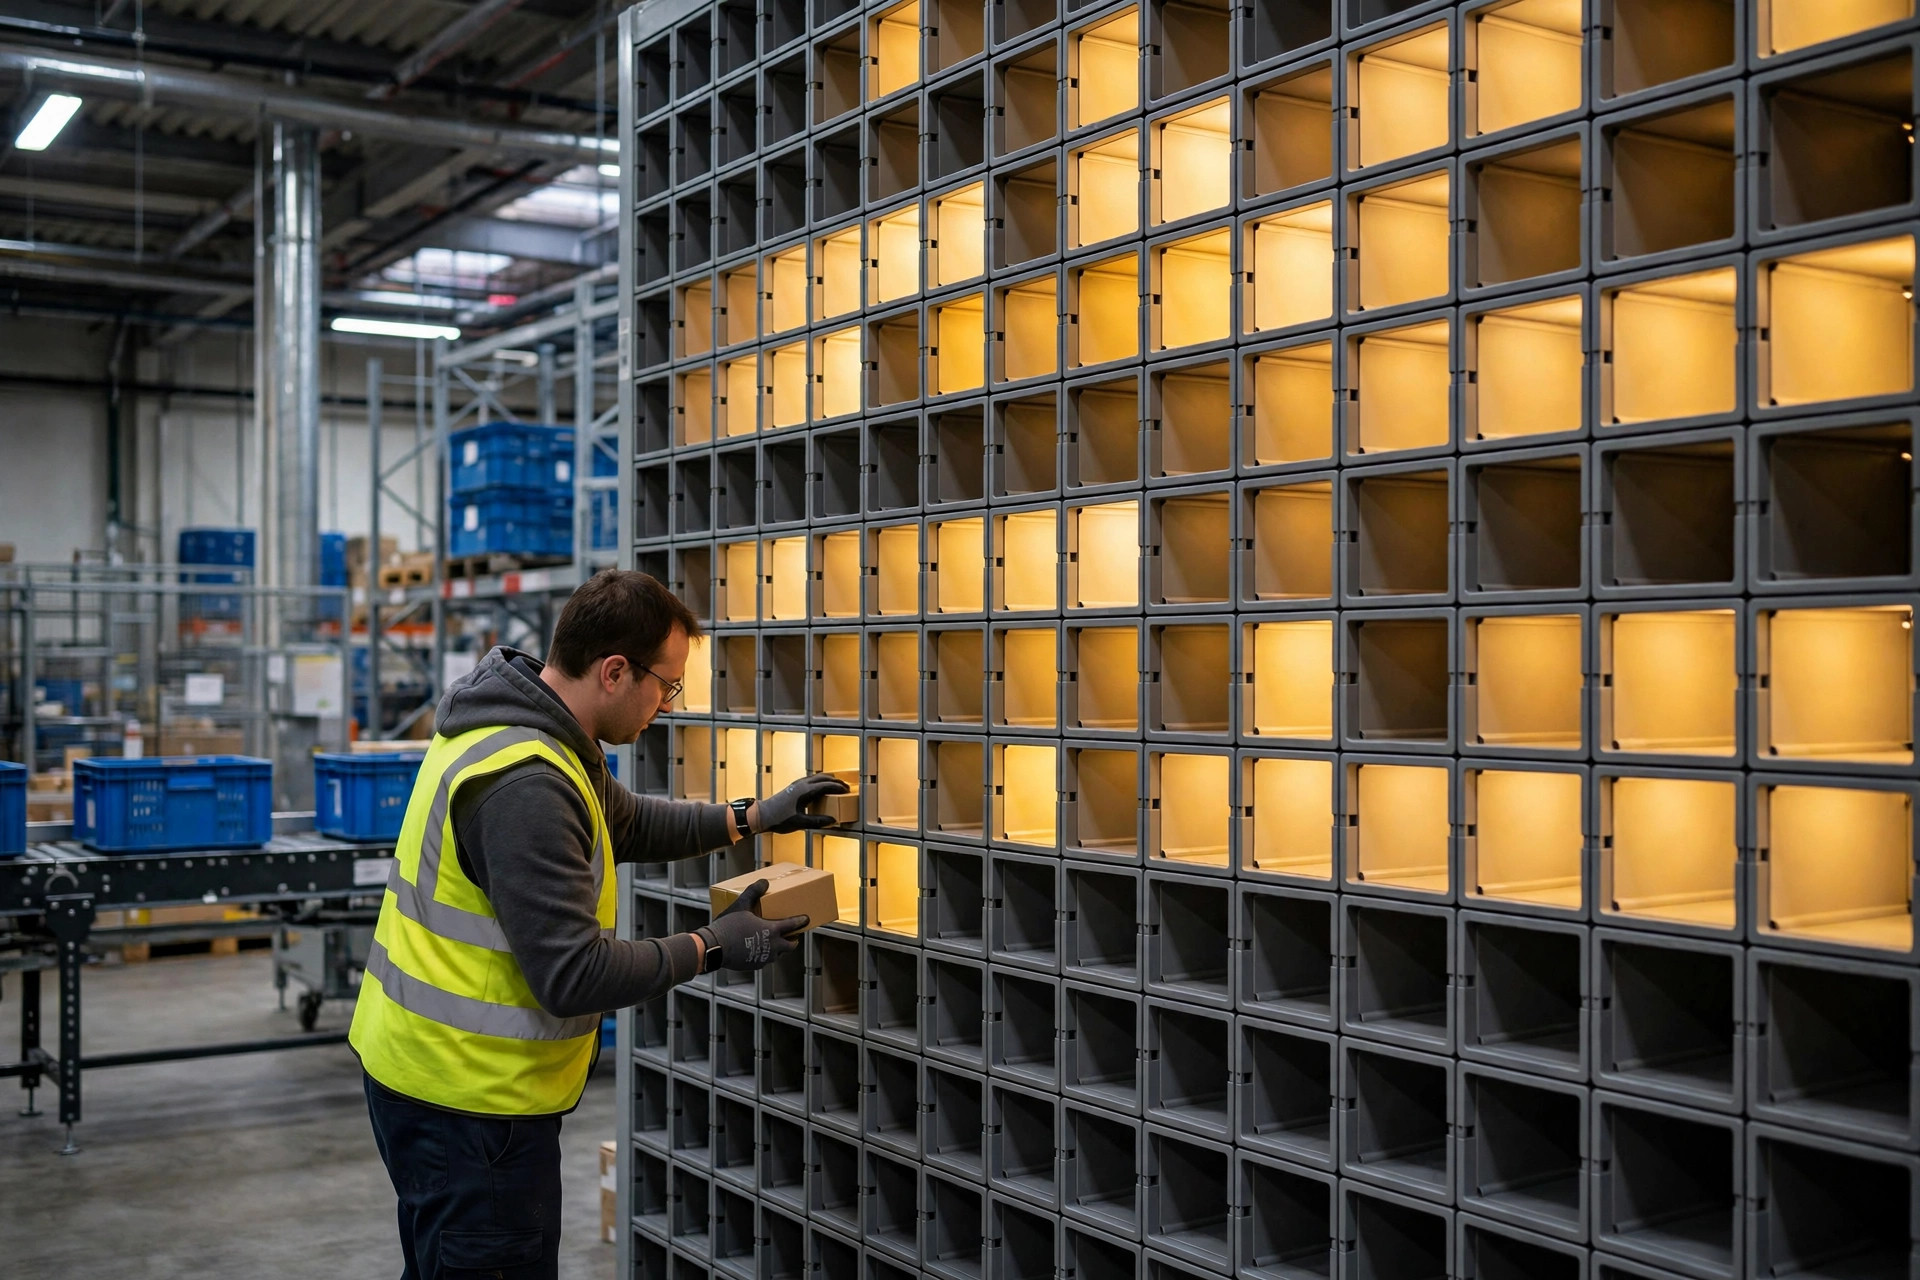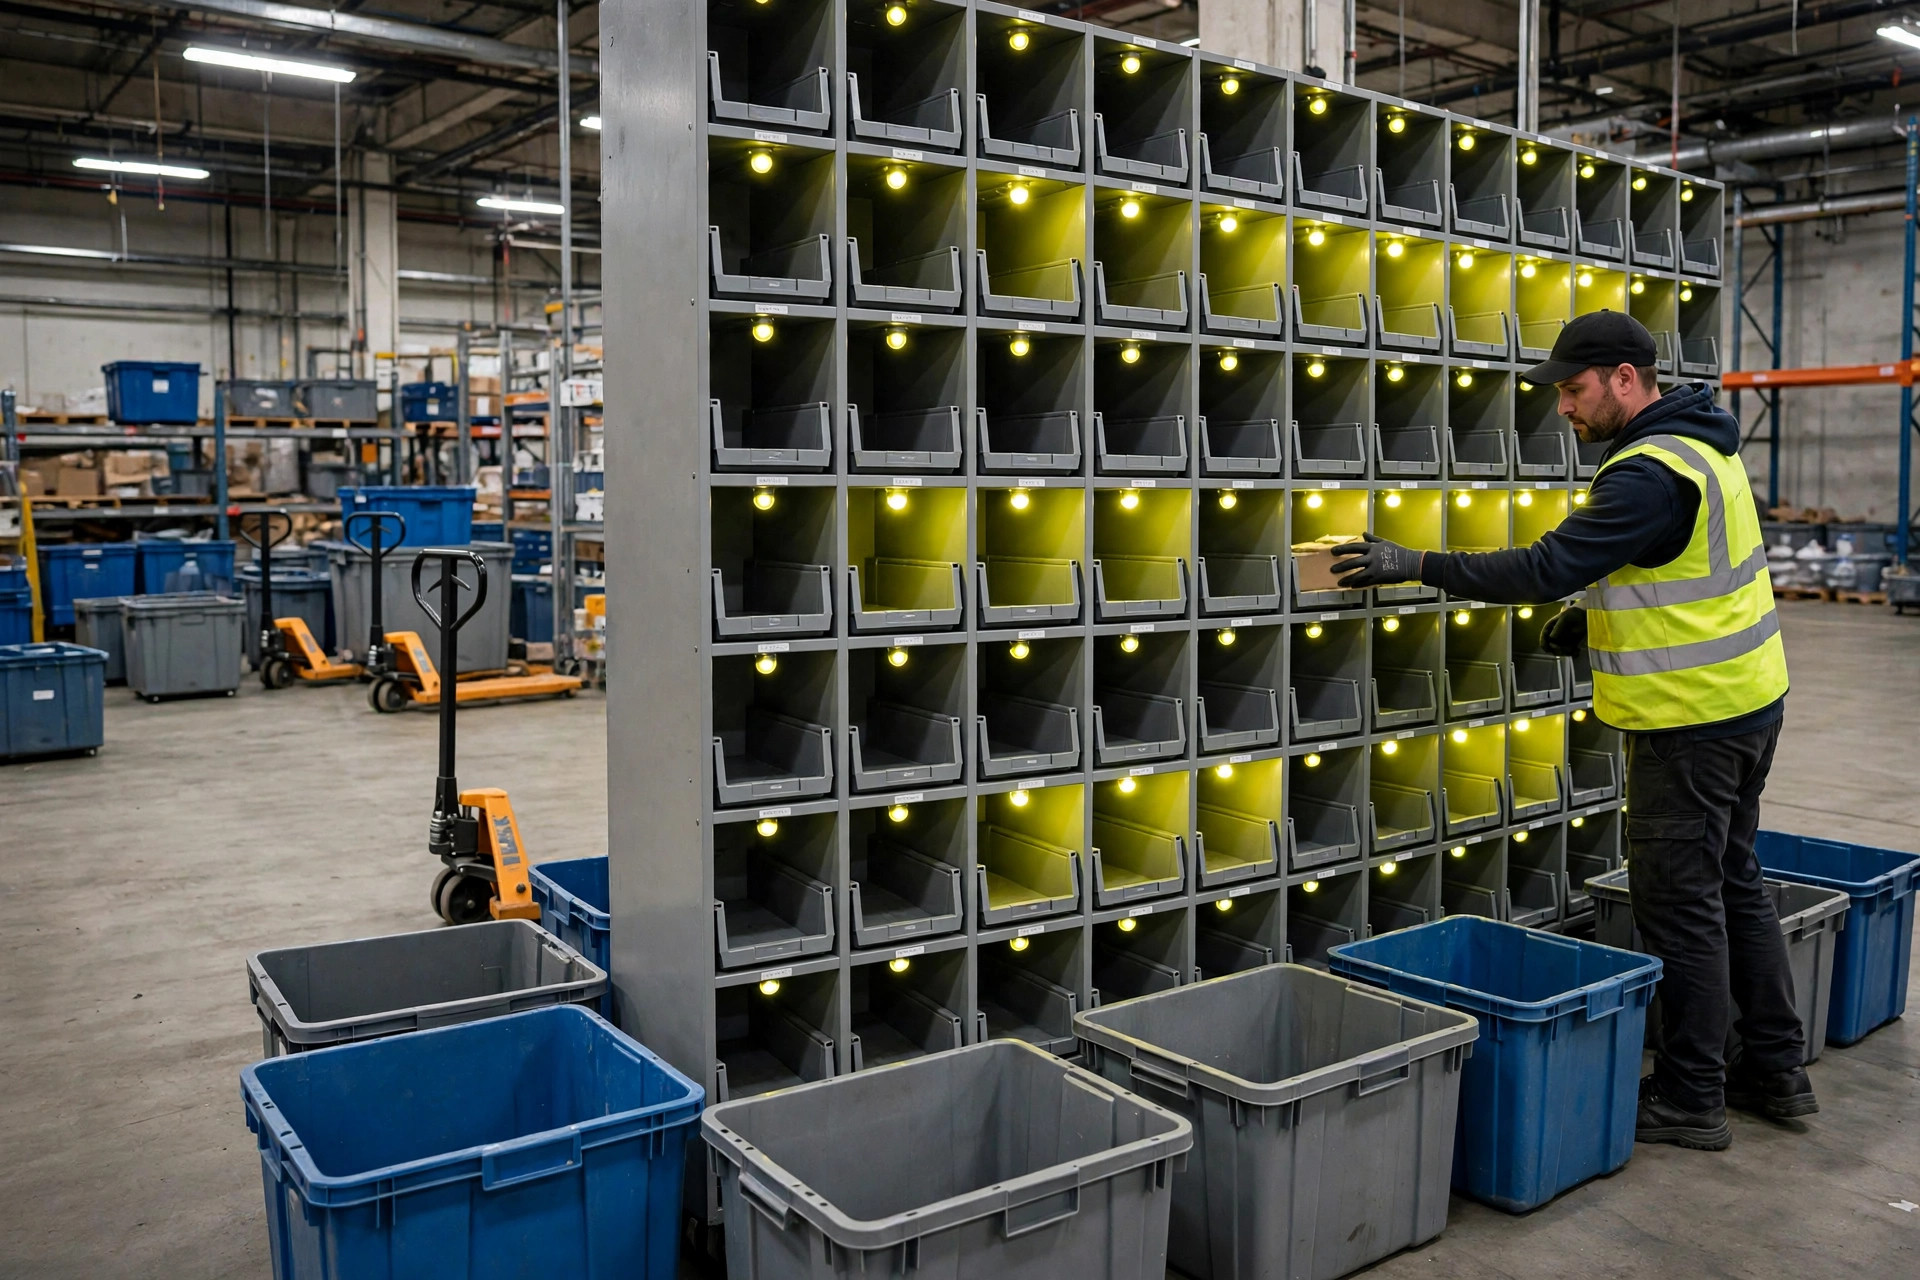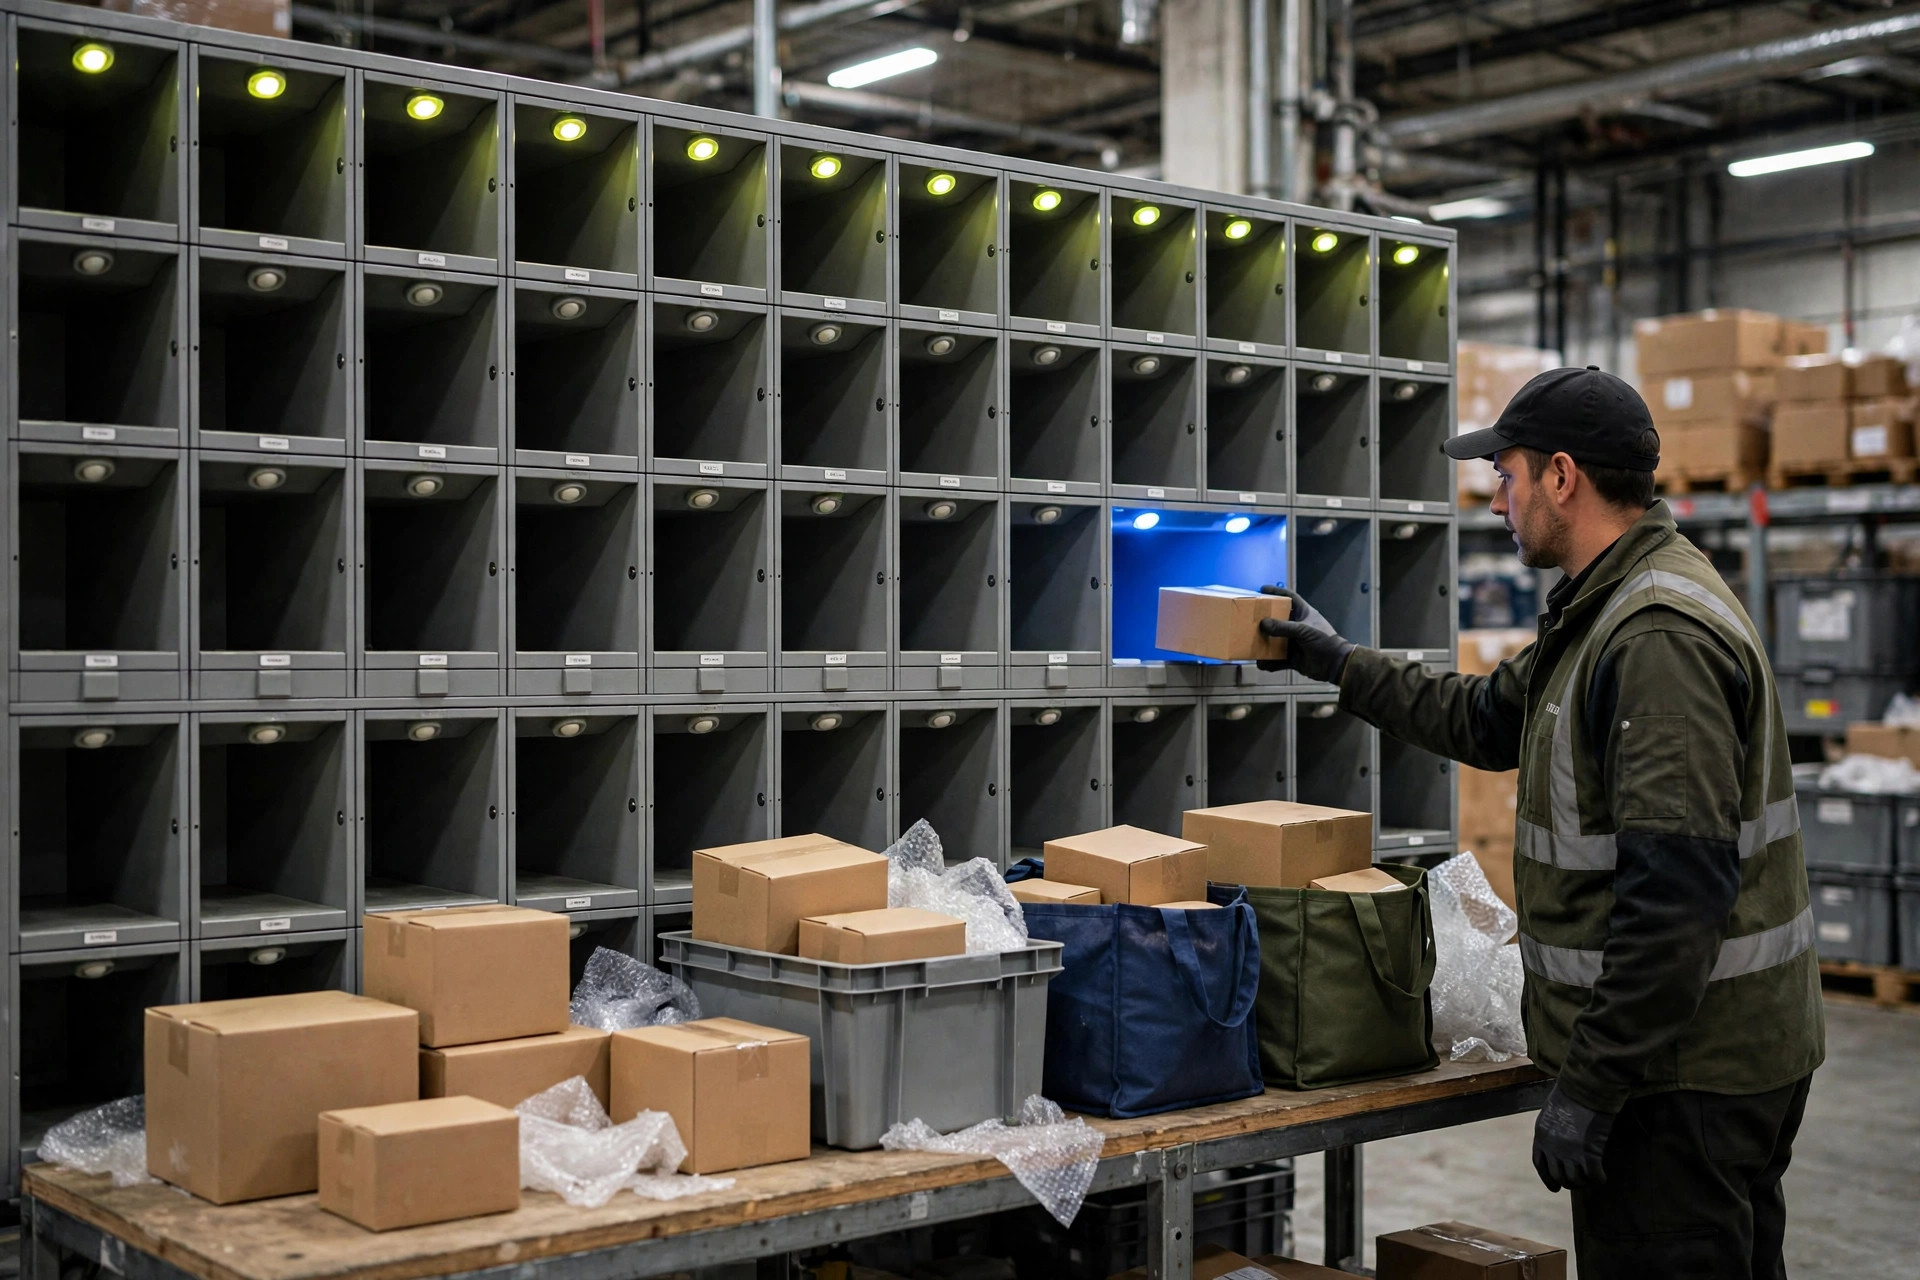
Où un put wall normal casse en premier
Un put wall qui tourne bien à 2,000 commandes par jour ne casse pas à 8,000 commandes par jour parce que les voyants sont devenus plus lents. Il casse à trois endroits précis, et chacun exige un remède différent :
- Pénurie de casiers. Les vagues sont plafonnées au nombre de casiers. En pic, soit les vagues font la queue en attendant des casiers libres, soit quelqu'un lève discrètement le plafond et les commandes commencent à se doubler dans les cellules.
- Plafond de cadence de mise en casier par opérateur. Un opérateur qui scanne et range dans un mur soutient un rythme fini de lignes par heure ; dans la plupart des opérations, une bande de planification de quelques centaines de lignes par heure par poste, selon la taille des articles et les déplacements. Plus de volume que postes × cadence donne une file croissante de bacs à l'induction.
- Retard de sortie vers l'emballage. Les commandes terminées restent dans les casiers en attendant les emballeurs. En pic, le temps de séjour s'allonge, les casiers restent occupés et la taille effective du mur diminue juste au moment où on en a le plus besoin.
Diagnostiquez lequel des trois vous touche avant d'acheter quoi que ce soit. Le remède à la pénurie, ce sont des casiers ou de la discipline de vagues ; le remède à la cadence, ce sont des postes et du personnel ; le remède au séjour, ce sont la capacité de sortie vers l'emballage et la discipline de balayage. L'argent dépensé sur le mauvais point n'achète rien. Si vous vous demandez encore si un mur convient à votre opération, commencez par les mathématiques de tri put-to-wall ; ce guide s'adresse aux murs qui fonctionnent déjà et doivent désormais survivre aux pics.
Adapter les casiers : trois façons, trois coûts différents
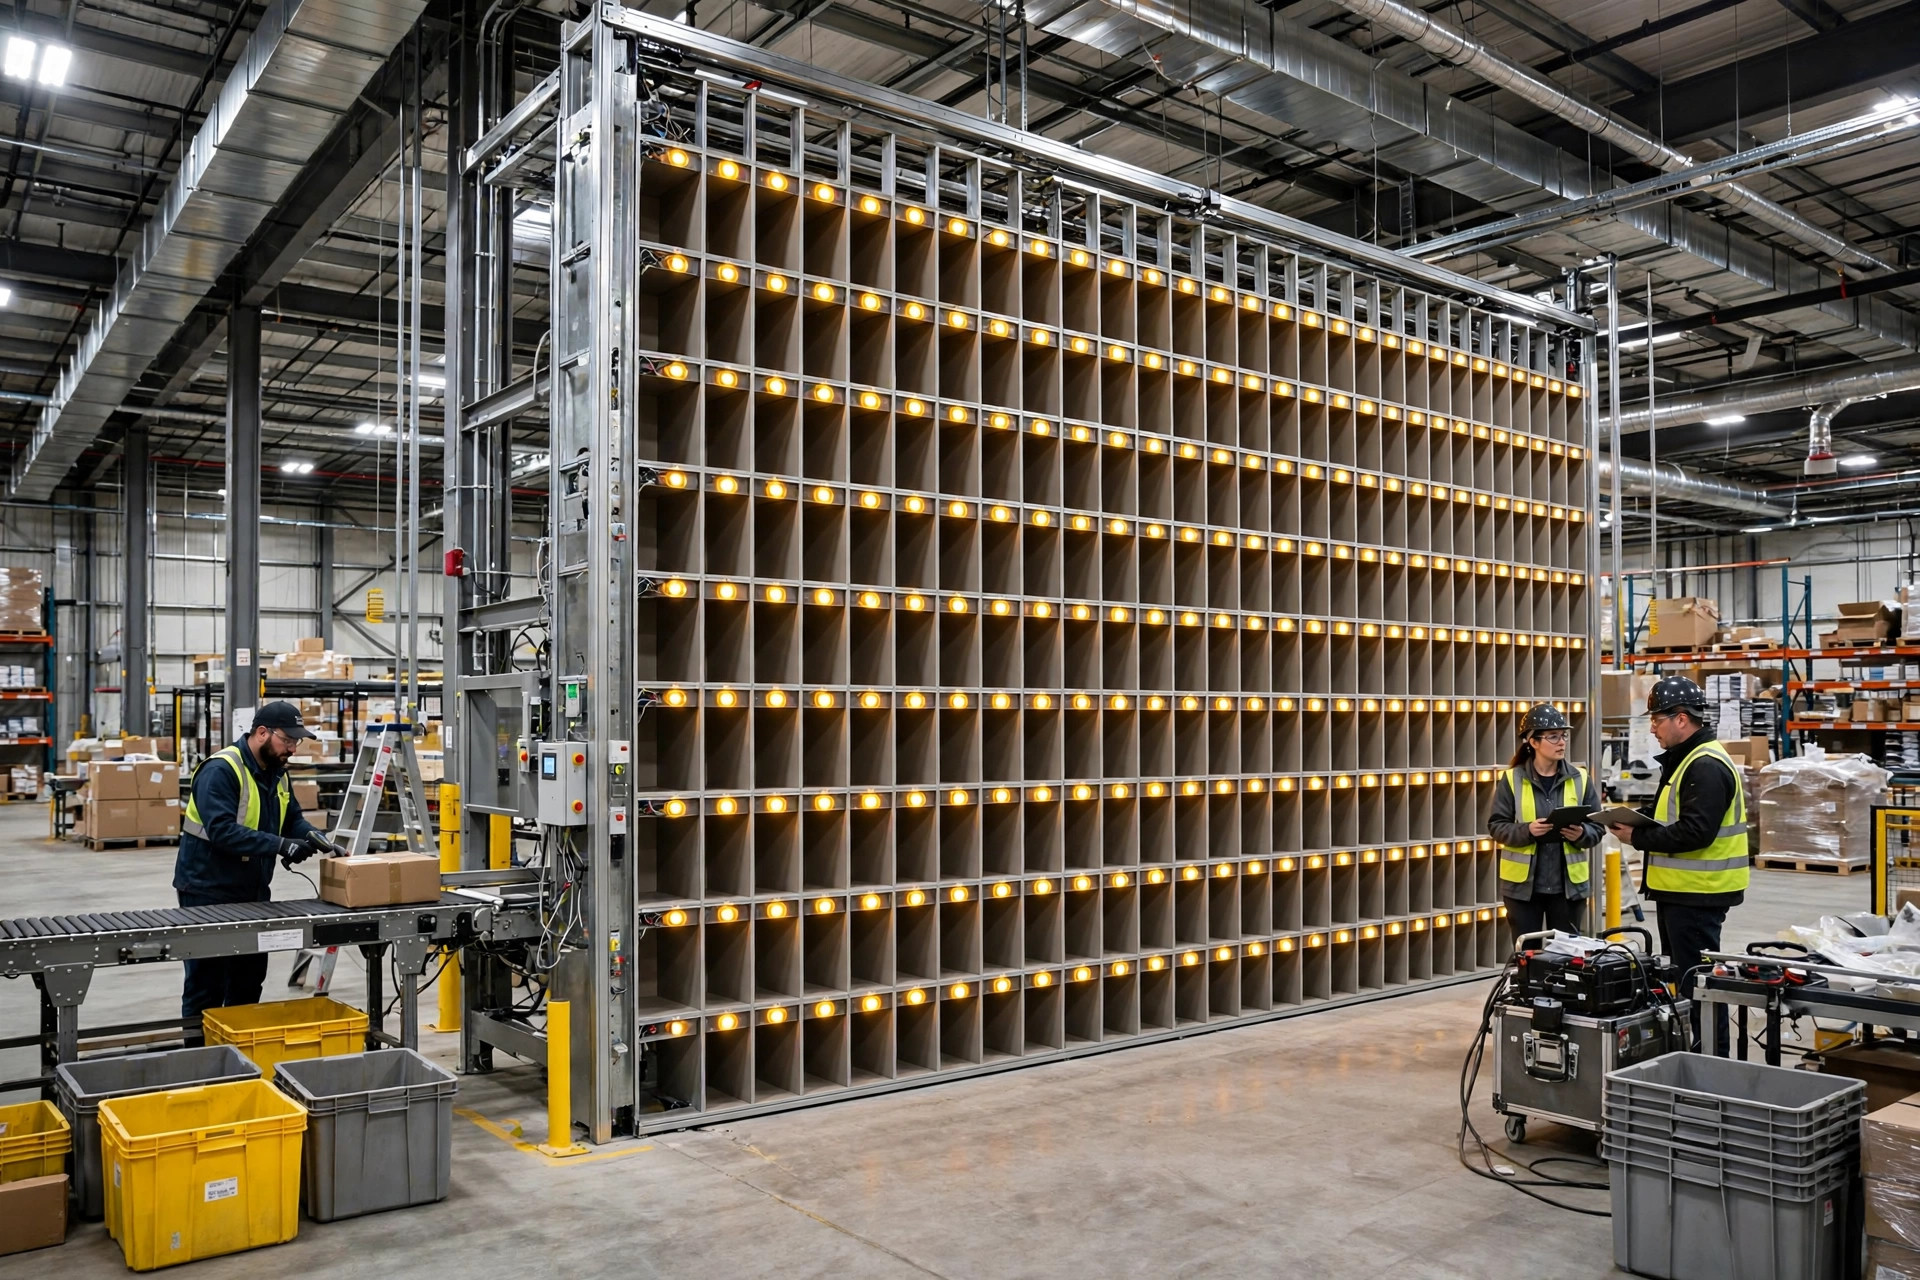
Ajouter des cellules au même mur. Le moins cher en matériel, mais la longueur du mur, c'est du déplacement d'opérateur. Au-delà d'une certaine longueur, chaque casier ajouté rapporte moins que le précédent parce que chaque mise en casier marche plus loin. Surveillez les mises en casier par heure de travail à mesure que vous allongez le mur : quand cela se stabilise ou baisse, le mur est assez long.
Ajouter un second mur. Un second mur plus court double les points d'induction et permet de diviser les vagues par profil : petites commandes d'un côté, volumineuses de l'autre ; ou un mur par heure limite de transporteur. Deux murs donnent aussi de la redondance : un mur en panne en pic, c'est une mauvaise journée, pas un entrepôt à l'arrêt. Le guide de mise en place du put wall couvre le travail d'intégration qu'implique un second mur.
Diviser par flux, pas par mur. Certaines opérations traitent les commandes standard sur le mur principal et orientent la longue traîne — surdimensionnés, fragiles, géants d'une seule ligne — vers un banc de tri manuel même en pic. Protéger le rythme du mur contre les 5% de commandes qui l'engorgent vaut souvent plus que 20% de casiers en plus.
Une règle de dimensionnement qui survit au contact de la semaine de pic : les casiers utilisables doivent couvrir votre plus grande vague planifiée plus la marge d'exceptions (généralement 10–15%), à la taille de vague de pic, pas à la taille moyenne.
La stratégie de vagues est la moitié logicielle de l'adaptation
Le matériel n'est que la moitié de l'histoire de l'adaptation ; la conception des vagues est l'autre moitié :
- Plafonnez toujours les vagues au nombre de casiers. Dès que les vagues dépassent les cellules, les opérateurs inventent du stockage — piles au sol, doubles mises en casier — et les taux d'erreur de mise en casier grimpent fortement. En pic, des vagues plus petites et plus fréquentes battent les méga-vagues héroïques.
- Vagues roulantes. Au lieu qu'une vague se clôture avant la libération de la suivante, libérez les commandes de la vague suivante dans les casiers au fur et à mesure qu'ils se libèrent. Cela lisse le travail d'induction et alimente les emballeurs de façon régulière. Cela exige davantage de la coordination entre le WMS et le mur, alors convenez du comportement avec votre fournisseur avant le pic, pas pendant.
- Ordonnez les vagues par heure limite. Les heures limites des transporteurs, et non la commodité du picking, doivent ordonner la file des vagues en pic. Un mur parfaitement trié de commandes qui ont raté le camion est un monument, pas un résultat.
- Pré-triez en amont. Si un canal ou un groupe de magasins domine le volume, prélevez-le en lot comme sa propre vague pour que ses commandes traversent ensemble une section du mur.
Doter le mur en pic : des rôles, pas seulement des têtes
Jeter des personnes supplémentaires sur un mur sans conception des rôles crée des collisions. Les rôles qui passent à l'échelle :
- Opérateur(s) d'induction : scannent les bacs entrants, alimentent les rangeurs, sont responsables de la file de bacs. Des rangeurs à l'arrêt sont généralement un problème d'induction.
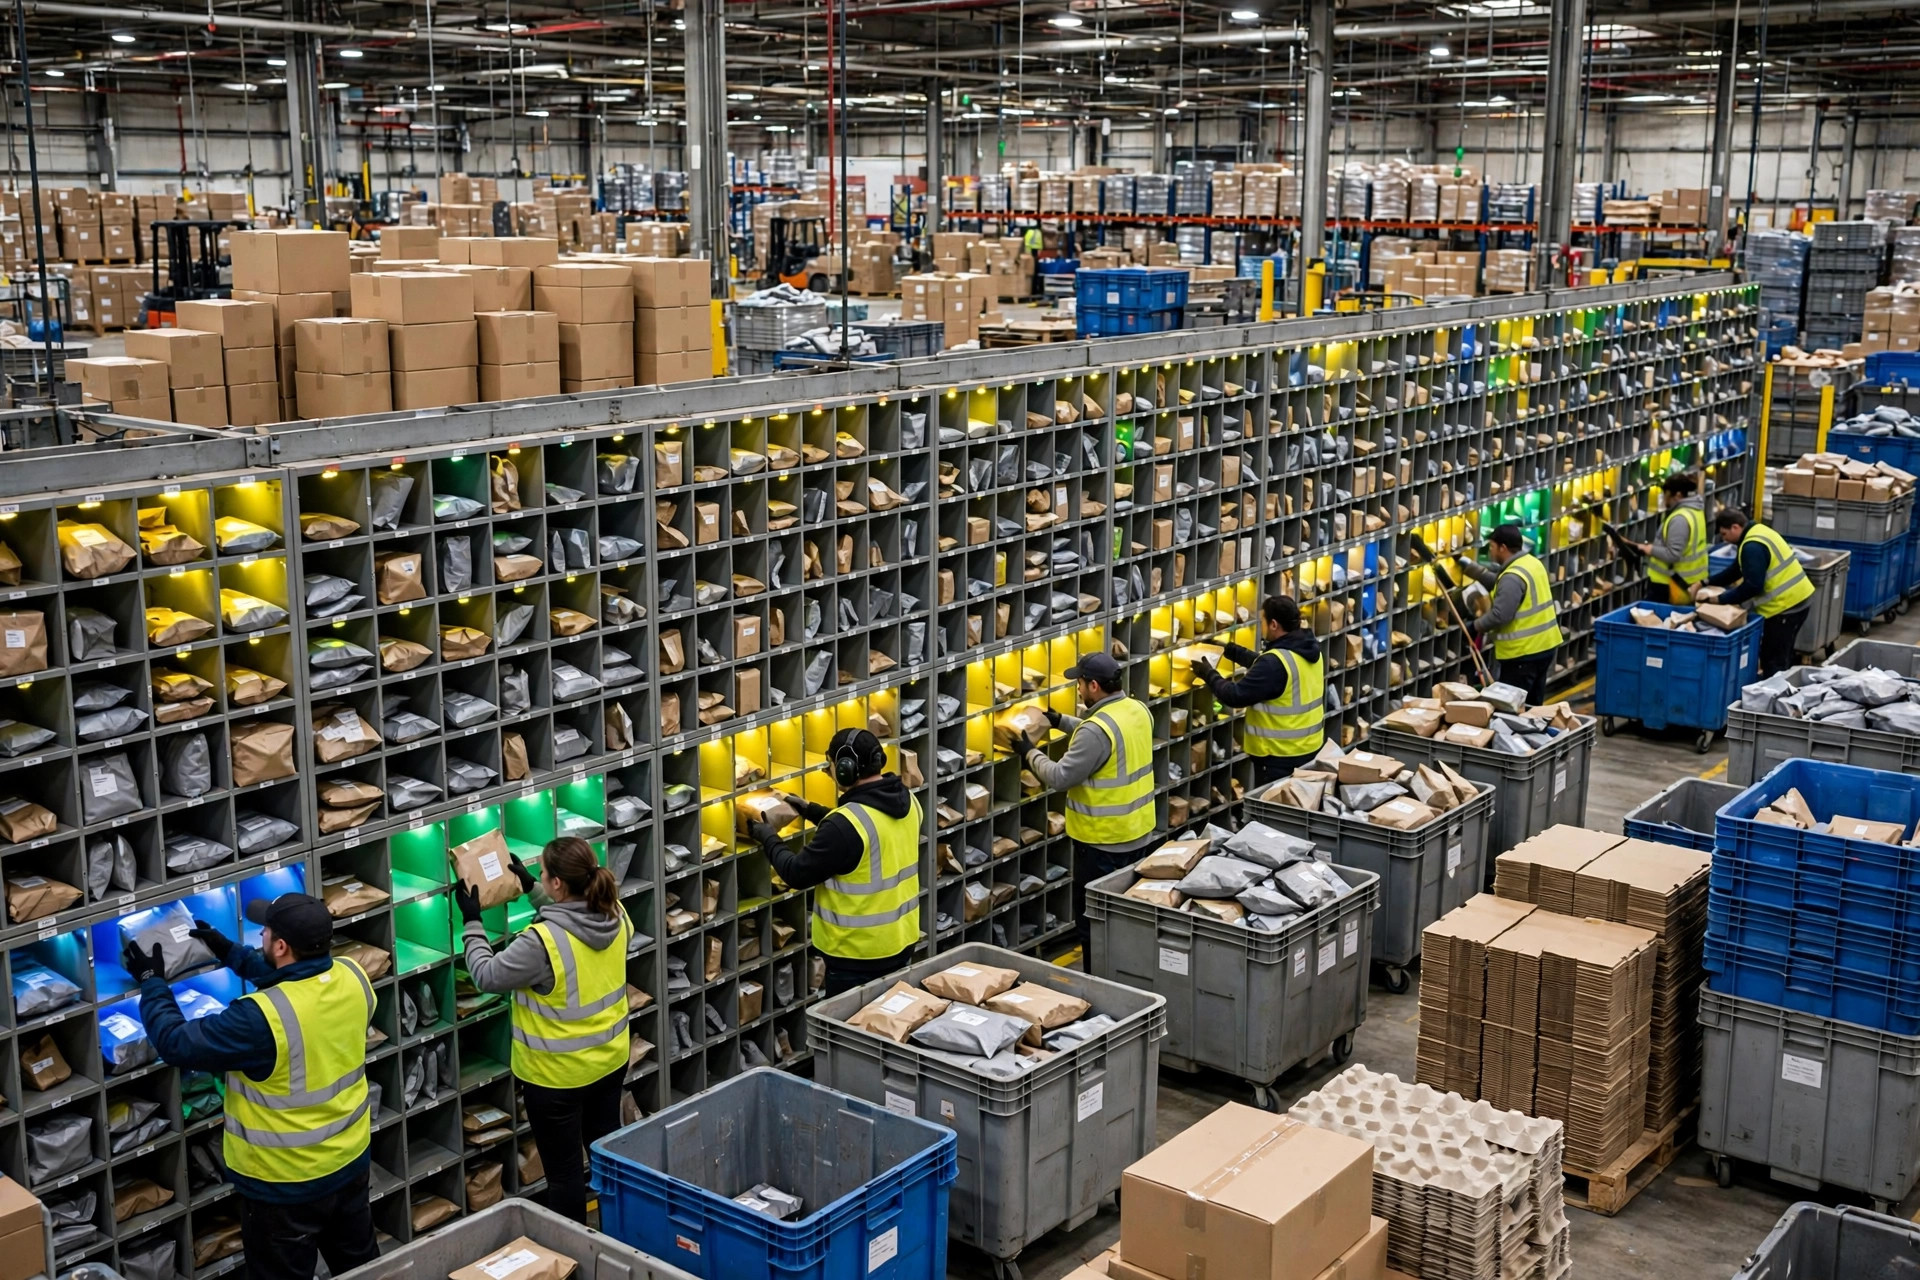
- Rangeurs : un par section de mur, restant dans sa section. La discipline par section garde les déplacements courts et la responsabilité des erreurs de mise en casier claire.
- Coureurs / balayeurs de sortie vers l'emballage : travaillent en continu à l'arrière du mur, vidant les casiers terminés par ordre de priorité (heure limite d'abord), et non par ordre de casier.
- Un volant qui s'occupe des exceptions — manquants, avaries, bourrages — pour que les exceptions ne sortent jamais un rangeur de son rythme.
Formez de façon croisée hors saison : le moment d'apprendre à un emballeur à ranger n'est pas le matin du pic. Un schéma courant consiste en deux équipes plus courtes qui se chevauchent sur la fenêtre de pic plutôt qu'une seule longue équipe : le travail au mur est répétitif, les taux d'erreur montent avec la fatigue dans les dernières heures, et des yeux frais à la sixième heure valent plus que des héros d'heures supplémentaires. Surveillez le taux d'erreur de mise en casier par heure ; quand il s'infléchit vers le haut, c'est votre signal de dotation, pas un problème de discipline.
La sortie vers l'emballage : le goulot que personne ne budgète
À haut volume, le mur manque rarement de picks : il se noie dans les commandes terminées. Trois disciplines maintiennent le temps de séjour bas :
- La fréquence de balayage bat la taille du balayage. De petits balayages fréquents maintiennent la rotation des casiers ; laisser les emballeurs accumuler un grand balayage signifie que des dizaines de casiers restent pleins et inactifs entre-temps.
- Signalez la priorité. Voyants arrière ou écran d'emballeur trié par heure limite et ancienneté de séjour, pour que les commandes les plus anciennes et les plus urgentes soient vidées en premier.
- Capacité d'emballage alignée sur la sortie du mur. Un mur chiffré par le fournisseur à un certain nombre de lignes par heure n'est rapide que comme les postes d'emballage derrière lui. Comptez vos bancs d'emballage, imprimantes d'étiquettes et approvisionnement en cartons comme faisant partie du système du mur quand vous planifiez le pic.
Suivez un seul chiffre chaque jour pendant le pic : le temps moyen de séjour en casier. S'il tend à la hausse jour après jour, vous empruntez de la capacité à demain.
Guide de pic : liste de contrôle sur une page
- ☐ Plus grande vague planifiée ≤ casiers utilisables (avec marge d'exceptions) au profil de commande de pic
- ☐ Décision sur le second mur ou le banc de débordement prise et dotée, pas improvisée
- ☐ Plafond de vague appliqué dans le WMS, libération roulante testée si utilisée
- ☐ Rôles attribués par section ; volant nommé par équipe ; remplaçants formés de façon croisée listés
- ☐ Rythme de balayage et capacité d'emballage vérifiés par rapport à la sortie du mur
- ☐ Temps de séjour et taux d'erreur de mise en casier sur le tableau de bord quotidien ; seuils d'ajout d'une équipe convenus à l'avance
Un mur de tri à haut volume n'est pas une machine différente de celle qui fonctionne en mars : c'est le même mur dont les trois vrais goulots sont gérés honnêtement. Adaptez les casiers là où les déplacements le permettent, disciplinez les vagues, dotez par rôles et alimentez les emballeurs. Le pic cesse d'être une surprise et devient un programme.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.