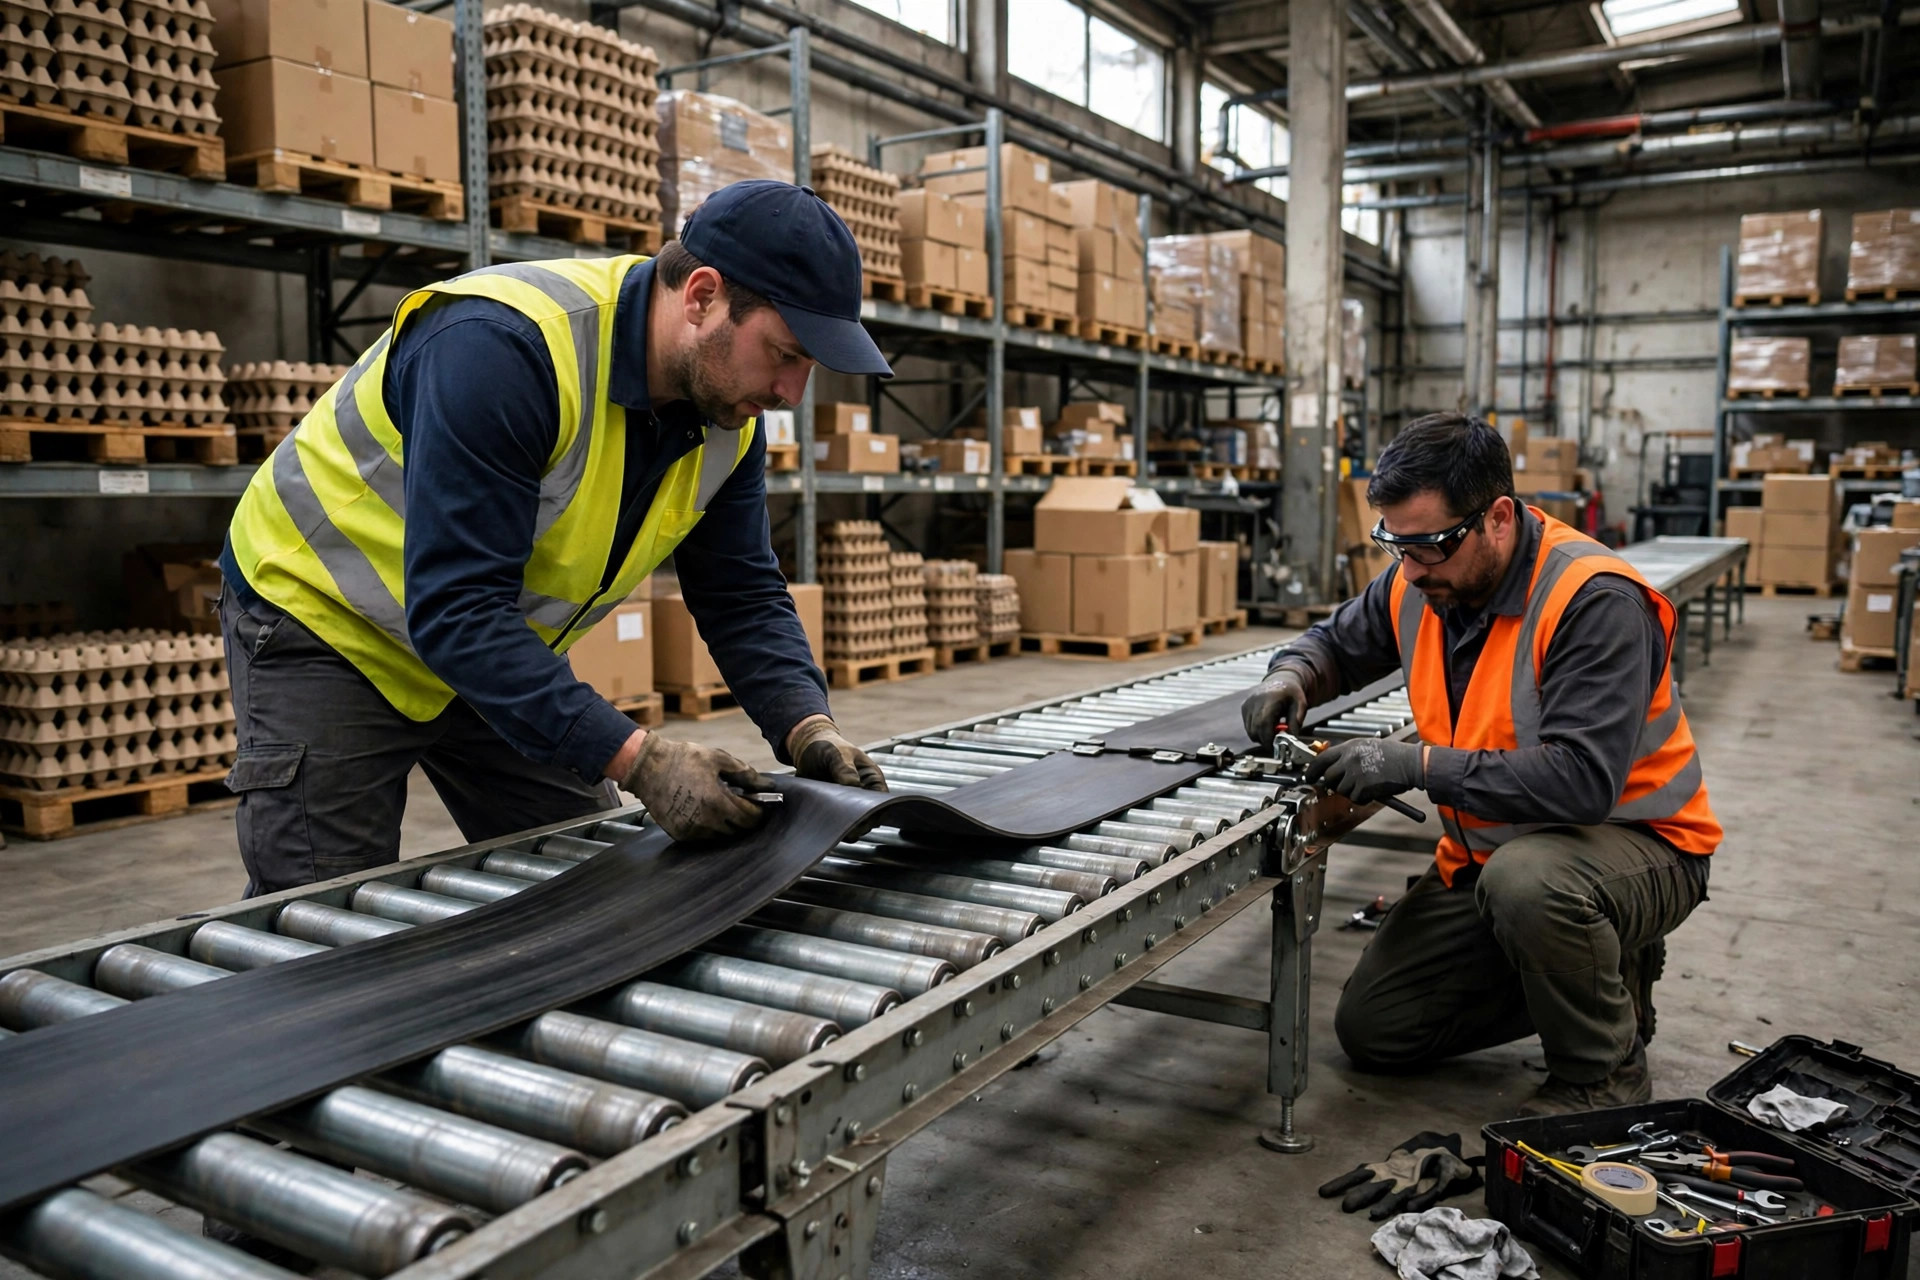
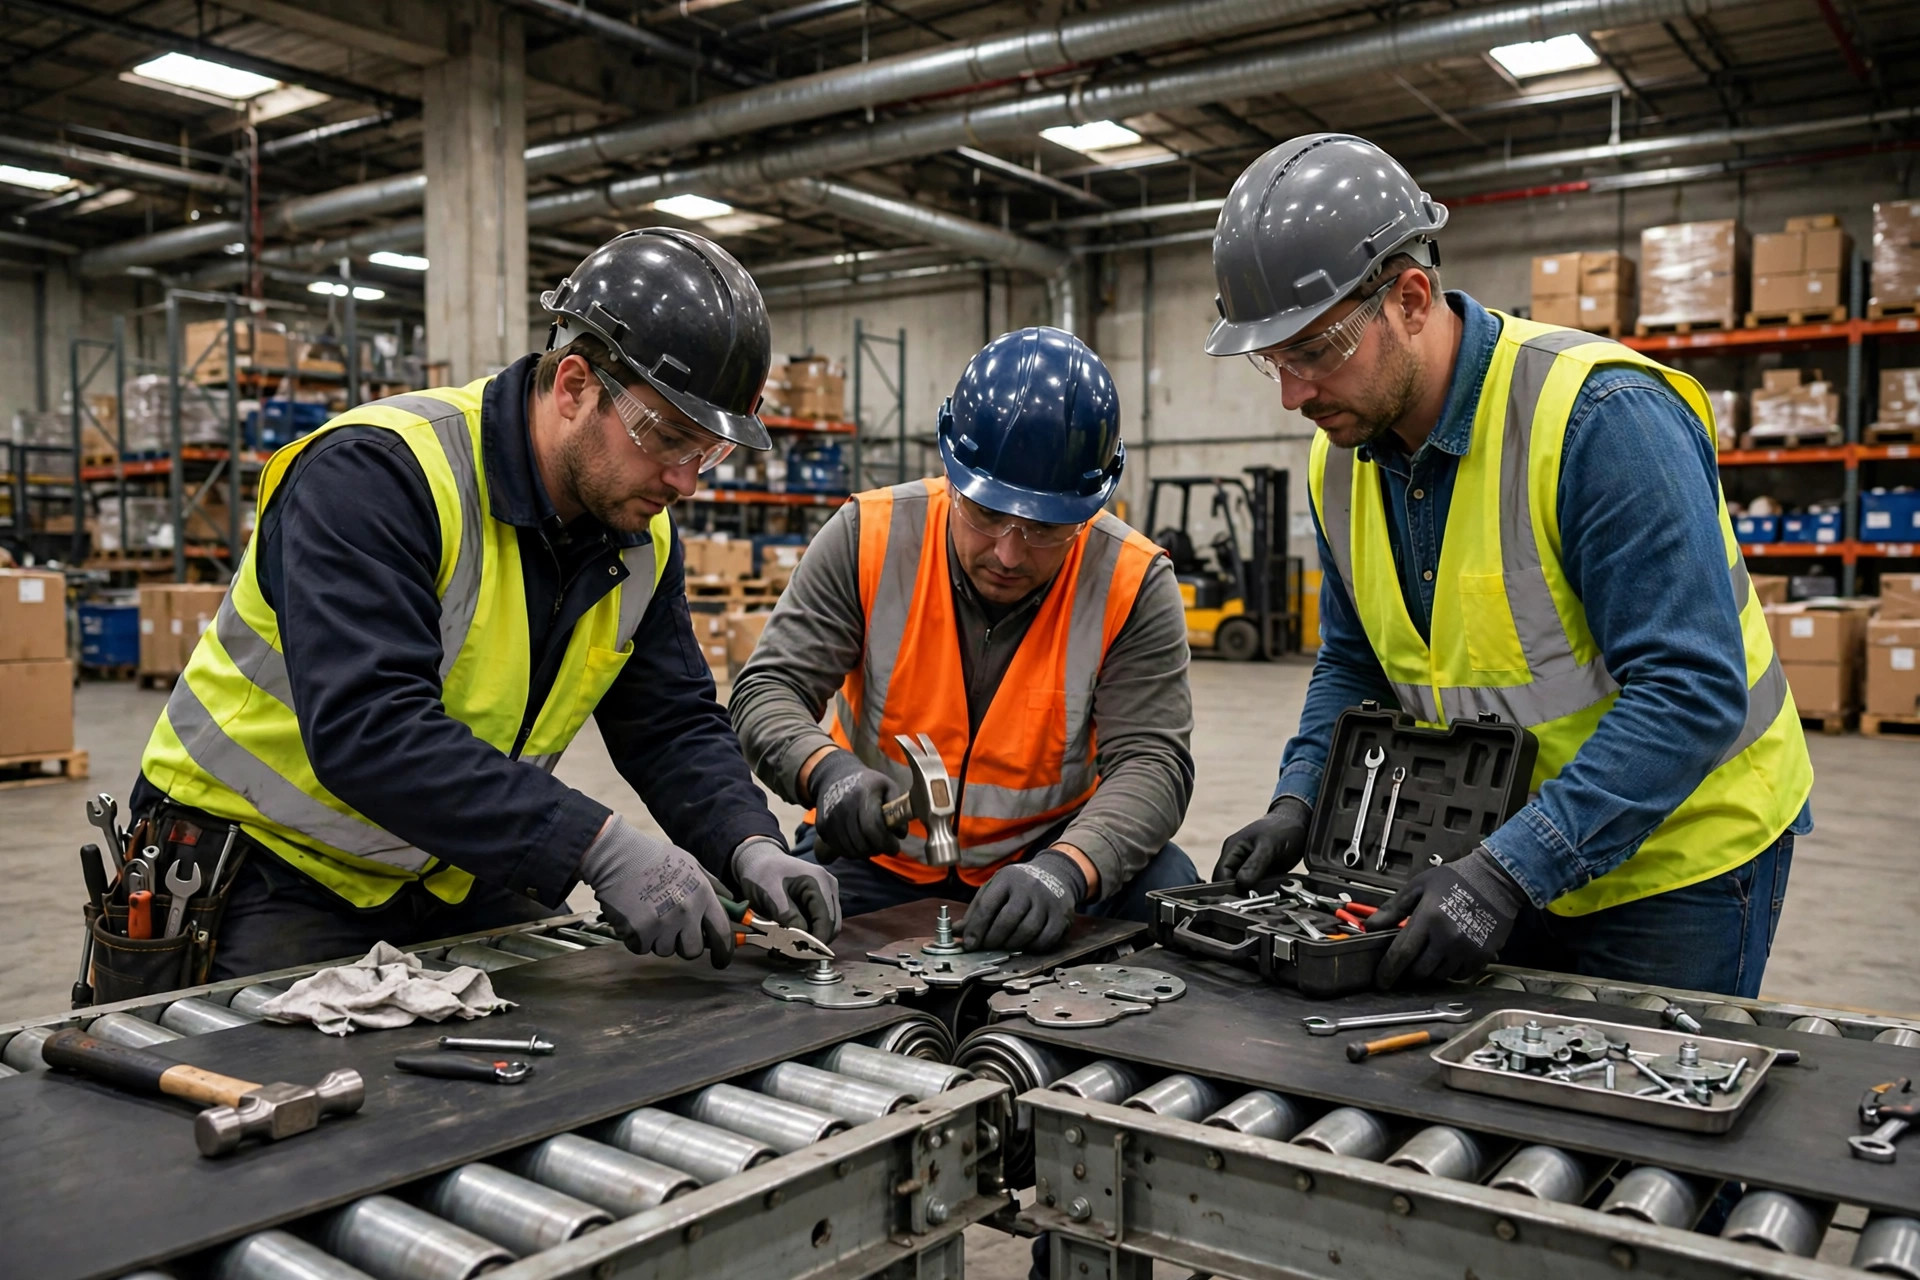
我第一次真正把输送带接头当回事,是在一条夜班分拣线上。那天凌晨两点多,线体突然一顿,托盘在滚筒上打了个趔趄,操作员跑过去一看,接头处翘起了一块,像被撕开的书页。不是带子断了,是接头先松了,整条线只好停下来等维修班。那一停就是四十多分钟,后面积压的单子直接把早班的发车时间往后推了半小时。
我干集成商技术负责人那些年,见过太多人把输送带接头当成附赠的小活。采购单上只写带宽、带长、材质,施工队来了现切现接,验收时拉两下、跑两圈就算过关。等到旺季一上量,接头就开始用各种方式提醒你:起皮、开裂、跑偏、打滑,严重的直接在滚筒处撕开。你可以理解为,接头是整条带子最老实的地方,也是最诚实的地方,前面省下的每一分钟,后面都会以停机的方式还回来。
输送带接头出问题,从来不是接头本身先坏
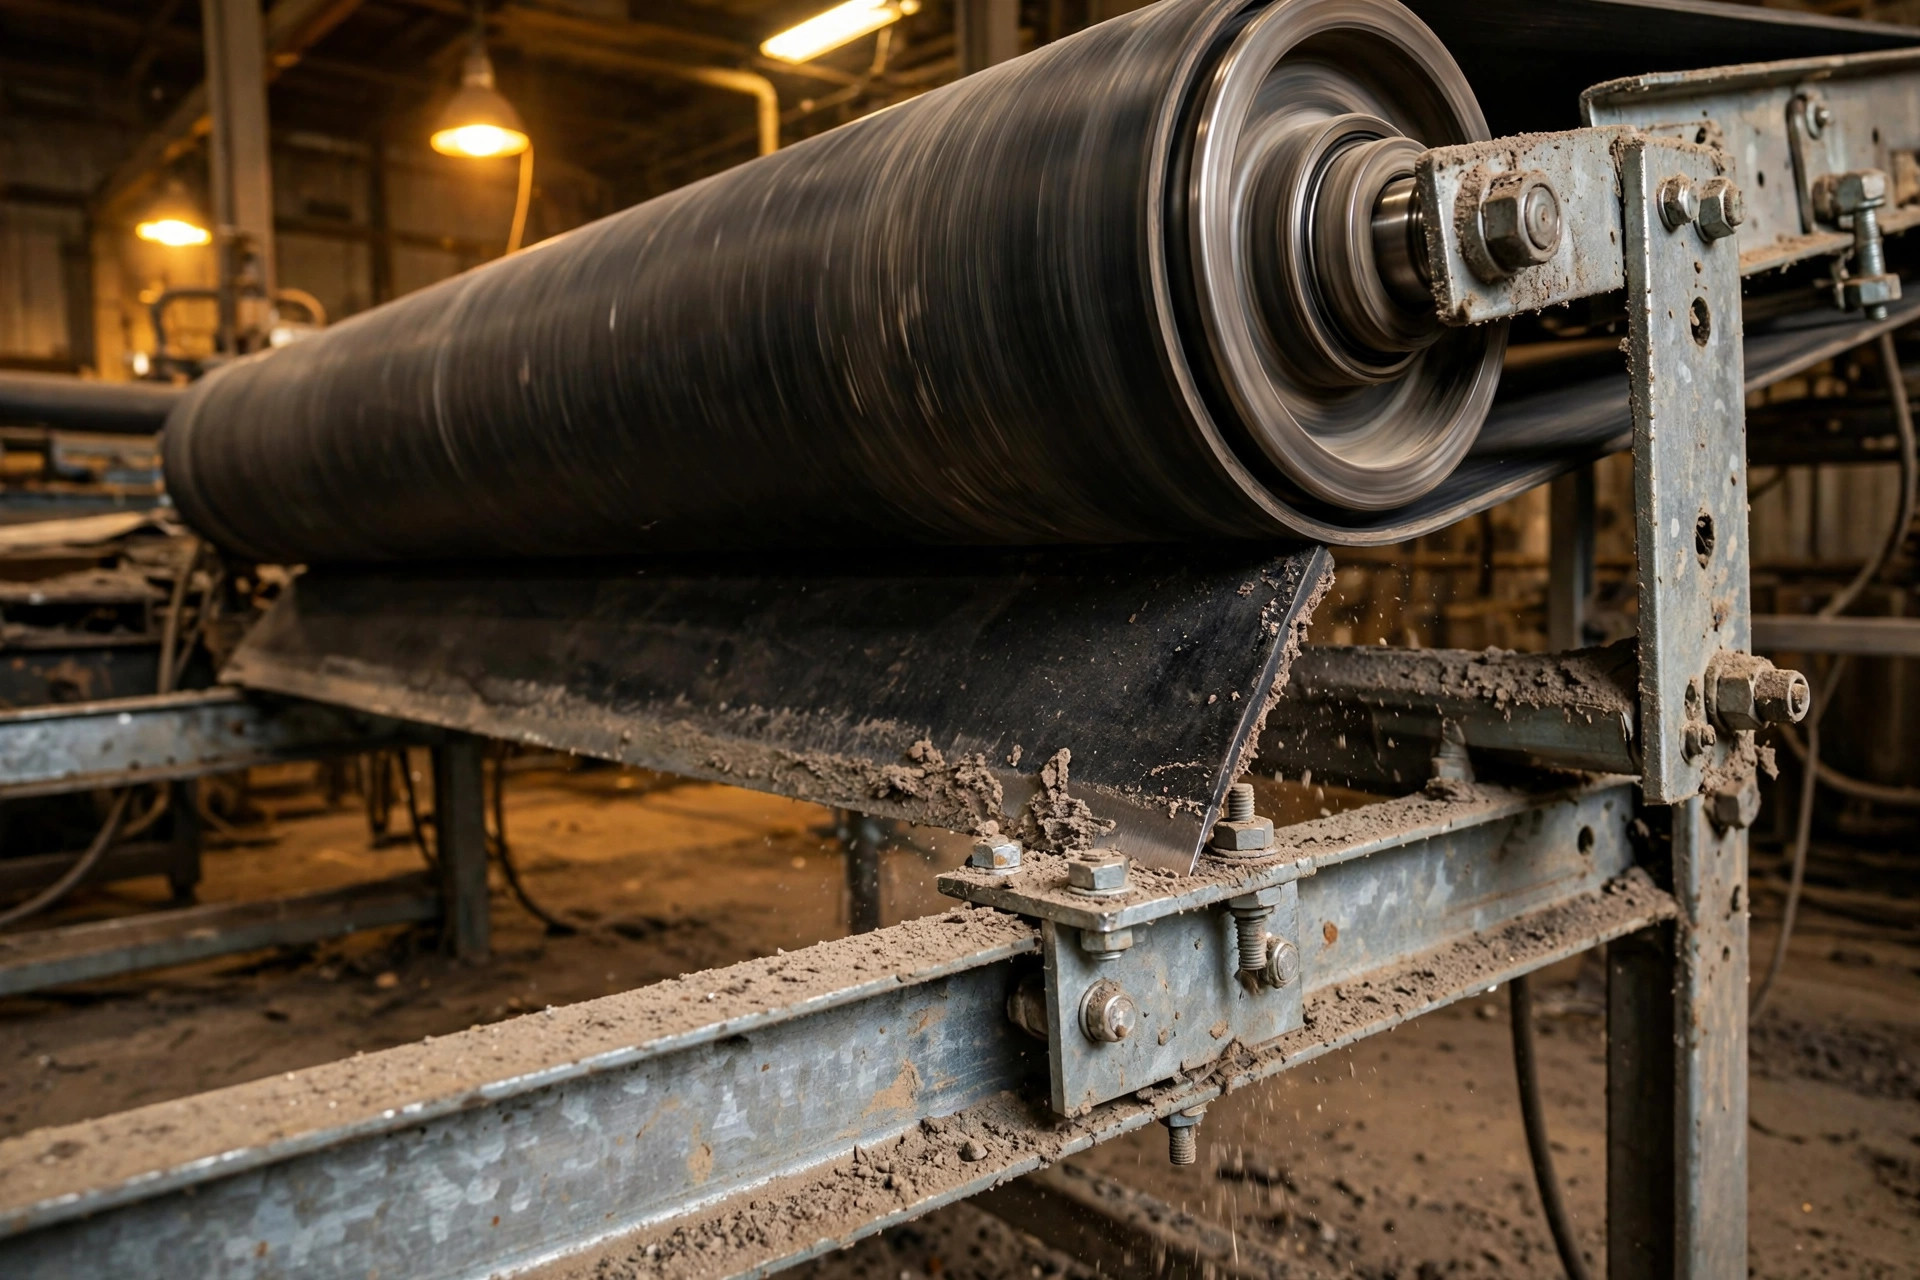
2023年冬天,江苏昆山一家第三方仓找我去看一条主线。那条线每天跑两个班,带面宽度不算宽,载重也不算重,偏偏每个月总要因为接头停一两次。施工队换了两次接法,第一次用机械扣,第二次改冷粘,还是不行。我到现场先没看接头,先看滚筒。末端改向滚筒的直径偏小,接头每次经过那里都要被狠狠折一次,折的次数多了,任何接法都会先从折痕处疲劳。你可以理解为,这就像反复折一张名片,折痕处永远最先断。
我让他们量了三个数:滚筒直径、带体厚度和接头过滚筒时的弯曲半径。结果一出来,问题就清楚了,不是接法选错了,是这条线根本不适合把接头放在高频弯折的位置。后来我们把接头位置挪到直线段较长的区段,又把滚筒换成直径更大的规格,同一条带子、同一批人施工,接下来三个月只停过一次,还是因为异物卡带。很多所谓的接头质量问题,查到最后都是选型和布置的问题,接头只是替整个系统背了锅。
2024年夏天,广东东莞一家电子厂仓也给我上过类似的一课。那条线输送的是带小脚的塑箱,箱底不平,运行中会一下一下磕接头。施工队用的是热硫化,接头强度本身没有问题,但硫化后的接头比带体略厚,箱底每次经过都会被顶一下。时间一长,接头边缘开始起毛,毛边又勾住箱脚,恶性循环。我当时的判断很直接:强度够不等于合适,厚度和平整度在这个场景里比强度更要命。最后我们改成薄型机械扣加边缘倒角,箱子过得顺了,接头反而活得更久。
硫化、机械扣、冷粘:输送带接头三选一拼的是三笔账
先讲原理,一句话说清三种接法到底在拼什么。热硫化是把两端打磨成阶梯状,铺上胶料加热加压,让它重新变成一整块,强度最接近原带,表面也最平整。机械扣是用金属扣把两端钉在一起,像给带子系上皮带扣,施工最快,拆换也最方便。冷粘是用专用胶水在常温下粘接,不用加热设备,介于两者之间,对施工环境和手法要求最高。
这三笔账不能只算施工当天的工时,要算到下一次计划停机之前。我习惯让客户先回答三个问题,再谈选哪种。第一,带体是什么材质,耐不耐热,能不能进硫化机。第二,停机窗口有多长,是能停半天还是只能停一小时。第三,接头会不会频繁过小直径滚筒,会不会被箱底、托盘脚反复磕碰。这三个答案一出来,输送带接头的选型分界线基本就画出来了。
| 接法 | 最适合的场景 | 施工窗口 | 强度与平整度 | 最大的坑 |
|---|---|---|---|---|
| 热硫化 | 主线、长距离、高负荷、长期不打算动接头 | 最长,需要加热加压和冷却 | 强度最接近原带,表面最平 | 施工条件苛刻,赶工必出气泡和虚接 |
| 机械扣 | 需要快速恢复、经常检修、临时接头 | 最短,几十分钟量级可恢复 | 强度够用,但表面有凸起 | 扣件磨损、勾挂箱底、过小滚筒易疲劳 |
| 冷粘接 | 没有硫化条件、不能动火、带体不耐高温 | 居中,需要固化等待时间 | 介于两者之间,依赖手法 | 温度湿度不到位、胶层没压实,等于没粘 |
我见过最典型的错配,是拿热硫化去救急。有一条线半夜断了,维修班硬是用简易加热设备赶了一个硫化接头,结果胶层里进了气泡,第二天一上量就从气泡处开裂。反过来也有人拿机械扣去跑重载主线,扣件磨薄了没人发现,最后在交接班时崩开。这就像你不能用创可贴去补轮胎,也不能为了补轮胎把整辆车送进大修车间,工具本身没有对错,错的是把工具用在了错误的停机窗口和负载里。
反常识的一点是,最贵的接法不一定最省钱,最便宜的接法也不一定最费钱。热硫化一次施工成本最高,但如果这条线一年只停两次大保养,一次到位的硫化反而最省事。机械扣单次最便宜,但如果你的线每天要过几万次弯折,扣件的检查和更换频率一上来,总账立刻反超。算账要算全寿命周期里的停机次数、每次恢复时间和检查人力,只看施工报价单,永远算不出真相。
输送带接头能不能撑住,看这三个时刻
第一个时刻是施工当天的收尾。硫化要看加热是否均匀、冷却是否充分,急着开机就是给气泡留位置。冷粘要看打磨是否到位、胶层是否压实,表面看着粘住了不等于里面粘牢了。机械扣要看扣钉是否打透、边缘是否倒角,毛刺留着就是未来的勾挂点。我验收时有一个土办法:用手沿着接头两侧慢慢摸一遍,再让空带跑三圈,听声音有没有一下一下的磕碰。手感和声音骗不了人,报表可以骗人。
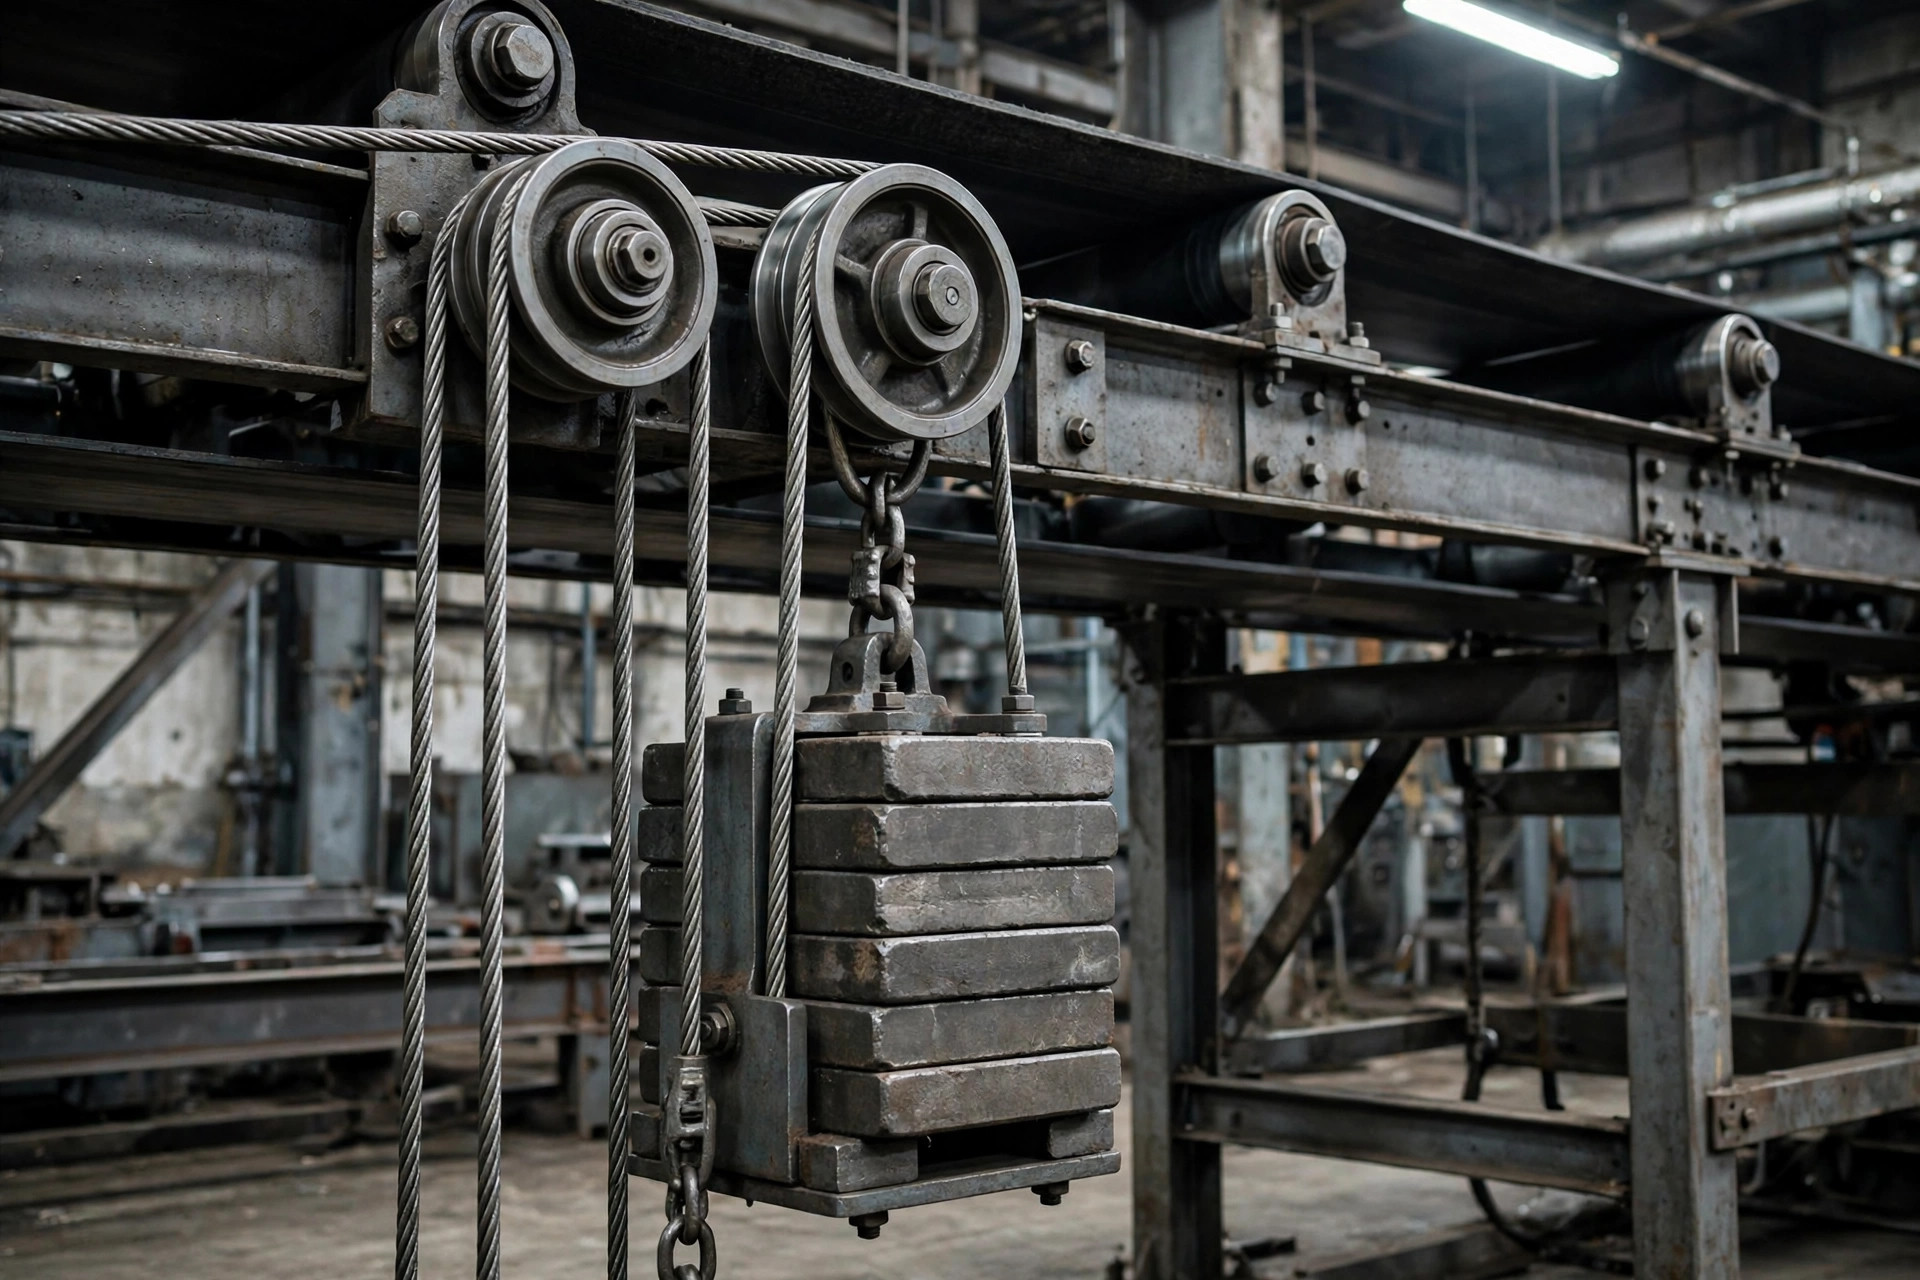
第二个时刻是上量后的第一周。新接头最怕的不是立刻断,而是慢慢跑偏。带子跑偏会把接头一侧拉得更紧,另一侧变松,松的那侧先起皮,紧的那侧先疲劳。所以新接头上线后,我要求第一周每天交班时看一眼接头两侧的磨损痕迹,拍张照片存档。痕迹对称,说明受力均匀;一侧发亮、一侧发毛,说明张紧或滚筒平行度有问题,先调线体,别急着怪接头。
第三个时刻是换季和换品。温度一变,带体伸缩量跟着变,张紧力也要跟着调。产品一换,从轻箱换成重箱,从平底换成带脚的箱子,接头的受力方式全变了。很多仓在换季时只调张紧,不复查接头,结果接头在新工况下撑不过一个月。我的做法是,每次换品或换季,维修单上必须有一行是复查接头,拍照片、量厚度、看边缘,不写这一行,保养就算没做完。
说到底,选输送带接头之前先把线体看清楚:滚筒直径够不够大,接头过不过高频弯折区,箱底会不会磕接头,停机窗口到底有多长。这四个问题答清楚了,三种接法自然只剩一种合理。这钱花得值不值,看这一个数:这个接头能不能撑到下一次计划停机,而不需要你在半夜被电话叫回仓库。
作者:大刘|自动化设备工程师