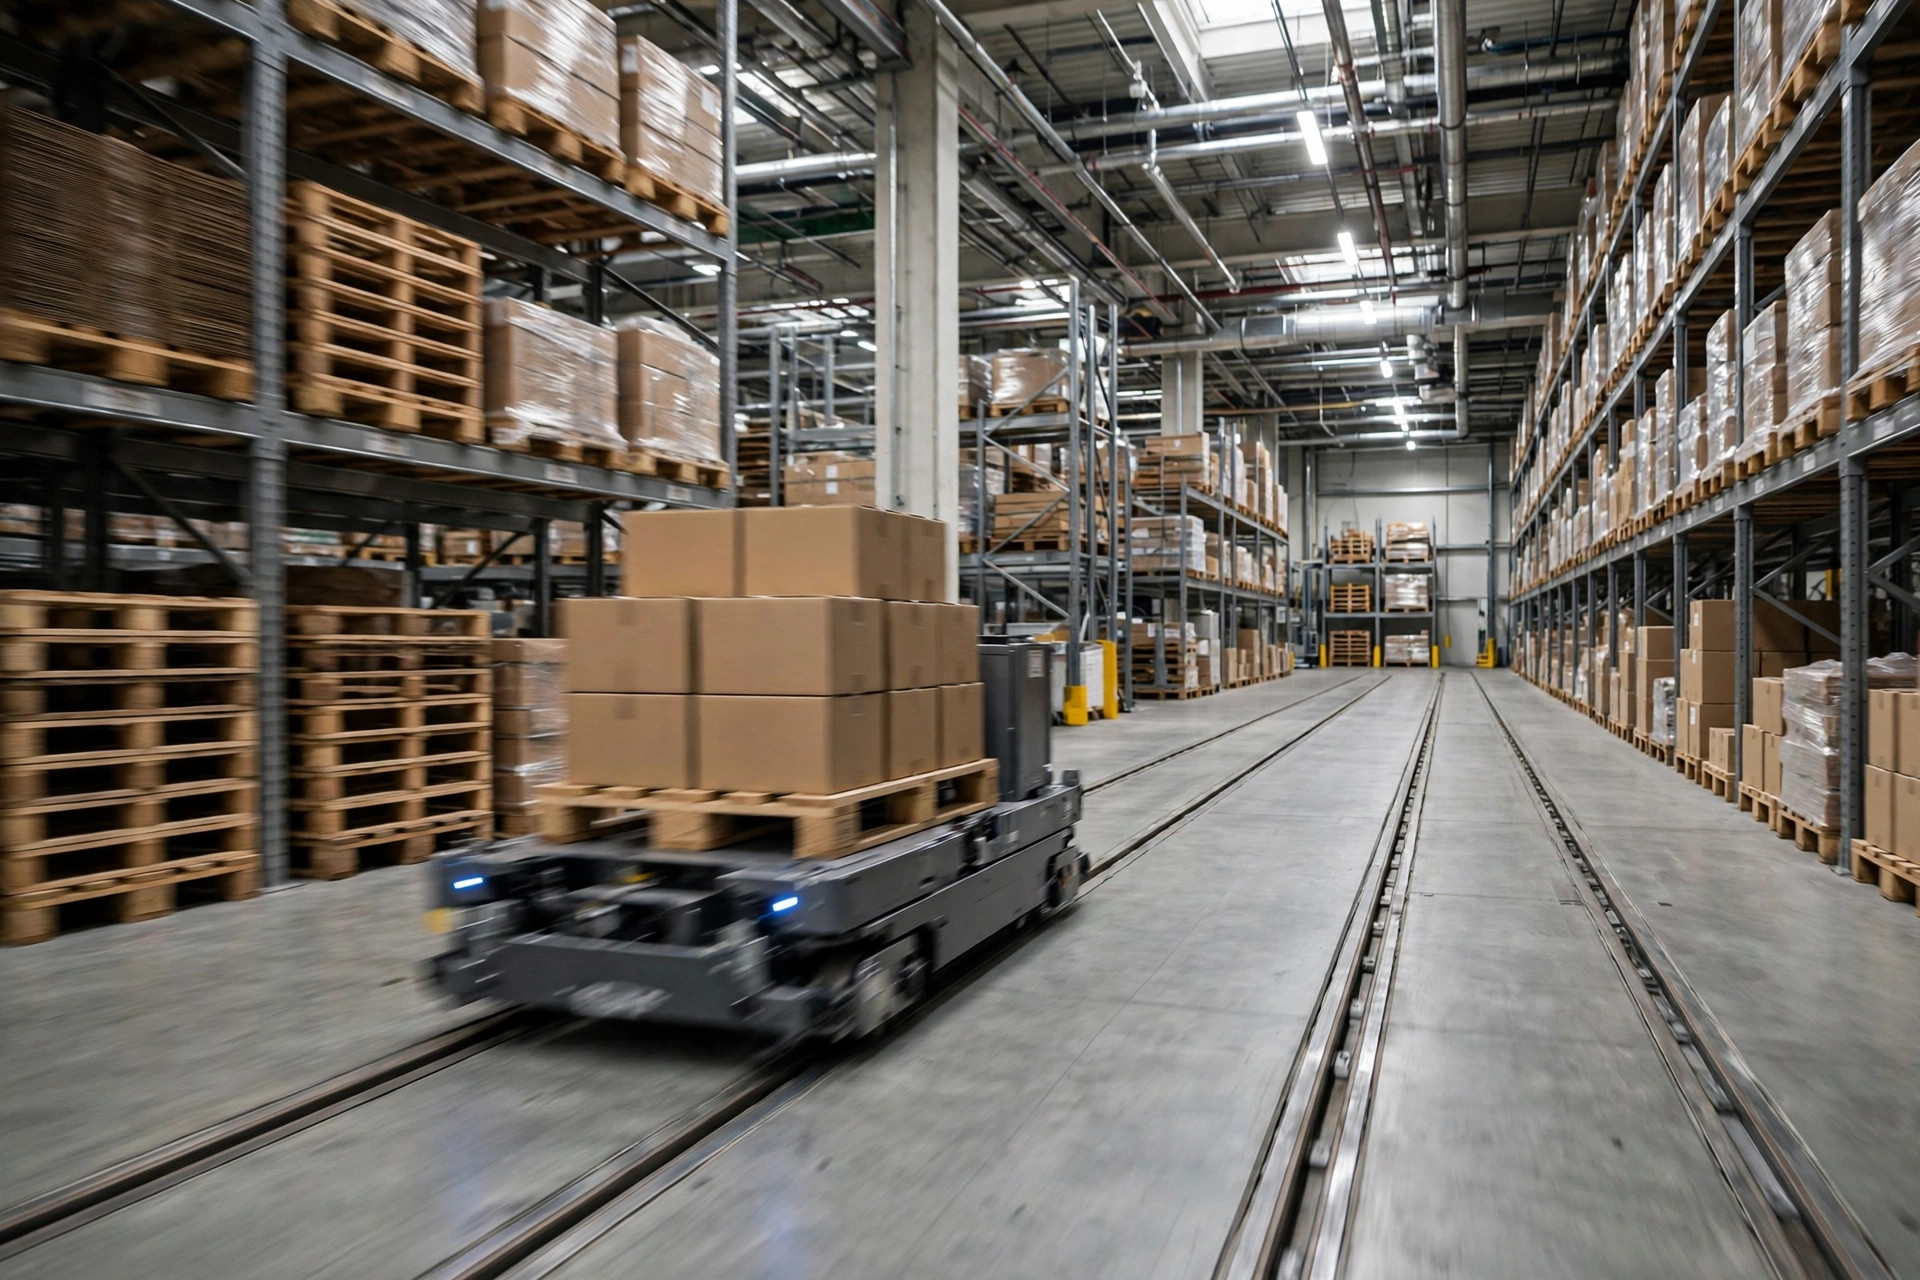

软包上输送线这事,我见过太多仓栽跟头 (polybag sortation warehouse conveyor)——纸箱跑得好好的线,换成塑料袋装的衣服,立马卡、滑、漏读全来了。去年秋天,我去一家华东的服装电商仓看现场,旺季每天几万件软包从拣选区涌出来,输送线每隔一会儿就停一次。操作员站在分流口,手里拿根长杆子,一袋一袋往外捅。线是好的,袋子也是好的,错就错在拿跑纸箱的思路跑软包。
这就像用传送带运豆腐和运砖头,你不能用同一套手法。纸箱有棱有角,底面平,摩擦力稳定,扫码面固定;软包呢,里面是衣服,软塌塌没有形状,袋子表面又滑,码放姿态全凭运气。你可以理解为,纸箱是自己会站稳的乘客,软包是躺在担架上还不停打滑的病人,输送线得先把它扶稳,才能谈分拣。
先说卡袋。软包最容易卡的地方不是直线段,而是转弯、分流和落格口。袋子边角薄,两个袋子一挤,前一个的袋角就可能被带进缝里,再一扯,整条线就堵了。另一家做童装的仓更典型:他们的软包尺寸大小不一,大袋套小袋混着跑,小袋子经常钻到大袋子底下,到了分流摆臂那里直接顶住,摆臂推不动,报警一响,后面几十袋全积压在那儿。解决办法其实不复杂,先把来料整形:上机前加一道压平和理袋,要么人工简单捋一下,要么上一个自动整形段,让袋子以相对平整的姿态上机。袋子姿态统一了,卡袋能少一大半。很多人一上来就想换更贵的摆臂,这就是本末倒置,姿态没治好,换什么臂都照样卡。
再说打滑。塑料袋和皮带的摩擦系数比纸箱低得多,爬坡段和加速段最容易出事。袋子在皮带上打滑,速度就跟不上节拍,前后间距乱了,分流时机也就错了。这就像在冰面上推箱子,你使多大劲,箱子都不一定走多远。治打滑有两条路:一是换摩擦力更好的皮带面,二是把爬坡角度放缓、把加速拉长,别让袋子一上机就被猛地一推。具体参数以厂商规格为准,别凭感觉拍一个数值。还有一个土办法很管用:把软包的码放方向统一,袋口朝一个方向,长边顺着输送方向,阻力小得多。方向乱,神仙也救不了。
第三是漏读。软包的面单经常贴在皱褶上,或者袋子一翻身,面单就转到下面去了,扫码器对着空气扫,当然读不到。更麻烦的是反光,透明袋加灯光一打,扫码器直接致盲。我见过一个仓,漏读率一高,操作员就站在扫码段旁边人工补扫,等于分拣线后面又养了一条人工线,自动化白做了。治漏读先别急着加相机,先治袋子:面单贴平、贴在固定位置,袋子进扫码段之前先过整形,读不到的比例立刻下来。如果还不够,再考虑多角度扫码,具体配置以厂商规格为准。顺序反了,钱就白花了。
软包分拣输送线为什么总卡袋、打滑、漏读
原理说透了其实就一句话:软包没有固定形状,输送线却按固定形状设计,这正是 polybag sortation warehouse conveyor 最难啃的地方。这就决定了所有问题都出在姿态控制上,而不是输送速度上。纸箱分拣拼的是速度和格口数,软包分拣拼的是姿态一致性。姿态一致,速度慢一点也能稳;姿态乱,速度越快死得越惨。这就是软包分拣最反常识的一点:提速之前先降速,把姿态治好再谈产能。很多仓的改造方向一开始就错了,线越调越快,卡袋越来越多,最后怪设备不行,其实是思路不行。
| 对比项 | 纸箱 | 软包 |
|---|---|---|
| 底面与姿态 | 平整固定,站得稳 | 柔软多变,爱打滑、爱翻身 |
| 分拣难点 | 格口数与速度 | 姿态一致性与读码率 |
| 最容易翻车的地方 | 峰值产能不够 | 卡袋、打滑、漏读三连 |
| 改造第一步 | 加格口、提速度 | 先整形、统一码放方向 |
软包分拣输送线选型的分界线
选型分界线我划得很清楚。先看你的货:如果软包占比不到一半,且尺寸相对统一,老线加整形段、换皮带面、调一下分流参数就能接着用,没必要推倒重来,这属于小改。如果软包占大头,尺寸从袜子到羽绒服全有,旺季还要混跑,那就得按软包重新设计分流和读码段,别在老线上打补丁。还有一种伪需求我必须直说:有些仓软包一天就几千件,也要上全自动分拣线,美其名曰为未来准备。这就是烧钱,人工分拣加几个滑槽完全够用,自动化不是越贵越好,量没到,自动化就是摆设。
算账我只算一个数,举例说明:假如一条 polybag sortation warehouse conveyor 每天跑两万件,漏读和卡袋导致每百件里有几件要人工干预,人工干预的工时摊到每件上,就是这条线真正的单件分拣成本。设备报价单上的数字不重要,重要的是这个摊薄后的单件成本降没降下来。改造前先把这个数算出来,改造后再算一次,降了就是值,没降就是白花。这个算法不依赖任何厂商参数,任何仓都能自己算。
维护的坑:软包线最容易被忽略的三处
维护的坑我见得最多。第一是皮带面,软包掉下来的碎屑和静电吸的灰尘会慢慢改变摩擦力,几个月不清,滑得越来越厉害,操作员还以为是袋子换了供应商。第二是分流摆臂和落格口的缝隙,袋角碎片卡在里面,平时看不出来,旺季一上量就集中爆发。第三是扫码段的灯光和镜头,灰尘一蒙,读码率悄悄往下掉,等发现时已经积压了一大堆。这三处都不贵,难的是坚持:列入日常点检表,每周固定清一次,比出了问题再停机抢修便宜得多。还有一句难听的话:很多仓的维护手册是按纸箱线写的,软包线的点检项根本没加进去,手册不改,坑就永远在。
所以软包分拣这件事,顺序不能错:先治姿态,再治读码,最后才谈速度,这条 polybag sortation warehouse conveyor 的改造顺序,换任何一家软包仓都适用。姿态治好了,卡、滑、漏读三个问题能去掉大半;姿态没治好,堆再多设备也是给问题加速。这钱花得值不值,看这一个数:改造前后摊薄到每件上的单件分拣成本,降了就是值。
作者:大刘|自动化设备工程师