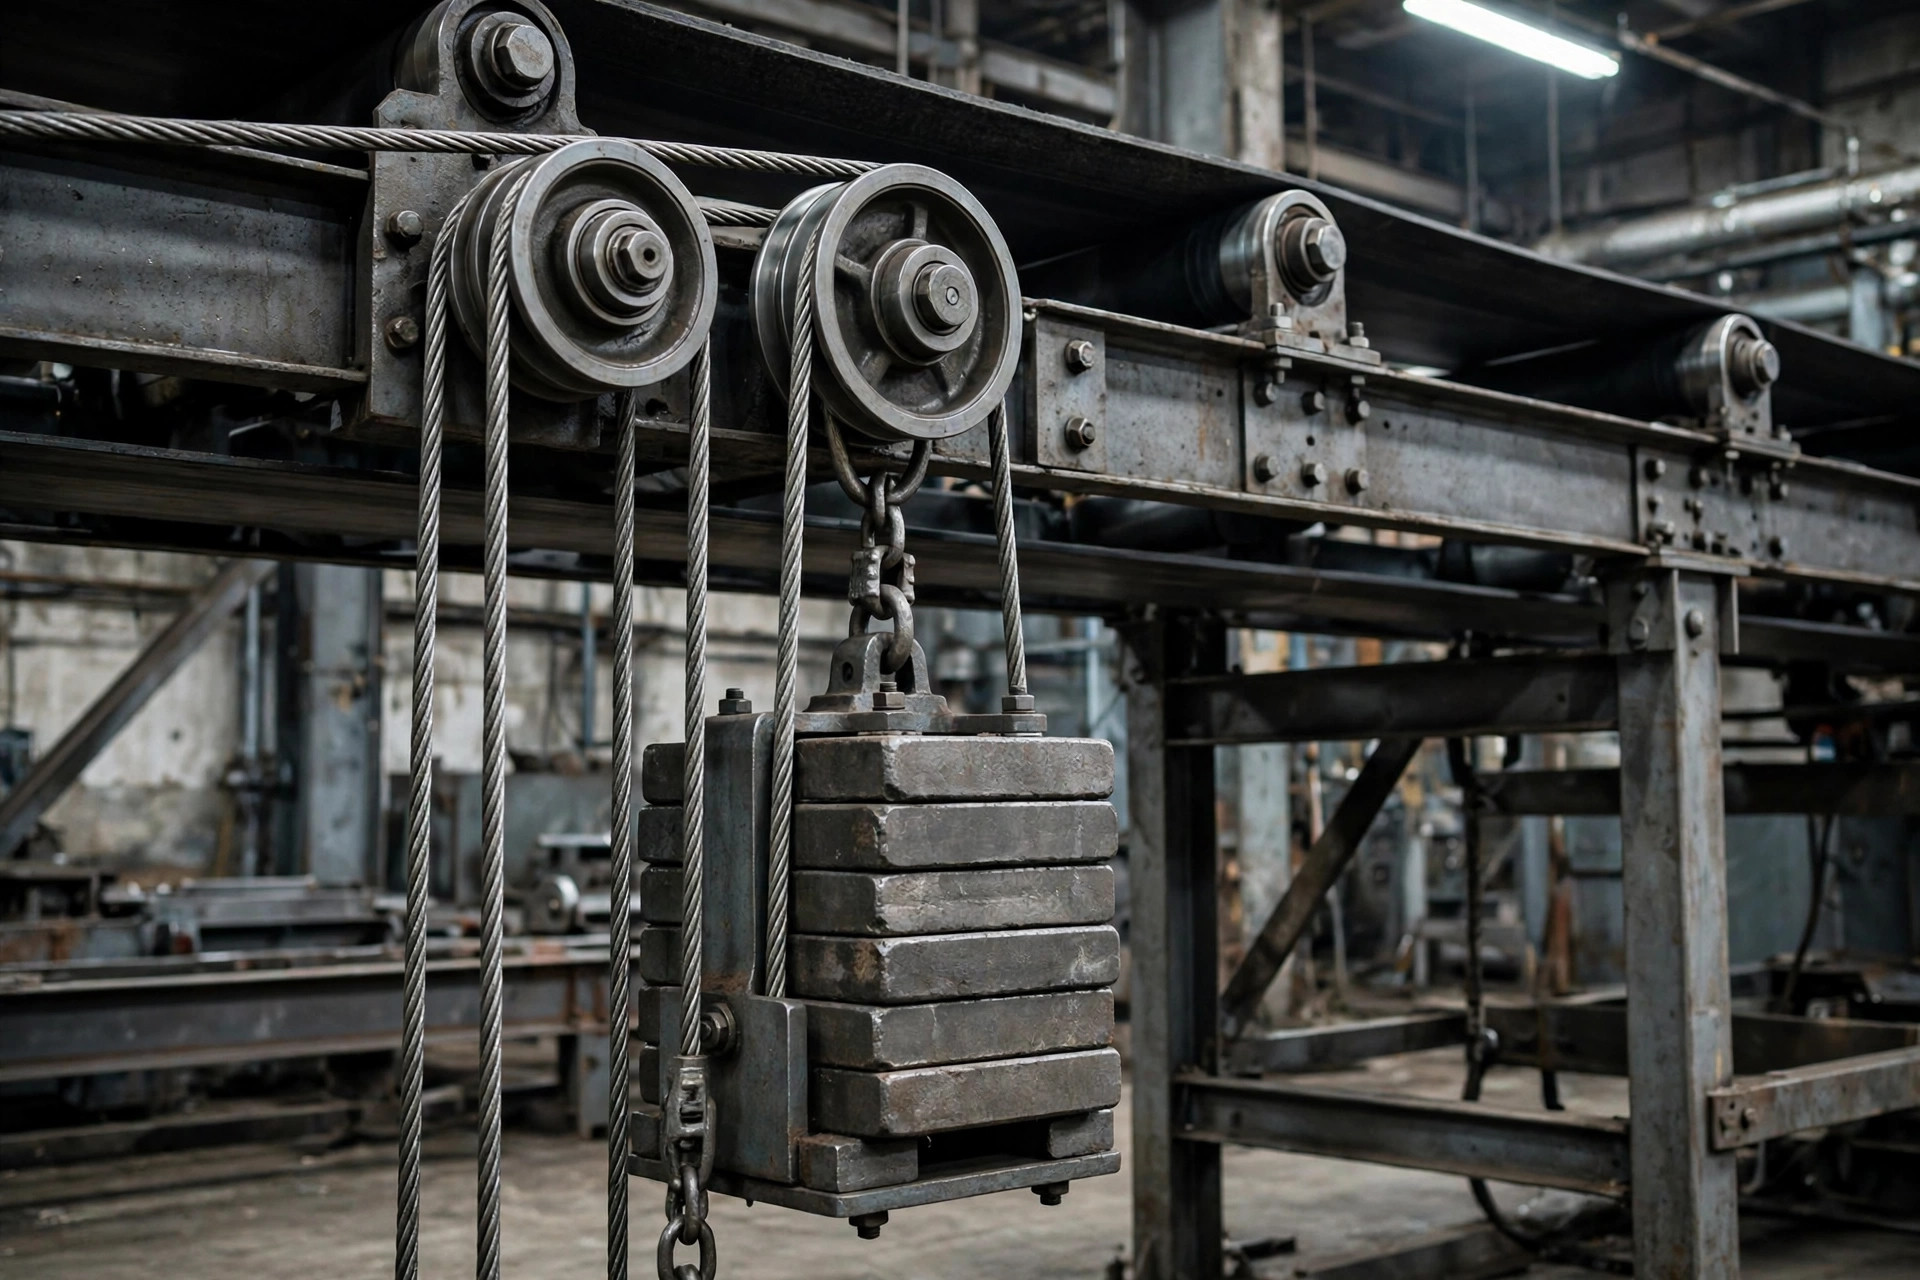
先讲原理。输送带张紧这事,你可以理解为给皮带"调弦"——吉他弦松了弹不出调,皮带松了,驱动滚筒空转打滑;弦拧太紧会断,皮带张力过了,接头和轴承替你买单。张紧装置(take-up)干的就是这一个活:吃掉皮带在使用中的伸长量,让驱动滚筒松边那一侧的张力——行内叫 T2——永远够数。
皮带是弹性体,新带上机要伸,硫化接头要伸,长期受拉还要伸。伸长量没地方去,T2 就往下掉。驱动滚筒靠摩擦力传动,T2 一掉,滚筒转、皮带不动,现场管这叫"打滑空转"。所以张紧装置的本质,就是一个自动吃掉伸长量的机构。整条皮带机上,就数它最不起眼,也最不能糊弄。
输送带张紧装置选型:先看分界线
三种装置原理不同、脾气不同,输送带张紧选型的第一步永远是先看分界线,而不是先谈品牌。
螺旋式:最便宜的老实人
两根丝杠顶着尾轮轴承座,人工拧,简单粗暴。优点就三个字:便宜、简单、坏了会修的人一抓一大把。
分界线:短线。业界常见的口径是机长 50 米以内(也有按 150 英尺划线的),张力小、伸长量小,人工调得过来。超过这个长度,皮带的伸长量就不是人拧几下丝杠能对付的了。
调整步骤,照着做就行:
- 停机、挂牌上锁——这一步没得商量;
- 两侧丝杠同步拧,一边拧半圈、另一边跟半圈,单边猛拧就是人为制造麻烦;
- 看行程刻度,两侧刻度必须一致,差一格都不行;
- 开机空载跑一圈,听声音、看电流;
- 跑合后二次复紧。新调的张力跑几个小时会松一点,不复紧等于白调。
它的坑也最老实:全靠人记着调。丝杠不抹油,半年就锈死,等你想起来调的时候,皮带早松了。我见过最离谱的,丝杠锈到用管钳都拧不动,最后拿角磨机切掉换新的——省下的润滑脂钱,全搭进去了。
一句话总结:短、轻、人工够得着的地方,螺旋式是性价比之王。
重锤式:长线的默认安全牌
重锤吊着张紧轮,靠重力自动恒张力。皮带伸长,重锤往下降,张力基本不变——"基本不变"这四个字,值千金。
参数张口就来:
- 重锤重量约等于 2 倍 T2。算法书上的经典例子:T2 算出来 1000 磅,重锤就配 2000 磅。为啥是两倍?因为重锤的拉力要同时兜住皮带的两股——去程一股、回程一股,一股分一半。
- 涨紧行程按带长 1.5%~2% 预留。100 米的线,留 1.5~2 米的行程;上千米的线,行程十几二十米,得专门建涨紧塔。行程不够,皮带伸长吃满了,张紧装置就成了摆设。
- 重锤在行程里的位置,就是皮带的"油量表"。重锤越沉越低,说明皮带伸长越多。巡检的时候看一眼重锤位置,就知道这条带是青壮年还是快退休了——这比任何传感器都直观。
它的坑:要净空。重锤井里掉个扳手、卡块石头,重锤卡住不动,自动涨紧就变成"自动不涨紧"。还有,配重块被人偷偷拿走几块的,我见过——别笑,现场什么事都有。巡检表上加一行"重锤井异物检查",能省大事。
液压自动涨紧:精准,但娇贵
液压缸顶着涨紧小车,张力 F0 = p × A:调溢流阀的压力,就定了张力。压力传感器实时监控,还能进 PLC 做自动控制。适合变载荷、长距离、对张力精度有要求的线。
优点:张力可调、响应快、能远程监控,坐在中控室就能看到张力曲线。
缺点我直说了:第一贵,一套液压站加控制,够买好几套重锤装置;第二娇贵,液压站漏油、失压,等于瞬间松带——重锤式再不济还有重力兜底,液压的一旦失压,张力直接归零,前面调得再准也白搭;第三,维护要求高,油品、密封件、传感器,哪个都不能糊弄。买得起不一定养得起。
输送带张紧调到多少算对?三个判断标准
张力不是凭手感拧的,三个标准,一个比一个准。
第一,挠度法,最常用:看托辊之间皮带的下垂量。CEMA 第六版的口径:35° 槽角托辊,下垂量限制在托辊间距的 2% 以内;20° 槽角,3% 以内。注意,这是防撒料的上限,不是目标值——调到刚好 2% 不叫"调准了",那叫"踩着红线"。目标值要留余量。
第二,频率法,老师傅的土办法,意外地准:拨一下回程皮带,测它的振动频率。张力、单位长度质量、跨度和频率之间有个固定关系:T = 4·m·L²·f²。现在手机 App 就能测频率,准头不输手持张力计。现场没带仪器的老师傅,弹一下皮带听声音,心里就有数了——当然,前提是弹过上千条皮带。
第三,电机电流辅助判断:同样负载下,驱动电机电流持续偏高,张力八成调过头了。多余的张力不会凭空消失,全变成了轴承、托辊和皮带自身的内耗,最后变成电费单上的数字。
调过头和调不到位,各是什么下场
调不到位(松):T2 不够,驱动滚筒打滑,轻则丢转、撒料,重则烧坏滚筒包胶。托辊间下垂超标,撒的料能把回程皮带埋了,清料清到你哭。
调过头(紧):接头是第一个受害者。硫化接头长期超张力运转,离撕裂就不远了,一条皮带最贵的部位就是接头。其次是托辊轴承和滚筒轴承,过载运转,换轴承换到你怀疑人生。电机电流上去,电费单会告诉你答案。
反常识的判断来了:张力不是越大越好。很多人觉得"紧一点保险",大错特错。张力只要同时满足两件事就算够:驱动滚筒不打滑(T2 够数),托辊间下垂在限值内。多一分张力,都是接头和轴承在替你买单。保险不是这么买的。
别为伪需求买单
"我们这条 40 米的短线,要不要上液压自动涨紧?带 PLC 联动的那种。"——每隔几个月就有人问我这个。我的回答永远一样:杀鸡用牛刀,还顺带把刀供起来。
50 米以内的线,螺旋式够用了。省下来的钱,给丝杠买两桶润滑脂、给巡检排个班、把"重锤井异物检查"写进点检表,比什么智能涨紧都管用。张紧装置没有高低贵贱,只有合不合适。为"智能"两个字多花的钱,皮带可不会领情。
两个现场故事
故事一:前年加州一家电商配送中心,分拣线的螺旋涨紧半年没人动过。旺季前试机,驱动滚筒空转,皮带原地打滑冒烟。查下来,丝杠锈死,皮带松了快一截。处理:切掉锈死的丝杠换新,按行程刻度复紧,跑合后二次复紧。从那以后,这条线的涨紧进了月度点检表,再没出过事。教训:螺旋式不怕便宜,就怕没人管。
故事二:一家制造厂的长距离输送线,重锤式涨紧。巡检发现重锤已经沉到行程底部——皮带伸长吃满了行程,再伸就没得吃了。提前两周安排停机,把皮带截短一段重新做硫化接头。要是没看那一眼,等皮带彻底松脱,停的就不是两小时,而是一条线的生产。教训:重锤位置这个"油量表",每天看一眼,值千金。
三种装置放一起,对比一目了然:
| | 螺旋式 | 重锤式 | 液压自动 | | 张力控制 | 手动,调完锁定 | 自动恒张力 | 自动可调,可进 PLC | | 行程 | 小 | 大(按带长 1.5%~2% 预留) | 大,可控 | | 适用 | 短线(50 米内)、低张力 | 中长线、高张力、关键线 | 变载荷、长距离、高精度 | | 成本 | 最低 | 中等 | 最高 | | 维护 | 靠人,丝杠易锈死 | 看重锤位置,省心 | 液压站加传感器,娇贵 | | 最大的坑 | 忘了调 | 重锤井卡异物 | 失压等于瞬间松带 |
输送带张紧这笔钱花得值不值,看这一个数:驱动滚筒松边张力 T2 的余量。T2 稳,张紧装置就是值的;T2 天天报警,多少钱的装置都是摆设。
作者:大刘|自动化设备工程师