
输送带跑偏这件事,英文行话叫 conveyor belt tracking alignment warehouse,说白了就是带子不走直线,老往一边蹭。我见过最贵的跑偏不是停线那一下,而是没人当回事的那三个月:带边磨成毛边,托辊轴承先坏,电机电流慢慢往上爬,最后整条带报废。跑偏本身不可怕,可怕的是把它当成“调一下就行”的小毛病。
2023年11月大促前,我在东莞一个做3C配件的仓里见过典型的一幕。那条分拣线每天跑十几个小时,带子往右侧偏了不到一指宽,现场觉得“还能跑”。两周后带边开始起毛,扫码区的托辊被磨出一条槽,操作员只好每天下班前拿气枪吹碎屑。又撑了不到一个月,带边撕开一道口子,整线停了两个多小时抢修,积压的单子只能靠人工分拣顶上去。这笔账现场当时没算:一条带子的钱、一次停线的损失、再加上托辊和轴承的连带损坏,远比早两周花半天调对中贵得多。
先搞清:带子为什么总往一边跑
你可以理解为,输送带就像一条在滚筒上走钢丝的长布,只要有一处力不均,它就往阻力小的方向滑。最常见的三个根源,我按出现频率排:第一是落料不正,货从高处砸下来总偏在一侧,带子长期受单边冲击;第二是托辊或滚筒不平行,安装时差了肉眼看不出的角度,跑起来就一点点往一边带;第三是张紧不均,两边拉力不一样,紧的那边跑得快,带子自然往松的那边偏。
还有一个容易被忽略的:带子本身接头不正。接头歪了,等于带子天生就是斜的,你调托辊调到天黑也没用。我到现场第一件事不是拿扳手,而是先空载跑一圈,看带子在空载时偏不偏。空载就偏,问题多半在设备和安装;空载不偏、载货才偏,问题多半在落料和载荷分布。这个区分能省掉一半瞎调的时间。
跑偏对中调法:先调这三个地方
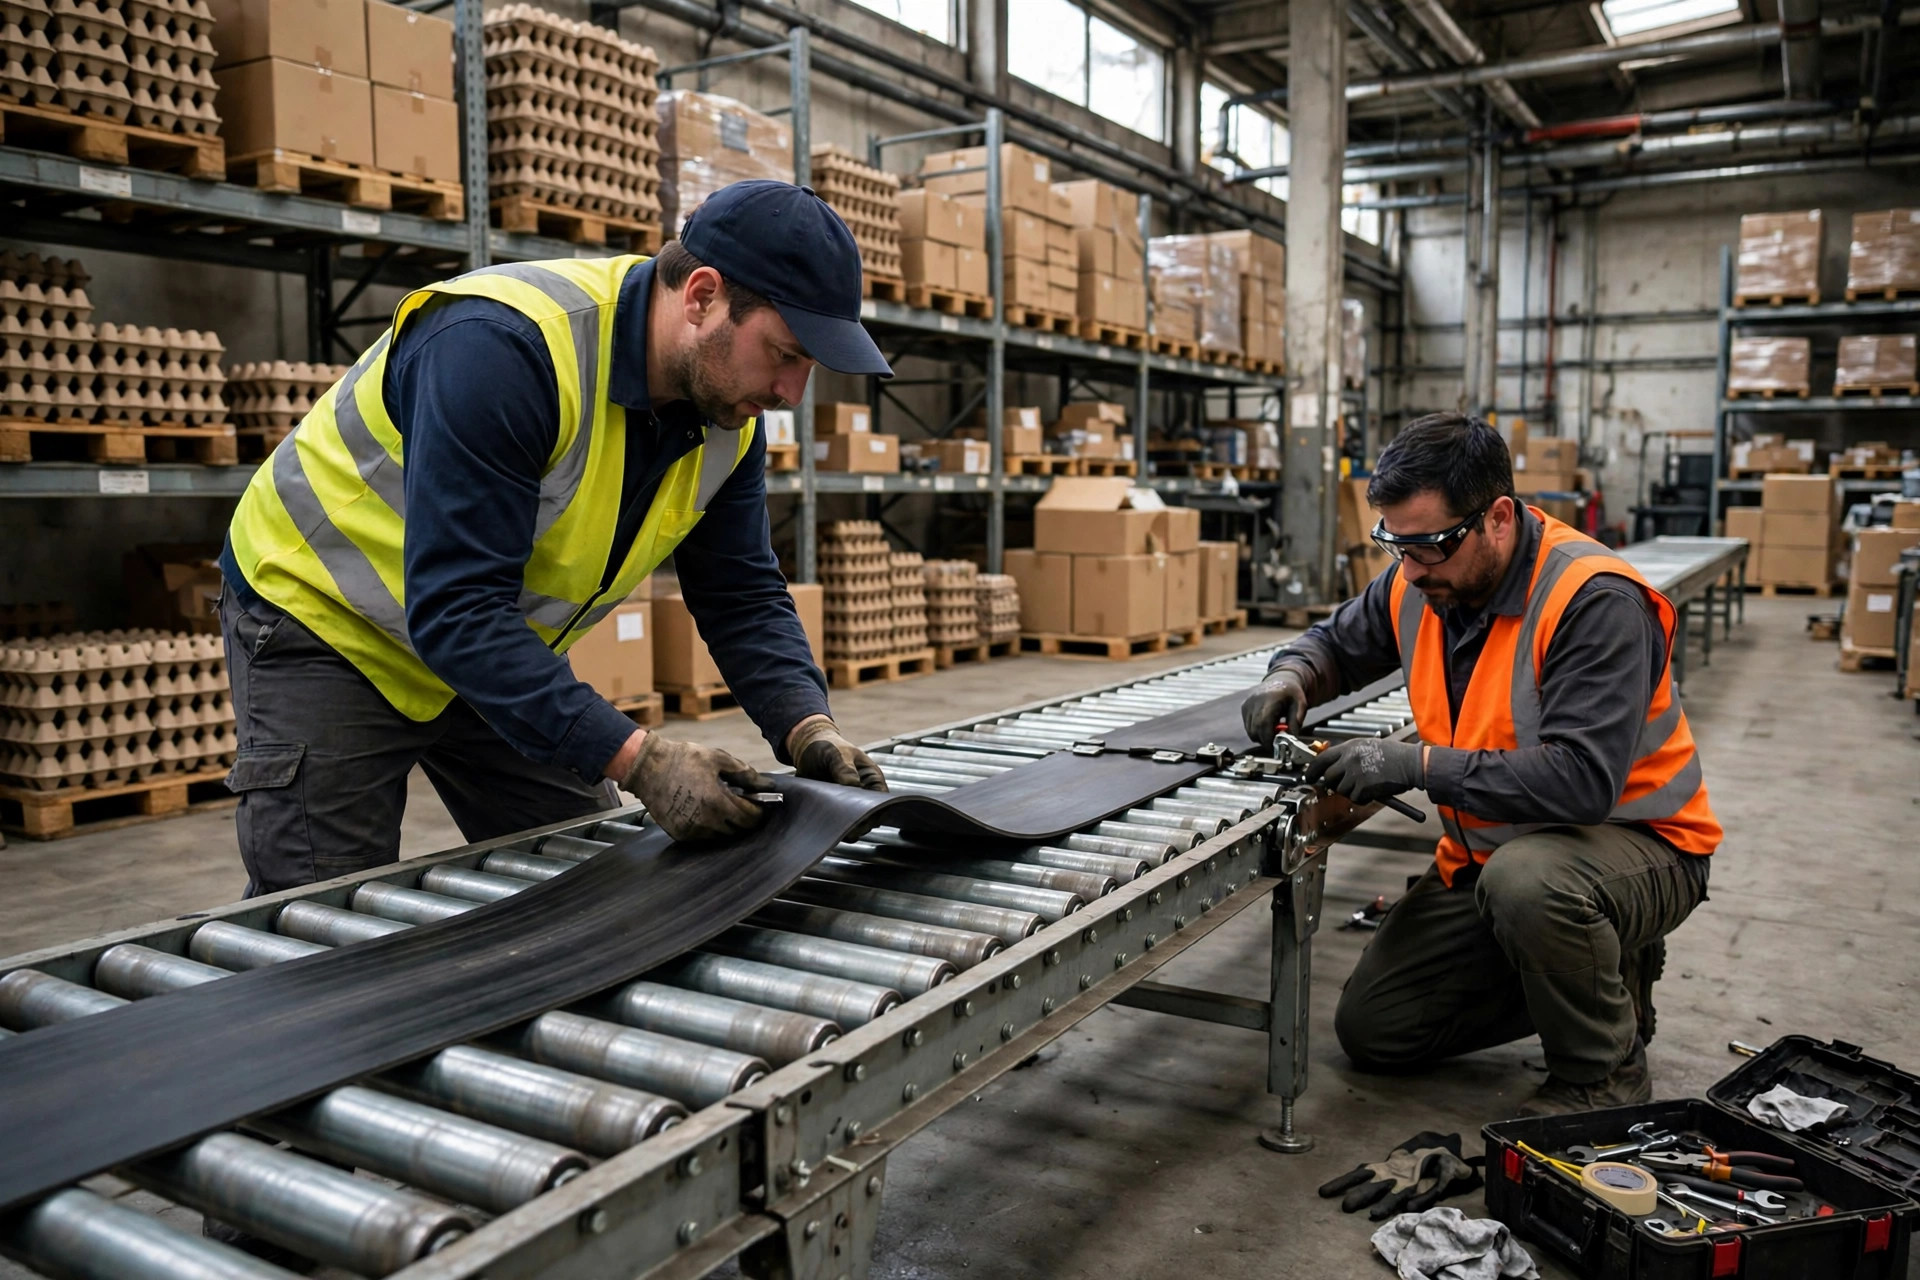
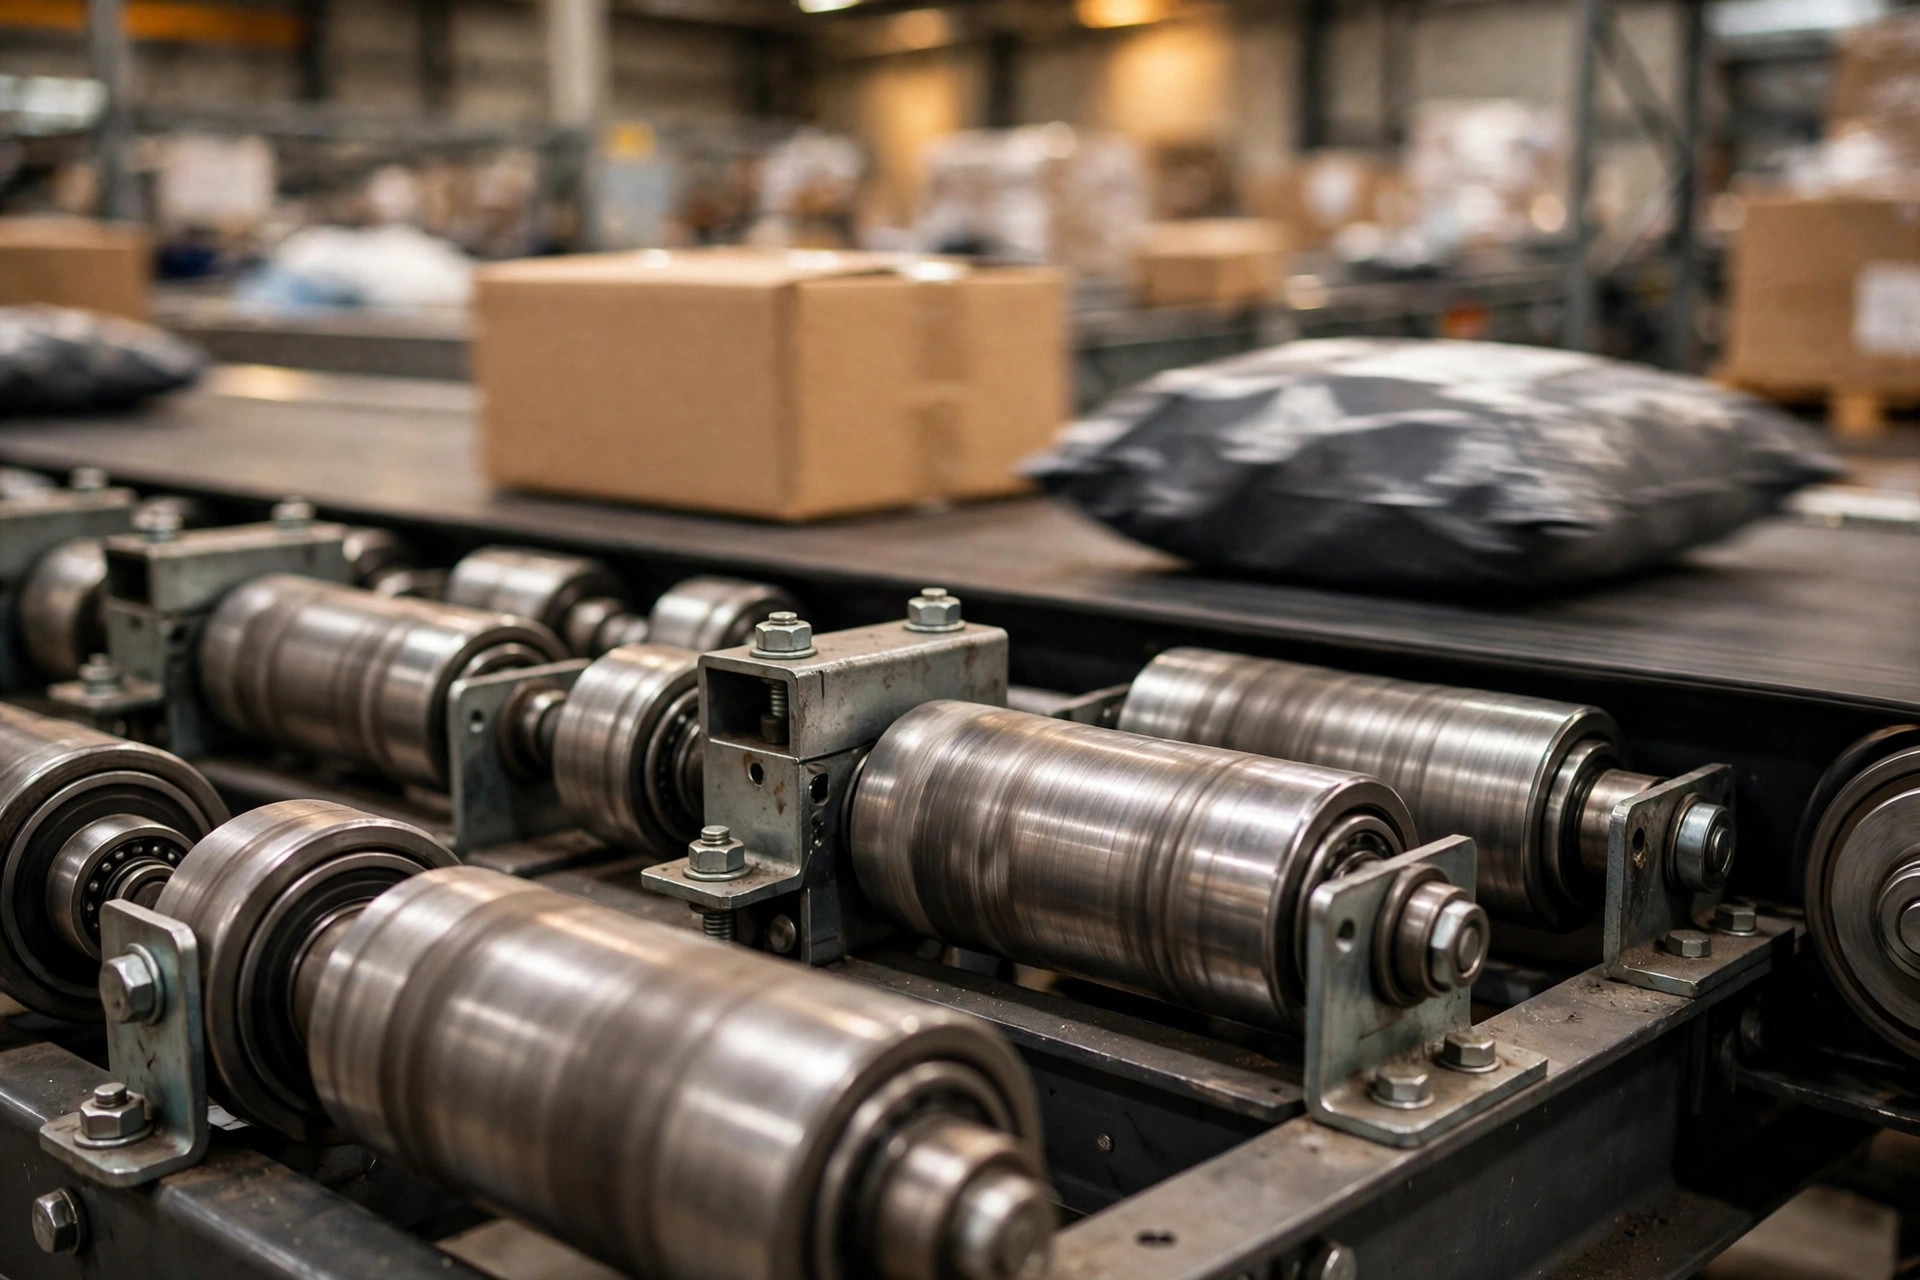
调对中的顺序我固定不变,先易后难,别一上来就动大件。第一步看落料点:导料槽、溜槽是不是对中,落料是不是砸在带面正中间。很多仓的跑偏就是导料槽被撞歪了,扶正它,带子自己就回来了。第二步查托辊组:用直尺和水平仪抽查几组托辊,看有没有歪、有没有卡死的托辊不转。卡死的托辊等于在带子下面放了块刹车片,带子不往一边跑才怪。
第三步才动张紧。张紧的原则是两边同步调,每次调一点,跑一圈再看。现场最省事的记录办法,是每次调整后记下调了哪侧、调了多少、跑偏方向变了没有,三次记录一对照,规律立刻看得见,比凭感觉反复试靠谱得多。只调一边是最常见的调坏手法:这边紧了,那边相对更松,跑偏方向直接反过来,现场就陷入“左调右偏、右调左偏”的死循环。调完还要带载跑至少一轮再确认,空载调准了、载货又偏,说明载荷分布或落料还有问题没解决。调对中这件事,conveyor belt tracking alignment warehouse 的现场做法从来不是一次调死,而是调、跑、看、再微调。
托辊与张紧:两笔最容易算错的账
托辊这笔账,很多人只算单价。便宜托辊转动阻力大、轴承寿命短,换得勤,停线次数也多。我算过一个仓的账:一条线几十组托辊,单组差价看着不大,但一年多换两轮,加上每次换托辊的停线和人工,总成本早就超过了买好托辊的差价。具体寿命以厂商规格为准,别信口头承诺,拿质保条款和同类仓的实际使用记录对照着看。
张紧这笔账更隐蔽。张得过紧,带子、轴承、电机全都受累,能耗和磨损一起涨;张得过松,带子打滑、跑偏、起皱,同样磨带。很多仓的 conveyor belt tracking alignment warehouse 台账里只记了换带日期,却没记张紧调整记录,等带子磨坏了复盘,才发现跑偏方向几个月前就已经固定往一边走了。分界线不在感觉上,而在厂商给的张紧范围和现场实测:看带子在驱动滚筒处有没有打滑,看空载和满载的跑偏量差多少。超出厂商规格的张紧,不管现场老师傅说“一直这么用”,都是在透支带子寿命。
| 方案 | 花钱量级 | 适用场景 | 最大的坑 |
|---|---|---|---|
| 调托辊组与导料槽 | 半天人工 | 刚出现跑偏、带边还没磨坏 | 只调一边张紧,越调越偏 |
| 换一批托辊 | 托辊采购价,以厂商报价为准 | 托辊卡死、转动阻力明显变大 | 只换坏的那几组,新旧混用受力不均 |
| 加自动纠偏装置 | 设备采购加安装调试 | 长线、多弯段、人工巡检跟不上 | 拿它掩盖张紧不均,根源还在恶化 |
| 换整条带 | 整条带加停线成本 | 带边已撕裂、接头已歪 | 不查跑偏根源,新带上去照样磨 |
自动纠偏值不值买:看这一个数
2024年夏天,一个冷库仓的案例让我改了看法。那条线在低温段老跑偏,人工每周调两次还是偏,带边三个月就磨薄了。后来他们在关键段加了纠偏装置,跑偏量被控制在很小的范围内,带子寿命明显延长。但反常识的点在这里:纠偏装置不是对中问题的解药,它是“跑偏已经控制不住时”的兜底。如果张紧不均、落料不正这些根源没修,纠偏装置只是在不停地把带子推回去,托辊和带边的磨损一点没少,等于花钱买了个自动化的掩盖工具。
所以选型分界线很清楚:短线、跑偏原因明确、人工巡检能跟上,别买,调好根源更划算;长线、弯段多、或者跑偏根源一时修不掉(比如落料点受上游设备限制),纠偏装置才值得上。上之前先算一个数:过去一年因为跑偏产生的停线时长、换带和换托辊的总成本,对比纠偏装置的采购加维护成本。前者大过后者,买;反之,先把调对中的基本功练好。这钱花得值不值,看这一个数。
作者:大刘|自动化设备工程师,前集成商技术负责人