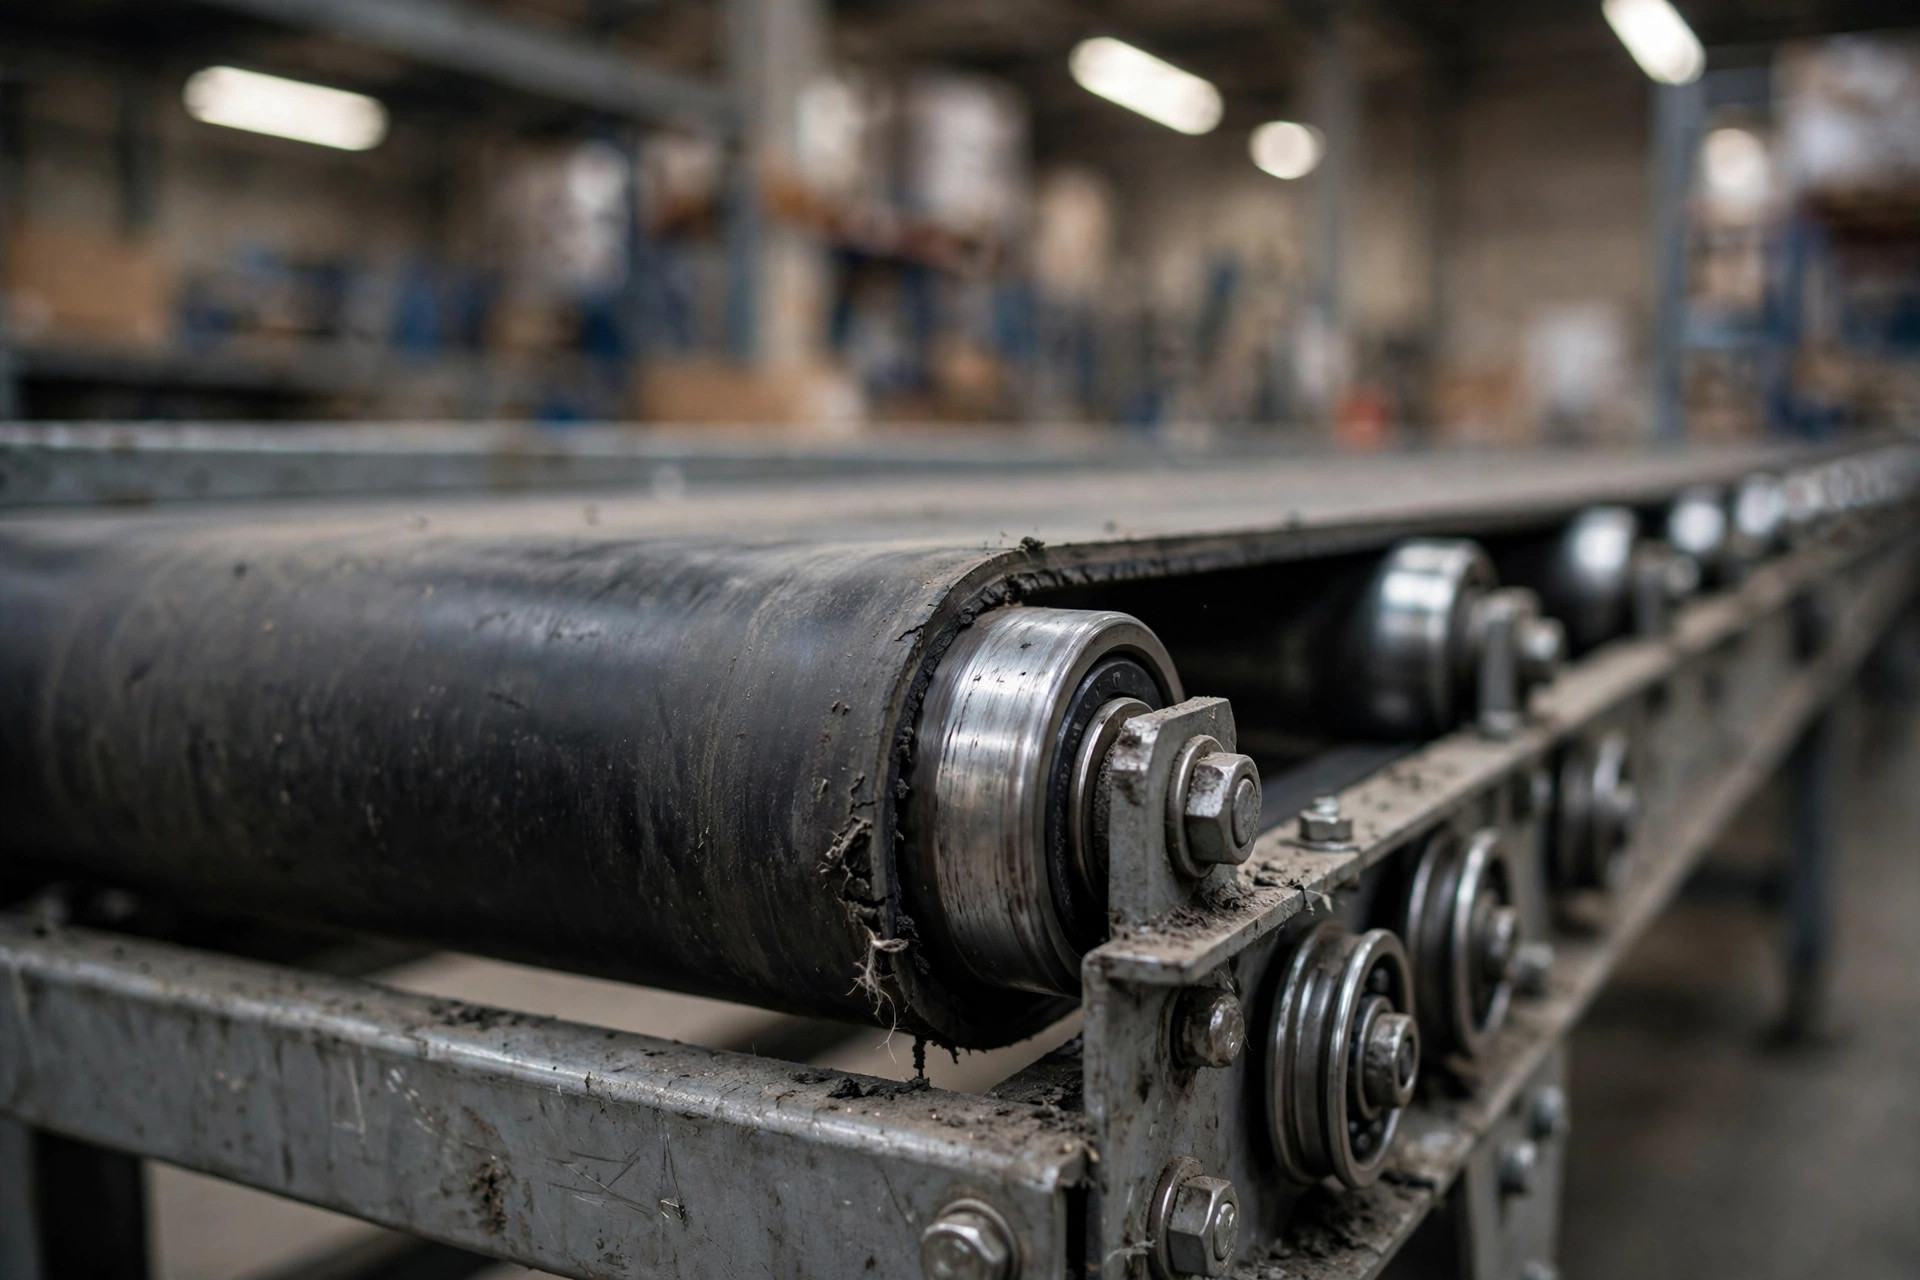
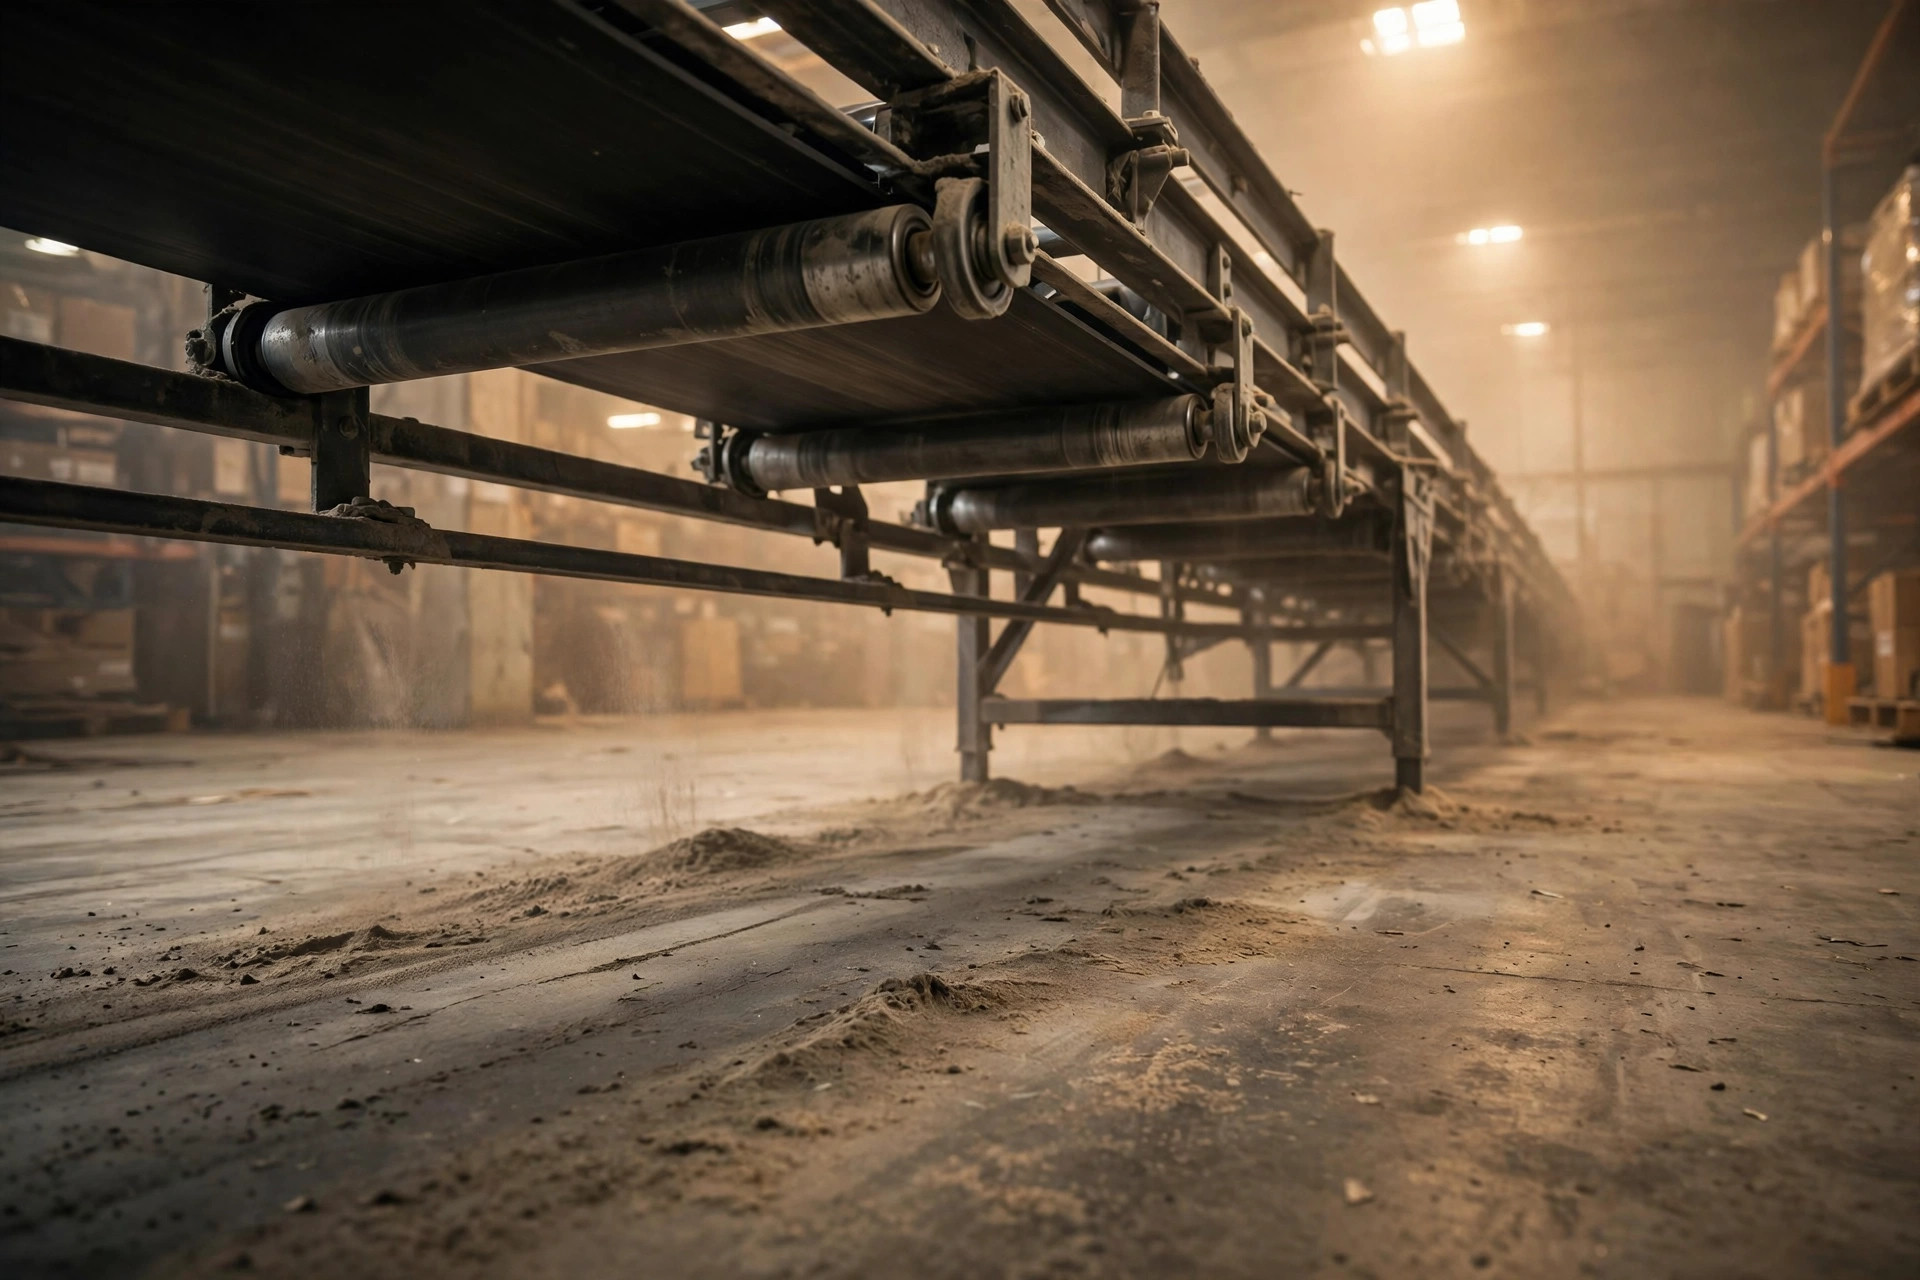
去年三月,我蹲在我们家传送带底下拿手机电筒一照,好家伙:托辊上糊了一圈黑泥,厚得跟轮胎似的;地上撒的灰,手指头都能写字了。每天收工,两个人拿扫把扫半小时,扫完第二天照样一层。
我们这种 3000 平的小仓,养不起设备工程师,传送带这种"看着就会转"的东西,平时根本没人理。直到那天皮带开始跑偏,差点把边磨废,我才明白:回程带回去的东西,最后都得你花人工一点点收拾回来。
我们的窘境:回程带料是个什么玩意儿
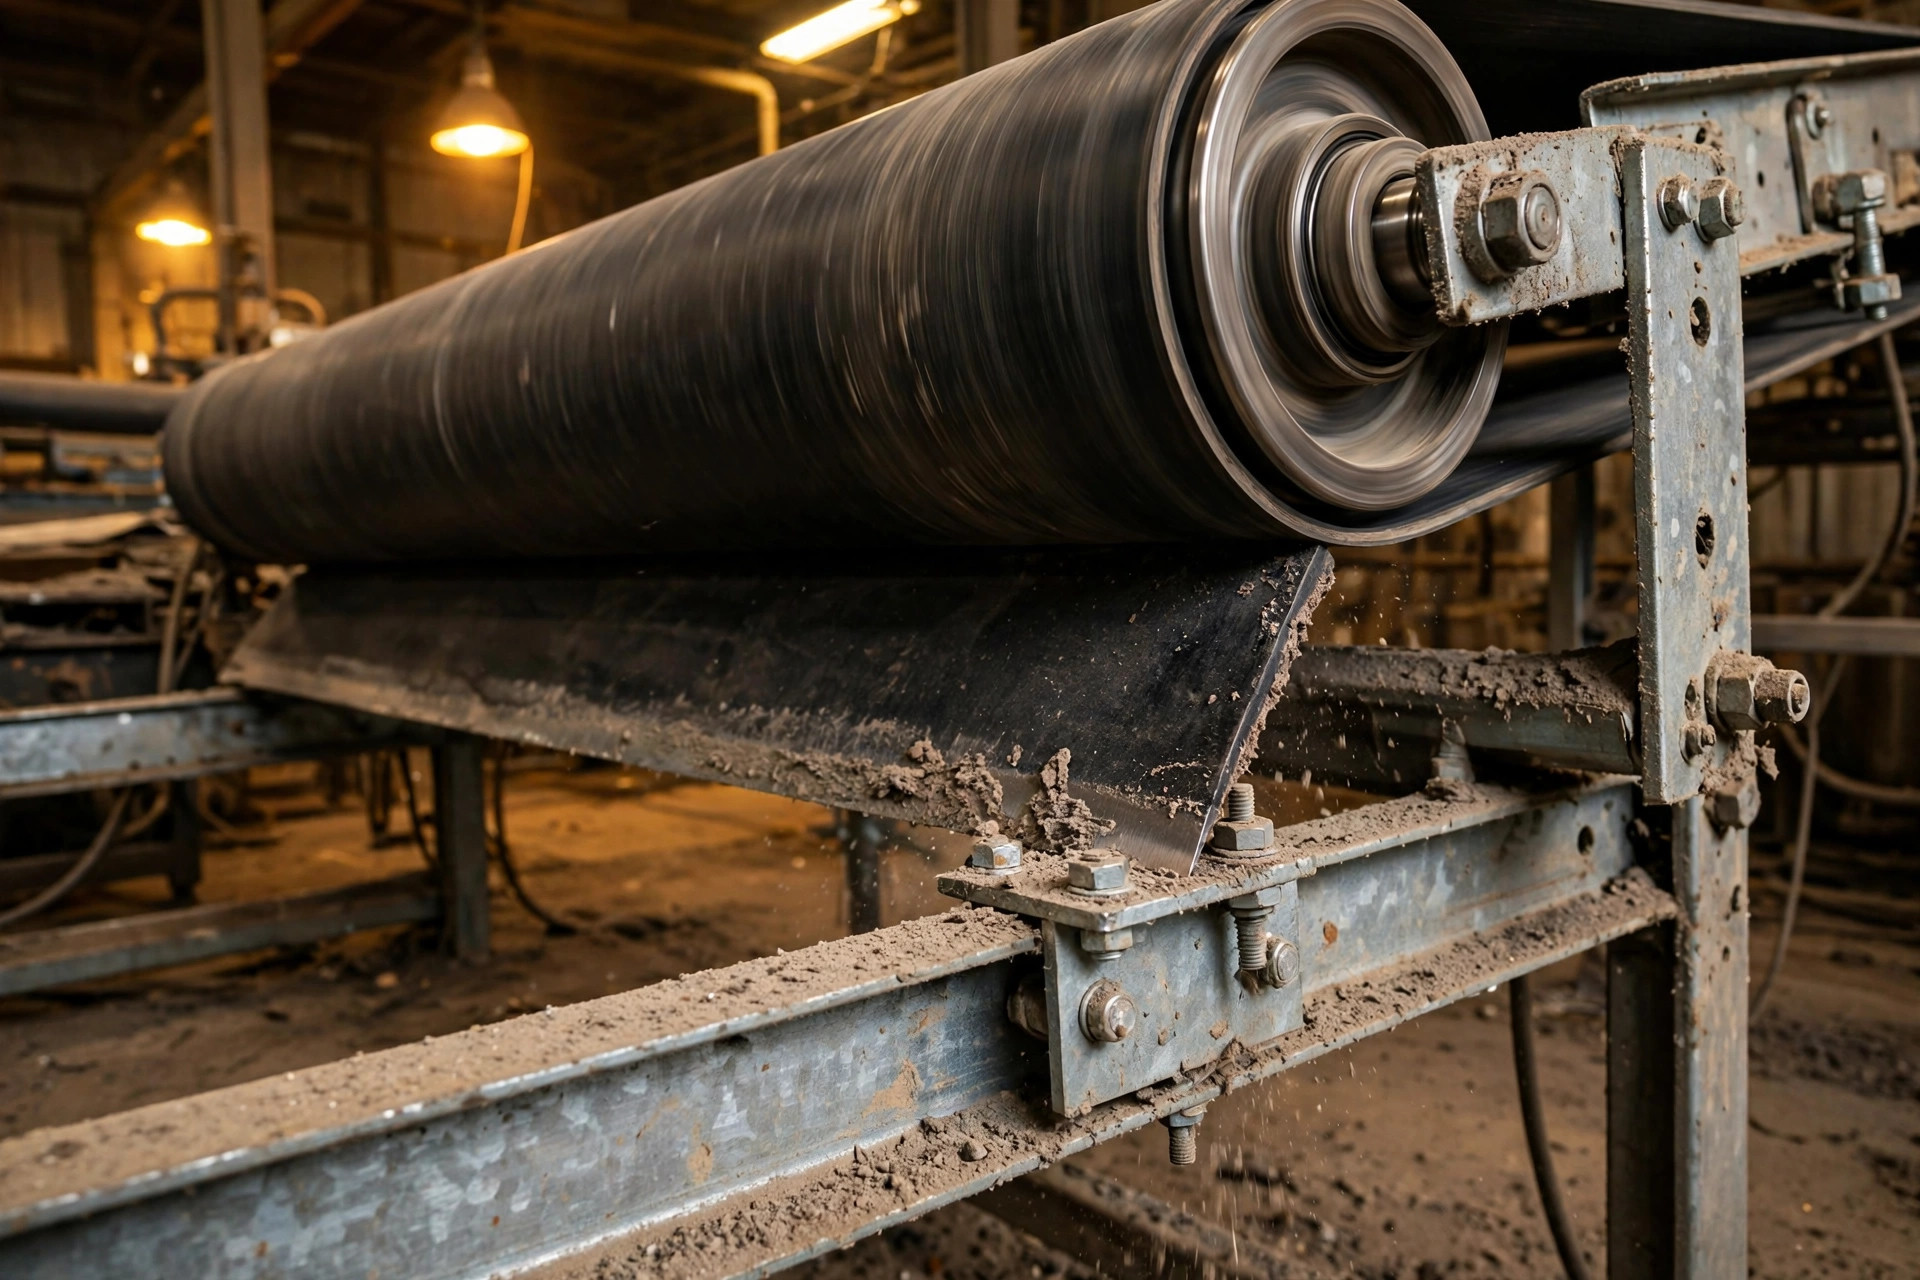
先给同行们科普一下,免得你跟我当初一样懵。皮带机卸完货,皮带表面会粘着一层东西往回走——矿山上叫 carryback(回程带料),粘的是矿石粉;我们这种件杂货小仓,粘的是灰尘、胶带头、面单底纸、纸箱碎屑。道理一模一样:这些东西跟着皮带回到机尾,噼里啪啦往下掉,撒一地。
掉下来的东西有三宗罪:
- 糊托辊。 灰和碎屑糊在托辊上,越糊越粗,托辊转不动就开始"卡死",卡死的托辊跟皮带干磨,皮带底面磨得发亮——那是皮带在拿命换你的懒惰。
- 逼皮带跑偏。 一边托辊糊得多、一边少,皮带就往一边歪,歪了磨挡边,磨出毛边,毛边再勾东西,恶性循环。
- 吃人工。 我们两个人每天半小时,一个月就是 30 个小时。30 个小时够我们多发多少件货?说多了都是泪。
最骚的是,我一开始以为"传送带嘛,脏点正常",直到托辊卡死那次,停线修了半天,当天 400 多票货差点发不出去。我这才去查资料,不查不知道——人家矿山行业对这事是有标准的。
行业里怎么看这事:数字比我惨多了
Martin Engineering 在澳大利亚做过实测:就算用上好的碳化钨刀片清扫器,皮带上残留的回程带料,实际下限也有 6~60 克/平方米——注意,是"下限",意思是你再怎么清,也清不到零。他们还定了个分级:Level I(250 克/㎡)、Level II(100 克/㎡)、Level III(10 克/㎡),级别越高,掉到地上的越少。
更扎心的是他们的 ROI 测算:不清扫的传送带,撒料、粉尘和回程带料加起来,最多能吃掉总货量的 3%;而人工清理的速度,平均一人才 1 吨/小时。矿山上一天几万吨,3% 是什么概念我不敢算;我们小仓一天几千票,撒的虽然不多,但两个人每天半小时扫地,一个月 30 小时的人工,一年下来也够买好几套清扫器了。
所以你看,大厂和小仓,病的病根一样,只是病的规模不一样。大厂上全套方案,我们小仓,抄作业抄一半就行。
土办法:我们小仓的清扫器三件套
反大厂叙事时间到。Martin、Flexco 那些矿山级方案,一套下来够我发好几个月工资,我们小仓可烧不起这个钱。我的原则:花小钱办大事,够用就行。
第一件:主清扫器(装在机头滚筒处)。 这是最重要的一个,钱只花在这里也行。原理特简单:一块刀片顶在皮带卸料后的位置,把粘的大颗粒刮下来。刀片材质二选一:
| 刀片材质 | 优点 | 缺点 | 适合谁 |
|---|---|---|---|
| 聚氨酯(软刀片) | 不伤皮带、便宜、自己就能换 | 磨得快,几个月一换 | 我们这种小仓,皮带是二手的,换次皮带停线两天伤不起 |
| 硬质合金(硬刀片) | 清得狠、寿命长 | 磨皮带,对皮带接头不友好,贵 | 矿山、重载,一天不停机的那种 |
我选的聚氨酯。理由很简单:我们小仓的皮带本来就是二手的,经不起硬刀片"砂纸式"打磨。刀片才多少钱,皮带多少钱,这账小学生都会算。
第二件:回程 V 型犁式清扫器。 装在回程皮带下面,一个 V 字形的犁,把掉在回程皮带上的碎屑往两边拨。这东西便宜到不好意思,效果却立竿见影——地上撒的灰至少少一半。
第三件:接料槽(纯土法)。 机头下面焊个铁皮槽,刮下来的东西掉进槽里,一周倒一次。不然刮下来还是掉地上,等于白干。这个是我自己焊的,成本一顿烧烤钱。
维护就一句话:每周看一眼张紧。 清扫器都是弹簧压着刀片贴皮带的,弹簧松了、刀片磨短了,等于没装。我定的规矩:每周一早上,班长顺手推一下刀片,松了就紧两圈,五分钟的事。备件常备两片刀片,仓库角落一扔,占不了多少地方。
效果:三个月后的变化
装上三件套三个月,我掐表量的:
- 每天收工清扫,从两个人半小时,变成一个人十分钟,一周倒两次接料槽;
- 托辊再没卡死过,皮带跑偏那次之后也没再犯;
- 地上基本看不到成片的灰了,消防检查的时候,检查员还夸我们"保持得不错"(这句我能吹一年)。
还有个意外收获:以前打包线的姑娘们总抱怨"灰大、呛人",装上之后,线边的空气明显好闻了。别小看这个,招人难的年头,工作环境好一点,人员流失就少一点,这也是钱。
算总账:刀片+犁+焊槽的钱,还不够之前两个月扫地的人工钱。这大概是我开仓以来,投入产出比最高的一笔"设备投资"——虽然它加起来还没我一台二手叉车贵。
反常识:清扫器装错了,比不装还伤皮带
这事是我交学费学来的,分享给大伙儿避坑:
- 刀片压太紧=砂纸。 有人觉得压得越紧刮得越干净,错。压太紧,刀片和皮带就是干磨,皮带表面磨出一道道痕,寿命直接打折。正确的松紧是:刀片和皮带"贴"着,不是"顶"着,弹簧调到刚好接触就行。
- 装偏了=白装。 刀片没对准滚筒中心,粘的料从旁边绕过去了,等于没装。装完拿手电照一圈,确认刀片和皮带全宽接触。
- 硬刀片配旧皮带=慢性自杀。 旧皮带表面本来就有伤,硬质合金刀片一刮,伤口越刮越大。我们小仓的二手皮带,老老实实用软刀片,别眼红人家的"寿命长"。
Trade-off 总结成一句话:刀片硬,清得狠但磨皮带;刀片软,护皮带但耗得快。看你皮带贵还是刀片贵。 我们小仓,皮带贵(换一次停线两天),所以选软的;矿山上皮带是耗材、停机才是大事,所以选硬的。没有对错,只有适不适合。
给同类小仓的建议
- 先买主清扫器,别一次买全套。 主清扫器解决大头(六七成)的问题,剩下的看效果再加。我们小仓的钱要花在刀刃上。
- 刀片选聚氨酯。 除非你的皮带是新的、厚的、耐磨的,否则别碰硬质合金。
- 张紧检查写进周计划。 五分钟的事,不写进计划就没人干,人性如此。
- 接料槽自己焊。 别买现成的,贵。找个焊工,半天搞定。
- 别指望清扫器解决一切。 皮带跑偏、托辊异响,该修还得修。清扫器是"保健品",不是"特效药"。
最后说句大实话:我们小仓玩不起大厂那套全套自动化、预测性维护,但"每周看一眼、每季度换个刀片"这种土办法,效果一点不差。设备这东西,你对它上心,它就对你省心。
小仓有小仓的活法。
作者:小马|小仓创业者