À première vue, la préparation par lots face à la préparation discrète ressemble à un choix entre deux façons de parcourir un entrepôt. En pratique, c'est un problème d'arithmétique imposé par la structure des commandes. Au cours de la dernière décennie, les commandes de commerce électronique se sont fragmentées et le nombre de lignes par commande a continué de baisser. La préparation discrète, longtemps la méthode par défaut, a commencé à coûter cher, tandis que la préparation par lots est passée d'une spécialité des grands sites à une option que les entrepôts de taille moyenne envisagent. La même méthode fait économiser de l'argent dans un bâtiment et en fait perdre dans un autre.
Scénario un (à titre d'illustration) : en septembre 2024, un entrepôt de commerce électronique de produits de beauté dans l'est de la Chine a examiné ses chiffres d'après-pic. Le site traitait en moyenne environ 900 commandes par jour à 1.8 lignes par commande, ses 50 références principales couvrant plus de 60 pour cent des lignes de commande. En préparation discrète, les préparateurs effectuaient 900 trajets par jour devant les mêmes rayonnages. La préparation par lots, à huit commandes par lot, a réduit les trajets quotidiens à environ 120. Le coût : une nouvelle zone de tri, deux personnes debout à ses emplacements toute la journée, triant des bacs mixtes en commandes individuelles, avec des files d'attente dépassant 40 minutes aux heures de pointe.
Scénario deux (à titre d'illustration) : un entrepôt 3PL de pièces automobiles dans le nord de la Chine a essayé la préparation par lots puis est revenu en arrière. Le site traitait en moyenne 7.4 lignes par commande sur plus de 20,000 références, avec peu de chevauchement entre les commandes. Après un essai de trois semaines, les arrêts par trajet avaient à peine diminué, la marche économisée était négligeable et le tri avait ajouté une étape et une nouvelle source d'erreurs. Au bout de trois semaines, l'entrepôt a abandonné la préparation par lots, est revenu à la préparation discrète et a reconverti la zone de tri en stockage. Aucun des deux essais n'avait tort.
Le déplacement, là où partent les heures
Selon Bartholdi et Hackman, dans Warehouse & Distribution Science, le déplacement représente environ 55 pour cent du temps de préparation dans les systèmes picker-to-parts, la recherche environ 15 pour cent, l'extraction environ 10 pour cent et les autres activités environ 20 pour cent. La même source situe la préparation à environ 55 pour cent du coût d'exploitation total de l'entrepôt. C'est pourquoi toute discussion sur la préparation revient à la marche : c'est le plus gros bloc unique du coût de préparation.
Une mise en garde s'impose sur les données. La version la plus citée, selon laquelle le déplacement représente la moitié du temps de préparation, remonte à World-Class Warehousing de Frazelle (1996), dont l'échantillon et la méthode sous-jacents n'ont jamais été divulgués. Le chiffre de 55 pour cent a une source de niveau manuel ; le chiffre de 50 pour cent n'a que l'ancienneté de la répétition dans le secteur. Les deux pointent dans le même sens, mais la précision d'un point unique n'a aucun fondement. Pour décider, traiter le déplacement comme environ la moitié du temps de préparation est plus honnête que de traiter 55 pour cent comme exact.
Selon le manuel de logistique RKW, cité dans le matériel de cours de l'ETH Zurich, la préparation discrète traite une commande à la fois : le préparateur suit la liste de préparation d'une seule commande à travers le bâtiment et la remet complète. La préparation par lots regroupe plusieurs commandes, prépare leur demande combinée en un seul passage et répartit ensuite les marchandises en commandes individuelles par tri secondaire. La vraie différence est le moment du tri : la préparation discrète trie au niveau du rayonnage ; la préparation par lots le reporte jusqu'à la fin du parcours.
Ce que la préparation par lots économise en marche, le tri le reprend
Le mécanisme du bénéfice est simple : un seul parcours sert plusieurs commandes et les visites répétées au même emplacement sont consolidées. Mais le bénéfice dépend du partage des emplacements entre commandes. Si dix commandes veulent dix produits différents, la marche économisée est proche de zéro, tandis que le tri est ajouté en totalité. Ce fut l'expérience de l'entrepôt de pièces automobiles.
Le tri secondaire comporte trois coûts. Premièrement, la main-d'œuvre directe : le tri prend du temps, et moins il y a de lignes par commande, plus sa part est importante. Deuxièmement, l'espace et l'équipement : une zone de tri occupe un sol précieux près du quai de sortie, et le nombre d'emplacements limite le nombre de commandes qu'un lot peut contenir. Troisièmement, la surface d'erreur. En préparation discrète, les erreurs se produisent surtout au rayonnage ; la préparation par lots déplace la surface d'erreur vers le poste de tri, et son erreur caractéristique est le bon article dans l'emplacement de la mauvaise commande. Les guides du secteur proposent une fourchette de référence, environ 97 à 98 pour cent de précision pour la préparation par lots sans assistance technique, contre 99.5 à 99.9 pour cent pour la préparation discrète avec scan RF. La fourchette n'est qu'indicative, mais sans contrôle à l'étape du tri, la précision dérive vers le bas.
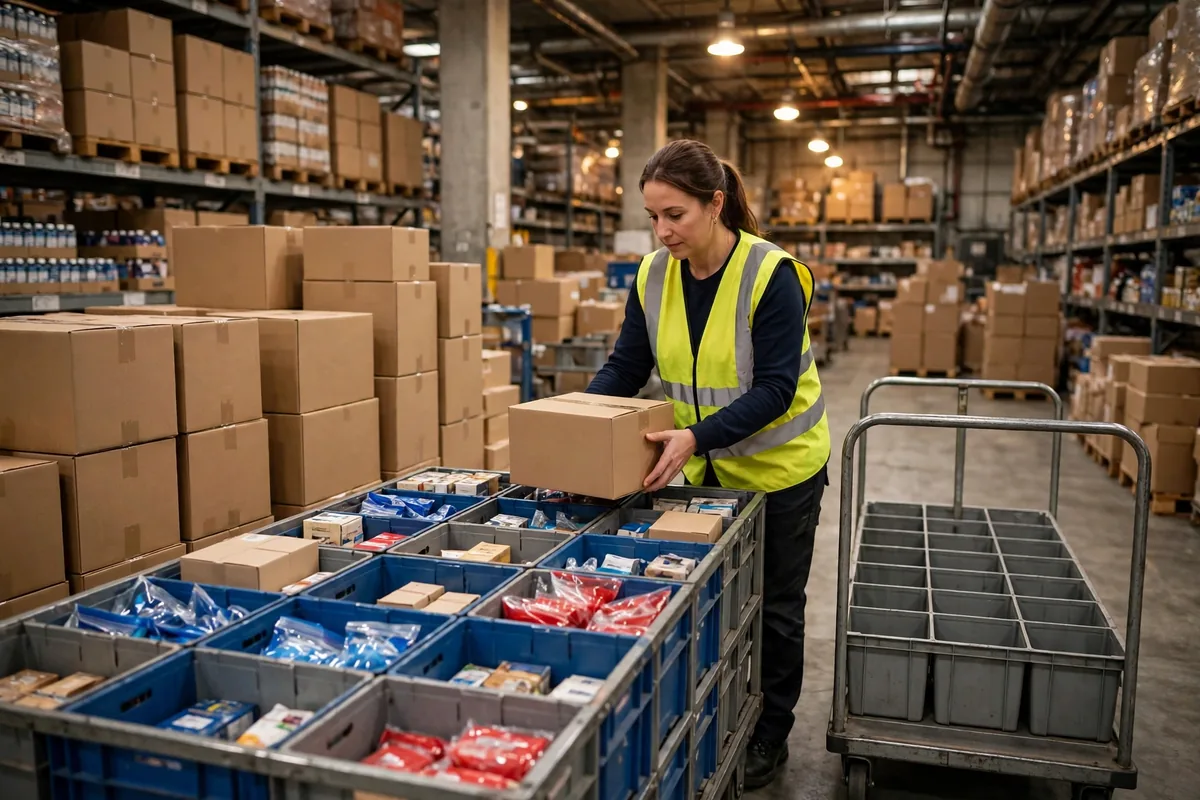
Entre les deux méthodes se trouve une forme intermédiaire souvent négligée : la préparation en grappe (cluster picking), où le chariot porte un bac par commande et où le préparateur scanne et dépose chaque article directement dans le bon bac au rayonnage. Le tri se fait pendant la préparation, pas après. La documentation des fournisseurs situe la capacité en bacs d'un chariot généralement entre huit et dix, ce qui fixe le plafond de la taille des lots. Le tri après préparation disparaît ; le prix est un scan supplémentaire par article et un chariot qui revient une fois plein. Une grande partie de la préparation par lots en pratique est cette forme intermédiaire.
Préparation par lots vs préparation discrète : quand basculer
Le constat contre-intuitif : l'instinct dit que les grosses commandes conviennent à la préparation par lots, mais les données pointent dans l'autre sens. Plus il y a de lignes par commande, plus chaque commande visite d'emplacements, plus la part d'emplacements communs aux commandes est faible et moins un trajet combiné fait économiser de marche. La préparation par lots brille le plus sur les petites commandes d'une à trois lignes avec une forte concentration sur les produits à forte rotation. Plus la commande est fragmentée, plus la préparation par lots rapporte, ce qui va à l'encontre du premier instinct de nombreux responsables.
Le tableau ci-dessous est un exemple chiffré hypothétique. Chaque chiffre est une hypothèse illustrative, et non une mesure provenant d'un entrepôt réel.
| Élément | Préparation discrète | Préparation par lots (8 par lot) |
|---|---|---|
| Commandes/jour | 800 | 800 |
| Lignes/commande | 2.1 | 2.1 |
| Déplacement/trajet | 4 min | 12 min (more stops) |
| Déplacement quotidien | 800 trips × 4 = 3,200 min | 100 trips × 12 = 1,200 min |
| Temps de préparation | 1,680 lines × 0.5 = 840 min | 1,680 lines × 0.5 = 840 min |
| Tri | 0 | 1,680 units × 0.25 = 420 min |
| Total | 4,040 min | 2,460 min |
La préparation par lots économise environ 39 pour cent du temps total : 2,000 minutes de déplacement économisées, 420 minutes rendues au tri. À mesure que le chevauchement diminue et que le déplacement par trajet passe de 12 à 20 minutes, ou que le temps de tri par unité passe de 0.25 à 0.5 minutes, l'économie s'érode rapidement. Les guides du secteur situent généralement la taille des lots entre quatre et douze commandes ; au-delà, la congestion, la complexité et les taux d'erreur augmentent plus vite que la marche économisée.
La décision de bascule ne nécessite que deux semaines de données. Premièrement, les lignes par commande : un site durablement en dessous de trois lignes est un candidat sérieux pour la préparation par lots ; au-dessus de cinq lignes, soyez prudent. Deuxièmement, le chevauchement des références : mesurez la part des lignes de commande que couvrent les 50 produits à forte rotation ; une part plus élevée signifie un meilleur retour sur la marche consolidée. Troisièmement, le rythme des coupures : plus la libération des vagues est régulière, plus les lots sont pleins et plus le retour est stable ; un site qui prépare les commandes au fur et à mesure de leur arrivée paie un coût d'attente pour assembler chaque lot. Ces trois chiffres tranchent généralement la question.
Un modèle hybride et une question ouverte
De plus en plus d'entrepôts répartissent désormais par profil de commande au lieu de choisir une seule méthode : les commandes à peu de lignes et concentrées sur les produits à forte rotation vont à la préparation par lots, les commandes à beaucoup de lignes et à longue traîne restent en préparation discrète, et le mélange évolue avec la structure des commandes pendant la haute saison. La règle de répartition appartient au système, pas au jugement d'un chef d'équipe. La décision entre préparation par lots et préparation discrète est donc moins un choix unique qu'une règle permanente, réexaminée chaque fois que le profil des commandes évolue.
La conception des vagues est la partie la plus sous-estimée. La préparation par lots dépend des vagues pour assembler les lots. Coupez les vagues trop petites et les lots ne se remplissent jamais, donc l'économie de marche diminue ; coupez-les trop grosses et les commandes restent en attente dans le pool, forçant des coupures plus précoces et nuisant au service. Travaillez à rebours à partir des heures limites des transporteurs et ancrez les lots au rythme réel d'expédition.
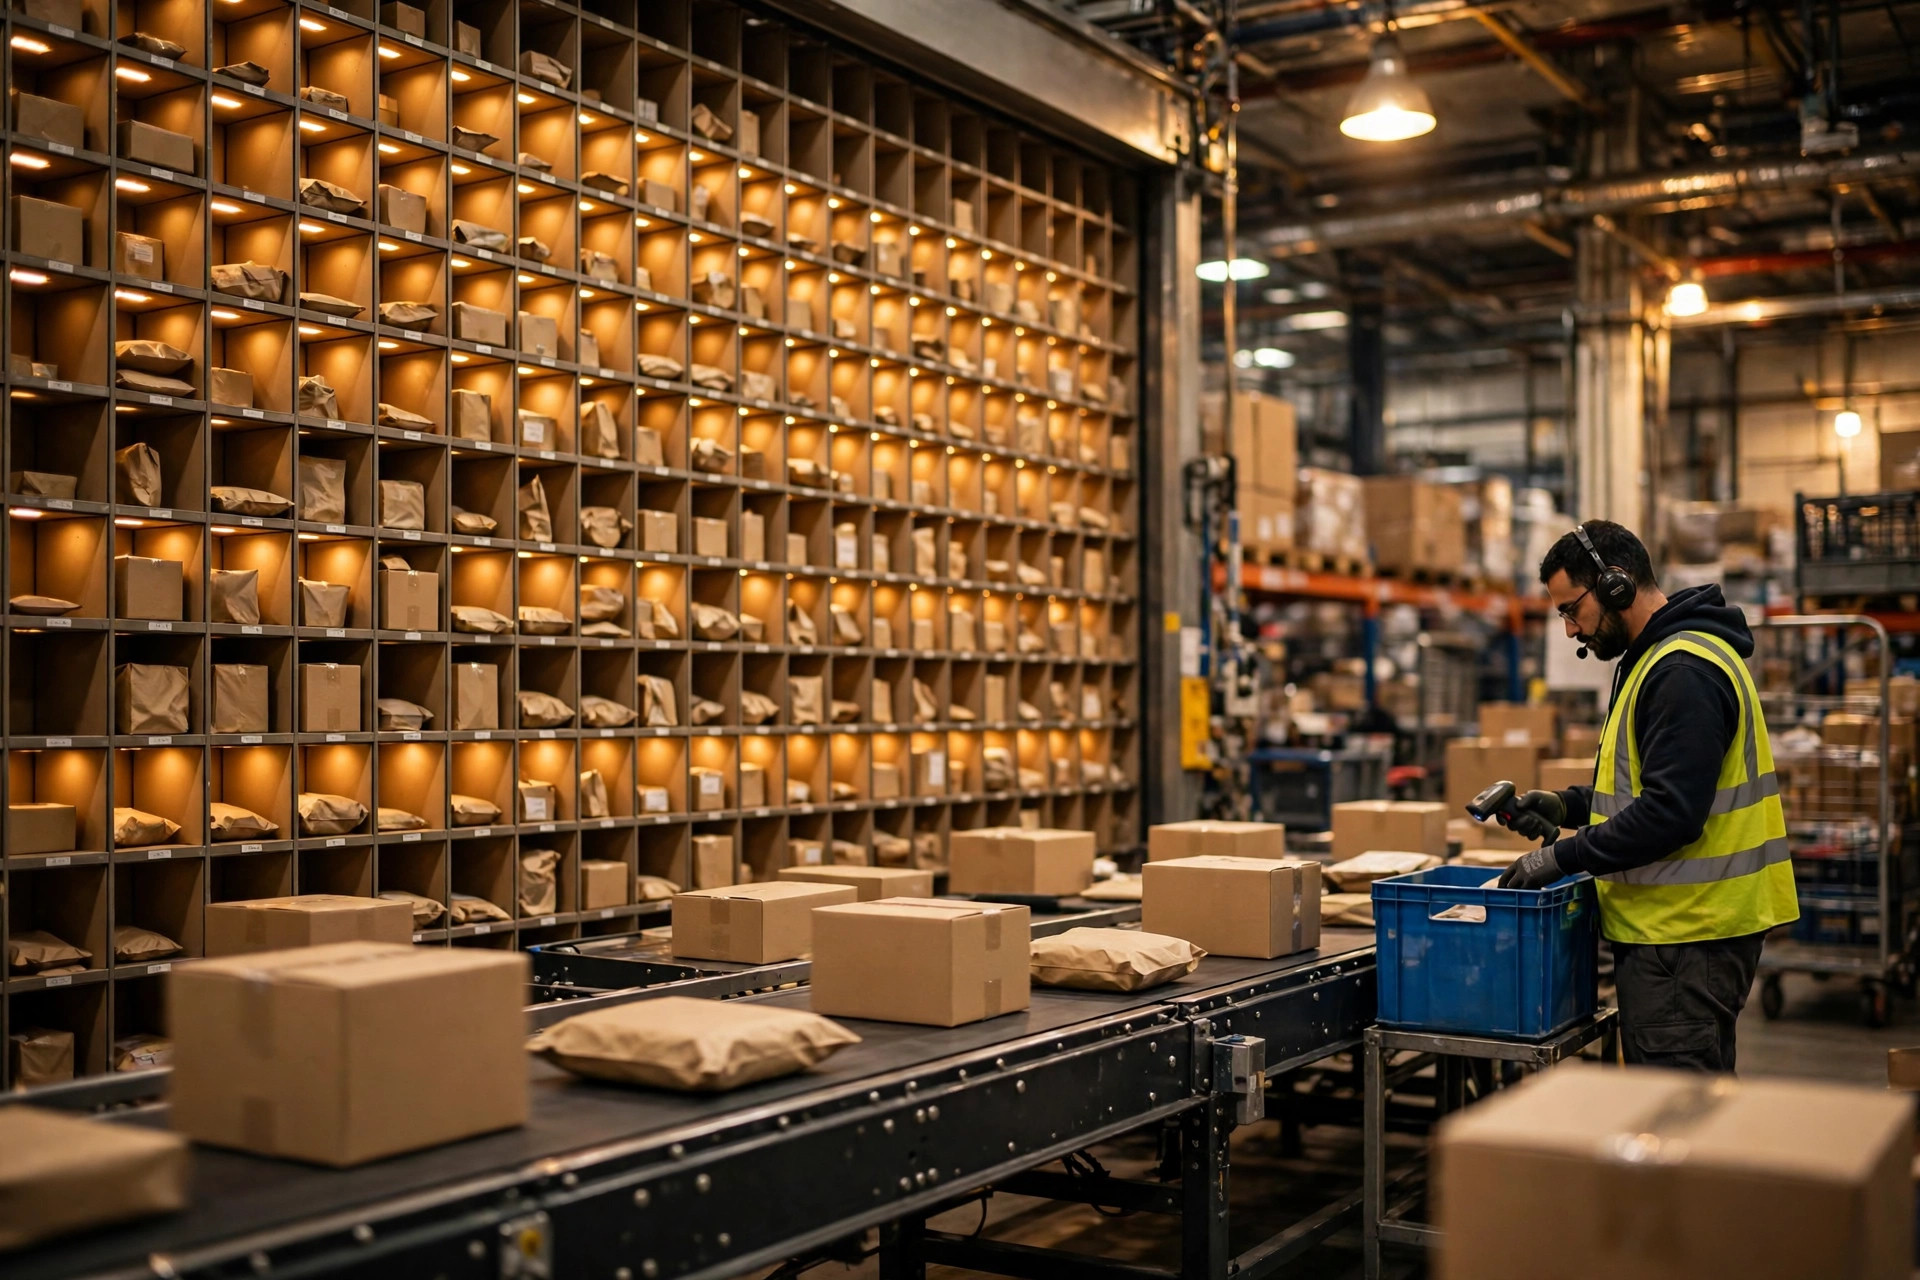
Une tendance : le tri devient le prochain point d'investissement en automatisation. La préparation par lots déplace la main-d'œuvre de la marche vers le tri, et à mesure que la densité de main-d'œuvre augmente au poste de tri, le dossier en faveur du tri guidé par lumière et des petits équipements de tri automatisés se renforce. Le choix de la méthode de préparation devient une décision sur la destination du prochain investissement en équipements.
Les commandes d'un seul article continuent d'augmenter en part du volume de commerce électronique, ce qui suggère que le champ d'application de la préparation par lots pourrait encore s'élargir, même si le coût de main-d'œuvre et d'erreur du tri augmente en parallèle. La question : quand la préparation par lots passe d'une optimisation à la méthode par défaut, le tri devient-il la prochaine fonction que l'automatisation doit absorber ? La réponse dépend de la courbe de prix des équipements de tri au cours des deux à trois prochaines années, et de la question de savoir si les entrepôts comptabilisent le coût du tri séparément. S'il reste enfoui dans le total de la préparation, beaucoup d'entrepôts ne s'en apercevront que lorsque le taux d'erreur passera au rouge en premier.
Par Dr. Chen, Chercheur en chaîne d'approvisionnement Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.