Avant de signer : quatre chiffres dimensionnent tout le mur
Tous les projets de mur de tri ratés que j'ai vus ont commencé avec un fournisseur qui dimensionnait le mur à partir du nombre de commandes d'un jour de ventes. Le mur ne se soucie pas des commandes par jour : il se soucie de quatre chiffres, et vous devriez les avoir tous les quatre par écrit avant que quiconque chiffre du matériel :
- Lignes par commande. Les murs de tri rentabilisent leur investissement à peu près entre 2 et 8 lignes par commande. En dessous, la plupart des articles partent directement à l'emballage de toute façon ; au-dessus, les casiers se remplissent plus vite qu'ils ne se vident.
- Commandes par vague. Une vague occupe un casier par commande. Un mur de 60 casiers ne peut physiquement pas contenir une vague de 120 commandes : la taille de la vague doit être plafonnée au nombre de casiers, moins une marge pour les exceptions.
- Ratio pic/moyenne. Si votre jour de pic atteint 2–3× votre moyenne (une fourchette courante pour le e-commerce promotionnel), décidez explicitement : dimensionner le mur pour le pic et le laisser tourner au ralenti hors saison, ou le dimensionner pour la moyenne et prévoir un processus de débordement. Les deux sont défendables ; arriver à la semaine de pic sans plan ne l'est pas.
- Durée de séjour en casier. Combien de temps une commande terminée reste dans le casier en attendant la sortie vers l'emballage. C'est cela, et non la cadence de mise en casier, qui sature généralement un mur en premier.
Apportez deux semaines de données réelles de commandes — et non le profil de démonstration du WMS — à la discussion de dimensionnement. Le guide de calcul put-to-wall explique comment ces chiffres se traduisent en cadences de mise en casier ; cet article suppose que le calcul dit déjà « oui » et couvre la manière de réellement monter le mur.
Étape 1 : Planification des casiers — d'abord le nombre, ensuite le mix de tailles
La planification des casiers recouvre deux décisions : combien de cellules, et quel mix de tailles.
Nombre. Casiers utilisables = plafond de taille de vague + marge pour exceptions. Une pratique courante de planification consiste à réserver environ 10–15% des cellules pour les exceptions, les articles endommagés en attente et les commandes en attente d'une ligne tardive. Si vos vagues comptent 80 commandes, prévoyez un mur dans la fourchette 90–100 casiers plutôt qu'exactement 80 : un mur souscrit à 100% n'a nulle part où mettre une commande problématique, et une commande problématique bloque la clôture de la vague.
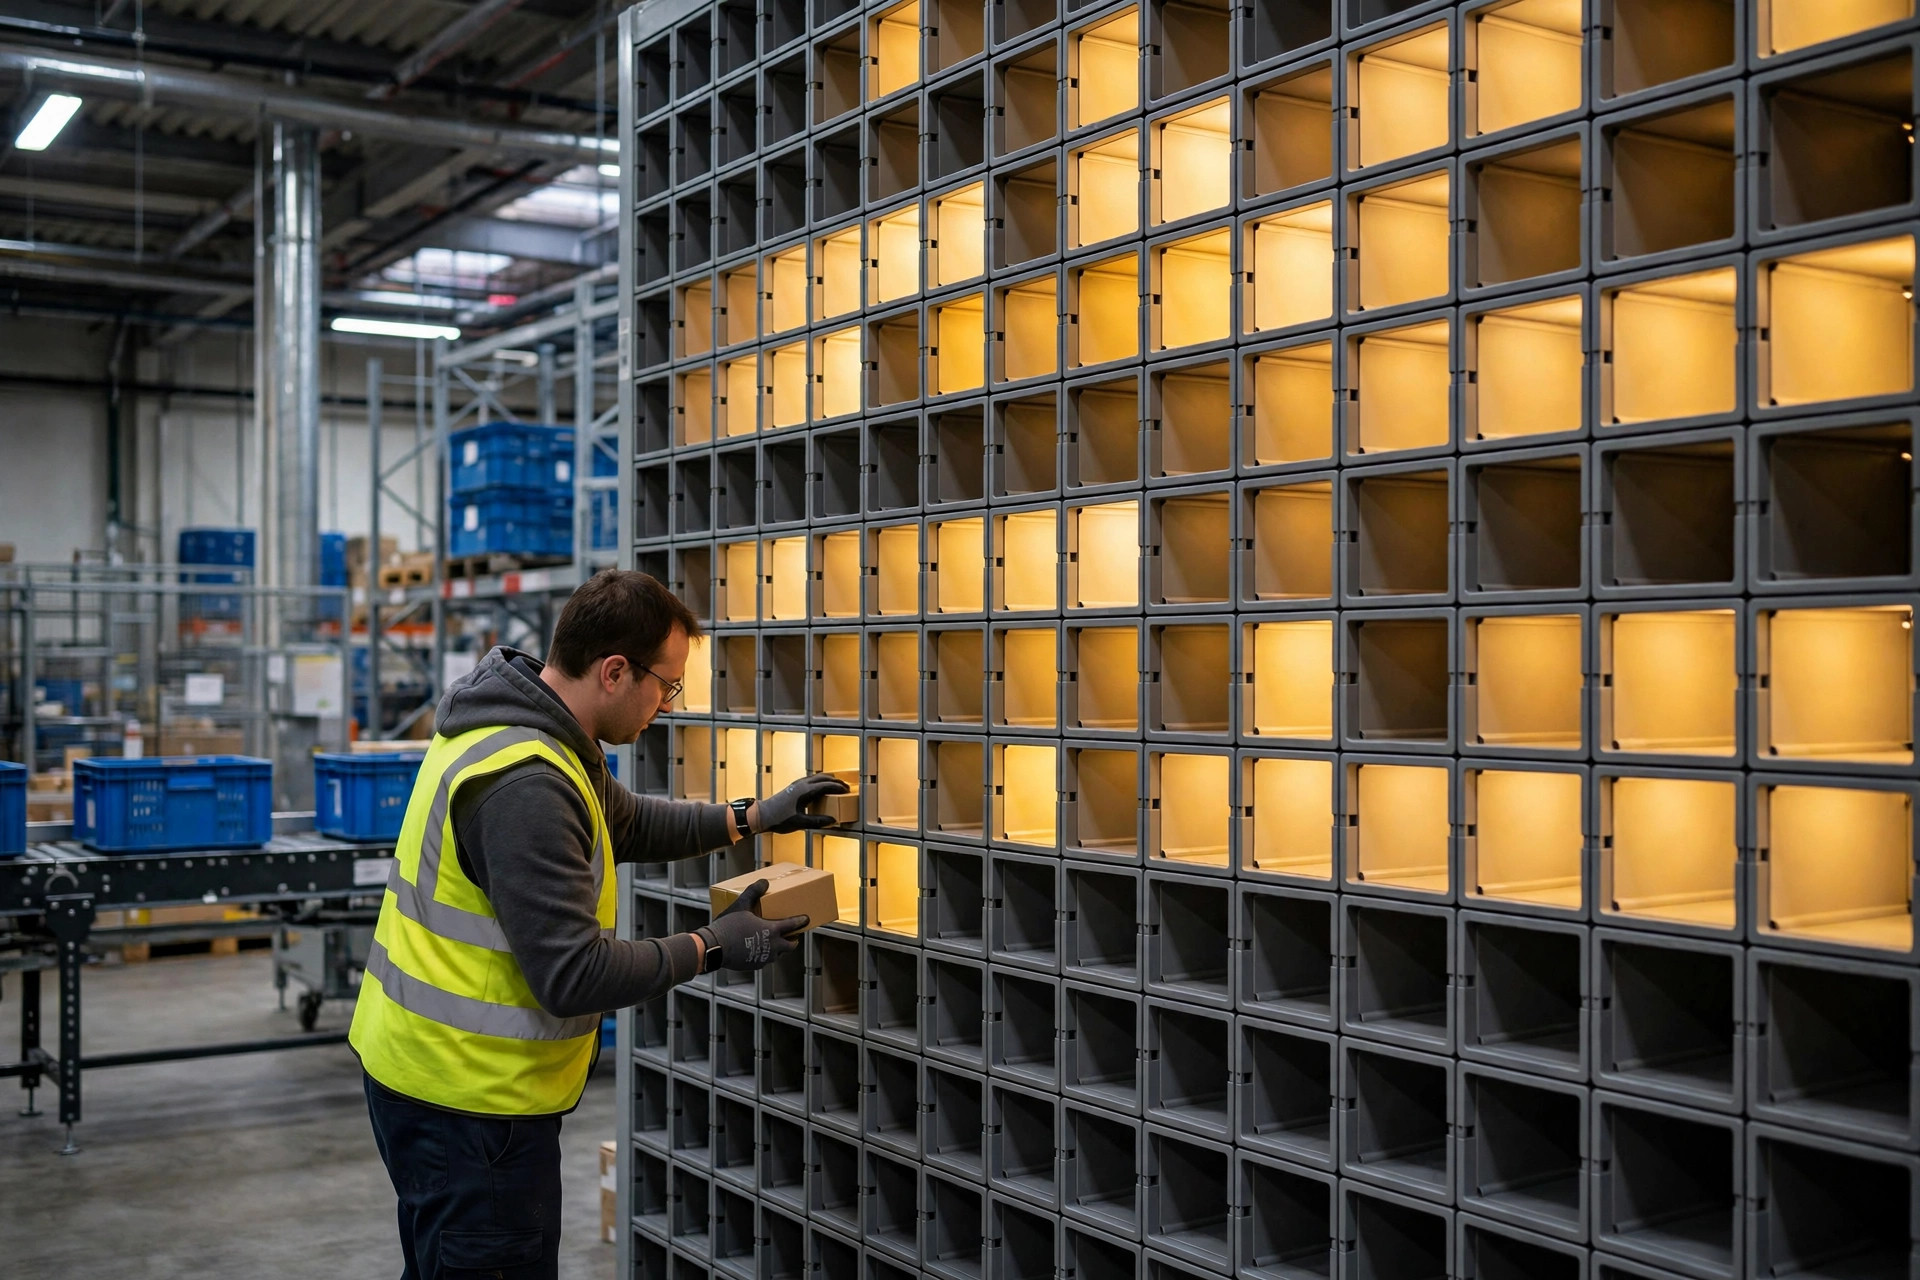
Mix de tailles. Une taille de casier uniforme est l'erreur classique. Les profils de commandes sont rarement uniformes : la plupart des commandes tiennent dans une boîte à chaussures, une minorité a besoin d'une boîte à bottes. Un mix de départ fréquent est une large majorité de cellules standard, une bande plus petite de cellules surdimensionnées (souvent 10–20% du mur) et quelques cellules extra-larges aux positions d'extrémité. Tirez votre distribution réelle de tailles de cartons des données d'emballage et reproduisez-la : le mur doit ressembler à votre profil de commandes, pas à la photo du catalogue du fournisseur.
Planifiez aussi la longueur physique du mur en fonction de la marche des opérateurs. Chaque mètre supplémentaire de mur représente du temps de marche à chaque mise en casier. Deux murs plus courts se faisant face battent souvent un long mur sur le temps de déplacement, et ils vous donnent une division naturelle A/B pour les vagues.
Étape 2 : Implantation et ergonomie — l'étape peu glamour qui décide de votre cadence
L'emplacement du mur compte plus que la marque que vous achetez :
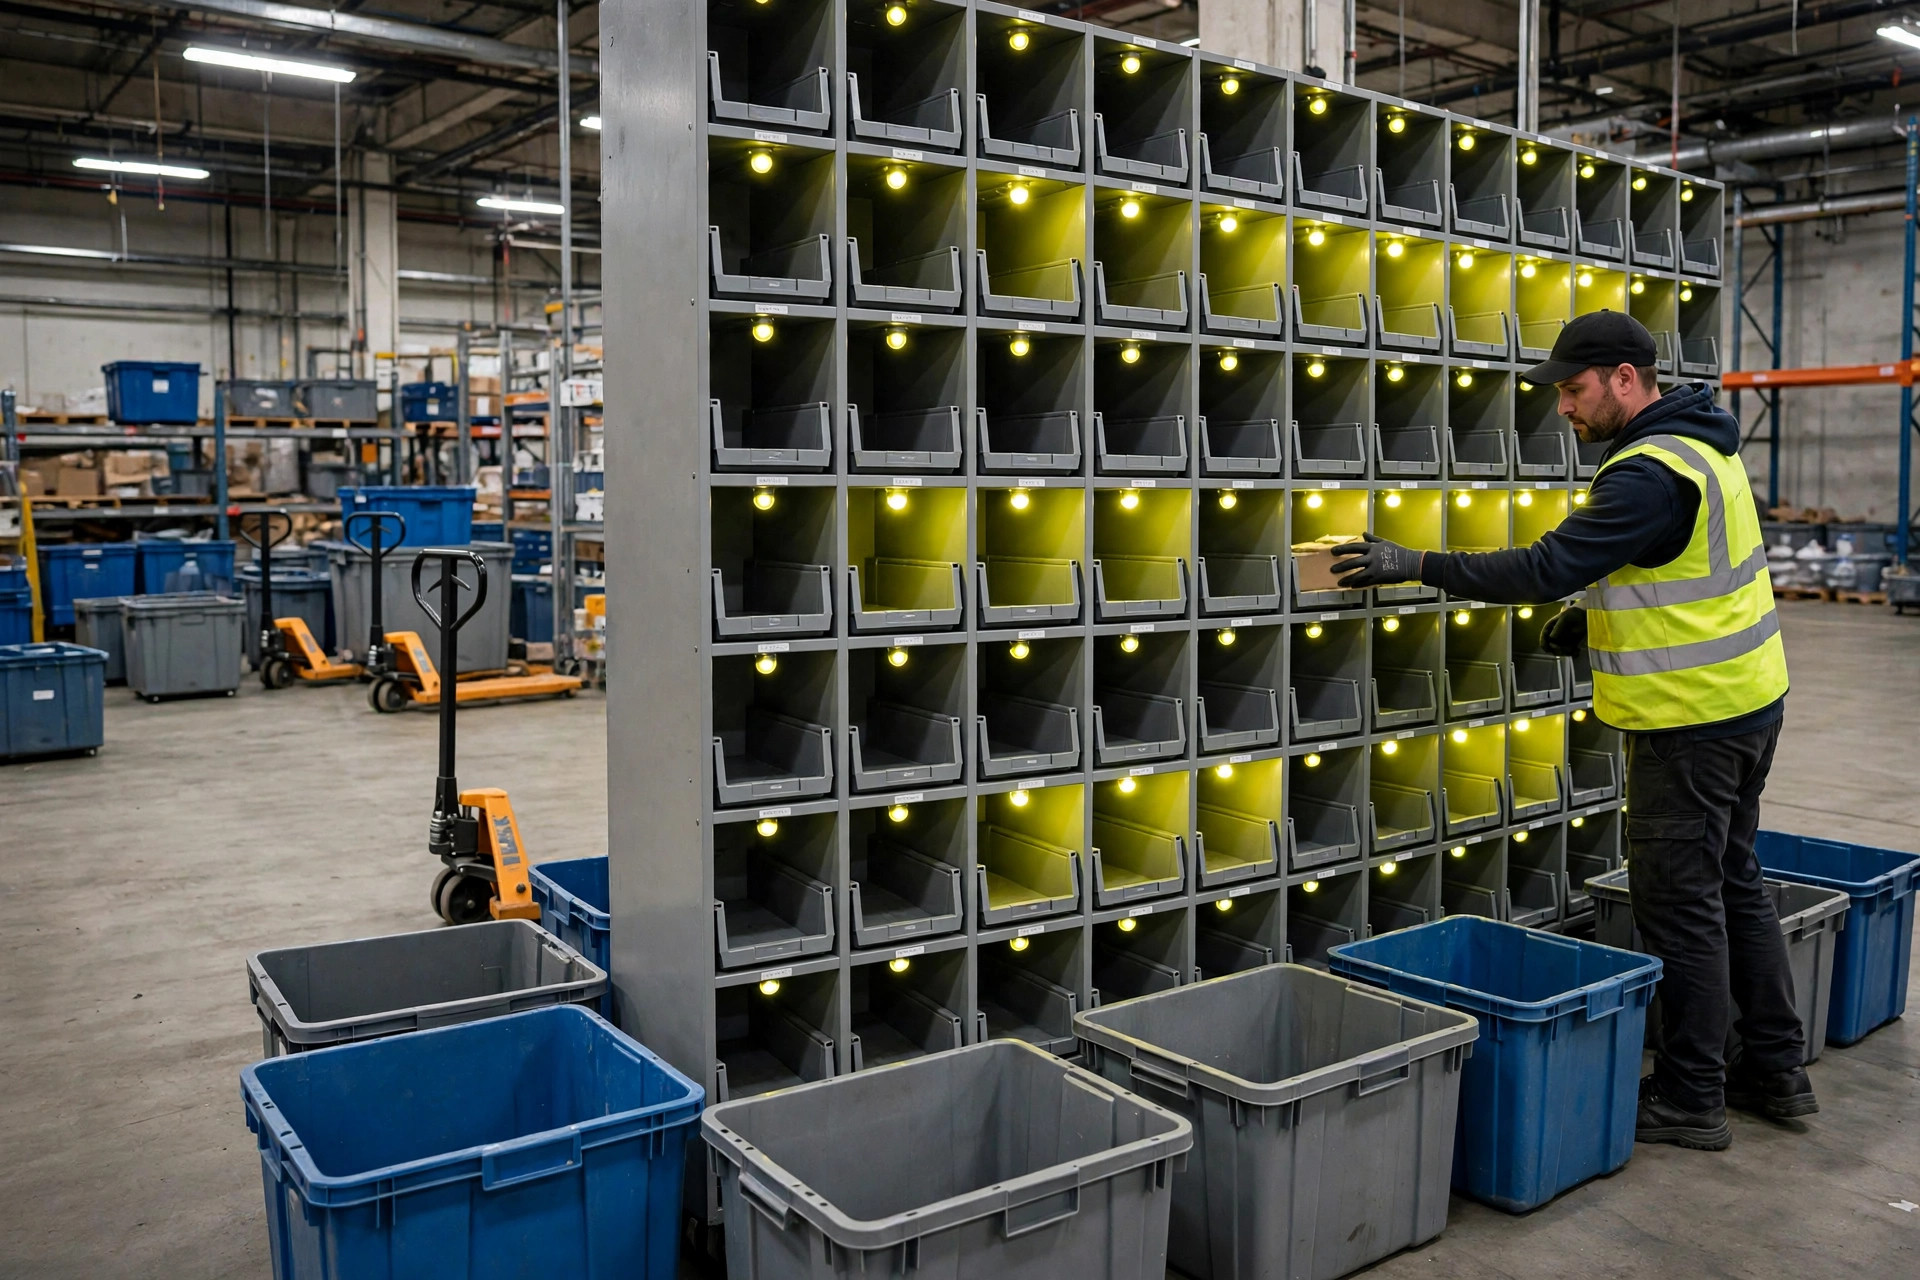
- Tournez le mur vers le dépôt du picking. Les bacs issus du picking par lot doivent arriver à une extrémité (l'extrémité d'induction) avec un point de scan, un embranchement de convoyeur ou un stationnement de chariots qui ne traverse pas le couloir de sortie vers l'emballage derrière le mur.
- La sortie vers l'emballage vit derrière le mur. Les emballeurs vident les casiers terminés par l'arrière. Si les préparateurs et les emballeurs partagent un couloir, les deux ralentissent.
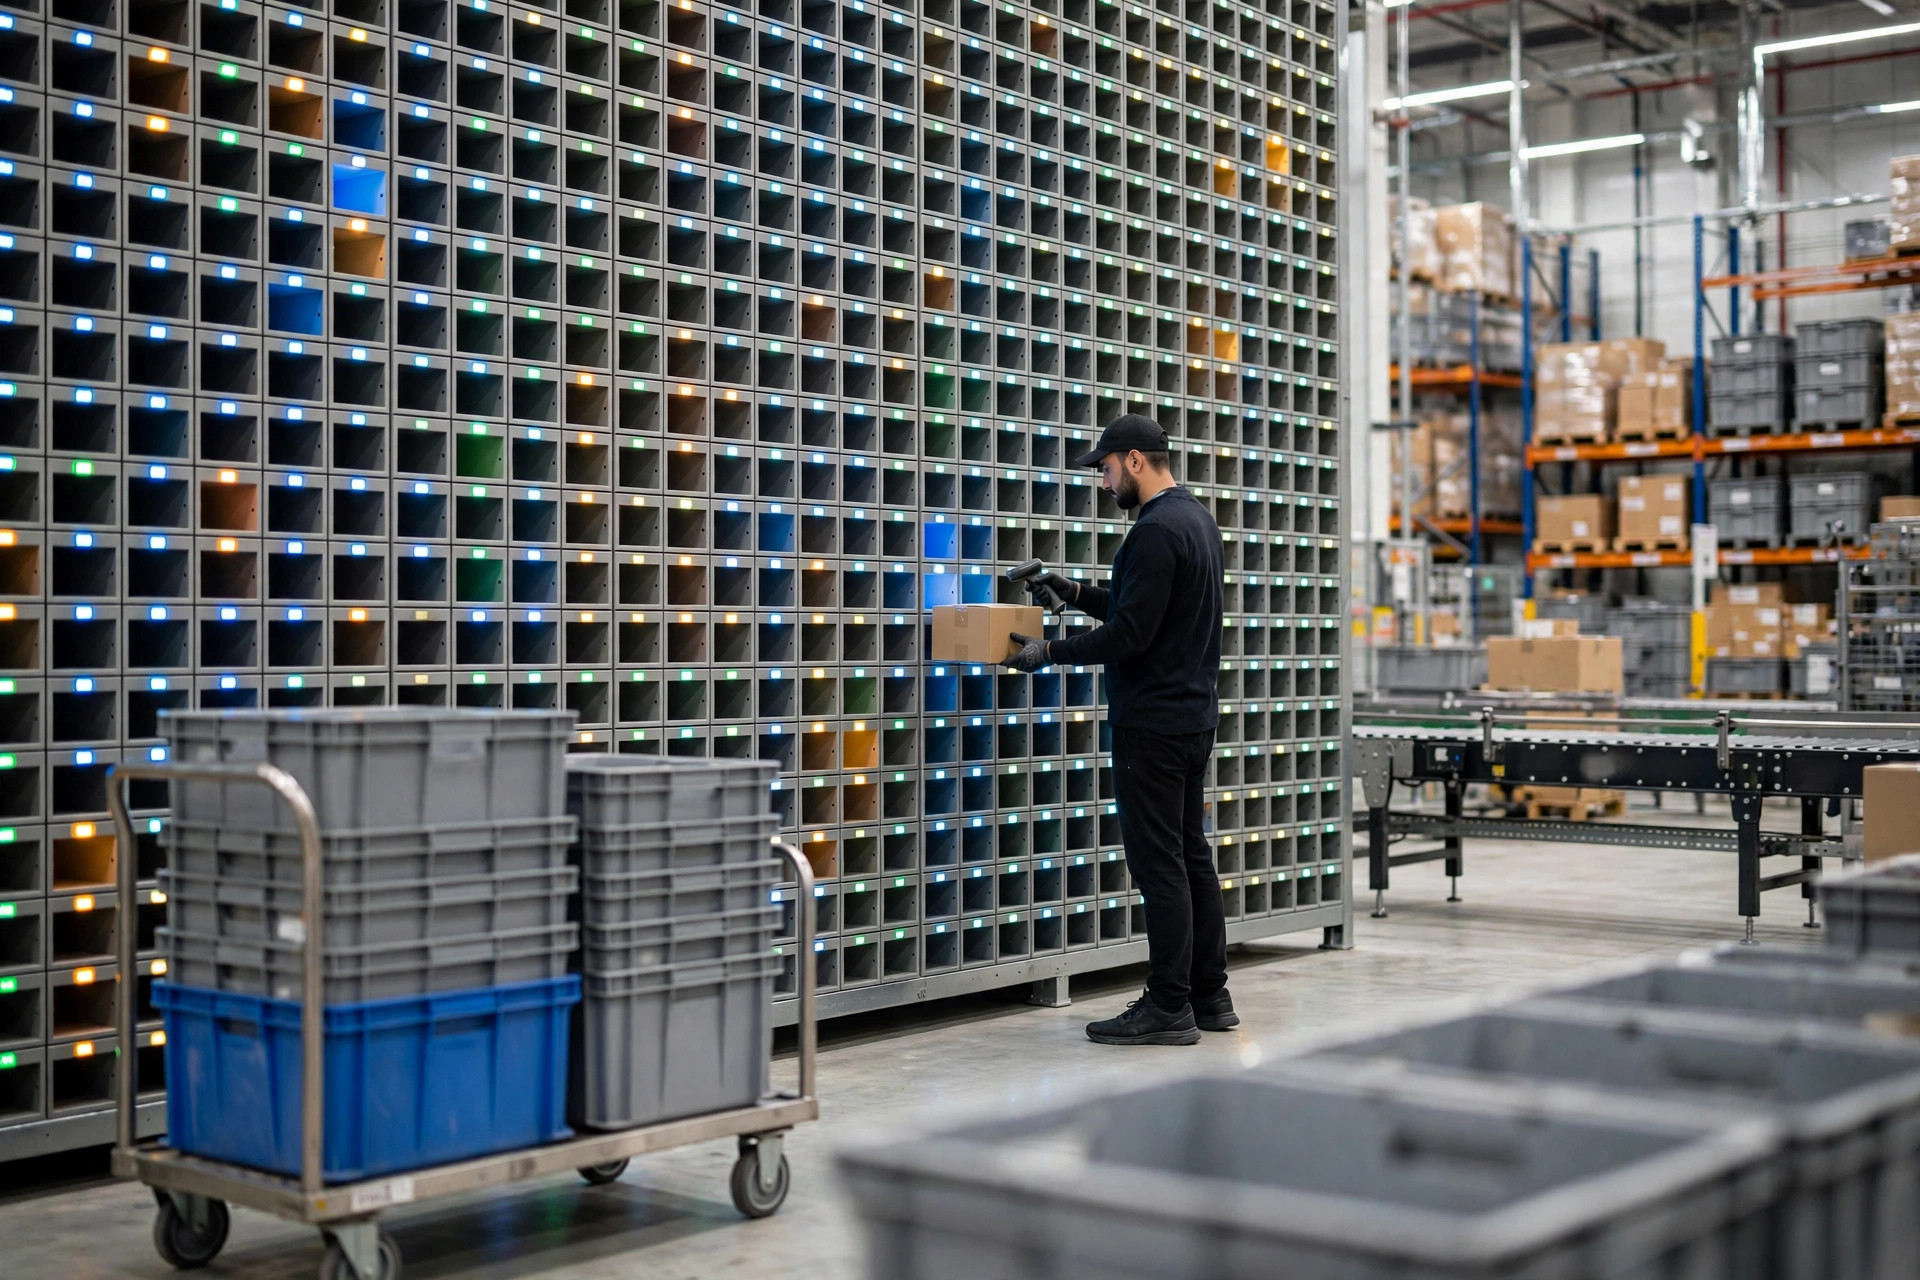
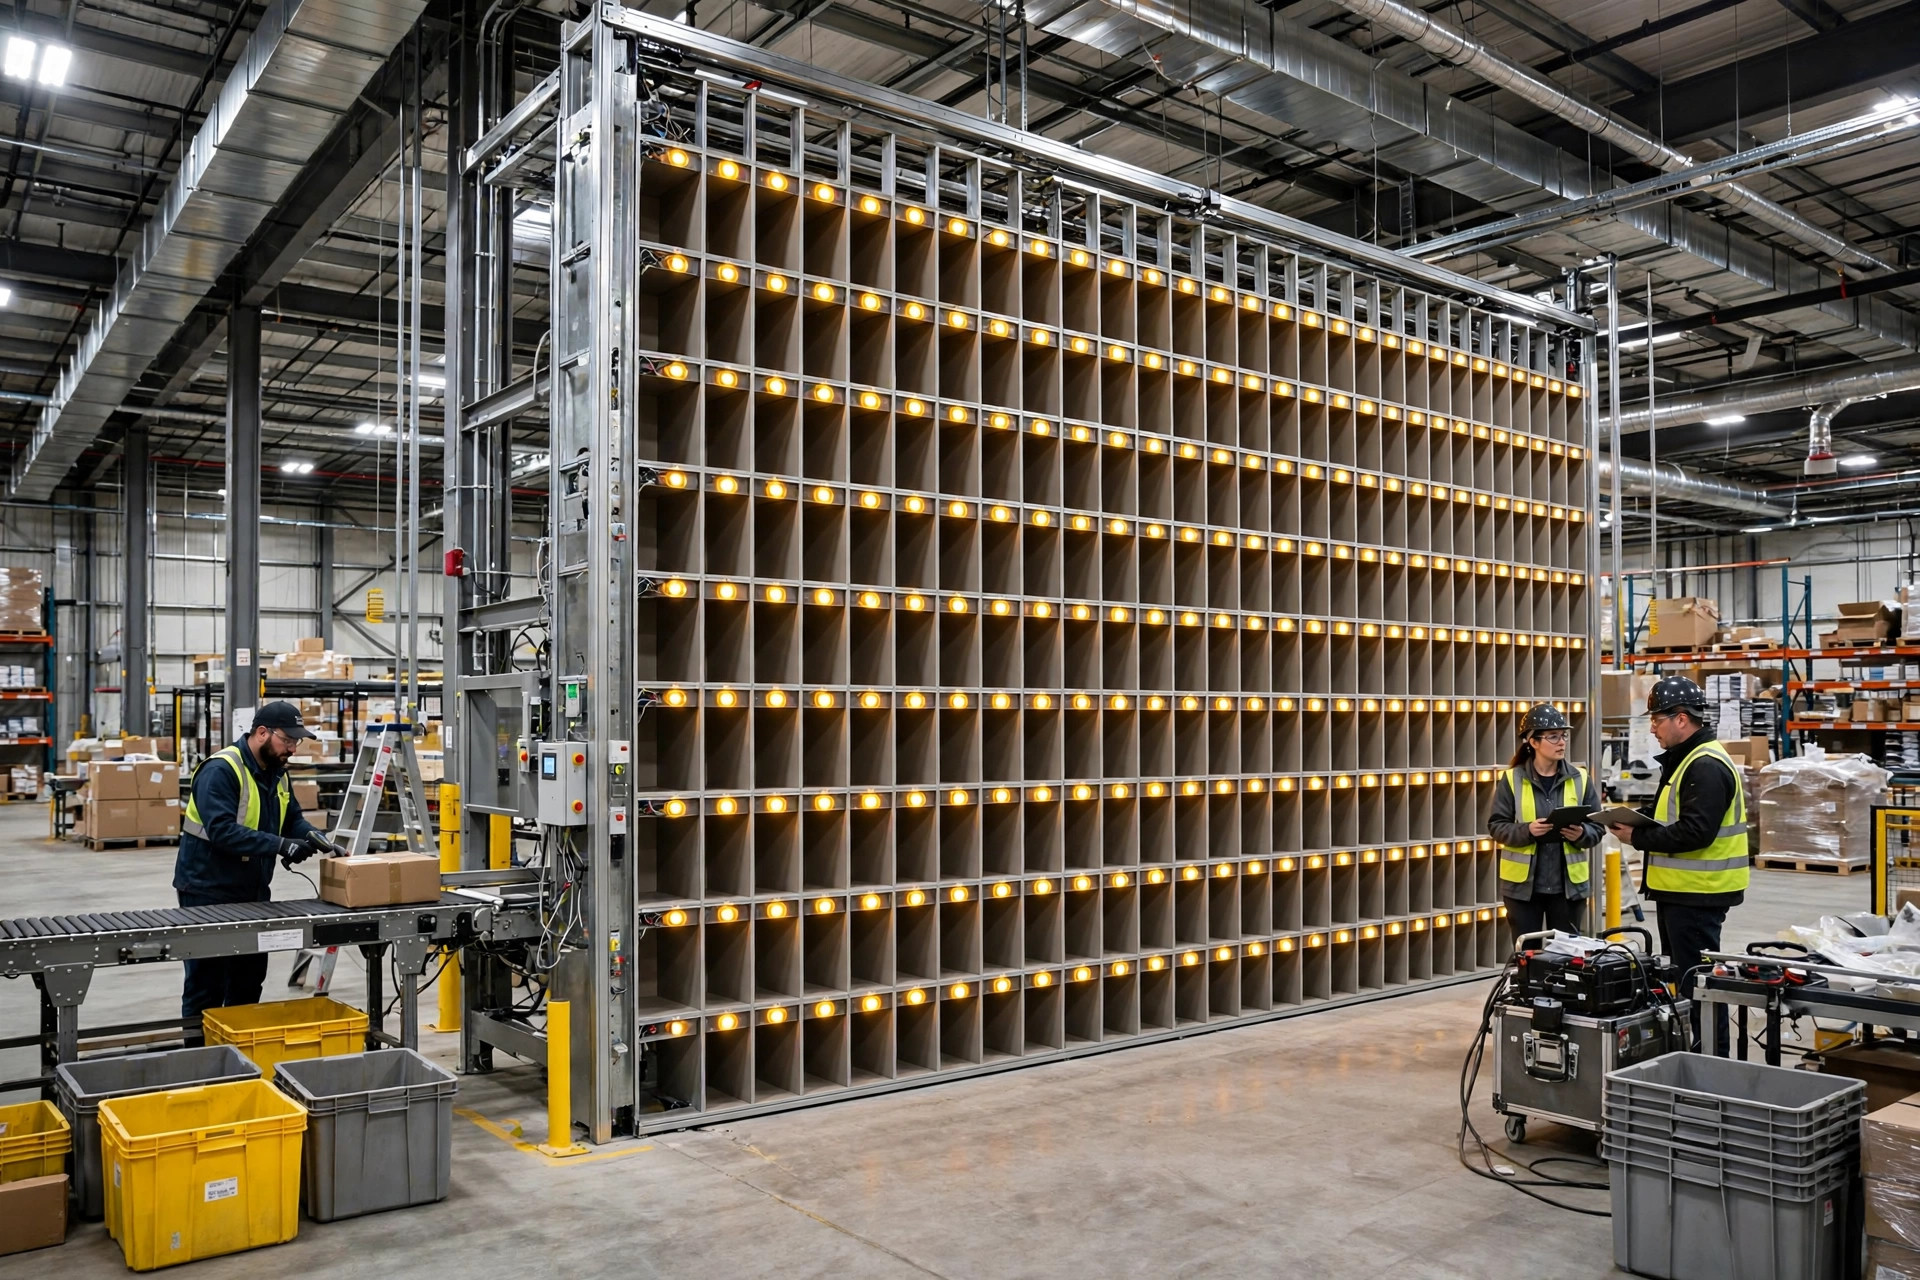
- Hauteur des voyants et portée. Les modules put-to-light doivent se situer sur le bord supérieur avant du casier, dans la ligne de vision normale de l'opérateur ; la rangée supérieure de casiers doit rester une portée confortable, pas un étirement. Fabriquez une maquette en carton avant que l'acier ne soit découpé : tous les fournisseurs vous le permettront, peu d'acheteurs le demandent.
- Les prises d'alimentation et de réseau appartiennent au plan du site dès le premier jour, et non à un avenant : les contrôleurs, les écrans, les scanners et l'imprimante d'étiquettes de sortie vers l'emballage en ont tous besoin.
Étape 3 : Intégration système — là où les projets dérapent réellement
Une mise en place de mur de tri automatisé, c'est 30% d'acier et 70% d'intégration. Les interfaces qui doivent être spécifiées, construites et testées :
- Lancement de vague depuis le WMS. Le WMS affecte chaque commande à un casier et communique l'affectation au contrôleur du mur. Décidez qui possède la logique d'affectation des casiers — le WMS ou le contrôleur du mur — et écrivez-le. Une propriété partagée, c'est ainsi que des commandes finissent dans deux casiers.
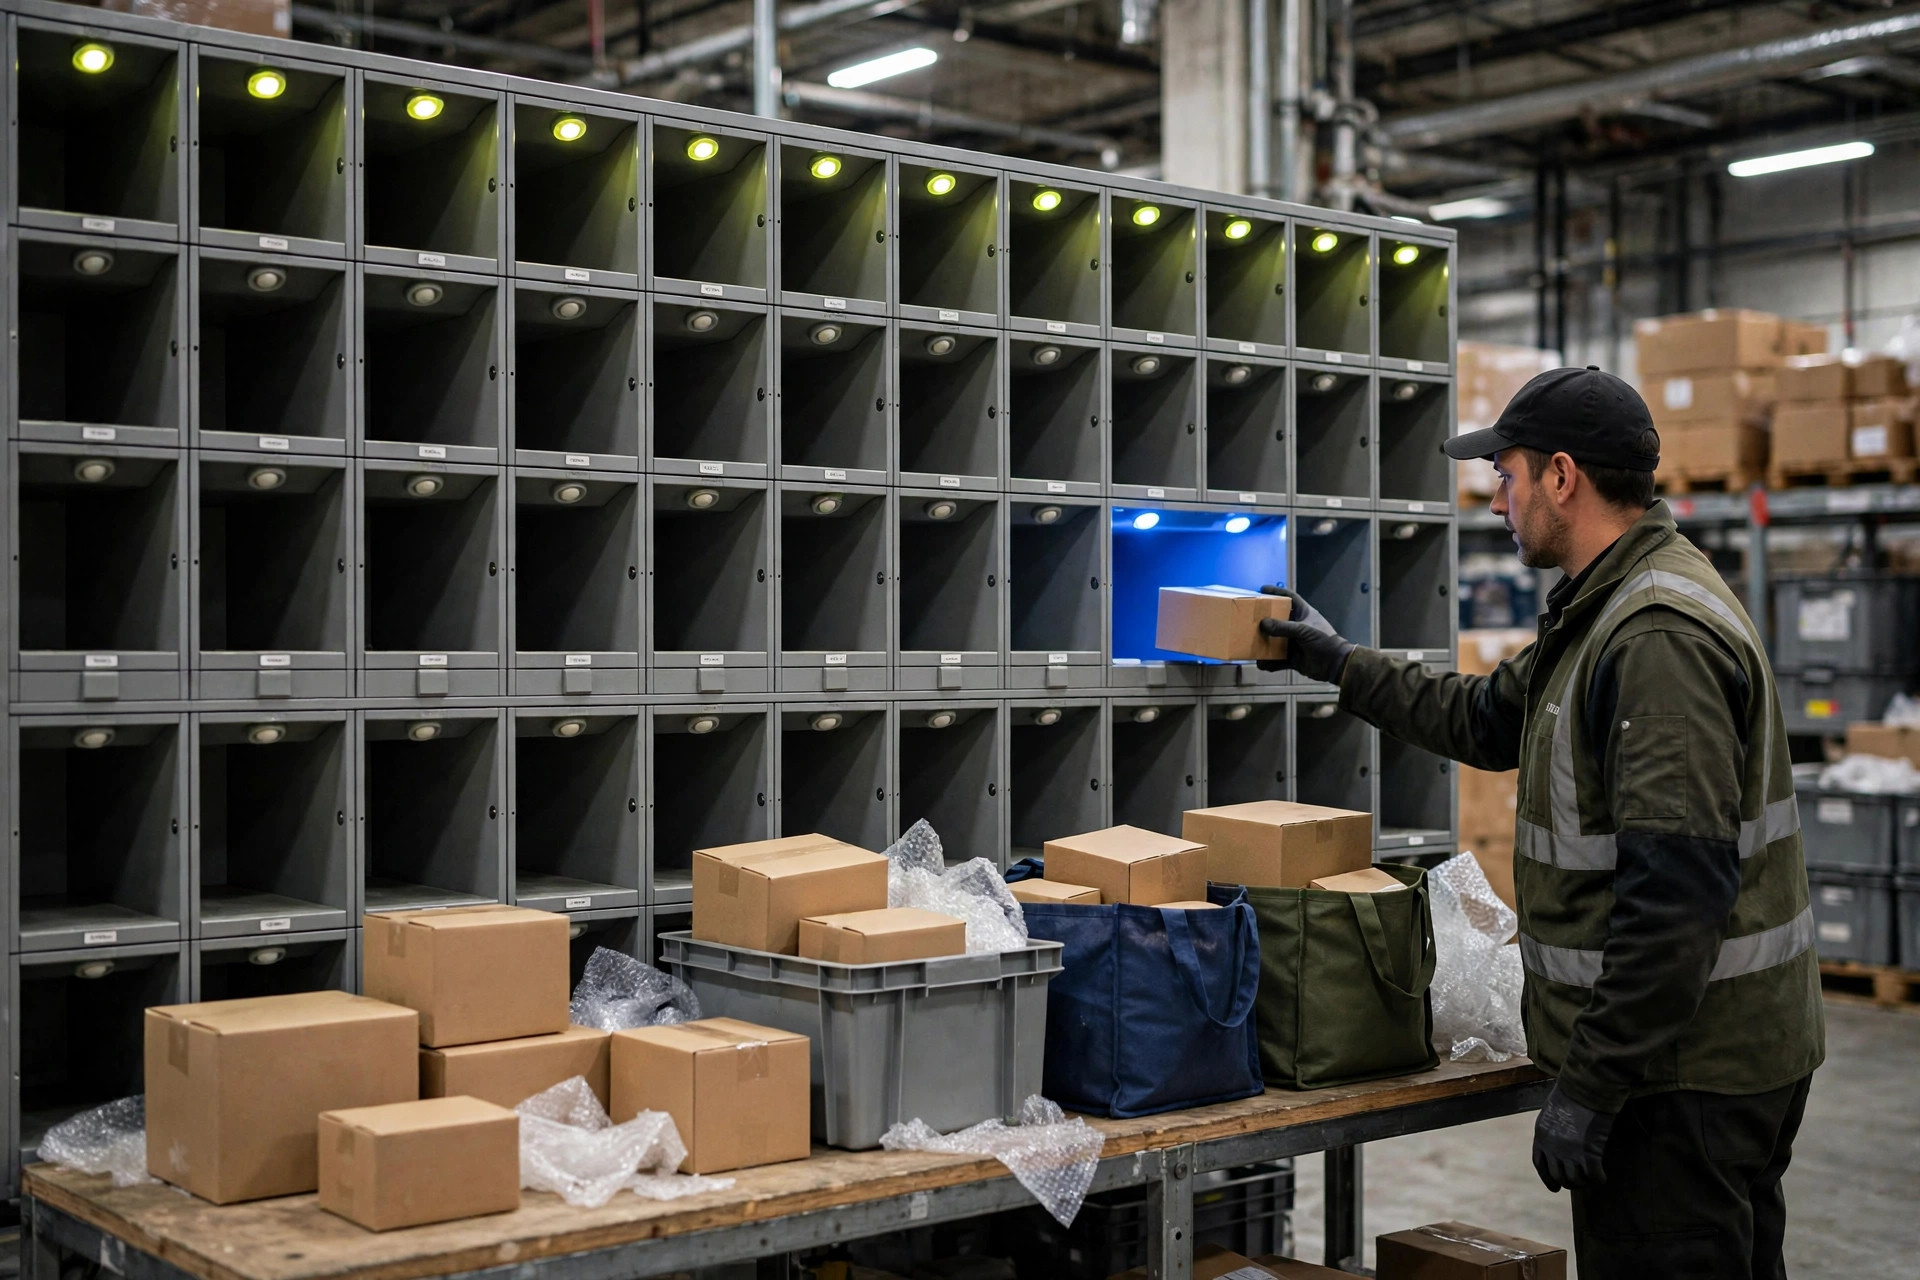
- Confirmation de mise en casier. Flux standard : l'opérateur scanne l'article, le casier de destination s'allume, l'opérateur dépose et appuie sur le bouton pour confirmer. Les questions de spécification : une mise en casier courte (3 scannés, 2 déposés) existe-t-elle dans votre processus ? Que se passe-t-il en cas de scan erroné d'un article qui n'appartient à aucune commande de cette vague ? Chaque réponse est un comportement logiciel, pas un espoir.
- Protocole de vidage de casier / sortie vers l'emballage. Quand la dernière ligne arrive, le voyant arrière du casier signale la sortie vers l'emballage. Après que l'emballeur l'a vidé, le casier doit retourner immédiatement dans le parc libre : un retard ici réduit silencieusement votre mur.
- Flux d'exception. Picking court, article endommagé, article surdimensionné qui ne rentre dans aucun casier, annulation de commande en pleine vague. Chacun a besoin d'un itinéraire défini qui n'implique pas qu'un opérateur en invente un à 2 a.m.
- Reporting. Mises en casier par heure de main-d'œuvre, taux d'erreur de mise en casier, durée de séjour en casier et temps de clôture de vague doivent sortir du système dès le premier jour. Si le tableau de bord du fournisseur ne peut pas afficher la durée de séjour, vous piloterez le mur à l'aveugle.
Prévoyez que l'intégration et les tests prennent au moins autant de temps que l'installation du matériel dans le plan de projet : dans mes projets, cela prend généralement plus longtemps, et le comprimer est la cause la plus fréquente d'un démarrage en production difficile.
Étape 4 : Ce que le put-to-light « avancé » apporte réellement
Le put-to-light de base, c'est un voyant plus un bouton par casier. Les fonctions vendues sous le nom de « technologie avancée de mur put-to-light » méritent d'être séparées en réellement utiles et simplement tape-à-l'œil :
- Affichages de quantité par casier (un petit affichage numérique indiquant combien d'unités déposer) : réellement utile quand les dépôts multi-unités sont fréquents ; cela supprime la classe d'erreur consistant à compter à partir de la liste de picking.
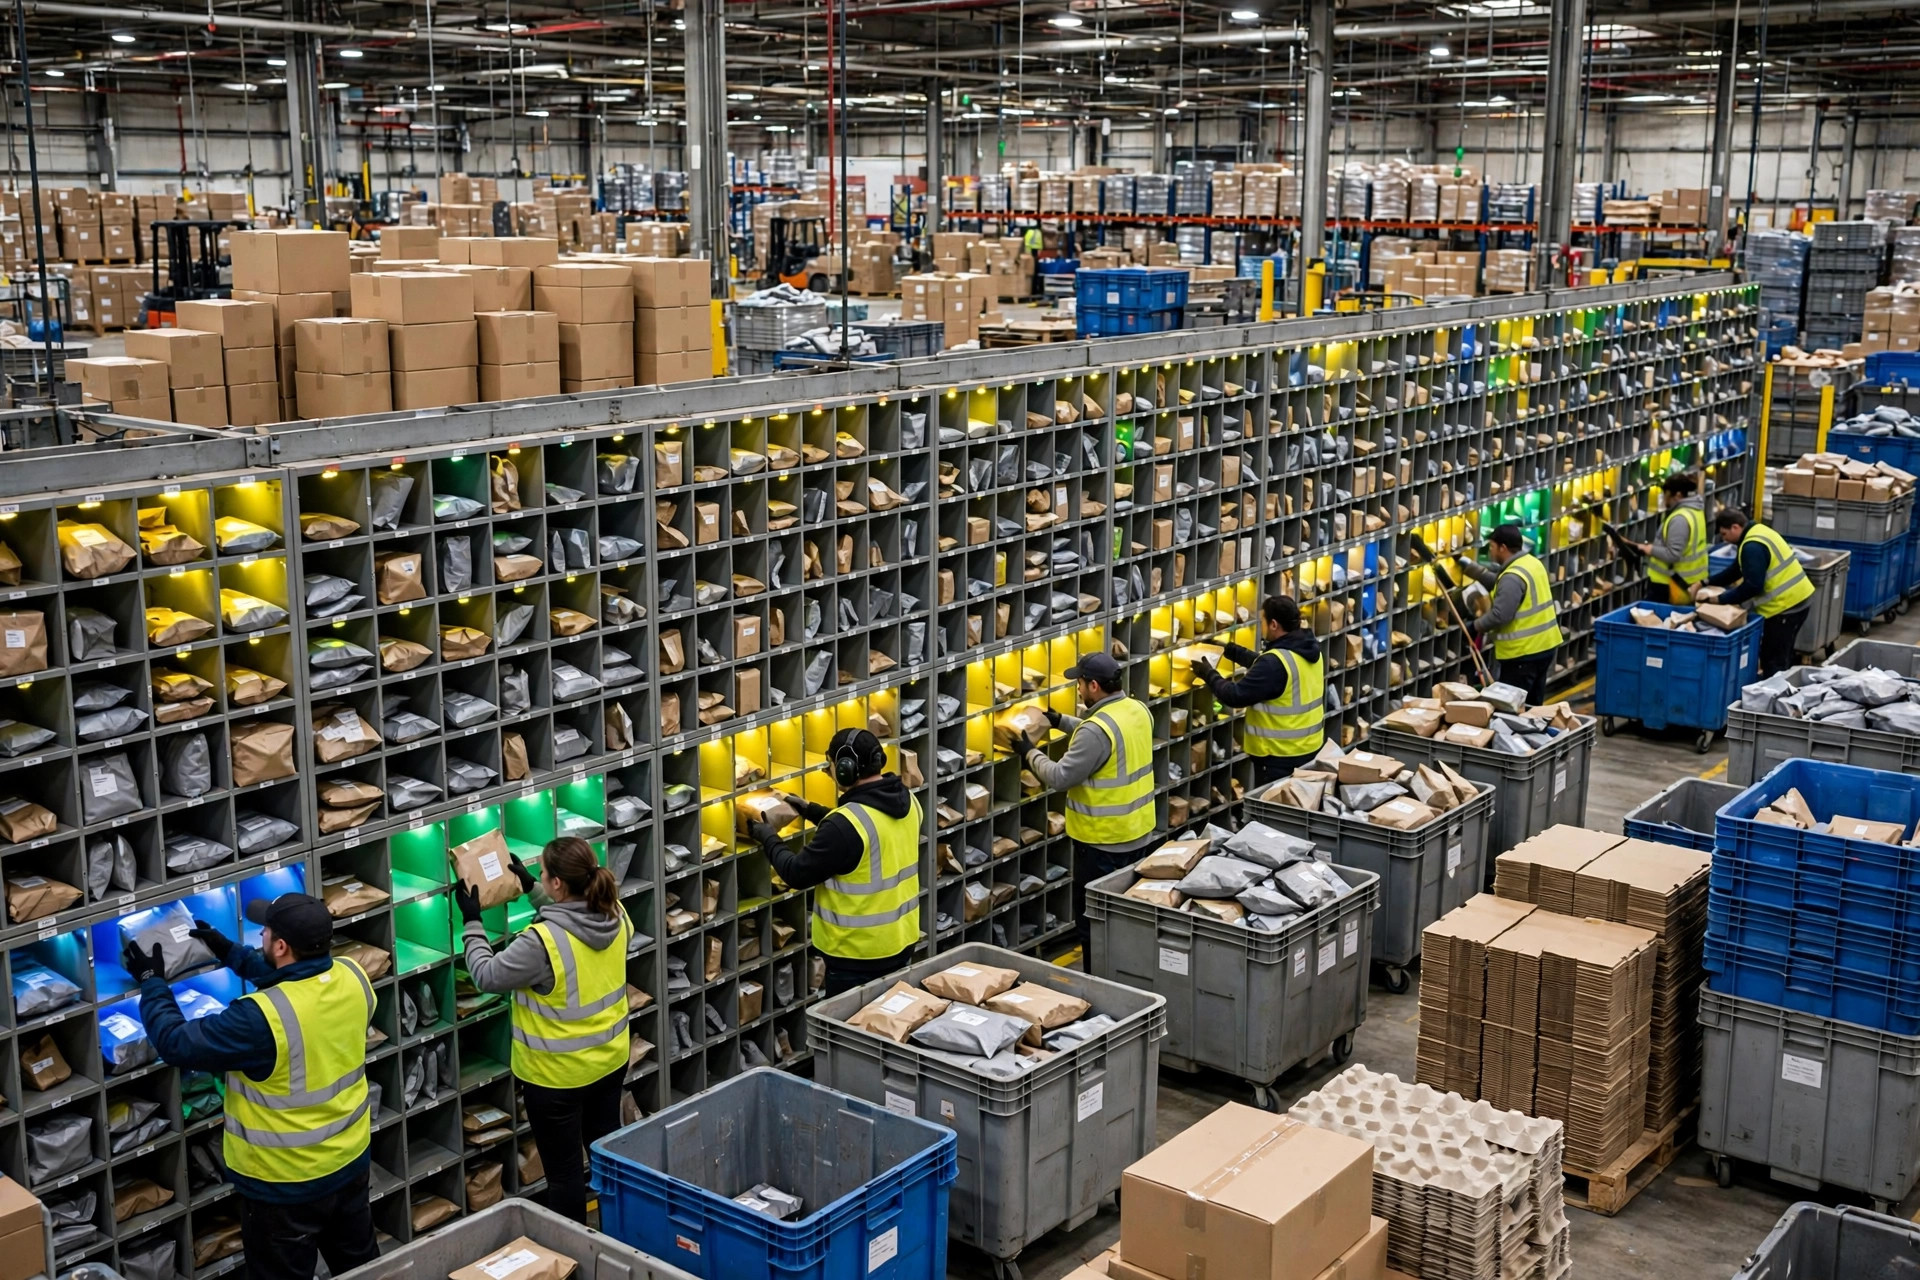
- Voyants multicolores : utiles quand deux opérateurs travaillent sur un mur : chaque opérateur suit sa propre couleur. Sur un mur à un seul opérateur, c'est de la décoration.
- Contrôles de casier plein et de poids : des capteurs ou des contrôles par balance qui détectent un dépôt dans un casier déjà vidé. Utiles à fort volume ; consultez le guide des murs de tri à haut volume pour savoir quand cela commence à compter.
- Affichages de casier montrant le statut de la commande / la priorité d'emballage : utiles quand la sortie vers l'emballage est la contrainte et que vous voulez vider d'abord les commandes urgentes.
Achetez les fonctions qui correspondent à une classe d'erreur que vous avez réellement. Votre journal d'erreurs de mise en casier du processus manuel est la liste de courses.
Étape 5 : Tests, exécution en parallèle et bascule
Testez avec vos commandes réelles les plus difficiles, pas avec le jeu de démonstration : commandes multilignes, un picking court, un article surdimensionné, une commande annulée en pleine vague et une vague à mur complet. Chaque flux d'exception de l'étape 3 doit être exécuté au moins une fois par les opérateurs qui exploiteront le mur, et non regardé dans une démonstration du fournisseur.
Une courte exécution en parallèle — une ou deux vagues par jour sur le nouveau mur pendant que l'ancien processus absorbe le volume — fait apparaître les problèmes d'intégration avec peu d'enjeu. Basculez au début d'un jour de faible volume, avec l'ingénieur du fournisseur et votre support WMS tous deux joignables, et gardez la solution de repli manuelle (listes de mise en casier imprimées et votre ancienne table de tri) physiquement en place pendant les premières semaines.
Liste de contrôle de réception
Ne signez pas la réception au motif que « les voyants s'allument ». Signez quand les points suivants passent, sur vos commandes, avec vos opérateurs :
| Contrôle | Condition de réussite |
|---|---|
| Affectation des casiers | Aucune commande affectée deux fois ni orpheline sur une journée complète de test |
| Précision de mise en casier | Taux d'erreur de mise en casier égal ou meilleur que votre référence manuelle pendant l'exécution en parallèle |
| Flux d'exception | Les cas court, endommagé, surdimensionné et annulation sont tous correctement orientés sans improvisation du superviseur |
| Visibilité de la durée de séjour | Durée de séjour en casier et mises en casier/heure visibles dans le reporting, en direct |
| Protocole de sortie vers l'emballage | Les casiers vidés retournent dans le parc libre sans aucune étape manuelle |
| Solution de repli | Procédure en cas de panne du mur imprimée, affichée et exécutée une fois lors d'un exercice |
Un mur de tri n'est pas un équipement compliqué. Les projets qui échouent traitent la mise en place comme une livraison de mobilier ; ceux qui réussissent la traitent comme un petit projet système avec un mur attaché. Planifiez l'intégration, fabriquez la maquette d'ergonomie, testez les exceptions — et la mise en production devient la journée ennuyeuse qu'elle devrait être.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.