El mismo algoritmo obtuvo un 99.2 % en el laboratorio del proveedor. Un mes en tu nave, está funcionando al 92 %. Antes de acusar a nadie de maquillar los números — esa brecha normalmente no es culpa del algoritmo. Tu almacén y su laboratorio no son el mismo mundo.
¿Cómo es el laboratorio? Iluminación uniforme, fondos limpios, bultos posados, una cámara fija. ¿Cómo es tu almacén? El reflejo del tragaluz que cambia de la mañana a la tarde, la mitad de los tubos de una luminaria fundidos, polvo en cada cinta, cajas aplastadas en la esquina, cinta adhesiva reflejando sobre el código de barras, la mano de un operario tapando la cámara un segundo. El algoritmo no cambió. El mundo cambió.
Entonces, ¿a dónde se van realmente esos siete puntos? Uno por uno.
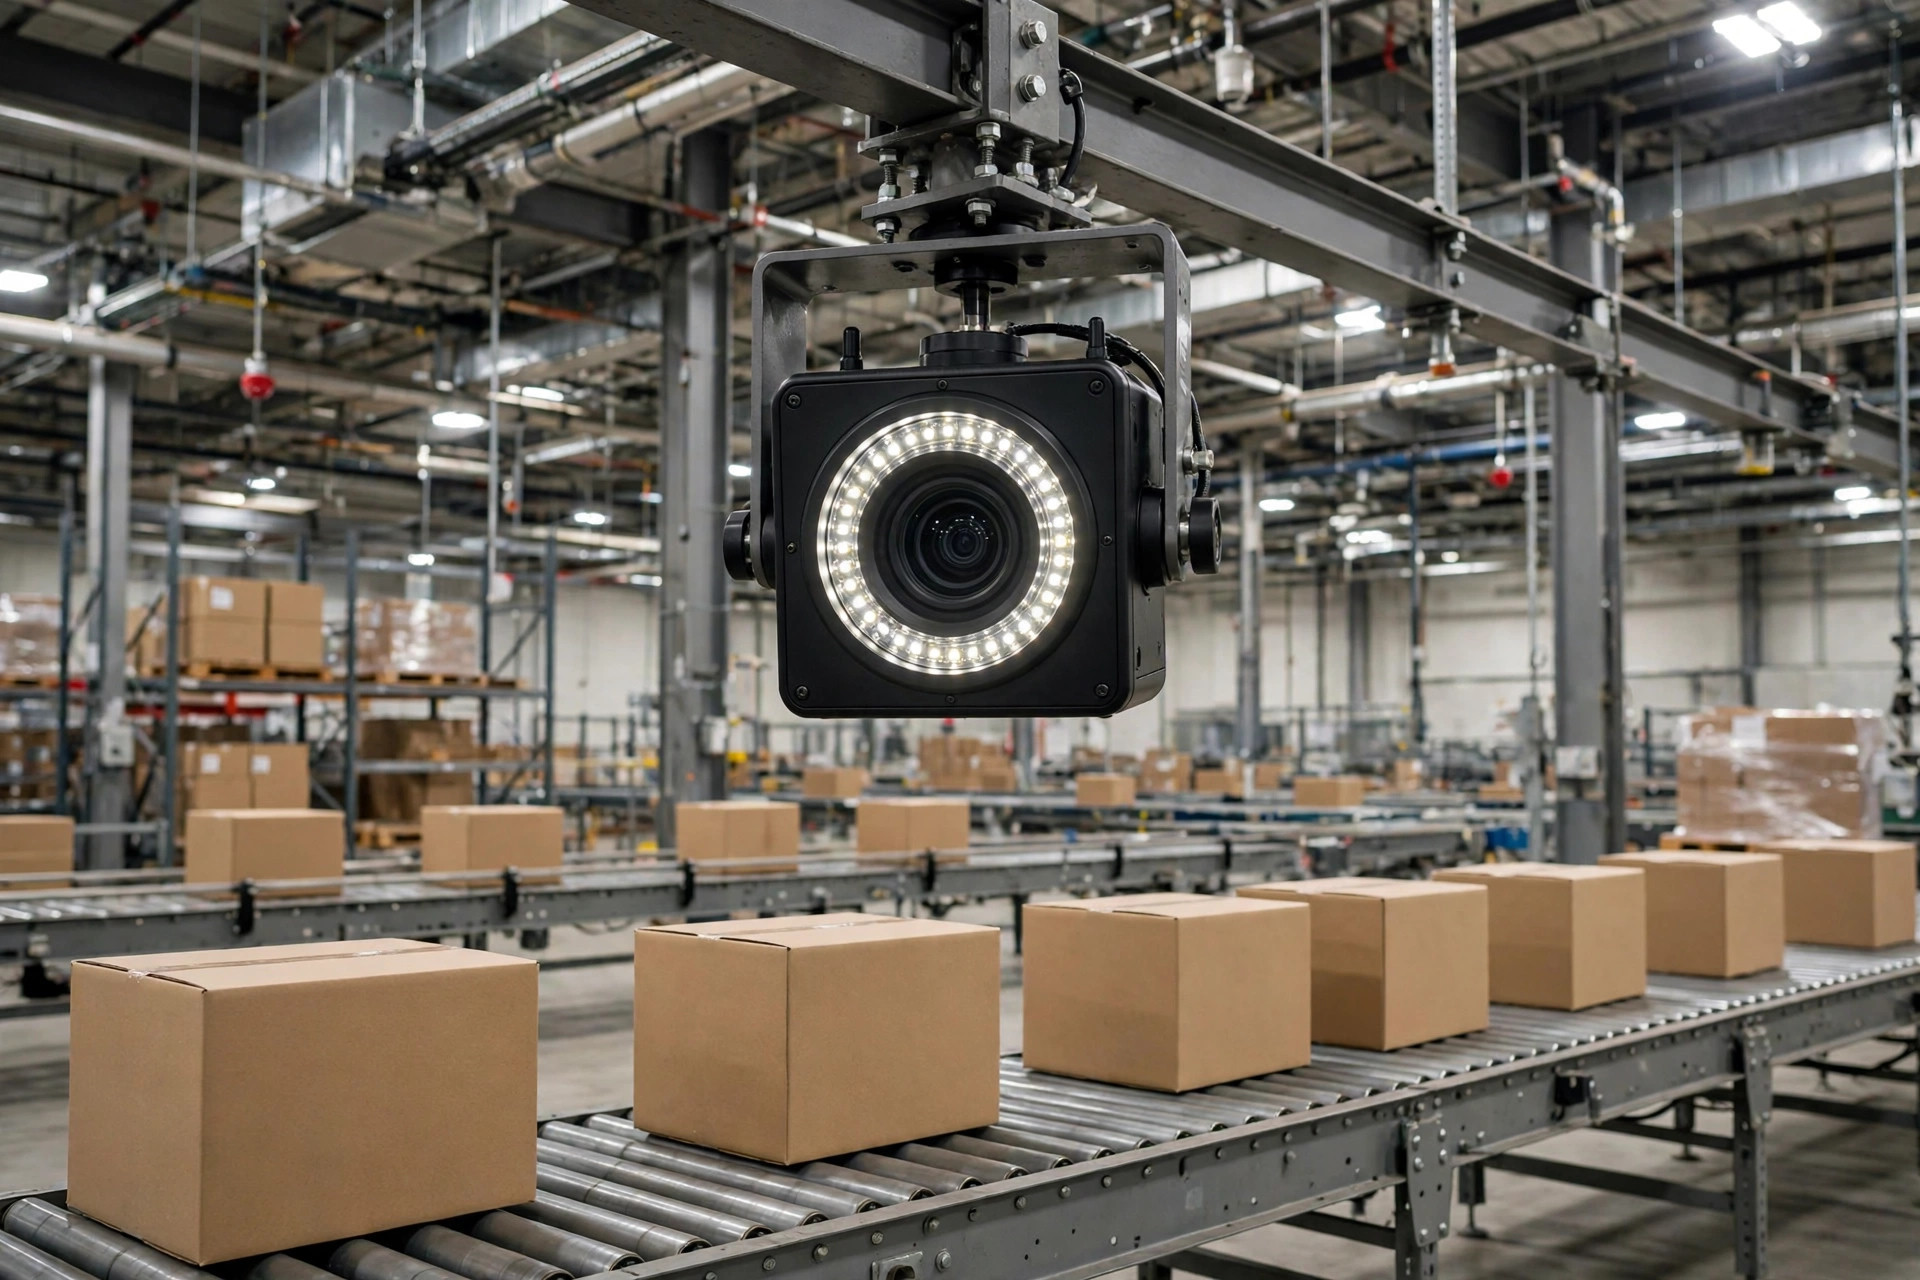
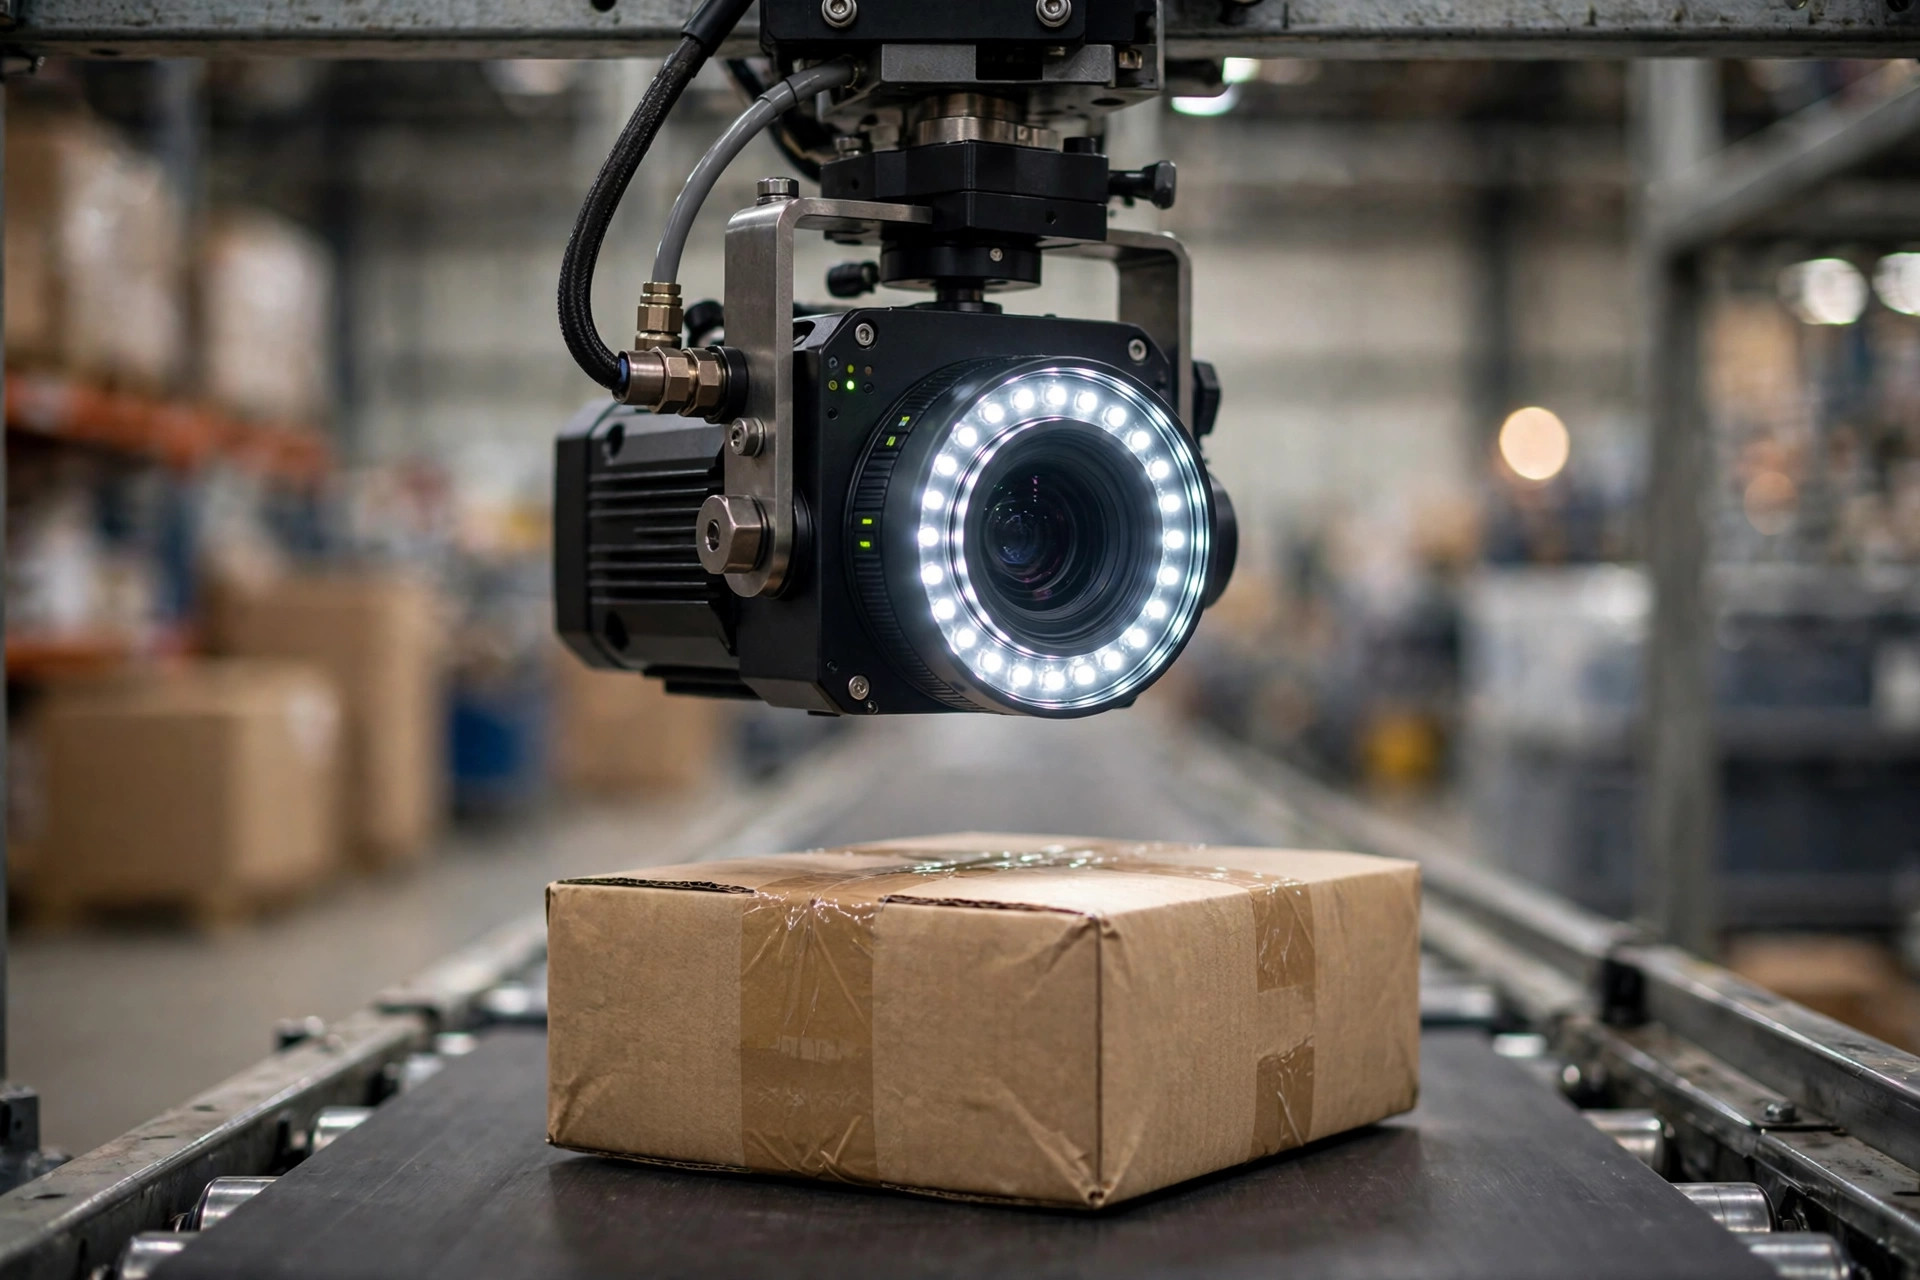
¿Por qué la iluminación duele más que ninguna otra cosa? La luz del almacén es la variable más irracional que existe. Una cinta cerca de las ventanas recibe luz frontal por la mañana y contraluz por la tarde; un día nublado y un día soleado son dos niveles de brillo totalmente distintos. Los sistemas de visión odian la deriva de iluminación — el modelo se entrenó con luz uniforme, y cuando la luz cambia, las características dejan de coincidir. La solución no es glamurosa pero funciona: dale a la cámara su propia fuente de luz, una luz anular o una barra de luz, y saca la luz ambiental de la ecuación. No cuentes con que el modelo "se adapte". Controlar la luz físicamente supera a cualquier algoritmo. Vi cómo un proyecto perdía cinco puntos de precisión en días lluviosos; después de añadir una luz anular, la fluctuación prácticamente desapareció.
El polvo es la variable que todos olvidan. Es crónico — una película se acumula en el objetivo y en la carcasa de la luz, y la calidad de imagen se degrada un poco cada día. La solución no es sofisticada: pon la limpieza del objetivo en la lista diaria. Una limpieza semanal rinde más que una mejora del modelo.
¿Y los propios bultos? Los bultos del laboratorio son nuevos, cuadrados, etiquetas aplicadas rectas. ¿Los bultos reales? Una esquina aplastada, una etiqueta torcida, cinta reflejando sobre el código de barras, una bolsa de polietileno negra que lo oculta todo. La deformación y el reflejo son donde más falla la IA de visión en almacén. Mi criterio: para cualquier proyecto de reconocimiento de bultos, al menos un tercio de los datos de entrenamiento deberían ser bultos feos — deformados, dañados, reflectantes, manchados. Cuanto más feos, mejor. Un modelo entrenado solo con bultos bonitos fallará el primer día. Todavía no he visto una excepción.
¿Y la velocidad y la oclusión? La cámara del laboratorio puede tomarse su tiempo; tu cinta no va a esperar. La velocidad de línea trae desenfoque de movimiento; un operario agarrando un artículo trae oclusión. No intentes superar esto con algoritmos — diseña alrededor. Dimensiona la frecuencia de cuadros y la exposición de la cámara a la velocidad real de la línea, y pon un punto de verificación humana en las estaciones críticas. Un sistema de visión en el almacén es siempre una herramienta de productividad, nunca un reemplazo de personas. Trátalo como un reemplazo y pagarás la lección.
¿Por qué los datos de entrenamiento tienen que venir de la planta real?
Este es el punto que más quiero dejar claro. Demasiados proyectos se entrenan con datos que el proveedor tomó en su propio laboratorio — o "montados" en tu almacén: eligen una hora bien iluminada, ordenan unos bultos limpios, capturan mil cuadros, se van a casa y entrenan. Eso produce un campeón de laboratorio, y el primer día nublado lo desenmascara.
Hazlo bien: después de instalar las cámaras, ponlas dos semanas en modo solo recolección. Captura los tres turnos, días soleados y nublados, cada bulto feo. Al etiquetar, prioriza las muestras difíciles — las que el modelo falló o puntuó con baja confianza. Devuélvelas al entrenamiento, itera dos o tres rondas, y es entonces cuando la precisión en planta realmente sube. No hay atajo. Salta este paso y el 92 % es tu techo; ninguna cantidad de ajuste de hiperparámetros te saca de ahí.
¿Cuestan lo mismo los falsos positivos y los falsos negativos?
Antes de escribir los criterios de aceptación, aclara una cosa: ¿qué cuesta más — un falso positivo (marcar un bulto bueno) o un falso negativo (dejar pasar uno malo)? En casi todos los escenarios de almacén, el error es más caro. Un bulto mal etiquetado que se envía significa una reclamación, una devolución, un reenvío — decenas de dólares como mínimo. Una falsa alarma cuesta unos segundos de revisión humana.
Así que la aceptación no puede apoyarse en un único número de "precisión". Mi recomendación: puntúa las tasas de falsos positivos y falsos negativos por separado, y mantén la tasa de errores en un listón un orden de magnitud más exigente. Al firmar, no confíes en un bonito "99 % de precisión global". Haz tres preguntas: ¿cuál fue la tasa de errores en tu conjunto de prueba? ¿El conjunto de prueba eran datos reales de planta? ¿Pondrás la composición del conjunto de prueba en el anexo del contrato? Esas tres preguntas revelan rápido el verdadero nivel del proveedor.
¿Qué pasa cuando el sistema falla?
Por muy bueno que sea el sistema, diseña para el día en que no funcione. Mis tres reglas: todo lo que esté por debajo del umbral de confianza pasa a una persona; si el sistema se cae, un proceso manual toma el relevo; en las estaciones críticas — la verificación de salida, por ejemplo — visión más humano, cinturón y tirantes. No pongas todos los huevos en la misma cesta. La IA te compra eficiencia, no inmunidad. Cuando algo sale mal, el jefe pregunta "¿cómo es que nadie lo detectó", no "cuál era la precisión".
La lista de verificación de aceptación — recórrela antes de firmar
- Composición del conjunto de prueba: ¿incluye muestras difíciles de condiciones reales de planta — deformadas, reflectantes, ocluidas, con poca luz — y en qué proporción?
- Métricas separadas: ¿cuáles son las tasas de falsos positivos y falsos negativos por separado? ¿La tasa de errores se mantiene en un listón más exigente?
- Plan de iluminación: ¿fuente de luz dedicada? ¿Quién la mantiene cuando cambia la luz ambiental?
- Velocidad acorde: ¿la frecuencia de cuadros y la exposición están dimensionadas a la velocidad real de la línea? ¿Sigue siendo preciso a velocidad pico?
- Ciclo de muestras difíciles: ¿con qué frecuencia vuelven las muestras mal clasificadas después del go-live? ¿El ciclo de iteración está en el SLA?
- Flujo de contingencia: ¿cuál es el umbral de confianza? ¿Quién atiende los casos por debajo del umbral? ¿Cuál es el plan manual cuando el sistema está caído?
- Prueba de aceptación: en tu almacén, con tus bultos, a tu velocidad de línea — haz un turno completo antes de firmar. Los números del laboratorio no cuentan.
El 99 % del laboratorio es el techo del algoritmo. El 92 % de la planta es donde empieza la ingeniería. La brecha entre ambos se cierra no con un mejor algoritmo, sino con mejor ingeniería. Recuerda eso cuando firmes, y te ahorrará dinero de verdad.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.