先说结论:食品仓上输送线,材质选型只占三成功力,真正的胜负手是"清洁SOP能不能被系统留痕"。食品级输送带买得再贵,审计时拿不出连续的清洁记录,一样被开不符合项。这篇讲实战:材质怎么选、清洁怎么做、合规文件怎么备——以及我这个做WMS实施的,为什么跨界来盯你们的输送带。
两个项目故事:客户是怎么作死的
先讲2023年秋天的一家客户:洛杉矶东边一家做冷冻食品分发的3PL仓,2万多平方英尺,4条输送线。我去给他们上WMS,输送线是现成的,白色PU带,供应商给了食品级材质证书,看起来一切合规。
第二年FDA突击审计,审计员要了三样东西:材质合规文件、清洁SOP、过去90天的清洁记录。前两样都有,第三样是纸质签到表——缺了11天,签字字迹还对不上当班人员。结果开了2个observation,整改花了6周,期间一个大客户没续约。带子没问题,死在记录上。这个坑我见过三次:第一次是乳制品仓,第二次是烘焙中央工厂,第三次就是这家,每次都是"带子合规、记录拉胯"。
再讲一个反过来的。2024年,另一家客户做烘焙半成品,输送线跑含油脂的产品。为了省钱选了PVC带——PVC带本身也有食品级配方,便宜不少,客户觉得"都是食品级,选便宜的"。三个月,带体边缘开裂,油脂渗进织物夹层,怎么洗都洗不干净,洁净度检测次次超标。最后整条30米的带报废,停产一天半换带。当初省下的采购差价,还不够付停产损失的零头。
两个故事说明一件事:选型看材质,活命看清洁和记录。
食品级输送带材质怎么选:一张表说清楚
| 材质 | 适合干什么 | 耐油脂 | 清洁难度 | 成本 | 最大的坑 |
|---|---|---|---|---|---|
| PU(聚氨酯) | 肉类、烘焙、乳制品,通用型 | 强 | 低(表面光滑) | 高 | 别买到"看起来像PU"的杂牌,合规文件对不上型号 |
| PVC | 干货、纸箱包装食品 | 弱 | 低 | 低 | 见油脂就老化开裂,高温也扛不住 |
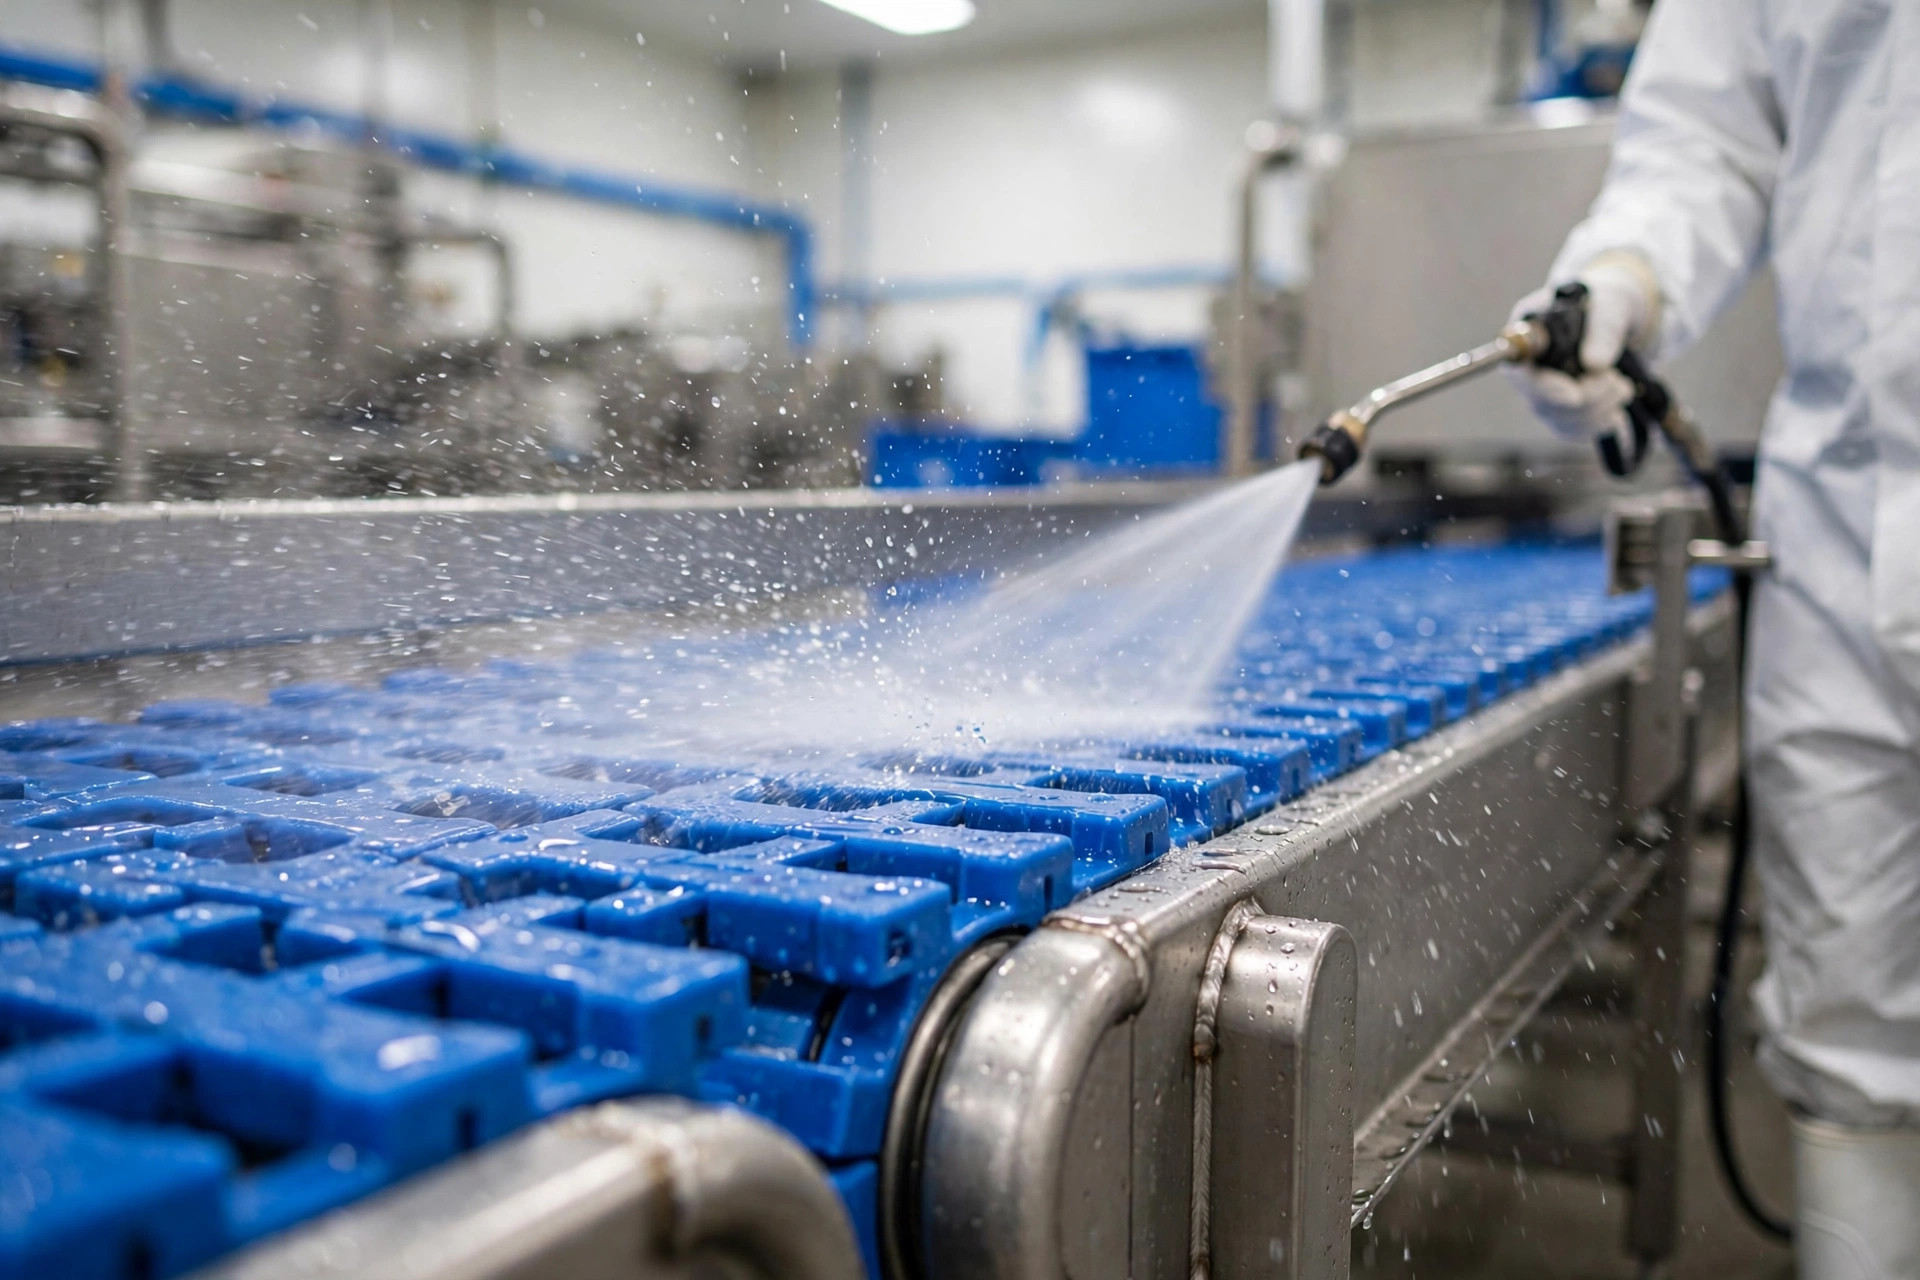
| 模块网带(乙缩醛/聚丙烯) | 肉禽水产、高水活性产品 | 强 | 中(铰链缝要冲) | 中高 | 铰链和拼接处是藏污点,必须配高压冲洗 |
| 不锈钢链板 | 烘烤、速冻、高温段 | 强 | 低 | 很高 | 重、贵、噪音大,小仓别碰 |
| 硅胶带 | 烘焙脱模、高温输送 | 强 | 低(不粘) | 很高 | 只适合特定高温场景,通用仓用不上 |
几点说明。第一,"食品级"不是材质名,是合规状态——同样叫PU带,配方和添加剂不同,合规结论完全不同,认准具体型号的合规文件,别认材质大类。第二,从卫生角度最优的是无缝PU带(一整片挤出,没有藏污的缝);模块网带机械强度高、坏了能局部换,但铰链缝必须靠冲洗解决。第三,机架同样重要:焊缝要圆滑、少用螺丝、食品接触区尽量不锈钢——带子再干净,机架藏污一样白搭。
选型五步清单:一步都别跳
第1步:先判定接触等级。 直接接触食品本体,还是只接触包装?直接接触→合规要求拉满,无缝PU或模块网带二选一;只接触外包装→PVC也够用,别花冤枉钱。这一步定错,后面全错。
第2步:备齐合规文件三件套。 ① 供应商出具的材质合规声明,型号必须和你买的带子一一对应;② FDA 21 CFR Part 177(聚合物类)或177.2600(重复使用橡胶制品)等适用条款的对应说明,具体条款适用性以FDA官网最新要求为准;③ 如果供应商引用的是FCN(食品接触物质通报),注意FCN只对特定供应商、特定物质、特定使用条件有效,换一家供应商就得重新确认。出口欧洲的再加EU 10/2011。三件套缺一件,审计时都算裸奔。
第3步:画温度+化学品矩阵。 把这条线会遇到的最高/最低温度、会接触的油脂、清洁剂、消毒剂列出来,逐项去供应商规格书里核对耐受范围。特别注意清洁剂:氯系消毒剂和某些PU配方不兼容,带子是被"洗坏"的,不是"用坏"的——这个坑我见过三次。
第4步:用清洁方式反推选型。 你们现场能做到什么清洁水平,直接决定选什么带。能高压冲洗→模块网带随便用;只能擦拭→选无缝PU,别选模块网带(铰链缝擦不干净);计划外包清洁→把清洁SOP写进外包合同附件。先有清洁能力,再选带子,顺序别反。
第5步:算TCO总账,不只看采购价。 一条带子的真实成本=采购价+更换人工+停产损失+清洁工时。模块网带采购贵,但坏两片模块10分钟换完;整带更换要停产半天。把你们的停产小时成本乘进去再比价,结论经常反转。
食品仓输送线的清洁SOP:上线前夜checklist
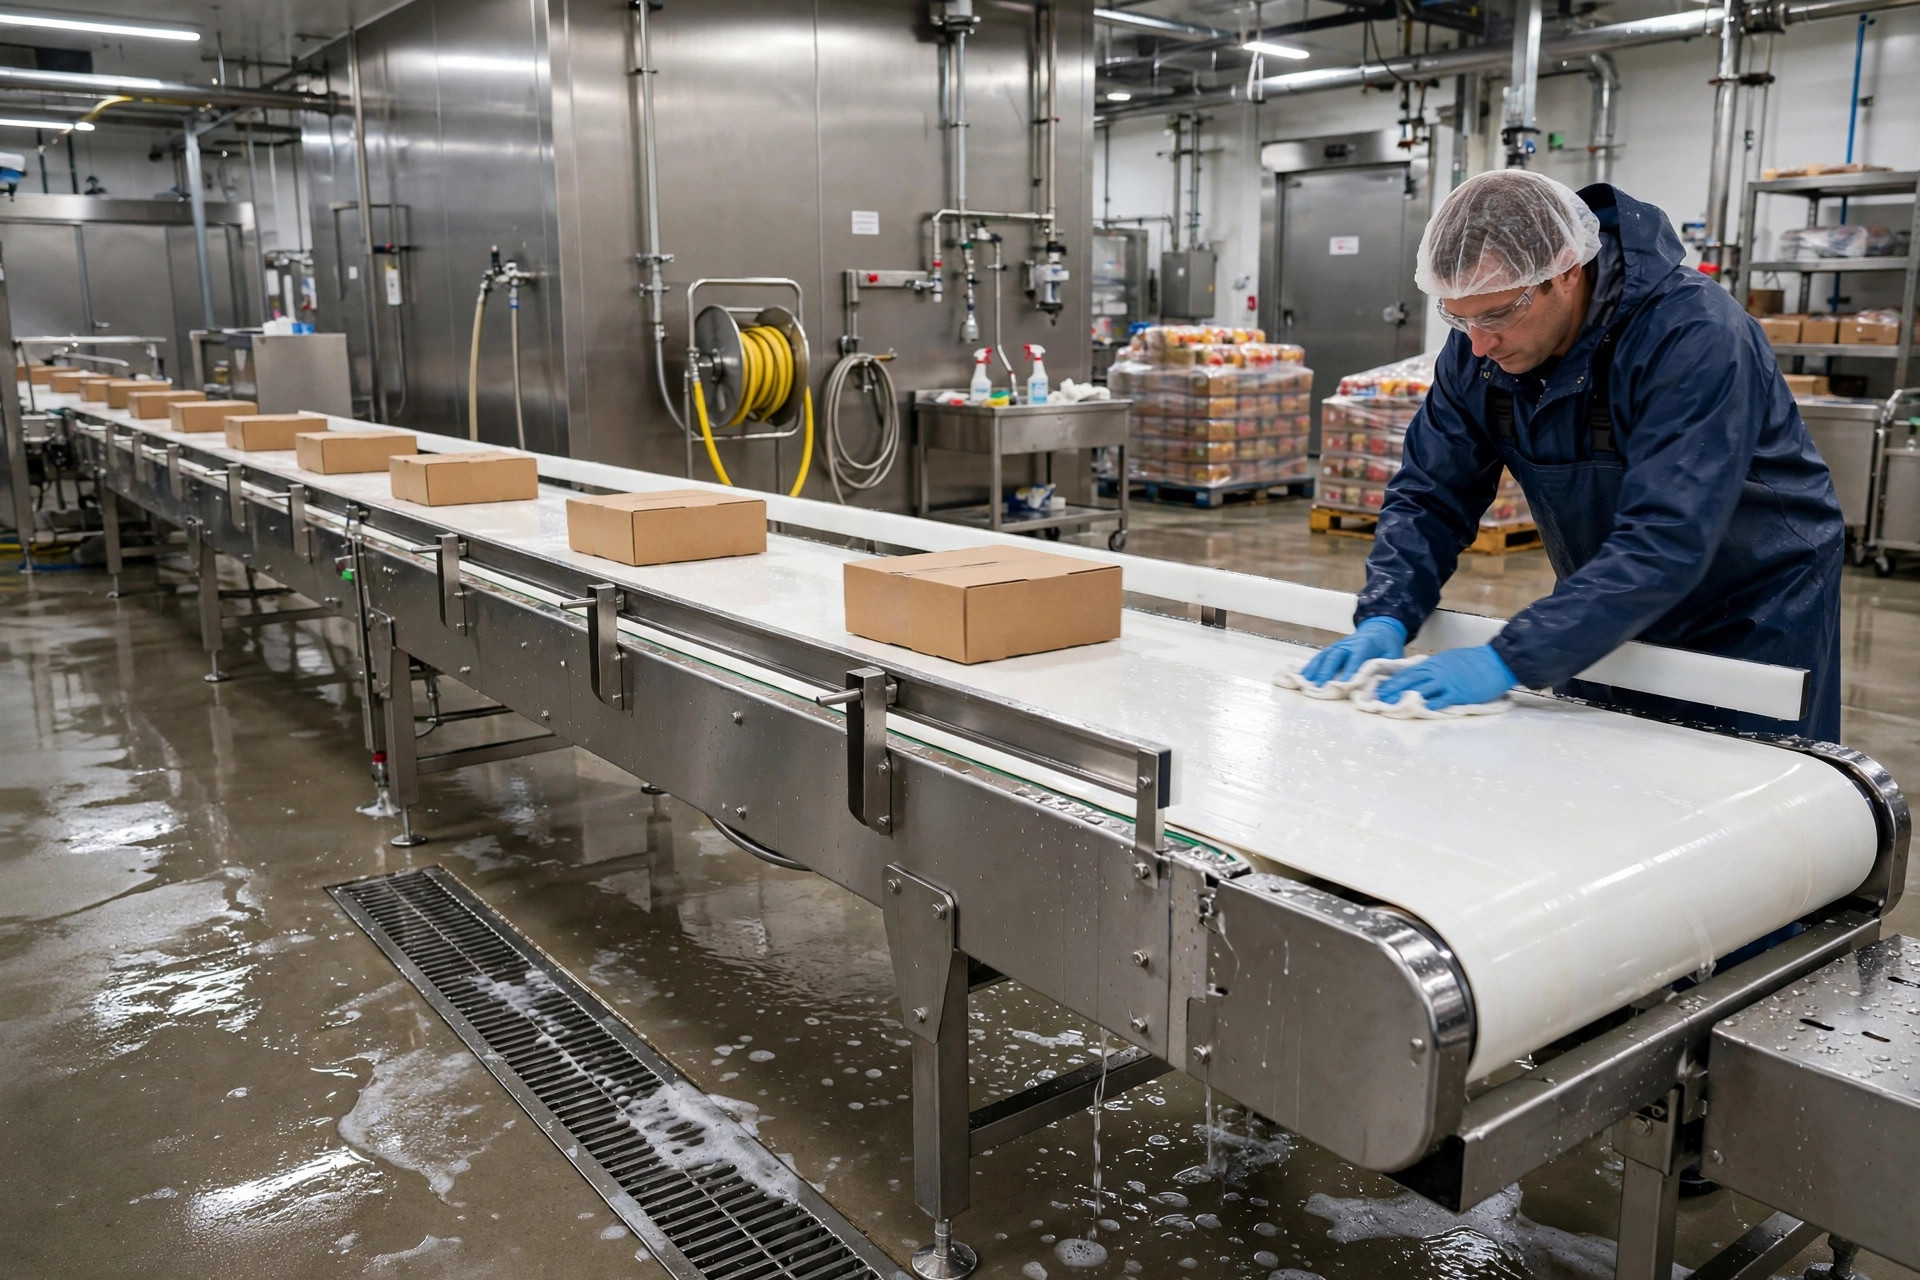
SOP我按"上线前夜checklist"的粒度写,每一步都可执行:
- 断电、挂牌、上锁,确认输送线不会意外启动。
- 干清:先把表面残渣、碎屑清掉,别直接用水冲——干不清就湿洗,等于和稀泥。
- 预冲洗:清水把大颗粒冲掉,水往排水沟方向赶。
- 上清洁剂:食品级清洁剂,按供应商配比,别凭感觉"多倒点"。
- 刷洗:带面+机架+滚筒+挡板,一处不漏,铰链缝用专用刷。
- 冲洗:把清洁剂残留冲干净,残留的清洁剂本身就是污染物。
- 消毒:消毒剂按规定接触时间停留,时间不够等于没消。
- 干燥+验证:自然晾干或擦干,做洁净度验证,合格标准以你们合作的检测机构为准。
- 记录:谁、几点、哪条线、用的什么清洁剂、验证结果,全部留痕——进系统,见下一节。
跨界时间:清洁记录为什么必须进系统
我是做WMS实施的,讲硬件是跨界,但这一节是我的本行,也是全文最重要的一节。
纸质签到表的死法,第一个故事已经演示过了。正确做法是把清洁当成一种"生产任务"管起来:
- 清洁工单数字化。 每条输送线建设备档案,清洁计划按频率自动生成工单(每班/每天/每周),派到责任人手机上,做完拍照+签字确认,超时未做自动升级提醒。
- 和WCS/PLC互锁。 这是最狠的一招:输送线启动前,控制系统先查这条线今天的清洁工单是否已关闭。没清洁完,线就起不来。夜班想偷懒跳过清洁?物理上不可能。
- 传感器数据自动留痕。 带速、运行小时数、电机电流,WCS本来就在采。设定规则:累计运行满一定小时自动触发清洁工单,数据直接写进记录,人工想造假都难。
- 审计一键导出。 审计员要90天记录?30秒导出带时间戳的PDF,工单、照片、验证结果全链条。第一个故事里那家客户,后来就是这么整改的,第二次审计20分钟过关。
- 挂到批次追溯上。 哪条线、几点清洁的、清洁后跑了哪几个批次,数据串起来。万一有异物投诉,能精确锁定范围,而不是整批召回。
说白了:带子是硬件,合规是数据工程。审计员不相信"我记得洗了",只相信系统里的时间戳。
这个坑我见过三次:三个翻车点
翻车点1:证书认大类不认型号。 供应商说"我们PU带都是FDA合规的",给的证书却是另一个型号的。FCN只对特定供应商的特定物质有效,A家的FCN罩不住B家的带。收货时核对:证书上的型号=你买的型号,一个字母都不能差。
翻车点2:清洁剂把带子洗坏了。 氯系消毒剂浓度一高,PU带表面发黏、开裂,客户以为是带子质量问题,找供应商扯皮两周,最后发现是自己清洁剂配比错了。清洁剂进场前,先做兼容性确认,写进SOP。
翻车点3:备件只备整带。 花大价钱上了模块网带,图的不就是"坏哪片换哪片"吗?结果备件库只备了整卷带,模块备件为零。真坏了两片模块,照样等三周货期。备件清单和选型逻辑必须一致。
一个反常识的判断
最后说个反常识的:审核员进现场,先看的不是你的材质证书,是清洁记录。
证书人人都有,供应商都会给,摆在文件夹里谁都挑不出毛病。但连续90天的清洁记录,有时间戳、有责任人、有验证数据——这东西造假成本极高,是"天天在做"的唯一证明。所以预算有限时,我的建议是:带子选中档合规的就行,省下的钱投到清洁SOP和系统留痕上。合规的下限是材质,合规的上限是记录。
明天就能做的三件事
- 今晚就去查:你们输送带的合规证书,型号和现场带的型号对不对得上。
- 翻出过去30天的清洁记录,看看有没有断档——有断档,审计前先补SOP,别补记录(补记录是造假,被发现更惨)。
- 问你们的WMS/WCS服务商:清洁工单能不能管起来,能不能和设备启动做互锁。能,就排期;不能,先用独立的巡检App跑起来。
输送带是硬件,但食品仓的合规是数据工程。带子选对是起点,记录做全才是终点。
作者:林晓|WMS实施顾问