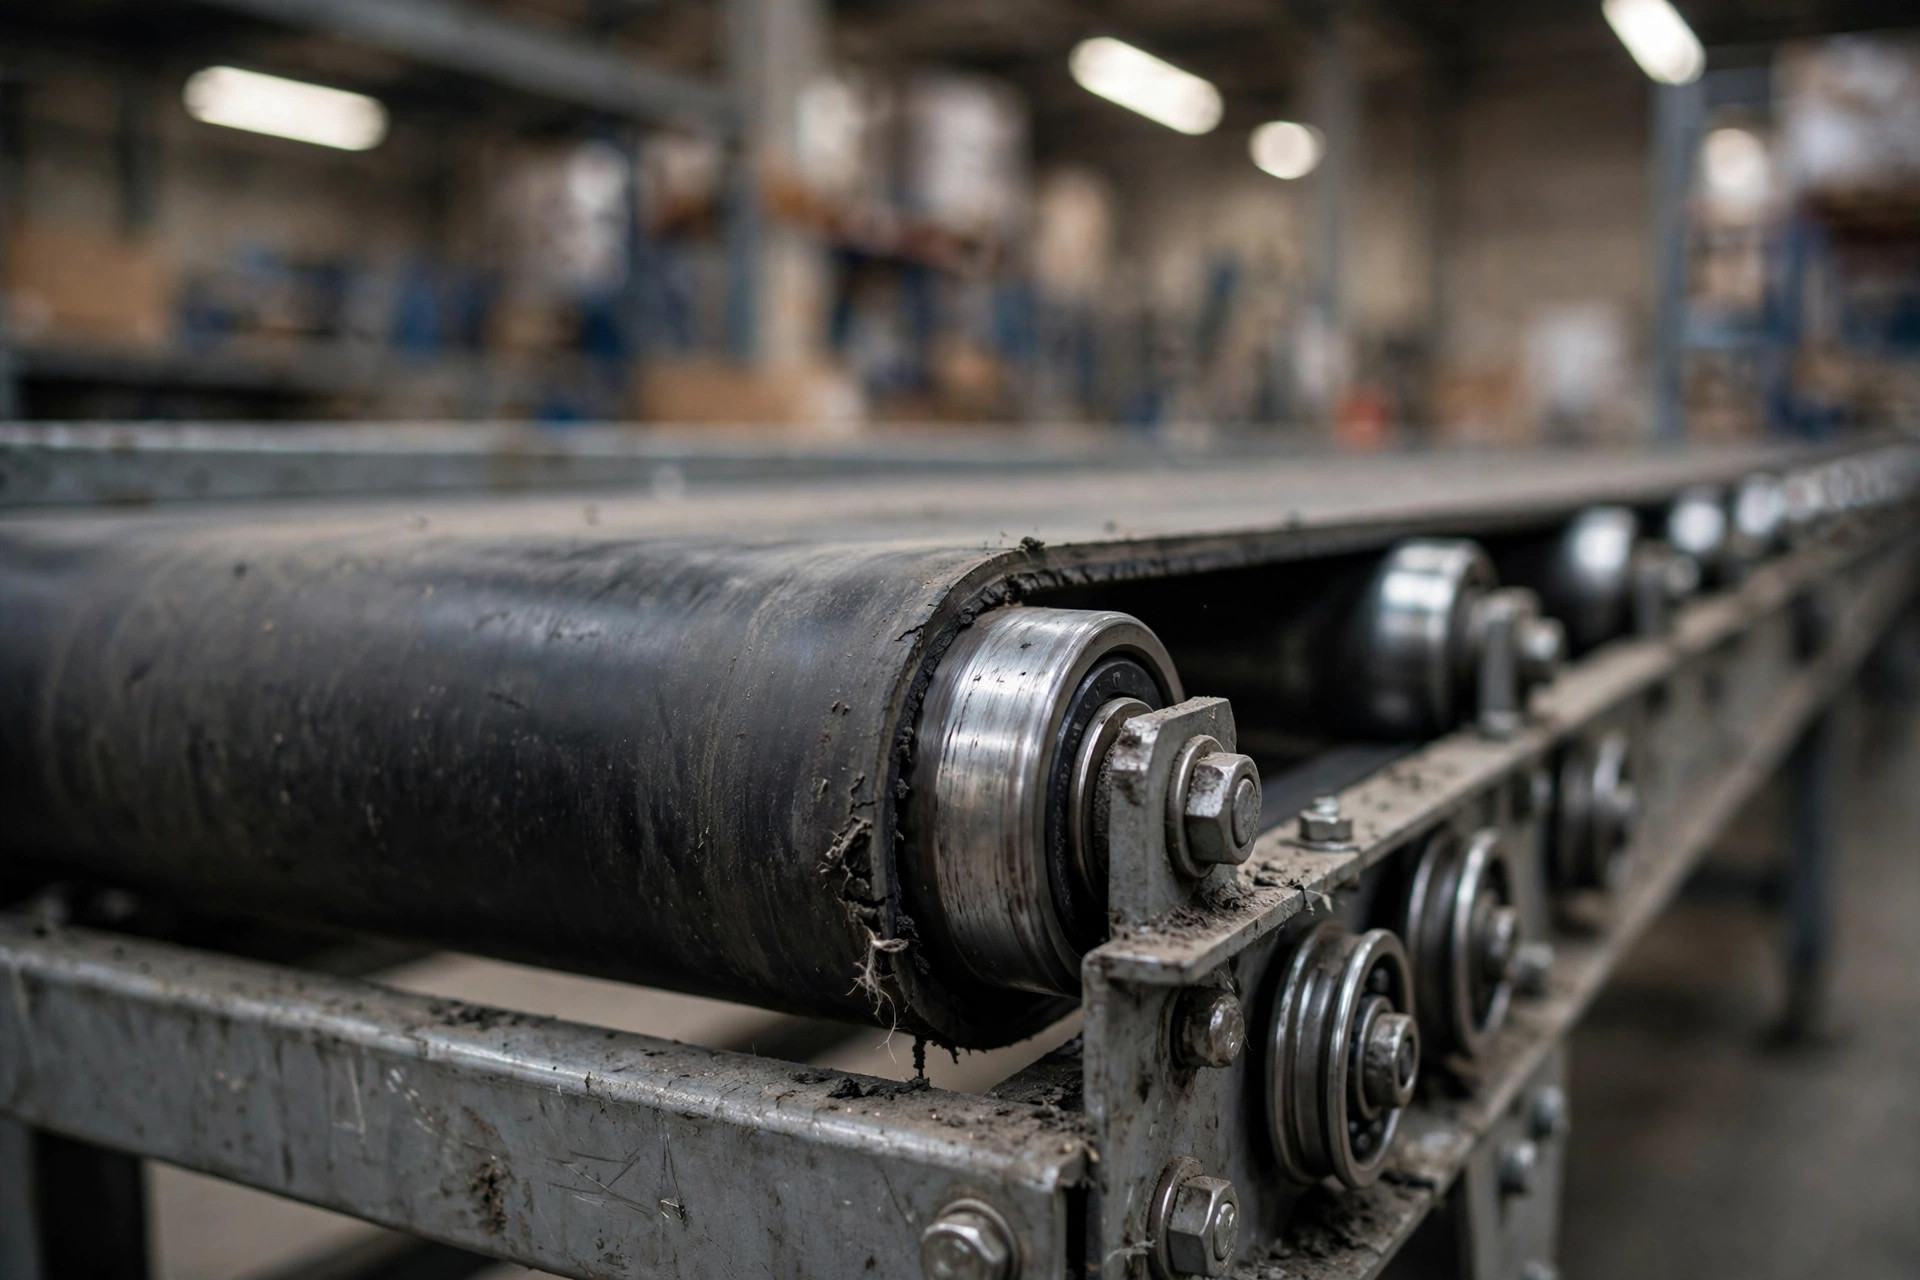
2023 年 10 月,我去一家 Inland Empire 的电商仓做季度巡检。他们有一条 40 多米长的直线皮带机,皮带跑偏的老毛病又犯了——常年往左偏,左侧边框被磨出一道锃亮的深槽。仓经理跟我说,每个月都叫人来调一次,调完安稳两周,然后又慢慢偏回去。三年了,皮带换过两条。
我看完直接跟他说:你这不是皮带的问题,是安装的问题。换十条皮带也一样。
先搞懂一件事:皮带为什么偏偏往一边跑
皮带这东西,天生没有"走直线"的本事。你可以理解为,它是个特别诚实的员工——哪边摩擦力大,它就往哪边靠。
原理其实很简单:滚筒两头的线速度其实是一样的,但只要滚筒轴线跟皮带中心线差了哪怕很小的一点角度,皮带就会像前束没调好的汽车轮胎一样,稳稳地往一边滑过去。角度差越大,跑偏越快。
所以皮带跑偏从来不是"突然坏了",它是一个几何问题。想修,就得从几何下手。
原因一:滚筒或托辊装得不正
这是我见过最多的原因,能占到跑偏故障的一半以上。尤其是被叉车撞过的机架,或者安装时图省事没找平的线。
打个比方:这就像自行车的轮子装歪了。你骑起来车把不用扶,它自己就往一边拐。输送带也一样——托辊架歪个 1~2 度,皮带跑几十米就能偏出好几公分。
现场怎么看:空载也跑偏,而且整条线朝同一个方向偏,越到下游偏得越多。你站在尾部看皮带边沿,它是一条斜线滑过去的。
调哪颗螺丝:看托辊架。托辊架两端有固定螺栓,松开后把托辊架往跑偏方向的反方向"撬"一点——注意口诀:皮带往哪边偏,就把托辊架的前进端往哪边调。很多人调反了,越调越偏。调完锁紧,跑 10 分钟再看,一次只动一组托辊架,别整条线一起拧。
说个真事:上面那家 Inland Empire 的仓,最后查出来的病根是三年前安装时,中间一段 6 米的机架被叉车顶过,托辊架整体歪了。我们用粉笔在皮带边沿画线,跑一圈回来,粉笔线偏了将近 8 公分。重新找平那段机架之后,皮带三年没再偏过。之前那"每月一调",调的都是张紧螺丝,根本没调到点子上。
原因二:两边张紧不一样紧
皮带机尾部一般都有张紧装置,多是丝杆式的,两边各一根。原理很直白:这就像拔河,一边人多一边人少,绳子肯定往人多那边走。皮带紧的那一边摩擦力大,皮带就往紧的那边偏。
现场怎么看:看尾部两根丝杆的刻度或露出长度,差个几毫米,皮带就能看出来偏。还有一种情况是弹簧张紧的,一边弹簧用久了疲了,力不一样,也会偏。
调哪颗螺丝:松的那边紧半圈,紧的那边松半圈——两边对着调,保持总张紧量不变。很多人只会紧松的那边,结果整条皮带越调越紧,电机电流都上去了,皮带和轴承的寿命反而打折。调完以后空载跑 5 分钟,站在尾部看皮带在滚筒上的位置,应该居中。
说个反常识的判断:张紧不是越紧越好。我见过不少现场,一跑偏就拼命紧皮带,紧到皮带都快打滑了还在紧。实际上皮带张紧只要够传递摩擦力就行,过紧只会加速轴承和皮带的磨损。判断标准很简单:满载启动不打滑,就是够了。
原因三:物料偏载,或者皮带接头有问题
前两个是"几何病",这个是"负载病"和"接头病"。
物料偏载:这就像你挑担子,一边重一边轻,扁担肯定往重的那边滑。如果落料点长期偏在一侧,皮带受力不对称,跑偏是迟早的事。现场看:物料总从皮带一侧掉落,或者皮带上的货明显堆在一边。
皮带接头:热硫化接头如果做得不平,或者机械接头(皮带扣)装斜了,皮带每转一圈,接头经过滚筒时就会"顶"一下,皮带跟着晃一下。现场看:站在一个固定点看皮带边沿,如果边沿是周期性地左右摆、摆动的周期正好等于皮带转一圈的时间,基本就是接头的问题。
再说个真事:2024 年初,一家做食品分销的仓找我,说他们一条分拣线上的皮带"每隔一会儿就往右窜一下,然后又回来"。我去现场站了 10 分钟,数着皮带转圈——果然,皮带每转一圈,边沿就往右摆一次。拆开一看,热硫化接头有一边厚了将近 2 毫米。重做接头,问题消失。这种故障,你调滚筒调到天荒地老也没用,因为病根在皮带自己身上。
皮带跑偏三种原因,一张表对照
| 症状 | 滚筒/托辊不正 | 张紧不均 | 偏载或接头问题 |
|---|---|---|---|
| 空载跑不跑偏 | 跑偏 | 跑偏 | 接头问题会,偏载不会 |
| 跑偏方向 | 整条线同一方向 | 多在尾部一段 | 周期性摆动或随物料走 |
| 越跑越偏还是稳定 | 越往下游越偏 | 偏到边框就顶住了 | 一圈一摆,有规律 |
| 调完能撑多久 | 调对了就根治 | 调对了就根治 | 调滚筒没用,得动接头/落料点 |
| 第一眼看哪里 | 托辊架、机架 | 尾部丝杆刻度 | 接头处、落料点 |
皮带跑偏现场排查清单:从哪看起
真到现场,别一上来就拧螺丝。按这个顺序走,半小时基本能定位:
- 停机,挂牌上锁。皮带机卷人不是开玩笑的,先保命再修机器。
- 空载跑 3~5 分钟,站在尾部看:往哪边偏?整条偏还是局部偏?
- 偏的方向记下来,然后看尾部两根张紧丝杆的刻度差。差得多的,先对调。
- 沿线走一遍,看托辊架和机架有没有被撞过的痕迹,重点看叉车经常经过的区段。
- 找皮带接头,站在接头处看边沿摆不摆,摆动的周期是不是正好一圈。
- 看落料点:物料是不是总砸在皮带一侧。
- 动手调:一次只调一个变量。调完跑 10 分钟再看,别调完立刻下结论。
- 调完还偏?别硬调了,往下看 trade-off。
调不好?算一笔 trade-off
到了这一步,无非三条路:
自己继续调:成本最低,就是人工。但如果前面清单都走完了还偏,说明病根不在几何,在皮带本身(接头、皮带变形)或者机架变形。这时候再调,就是拿时间换安慰。
换皮带或重做接头:接头坏了,重做一个热硫化接头,比换整条皮带便宜一个量级。但如果皮带已经磨薄、边沿起毛,那就是整体寿命到了,换接头是浪费钱。判断标准:皮带边沿磨损超过宽度的 5%,或者皮带已经磨边超过一年,直接换整条。
找厂商或集成商:什么时候该认怂?机架变形、滚筒轴弯了、整条线安装基准就没找平——这些需要激光找平仪和专业工具的活,自己干大概率越干越糟。找厂商贵,但一次到位。
最后,对一个"伪需求"开一炮:自动纠偏装置(自动调偏托辊)。不少厂商推这个,说装上就不用管跑偏了。我的看法很直接:如果前面三个原因没排除,自动纠偏就是止痛药——它能把你从"每月调一次"变成"每季度调一次",但病根还在,皮带照样在磨,只是磨得慢点。先把安装和张紧搞对,再谈要不要加这个装置。顺序反了,就是花钱买安慰。
这钱花得值不值,看这一个数
跑偏这事,值不值得大动干戈,算一笔账就清楚了:统计一下过去一年,因为跑偏停机了多少次、每次多久,乘以这条线每小时的产能价值,再跟"彻底整治一次"的成本比。
我经手的案子里,整治成本通常只是皮带非计划停机损失的零头。那家 Inland Empire 的仓,三年换两条皮带加每月停机调,花的钱够把整条线重新安装找平两遍。皮带跑偏从来不是小事,它是设备在用最贵的方式提醒你:地基没打好。
作者:大刘|自动化设备工程师