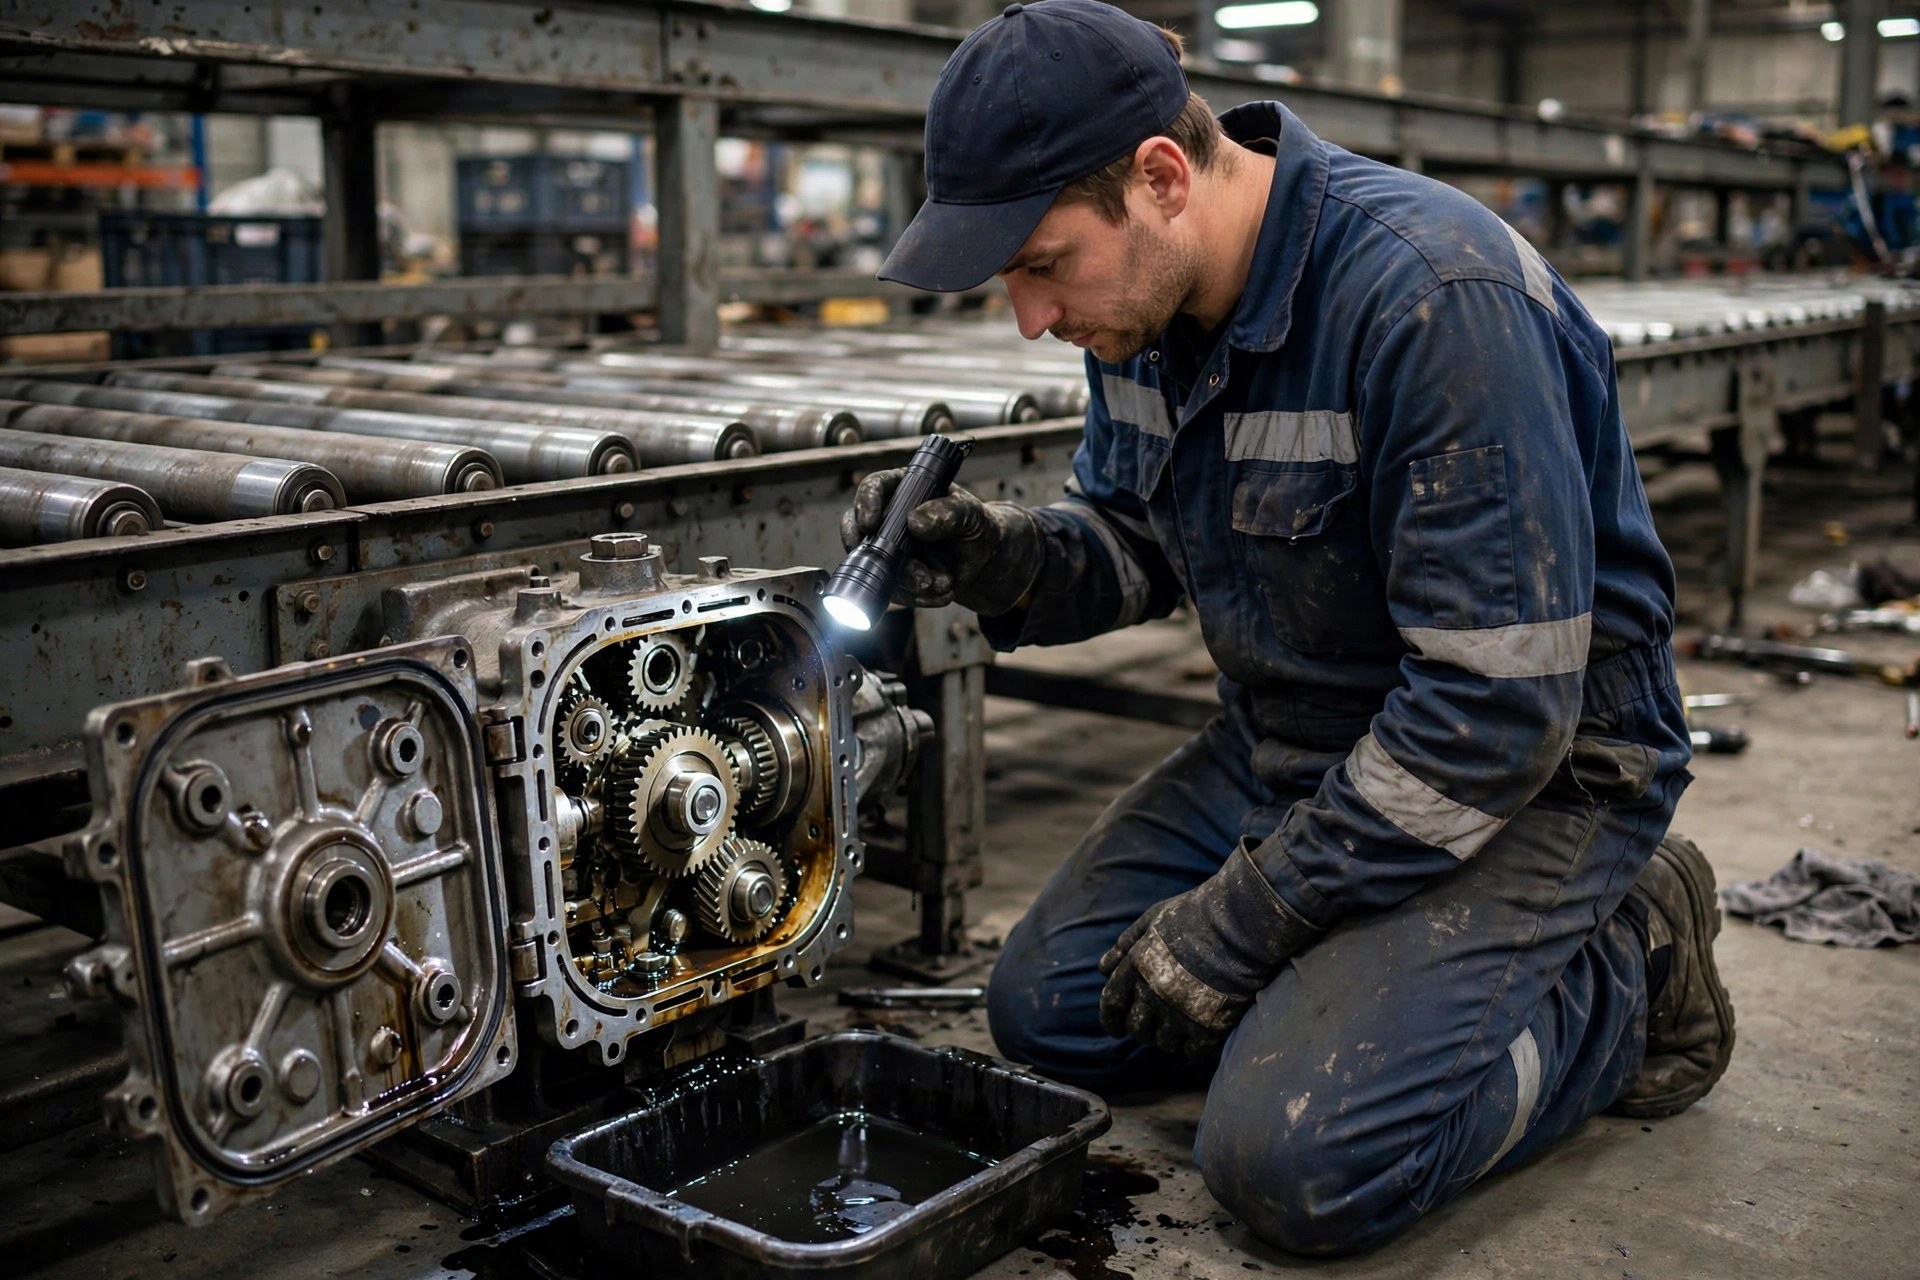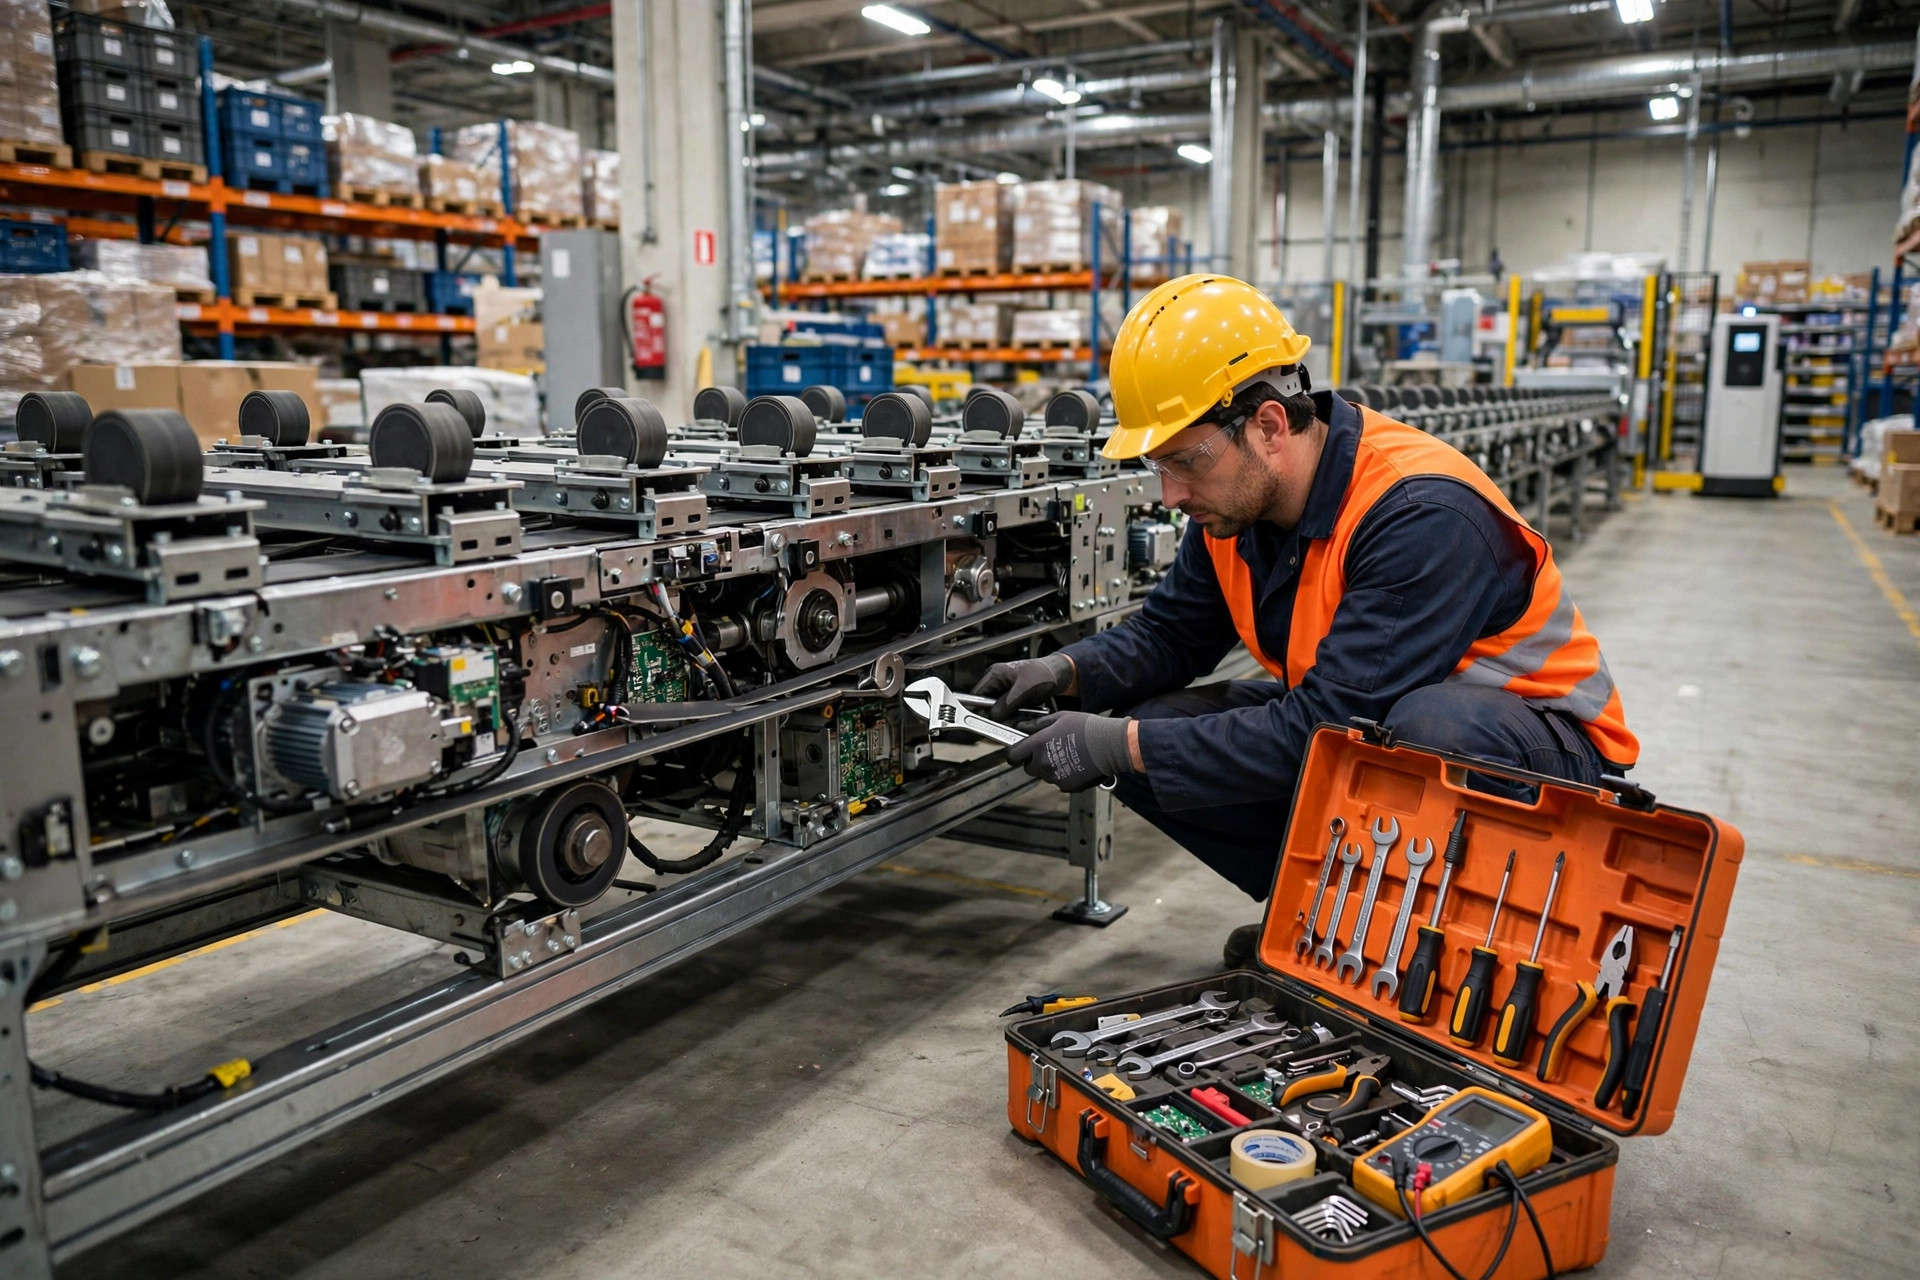
先说结论:输送线停线,十次有九次不是电机烧了,而是三种情况之一——箱子卡住了、皮带跑偏了、有人拍了急停。而复位顺序错了,比故障本身更贵。这三种情况里,真正要修设备的不到两成,剩下的全是人的问题:要么复位动作不对,要么设计时就没做防呆。换句话说,你的输送线不是被故障打败的,是被人打败的。
这就像开车爆胎:老司机十分钟换好继续走,新手站在路边打电话等救援。区别不在车,在人知不知道标准动作。今天我就把这三个故障的原理、复位步骤、防呆设计一次讲透。
卡箱:箱子卡住之前,线速和间距早就写好了剧本
先讲原理。箱子在辊筒线上走,靠的是辊筒和箱底的摩擦力。你可以理解为箱子是"被辊筒托着往前蹭"。只要箱底是平的、重量分布均匀,它走得比谁都稳。但凡箱底塌了一块、箱子超规、或者前后箱子贴太近,剧本就写好了——在转弯机、合流口、爬坡段这三个地方,总有一个会卡住。
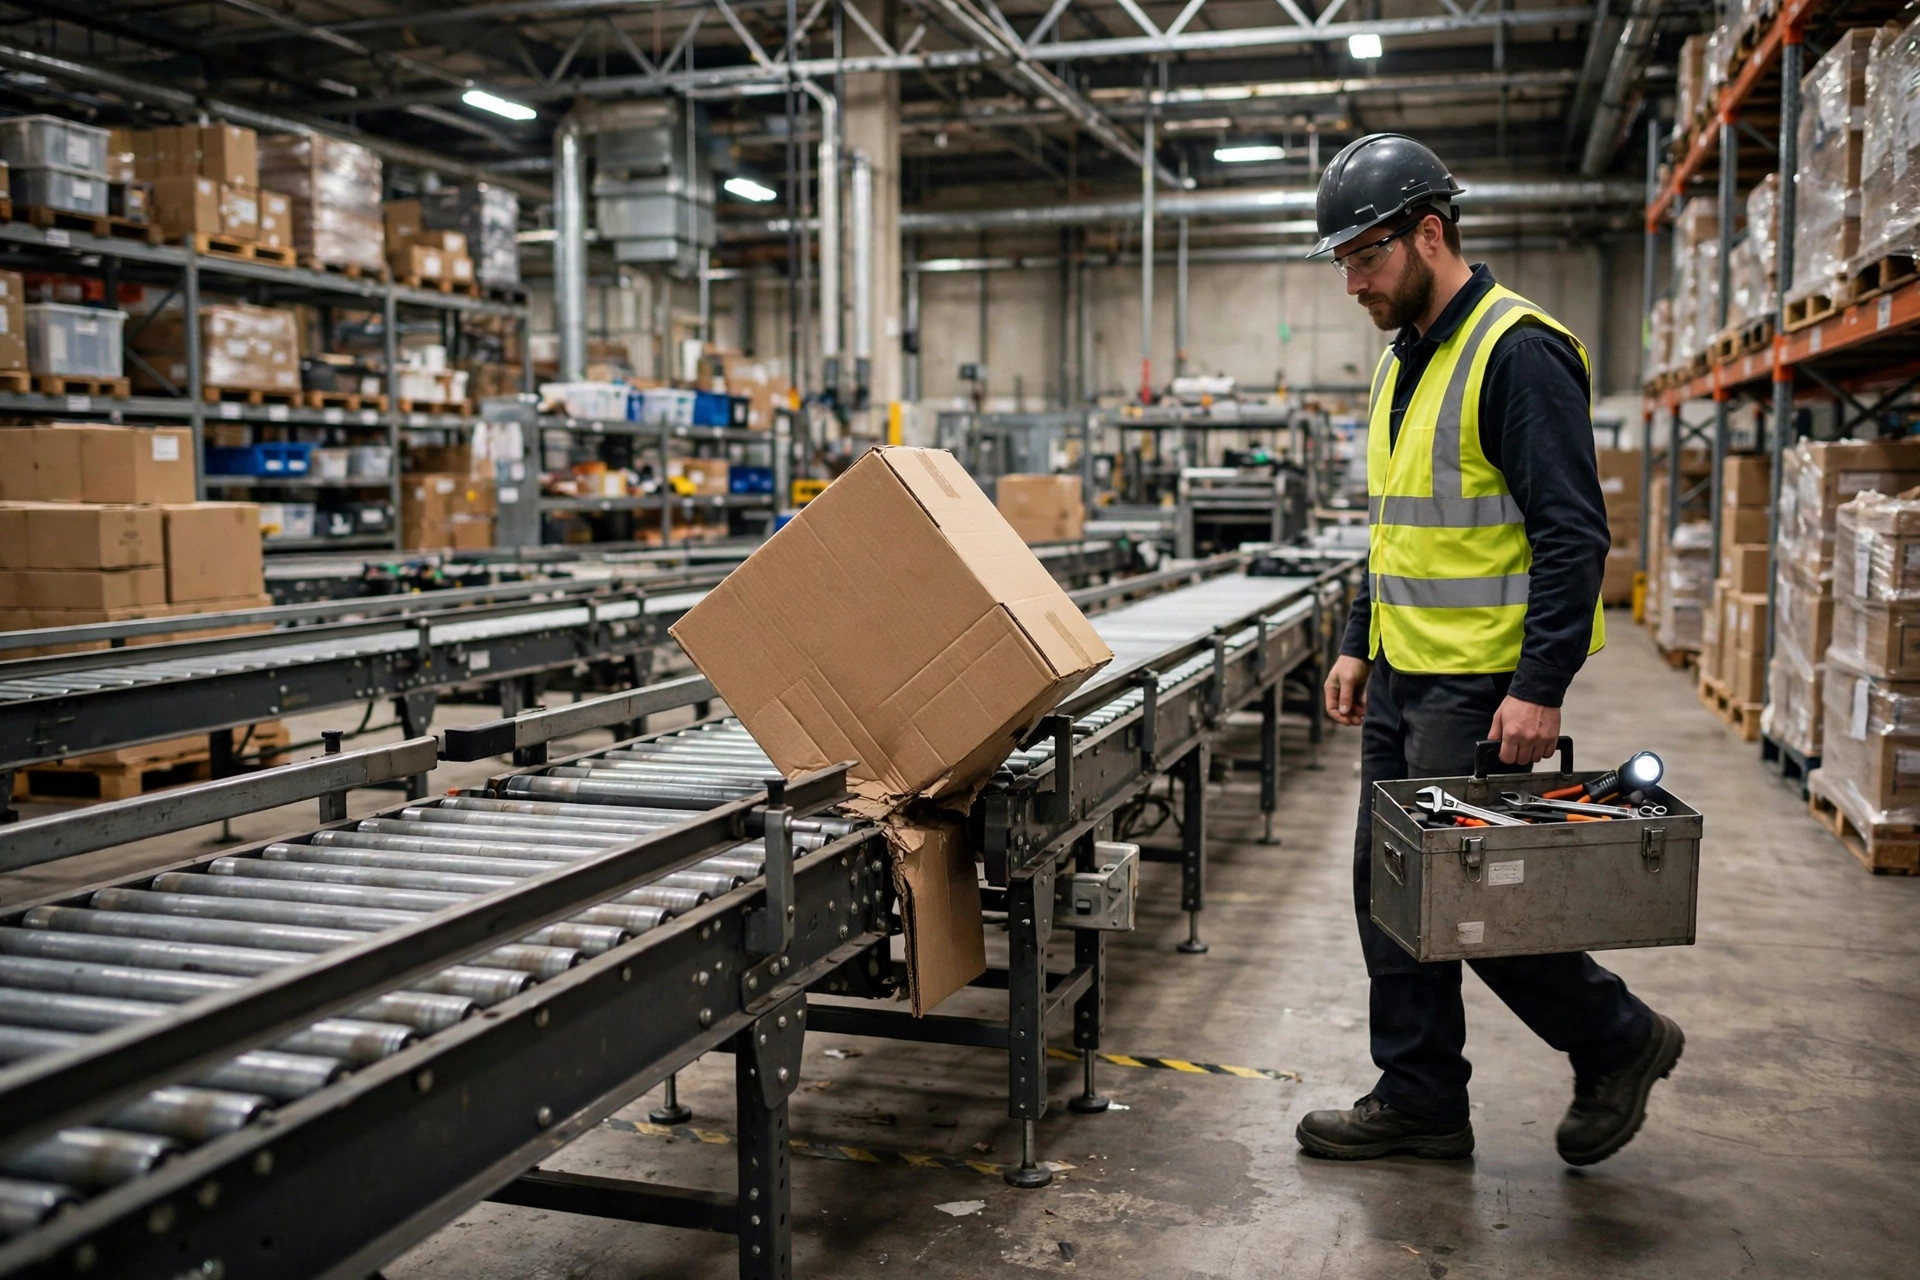
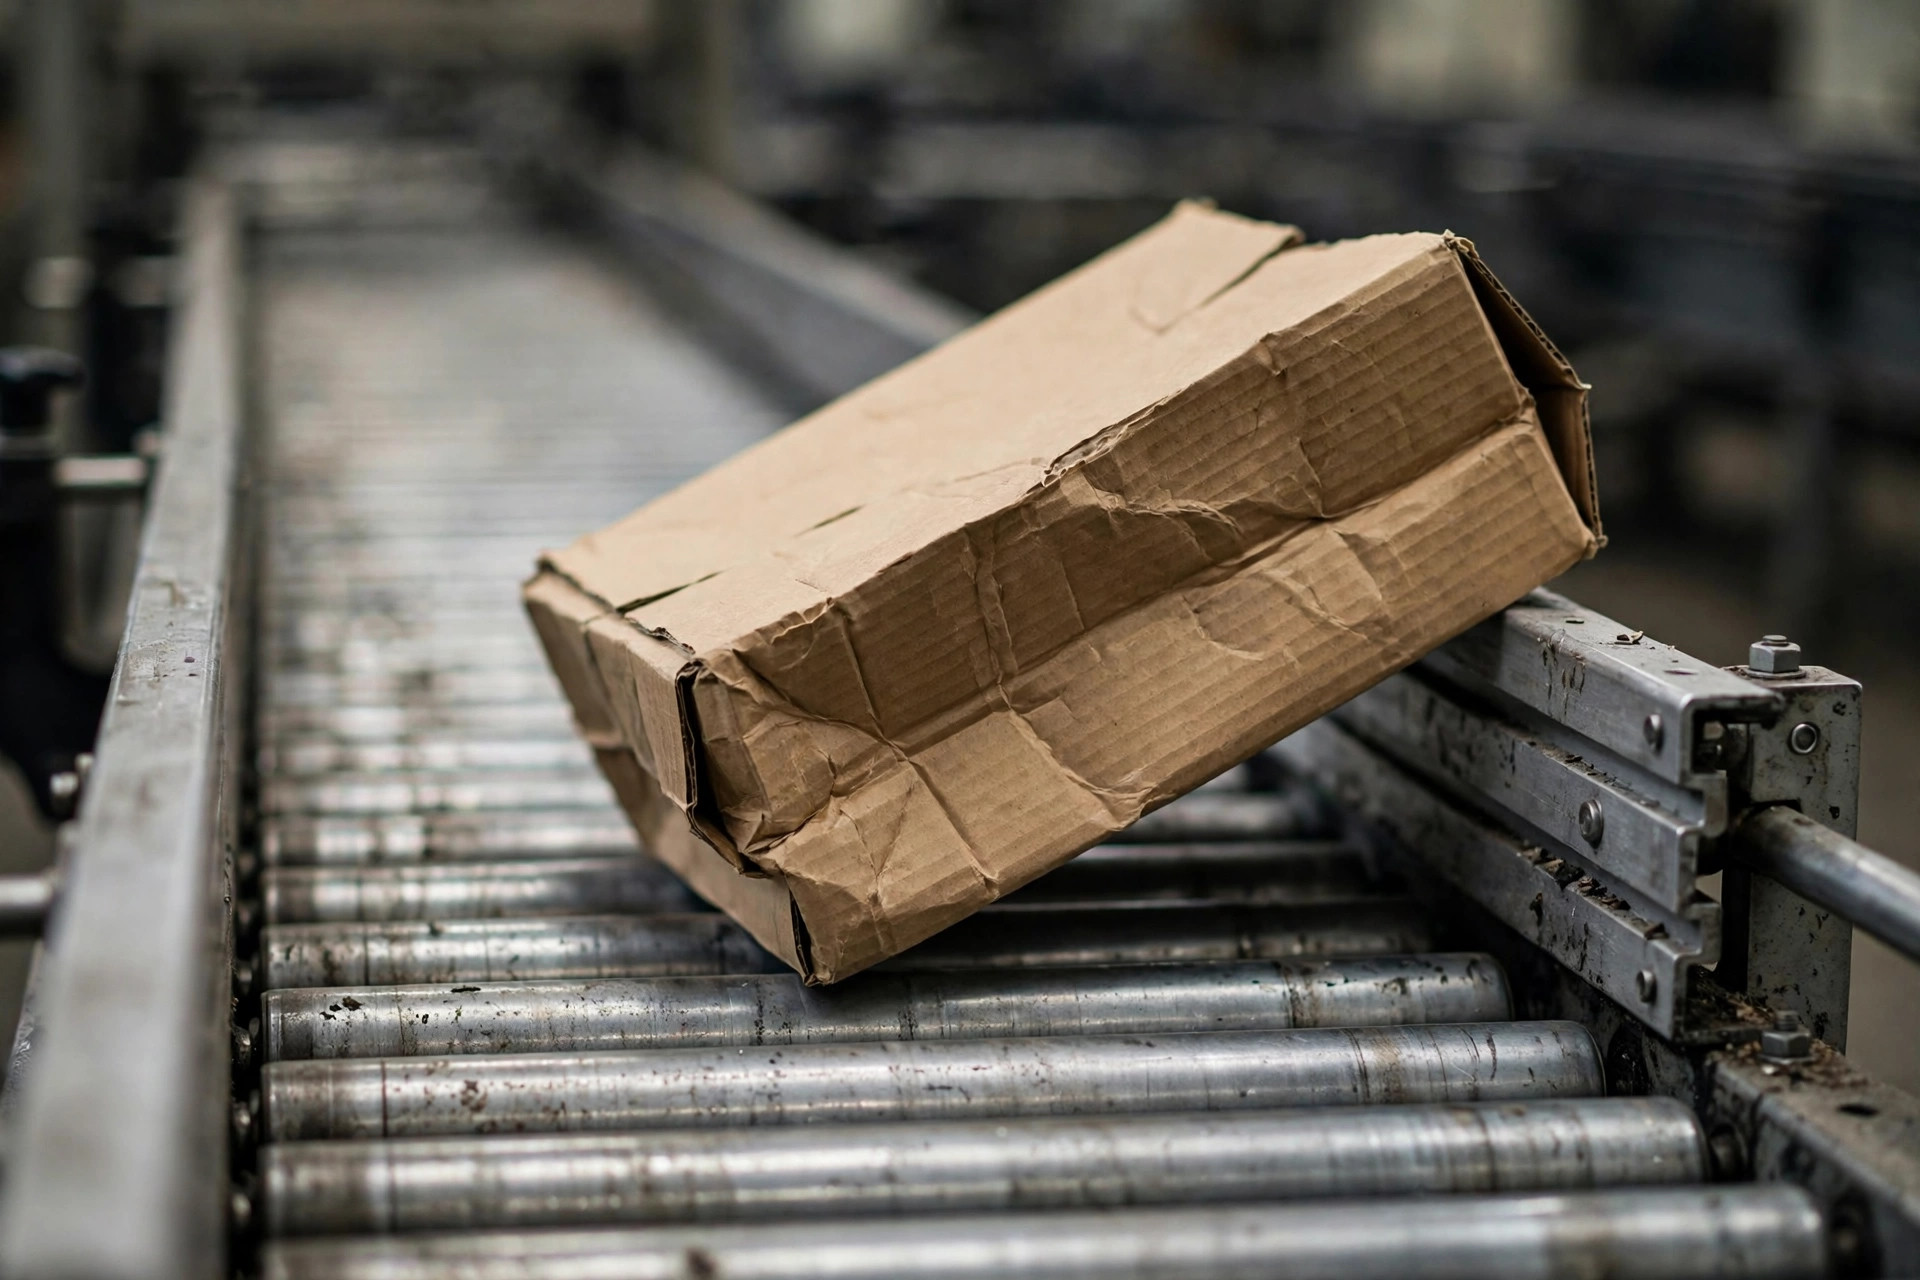
2023 年秋天,德州达拉斯附近一个做家居电商的 3PL 仓,黑五备货季正忙。一个 60×40×50 厘米的箱子在 90 度转弯机那儿卡死了,箱角别进辊筒缝里,越转越紧。整条分拣线停了 40 多分钟,当班少出了 600 多单。事后复盘,真正的原因有三个:第一,这个箱子受潮,底部塌了一块;第二,上游的光电开关前阵子老误报,有人把灵敏度调低了,箱子间距从 1 个箱长被压到了半个箱长;第三,转弯机入口没有喇叭口导板,箱子稍微一歪就直接怼上辊筒缝。
你看,卡箱从来不是"箱子运气不好",是三个条件凑齐了。复位步骤我给个标准动作,现场照着抄:
- 先按就近的急停,把这一段锁死。别嫌麻烦,卡住的箱子后面可能还顶着十几个箱子,带电去掏等于把手伸进老虎嘴。
- 从下游往上游掏箱子,一次只动一个。顺序反了会越掏越紧。
- 检查卡住的原因:箱子变形就换箱,辊筒缝里有异物就清掉。别只把箱子拿出来就完事。
- 点动试运行,确认这段空载走一圈没异响,再按正常顺序启动。
记住一句话:复位不是"把箱子拿出来",是"把原因拿出来"。
皮带跑偏:它歪之前两个月就给了你信号
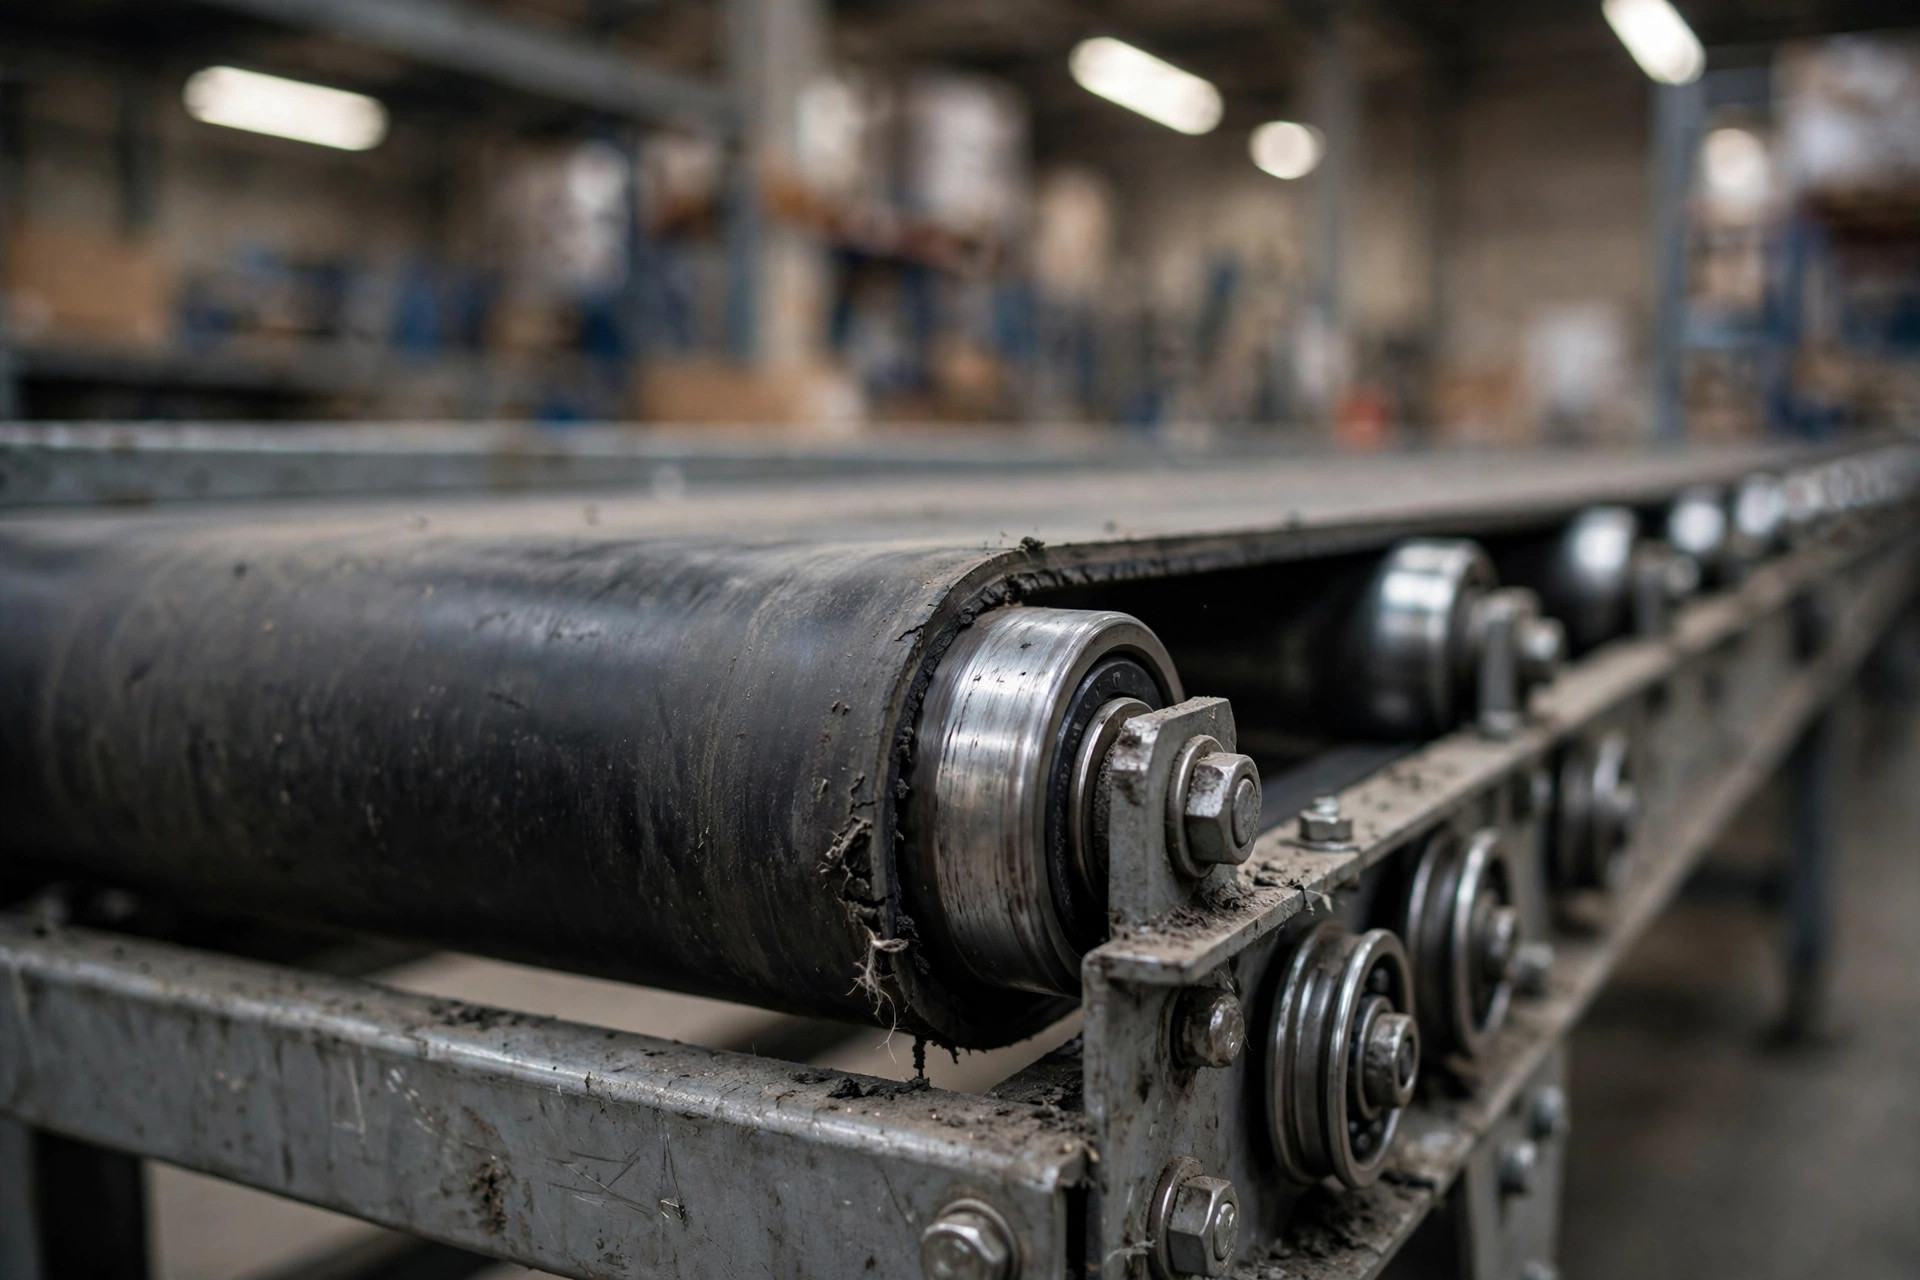
皮带跑偏的原理更简单:皮带能走直线,全靠两边张力平衡。哪边松了、滚筒上沾灰结了块、托辊歪了,皮带就往松的那边跑。这就像自行车车把歪了,你不扶,它自己就往沟里去。
2024 年初,加州安大略一个服装电商仓,一条 30 米长的皮带机跑偏。操作工的办法是每天拿根撬棍别一下,把皮带别回中间,凑合用了两个月。两个月后皮带磨破了边,整条报废。换皮带加硫化接头,停了整整一个白班,直接损失小几万美金——而一对跑偏开关,当时报价也就一两千美金。
跑偏这东西,从来不是突然发生的。它给你留了至少两个月的窗口期,窗口期里每天花 5 分钟调一下托辊、清一下滚筒上的积料,就没后面的事。现场判断跑偏严不严重,看一个数:皮带边缘离机架的距离。如果一边的间隙肉眼可见地比另一边小一半以上,今天就得调,别等明天。
防呆怎么做?每段皮带机两头各装一只跑偏开关,皮带偏移超过几厘米就报警停机。这钱花得冤不冤,看看上面的案例就知道了。
急停之后,别上来就按绿色按钮
急停是最被误解的一个。我见过太多现场:有人拍了急停,故障排除了,另一个人走过来直接按绿色启动按钮——然后"砰"的一声,二次事故。
原理是这样的:急停拍下去,整条线是"硬刹车",变频器抱闸、电机断电。但线上的箱子不会凭空消失,爬坡段的箱子还悬在半空,气缸还顶在半截。直接启动,等于让一辆满载的货车在半坡上直接挂挡起步,不出事才怪。
2022 年我在凤凰城一个食品分销仓做项目,亲眼见过一次:操作员拍急停取出异物,班长过来直接按了启动,斜坡段上的几个箱子下滑,撞坏了一组光电支架。本来 5 分钟能恢复的事,变成了 2 小时的维修。这就是典型的"复位顺序错了"。
标准复位顺序,记住这五步:
- 确认:故障点的人喊一声"好了",别靠眼神交流。
- 复位急停:把拍下去的急停按钮旋出来复位。
- 检查:沿线走一遍,确认没有工具、没有人、箱子都在该在的位置。
- 点动:用点动模式让各段空转一圈,听声音看状态。
- 启动:按正常顺序从下游往上游逐段启动,先让下游空出来,上游的箱子才有地方去。
多说一句选型上的分界线:线体超过 30 米,或者跨了两个作业区,就别做"一拍全停"的全线急停了,要做分区急停。道理很简单:分拣区有人拍急停,凭什么让 50 米外的打包区也跟着停?分区急停在设计阶段多画几个回路,几乎不加钱;等建成后再改,几千美金打底。这就是选型时"多想一步"和"少想一步"的区别。
还有人问我,要不要上"AI 视觉卡箱预测"?我的回答很直接:先把光电间距调对、导板装上、跑偏开关配齐,这些机械和电气的基本功都没做,AI 救不了你。这是典型的伪需求——用高科技的词,掩盖低级的问题。
防呆和保养:让故障要么不发生,发生了也不贵
防呆设计的逻辑就一句话:别考验人,把人的手从故障链里拿掉。下面这张表是我常给客户算的账,左边是一次性投入,右边是它防住的损失:
| 防呆措施 | 一次投入(量级) | 防住的损失 |
|---|---|---|
| 转弯机/合流口加喇叭口导板 | 几百美金 | 一次卡箱停线 40 分钟 |
| 堵转电流监测+超时自动停机 | 几百美金 | 电机烧毁、整段线体损伤 |
| 皮带机两头装跑偏开关 | 一两千美金 | 一条皮带+一个白班的停机 |
| 分区急停(设计阶段做) | 几乎不加钱 | 半条线不用为一次误操作陪葬 |
| 上料口限高+超规检测光电 | 一两千美金 | 异形件卡死分拣机的连锁损失 |
堵转多说一句原理:电机堵转时电流会飙到额定电流的好几倍,发热是指数级上升的。加个电流监测模块,堵转超过几秒自动停机报警,电机就烧不了。这就像家里的空开,跳闸是为了不让你家着火,不是为了跟你作对。
维护的坑,最后讲三笔不能省的钱:
第一笔,托辊和滚筒的积料清理。灰尘和胶带碎屑会在滚筒上结块,结块就是跑偏的起点。每个月花半天清一次,比换皮带便宜两个数量级。
第二笔,皮带的张紧度检查。皮带用久了会拉长,松了就跑偏、打滑。每季度量一次张紧,调一下张紧螺杆,十分钟的事。
第三笔,急停按钮和安全回路的定期测试。急停这东西,平时没人按,关键时刻按下去没反应就出大事了。每月测一次,拍下去确认能停、复位确认能走。这笔钱是零,花的只是 5 分钟时间,但省的是 OSHA 罚单和工伤。
这钱花得值不值,看这一个数:把你过去 12 个月非计划停机的小时数,乘以每小时的损失(人工空转加上订单延误的罚款和客服成本),再跟上面那张表的防呆投入比一比。只要改造的钱不到半年停机损失的一半,这钱就花得值。我经手的仓里,这个数算出来,十个有九个都是"早该花了"。
作者:大刘|自动化设备工程师