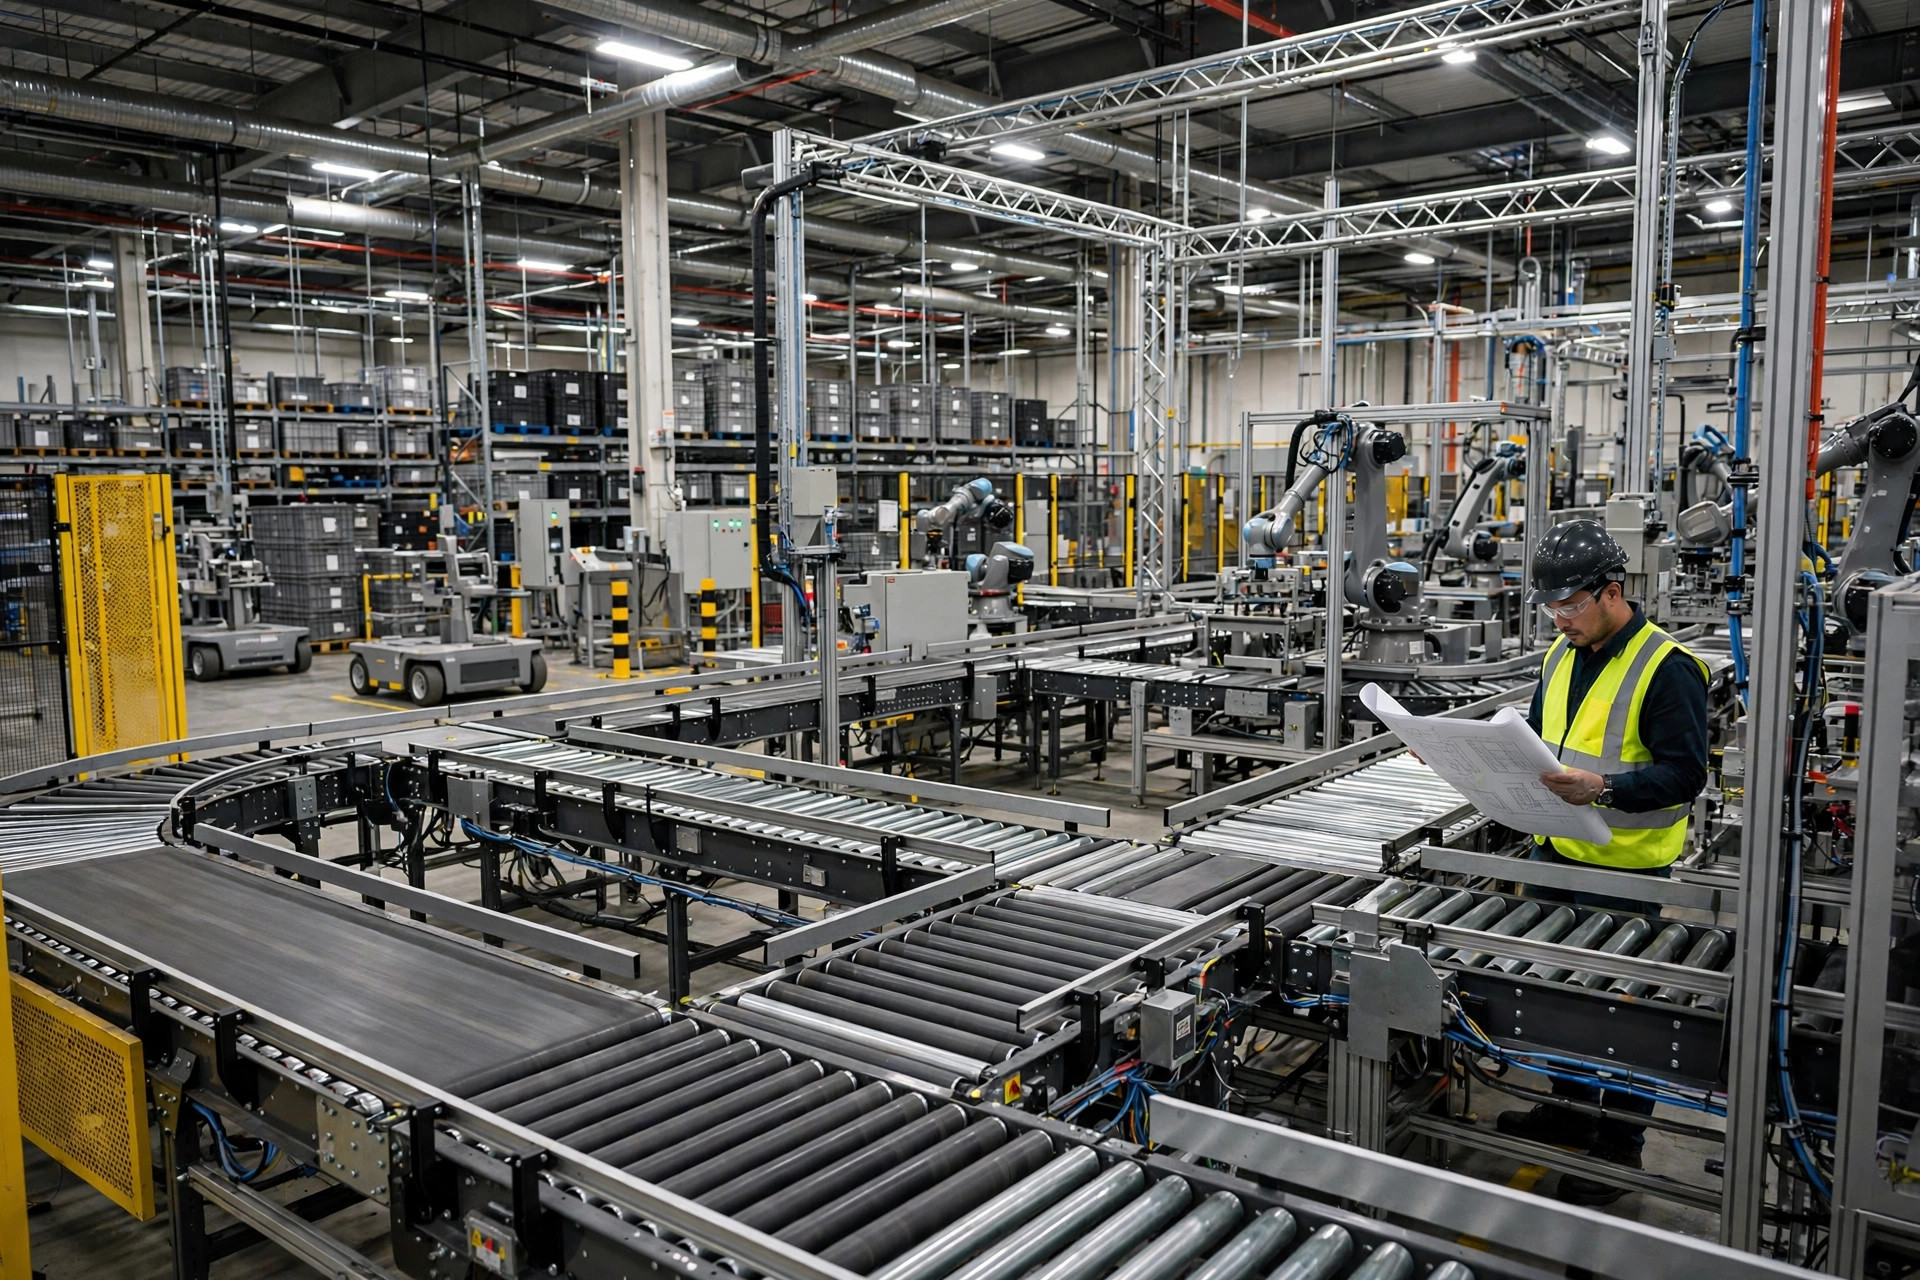
Pense no pick and pass como uma corrida de revezamento 4x100 m. O pedido é o bastão. Ele viaja da Zona 1 para a Zona 2 e para a Zona 3, e cada separador corre apenas o seu trecho: separa os SKU da sua zona e passa o tote para o próximo corredor. Parece elegante. Mas o que mata as equipes de revezamento? Trocas de bastão erradas. No armazém é igual: se o tempo de takt de uma zona fica para trás, todo o pedido para no meio do caminho e tudo que vem atrás entra em fila.
Como o pick and pass funciona
O princípio é simples: dividir o armazém em zonas de separação por velocidade dos SKU ou categoria de produto. Os pedidos viajam em totes ao longo do caminho de separação, passando por cada zona em sequência. Os separadores ficam na sua zona, separam apenas seus SKU e liberam o tote para frente. Quando o tote atravessa todas as zonas, o pedido está completo e vai direto para a embalagem.
Entenda como uma linha de montagem de automóveis. Um carro vai da estação 1 à estação 10; cada estação instala apenas suas peças. O carro nunca para, os trabalhadores nunca se movem — o trabalho flui.
A diferença em relação aos outros dois modelos, em uma frase cada: a separação por zonas clássica divide o pedido entre zonas, separa em paralelo e depois consolida — e a área de consolidação é o gargalo. A separação em lotes faz um separador pegar mercadorias para dezenas de pedidos em uma única viagem, o que funciona quando as linhas por pedido são mínimas. O pick and pass é «um pedido que caminha por muitas zonas» — o próprio pedido se move, então não há etapa de consolidação. Eliminar a consolidação é sua maior tentação, e também seu maior risco: esse buffer que você removeu era exatamente o que escondia os tempos de takt desequilibrados.
Dois armazéns reais: um que decolou, outro que travou
Em 2023, um armazém de e-commerce de vestuário em Dongguan, Guangdong — cerca de 3,500 SKU, 8,000 pedidos por dia, 2.3 linhas por pedido — usava separação por zonas em paralelo com consolidação. Toda tarde a área de consolidação explodia, e a taxa de erros de envio chegava a 8 por 10,000 pedidos. Eles mudaram para quatro zonas pick and pass com um transportador motorizado movendo os totes entre elas. Três meses depois: a produtividade subiu de 120 para 190 unidades por hora, seis postos de consolidação foram eliminados e os erros de envio caíram para 3 por 10,000. Por que funcionou? A velocidade do vestuário é relativamente uniforme entre as zonas, então os tempos de takt se equilibraram. O líder do projeto me disse: «Quando a linha está rodando, os totes andam sozinhos para frente. A gente só separa.»
A história de advertência chegou no início de 2024, de um armazém de cosméticos em Zhejiang: 2,800 SKU, 5,000 pedidos por dia, copiando o mesmo manual. Mas 65% das linhas de pedido se concentravam na zona dos produtos campeões (Zona A), e as Zonas B e C quase não viam separações. Em uma semana tudo desmoronou: os separadores da Zona A ficaram sobrecarregados, os totes enfileiraram na Zona A, os separadores da Zona B ficaram ociosos. O throughput caiu abaixo do sistema antigo. Foi preciso dividir a Zona A em duas estações paralelas, A1 e A2 — uma faixa expressa no pior gargalo — antes que os tempos de takt se nivelassem. A lição em uma linha: a distribuição de SKU decide se o pick and pass vive ou morre. Forçá-lo em um armazém com velocidade desequilibrada é pagar para construir seu próprio engarrafamento.
A linha de seleção: pick and pass vs separação por zonas vs separação em lotes
Não deixe um integrador te vender «o modelo mais avançado». A seleção se resume a três conjuntos de números: o perfil do pedido, a distribuição dos SKU e os limiares de volume.
| Dimensão | Pick and pass | Separação por zonas (paralela + consolidação) | Separação em lotes |
|---|---|---|---|
| Perfil do pedido | 2–6 linhas por pedido, SKU em várias zonas | Muitas linhas por pedido, entre zonas | 1–2 linhas por pedido |
| Distribuição de velocidade dos SKU | Equilibrada entre zonas (crítico) | Não importa, a consolidação absorve | Cauda longa está ok |
| Limiar de volume diário | Compensa acima de ~3,000 pedidos/dia | Funciona de 1,000 a 5,000 | 5,000+ itens pequenos de alta frequência |
| Estrutura de mão de obra | Sem cargos de consolidação, mas cada zona precisa de pessoal | A consolidação é um buraco negro de mão de obra | Menos gente |
| Requisitos do sistema | O WMS deve suportar liberação sequenciada por zona e alertas de engarrafamento | A lógica de consolidação deve ser sólida | A lógica de ondas deve ser sólida |
Minha linha divisória, sem rodeios: cerca de 3 linhas por pedido, velocidade dos SKU razoavelmente equilibrada entre zonas, volume diário acima de 3,000 — esse é o ponto ideal. Armazéns de itens pequenos com linha única devem ir para separação em lotes. Armazéns com SKU fortemente desequilibrados devem primeiro corrigir o slotting ABC e deixar o pick and pass em espera. Forçá-lo sem atender a esses três critérios e você provavelmente vai morrer nos engarrafamentos.
Três formas de «passar»: transportador vs manual vs AMR — o cálculo de investimento
A própria «passagem» tem três implementações, com custos que diferem em uma ordem de grandeza.
| Método | Velocidade / takt | Escala de investimento | Combina com | Maior armadilha |
|---|---|---|---|---|
| Transportador motorizado | 0.5–1.0 m/s, fluxo contínuo | ~$200–400 por metro; uma linha completa começa na casa das dezenas de milhares | 5,000+ pedidos/dia, caminho de separação fixo | Uma falha para toda a linha; mudar a rota significa desmontá-lo |
| Passagem manual (carrinhos / mão a mão) | ~80–120 totes/hora por pessoa | Quase zero | Abaixo de 3,000 pedidos/dia, fase piloto | Passagens para zona errada, totes perdidos; alto custo oculto de gestão |
| AMR / robôs móveis | ~60–100 totes/hora por unidade | Dezenas de milhares por unidade, o sistema na casa das centenas de milhares | Rotas cambiantes, vários andares | O algoritmo de agendamento é tudo; o carregamento consome o uptime |
Faça as contas: um transportador motorizado de 80 metros a $250 por metro são $20,000 em equipamento, mais instalação e controles — chegando perto de $35,000–40,000. Para 8,000 pedidos por dia, elevar a produtividade de 120 para 190 UPH economiza 4–5 separadores; o payback vem em pouco mais de um ano. Mas com 2,000 pedidos por dia? A economia de mão de obra não vai cobrir uma linha de $40,000 nem em uma década, e o transportador fica meio vazio.
Então vai o meu desabafo: um armazém pequeno fazendo dois ou três mil pedidos por dia que instala um sistema pick and pass com transportador é um falso requisito de manual — não serve a ninguém além do integrador que embolsa o cheque. Comece com passagem manual e carrinhos, prove o fluxo, e só fale de transportadores quando o volume justificar. Inverta a sequência e você está queimando dinheiro.
A verdade contraintuitiva: mais zonas matam mais rápido
O instinto diz «zonas mais finas significam mais especialização, mais velocidade». Errado.
O tempo de takt do sistema no pick and pass equivale ao tempo de takt da zona mais lenta. A conta: com 4 zonas, cada uma livre de engarrafamentos 95% do tempo, um pedido atravessa as 4 zonas sem fila com probabilidade de 0.95^4 ≈ 81% — um em cada cinco pedidos entra em fila em algum ponto. Com 8 zonas é 0.95^8 ≈ 66% — um em cada três trava. É por isso que engenheiros experientes limitam as zonas a 3 a 5, colocando dois separadores em paralelo em uma zona em vez de abrir outra.
Lembre-se disso: o pick and pass otimiza o fluxo, não a granularidade da divisão. Menos zonas são mais estáveis, não menos avançadas. Qualquer proposta oferecendo «8 zonas, 12 zonas» — peça primeiro a conta da probabilidade de engarrafamento.
Poços de manutenção: quando a linha para, o armazém inteiro para
Primeiro, o uptime do transportador. Transportadores motorizados anunciam MTBF na casa das dezenas de milhares de horas, mas motores de rolos e sensores fotoelétricos são consumíveis. Sem motores e sensores de reserva no armário de peças, uma falha te para por meio dia. Uma linha com 99% de disponibilidade parece ótima — 300 dias × 16 horas = 4,800 horas por ano, e 1% são 48 horas de inatividade. Quarenta e oito horas na alta temporada e sua grande promoção desmorona. Trave a lista de peças de reposição na aceitação.
Segundo, o escaneamento. Um escaneamento perdido ou duplicado em um ponto de leitura de zona corrompe a identidade do tote. Meu requisito inegociável: taxa de sucesso de escaneamento acima de 99.9%, e qualquer tote que falhar no escaneamento é desviado automaticamente para uma pista de exceção. Nunca deixe o sistema «adivinhar».
Terceiro, a liberação de ondas do WMS. O pick and pass morre quando o WMS libera demais de uma vez e o trabalho em processo sufoca a linha. O parâmetro dos veteranos: limite o WIP da linha a zonas × a capacidade de 10 minutos de uma zona. Isso precisa ser ajustável — alta e baixa temporada não são o mesmo número.
Quarto, as pessoas. Um separador fazendo uma zona só fica estagnado em cerca de 3 meses — a velocidade sobe, depois cai. Um cronograma de rotação é obrigatório, senão a curva de UPH despenca depois de seis meses. No pick and pass, as pessoas continuam sendo o motor principal.
Fechamento: se o dinheiro valeu a pena se resume a um número
A taxa de engarrafamento — a parcela de pedidos que fazem fila mais de 5 minutos em qualquer zona. No primeiro mês após a entrada em operação, confira semanalmente: abaixo de 5% significa que os tempos de takt estão equilibrados e o dinheiro foi bem gasto. Acima de 10%? Não adicione pessoal — volte e refaça o zoneamento, re-slotteie os SKU. Com o zoneamento certo, o pick and pass é uma máquina de imprimir dinheiro. Com o zoneamento errado, é o gerador de gargalos mais caro do prédio.
Por Da Liu, Engenheiro de Automação
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.