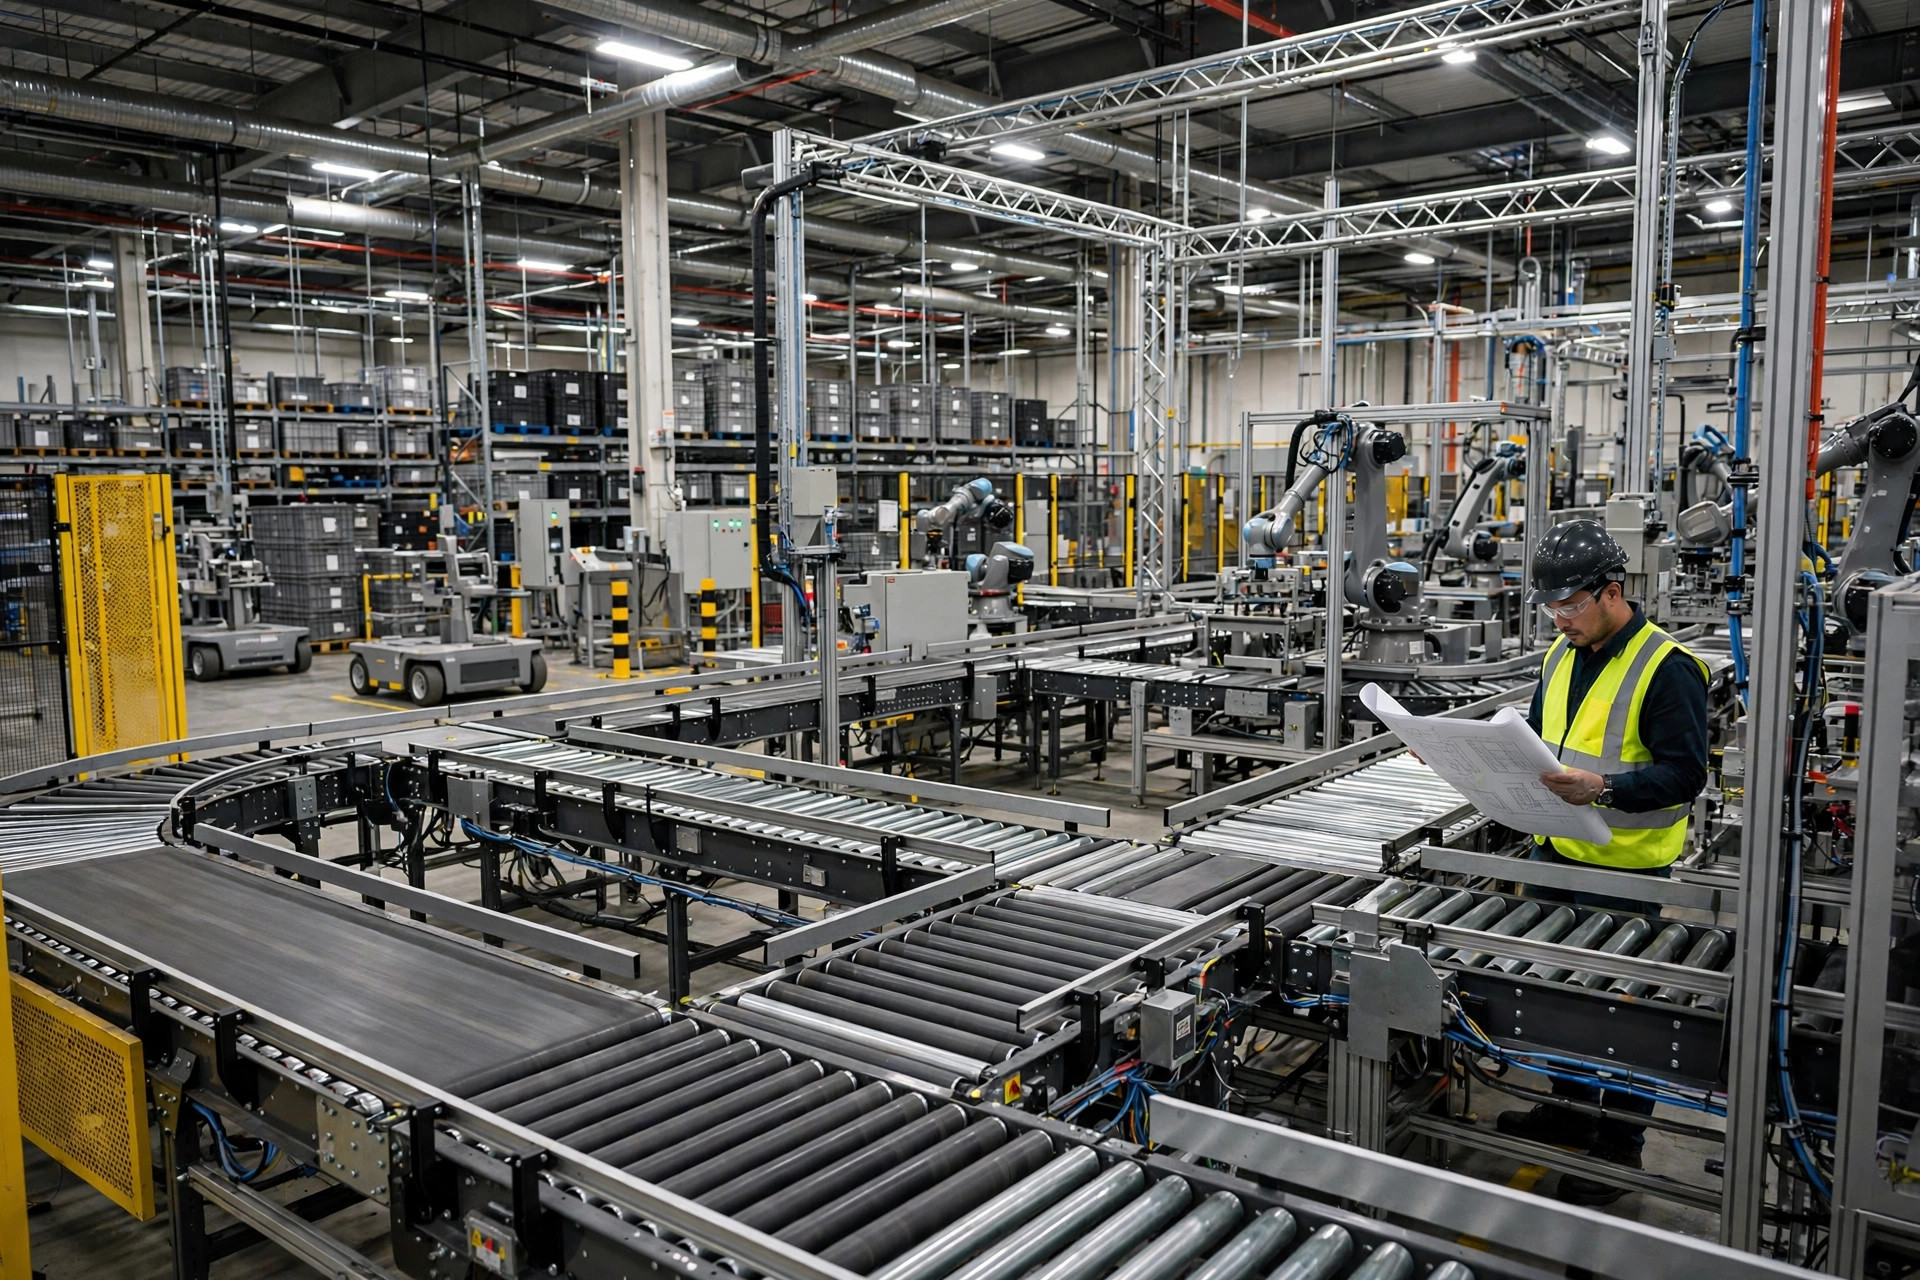
Eram 3 da manhã durante o pico do ano passado. Fiquei uma hora inteira ao lado da nossa linha de embalagem. Doze linhas rodando, luzes acesas no máximo, todo mundo parecia ocupado. Mas a esteira engasgava. No posto de lacração das caixas, as caixas se acumulavam na frente de uma operadora — trinta, quarenta de profundidade, cada vez mais altas. No fim da linha, o rapaz da verificação final estava rolando o celular.
Falando sério: vejo essa cena a cada pico. Quanto mais ocupada a linha, mais lenta ela fica. E não é um problema de pessoal. Algo está estrangulando a linha e ninguém está olhando para isso.
O UPH da linha é decidido pelo posto mais lento, não pelo mais rápido
A maioria calcula o UPH — unidades por hora — assim: conta tudo que a linha produziu, divide pelas pessoas, divide pelas horas. Um número limpinho e bonito. Fica ótimo no relatório. Mas quando o pico chega, esse número despenca e ninguém sabe por quê.
Estes são dados reais do nosso chão de fábrica. Antes do último pico, coloquei um líder de turno com um cronômetro durante uma manhã inteira. Uma linha de seis pessoas, cada posto cronometrado por unidade:
| Posto | Tarefa | Segundos médios por unidade |
|---|---|---|
| Encaixotamento | Colocar os itens separados na caixa | 22 |
| Preenchimento | Plástico-bolha, papel kraft | 9 |
| Lacração | Fechar a caixa com fita | 31 |
| Etiquetagem | Escanear e aplicar a etiqueta de envio | 12 |
| Verificação | Pesar e conferir | 8 |
| Empilhamento | Para o pallet / para a esteira | 14 |
Viu? O posto mais rápido é a verificação, com 8 segundos. O mais lento é a lacração, com 31 segundos. E o UPH de toda a linha é definido por esses 31 segundos. Produção máxima por hora: 3,600 dividido por 31 — cerca de 116 unidades. O cara do encaixotamento, que gira a 22 segundos por unidade? Não importa. Cada caixa que ele termina só entra na fila na frente da lacração.
Essa é a definição de gargalo: uma linha produz exatamente na velocidade do seu posto mais lento. Jogue mais duas pessoas no fim da linha e a pilha na frente da lacração só cresce. O UPH não se move um ponto.
Duas vezes que aprendemos da pior forma na linha de embalagem: contratar gente deixou tudo mais lento
Primeira história. Verão de 2023, a promoção de uma marca de beleza explodiu. O volume diário saltou de 8,000 para 21,000 pedidos. Meu primeiro instinto — como o de todo mundo — foi contratar gente. A linha de embalagem foi de 6 para 9 pessoas. Resultado? O UPH por pessoa caiu de 95 para 78 unidades por hora. Mais gente, linha mais lenta.
Por quê? Entendi depois. As três pessoas extras não tinham posto fixo; flutuavam para onde parecia mais movimentado. Mas o gargalo era a lacração, e o posto de lacração só tem certa largura. Duas pessoas espremidas ali ficavam se esbarrando e derrubaram o dispensador de fita duas vezes. O pessoal extra produziu zero saída efetiva e só piorou o gargalo.
Segunda história. O pico do 618 deste ano. Lição aprendida — sem gente extra desta vez. Em vez disso, fiz uma coisa só: desmontei o posto de lacração usando o método ECRS de quatro etapas que detalho abaixo. A mesma linha de seis pessoas. O UPH foi de 104 para 147 — quarenta por cento a mais. Sem contratar uma pessoa sequer.
Então esta é a conclusão contraintuitiva: quando uma linha de embalagem precisa ir mais rápido, seu primeiro movimento não deveria ser contratar gente — deveria ser achar o gargalo. Contratar gente é despejar mais água no tanque. O gargalo é o ralo. Alargue o ralo primeiro, ou toda essa água transborda.
ECRS, passo a passo: como desentupimos a linha de embalagem
ECRS é um método de engenharia industrial: Eliminar, Combinar, Rearranjar, Simplificar — nessa ordem, e a ordem importa. Cada líder de turno do nosso armazém carrega o cartão agora. Toda melhoria na linha de embalagem passa por estas quatro perguntas em sequência.
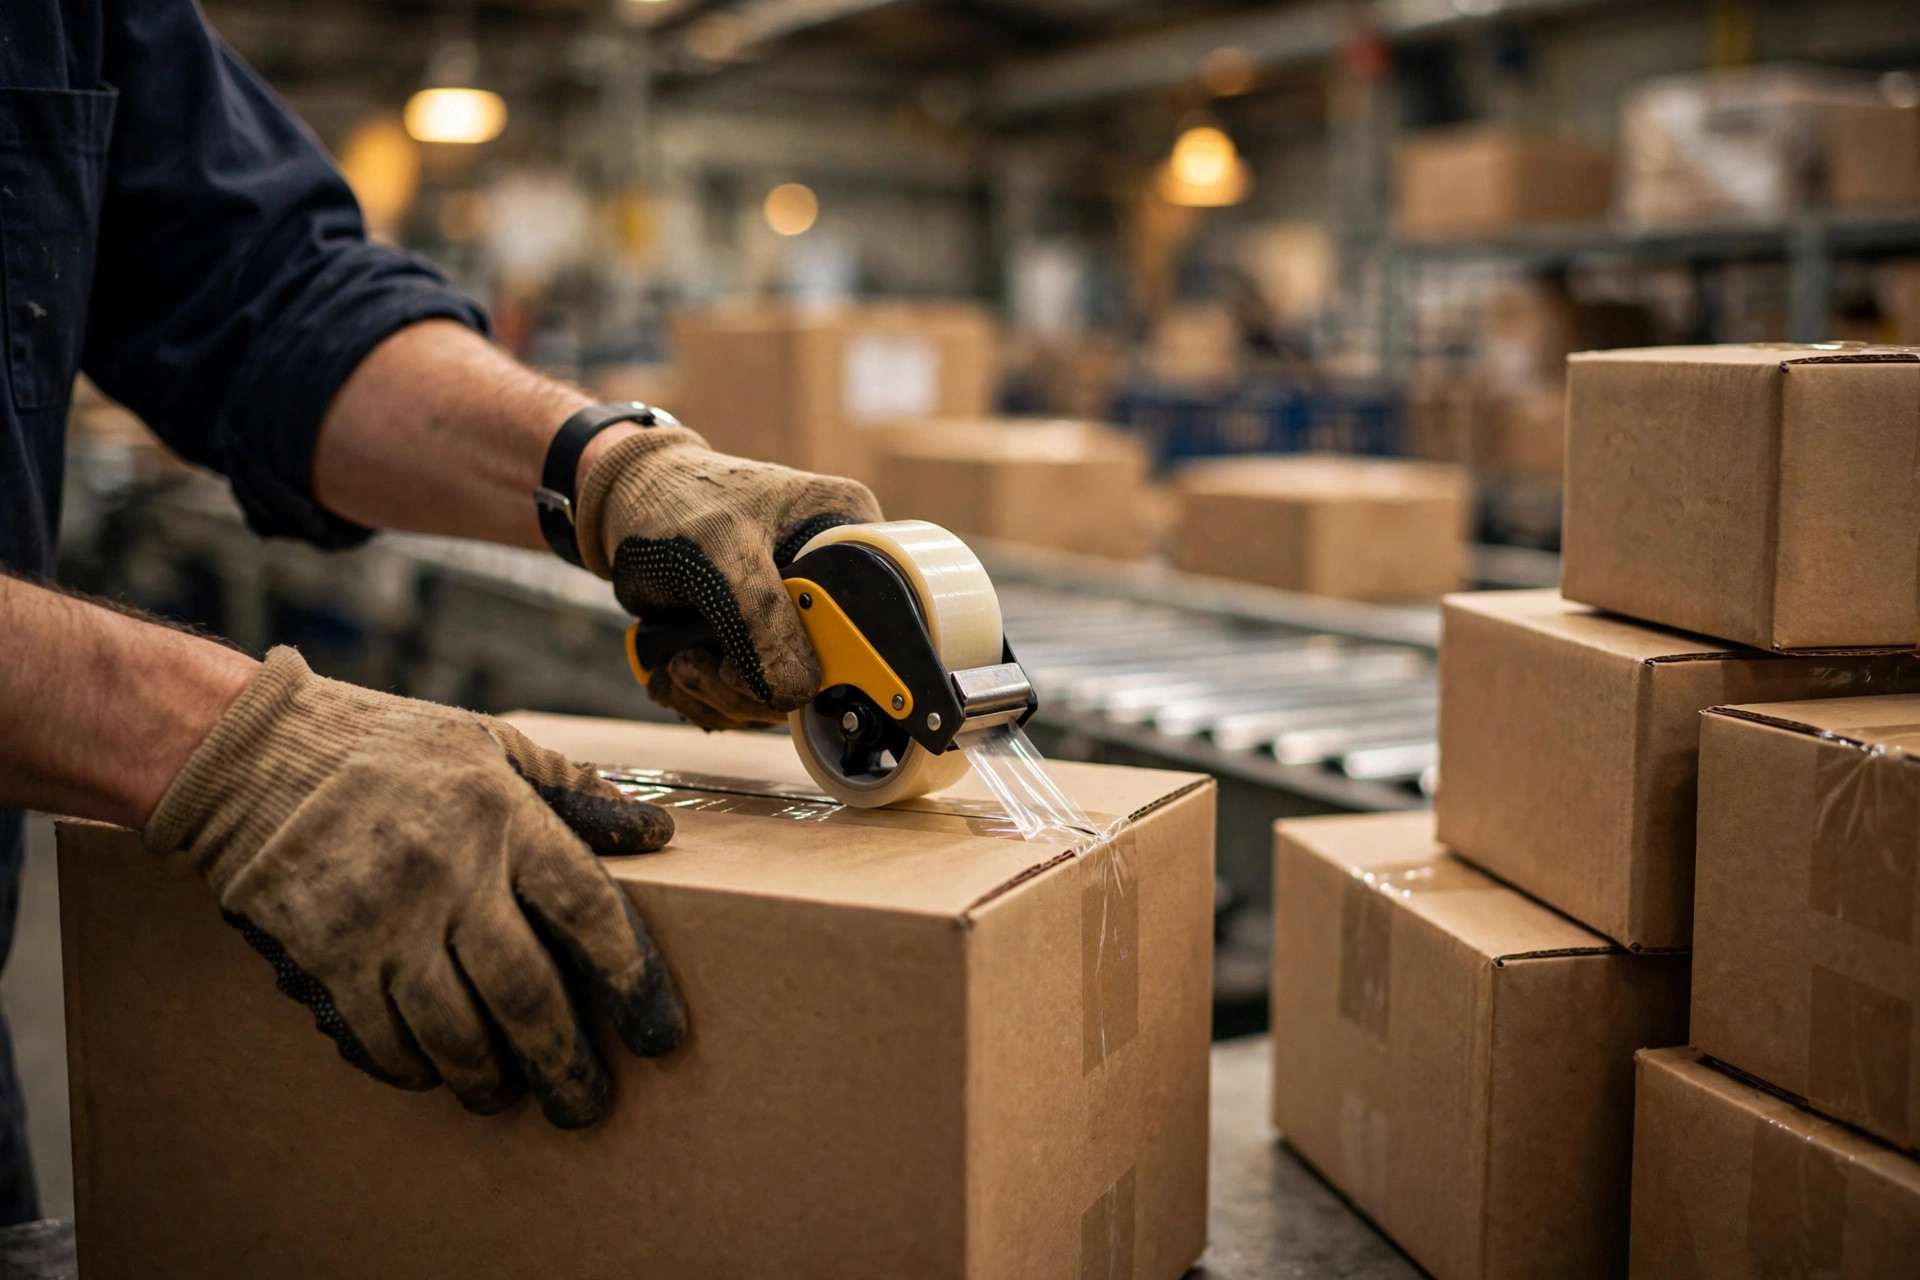
Tomemos como exemplo nosso posto de lacração durante o 618:
Etapa 1 — Eliminar: pergunte se a tarefa precisa existir. A lacração levava duas passadas de fita: uma na costura central, uma de cada lado. Por que as laterais? Porque cinco anos atrás um cliente reclamou de uma caixa que se abriu. Cinco anos, nenhuma reclamação desde então — mas as passadas de fita ficaram. Eliminamos as laterais. A lacração foi de 31 para 24 segundos por unidade. Esse corte foi o que mais doeu e o que mais ajudou.
Etapa 2 — Combinar: uma pessoa pode fazer o que duas fazem? Etiquetagem e verificação eram dois postos: etiquetar a caixa, empurrá-la para a verificação para pesar. Acontece que quem aplica a etiqueta pode pesar ao mesmo tempo — coloque uma balança ao lado da impressora de etiquetas, escaneie, cole a etiqueta, ponha a caixa na balança, os dados fluem para o sistema automaticamente. Dois postos viraram um. A pessoa liberada foi apoiar o gargalo.
Etapa 3 — Rearranjar: mude a sequência, encurte o movimento. O preenchimento ficava atrás do posto de encaixotamento. Cada caixa exigia um giro de corpo inteiro para pegar preenchimento — milhares de giros por dia. Mudamos o rack de preenchimento para o lado, ao alcance da mão. Parece trivial sozinho, mas o movimento morto caiu em cada posto e o UPH da linha subiu de novo.
Etapa 4 — Simplificar: só agora você torna o movimento mais rápido. Depois das três primeiras etapas, a lacração tinha caído para 24 segundos — ainda o gargalo. Agora a simplificação se paga: fita mais larga (trocamos de 48mm para 72mm, uma passada faz o trabalho de duas), uma pistola de fita com cortador embutido, caixas pré-vincadas que dobram rápido. A lacração caiu para 17 segundos e o gargalo se moveu para o encaixotamento, com 22 segundos. A capacidade da linha foi de 116 para 164 unidades por hora.
Note a sequência: primeiro corrija o processo, depois o movimento. A maioria das equipes começa pela etapa 4 — pistolas de fita mais rápidas, concursos de habilidade, bônus e punições. Mas se o processo do posto gargalo é redundante, você só está sendo muito eficiente em fazer trabalho inútil.
Três lembretes para colegas operadores
Primeiro, gargalos se movem. Você aperta a lacração de 31 para 17 segundos e o gargalo pula para o encaixotamento. Uma sessão de cronômetro antes do pico não basta — durante o pico, alguém precisa estar cronometrando os postos toda semana. Quando o gargalo se move, o plano de melhoria se move junto.
Segundo, não gerencie uma linha de embalagem pelo UPH médio. Médias escondem gargalos. Hoje acompanho dois números: os segundos por unidade do posto gargalo e as caixas reais que saem da linha. E o posto gargalo tem seu próprio multiplicador de desempenho mais alto — esse pessoal faz o trabalho mais duro da linha.
Terceiro, a baixa temporada é quando você conserta a linha. Toda melhoria ECRS é feita e ajustada nos meses tranquilos. O pico é para colher o resultado, não para reconstruir a linha. Mudar o layout no meio do pico é como trocar o motor em pleno voo — ninguém tem coragem.
Linhas de embalagem não são alta tecnologia. Você só observa cada posto, um por um, e corta cada movimento desperdiçado, um por um. Nossa prática consolidada agora: um dia de cronômetro por mês, e o posto gargalo ganha uma etiqueta vermelha para que todo o prédio saiba onde está a linha de vida daquela linha.
Vá ficar ao lado da sua linha com um cronômetro por uma manhã. Você vai se surpreender, prometo.
Por Chen Feng, Gerente de Operações de Armazém
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.