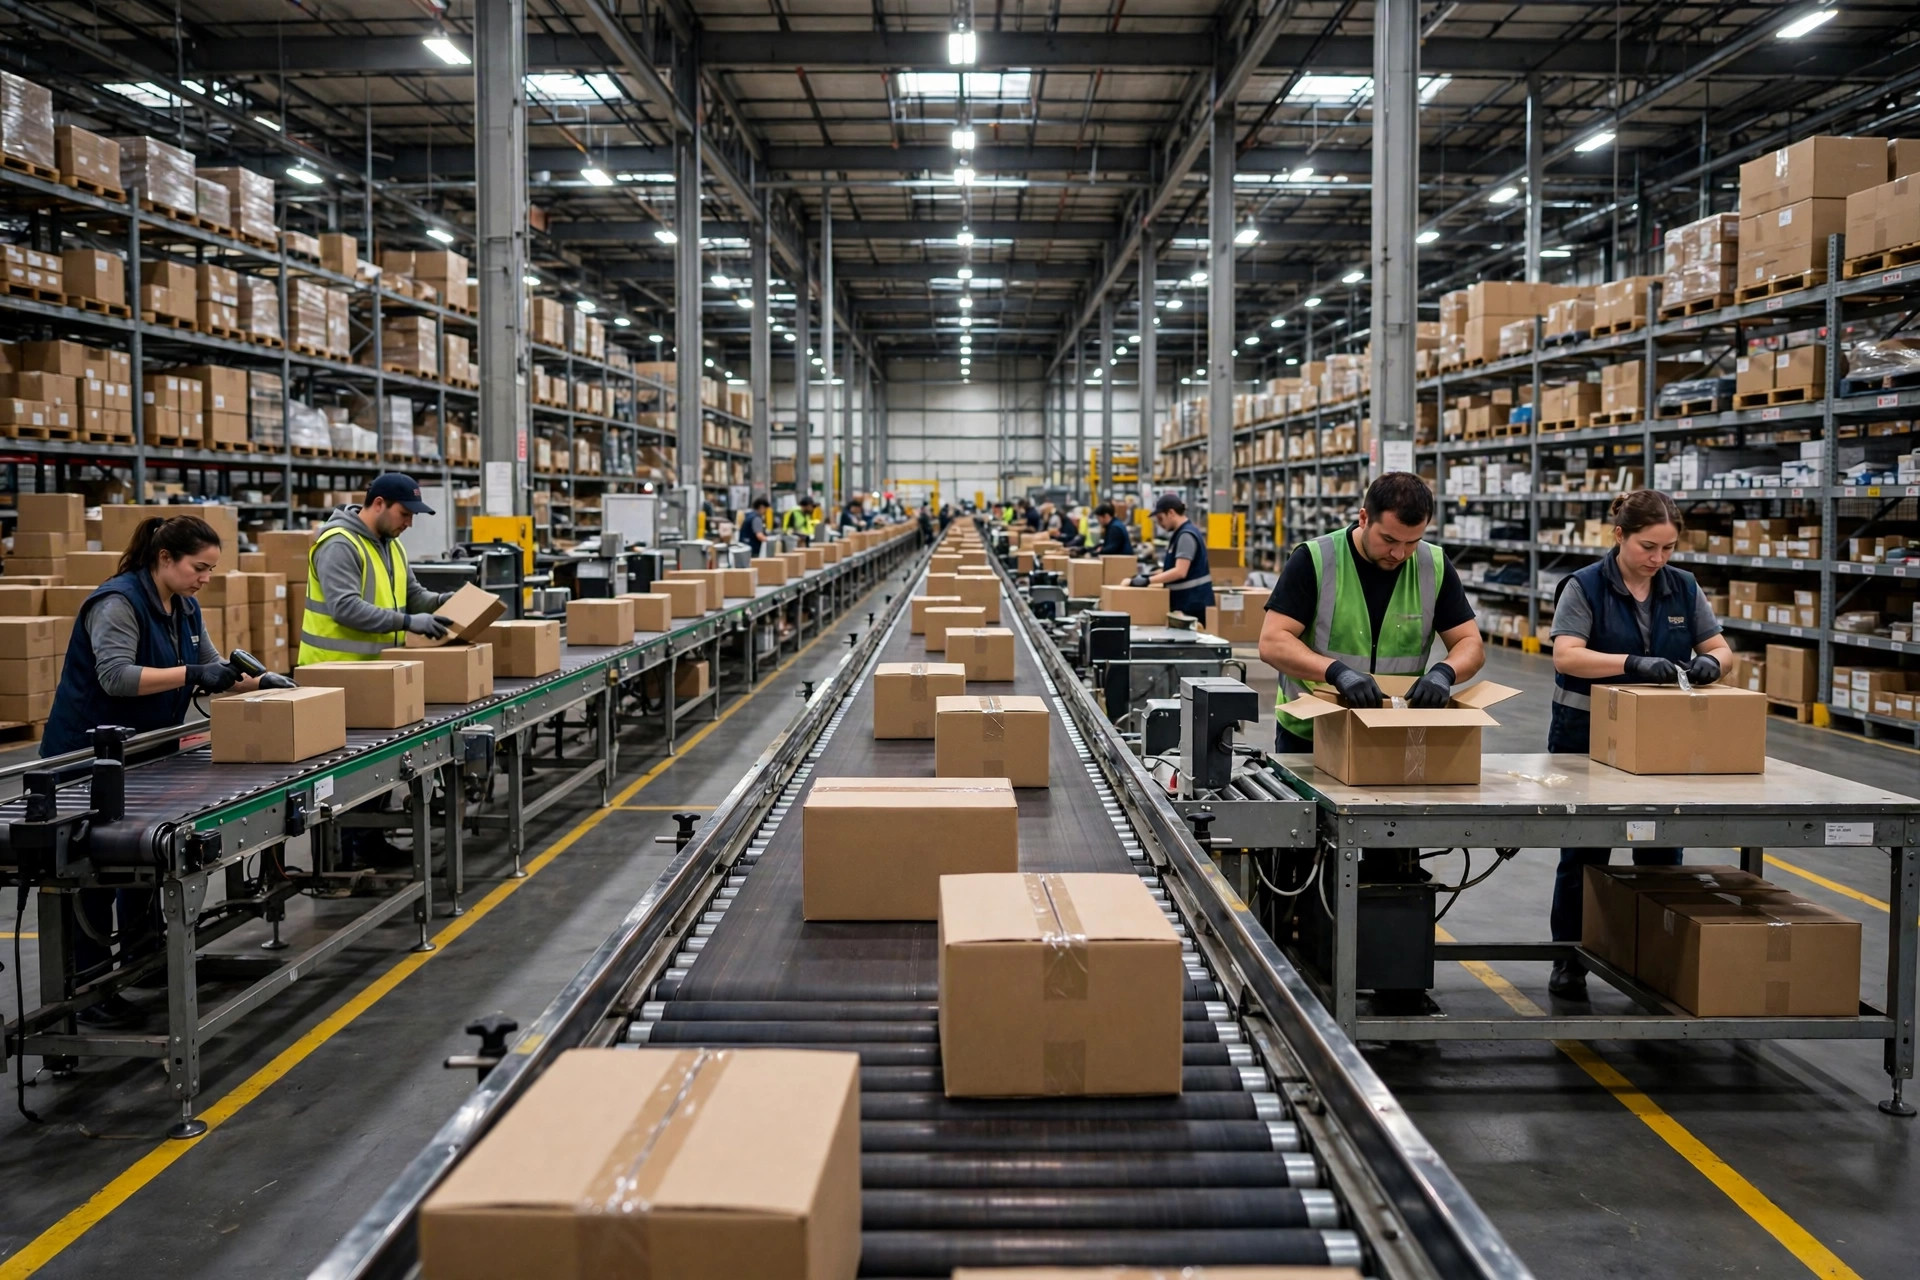
Um transportador é um metrônomo, não um carro de corrida. Ajuste a velocidade da linha ao ritmo real dos seus separadores, ou cada metro por minuto a mais só comprará um engarrafamento maior.
No outono passado, visitei um 3PL de 120,000 pés quadrados em Columbus, Ohio, especializado em peças de reposição automotiva. O gerente de operações me levou por mais de 300 metros de transportador, apontou para uma seção onde as caixas haviam se empilhado formando um muro sólido e disse: "Acabamos de acelerar esta linha de 18 para 24 metros por minuto. A produção caiu."
Identifiquei o problema num relance. A esteira estava mais rápida; as estações de separação, não. As caixas chegavam a cada estação mais rápido do que qualquer um conseguia processar. As caixas de montante continuavam empurrando para dentro, as de jusante não conseguiam escoar, e toda a seção travou até alguém apertar o botão de parada.
Esta é uma armadilha que vejo repetidas vezes: tratar o transportador como uma rodovia onde mais rápido é sempre melhor. O verdadeiro trabalho de um transportador não é mover caixas rápido, é manter um ritmo constante. A velocidade da linha precisa estar alinhada com três coisas: o ritmo real dos separadores, o ritmo da alimentação de entrada e a capacidade da área de embalagem a jusante. Se qualquer uma das três estiver fora de sincronia, mais velocidade só faz a confusão chegar mais cedo.
Onde está realmente o gargalo
A velocidade de um transportador geralmente é medida em metros por minuto. A mesma linha pode operar sem problema a 20–30 m/min numa seção de transporte, mas precisa ir bem mais devagar nas estações de separação — não porque o motor não aguente, mas porque as pessoas não aguentam.
Observe um separador experiente trabalhando numa estação: escanear para confirmar, localizar o item, pegar, colocar na caixa, empurrar. Já cronometrei esse movimento dezenas de vezes. A separação de unidades avulsas se estabiliza em 35–50 segundos por caixa; uma estação de embalagem e conferência leva 40–60 segundos. Isso equivale a 70–100 caixas por separador por hora.
Agora faça a conta numa linha de 24 m/min alimentando estações espaçadas pelos habituais 1,5 metros: uma caixa nova atinge cada estação a cada 3,75 segundos, cerca de 960 caixas por hora. Seu separador processa 80. Isso não é eficiência; é um acidente em câmera lenta. A restrição é sempre o ser humano, nunca o motor.
Então o primeiro passo: pare de ler especificações do motor e comece a ler pessoas. Meça primeiro o ritmo real em cada estação e depois calcule a velocidade da linha de trás para frente.
Medir o ritmo e depois definir a velocidade
O método de medição é primitivo e funciona. Cronômetro na mão, durante um turno normal de temporada de pico, cronometre uma estação ao longo de 30 pedidos consecutivos. Descarte os 5 mais rápidos e os 5 mais lentos, e tire a média do restante. Esse é o takt de regime estável da estação. Medições fora do pico não valem nada: sem nada urgente para fazer, as pessoas parecem mais rápidas do que são.
A fórmula da velocidade da linha é simples: velocidade da linha = espaçamento das estações ÷ takt da estação. Se as estações estão a 2 metros de distância e o takt de regime estável é de 45 segundos por caixa: 2 ÷ 45 ≈ 0,044 m/s, cerca de 2,7 m/min. Parece absurdamente devagar, não é? Mas essa é a velocidade correta para uma seção de separação: cada caixa chega exatamente quando o separador termina a anterior. Sem empilhamento, sem espera.
Aqui está o ponto-chave: as seções de transporte e as de separação operam em velocidades diferentes. O transporte apenas move caixas do ponto A ao ponto B: 20–30 m/min está ótimo. As seções de separação seguem a fórmula e geralmente ficam em 3–6 m/min. Entre elas, coloque uma seção de acumulação de pressão zero como amortecedor: as caixas formam fila sem se pressionar umas contra as outras, e cada estação sempre tem trabalho ao alcance.
Os inversores de frequência (VFD) existem exatamente para isso. Mesma linha, motores diferentes, velocidades diferentes por seção. A rotina de ajuste que uso:
Comece cada seção numa velocidade conservadora e opere por uma semana, registrando onde as caixas se empilham e onde as estações ficam sem trabalho. Depois ajuste apenas as seções de separação, em incrementos de 0,5 m/min, observando por dois dias após cada mudança. Ajuste o transporte por último, mantendo sempre 2–3 caixas em fila na seção de acumulação. Essas 2–3 caixas são seu colchão: mais do que isso significa que montante está rápido demais; menos, que jusante está devagar demais.
Um detalhe que sempre passa despercebido: os tempos de rampa dos acionamentos. Se uma caixa passa de rápido para devagar de repente na transição de seção, as caixas leves deslizam e saem de posição e as pesadas batem na caixa da frente. Configure a aceleração para 3–5 segundos. Suavidade vence velocidade, sempre.
Temporada de pico: devo mexer nas velocidades?
Sim — mas não às cegas.
A temporada de pico muda o perfil dos pedidos: mais unidades por pedido, o que naturalmente desacelera os separadores. Deixe a velocidade da linha como está e o atraso se espalha montante a partir da seção de separação. O correto é medir novamente o takt de regime estável cerca de duas semanas antes do pico, usando o perfil de pedidos previsto, e recalcular a velocidade da linha a partir dele.
Há também um erro clássico: jogar mão de obra temporária no pico. Mais mãos aumentam a produção total, mas os novos contratados têm ritmo instável: rápidos uma hora, devagar na seguinte. Por contraintuitivo que pareça, convém usar velocidades de linha mais conservadoras durante as primeiras semanas do pessoal novo, para absorver essa variação. Quando o ritmo deles se estabilizar (normalmente em 2–3 semanas), volte a subir a velocidade.
Como o centro de Columbus resolveu? As seções de separação caíram de 24 para 5 m/min, o transporte ficou em 22 m/min e eles adicionaram uma seção de acumulação de pressão zero de 12 metros. A reforma custou menos de $20,000, quase tudo em VFD e uma seção de transportador de rolos. O volume de temporada de pico se manteve em 16,000 pedidos por dia, e as paradas de linha caíram de 4–5 por dia para praticamente zero. Eles desaceleraram a linha e a produção subiu.
Lista de verificação antes do turno
- Você mediu o takt de regime estável em cada estação de separação e embalagem (30 pedidos consecutivos em intensidade de pico, média aparada)?
- As seções de transporte e de separação têm controle de velocidade separado (um VFD por seção)?
- A seção de acumulação mantém uma fila estável de 2–3 caixas?
- Os tempos de rampa dos acionamentos estão configurados para 3–5 segundos?
- Você mediu novamente o takt e recalculou a velocidade da linha duas semanas antes da temporada de pico?
- As velocidades de linha estão conservadoras durante as duas primeiras semanas dos novos contratados?
Uma frase para lembrar: seu transportador é um metrônomo, não um acelerador. Acerte o ritmo e a linha inteira entra no compasso.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.