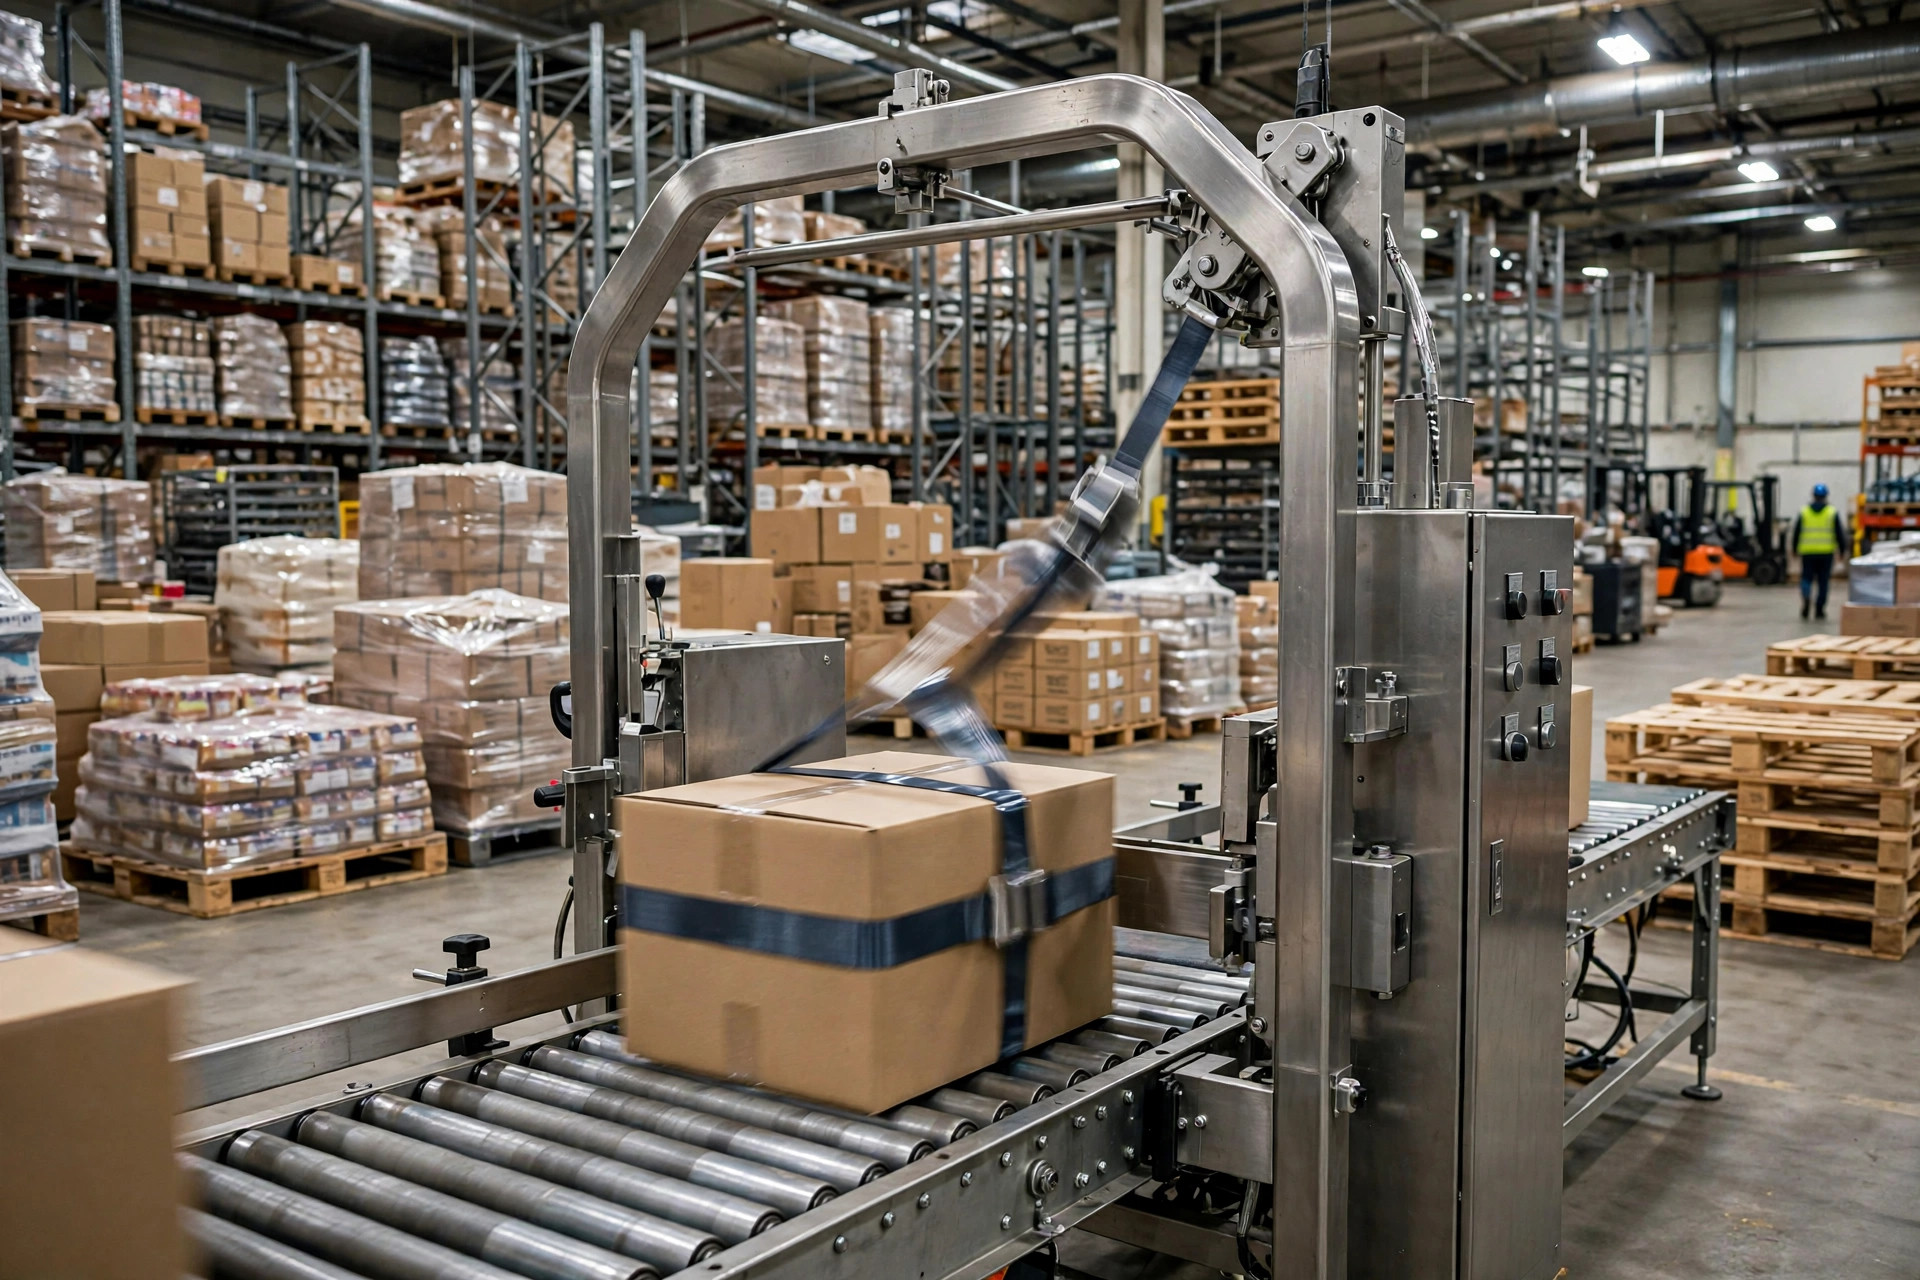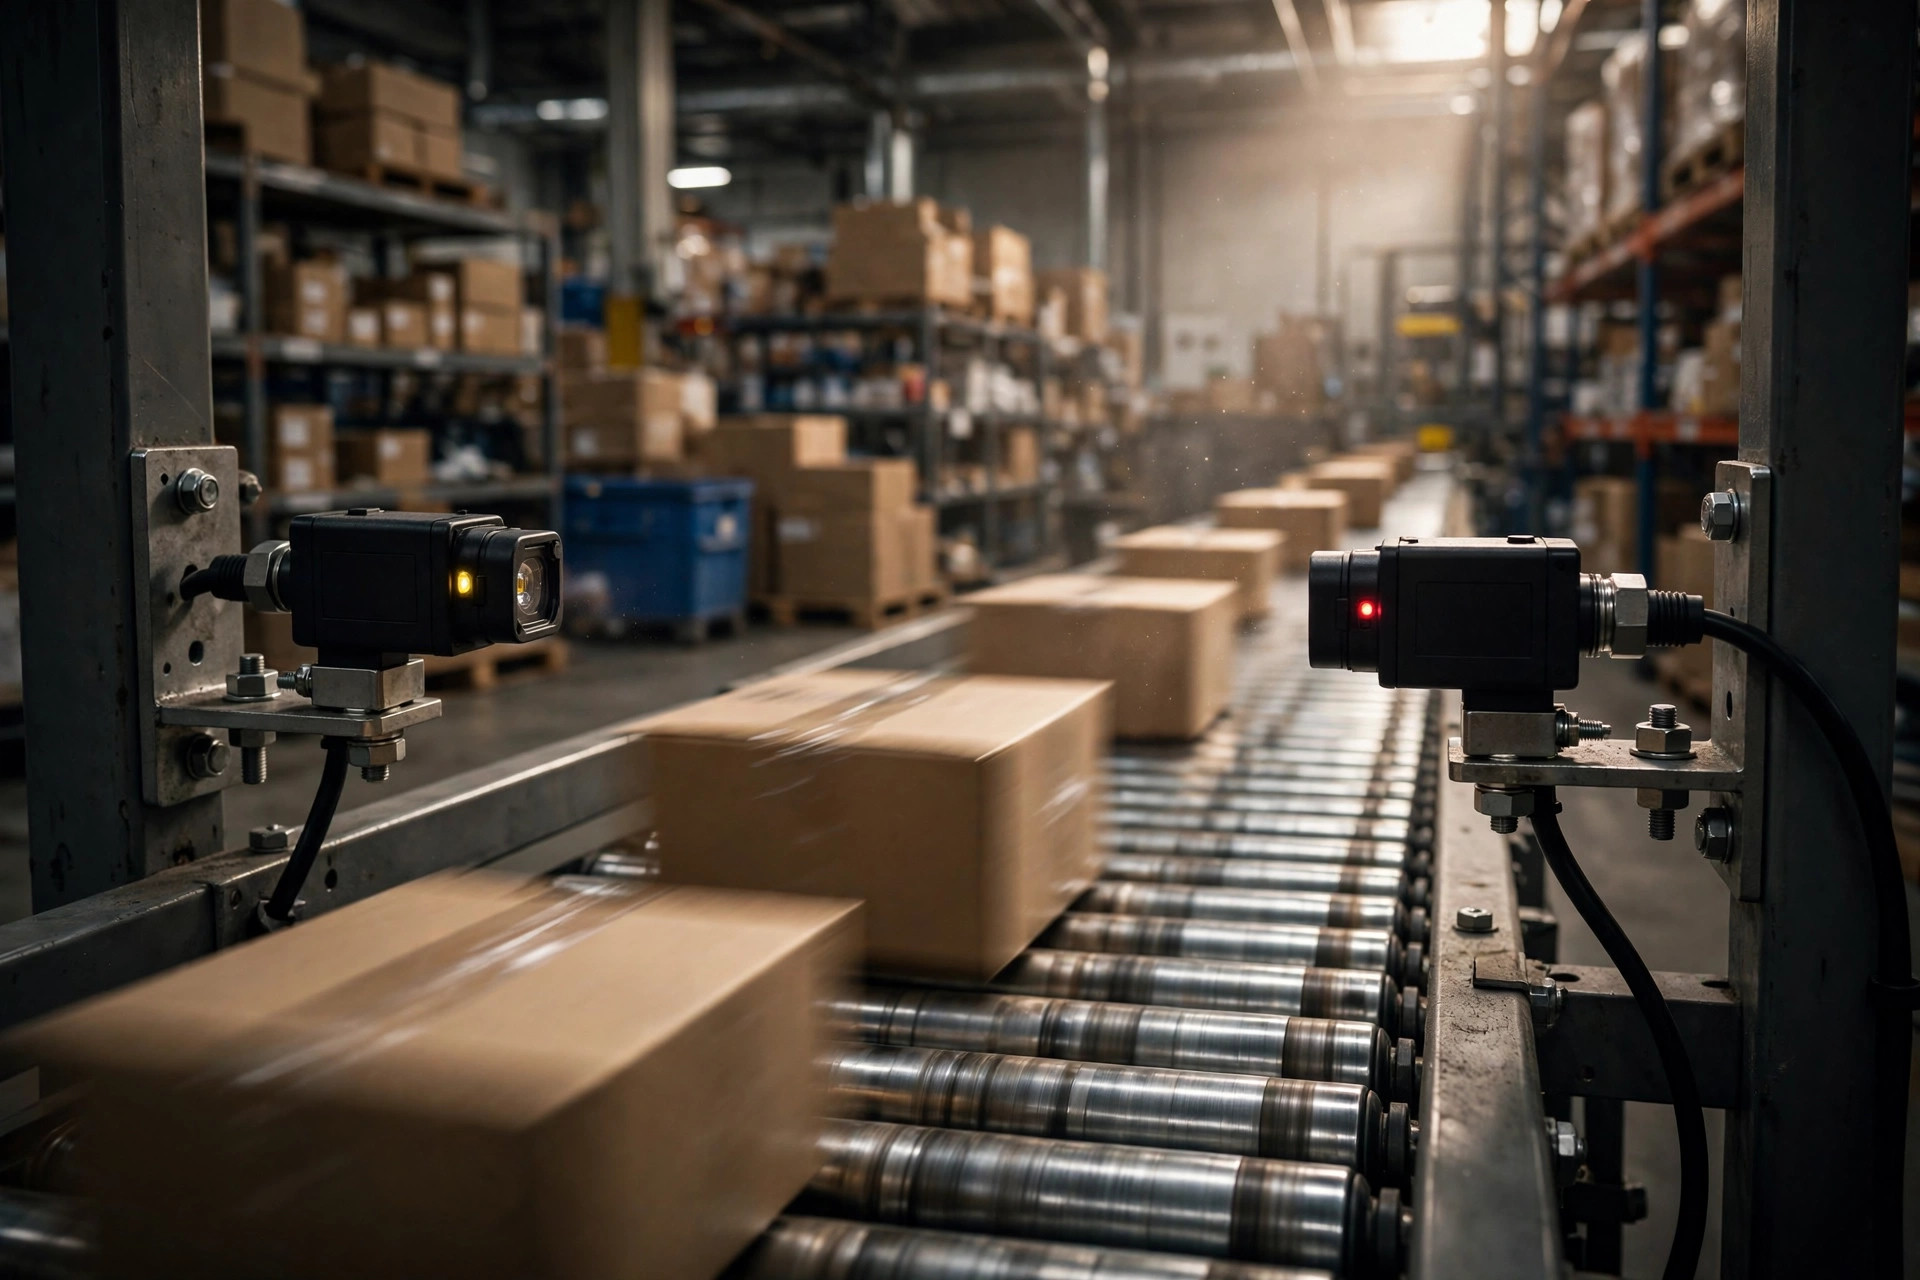
Começando pela conclusão: quando uma linha de triagem começa a separar errado, travar ou «perder» caixas, a causa raiz está nos sensores fotoelétricos oito em cada dez vezes. Este é um guia de campo sobre posicionamento de sensores fotoelétricos em transportadores — onde vão os sensores, a que distância, a que altura — escrito por um consultor de implementação de WMS que foi arrastado para o chão do armazém vezes demais. Minha vantagem como pessoa de software olhando para hardware: verifique o sinal antes de culpar o equipamento. Isso poupa uma semana.
História um: uma taxa de erro de separação de 0.7%, causada por um sensor a 800mm da junção
Setembro de 2024, um 3PL nos arredores de Guangzhou movimentando 40,000 caixas por dia. Sua taxa de erro de separação estava travada em 0.7% e o diretor de operações estava sendo esmagado pelas reclamações dos clientes. Quando cheguei, eles já haviam trocado as pistolas de leitura e reescrito sua estratégia de ondas. Nada ajudou.
Fiz com que colocassem o log de triagem do WMS ao lado do log de sinais dos sensores fotoelétricos do PLC. Cada erro de separação envolvia duas caixas pequenas entrando no sorter uma atrás da outra. No chão, o motivo era óbvio: o sensor fotoelétrico de espaçamento na indução estava a apenas 800mm do ponto de junção. Duas caixas de 600mm chegando juntas pareciam uma única caixa longa para o sensor. O sorter calculou uma única janela de desvio, e a segunda caixa foi chutada para a calha errada.
A correção coube em uma linha de aritmética: espaçamento = caixa mais longa + intervalo mínimo + margem. Movemos o sensor fotoelétrico para 1,600mm. Uma semana depois, a taxa de erro de separação era 0.08%. Já vi exatamente essa falha três vezes. Em todas, os sensores estavam instalados «mais ou menos» — e no posicionamento de sensores fotoelétricos em transportadores, um erro de espaçamento é o erro mais comum e mais caro.
História dois: a noite em que os envelopes plásticos pretos ficaram invisíveis
Na noite anterior ao Dia dos Solteiros de 2023, um centro de fulfillment de e-commerce no leste da China começou a não detectar os envelopes plásticos pretos foscos. Sensores fotoelétricos em modo difuso mal registram superfícies escuras — os envelopes passavam como fantasmas, as caixas atrás se empilhavam e a linha travava. Às 2 da manhã, o prédio inteiro estava desobstruindo o travamento à mão.
A correção: trocar as posições críticas para sensores de barreira (through-beam), que não ligam para cor. Desde então, meu teste padrão de comissionamento é 50 passagens do envelope mais escuro e 50 da caixa refletiva mais brilhante. Pule esse teste de cem caixas antes da alta temporada e você estará voando às cegas.
Por que o posicionamento decide a qualidade da triagem: a visão do software
Eis a cadeia: o WMS decide para onde vai a caixa, o PLC decide quando desviá-la, e os sensores fotoelétricos dizem ao PLC onde a caixa está. Se o sinal do sensor estiver deslocado de uma posição, a triagem sai deslocada de um pedido. Por isso minha ordem de solução de problemas é sempre: primeiro os sinais, depois a lógica do PLC, por último a estratégia do WMS. Inverta essa ordem e você pode queimar uma semana sem achar nada — que é exatamente o que aconteceu na história um.
Quatro passos para posicionar bem os sensores
Passo 1: calcule o espaçamento de trás para frente a partir da sua caixa mais longa
Fórmula: espaçamento entre sensores fotoelétricos ≥ comprimento da caixa mais longa + intervalo mínimo entre caixas + margem (200–300mm).
Por quê: o par de sensores precisa conseguir ver «uma caixa terminou, a próxima começou». Se colocá-los mais próximos que sua caixa mais longa, uma caixa longa bloqueia dois pares de uma vez — o PLC a lê como uma caixa fora de medida ou como duas caixas coladas. Ambas as leituras estão erradas.
Exemplo resolvido: caixa mais longa 1,200mm, intervalo requerido 300mm, margem 250mm → espaçamento de pelo menos 1,750mm. Vá medir o seu. Se estiver curto, mova o sensor. Não discuta.
Passo 2: ajuste a altura para a sua caixa mais baixa
O feixe tem que atingir seu pacote mais plano. Monte o sensor alto demais e os envelopes planos passam por baixo sem serem detectados — o sensor bem que poderia não existir.
Duas opções: abaixe o sensor para perto da superfície da correia (cuidado com a interferência da estrutura da correia) ou use sensores fotoelétricos duplos alto/baixo — o alto para caixas normais, o baixo dedicado aos planos. Qual deles? Olhe seu mix: se os planos são mais de 20% do volume, vá de duplo. Não economize nisso.
Passo 3: escolha o tipo certo e alinhe pra valer
- De barreira (through-beam): emissor e receptor em lados opostos. O mais confiável, insensível à cor, o melhor para longas distâncias. Desvantagem: é preciso instalar e alinhar os dois lados.
- Retrorrefletivo: sensor de um lado, refletor do outro. Instalação mais fácil — mas o refletor odeia poeira. Três meses sem limpar e os falsos alarmes começam. Este também já vi três vezes.
- Difuso: um lado só, o mais barato. Teme cores escuras e superfícies brilhantes. Mantenha-o longe de qualquer posição onde a precisão importe.
O alinhamento é trabalho manual: os pares de barreira precisam se encarar de frente, e a vibração do transportador os desalinha. Use suportes antivibração com ferragens de travamento. Uma vez vi um sensor amarrado com abraçadeiras a uma simples cantoneira — um mês de vibração o inclinou 5 graus, o sinal ficou intermitente e levou dois dias para achar um suporte solto.
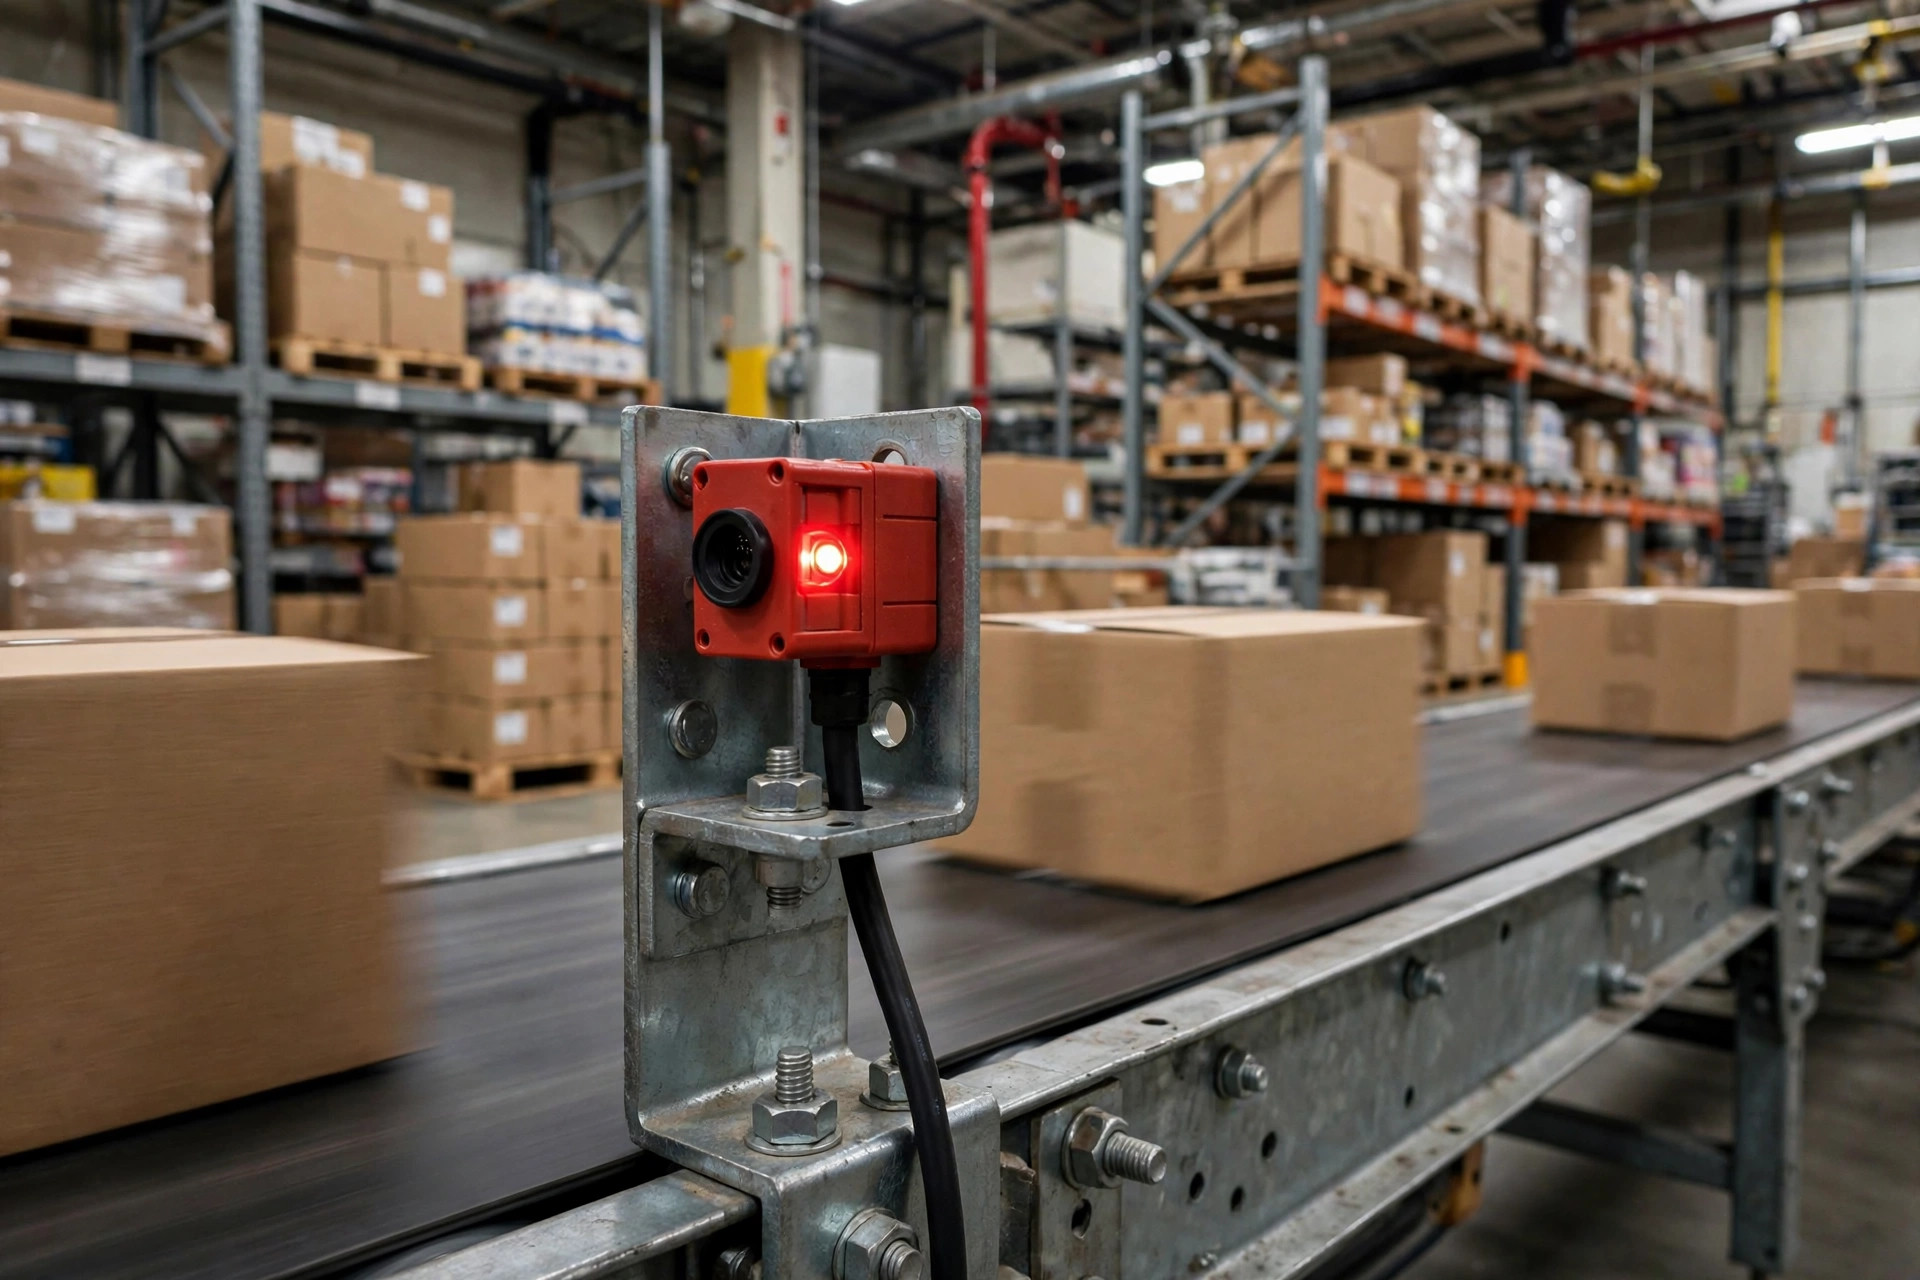
Passo 4: os três sinais de indução têm que concordar
A indução de um sorter normalmente usa três sensores fotoelétricos, cada um com seu trabalho:
- Sensor fotoelétrico de espaçamento: mantém a distância entre caixas; segura a correia de montante se o intervalo estiver curto.
- Sensor fotoelétrico de travamento: alarme de bloqueio — uma caixa parada além do tempo limite para a linha.
- Sensor fotoelétrico de janela: avisa ao PLC que «o nariz da caixa chegou», iniciando o temporizador da janela de desvio.
O trabalho da pessoa de software: alinhar os três sinais entre o PLC e o WMS — nomes de sinal, polaridade (normalmente aberto vs. normalmente fechado) e tempo de debounce — em uma única tabela de mapeamento. Nomes de sinal desencontrados transformam cada futura sessão de solução de problemas em um desastre. No meu checklist da noite do go-live sempre tem este item: bloqueie cada sensor à mão e confirme que o indicador do PLC e a tela de monitoramento do WMS mudam juntos. Se não concordarem, não há go-live.
Mais uma palavra sobre o tempo de debounce, o parâmetro que o pessoal de software sempre esquece. Os sinais dos sensores têm trepidação — a borda de uma caixa balança e o PLC vê dois ou três pulsos de «caixa chegou». Um debounce de 30–80ms filtra a maioria; longo demais e ele come o sinal real das caixas pequenas. Como ajustar: passe sua caixa mais baixa em velocidade máxima, observe o sinal e reduza o debounce até ficar instável, depois volte um ponto. Reavalie toda vez que seu mix de caixas mudar. Não configure uma vez e esqueça.
Tabela de solução de problemas: ache seu sintoma
| Sintoma | Verifique primeiro | Causa mais provável |
|---|---|---|
| Caixas pequenas lidas como uma caixa longa | Meça a distância do sensor de espaçamento até a junção | Espaçamento menor que a caixa mais longa — recalcule conforme o passo 1 e mova para trás |
| Pacotes pretos/escuros não detectados | Tipo de sensor naquela posição | O modo difuso não vê superfícies escuras — troque para barreira (through-beam) |
| Falsos alarmes sem caixa presente | Limpe o refletor, balance o suporte, procure luz solar direta | Refletor empoeirado / suporte solto / interferência de luz ambiente — limpe, aperte, adicione um quebra-sol |
| Janela de desvio deslocada, calha errada | Posição do sensor de janela vs. parâmetro de distância do PLC | O sensor foi movido mas o parâmetro de distância do PLC nunca foi atualizado |
| Intermitente, sem padrão | Conectores de cabo | Conector solto ou molhado perdendo o sinal com a vibração |
Opinião contraintuitiva: mais sensores não é melhor
O instinto é adicionar sensores por segurança. Errado. Cada par adicionado é outra fonte de disparos falsos, outro refletor para limpar, outro alarme às 3 da manhã. Minha regra: alinhe completamente os sinais que você já tem entre o PLC e o WMS antes de comprar mais hardware. Um sensor barato na posição certa vence um caro na posição errada. Um bom posicionamento de sensores fotoelétricos em transportadores é aritmética e disciplina, não empilhamento de hardware.
Checklist da noite do go-live (roube este)
- Passe 30 de cada: suas caixas mais longas, mais baixas, mais escuras e mais brilhantes. Fique de olho em detecções perdidas e disparos falsos.
- Bloqueie cada sensor à mão; confirme que os indicadores do PLC e as telas do WMS mudam em sincronia.
- Balance cada suporte; verifique se o alinhamento de barreira se mantém; reaperte as porcas de travamento.
- Limpe cada refletor e fotografe-o — compare de novo em três meses.
- Anote a posição, altura e espaçamento de cada sensor; cole dentro da porta do painel elétrico para que a próxima sessão de solução de problemas não comece com uma trena.
Os sensores fotoelétricos são coisas pequenas, mas são os únicos olhos que seu WMS tem sobre o mundo físico. Olhos cegos, cérebro desperdiçado. Da próxima vez que a triagem der errado, não atualize primeiro o software — caminhe pela linha e olhe os sensores. As chances são de que a resposta esteja bem ali.
Por Lin Xiao, Consultor de implementação de WMS Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.