Eis a conclusão logo de início: a parte mais difícil da automação de armazenagem frigorífica não é o equipamento. É o fato de que a maioria das pessoas calcula os números com uma planilha de temperatura ambiente para um armazém abaixo de zero.
Há alguns anos trabalhei num armazém de alimentos congelados que queria um AS/RS. As contas do proprietário pareciam perfeitas: menos mão de obra, menos área ocupada, retorno em três anos. Então chegou o primeiro inverno. A geada acumulou-se nos trilhos da grua, os sensores de posicionamento desviaram, um garfo estendeu-se e não quis voltar, e um corredor inteiro ficou parado durante a maior parte de um dia. Quando os custos reais de manutenção e de parada foram somados, uma boa parte desse modelo de retorno desapareceu. O equipamento não era ruim. A seleção simplesmente nunca levou as baixas temperaturas a sério.
Pense num AS/RS numa câmara frigorífica como uma máquina de precisão vivendo dentro de um refrigerador o ano todo. A experiência em temperatura ambiente continua valendo, mas com um desconto.
Automação de armazenagem frigorífica: o que o frio realmente faz com a máquina
Três reações em cadeia importam, e elas se alimentam umas das outras: geada, falha de lubrificação e perda de desempenho elétrico.
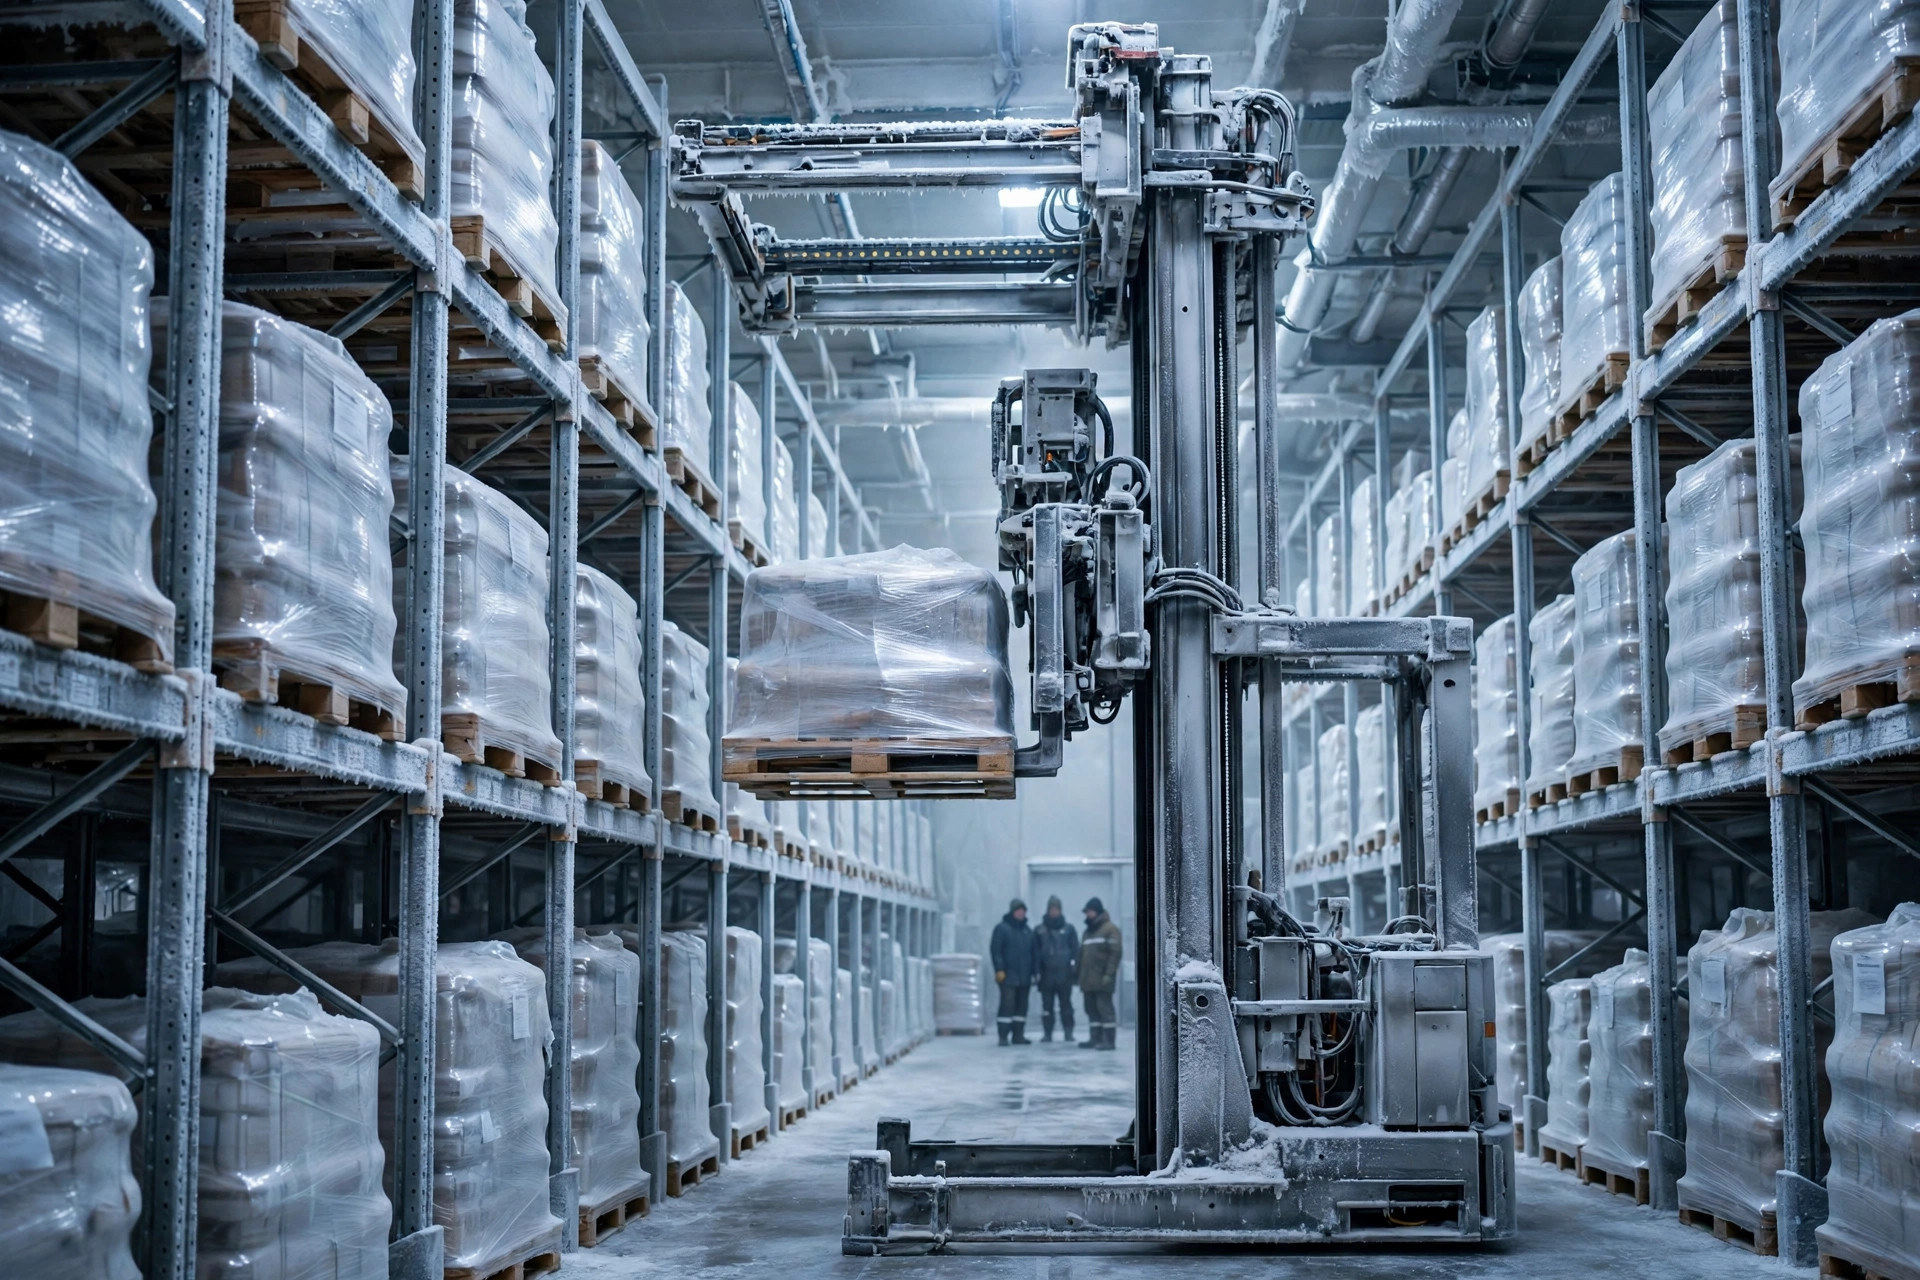
A geada é a mais visível. Toda vez que a porta abre, entra ar úmido e condensa nos trilhos, nas vigas das estantes e nos sistemas de posicionamento. Geada num trilho faz as rodas motrizes patinarem e a precisão de posicionamento cair; geada sobre um sensor ou código de barras significa uma leitura falhada, e o sistema para o corredor. É como colocar óculos embaçados na máquina: ela não consegue ver a estrada, então não vai andar rápido.
A lubrificação é a segunda. A graxa que funciona bem em temperatura ambiente engrossa bem abaixo de zero, a resistência dos rolamentos sobe, e a carga do motor acompanha. Pior é o ciclo de congelamento e descongelamento: a máquina aquece durante a operação, congela de novo à noite, a umidade entra na graxa e os rolamentos morrem cedo. Já vi rolamentos de motores de elevação de gruas ficarem muito aquém da vida útil declarada pelo fabricante, e a causa raiz era simplesmente uma lubrificação escolhida para a temperatura errada.
A terceira são as baterias e os motores. Os carros shuttle e os AGVs perdem capacidade útil de bateria no frio, então os intervalos de carga encurtam e são necessários mais veículos ou janelas de carga para o mesmo turno. Os motores não se incomodam com o frio, mas a condensação sim: uma máquina saindo do congelador para um cais em temperatura ambiente embaça na hora, a umidade penetra nos gabinetes elétricos e, com o tempo, isso significa curtos-circuitos e corrosão. Já vi exatamente essa falha três vezes, sempre com o mesmo roteiro — ninguém projetou uma zona de transição de temperatura.
Para uma discussão mais sistemática de a série de desafios que as baixas temperaturas impõem à automação de armazéns, leia primeiro esse texto. Ele cobre por que a automação de armazenagem frigorífica é difícil em geral; este responde à pergunta mais específica — dada essa dificuldade, ainda vale instalar um AS/RS, e como fazer o dinheiro funcionar.
A linha de seleção da automação de armazenagem frigorífica: três limiares, e a resposta se desenha sozinha
Não gosto de conselhos de seleção vagos, então aqui estão três limiares. Se o seu armazém claramente não atender a qualquer um deles, deixe o AS/RS em espera.
O primeiro é o throughput. Um AS/RS é bom em ciclos constantes e de alta frequência, não em absorver picos e vales. Se o seu fluxo de paletes oscila muito ao longo do ano — trabalhadores temporários sustentando a alta temporada, corredores ociosos na baixa temporada — o custo fixo nunca se dilui o suficiente e a vantagem da taxa de ciclos nunca aparece. O teste é simples: plote os movimentos diários de paletes do último ano. Uma faixa razoavelmente plana diz vá em frente; uma forma de serra diz corrija primeiro suas ondas e seus processos, não seu equipamento.
O segundo é a quantidade de SKUs e o perfil dos produtos. O AS/RS adora poucos SKUs, lotes grandes e paletes padronizados. Carne congelada, frutos do mar e refeições prontas em caixas uniformes são sua zona de conforto. Um armazém com milhares de SKUs, poucos paletes de cada um e tamanhos de palete misturados terá baixa utilização dos corredores e complexidade crescente na gestão de localizações. Faça primeiro a classificação ABC e a padronização de paletes, antes de qualquer outra coisa.
O terceiro é a zona de temperatura. O congelamento profundo abaixo de menos dezoito graus e uma zona refrigerada de zero a cinco são dois trabalhos diferentes. O congelamento profundo exige configuração dedicada para baixas temperaturas — lubrificantes e cabos aptos para o frio, aquecimento de degelo, gabinetes à prova de condensação — e tanto o preço quanto a manutenção sobem. Uma zona refrigerada está próxima do serviço em temperatura ambiente, e grande parte do equipamento padrão se adapta com pequenas mudanças. Portanto, a linha prática é: primeiro o refrigerado, o congelamento profundo como um projeto separado com seu próprio caso de negócio, nunca com o mesmo modelo de retorno.
Eis o contraintuitivo: mão de obra cara em câmara frigorífica não torna automaticamente a automação rentável. Um custo de mão de obra alto também significa que seu equipamento precisa manter alta disponibilidade num ambiente mais severo — e quando ele para, uma câmara frigorífica não espera. Temperatura do produto, pedidos e reclamações de clientes acumulam-se juntos. Uma hora de parada precisa ser precificada às taxas de falha da cadeia do frio, não às taxas de "o embarque saiu uma hora atrasado".
A conta do retorno: primeiro o TCO, depois o retorno
Só confio no TCO, não na cotação do equipamento. O preço da máquina é apenas a primeira linha, seguida de toda uma cauda: configuração para baixas temperaturas, obras de edificação e isolamento, integração de WCS e WMS, peças de reposição, contratos de manutenção, energia e perdas por paradas. A tabela abaixo é o modelo que uso nos projetos. Preencha-a com os números reais do seu próprio armazém, não com os de outra pessoa.
| Item de custo / benefício | O extra de câmara frigorífica que os projetos em temperatura ambiente deixam passar |
|---|---|
| Compra de equipamento | Lubrificação para baixas temperaturas, cabos aptos para o frio, aquecimento de degelo, gabinetes à prova de condensação |
| Edificação e isolamento | Isolamento da zona do AS/RS, proteção anti-levantamento do piso, vestíbulo de transição de temperatura |
| Energia | Aquecimento de degelo, iluminação interna e equipamentos em standby, carga extra de refrigeração pelo calor do equipamento |
| Manutenção | Maior frequência de serviço no frio, consumo mais rápido de peças como rolamentos e sensores |
| Perda por parada | Precificada às taxas de ruptura da cadeia do frio e de perda de produto, não apenas de mão de obra parada |
| Benefício | Mão de obra economizada, área economizada (a estanteria de grande altura numa câmara frigorífica é a área mais valiosa), perda de produto reduzida, precisão de inventário melhorada |
Uma linha merece ênfase: a área. Construir e refrigerar um metro quadrado de câmara frigorífica custa muito mais do que o espaço ambiente, então a área que a estanteria de grande altura economiza costuma ser o maior item do modelo de retorno. Muitos proprietários contam apenas a mão de obra economizada e perdem isso completamente. Inverta o raciocínio: se a sua câmara frigorífica é alugada, tem limite de altura ou está em terreno barato, esse benefício encolhe e o retorno se alonga imediatamente.
O cálculo corre em três passos. Primeiro, monte o TCO de cinco anos a partir da tabela acima, não apenas do ano um. Segundo, divida os benefícios em três linhas — mão de obra economizada, área economizada, perda de produto reduzida — com a área por conta própria. Terceiro, faça o teste de estresse: disponibilidade cinco pontos abaixo, manutenção um terço acima — quanto mais o retorno se alonga? Se esses dois choques o esticam de três anos para seis, o projeto é frágil. Corrija primeiro as coisas baratas.
Mais um caso. Um armazém de alimentos congelados no leste da China tinha poucos SKUs, lotes grandes e fluxo diário constante — um candidato de manual. Mas no local, metade dos paletes não era padronizada, além de um lote de caixas de formatos estranhos. Meu conselho: passar alguns meses padronizando paletes e separando a carga irregular em zonas primeiro. O proprietário achou que eu estava enrolando. Seis meses depois, com os paletes unificados, a utilização dos corredores e a taxa de ciclos atingiram a meta na primeira tentativa. Seja implacável com requisitos falsos: automatizar uma bagunça só dá à bagunça um acelerador caro.
As armadilhas da manutenção: um checklist para a noite de entrada em operação
Por fim, a manutenção. As armadilhas resumem-se a quatro itens — coloque-os no seu checklist da noite de entrada em operação:
Primeiro, a cadência de degelo e limpeza. Trilhos, componentes de posicionamento e garfos precisam de degelo e limpeza programados, não quando um alarme dispara. Defina a cadência pela frequência de abertura de portas e pela umidade.
Segundo, a lubrificação e as peças de reposição. Graxas, rolamentos e componentes de sensores precisam ser homologados para o seu serviço real em baixas temperaturas, e a prateleira de peças precisa ter as versões aptas para o frio. Uma peça de temperatura ambiente instalada como paliativo não sobreviverá a um inverno.
Terceiro, a transição de temperatura. O equipamento que entra e sai do congelador precisa de um projeto de vestíbulo, e os gabinetes elétricos precisam de proteção contra condensação. Esse é um dinheiro que não dá para economizar, porque a economia volta como conta de curto-circuito.
Quarto, o próprio contrato de manutenção. Tempo de resposta, compromissos de disponibilidade e prazo de chegada das peças pertencem ao contrato. A parada de uma câmara frigorífica queima dinheiro por hora; um fornecedor que oferece "resposta no próximo dia útil" não funciona num congelador.
Então, o dinheiro vale a pena? Olhe para um número: o TCO de cinco anos dividido pelos paletes que o AS/RS realmente movimenta em cinco anos — o seu custo por palete. Compare-o com o seu custo atual por palete de mão de obra, área e perda de produto. Se o custo automatizado for genuinamente menor, e sobreviver ao teste de estresse de disponibilidade cinco pontos abaixo, vá em frente. Caso contrário, faça primeiro as coisas baratas: padronização, disciplina de ondas, zonas de transição. A automação é uma coisa boa, mas só onde os números foram feitos direito.
Por Da Liu, Engenheiro de Automação Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.