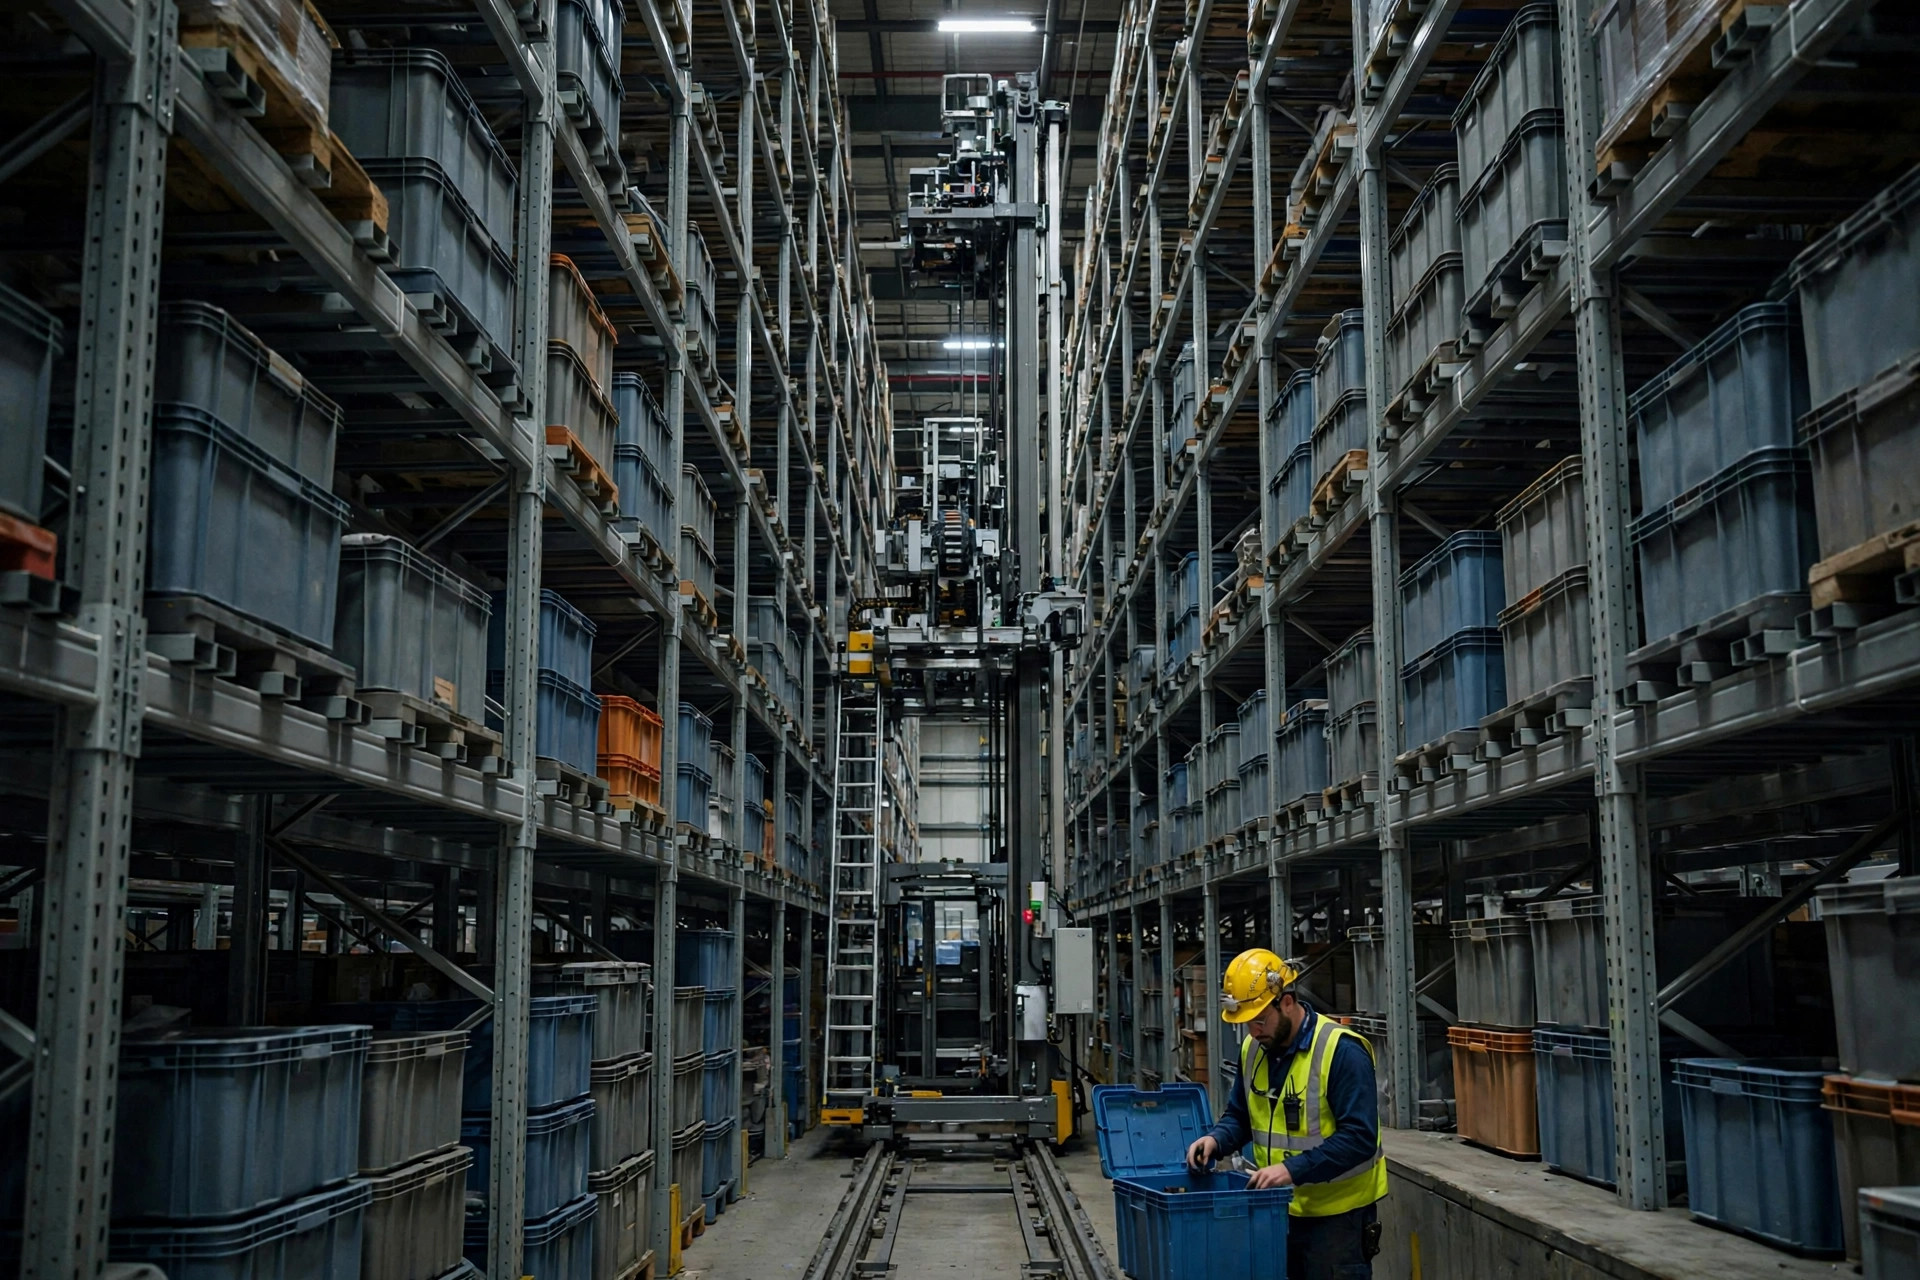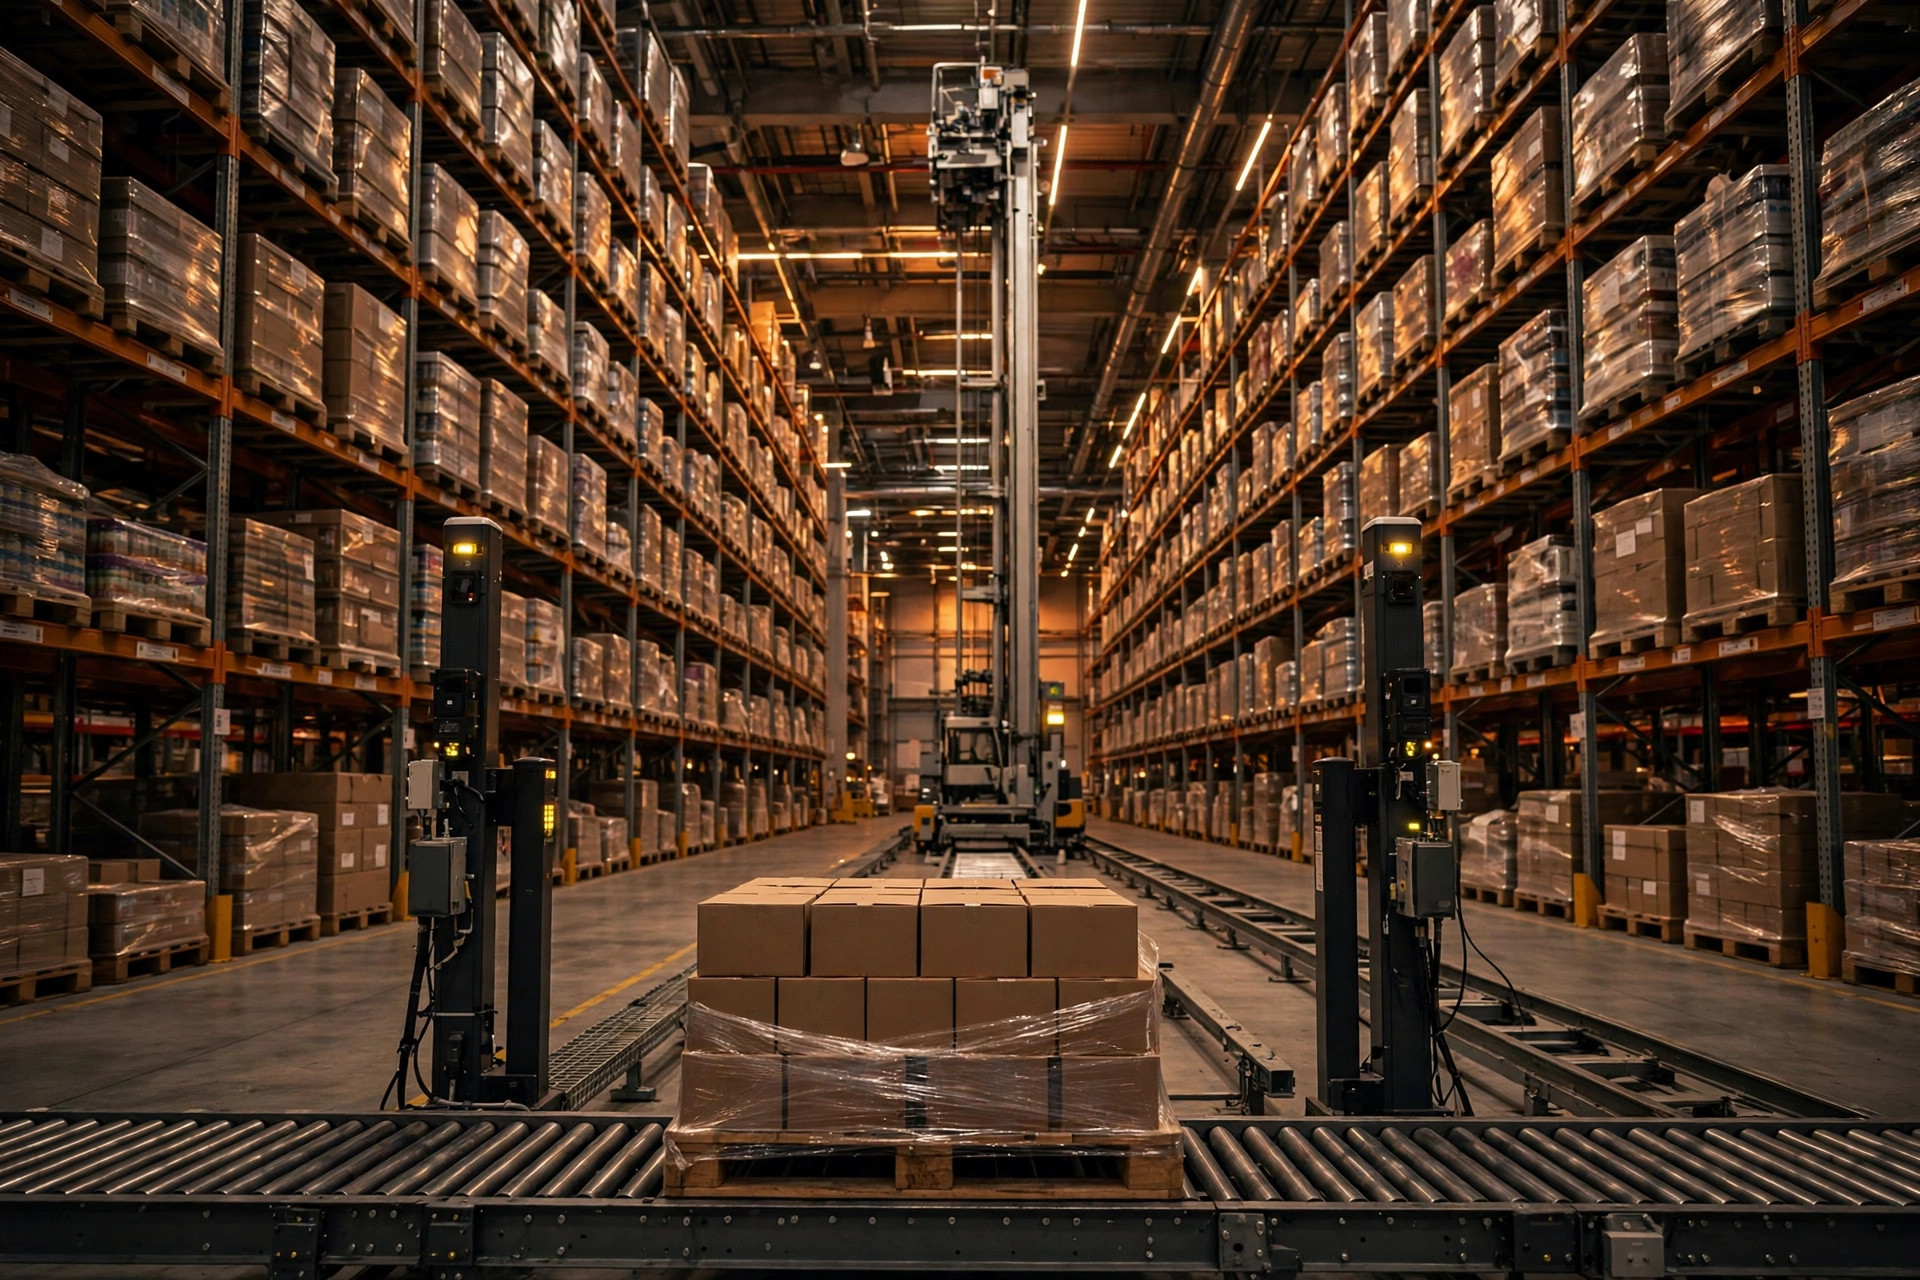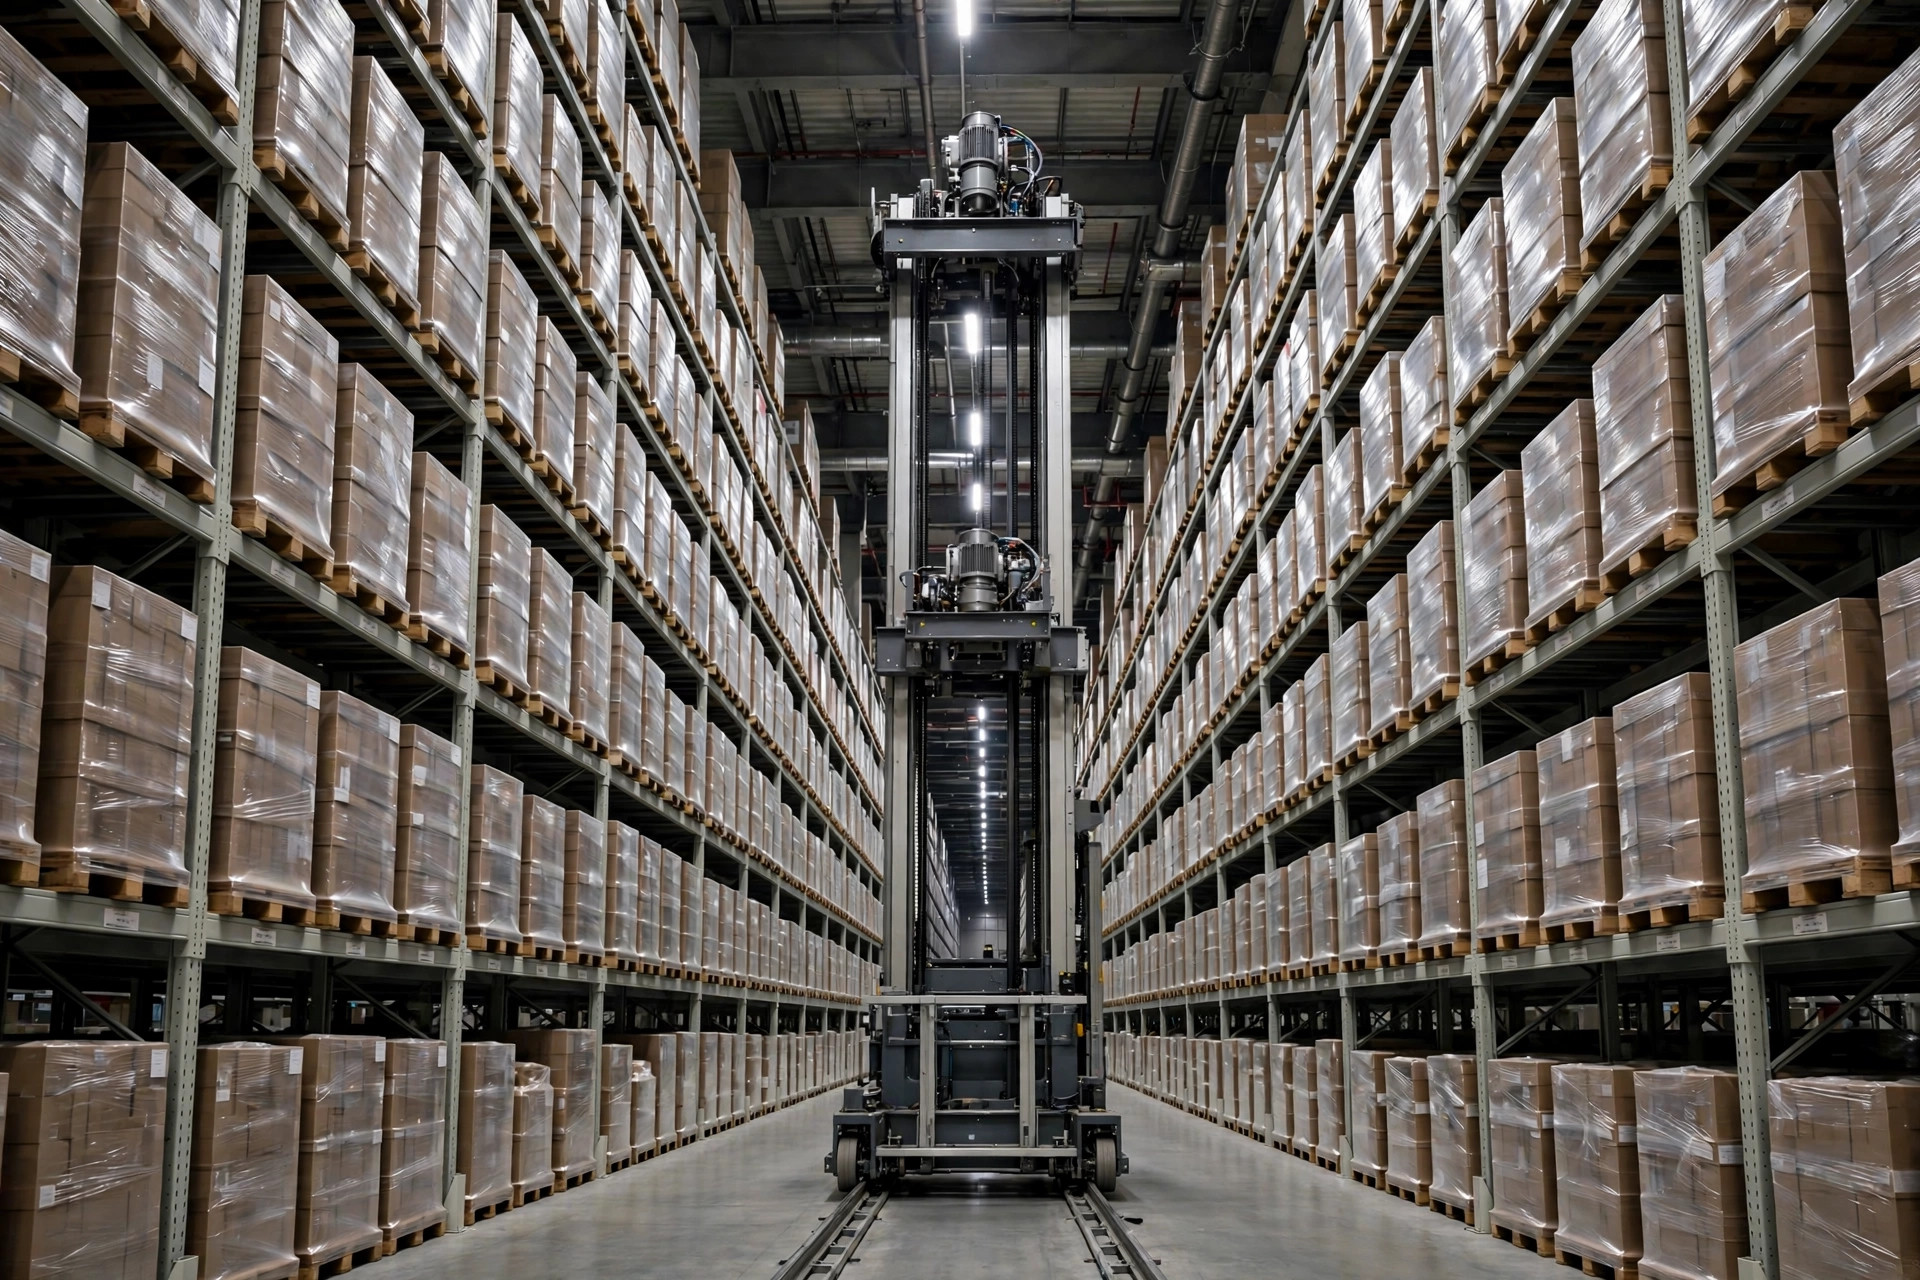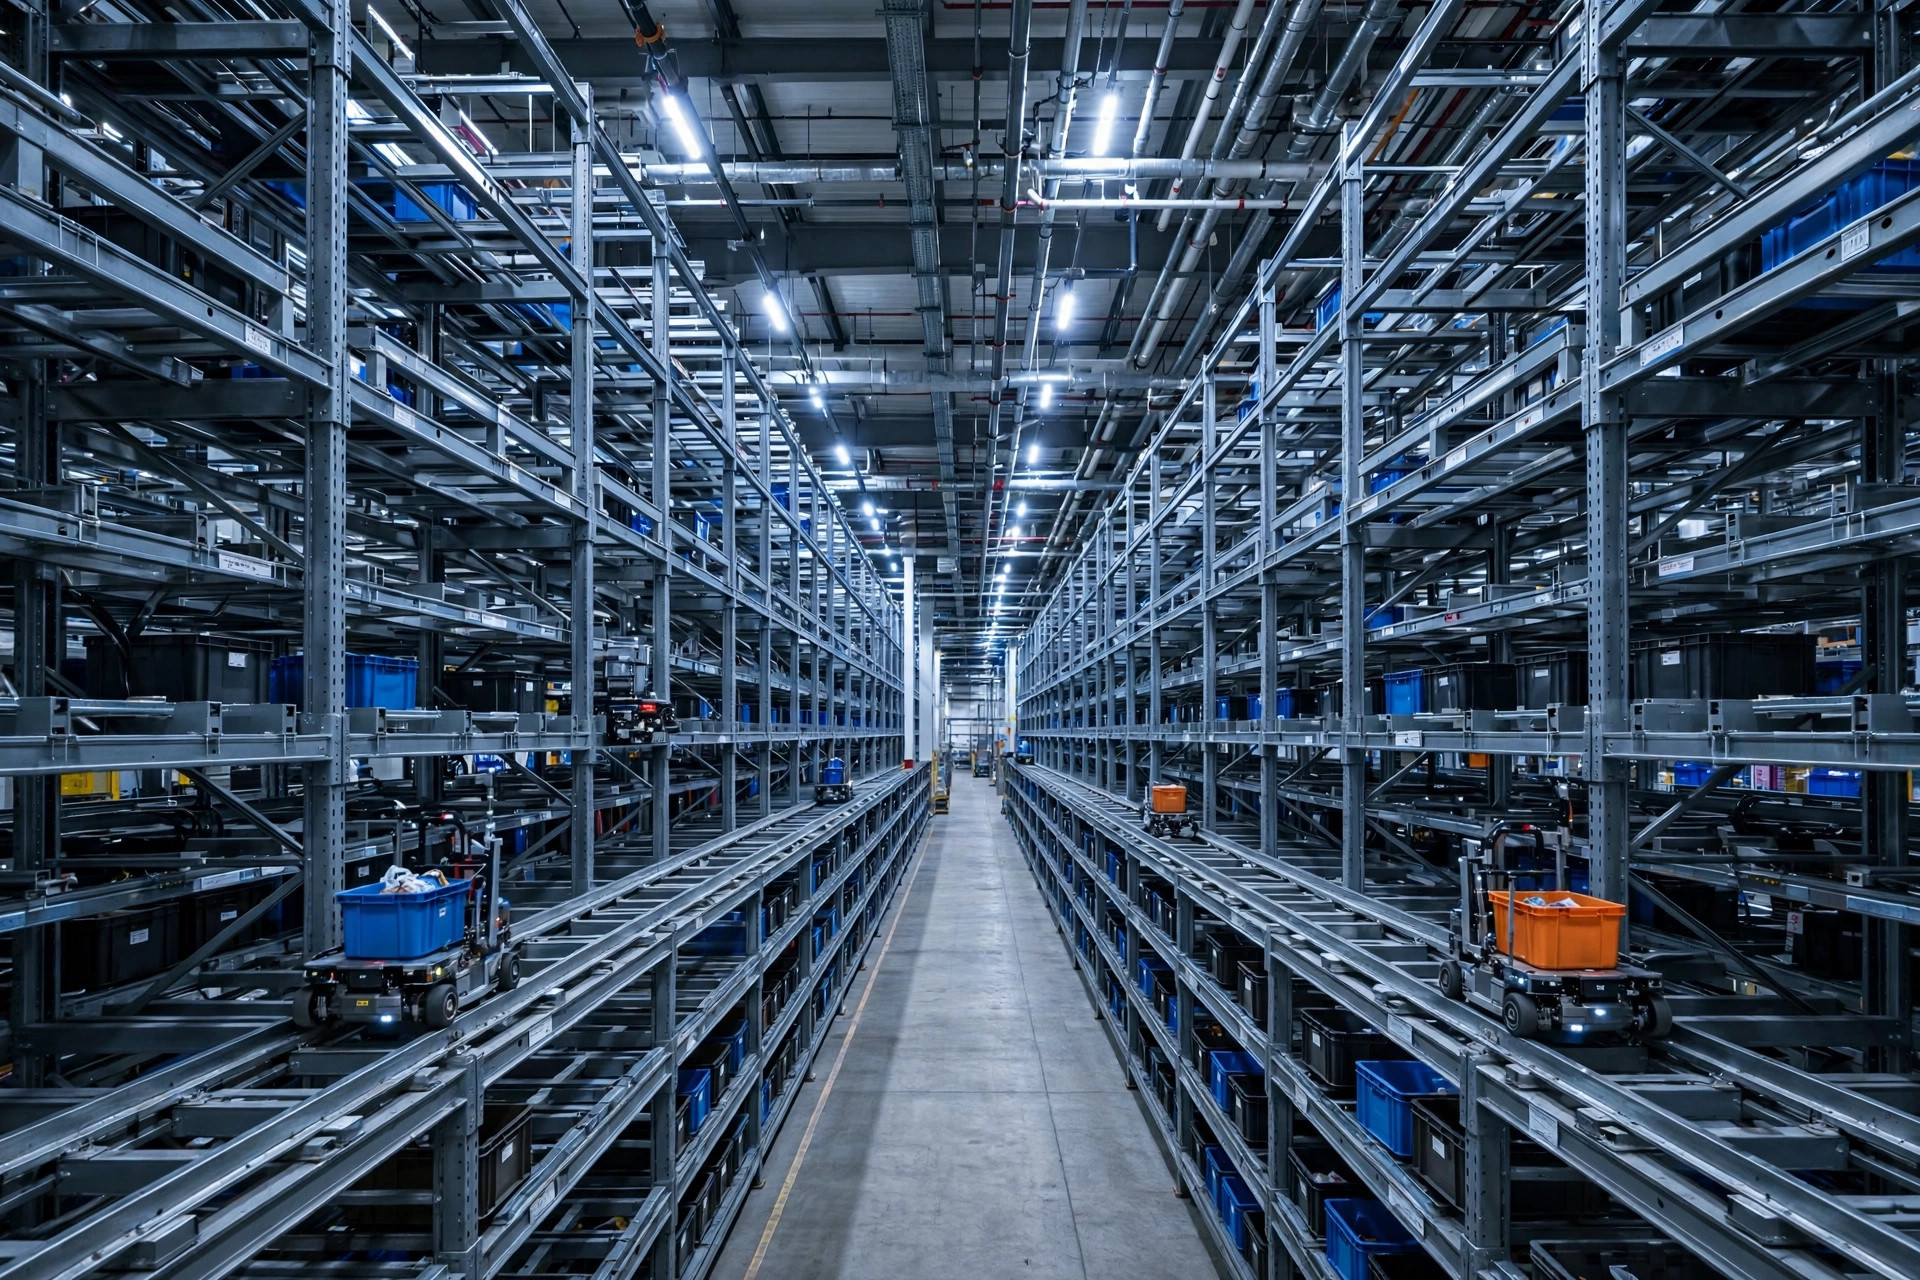
Nos últimos dois ou três anos, uma mudança clara apareceu nos RFPs e propostas de armazenagem automatizada que revisei: sistemas baseados em shuttle aparecem com muito mais frequência, enquanto há uma década essa categoria pertencia quase inteiramente aos guindastes empilhadores. A mudança em si não surpreende. O que merece reflexão mais atenta é o nível em que o debate ainda acontece — discussões demais continuam presas em "qual tecnologia é mais avançada". Pelos projetos que estudei depois do fato, as falhas de seleção raramente são sobre a tecnologia em si. São sobre usar os critérios de seleção errados.
Comecemos pelos números públicos
Segundo a cobertura do Modern Materials Handling, Stephen Schwietert, da TGW, declarou publicamente que, como vários shuttles podem trabalhar simultaneamente em diferentes níveis do mesmo corredor, um sistema shuttle pode alcançar um throughput por corredor de 5 a 10 vezes o de um miniload convencional com guindaste. Na mesma cobertura, Kenneth Hayer, da Swisslog, observou que cada elevador pode realizar cerca de 500 transferências verticais por hora e chegar ao topo de uma estrutura de 45 pés em cerca de três segundos.
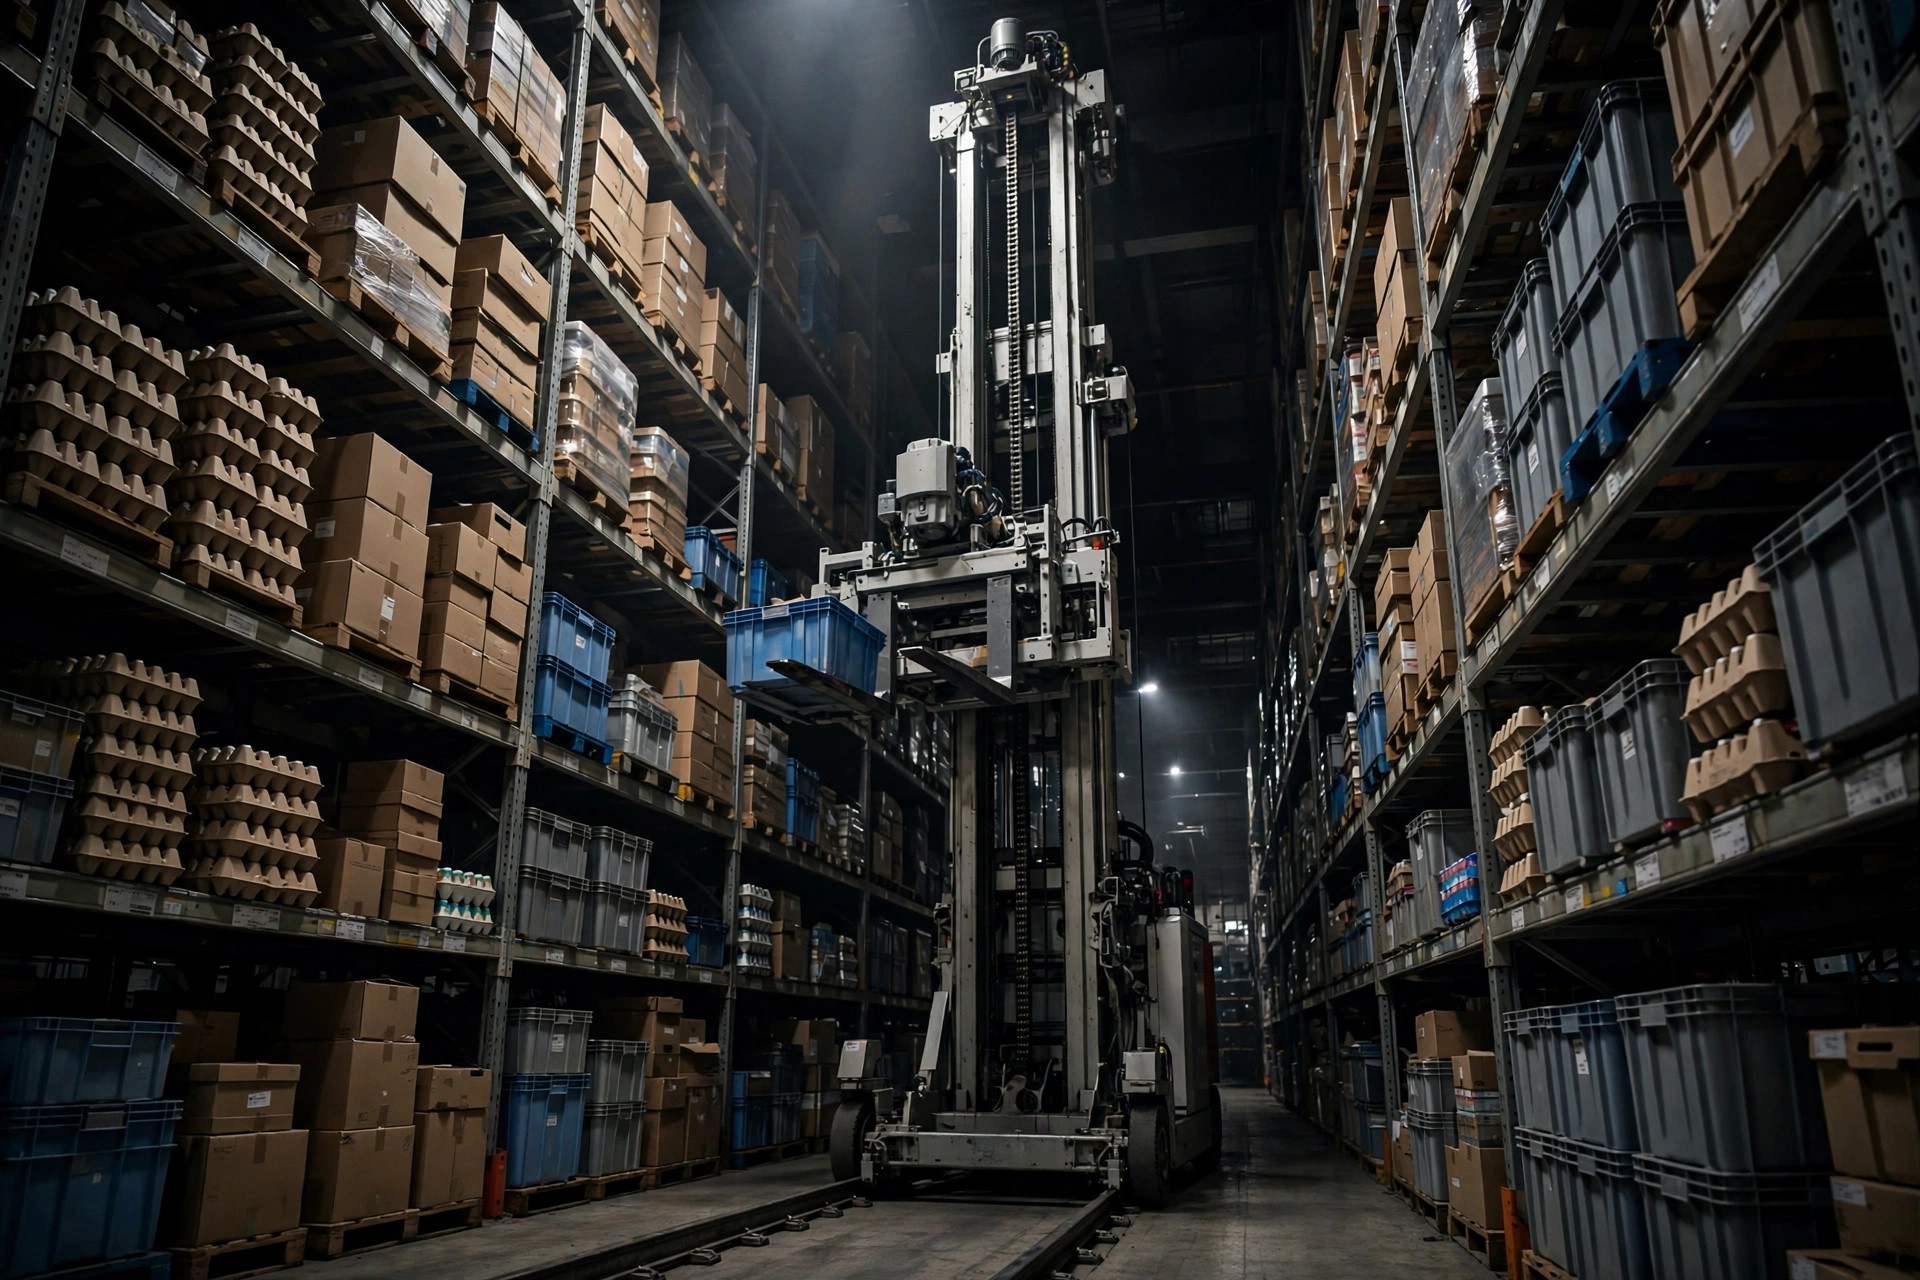
Esses números só fazem sentido dentro da diferença arquitetônica, e são fáceis de ler errado sem ela. Um guindaste empilhador segue a lógica de "uma máquina por corredor": um único guindaste atende todos os níveis do corredor, as tarefas são inerentemente sequenciais, e o próprio guindaste é o teto de throughput. Um sistema shuttle segue a lógica de "um veículo por nível, elevadores na extremidade do corredor": o deslocamento horizontal é distribuído entre os shuttles de cada nível enquanto o deslocamento vertical se concentra nos elevadores, de modo que o teto se desloca do guindaste para o elevador. O número "5 a 10 vezes" descreve, portanto, a folga de uma arquitetura paralela sobre uma serial — não um múltiplo que todo projeto shuttle vá realmente alcançar. Os resultados reais dependem da configuração dos elevadores, do planejamento de ondas e da distribuição de SKUs, e qualquer leitura honesta das declarações dos fornecedores tem de descontar isso.
Atribuição: a estrutura das linhas de pedido é o que realmente decide
A julgar apenas pelos múltiplos de throughput, a conclusão tentadora é que os shuttles simplesmente vão substituir os guindastes. Essa é a armadilha mais comum na seleção. Em todos os projetos que visitei e reconstruí, a variável que realmente decide entre as duas rotas não é o volume de pedidos — é a estrutura das linhas de pedido, e o raciocínio vale a pena ser destrinchado.
A lógica é simples, embora os números chamativos tendam a enterrá-la. O gargalo do guindaste é serial: uma máquina executa uma retirada de cada vez, então quanto mais linhas de pedido por onda e mais fragmentadas as ondas, mais longa a fila no corredor. A vantagem do shuttle é paralela: muitos veículos retiram ao mesmo tempo em níveis diferentes, então quanto mais linhas houver, mais a arquitetura paralela compensa. Mas o gargalo do shuttle é igualmente real: você pode adicionar quantos veículos quiser, mas geralmente há apenas um ou dois elevadores por corredor, e a capacidade vertical na extremidade do corredor é o verdadeiro teto que nenhum número de shuttles consegue contornar.
Então a verdadeira régua da seleção é uma estrutura bidimensional — linhas de pedido multiplicadas pela densidade de ondas —, não "pedidos por dia". Dois armazéns com o mesmo número de pedidos diários, um com média de duas ou três linhas por pedido e outro com média de uma dúzia, podem precisar de tecnologias opostas. Selecionar pelo volume de pedidos é como escolher o tamanho do sapato pelo peso corporal: o número é preciso, mas mede a dimensão errada. Essa medição errada, mais do que qualquer deficiência técnica, é a causa raiz da maioria das escolhas erradas que já vi.
No outono de 2024, visitei um armazém de terceiros no Meio-Oeste americano que atende o e-commerce de moda. Cerca de quarenta mil SKUs, mais de trinta mil linhas de pedido por dia na alta temporada, ondas fatiadas bem finas — mais de uma dúzia de ondas por dia durante as promoções. Com o sistema de guindastes deles, a dor nunca foi a velocidade do guindaste; foi a espera entre as ondas, com centenas de tarefas de retirada em fila dentro de um único corredor. Depois da mudança para shuttles, o líder do projeto disse de forma direta: "Não é que os veículos sejam rápidos. É que ninguém mais faz fila." Nessa operação, o valor do shuttle não foi a velocidade de retirada, mas a conversão da espera serial em trabalho paralelo.
Um segundo caso foi na direção oposta. Um armazém de autopeças com pouco mais de vinte mil SKUs, mas com as linhas de pedido fortemente concentradas nos dois mil principais SKUs, menos de dez mil linhas por dia e ondas altamente previsíveis. Eles avaliaram seriamente as duas rotas e escolheram o guindaste. O raciocínio do gerente foi de uma honestidade refrescante: nosso gargalo é o ritmo de reposição, não o ritmo de saída — pagar dinheiro de shuttle para consertar um gargalo que não temos seria desperdício. As mesmas quatro palavras, "armazenagem automatizada", duas respostas opostas, e o que as separou foi a estrutura das linhas de pedido.
Um quadro de seleção
Colocando várias reconstruções de projetos lado a lado, as linhas divisórias podem ser resumidas na tabela abaixo. Não é um modelo de pontuação — não há respostas padrão na seleção — mas pode evitar que você caminhe com confiança na direção errada.
| Dimensão | Rota shuttle | Rota guindaste empilhador |
|---|---|---|
| Estrutura de throughput | Paralela por nível, muitos veículos trabalhando ao mesmo tempo | Serial, um guindaste atendendo o corredor inteiro |
| Perfil de pedidos adequado | Altas contagens de linhas, ondas fragmentadas, volumes voláteis | Contagens de linhas moderadas, ondas regulares e previsíveis |
| Distribuição de SKUs | Escala bem com grandes pools de SKUs de cauda longa | Econômico onde os SKUs são concentrados e de giro rápido |
| Escalabilidade | Adicione veículos para crescer em throughput, estrutura e prédio intactos | Crescer em throughput geralmente significa adicionar corredores, atrelado à construção |
| Ponto único de falha | Um veículo parado importa pouco; o elevador é a peça crítica | A falha do guindaste para o corredor inteiro |
| Investimento e manutenção | Maior investimento inicial, peças de reposição espalhadas por muitos veículos | Estrutura mais simples, pontos de manutenção concentrados |
A linha mais subestimada desta tabela é o ponto único de falha. Muita gente equipara "mais veículos" a "mais confiável", mas a confiabilidade de um sistema shuttle depende de seus um ou dois componentes mais escassos — os elevadores. O modo de falha do guindaste, em contraste, é direto: quando o guindaste para, o corredor para, sem ambiguidade. As duas arquiteturas carregam formas de risco completamente diferentes, e a estratégia de peças de reposição e os planos de contingência têm de acompanhá-las — um ponto que as discussões de seleção rotineiramente ignoram.
Em termos de tendência, a fragmentação dos pedidos do e-commerce vai continuar, e a participação dos shuttles nos projetos greenfield muito provavelmente continuará subindo. Isso não significa o fim do guindaste empilhador: instalações com pé-direito generoso, mercadorias mais pesadas, orçamentos apertados e perfis de pedidos estáveis continuam sendo o seu território. As transições tecnológicas raramente são substituições simples; são redesenhos da fronteira de adequação.
Uma pergunta aberta para fechar: se os custos por veículo continuarem caindo nos próximos anos e a economia do shuttle alcançar a faixa de preço atual do guindaste, para onde se move a linha divisória? Até lá, "guindaste ou shuttle" pode se tornar uma pergunta falsa, e a única pergunta que restará será: sua estrutura de linhas de pedido merece esse grau de paralelismo?
Por Dr. Chen, pesquisador em cadeia de suprimentos
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.