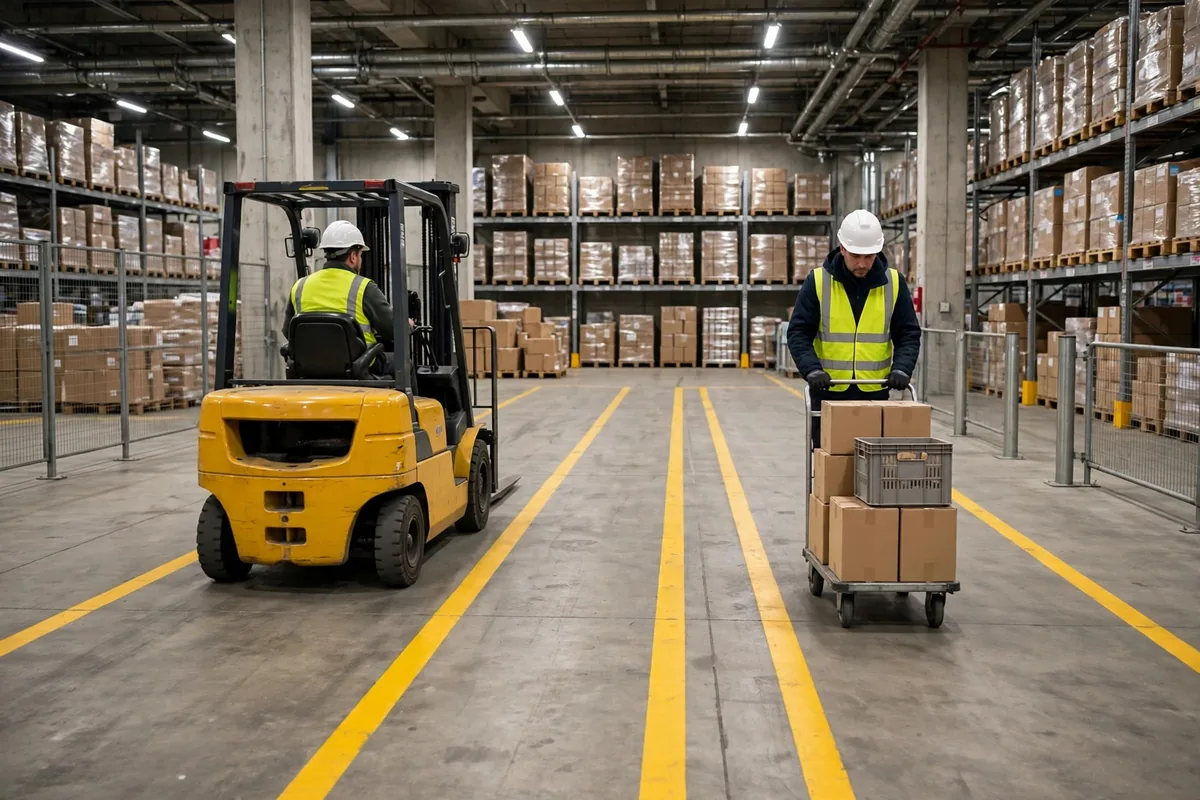
まずお金の話から。出荷ラインは一日 3,000件の注文を出荷し、検品ステーションで一注文あたり 10秒余分に待つごとに、一日 8時間以上の労働力が消える。作業員一人のシフト丸ごとだ。検品、計量、ラベリングは三つの別々の仕事に見えるが、多くの倉庫では一本のラインにつながれ、前の工程を待っている。計量はスキャンを待ち、スキャンはラベリングを待ち、ラベリングは次のカートンが届くのを待つ。そうした待ち時間はどの報告書にも載らないが、月末の人件費の中にすべて入っている。
物流コスト分析の長年の経験で、作業台で愚かな金の使い方をする倉庫を何度も見てきた。高価な自動重量チェッカーを買うところもあれば、市場で一番高いスキャナーに買い替えるところもある。だがステーションのレイアウト自体が絡まっている。人は作業台の周りをぐるぐる歩き、カートンは作業台の上で行列を作り、どんな機器も悪い流れを救えない。渋滞した道路に速い車を置くようなものだ。車は速くなっても、道路は渋滞したままだ。
検品ステーションで三つの工程を直列に並べると、三人が一人を待つことになる
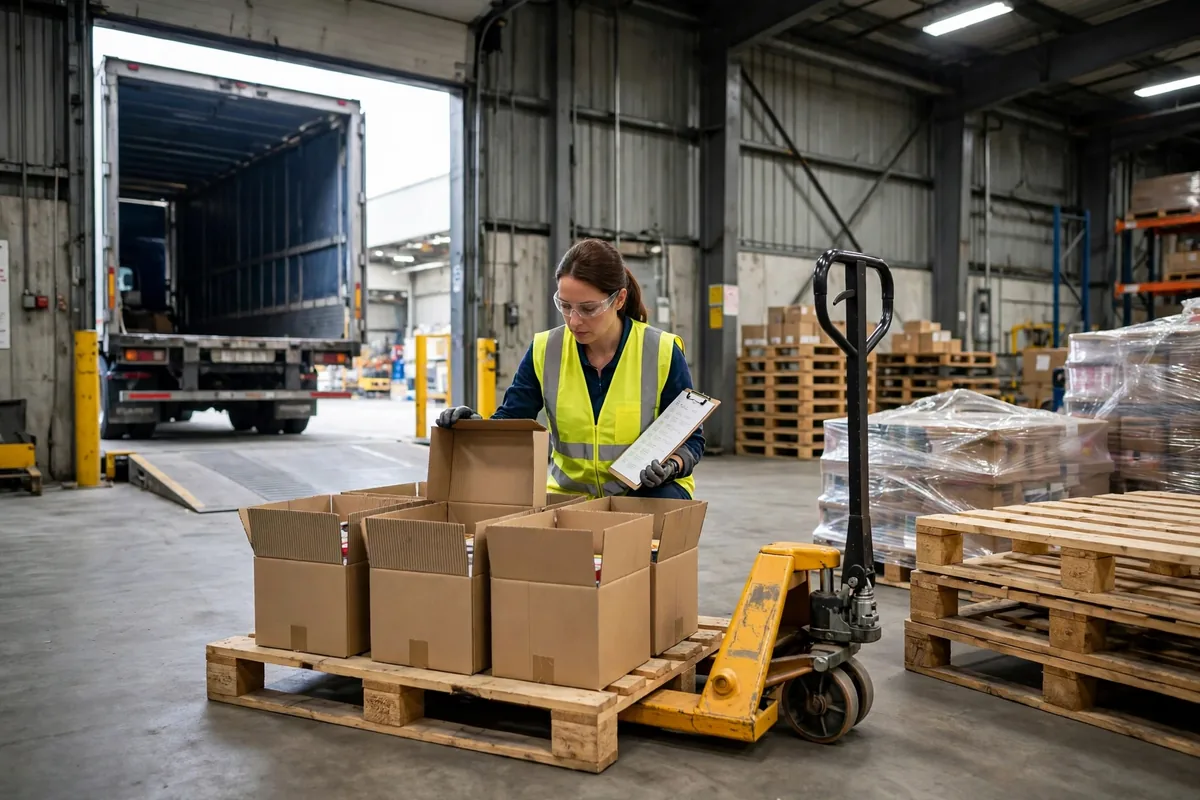
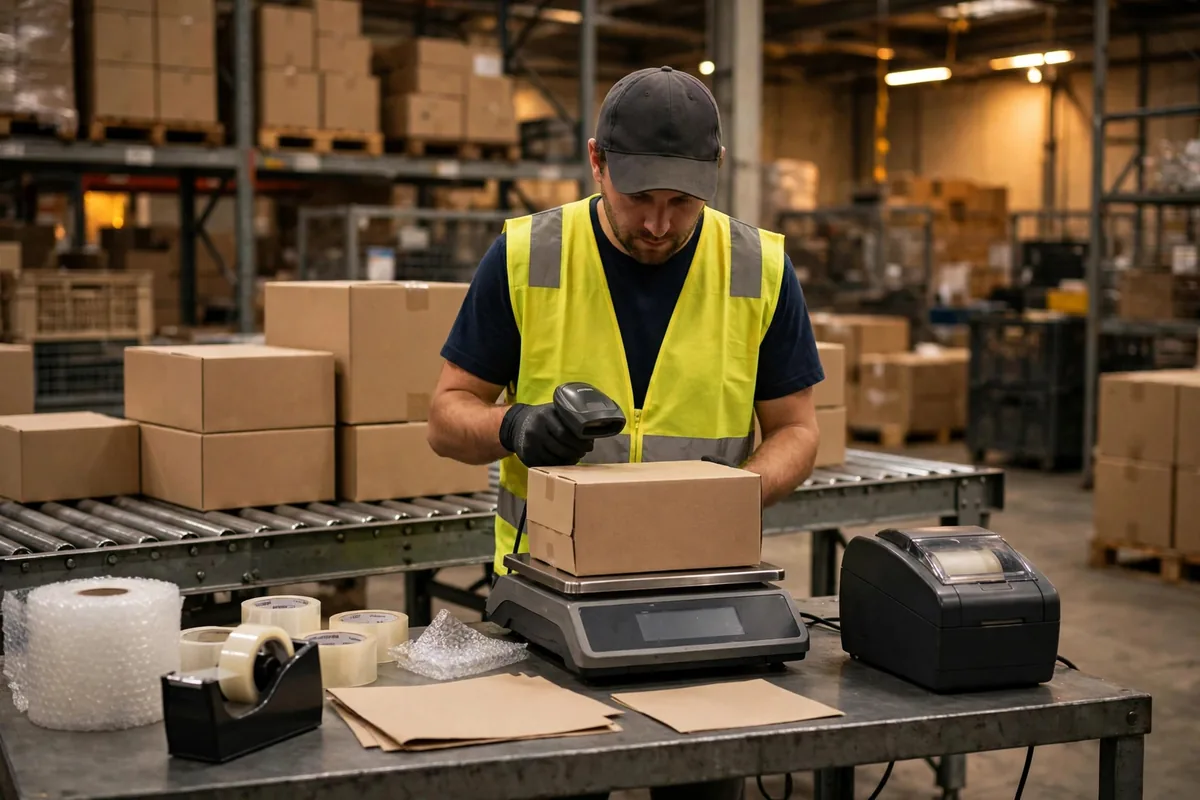
出荷検品ステーションで実際に何が起きているか分解してみよう。一注文は作業台で三つの作業を経る。検品(ピッキングリストと照らして商品を数え、正しい商品がカートンに入っているか確認する)、計量(カートンをはかりに載せ、重量が安定するのを待ち、システムと照合する)、ラベリング(出荷ラベルを印刷して貼り、スキャンして確認する)だ。三つとも難しくはない。難しいのは、それらが一列に並んでいることだ。
昨年のピークシーズンに中国南部の日用品倉庫を訪れたとき、現場はこうだった。検品員がカートンの確認を終えて計量係へ押し、計量係ははかりが安定するのを待って重量を報告し、システムが重量と一致してからカートンはラベラーへ送られた。三つのステーションが一直線に並び、一注文あたり 45秒。どこにロスがあったか。はかりが安定するのに必要な 8秒間、検品員の手は止まっていた。最初の二つの工程がまだ動いている間、ラベラーは立って待つしかなかった。三人のうち、どの瞬間も働いていたのは一人だけで、残りの二人は待っていた。数字は仮定の試算例だが、理屈は本物だ。直列の流れでは、最も遅い工程がライン全体の速度を決め、他の全員の時間は待ち時間に消える。
ピークシーズンはさらに悪化する。注文量は倍増し、検品ステーションの前に行列ができ、ピッカーはカートを押して検品を待ち、検品員は計量を待ち、出荷ライン全体が一つの作業台で詰まる。倉庫は二人を増員して対応したが、かえって悪化した。作業台はせいぜいその大きさしかなく、人々は互いに避け合い続け、一注文あたりの時間は下がるどころか上がった。
計量、スキャン、ラベリング:順番がものを言う
ここが直感に反する点だ。検品ステーションは人を増やしても速くならないし、小さい作業台はコストを節約しない。本当にコストを節約するのは、三つの工程が互いに待つのをやめさせることだ。
第一に、待ちをなくす。はかりが安定するのに必要な数秒間、検品員は止まってはいけない。すでに次の注文の商品を確認しているべきだ。ラベラーはカートンが押し込まれるのを待ってはいけない。ラベルはあらかじめ印刷しておき、カートンが到着した瞬間に使えるようにしておく。簡単に言えば、工程の間にバッファを置く。検品済みのカートンは短いシュートで待ち、はかりの上には常にカートンがあり、ラベリング作業台には常にカートンが並んでいる。各工程は自分のペースを保ち、前の工程からの引き渡しを決して待たない。
第二に、順番を正しくする。私の推奨はこうだ。検品と計量は並列で進められるが、ラベリングは最後でなければならない。なぜか。重量チェックは検品の第二の防衛線だ。重量が合わなければ数が間違っている。その時点ではカートンはまだ開いていてラベルも貼られていないので、開けて数え直してもほとんどコストはかからない。ラベルを貼った後で重量の不一致が見つかれば、ラベルを剥がし、再印刷して貼り直す。一注文あたり一分余分にかかり、間違ったラベルを貼るリスクも加わる。だから順番はこうだ。カートンがはかりに載っている間に商品を検品し、重量チェックに合格してから初めてラベルを貼る。ラベリングは倉庫の最後の出口だ。すべてのチェックは、その扉が閉まる前に済ませなければならない。
重量照合には許容範囲も必要だ。カートン自体の重量はロットごとにばらつく。許容範囲をきつくしすぎるとアラームが絶えず鳴り、再チェックでステーション全体が止まる。ゆるくしすぎると、不足や過剰な商品がそのまま通り抜け、チェックは無意味になる。私のやり方は商品カテゴリーごとに設定することだ。軽くて小さい商品はきつく、大きく不規則なものはゆるくし、重量チェックが失敗する理由と照らして毎月見直す。
第三に、作業台の大きさだ。検品作業台は小さすぎることが多い。はかり、スキャナー、ラベルプリンター、ラベルの束がすべて 1.2メートルの作業台に押し込まれ、作業員は振り向くのも苦労する。作業台を広げてカートンが二つ横に並ぶようにすれば、一つを計量しながらもう一つにラベリングができ、作業員は歩く必要がなくなる。腕がすべてに届き、一注文あたりの時間は直接下がる。作業台を一つ増やすコストは、一か月の人件費節約で回収できる。計算はこうだ。
| レイアウト | 一注文あたりの時間(試算例) | 一日 3,000件の合計時間 | ピーク時の行列 |
|---|---|---|---|
| 三工程を直列にし、一人がすべて担当 | 約 45秒 | 約 37.5時間 | 作業台に長い行列 |
| 三工程を分け、バッファ付きで並列 | 約 28秒 | 約 23.3時間 | ほとんど行列なし |
| 並列に加え、カートン二つ分の作業台 | 約 22秒 | 約 18.3時間 | ピーク量を吸収 |
同じ一日 3,000件で、直列と並列の差は 14時間。作業員二人の一日分のシフトにほぼ相当する。レイアウト変更のコストは? 作業台の天板を一つ増やし、短いバッファシュートを付けるだけ。数百ドルのハードウェアだ。検品員の一日の賃金を 300元(試算例)とすると、一日二人の作業員を節約すれば一か月に 10,000元以上が回収できる。そのお金がこれまで無駄になっていたかどうか、数字が物語っている。
検品ステーションのレイアウトを変える前に、計算しよう。作業台をもう一つ増やす価値はあるか
だから私の結論は明快だ。出荷検品ステーションを最適化するとき、まず機器を買ってはいけない。まず順番とバッファを変えるのだ。
何かに触れる前に、三つの数字を測ること。検品での現在の一注文あたりの秒数、ピーク時に作業台で待つカートンの最長の行列、そして重量チェックの失敗率だ。その三つの数字が、問題がどこにあるかを正確に教えてくれる。時間が待ちで失われているならバッファを増やす。作業台が小さいせいで行列が長いなら作業台を広げる。重量チェックの失敗率が高いなら、ピッキング精度を直しに行くこと。検品ステーションに人を増やしてはいけない。検品の渋滞はたいてい上流のピッキング問題から始まるからだ。
見落としやすいコストがもう一つある。間違ったラベルのコストだ。誤ってラベルを貼られた注文が一つあると、返品、再出荷、顧客からの苦情につながる。少なくとも数十ドルだ。流れがスムーズに回れば、ラベラーは慌てず、誤ラベル率も一緒に下がる。その節約は人件費の報告書には決して載らないが、利益に直結する。
明日できることが一つある。二十分間、携帯電話のストップウォッチを持って作業台のそばに立ち、カートンが作業台に載った瞬間からラベルを貼って出ていく瞬間まで、一注文ごとに時間を測ること。そして、そのうち何秒を作業員が待って過ごしたか記録すること。待ち時間をその日の注文量で掛ければ、それが倉庫が検品ステーションで毎日燃やしているお金だ。その数字を見れば、レイアウトを変える必要があるかどうか自分でわかる。
老周(物流コストアナリスト)著 英語版からの翻訳。内容に相違がある場合は英語版を優先します。