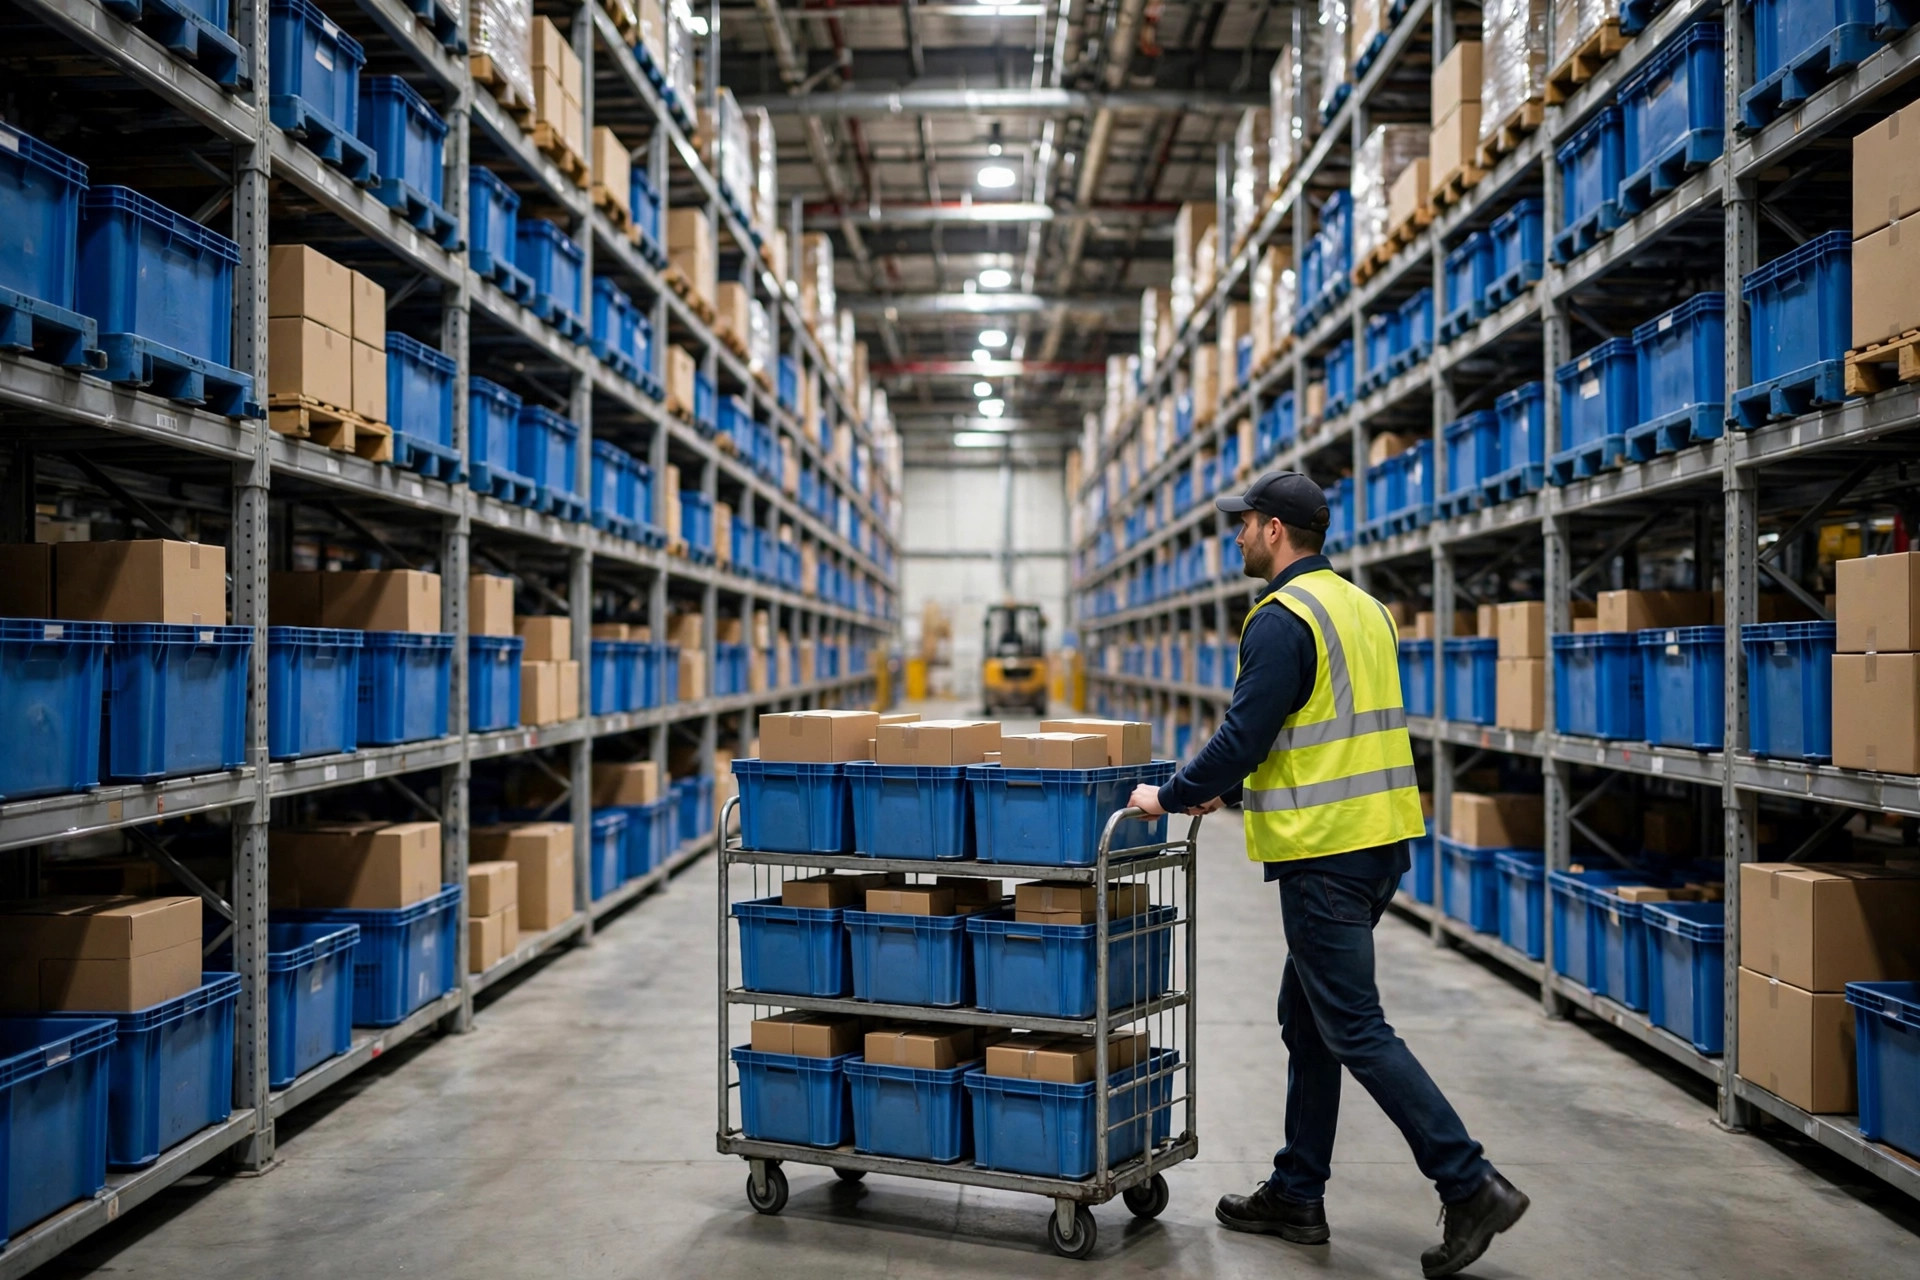
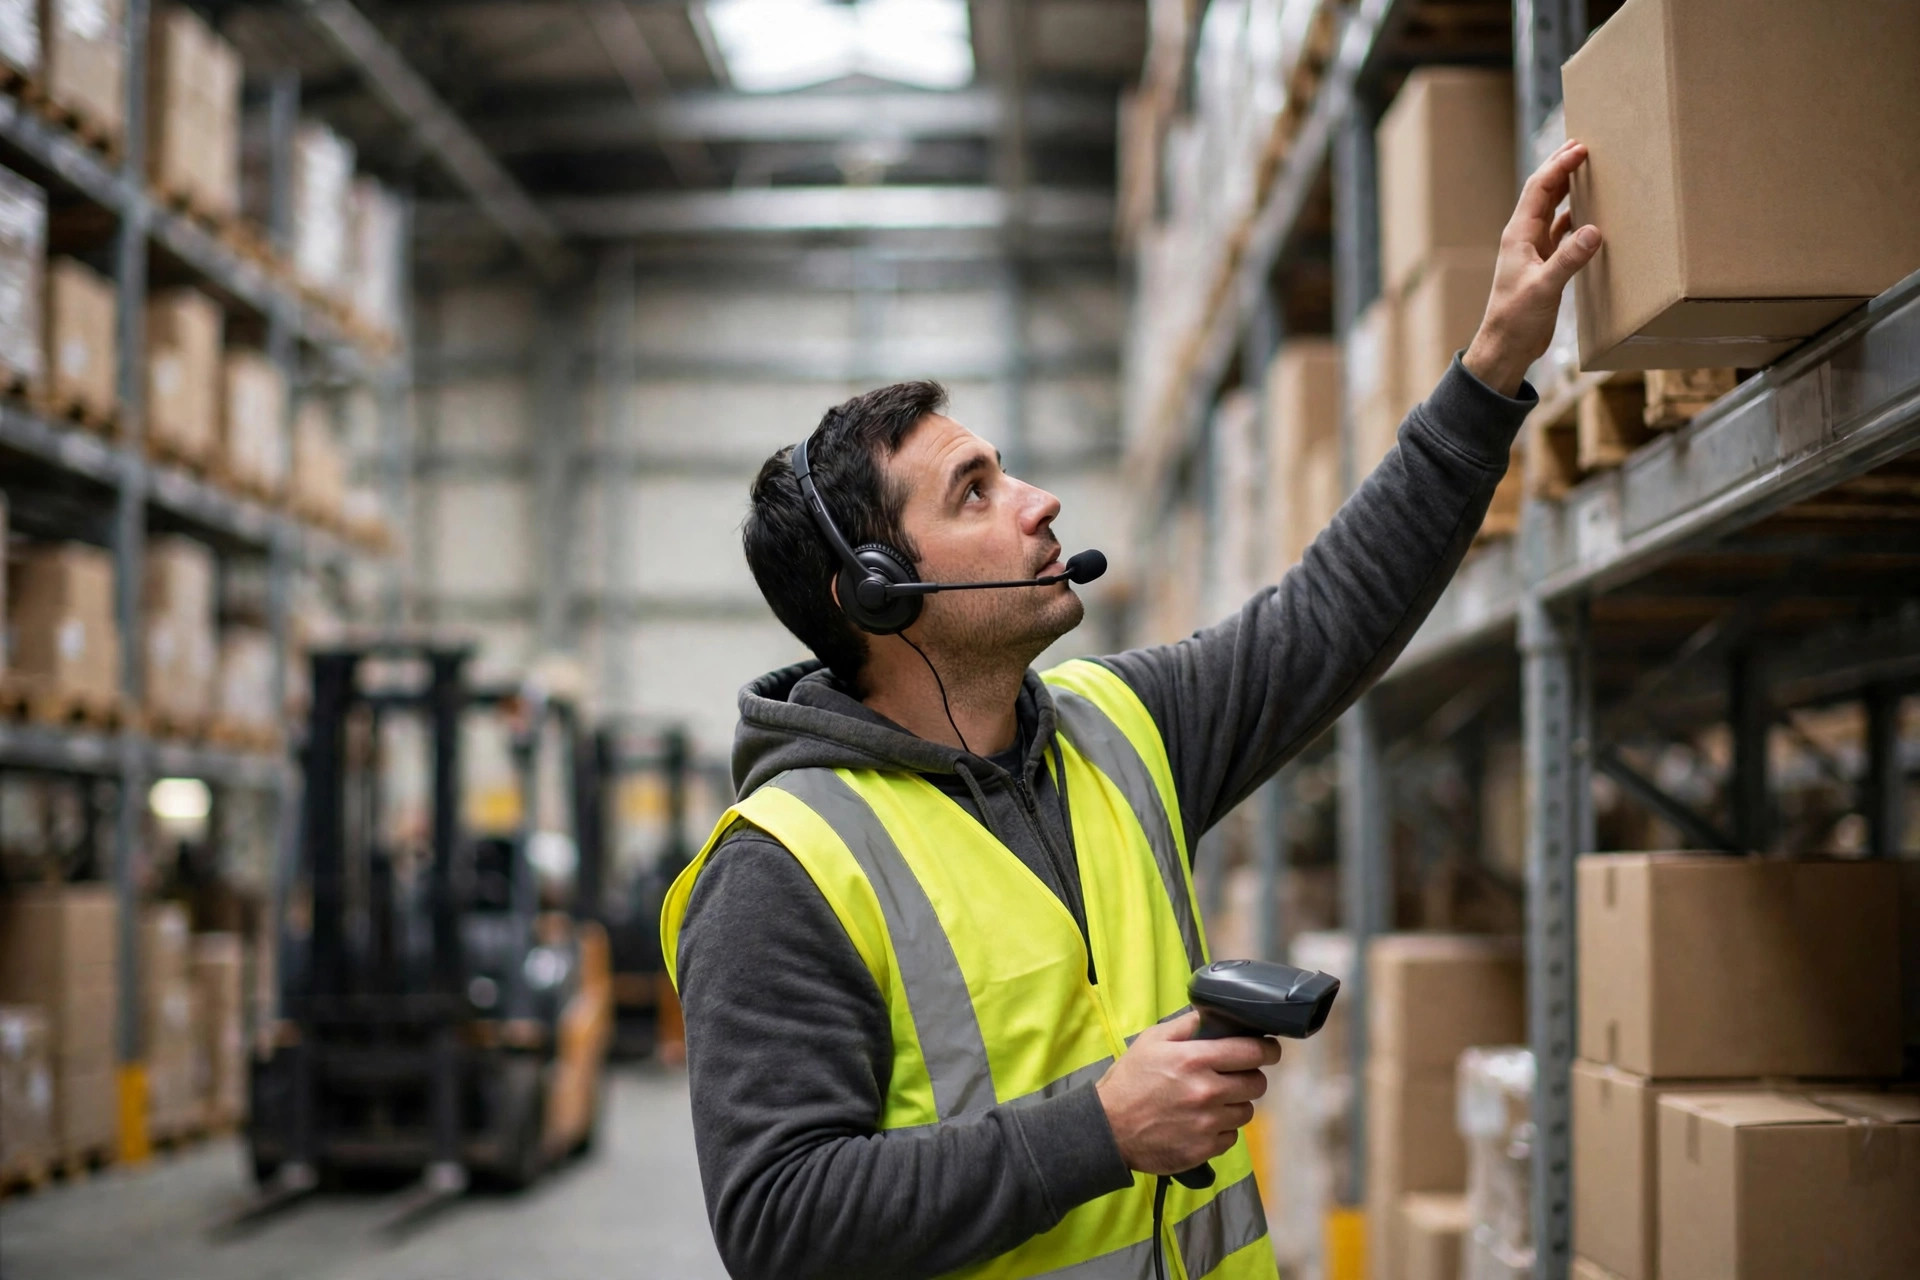
昨年の秋、私はスペアパーツ倉庫を歩いていた。そこでは陳という名のピッカーが、注文書を手に、10メートルもの高さのラックの前に立っていた。足元にはフォークリフトがちょうど降ろしたパレットがあった。彼が必要とする品目は5段目にあった。フォークリフトは1個の部品のためにパレット全体を降ろすことはできず、はしごを登ることも許されていなかった。そこで彼は、空いているフォークリフトの運転手がパレットを降ろし、1個を取り出し、再び持ち上げるのを待った。1件の注文に20分以上かかった。これが典型的な高層ピッキングの罠である。ラックはどんどん高くなるのに、人の手が届くのはせいぜい2メートルほどだ。倉庫用オーダーピッカーリフトはそのギャップを埋める。プラットフォームがピッカーをスロットまで運び上げ、ピッカーは高所で部品を取り出し、プラットフォーム上のトートに入れて、再び降りてくる。
オーダーピッカーリフトが実際に果たす役割:人が商品のところへ行く
こう考えるとよい。オーダーピッカーリフトは「人から商品へ」というロジックを床から空中へ移すものだ。フォークリフトはパレット全体を降ろし、人がそこからピッキングできるようにする。オーダーピッカーリフトは人を上に運び、スロットで1個ずつピッキングできるようにする。図書館で本を取り出すようなものだ。フォークリフトは棚全体をあなたのところへ運んでくる。オーダーピッカーリフトは、あなたが目的の本のところまで歩いていくことだ。前者はフルパレット出荷に合う。後者は、スロットに散らばった数個の混載部品の注文に合う。
それが、この機械がどうやって元を取るかを決める。速さで勝つのではない。1回の上昇でどれだけ多くピッキングできるかで勝つのだ。プラットフォームには通常、ピッカー1人と数個のトートが乗り、人とピッキング済み商品には十分だが、フルパレットは決して載らない。だからサイクルはこうなる。上がる、通路に沿って移動する、連続した3から5スロットをピッキングする、降りる。1シフトあたりの昇降回数が少ないほど、1注文あたりのコストは低くなる。逆にすると、計算はあっという間に悪化する。1回の往復で1個しか扱わず、スロットが次のピックから数本の通路も離れていれば、その往復は赤字になる。
東莞近郊のコントラクト倉庫が2023年にこれを学んだ。彼らは高層ピッキングをすべて高所での手作業ピッキングに転換する計画で、オーダーピッカーリフトを2台購入した。ピッカーは1日に何十回も昇降を繰り返し、1注文あたりの平均ピック時間は、フォークリフトでパレットを降ろして床で仕分ける従来の手順よりも長くなってしまった。解決策はより良い機械ではなかった。より良いルールだった。オーダーピッカーリフトは、注文量が多くスロットが集まっている波動でのみ稼働させる。散発的な単品注文はパレット降ろしに戻した。それで初めて数字が合った。設備は問題なかった。ディスパッチのロジックが間違っていたのだ。
高層ピッキングの境界線:リフトがフォークリフトに勝つとき
境界線は仕様書の中にはない。あなたのラックと注文プロファイルの中にある。私は3つのテストを使い、リフトの話をする前に少なくとも2つを満たしたい。第一に、ラックが本当に高いこと。かなりの割合のスロットが床からのピッキング到達範囲を超えており、人が毎日実際に上がる必要があること。第二に、ピースピッキングが主流であること。ほとんどの注文がピース単位またはカートン単位でピッキングされ、フルパレット出荷は少数派であること。第三に、スロットが集まっていること。1つの波動のピックが、倉庫中を横切ることなく、1本か2本の通路を順に進められること。
| 状況 | より良い選択 | 理由 |
|---|---|---|
| ほとんどが低層ラックで、高層スロットは時々 | フォークリフトでパレットを降ろし、床で仕分ける | まれな用途のために買ったリフトは遊休し、遊休はコストになる |
| 高層ラックが多く、ピースピックが多く、スロットが集まっている | 高層ピッキング用のオーダーピッカーリフト | 1回の往復で複数ピースをピッキングするため、昇降コストが薄く広がる |
| ほとんどがフルパレットの入出荷 | フォークリフト | パレットを仕分けるために人を上げるのは無駄な動きだ |
| スロットが散らばり、1注文1ピース | まずスロット配置を直すか、波動を統合する | 悪いディスパッチのロジックを救える機械はない |
ここが直感に反する部分だ。ラックが高くなれば自動的にリフトが必要になるわけではない。ラックを12メートル以上に押し上げると、リフトは狭い通路での旋回、昇降、他の交通への譲歩に時間を費やす。1ピースあたりのサイクルタイムは、動きの速い商品を2メートル以下の低いピックゾーンに移すよりも悪くなりかねない。2024年に私は中国東部の倉庫で、動きの速い数百品目を2メートル以下のゴールデンピックゾーンに降ろし、高層スロットを動きの遅い品目と補充在庫に残した事例を見た。リフト往復の需要は約半分に減った。オーダーピッカーリフトは高層ピッキングを解決する。高層ラックの自動付属品ではない。まず1つ問うべきだ。この品目はなぜ高所でピッキングしなければならないのか。あまりにしばしば、その答えは、置き場作業が何年も前に楽な道を取ったからであって、事業が本当にそこに必要としているからではない。
シフト単位の大まかな計算をしてみると、全体像が鮮明になる。1回の往復で平均4ピースなら、昇降時間は4ピースに分散し、1注文あたりのコストは管理可能な範囲に収まる。1回の往復で平均1ピースなら、同じ昇降コストがその1ピースにすべてかかり、1注文あたりのコストは何倍にもなる。ここでは小数点以下の精度は不要だ。スーパーバイザーは1週間分の波動データから「1往復あたりのピース数」を数えられる。安定した答えが2を下回るなら、まだリフトを買ってはいけない。そのお金はスロット配置と波動統合に使うべきだ。リターンの方が大きい。
残る1つの厳しい境界がある。リフトはフォークリフトや高層ラックの横で動くのではなく、それらと一緒に動かなければならない。通路幅、床荷重、ビーム高さ、リフトの旋回・走行範囲が一致しなければならない。さもなければ、機械は通路に入れないか、上がってもスロットに届かず、高価な買い物が飾り物になる。購入前に、自分で測った通路とラックの寸法を機械と照合すること。パンフレットの見出しの最大揚高だけを信じてはいけない。その数字は、空荷の理想条件の数値だ。人を載せ、トートを載せ、通路に交通が加われば、実用的な高さも柔軟性も縮む。
オーダーピッカーリフトのメンテナンスが本当に痛むところ
オーダーピッカーリフトを消耗させるのは、劇的な故障ではない。1日に何十回も繰り返される同じ昇降、走行、停止だ。チェーン、シリンダーシール、駆動輪、プラットフォームのゲートラッチがその打撃を受ける。私が最もよく見る罠は、充電だけを管理し、それ以外は何も管理しない現場だ。バッテリーは予定通り充電されるのに、チェーンの潤滑、ゲートラッチ、非常停止ボタンには定期点検がない。するとある日、プラットフォームが途中で引っかかり、修理は1つの部品では済まない。半シフトにわたって通路が塞がれるのだ。
2つ目の罠は、リフトをフォークリフトのように使うことだ。プラットフォームの過積載、スロットに届くためにガードレールの外に身を乗り出す、プラットフォームでラックを押す。こうした近道は1回や2回は無害に見えるが、数か月のうちに構造を曲げ、センサーを駄目にする。するとメンテナンス費用は2倍になる。人を運ぶリフトは、パレットを運ぶトラックとは異なる安全ロジックで動く。オペレーターの訓練は別でなければならない。フォークリフトの免許だけでは、高所のプラットフォームに乗る資格にはならない。「今回だけ」と気軽にガードレールの外に身を乗り出す現場は、事故と修理費の列に並んでいる。
3つ目の罠は、スペアとサービス対応を整理する前に機械を買うことだ。フォークリフトと違って、すべての地元業者がすべてのリフト機種を修理できるわけではなく、一部のコントローラーやセンサーは工場専用部品で、納期は数週間かかる。購入前に問うこと。よく摩耗する部品は地元で在庫されているか、サービス対応は時間単位か日単位か、機械が止まっている間のバックアップ計画はあるか。その答えは、購入価格の小さな値引きよりも重要だ。通路に置きっぱなしのリフトは、数日のうちに失われたスループットで節約を食いつぶす。
では、そのお金は価値があるのか。1つの数字を見よう。1シフトあたりの1往復あたりのピース数だ。それが3を安定的に上回り、高層ピースピッキングが日常業務なら、投資は成り立つ。何週間も1や2にとどまるなら、まだ機械を買ってはいけない。まずスロット配置と波動を整理すること。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。