ソーターは1時間のうち40分もアイドルで回っているのに、ソーターを責めるのですか?
2023年秋。私はカリフォルニア州リバーサイドの越境EC返品倉庫を歩いていました。180,000平方フィート、定格12,000個/時をうたう新品のクロスベルトソーターが回っています。オペレーションマネージャーの第一声はこうでした。「ミーさん、この設備にお金をドブに捨てたんじゃないですか?最高でも7,000個/時ですよ。キャリアの3分の1はほとんどの時間空っぽで回っています」
私は結論を急がないよう伝え、彼をインダクションエリアに連れて行きました。インダクションステーションは4基、稼働しているのは3基。稼働中のステーションではペースがバラバラで、荷物が溜まると作業員が段ボールを2~3個まとめてベルトに投げ込み、荷物が減ると携帯をいじって立っています。メータリングベルトは確かにありました。しかし、そのパラメータは引渡し時にインテグレーターが設定したままで、以来誰も触っていなかったのです。
結論は明らかでした。ソーターが悪いのではありません。飢餓状態だったのです。
飢餓も誤仕分けも、起点はインダクション
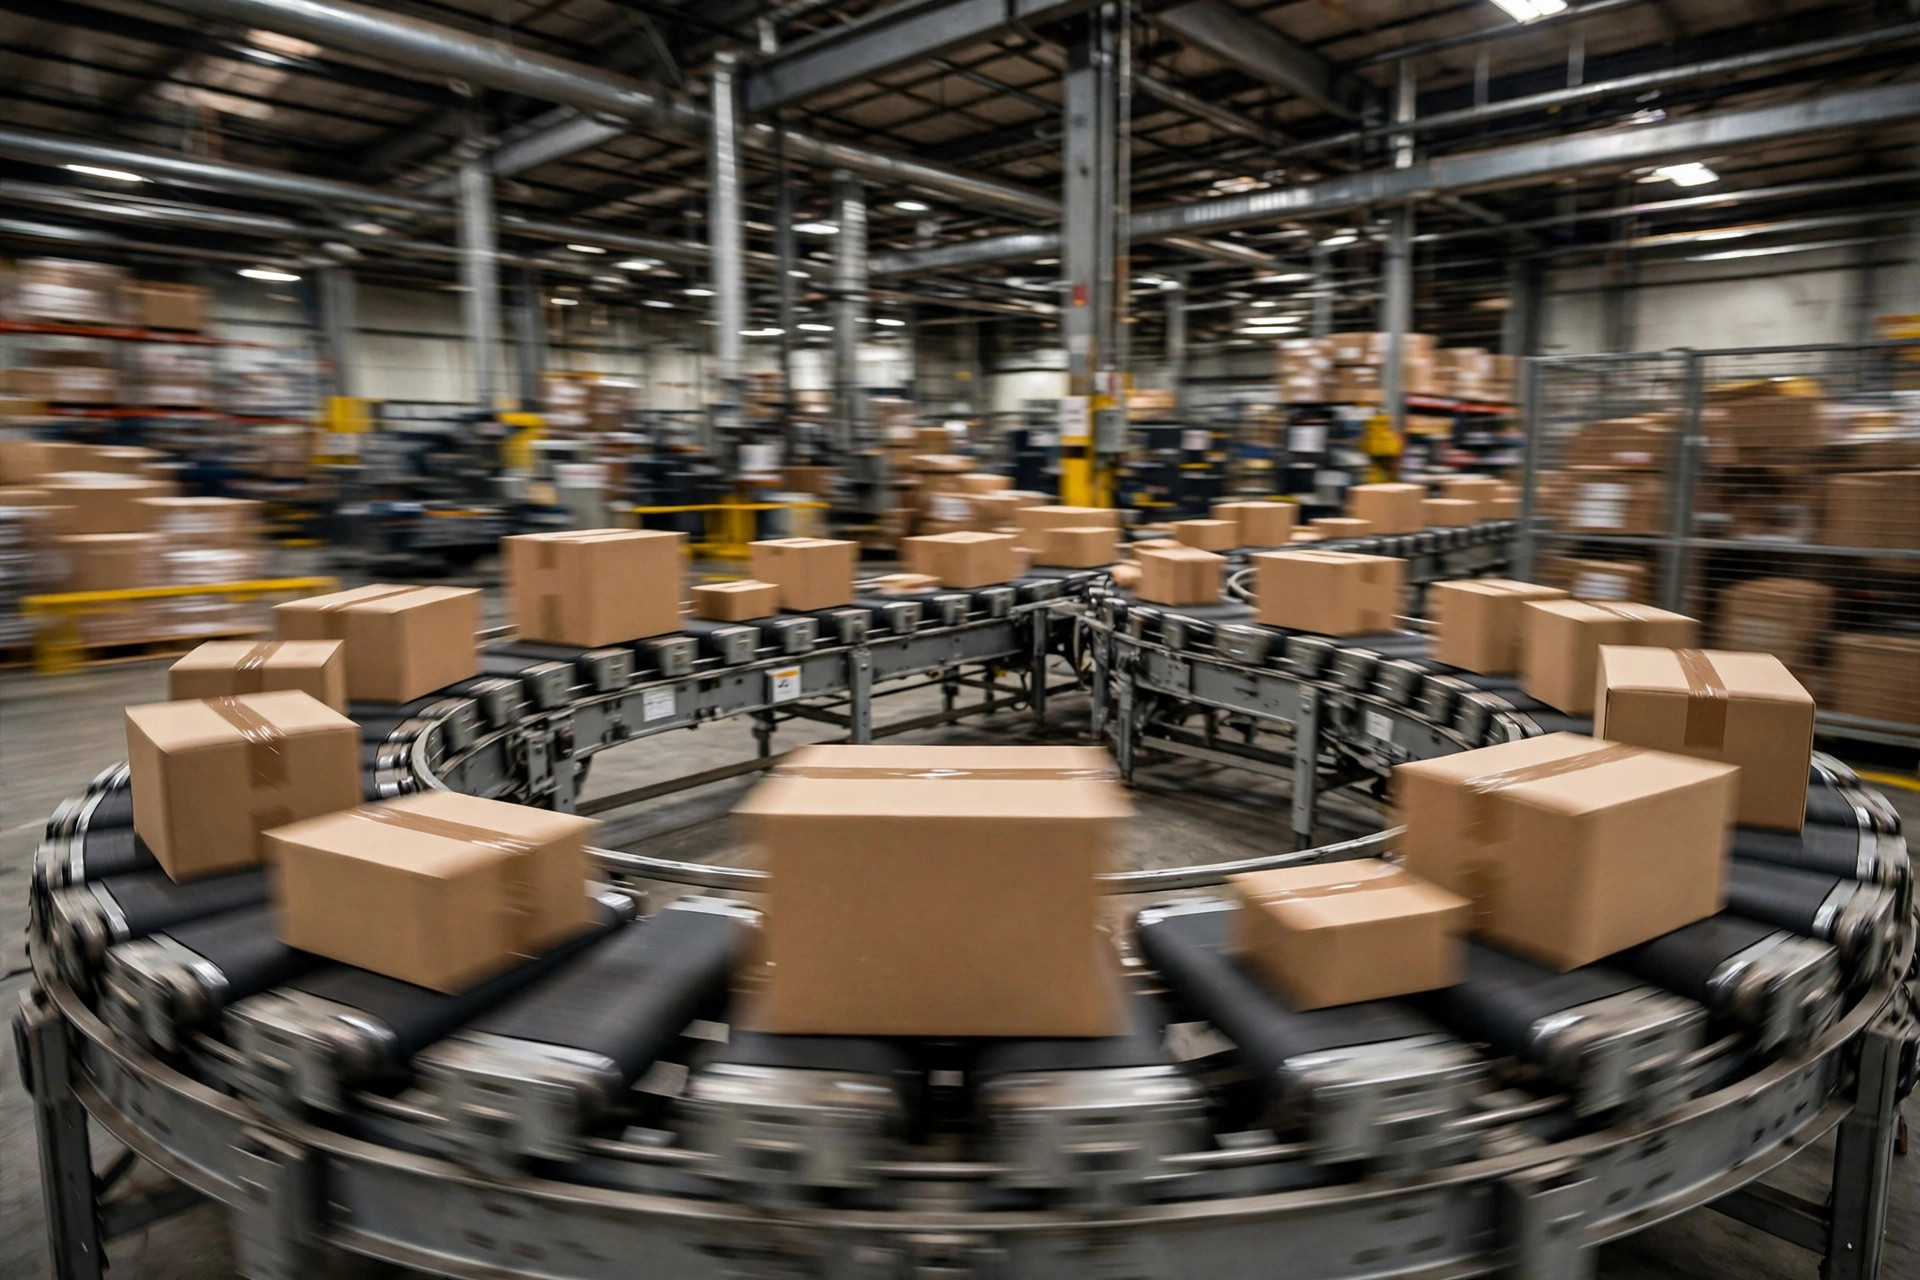
誰もが忘れがちな基本事実があります。クロスベルトのループは、キャリアに荷物が載っていようがいまいがフルスピードで回り続けます。待ってはくれません。本線の標準速度は1.5~2.5メートル/秒で、インダクションが遅れると空のキャリアが回り続ける——これが飢餓であり、純粋な能力の無駄です。
人手によるインダクションは本質的にムラがあります。人間は機械ではありません。疲れればペースが落ち、おしゃべりすればさらに落ち、貨物の波が去ればステーションは干上がります。私の経験では、手作業のインダクションステーション1基あたりの処理能力は平均600~700個/時で、振れ幅が大きい。4基あれば十分そうに見えますが——ループは12,000個/時を「食べたがっている」のを忘れてはいけません。7,000個/時を安定して維持できていた時点で、そのチームは相当頑張っていたのです。そこで私の経験則:ソーターの処理能力が足りないとき、ボトルネックは10回中9回ソーターにある——いえ、違います、インダクションにあります。ソーター自体が問題であることはほぼありません。
もう一つの静かな殺し屋はギャップ制御です。荷物がループに載った後は、一定のピッチ——連続する荷物の間隔——が必要です。詰まりすぎると、スキャナーが段ボール2個を1個と読み違えたり、2個目の荷物が1個目がシュートを抜ける前に到達して衝突します。開けすぎると、本線の能力を無駄に捨てていることになります。正しいピッチは、最長荷物の長さに安全マージンを加えたものを、メータリングベルトコントローラーの放出間隔に換算したものです。多くの倉庫では、このパラメータは立上げの日以来触られていません——製品ミックスは変わり、荷物の寸法も変わったのに、設定はPLCの中で眠ったままです。トラブルが起きるのも当然です。
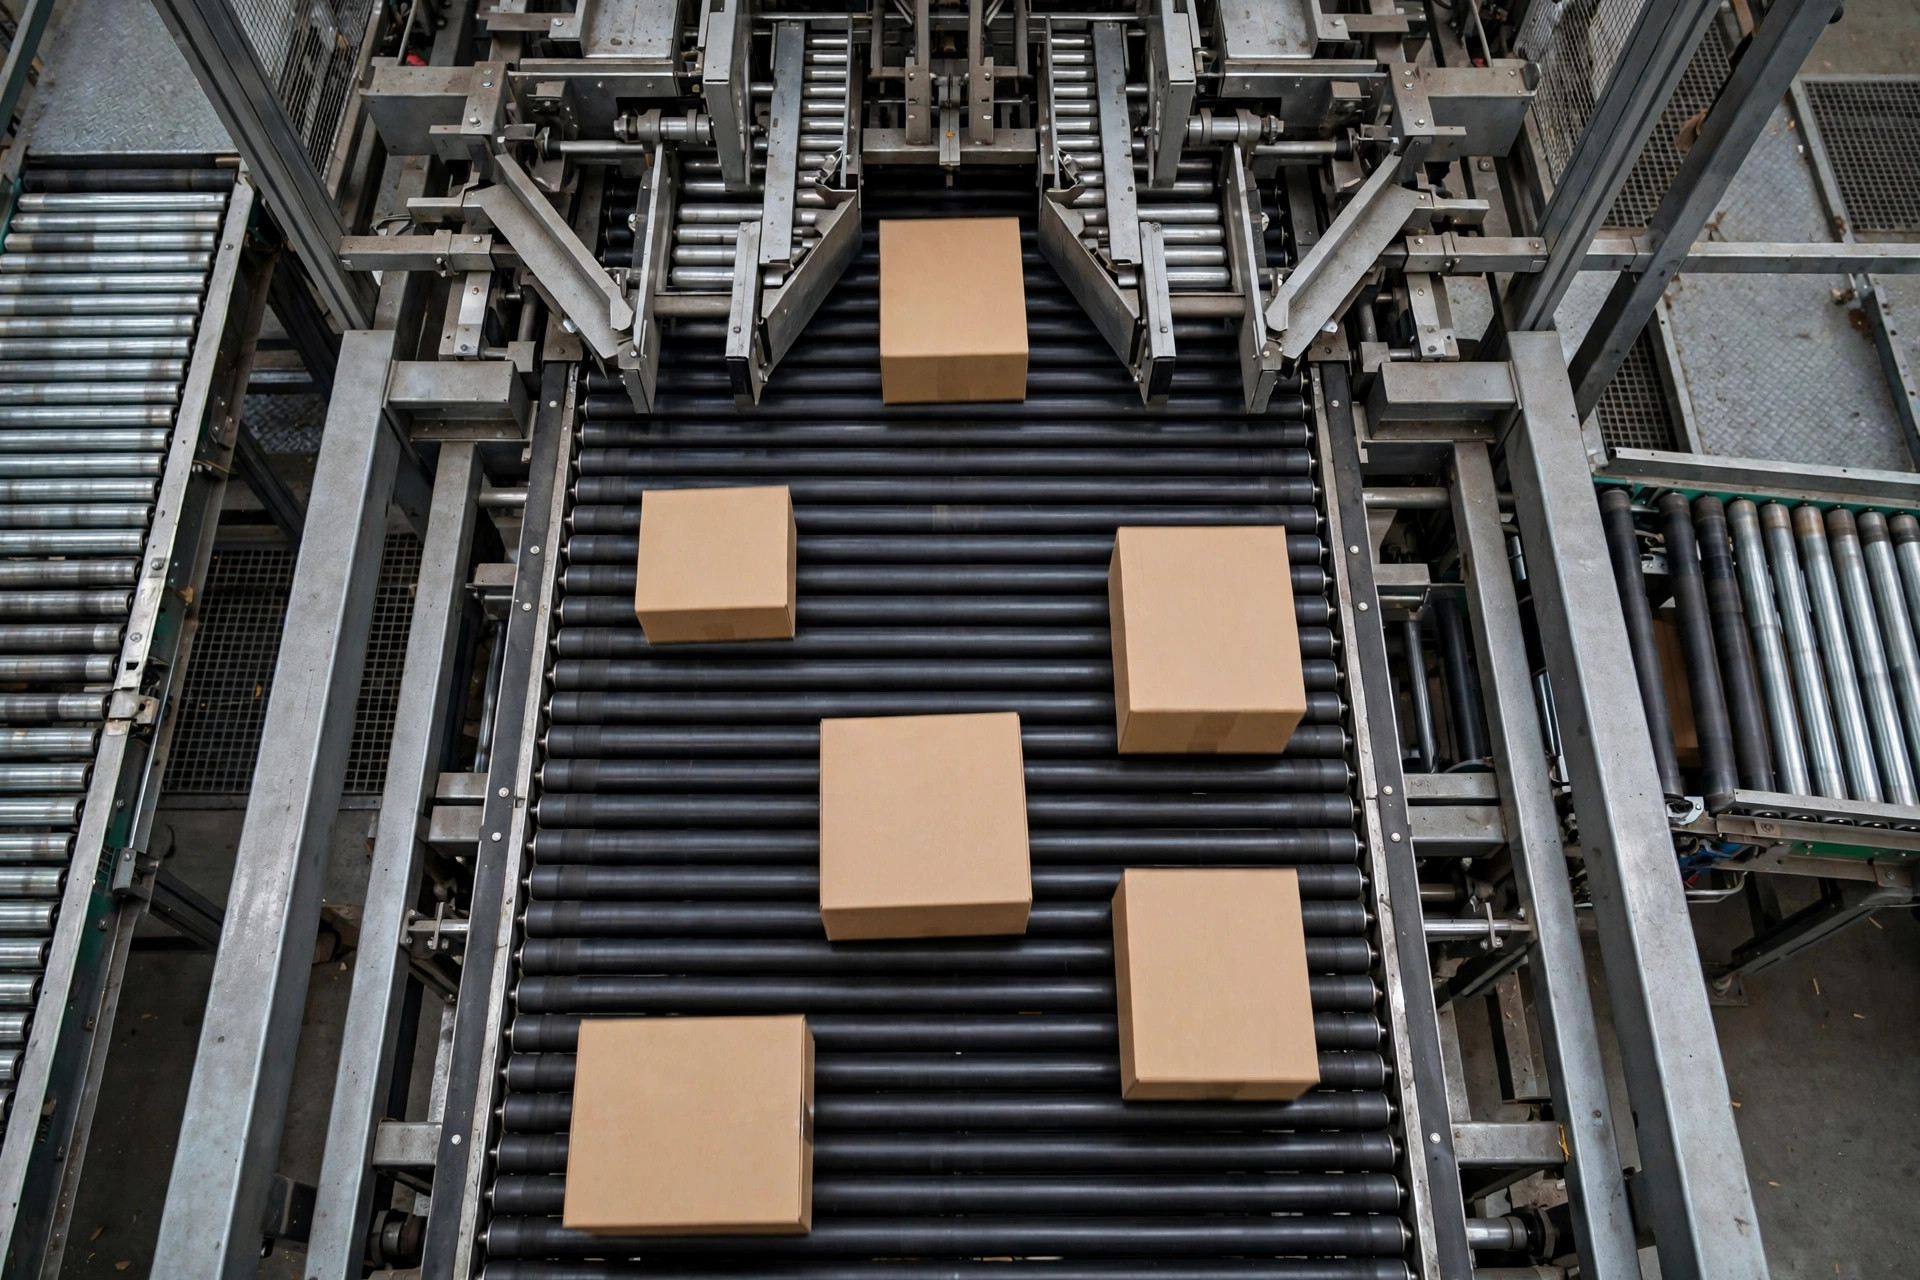
私がリバーサイドの倉庫に最初にやらせたのは、実際の貨物からピッチを再計算することでした。過去1か月に出荷した荷物の上位5%の最長サイズを取り、平均長を測り、30センチのマージンを加えて、メータリングベルトの放出間隔に換算します。この変更一つで、1週間以内に誤仕分けのクレームが劇的に減りました。30センチは標準値ではありません——出発点です。大事なのは、ピッチはインテグレーターの工場出荷設定ではなく、自社の貨物に合わせることです。
多くの人が見落とす細かい点:メータリングの放出ロジックは光電センサーに依存しており、光電センサーは粉塵が大嫌いです。リバーサイドの倉庫ではインダクションがドック扉のすぐ隣にありました——粉塵が溜まり、センサーが誤作動し、メータリングベルトは出すべきでないときに放出し、出すべきときに抑えてしまいました。こんな状態ではピッチ設定は生き残れません。彼らは月曜朝の儀式を作りました。シフトリーダーがエアガンでインダクションの光電センサーを全部吹き飛ばす、10分で終わり。誤作動はすぐ減りました。自動化とは70%がチューニング、30%が拭き掃除です。
インダクションステーションは何基必要か——自動インダクションは導入すべきか
ループに対するインダクションの規模算定は単純な算数です。ループが必要とするのはN個/時、手作業ステーション1基の確実な処理能力はM個/時ですから、N÷M基に予備1基を加えた数が必要になります。予備は無駄ではありません——人は休憩を取り、シフトをローテーションし、詰まった変形品を取り除きます。冗長性がなければ、1人が席を外しただけでライン全体が止まります。
12,000個/時のループで計算してみましょう。手作業1基あたり700個/時なら、17基必要になります。現実的ではありません。そこで実務上の答えは2つです。
1つ目:ループがフル稼働しないことを受け入れる。そもそも定格能力に見合う物量がなかった倉庫は少なくありません。手作業6~8基で5,000~7,000個/時を回せれば十分です。「ループを埋めるため」にステーションを増やしてはいけません——人件費を計算すれば、損をするのは自分です。
2つ目:自動インダクションを買う。自動インダクション1基は、安定したリズムと一定の間隔で1,500~2,000個/時を確実に処理し、メータリングとギャップ制御を一挙に解決します。ただし安くはありません。本体に土木工事と制御系の統合を加えると、数十万ドルから始まります。私の判断基準は一行です。年を通じて物量カーブが手作業インダクションの上限に張り付き、ピーク期には臨時労働力と残業が常態化しているなら、自動インダクションは元が取れます。物量の振れ幅が大きく——オフシーズンがピークの3分の1——なら、その機械は高価な置物になります。人間の柔軟性は機械には与えられません。オフシーズンは4基、ピークは6基、労働力が波に合わせて伸縮する——これも私が手作業インダクションを好む理由の一つです。柔軟性そのものに本物の価値があるのです。
リバーサイドの倉庫は自動インダクションを買いませんでした。ステーションを4基から6基に増やし、ピッチを再調整して、ピークシーズン中ずっと9,000個/時を維持しました。少額の投資、大きな成果です。
インダクション設定チェックリスト
印刷してインダクションの壁に貼ってください。
- 定格能力 vs 実際の物量:定格の70%を慢性的に下回っているなら、設備を増やしてはいけません
- ピッチ設定:現在の荷物寸法から再計算し、四半期ごとに見直す
- メータリングベルトの光電センサーとセンサー類:週1回清掃——粉塵は誤作動の原因第1位
- ステーションの冗長性:N+1、常に予備ステーションを1基確保
- 手作業インダクションのリズム:1時間ごとに10分間の抜き打ちチェック、個数を数える——振れ幅が30%を超えたら介入
- 変形品レーン:特大・超軽量・円筒形の荷物専用に1基を割く——本線の供給から外す
- 飢餓アラーム:空キャリア率が10分連続で40%を超えたら、システムが誰かを呼び出す——目視に頼らない
明日からできること:ストップウォッチを持って1時間インダクションに立ってください。10分ごとに個数を記録してカーブを描きます。ピークと谷が、飢餓がどこにいるかを正確に教えてくれます——人員不足、入荷のムラ、それとも間違ったピッチ設定。データは嘘をつきません。勘は嘘をつきます。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。