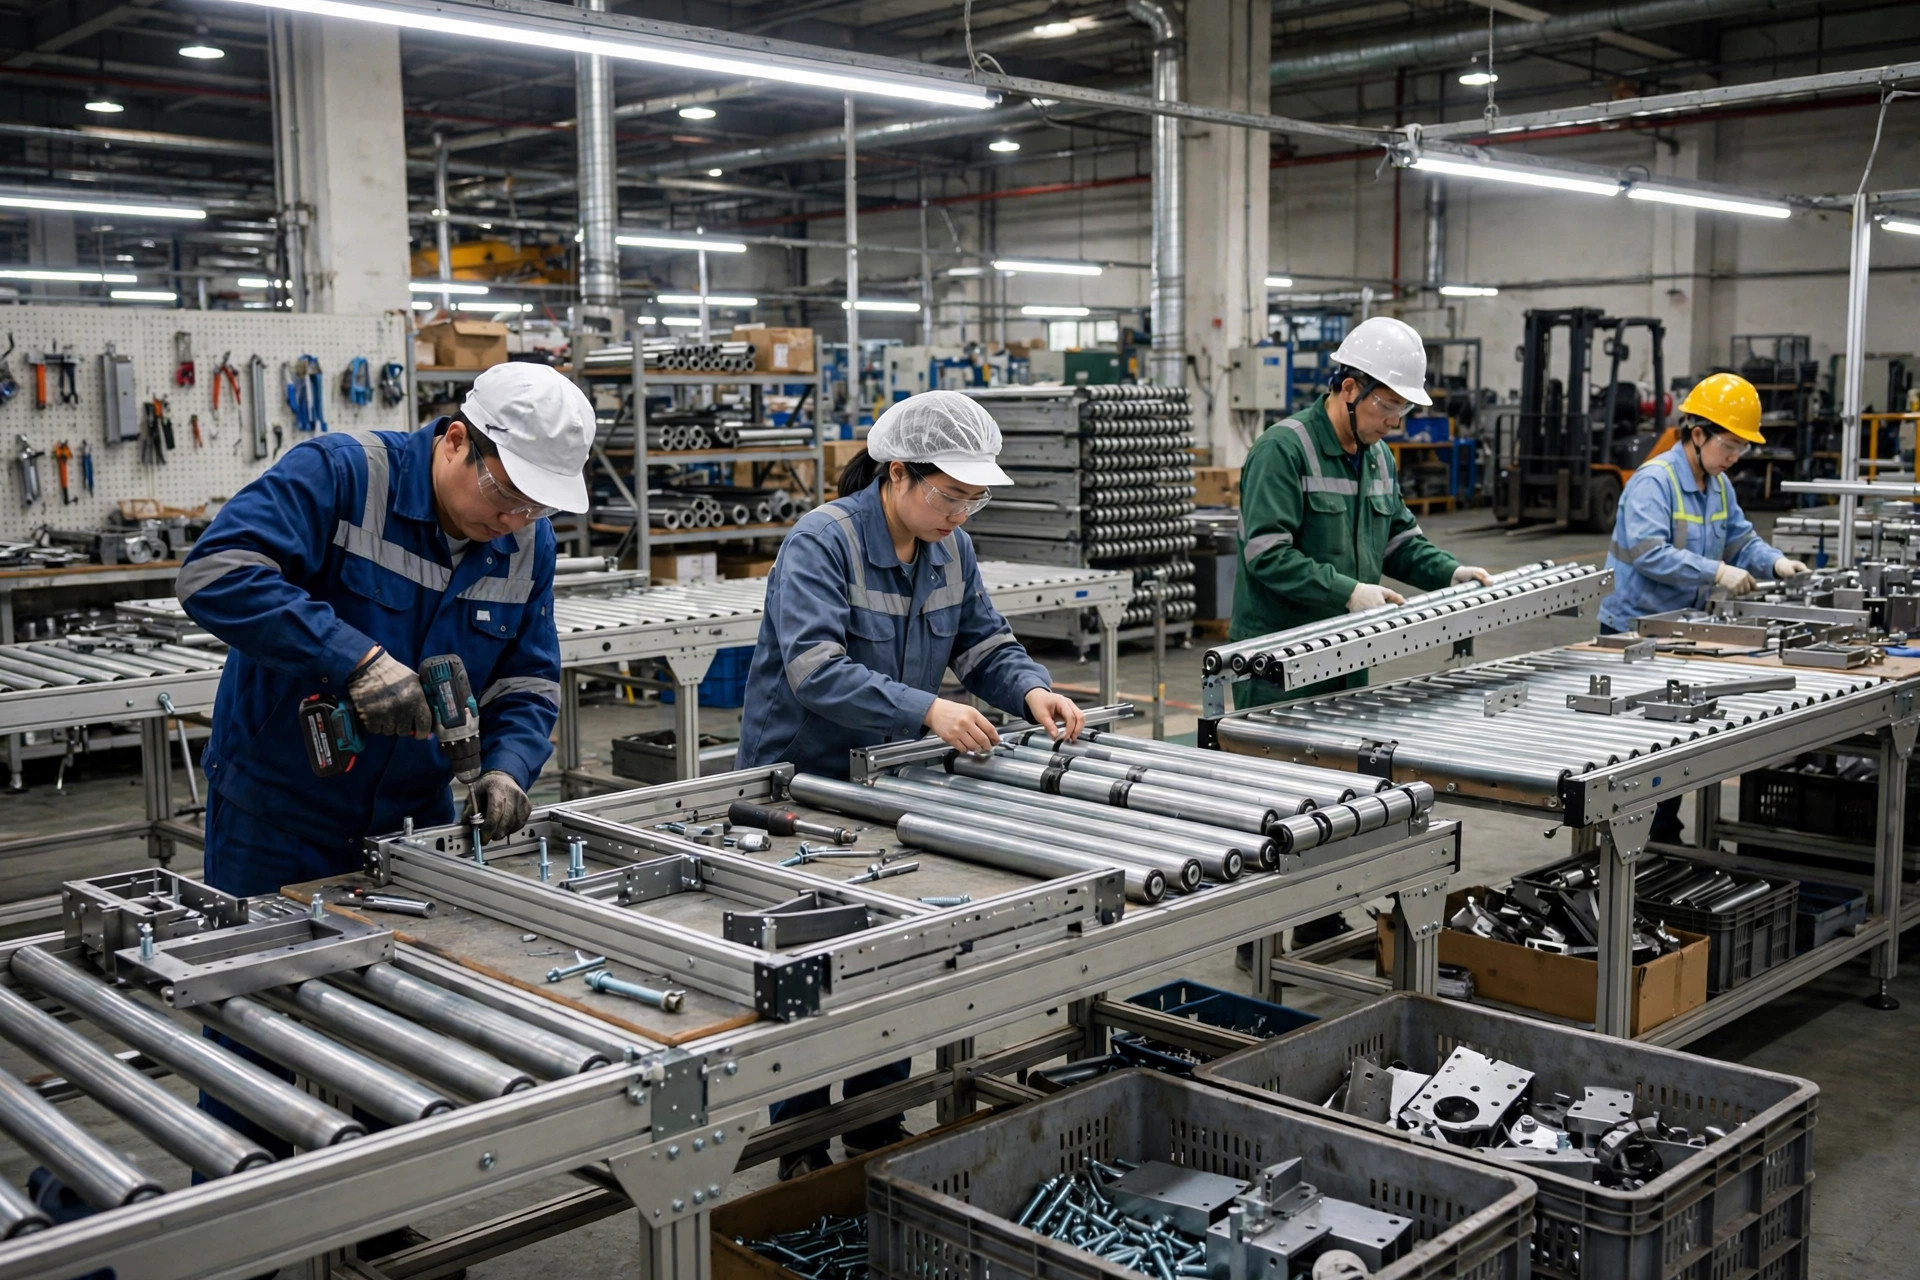
昨秋、クライアントを同行して東莞(ドンガン)にあるフォークリフトAGV工場を視察した。会議室でのプレゼンは完璧で、ショールームでは3台のデモ機がライトの下で輝き、営業部長は「月産200台」と断言した。クライアントはその場で値段交渉に入る気満々だった。私は先に生産現場を見せてほしいと頼んだ。40分後、このサプライヤーに対する評価は完全に覆った。
ツアーは無視して、人の頭数を数えろ。
中国工場には訪問バイヤー向けの定番ルーティンがある。会議室、ショールーム、栄誉の壁、そして夕食。このルーティンのすべては「見せたいもの」だ。本当の情報はその外側にある。工場に入ったら、私はまず2つのことをする。第一に、人数を数える。事務所に座っている人に対して、実際に現場で働いている人は何人か。組立ラインに十数人しかいないのに「月産200台のAGV」と言う工場は、算数の段階で破綻している。AGVは汎用品ではないし、シャーシの溶接から制御のコミッショニングまでの工数は圧縮できない。第二に、仕掛品を見る。ショールームのピカピカの3台は何の証明にもならない。組み立て中のユニット、準備エリアに積まれた半製品のシャーシ、出荷エリアで送り状が貼られた梱包済みの機械——それが本当の受注残だ。東莞の工場では、出荷エリアにあったのは2台だけで、準備エリアは半分がら空きだった。「来年3月まで受注でいっぱい」という台詞はその場で死んだ。
ポチョムキン工場のメンタルプロファイルはもう出来上がっている。事務所の方が現場より立派だ。ショールームの製品ラインアップは実際に生産しているものより幅広い。予定外のテストを見せてほしいと頼むたびに「今日は技術者がいない」と言われる。そして電気盤は見るだけ、触らせてもらえない。盤を開けさせない工場は何かを隠している。本物のメーカーは、もっとよく見てほしいと思っている。
バイヤーがほぼ必ず見落とす一角がある。原材料倉庫と入荷エリアだ。棚に並んだ鋼材、押出材、ケーブルをひと目見れば、この工場がサブサプライヤーを管理しているかどうかがわかる。ブランドがバラバラ、ロットは混沌、ラベルなし、入荷検査なし。自動化システムの品質の半分は「作る」のではなく「買う」で決まる。ノーブランドの減速機を入れられたら、その機械の寿命は一番安い部品で決まってしまう。私はいつも聞く。重要部品の認定サプライヤーは何社あるか、毎年監査しているか。答えられないなら、3年後のスペアパーツのリスクはあなたが背負うことになる。
現場での40分:今後3年を決める5つのこと
時間は短い。全てを監査しようとしないこと。今後3年の保守費を決める5つに集中する。
第一に、溶接と機械組立。AGVのシャーシやラックの支柱では、溶接品質が「10年もつ機械」と「3年で終わる機械」の分かれ目だ。しゃがみ込んで見る。ビードは均一で連続しているか、アンダーカットはないか、ピンホールはないか、スパッタは清掃されているか。溶接は嘘をつかない。組立では、重要接合部のボルトにトルクシールのマークがあるかを確認する。ナットにまたがって引かれたその塗料の線は、緩みを誰かが考え、工程に再確認を組み込んだ証拠だ。
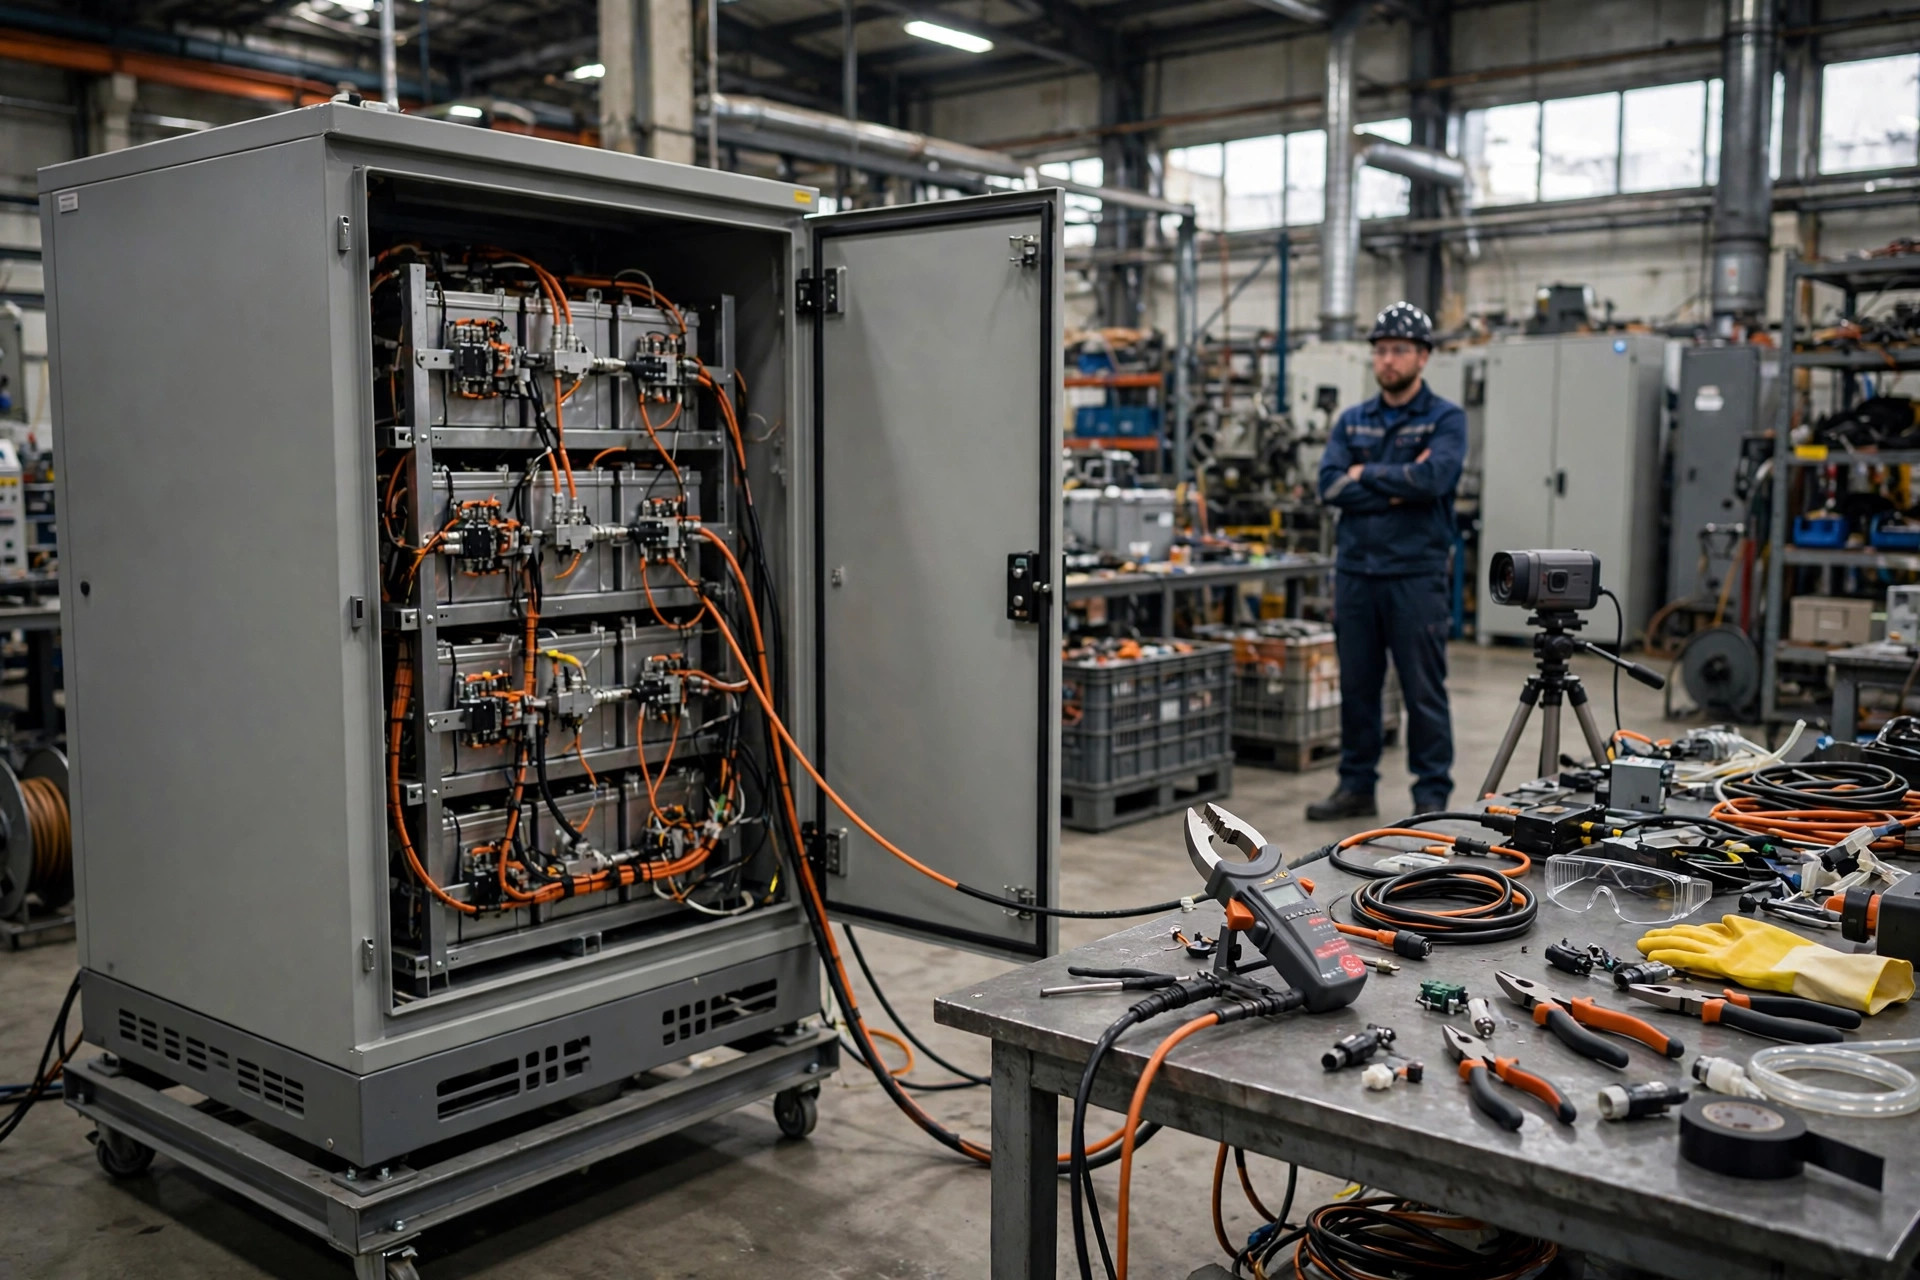
第二に、盤内配線。制御盤を1台ランダムに開ければ、30秒でその工場の電気の躾がわかる。ダクト内の導体は真っ直ぐ整然と配線されているか、端子台は番号付けとラベル付けがされているか、電源と信号は分離されているか、盤内に遊んだ線端はないか。米国市場向けの設備には、UL 508Aなどの規格に適合した産業用制御盤が必要だ。認証を持っているか現地評価(フィールドエバリュエーション)をしているかを直接聞き、書類なしの口約束は受け入れない。配線が雑な工場は、コミッショニングで電気の妖怪をあなたに手渡す。私はクライアントの現場でその授業料を払った。
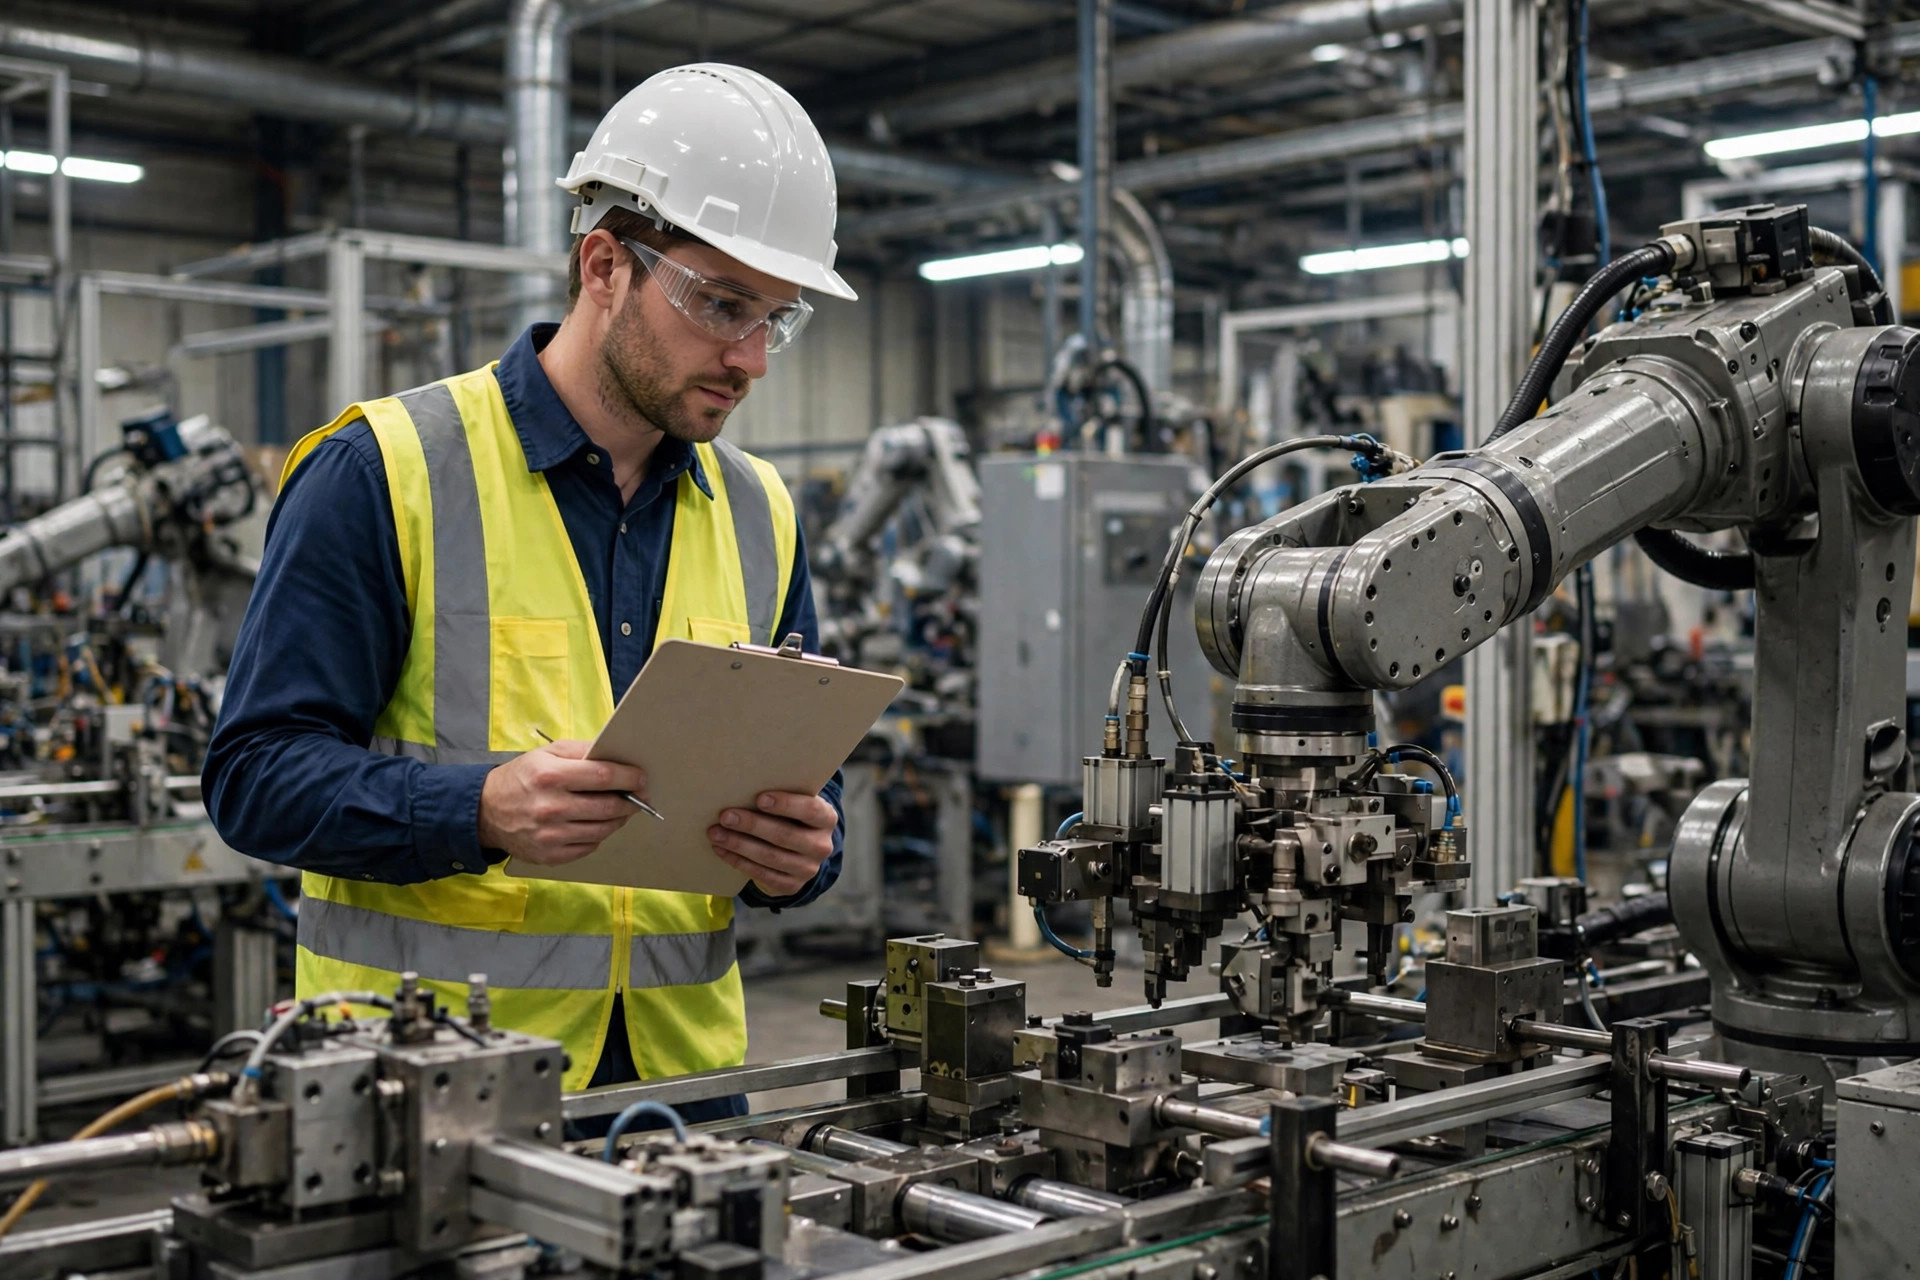
第三に、工場のテストルーティン。3つの質問。すべてのユニットが出荷前に負荷をかけた連続運転テストを受けているか。先月のテスト記録を見せてもらえるか。テストで問題が見つかったときの手直しループはどうなっているか。多くの工場が「テスト」を「電源を入れて一回り走らせること」と定義している。本気の工場には固定のテストエリア、書面のテスト計画、記録シート、そしてクローズドループの手直しプロセスがある。かつて「3か月連続で合格率100%、手直しゼロ」と書かれた記録簿を見たことがある。それがまさに兆候だ。本物の生産に手直しゼロはありえない。
第四に、品質記録とトレーサビリティ。入荷検査の記録と、重要部品のロットトレーサビリティを見せてもらう。モーター、減速機、コントローラー、LiDARユニット——1台のシリアル番号から部品ロットまで遡れるか。遡れないなら、その品質システムは飾りだ。これを契約に入れておけば、後でロット問題が表面化したときに足場になる。
第五に、技術者とアフターサービスの人たち。テーブルの向こうの技術者に2つの質問をする。このモデルの前回改訂で何が変わったのか、なぜか。そして米国の顧客で最も多いフィールド故障は何か、それをどうリモートでサポートしているのか。答えが曖昧なら、その工場はたぶん他人の設計を買ってきた。3年後にスペアパーツを探すのは健闘を祈る。
監査は契約に入れろ、入れなければなかったことになる
工場監査で最大の無駄は、誰かの受信箱で死ぬ報告書だ。私のルール。監査報告書の指摘はすべて、購買契約の1文になる。雑な盤内配線は「制御盤はUL 508Aに適合すること。サプライヤーは認証または評価の文書を提供すること」になる。テスト記録の欠如は「各ユニットは工場テスト報告書を添えて出荷すること。バイヤーは出荷前にサンプリングしたユニットの再テストに立ち会える」になる。支払条件も監査に紐づける。頭金、出荷前受入の支払い、リテンション——それぞれ検証可能なマイルストーンに対する解除だ。
法的な話をいくつか、はっきり言っておく。第一に、関税は正直に申告する。自動化設備の多くは米国のセクション301リストの対象だ。リスト1〜3は25%、リスト4Aは7.5%で何年も据え置かれている。2024年には米国がEVとバッテリーに対する対象を絞った引き上げを追加し、中国からの小口貨物のデミニミス扱いは2025年に停止された。自分の製品が現行リストのどこに当たるかを、通関業者に正確に確認してもらうこと。記憶の税率で予算を組まないこと。過小申告や分割出荷の小細工は相手にしないこと。1回の税関検査で科される罰金と追徴関税は、あなたが「節約」した額の10倍になる。第二に、図面とIP。共有するすべての図面と工程仕様について、所有権と使用制限を守秘・IP条項に入れること。「これはうちの設計だ」という握手に頼らないこと。第三に、原産地書類。サプライヤーに真正な原産地証明書を要求すること。第三国経由の積み替えやラベルの貼り替えは、越えてはならない一線だ。
持ち帰りチェックリスト
- 入ったら頭数を数える。主張する生産能力を、工数と目に見える受注で検算する
- 溶接にはしゃがみ込んで向き合う。重要ボルトのトルクシールマークを探す
- 盤を1台ランダムに開ける。配線の取り回し、ラベル、電源/信号の分離。UL 508Aの書類を求める
- 先月の工場テスト記録と手直し記録を引き出す
- 1つのシリアル番号を、重要部品のロットまで遡る
- 技術者に聞く。前回改訂で何が変わったか、米国でのトップのフィールド故障は何か
- 監査の指摘はすべて契約条項に翻訳する。各支払いを検証可能なマイルストーンに紐づける
- 通関業者に、現行リストに対して関税を確認してもらう。過小申告なし、分割出荷なし。図面の所有権と原産地書類を契約に固定する
英語版からの翻訳。内容に相違がある場合は英語版を優先します。