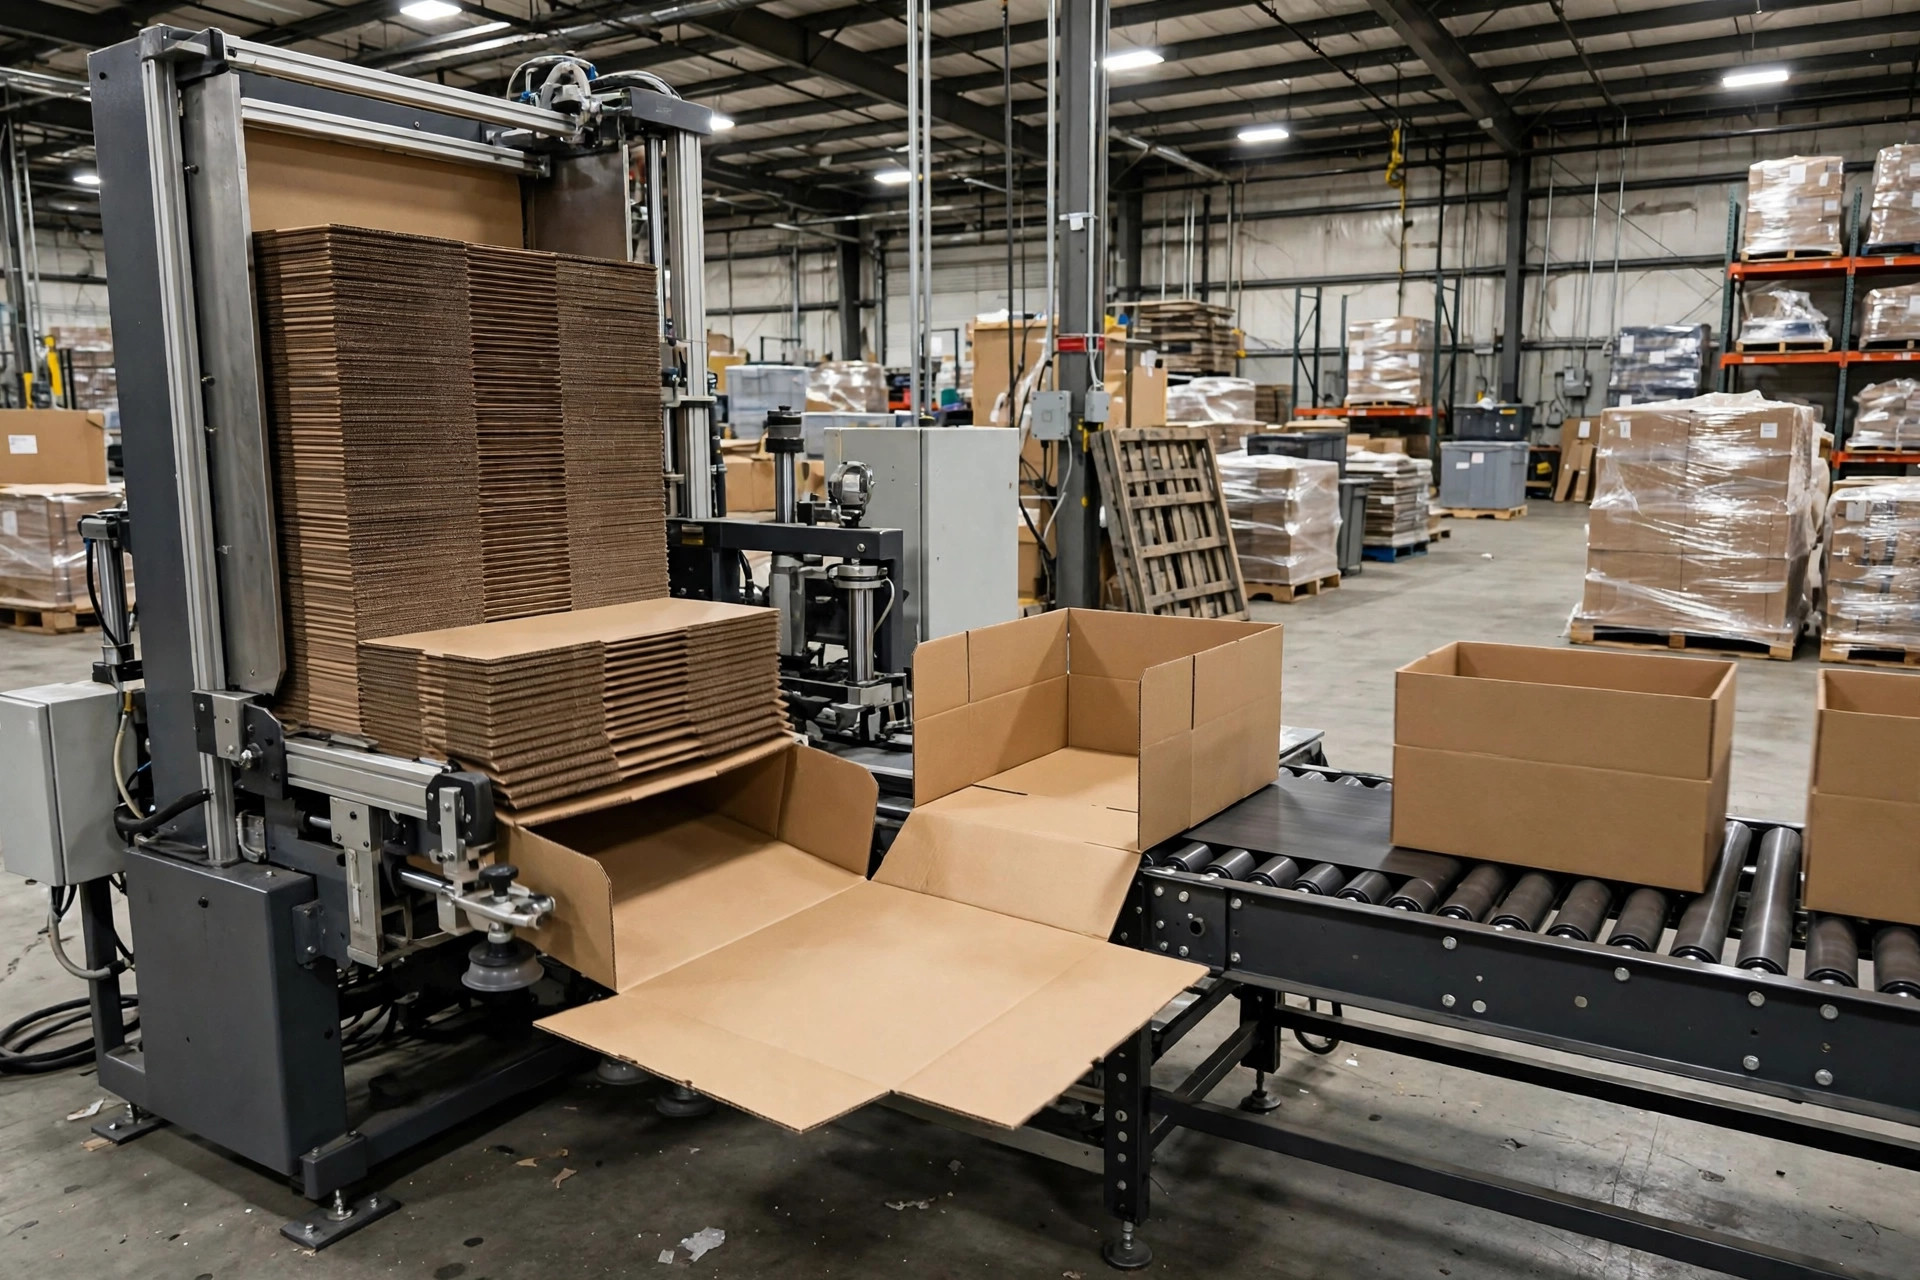
同じ梱包ライン、2つの倉庫。倉庫Aでは、ケースフォーマーが3分おきに詰まり、作業員はつぶれた段ボールを拾い出してはリセットボタンを押す作業に半日を費やす。倉庫Bでは、同じクラスの機械が一日中動き続け、停止は多くて1回。Bは$40,000も高く買ったのか?違う。差を生んだのは、購入前に段ボールとスループットの計算をしたかどうか、そして機械が届いた後にも「持ち主」がいるかどうかだ。
まずお金の話から。公表価格の目安ははっきりしている。手作業の製函はだいたい1人で1分あたり4ケース、労務費にして1ケースあたり約$0.15。全自動のエントリーモデルは$35,000–$60,000で、1分あたり10–15ケースを処理する。1日4,000ケースなら、手作業では1,000分——箱を開けるだけで17労働時間近く、まるまる1シフト以上を食う。1ケース$0.15を節約する$40,000の機械なら、その物量で2か月強で元が取れる。この計算をした倉庫は多い。その後、機械は頻繁に詰まり、節約したはずの労務費は段ボールの掻き出しに消え、投資は静かにゼロになる。
ケースフォーマーは、梱包ラインで最も放置される工程だ。予算はソーターやパレタイザーに回り、フォーマーには一番安いものが回ってくる。そしてラインのダウンタイムの半分はフォーマーから始まる。ここからはこのテーマを一気に解説する。
機械より先に段ボール
経験上、慢性的な詰まりの7割以上は機械の問題ではなく、段ボールの問題だ。罫線のズレ、スロット端のバリ、湿気で柔らかくなった板、規格外の寸法——どんな高級機もこれらは直せない。だから選定の第一歩はブランドでも価格でもない。使う段ボールを全部リストアップする:長さ、幅、高さ、フルート数、片面/両面段ボール、コートの有無。
次に機械のサイズ対応範囲を確認する。一般的なクラスの機械は、ケース幅でおおむね8~22インチ、その他長さ・高さにも制限がある。最小と最大の段ボールが両方とも余裕を持って範囲に収まらなければならない。主力ケースに合わせて機械を選び、繁忙期に販促用の大型ケースを追加したら「機械が物理的に開けられない」となる倉庫は多い。私の助言:販促パックや変形サイズを含め、来年使う可能性のあるケースを全部リストアップし、最大サイズの一つ上の範囲で選ぶ。
マガジンの容量は思っている以上に重要だ。標準的なマガジンは約100枚の平置きブランクを収納——1分12ケースなら、8分ごとに補充だ。補充に機械停止が必要かどうかを確認する。カタログではなくデモで見ること。
段ボールの保管も計算に入れる。湿気で柔らかくなった板は真空パッドの下で変形し、詰まりの主要因だ。ブランクの在庫は梱包ラインの近く、建物の湿った隅から離して置く。そして鉄則:購入前に段ボールサンプルをベンダーに送って試運転してもらう——少なくとも50枚、良品と不良品のミックスで。出来の良い1分間ではなく、試運転の全映像を見る。罫線公差を文書化して段ボールサプライヤーも契約に巻き込む。1ケース1セントの節約は、1回の詰まりがトラック1台分の段ボール代より高いダウンタイムを生むなら割に合わない。
スピードの過剰化は禁物:封函機と実速度に合わせる
フォーマーの速度帯はよく知られている:全自動のエントリーモデルは1分あたり10–15ケース($30,000–$60,000)、ミドルレンジは15–25+ケース($60,000–$90,000)、高速機は25–45+ケース($90,000–$150,000以上)。複数のベンダーでこの帯域を突き合わせてきた。構成で数字は動くが、帯域自体は堅い。
落とし穴がある:ECや3PLの梱包ラインのほとんどは、実際には1分20ケースなど回らない。ボトルネックはたいてい手作業の梱包かケースシーラーだ。1分12ケースのシーラーに1分25ケースのフォーマーをつないだら、余分な$30,000が無駄になる。シーラーより遅いフォーマーはライン全体を飢えさせる。どちらのミスマッチも金の無駄遣いだ。
私の結論は明快だ:フォーマーはシーラーの実速度に10%–20%の余裕を足したところで選び、そこで止める。ピーク日に20,000ケースを出荷する倉庫ならエントリーモデルで十分だ。自動製函まで備えたほぼ完全自動化ラインでなければ、ミドルや高速の正当化は難しい。「いつか能力が倍になったら」に金を払うな——その日が来る頃には、ケース構成もラインレイアウトも変わり、結局機械を買い替えることになる。
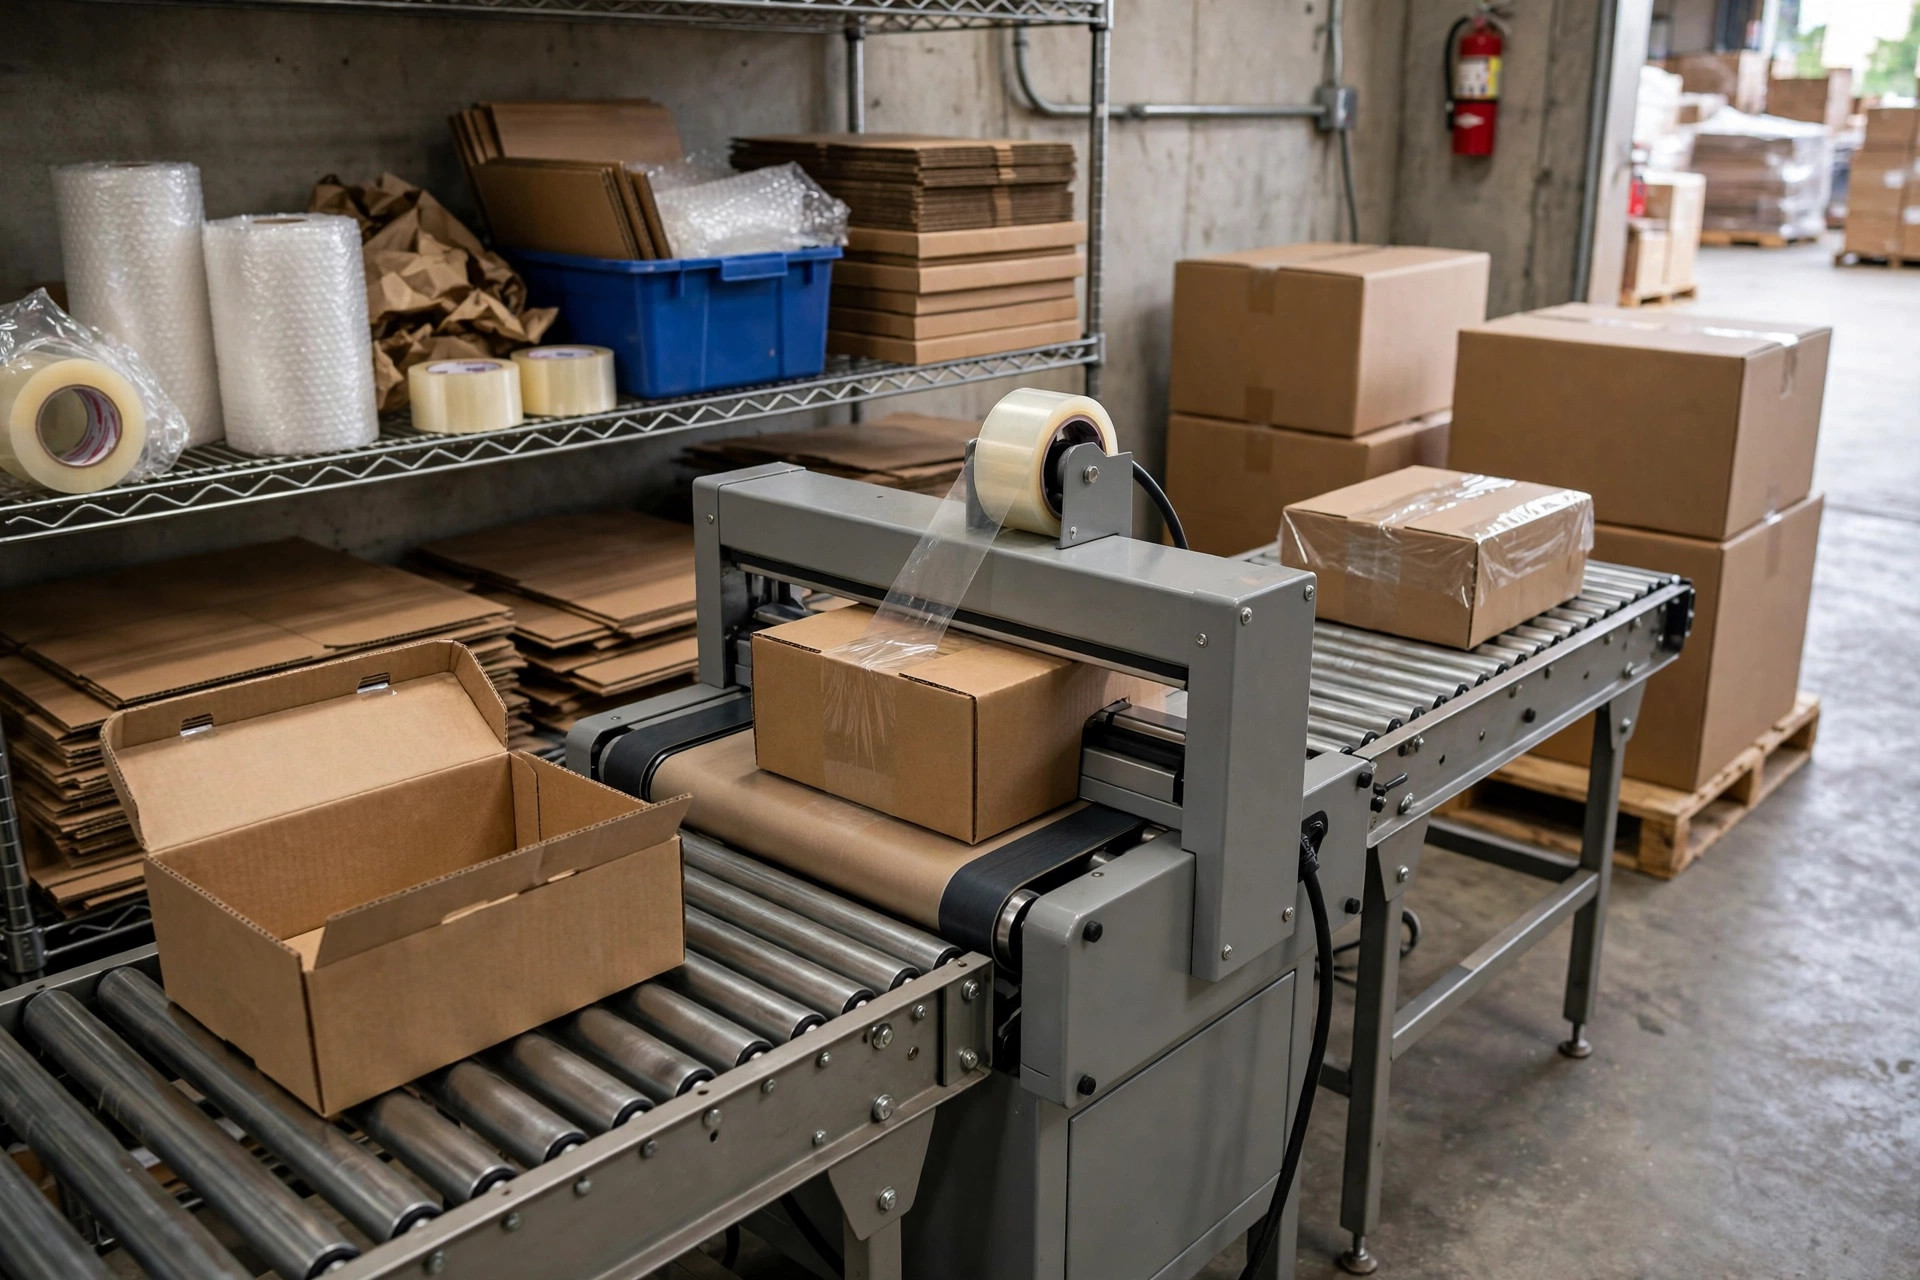
シーラーとの接続ポイントは2つ、どちらも実務的だ。1つ目、フォーマーとシーラーを直結せず、バッファコンベヤを挟む。シーラーがテープ交換や詰まり処理で止まると、フォーマーは作った空き箱を置く場所が必要だ。なければライン全体が一緒に止まる。2つ目、インターロックを配線する:シーラーが異常停止したらフォーマーは自動停止し、復旧したら再始動する。設置日に「追加費用がかかります」と言われる前に、発注時に確認すること。
真空パッドか機械ジョーか:決めるのは板だ
フォーマーは、平置きブランクを真空パッドか機械ジョー/ピンで開く。どちらを選ぶかは機械の値段の問題ではなく、使う板の問題だ。
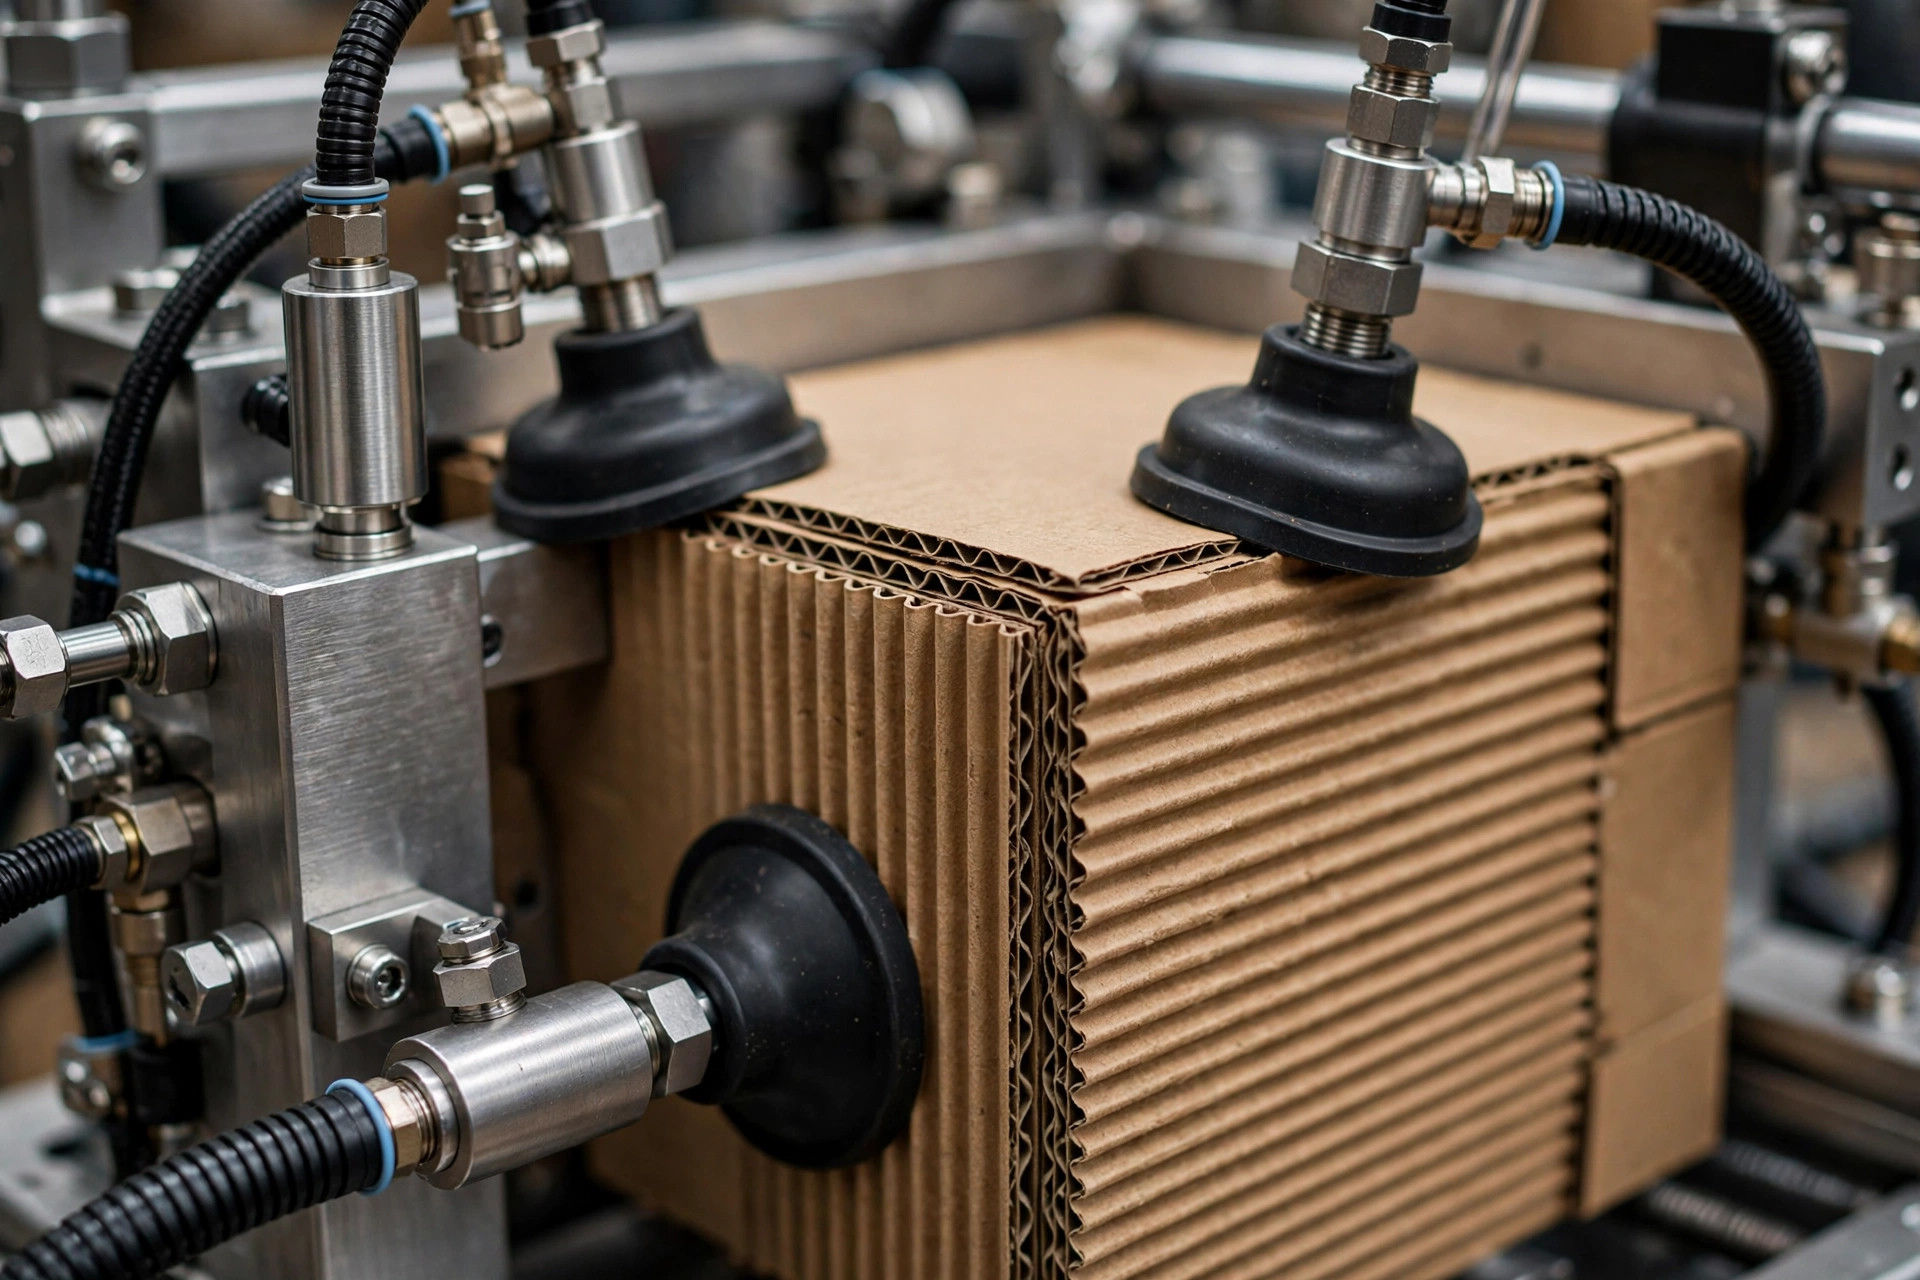
真空パッドは、平らで罫線がきれい、標準重量の板に向く。動作は優しく、表面を傷めない。ただしパッドには3つの敵がいる:真空を保持できず変形する湿気で柔らかくなった板、空気が漏れる粗い・コートが不均一な面、パッドの把持力を超える重い両面段ボール——2枚同時に持ち上げてしまうこともある。機械ジョーとピン式オープナーは重い板をずっと確実に扱い、板の状態にも寛容だが、寸法ばらつきには敏感で、調整が悪いと角をつぶす。
空気圧は真空機の生命線だ。メーカーマニュアルではたいてい最低80 psiが求められ、エアラインの漏れや小さすぎるコンプレッサーはパッドの把持力を直接落とす。多くの倉庫はフォーマー、空圧コーダー、シーラーで1つのエア取出しを共用している——ピーク時に全部が同時に動くと圧力が下がり、最初に音を上げるのはフォーマーだ。フォーマーには専用のエア取出しを付けるか、最低でも圧力計を付けて毎シフト始業時に点検する。
トレードオフを率直に言うと:段ボール品質が安定し、ケースサイズが1~2種類、長期の段ボールパートナーがいるなら真空。低トラブルの選択肢だ。ケースサイズが混在し、段ボールベンダーが変わり、板が安定しないなら機械ジョー。タフな機械だ。どちらの技術も単独では勝たない。段ボールとの相性だけが重要だ。
メンテナンスは15分の仕事——サボるまでは。
手入れの行き届いた産業用フォーマーは10–15年は余裕で持つ。放置された機械は3年でガラクタだ。差は機械ではなく、チェックリストを守るかどうかだ。
始業時の5分:エアゲージの確認、マガジン残量の確認、真空パッドを指でなぞってひび割れやゴミの付着をチェック。パッドは消耗品——ひび割れたゴムパッドの交換は数十ドルだから、完全に壊れる前に交換する。詰まり率が急上昇したら、調べる前にまずパッドを交換する。8割はそれで直る。
週に15分:ガイドとチェーンに注油、ベルトの張りを点検、光電センサーの紙粉を吹き飛ばす。緩んだベルトは滑り、ケースは斜めに流れ、底テープが中心からずれる。紙粉で目が潰れたセンサーは、空マガジンの誤報を出したり、空運転を許したりする。
詰まったら、まずベンダーに電話するな。この順番で当たれ:1つ目、段ボール——良品ロットで10分回してみる。詰まりが止まれば段ボールロットの問題だ。サプライヤーと話し合え。2つ目、空気——ゲージの読みは正しいか、継手から漏れていないか。3つ目、機構——パッドの位置、ベルト幅の設定。ベルトが広すぎても狭すぎても詰まる。この3つが全部クリアになって初めて工場に電話する番だ。10分でパッドを交換して$500の出張費を請求するサービス技術者を待ちながらラインを止めている倉庫を、私は何度も見てきた。
明日できる3つのこと:選定中なら、段ボールサンプルを送って試運転し、カタログの速度数字は無視する。すでに持っているなら、メンテナンスチェックリストを機械に貼り、責任者を決めて、週15分を守る。そして罫線品質を段ボール契約に入れる。板で節約した1セントが、ダウンタイムで倍返しになるからだ。
最後に一つ問いたい:あなたのフォーマーが最後に詰まったとき、それは段ボールのせいだったか、機械のせいだったか?段ボールだったなら——板の品質のために、あなたはどれだけのダウンタイム授業料を払ってきただろうか?
英語版からの翻訳。内容に相違がある場合は英語版を優先します。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。