去年の繁忙期、午前3時のことでした。私は梱包ラインの横に1時間立ち続けました。12ラインが稼働し、照明は煌々と、誰もが忙しそうでした。でもコンベアは断続的に止まっていました。箱の封緘工程では、1人の女性作業者の前に箱が山積みになっていました——30個、40個と奥へ積み上がり、どんどん高くなっていく。ラインの最後尾では、最終検査を担当する男性がスマホをスクロールしていました。
正直に言うと、この光景は毎年の繁忙期に見かけます。ラインが忙しくなるほど、遅くなる。そしてそれは人員の問題ではありません。何かがラインを詰まらせているのに、誰もそこを見ていないのです。
ラインのUPHを決めるのは最も遅い工程、最も速い工程ではない
多くの人はUPH(時間当たり生産数)をこう計算します。ラインの総生産数を数え、人数で割り、時間で割る。きれいな数字です。報告書には立派に見えます。でもピークが来ると、その数字は崖から落ちるように下がり、誰も理由が分かりません。
これは私たちの現場の実データです。前回のピーク前、シフトリーダーにストップウォッチを持たせて丸一午前中、計測させました。6人ライン、各工程の1個当たり時間を計測した結果がこちらです。
| 工程 | 作業内容 | 1個当たり平均秒数 |
|---|---|---|
| 箱詰め | ピッキング済み商品を段ボールに入れる | 22 |
| 緩衝材 | エアキャップ、クラフト紙 | 9 |
| 封緘 | テープで箱を閉じる | 31 |
| ラベル貼付 | 出荷ラベルのスキャンと貼付 | 12 |
| 検査 | 計量と確認 | 8 |
| 積み付け | パレットへ/コンベアへ | 14 |
分かりますか?最も速い工程は検査の8秒。最も遅いのは封緘の31秒。そしてライン全体のUPHはこの31秒で決まります。1時間当たりの最大生産数:3,600を31で割ると——約116個。箱詰めの作業者が1個22秒でガンガン回しても、意味がありません。仕上げた箱はすべて封緘工程の前に滞留するだけです。
これがボトルネックの定義です。ラインは最も遅い工程の速度でしか生産できません。ラインの最後尾に2人追加しても、封緘の前の山は高くなるだけ。UPHは1ポイントも動きません。
梱包ラインで痛い目に遭った2つの話:人を増やしたら遅くなった
1つ目の話。2023年夏、ある美容ブランドのプロモーションが爆発しました。1日の出荷量が8,000件から21,000件に跳ね上がりました。私の最初の直感——誰もがそうするように——は人を増やすことでした。梱包ラインは6人から9人に。結果は?1人当たりUPHは95から78ユニット/時に低下。人が増えて、ラインは遅くなりました。
なぜでしょう?後になって分かりました。追加の3人には固定工程がなく、忙しそうなところへ漂っていました。でもボトルネックは封緘で、封緘工程の幅は限られています。2人がそこに押し込まれると肘がぶつかり合い、テープディスペンサーを2度も倒しました。追加人員は実効的な生産をゼロしか生まず、ボトルネックを悪化させただけでした。
2つ目の話。今年の618ピーク。教訓は生かしました——今回は人員を増やしませんでした。代わりに1つのことだけやりました。後で説明するECRSの4ステップ法で封緘工程を分解したのです。同じ6人ライン。UPHは104から147へ——40%の向上です。1人も増やしていません。
ここで直感に反する結論です。**梱包ラインを速くしたいとき、最初にすべきは人を増やすことではなく、ボトルネックを見つけることです。**人を増やすのはタンクに水を注ぐこと。ボトルネックは排水口です。まず排水口を広げなければ、水はあふれるだけです。
ECRSをステップごとに:私たちが梱包ラインの詰まりを解消した方法
ECRSはインダストリアル・エンジニアリングの手法です。排除(Eliminate)、結合(Combine)、再配列(Rearrange)、簡素化(Simplify)——この順番で、順番が重要です。私たちの倉庫では今、すべてのシフトリーダーがこのカードを携帯しています。梱包ラインの改善はすべて、この4つの問いを順番に通します。
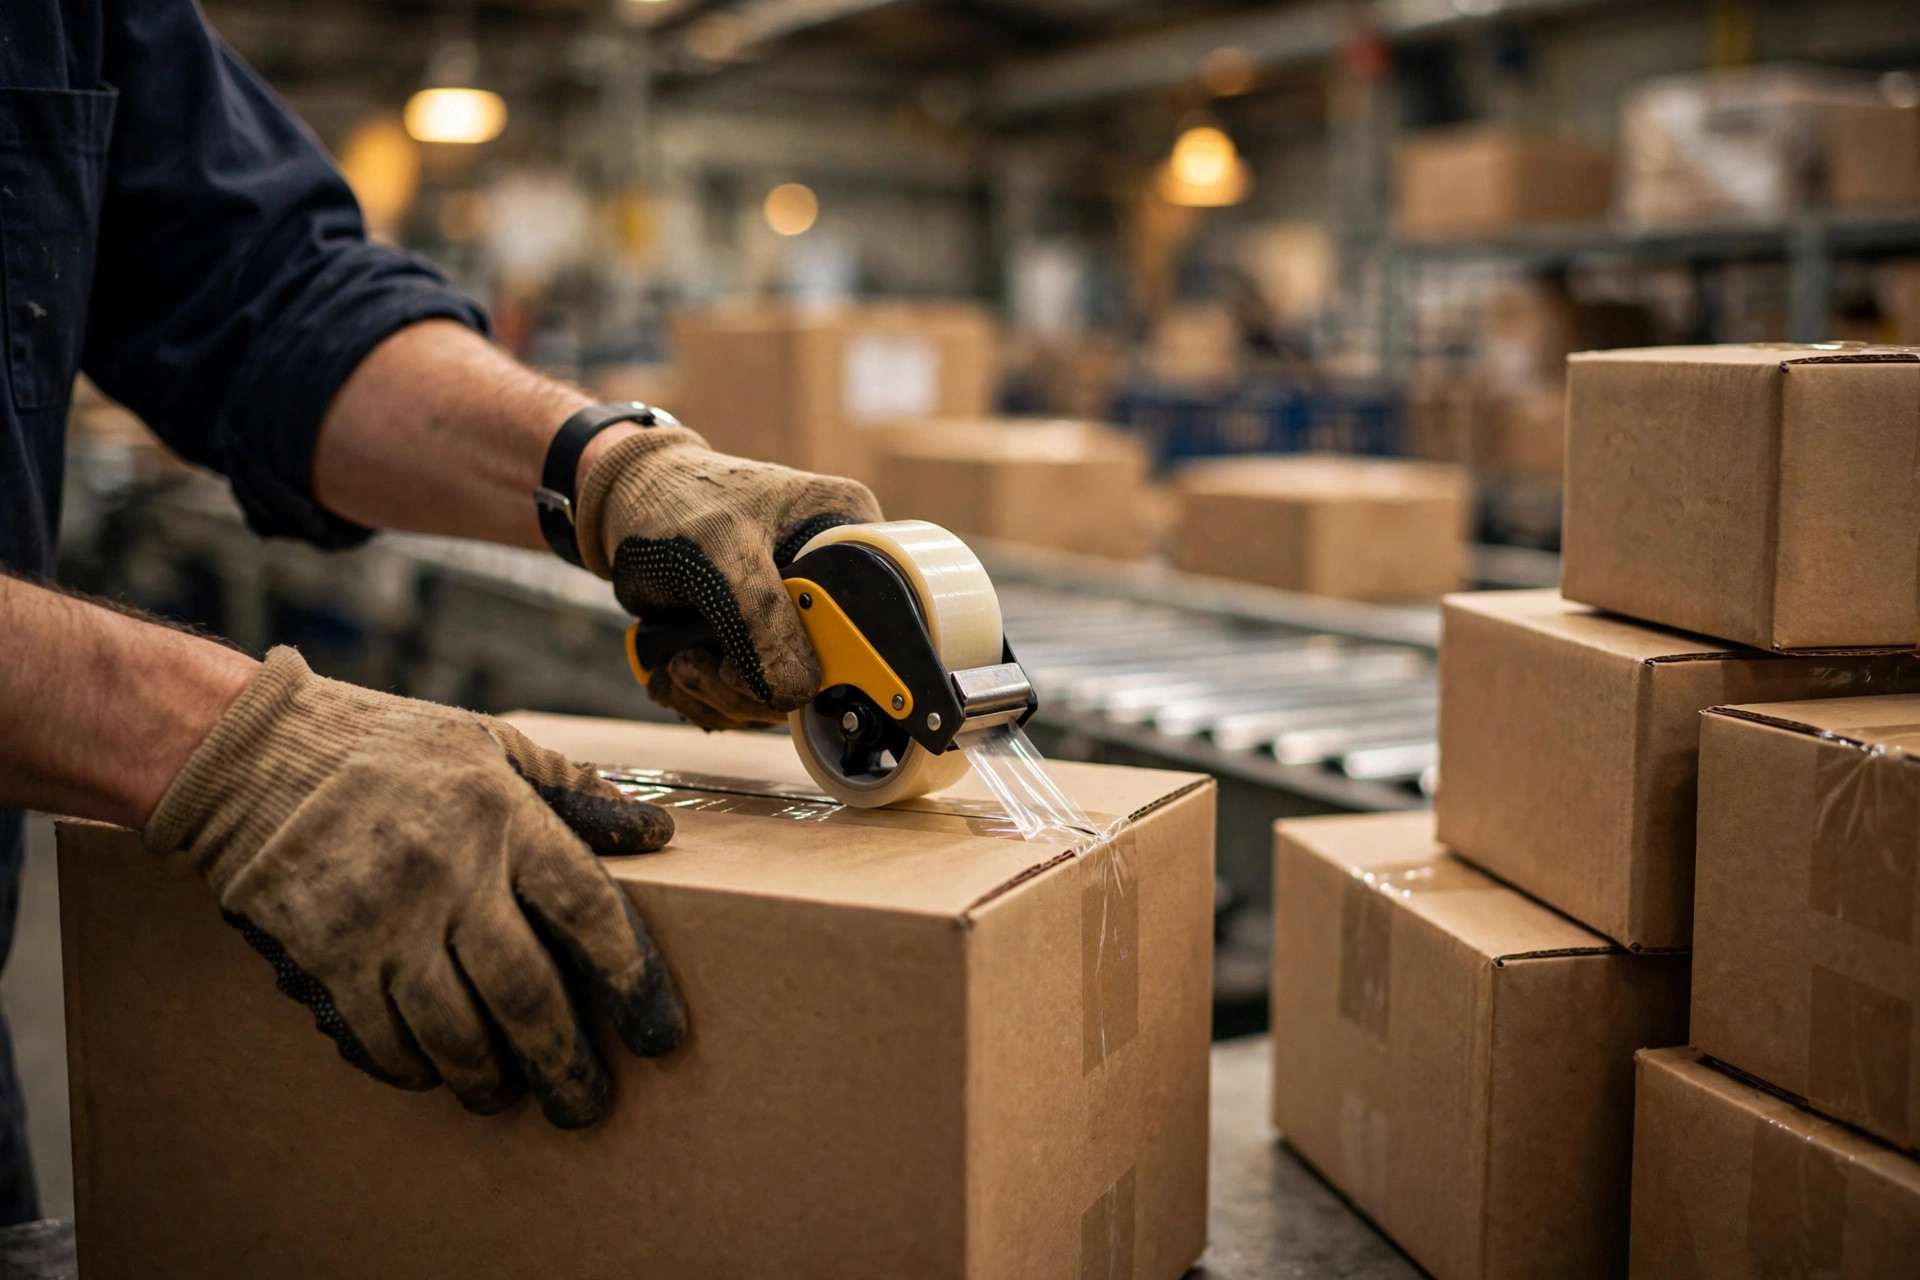
618期間中の封緘工程を例に取りましょう。
**ステップ1——排除:その作業自体が必要かを問う。**以前の封緘はテープを2回貼っていました。中央の継ぎ目に1回、両側面に1回ずつ。なぜ側面に貼るのか?5年前に顧客から箱が開いたとクレームがあったからです。5年間、それ以来クレームはゼロ——でもテープの貼り方は残りました。側面の貼り付けを廃止しました。封緘は1個当たり31秒から24秒に。その一刀が最も痛く、最も効きました。
**ステップ2——結合:2人がやっていることを1人でできないか。**ラベル貼付と検査は2つの工程でした。箱にラベルを貼り、計量のために検査へ送る。実はラベルを貼る人が同時に計量できるのです——ラベルプリンタの横に秤を置き、スキャンして、ラベルを貼り、箱を秤に載せれば、データは自動でシステムに流れ込みます。2工程が1つになりました。空いた1人はボトルネックの応援へ。
**ステップ3——再配列:順序を変え、動作を短くする。**緩衝材は以前、箱詰め工程の後ろにありました。箱ごとに体をひねって緩衝材を取る——1日何千回ものひねりです。緩衝材ラックを横に移し、手の届く範囲に置きました。単独では些細に見えますが、各工程の無駄な動作が減り、ラインのUPHは再び上がりました。
**ステップ4——簡素化:ここで初めて動作自体を速くする。**最初の3ステップの後、封緘は24秒まで下がりました——それでもボトルネックです。ここで簡素化が真価を発揮します。幅広テープへの変更(48mmから72mmへ、1回の貼り付けで2回分の仕事)、カッター内蔵のテープガン、折りやすいよう罫線入りの段ボール。封緘は17秒まで下がり、ボトルネックは22秒の箱詰めへ移りました。ラインの生産能力は1時間当たり116個から164個へ。
順序に注目してください。**まず工程を直し、次に動作を速くする。**多くのチームはステップ4から始めます——速いテープガン、技能コンテスト、報奨と罰則。でもボトルネック工程の手順自体が冗長なら、無駄な作業を効率よくやっているだけです。
現場の仲間への3つのリマインダー
1つ目、**ボトルネックは動きます。**封緘を31秒から17秒に絞ると、ボトルネックは箱詰めへ跳びます。ピーク前の1回のストップウォッチ計測では足りません——ピーク中は毎週、誰かが工程を計測する必要があります。ボトルネックが動けば、改善計画も一緒に動きます。
2つ目、**梱包ラインを平均UPHで管理しない。**平均はボトルネックを隠します。私が今追っている数字は2つです。ボトルネック工程の1個当たり秒数と、ラインの実際の箱の出荷数。そしてボトルネック工程には独自の高い業績係数を設定しています——その人たちはラインで最もきつい仕事を担っているのですから。
3つ目、**ラインを直すのは閑散期です。**ECRSの改善はすべて、静かな月にやり遂げて仕上げます。繁忙期は結果を回収する時期であり、ラインを再構築する時期ではありません。ピークの最中にレイアウトを変えるのは、飛行中にエンジンを換装するようなもの——誰もそんな勇気はありません。
梱包ラインはハイテクではありません。各工程を1つずつ観察し、無駄な動作を1つずつ削るだけです。今の私たちの定番は、月に1日のストップウォッチ計測。ボトルネック工程には赤いタグを付け、建物中の誰もがそのラインの生命線がどこにあるか分かるようにしています。
ある朝、ストップウォッチを持ってラインの横に立ってみてください。きっと驚きますよ。約束します。
Chen Feng(倉庫オペレーションマネージャー)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。