La certification PSE japonaise est généralement découverte trop tard, dans la dernière semaine avant l'expédition, alors que, selon la loi japonaise sur la sécurité des appareils et matériels électriques, généralement connue sous le nom de loi DENAN, la certification n'est nullement un ajout au processus d'expédition. Elle commence lorsque la conception du produit est figée, lorsque le dossier technique est constitué et lorsque le créneau d'essai est réservé. Un exportateur qui traite la PSE comme à peu près équivalente à un marquage CE aura donc tendance à découvrir la différence au pire moment possible, lorsque l'importateur japonais, l'organisme de certification et l'inspecteur d'usine demandent tous des documents qui n'ont jamais été mis en cohérence.
La PSE japonaise a deux visages : losange et cercle
La première distinction à saisir est celle entre la marque losange et la marque cercle, et cette distinction n'est pas une question de rigueur. C'est une différence de parcours. La marque losange s'applique aux appareils électriques spécifiés inscrits au catalogue officiel. Avant qu'un tel produit soit mis sur le marché, un organisme de certification enregistré au Japon doit l'examiner et délivrer un certificat, après quoi l'importateur ou le fabricant japonais peut apposer la marque losange. La marque cercle s'applique aux appareils électriques hors de cette liste spécifiée. Dans ce cas, le fabricant ou l'importateur japonais confirme lui-même la conformité aux normes techniques applicables, conserve les pièces justificatives et appose la marque cercle.
Pour les équipements d'entrepôt, la ligne de partage suit rarement le nom du produit. Elle suit la catégorie du catalogue, les paramètres nominaux et l'usage prévu. Un chargeur industriel pour chariot élévateur et un petit chargeur grand public peuvent tous deux s'appeler chargeurs et pourtant se trouver de part et d'autre de la ligne. Au sein d'un même ensemble d'automatisation, un module d'alimentation, un variateur de moteur et un capteur émettant uniquement un signal peuvent chacun exiger une évaluation différente. La première question correcte n'est donc pas de savoir si un produit « a besoin de la PSE » dans l'abstrait, mais où sa tension nominale, sa construction et son usage le placent par rapport aux définitions du catalogue. Le catalogue lui-même est révisé au fil du temps, c'est pourquoi cet article ne reproduit délibérément aucune liste figée ; la classification applicable doit être confirmée au regard de la réglementation japonaise la plus récente et des exigences de l'organisme de certification concerné.
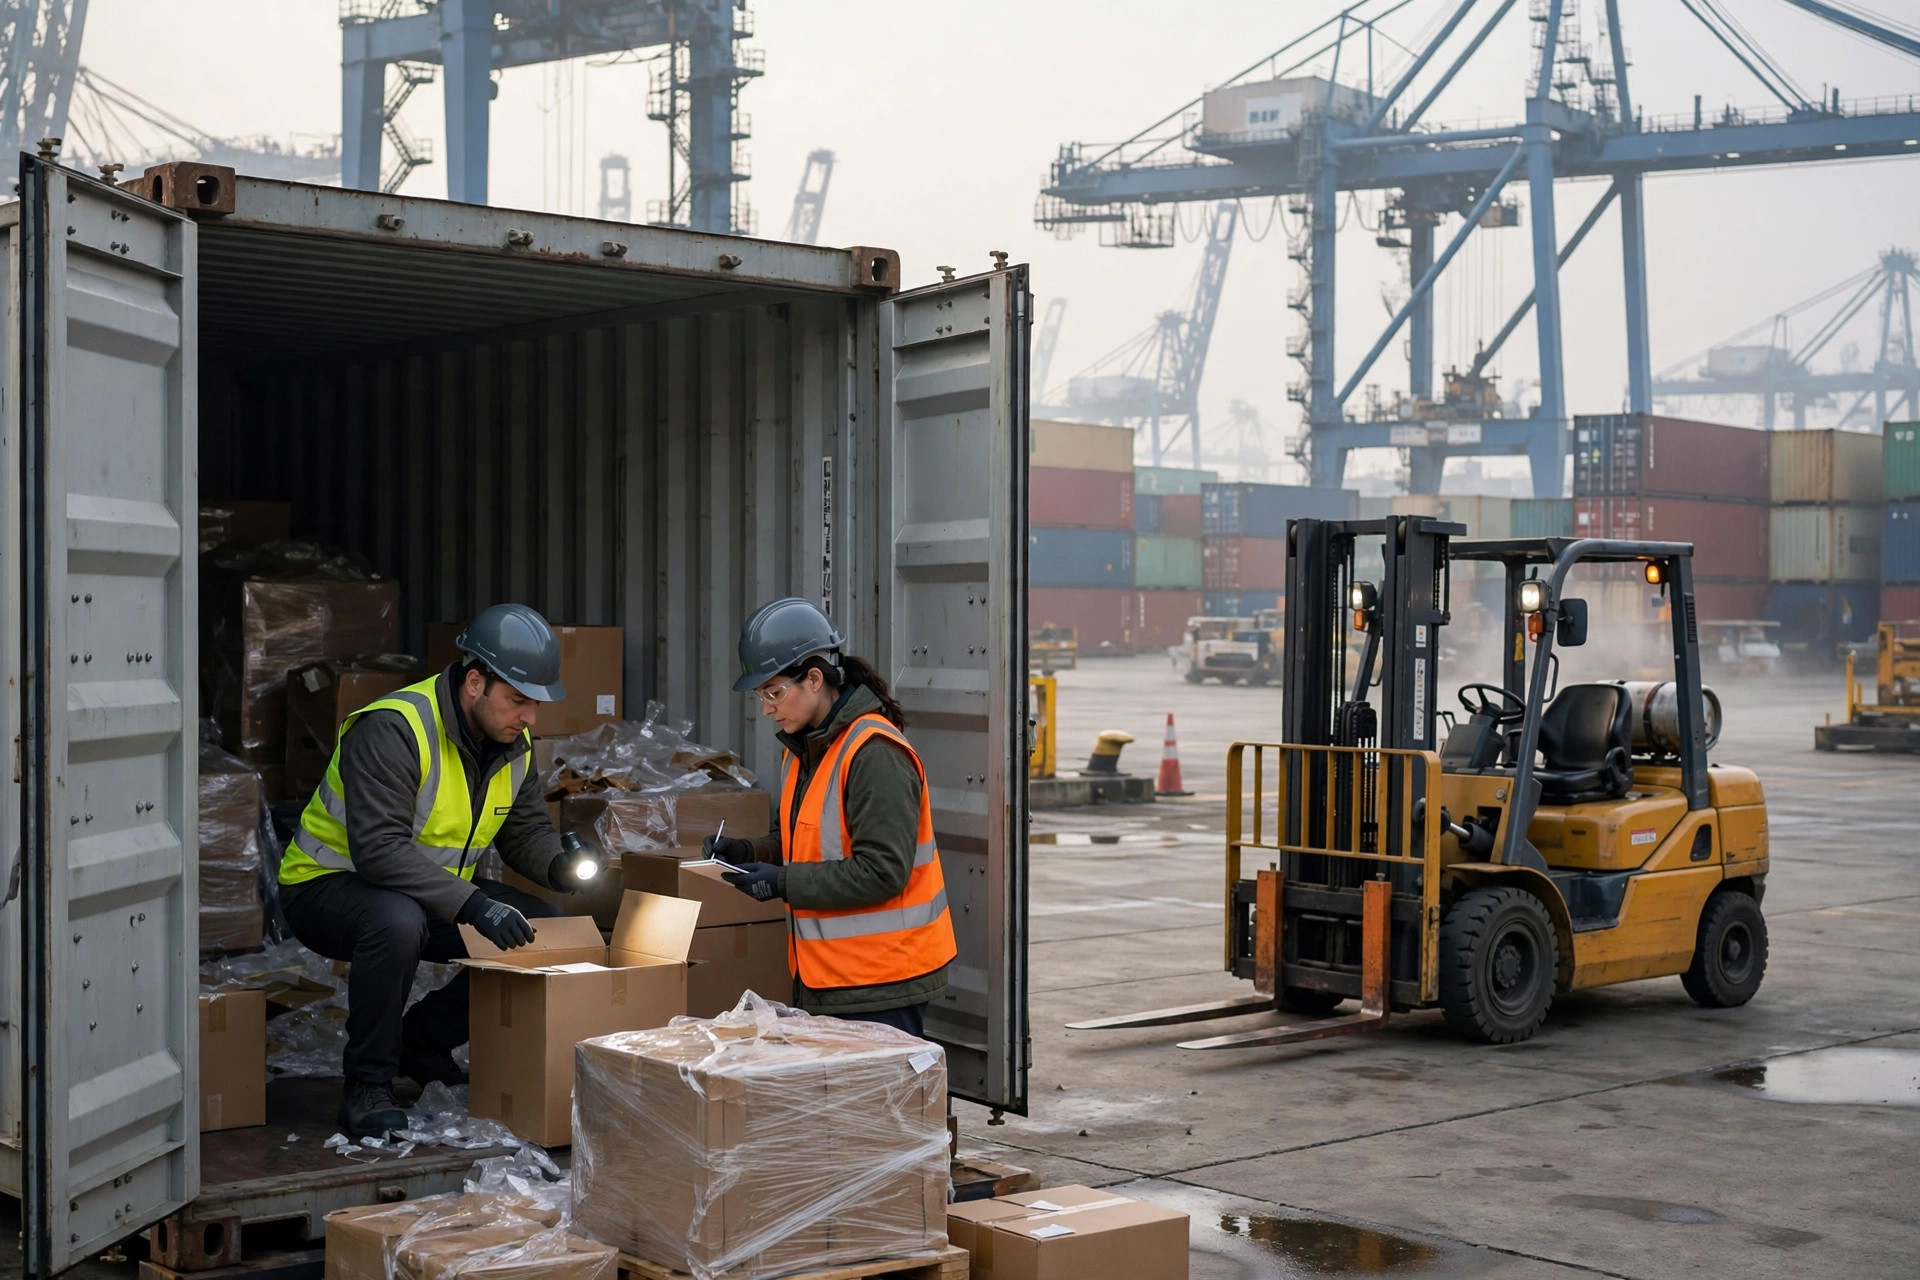
Un cas du printemps 2024, autour de Nagoya, illustre la façon dont cela tourne mal en pratique. Un fournisseur d'équipements d'entrepôt a expédié un lot d'unités de charge pour chariots élévateurs à un client japonais. Les unités avaient déjà passé la certification pour d'autres marchés, la documentation semblait complète et rien dans le matériel ne suscitait d'inquiétude. Le client japonais a néanmoins arrêté la livraison lors du contrôle de réception, parce que le parcours de conformité des équipements de charge n'avait pas été mené à terme et que la chaîne documentaire de la partie responsable japonaise était incomplète. L'expédition n'a pas été retournée, mais le calendrier de livraison a glissé, et le temps passé ensuite à réparer le dossier a largement dépassé la fenêtre d'expédition initialement prévue.
Quels articles électriques d'entrepôt franchissent le plus souvent la ligne
Les articles qui causent le plus souvent des difficultés sont précisément les composants que l'on ne considère habituellement pas du tout comme des produits électriques. Les équipements de charge arrivent en tête : les chargeurs pour chariots élévateurs, véhicules à guidage automatique et terminaux portables, avec leurs systèmes de batteries, se raccordent directement au secteur ou à des circuits de batteries, de sorte que leur parcours de conformité doit être réglé tôt. Les capteurs exigent une vision différenciée. Un élément de détection basse tension qui ne fait qu'émettre un signal n'est pas dans la même position qu'un dispositif de détection doté de son propre module d'alimentation et d'une alimentation indépendante. Les composants d'automatisation exigent la même discipline à deux niveaux : l'armoire de commande, le variateur et le module d'alimentation doivent chacun être évalués, et la ligne assemblée ne doit pas servir de substitut à l'évaluation de ses parties.
Un second cas, d'Osaka en 2025, montre l'autre face du même système. Un intégrateur d'automatisation a livré une ligne de convoyeurs et des kits de capteurs pour un nouvel entrepôt de tri. La ligne avait déjà fonctionné avec succès sur le site même de l'intégrateur, pourtant l'inspection d'usine au Japon n'a nullement porté sur la performance. Elle a porté sur l'identité : les informations de plaque signalétique de certains composants ne correspondaient pas aux documents déposés, et un suffixe de modèle dans le dossier renvoyait à une révision antérieure. Les inspecteurs n'ont pas remis en question le fonctionnement de l'équipement. Ils ont d'abord exigé que le produit décrit dans les documents et le produit debout sur le sol soient le même produit.
Dans le parcours cercle, l'autoconfirmation exige toujours des dossiers d'essais complets et un dossier technique, seulement sans le contrôle indépendant avant l'entrée sur le marché.
Essais, inspection d'usine et motifs habituels de rejet
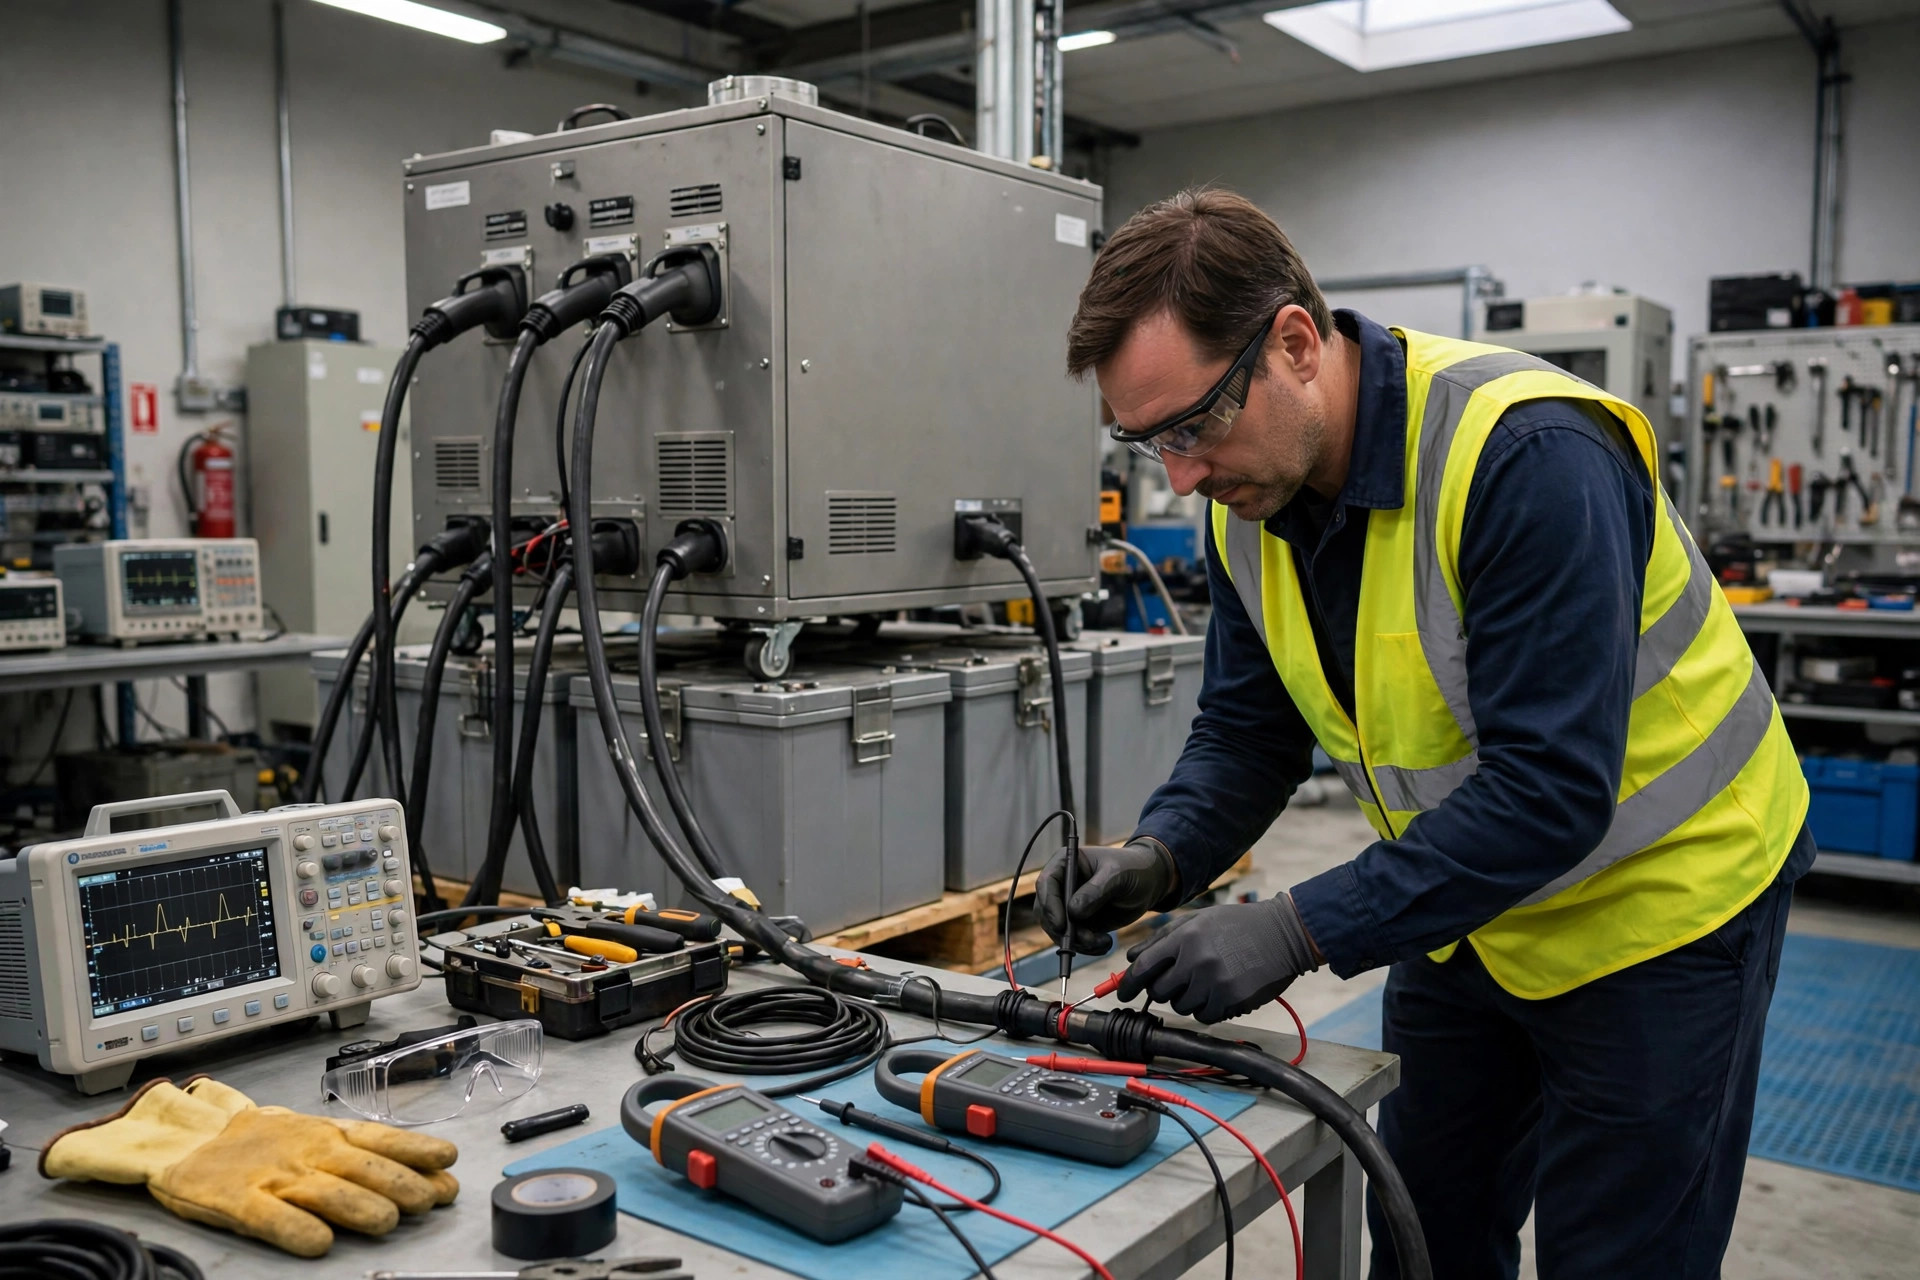
Les essais PSE japonais portent avant tout sur la sécurité électrique. Les dimensions typiques comprennent l'isolation, la rigidité diélectrique, l'échauffement, le comportement de protection en conditions anormales, l'inflammabilité des structures et des matériaux, ainsi que l'exhaustivité des marquages et des instructions. Deux étapes au-delà des essais méritent davantage d'attention de la part des exportateurs. La première est l'inspection d'usine, qui examine la constance de la production, c'est-à-dire si les unités produites en série correspondent toujours à l'échantillon testé et si les modifications de composants critiques ont suivi l'évaluation appropriée. La seconde est la cohérence documentaire : numéros de modèle, paramètres nominaux, informations sur le fabricant et l'importateur, plaques signalétiques et manuels doivent se corroborer mutuellement, et toute discordance peut devenir un motif de rejet.
Les rejets tendent à se regrouper en quatre groupes. Le premier est l'erreur de classification, où un produit relevant du parcours losange est traité comme un produit à marque cercle, ou l'inverse, de sorte que tout le processus démarre sur la mauvaise voie. Le deuxième est l'incohérence entre les documents et le matériel, où un suffixe de modèle, un paramètre nominal ou une liste de composants critiques ne correspond plus à l'échantillon testé. Le troisième est un défaut de constance de la production, où la production de masse substitue silencieusement un composant critique qui n'a jamais été réévalué. Le quatrième est un problème de marquage et de manuel, où la forme, l'emplacement, les informations sur la partie responsable ou la rédaction en japonais de la marque et du manuel ne satisfont pas aux exigences.
| Dimension | Parcours de la marque losange | Parcours de la marque cercle |
|---|---|---|
| Portée | Appareils électriques spécifiés du catalogue | Appareils électriques hors de la liste spécifiée |
| Contrôle avant mise sur le marché | Examen et certificat d'un organisme de certification enregistré au Japon | Autoconfirmation de la conformité par le fabricant ou l'importateur japonais |
| Partie responsable | Importateur ou fabricant japonais en tant que partie déclarante, avec le certificat de l'organisme au dossier | Fabricant ou importateur japonais assumant les obligations de confirmation et de conservation des dossiers |
| Risque principal | Mauvaise classification, ou processus incomplet de l'organisme de certification | Fondement insuffisant ou dossiers incomplets pour l'autoconfirmation |
| Ce que l'exportateur doit fournir | Échantillons, dossiers techniques et coopération avec l'inspection d'usine | Preuves d'essais et dossier technique complet |
Où vont réellement le temps et l'argent de la PSE japonaise
En matière de délais et de frais, l'écrit le plus trompeur dans ce domaine est un ensemble de chiffres d'apparence précise. Il n'existe pas de grille tarifaire unique pour la PSE couvrant tous les équipements d'entrepôt. Les frais d'essais varient selon la catégorie du produit, le nombre d'items d'essai et le nombre d'échantillons. Les frais des organismes de certification et les modalités d'inspection d'usine varient selon l'organisme et l'emplacement de l'usine. Les coûts de reprise et de nouveaux essais varient selon le nombre de problèmes relevés au premier tour. Toute affirmation énonçant un coût total forfaitaire ou une durée fixe sans nommer une catégorie de produit doit être traitée comme un texte publicitaire plutôt que comme une information.
| Poste de coût et de temps | Ce qu'il paie | Là où il dérape le plus souvent |
|---|---|---|
| Frais d'essais | Facturés par catégorie de produit et items d'essai ; le nombre d'échantillons influe sur le total | Mauvaise classification, si bien que les essais doivent être refaits |
| Frais de l'organisme de certification | Examen et certification sur le parcours losange | Démarrage tardif, laissant le projet à la merci de la file d'attente des réservations |
| Inspection d'usine | Planification et contrôles de constance de la production | Production de masse s'écartant de l'échantillon, exigeant un examen correctif |
| Reprise et nouveaux essais | Modifications de conception ou de composants suivies de nouveaux essais | Modifications de composants critiques jamais évaluées à l'avance |
| Documentation et marquage | Dossiers techniques, manuels en japonais et plaques signalétiques | Suffixes de modèle ou paramètres nominaux en désaccord entre documents |
Cette structure étaye un jugement contre-intuitif qu'il vaut la peine d'énoncer plainement : la partie la plus coûteuse de la PSE japonaise n'est généralement pas l'essai lui-même, mais la reprise. Les frais d'essais peuvent être chiffrés dans une fourchette avant le début du projet. La reprise n'a pas de plafond, car elle consomme de nouveaux créneaux de réservation, de nouveaux échantillons, de nouvelles inspections et, ce qui coûte le plus cher, du délai de livraison. Le parcours cercle peut sembler moins cher parce qu'il omet l'étape tierce, mais il concentre tout le poids de l'autoconfirmation sur la partie japonaise, et réparer un dossier inadéquat après coup ne coûte pas moins cher que de passer un contrôle indépendant au préalable.
Les projets qui laissent la certification à la dernière semaine avant l'expédition paient presque invariablement pour des reprises ; les projets qui traitent la certification comme une partie de la définition du produit trouvent rarement que les essais constituent le goulot d'étranglement. À mesure que la demande japonaise d'automatisation d'entrepôt continue de croître, et que davantage d'équipements d'entrepôt entrent dans le pays sous forme de systèmes intégrés plutôt que de machines autonomes, une question ouverte mérite une observation continue : celle de savoir si la frontière entre la classification du catalogue et la conformité au niveau du système deviendra le prochain point où le cadre réglementaire devra réagir. La manière dont cette question recevra une réponse déterminera la façon dont la prochaine vague d'exportateurs calculera le coût d'entrée au Japon.
Par Dr. Chen, Chercheur en chaîne d'approvisionnement
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.