La compatibilité électromagnétique, ou CEM, est l'une des raisons les plus fréquentes pour lesquelles les équipements d'automatisation d'entrepôt sont renvoyés pour reprise avant de pouvoir être vendus en Europe. Ce n'est pas un détail technique de niche. Tout appareil alimenté doit remplir deux conditions à la fois : il ne doit pas émettre d'interférences électromagnétiques au-dessus des limites autorisées, et il doit continuer à fonctionner correctement dans un environnement électromagnétique réel. Un trieur qui fonctionne parfaitement dans un entrepôt national peut déclencher de faux signaux sur les capteurs photoélectriques d'un client européen, ou être retenu en douane en attendant des essais supplémentaires, et ces histoires circulent largement parmi les intégrateurs de systèmes.
Ce qui rend la compatibilité électromagnétique si traîtresse, c'est le moment où les problèmes apparaissent. Ils se manifestent rarement sur la planche à dessin. Ils surgissent pendant l'intégration du système, les essais de la machine complète, voire la réception par le client sur site, et à ce stade chaque correction coûte plusieurs fois plus cher, en argent comme en délai. Comprendre la logique de la CEM compte bien plus que mémoriser les numéros des normes.
Pourquoi la compatibilité électromagnétique continue de faire trébucher les équipements destinés à l'Europe
La conformité des équipements d'automatisation entrant en Europe suit deux voies entremêlées. L'une est la directive CEM, qui régit les émissions électromagnétiques et l'immunité. L'autre est la directive Machines, qui régit la sécurité globale de la machine. Les deux doivent être satisfaites avant d'apposer le marquage CE, et la CEM est généralement le maillon faible découvert en dernier, car la sécurité des machines peut être vérifiée point par point lors d'une revue de conception, tandis que la compatibilité électromagnétique ne peut être prouvée que par la mesure.
Selon l'expérience publiée par les organismes de certification, trois sources d'interférences reviennent le plus souvent dans les équipements d'automatisation. La première est le variateur de fréquence : il régule la vitesse du moteur par commutation haute fréquence, et les harmoniques générées à chaque instant de commutation se propagent le long des lignes d'alimentation et des câbles moteur. La deuxième est les servomoteurs et leurs variateurs : le prix d'une réponse dynamique élevée, ce sont des variations de courant plus brutales, et un câble légèrement trop long commence à se comporter comme une antenne. La troisième est les modules sans fil : le Wi-Fi, le Bluetooth et les terminaux sans fil industriels courants dans les entrepôts sont des émetteurs intentionnels par conception, et un petit écart de bande de fréquence ou de puissance peut dépasser une limite.
Un schéma révélateur est que réussir l'essai en machine isolée ne garantit pas que l'ensemble du système réussira sur site. En 2023, un intégrateur de lignes de convoyeurs en Chine avait testé chaque machine individuellement, mais une fois toute la ligne mise sous tension dans l'entrepôt d'un client allemand, les lecteurs de codes-barres voisins ont commencé à manquer des lectures par intermittence. L'enquête a fini par remonter le problème jusqu'au jeu de barres de mise à la terre partagé par plus d'une douzaine de variateurs : chaque unité était conforme à elle seule, mais leurs courants de mode commun s'additionnaient et dépassaient ce que l'environnement du site pouvait tolérer. La CEM est un problème à l'échelle du système, et une pile de rapports de machines isolées ne peut pas l'écarter.
Les trois suspects habituels derrière les défaillances de compatibilité électromagnétique
Commençons par les variateurs de fréquence. Leurs interférences empruntent deux voies : conduite et rayonnée. L'interférence conduite suit les câbles d'alimentation et moteur ; l'interférence rayonnée se couple par l'espace aux équipements basse tension voisins. La première étape de toute reprise consiste toujours à identifier quelle voie est en cause : les dépassements conduits appellent des filtres, les dépassements rayonnés appellent des vérifications de blindage et de cheminement. Ajouter des composants à l'aveugle sans ce diagnostic est le gaspillage d'argent le plus courant dans la reprise CEM.
Les servosystèmes sont plus subtils. Si le blindage du câble d'alimentation entre un servovariateur et son moteur est mis à la terre incorrectement à une extrémité, les courants haute fréquence fuient dans les lignes de signal de commande à travers la boucle de terre. Un entrepôt automatisé de grande hauteur mis en service en 2024 l'a appris à ses dépens : chaque fois que le transstockeur accélérait, le capteur de détection d'emplacement clignotait, et il a fallu trois semaines pour remonter la panne jusqu'au blindage d'un câble servo mis à la terre à une seule extrémité. La question de savoir si un blindage doit être mis à la terre à une extrémité ou aux deux n'a pas de réponse universelle ; cela dépend de la fréquence et des conditions de mise à la terre sur site, c'est pourquoi les ingénieurs expérimentés insistent pour mesurer sur site avant de finaliser un schéma.
Les modules sans fil comportent un autre type de risque. Les entrepôts utilisent de plus en plus de liaisons sans fil pour la mise en réseau des équipements, mais la puissance d'émission, la bande de fréquence et le rapport cyclique d'un module doivent tous satisfaire aux exigences européennes applicables aux équipements radio. Un module certifié ne fait pas une machine conforme : l'emplacement de l'antenne, le blindage par les boîtiers métalliques et l'espacement par rapport aux autres émetteurs modifient tous les performances réelles. Installer un module certifié au fond d'une armoire métallique en espérant une communication fiable est une erreur que les intégrateurs continuent de commettre.
Contrôles préalables et coût de la reprise CEM
Le coût de la reprise CEM suit une courbe prévisible : plus elle est découverte tard, plus elle coûte cher. Ajouter un étage de filtrage ou séparer le cheminement de l'alimentation et du signal au stade de la conception ne coûte presque rien. Reprendre une machine terminée, remplacer des câbles, réorganiser l'intérieur d'une armoire et refaire la mise à la terre coûte généralement plusieurs fois plus cher. Si l'équipement a déjà été expédié à un client européen, les déplacements, les temps d'arrêt et les pénalités contractuelles s'ajoutent à la facture.
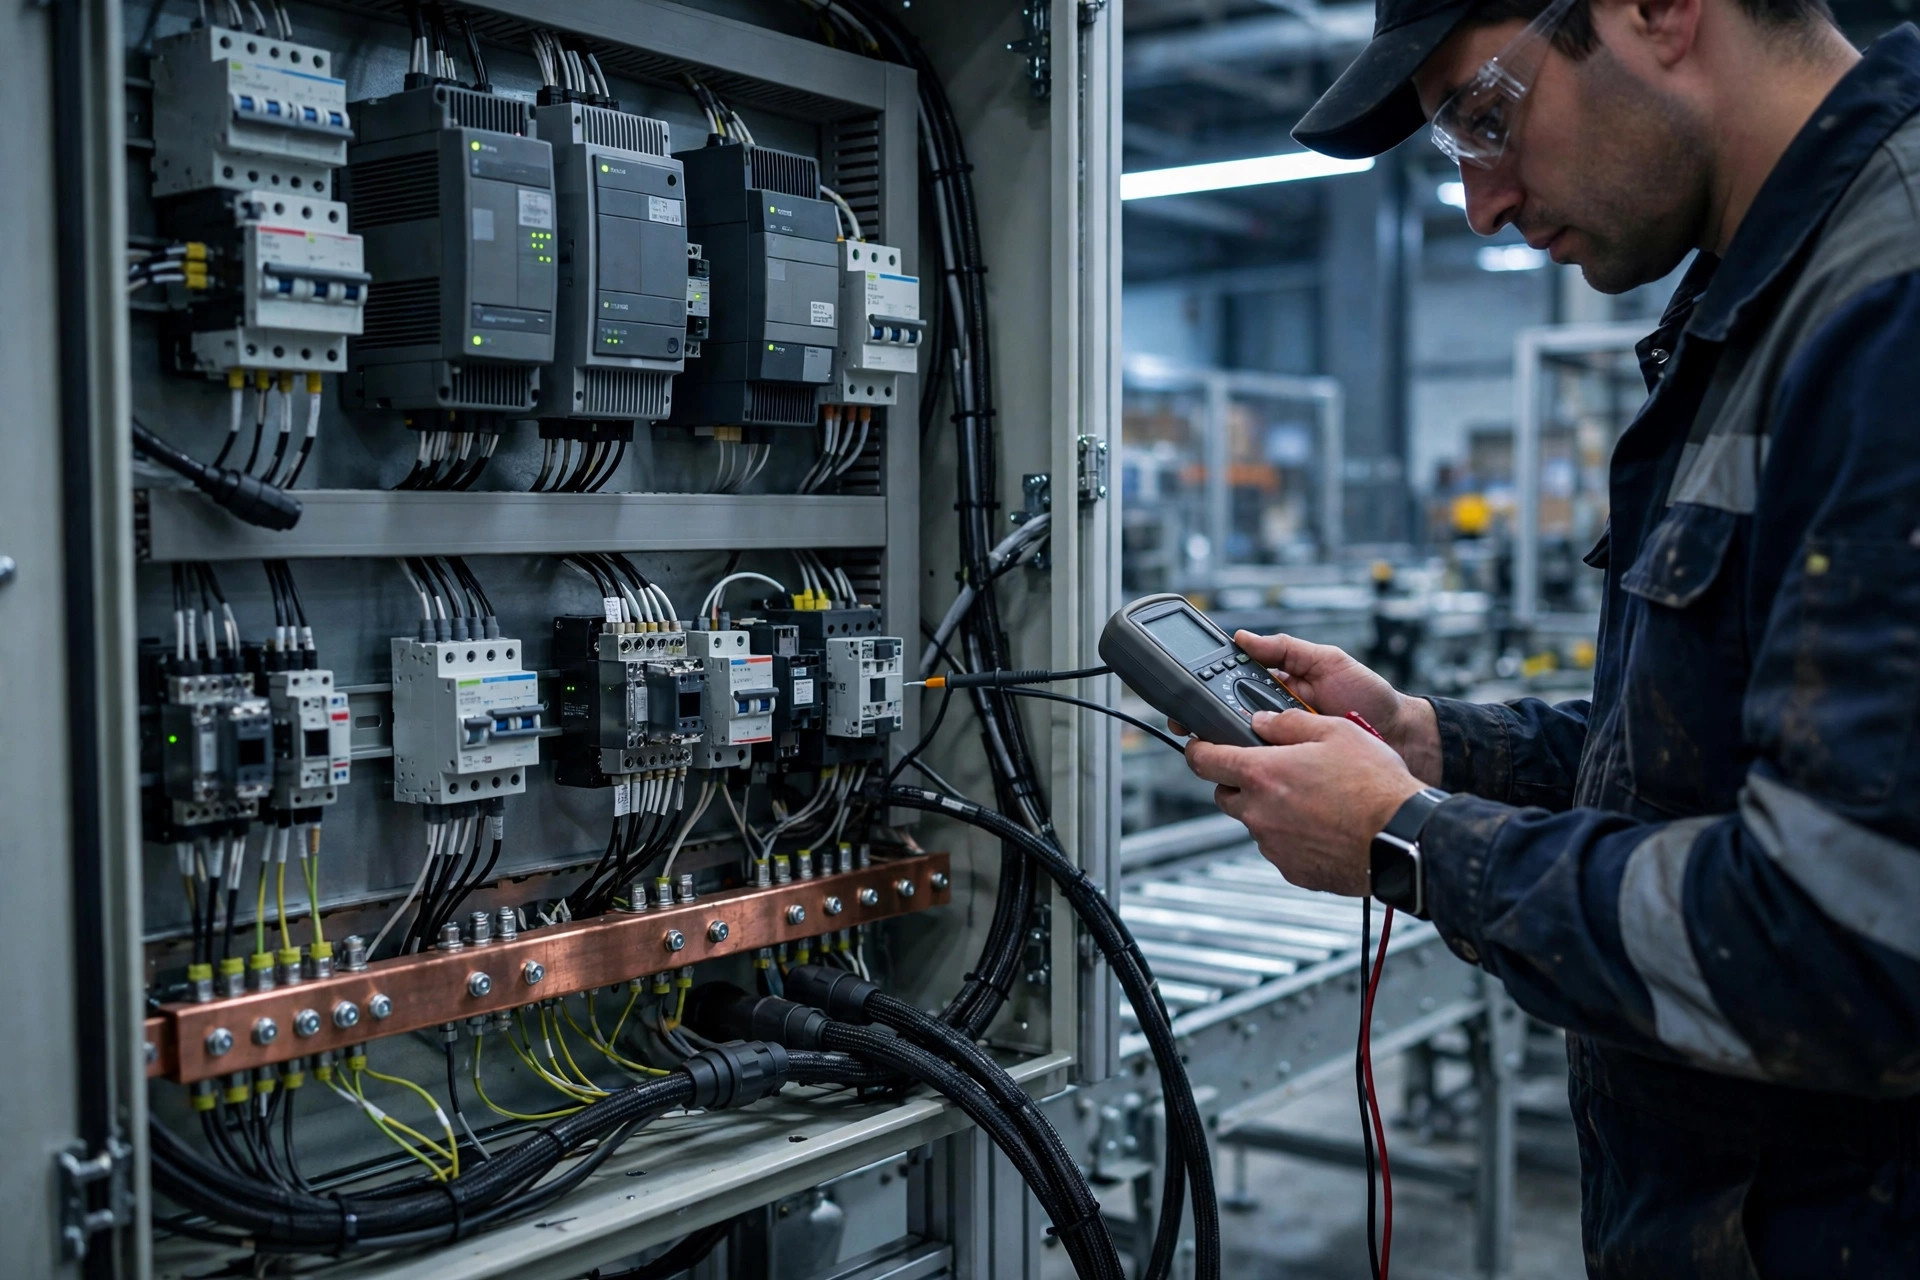
Une liste de contrôle pratique avant essai couvre environ quatre points. Premièrement, confirmer que la documentation de conformité est complète pour chaque composant alimenté, en priorité les variateurs, servovariateurs, alimentations et modules sans fil. Deuxièmement, inspecter le système de mise à la terre : le jeu de barres de terre de l'armoire est-il continu, la mise à la terre du blindage est-elle exécutée comme prévu, et existe-t-il un point de référence unique. Troisièmement, vérifier le cheminement des câbles : les câbles d'alimentation et de signal sont-ils séparés, les croisements sont-ils à angle droit, et les parcours parallèles sont-ils courts. Quatrièmement, mettre la machine sous tension et effectuer une mesure de dépistage de base, au moins en observant les niveaux d'émission aux principaux points de fréquence avec de simples outils de spectre, pour avoir une idée approximative avant les essais formels.
L'autre côté de l'équation du coût, c'est le temps. Un créneau dans un laboratoire formel d'essais CEM doit souvent être réservé des semaines à l'avance, et un premier essai manqué signifie une nouvelle ronde de reprise et de nouveaux essais. Pour les projets d'exportation aux délais de livraison serrés, l'approche prudente consiste à réserver du temps pour au moins un essai de dépistage plus un essai formel avant l'expédition, plutôt que de programmer les essais trois jours avant le départ du conteneur. Le créneau d'essai fait partie du plan de projet, pas une réflexion après coup.
Contre toute intuition, l'équipement aux meilleures performances CEM n'est souvent pas celui qui a le plus de composants ajoutés, mais celui dont le câblage est le plus discipliné. Les filtres et les ferrites aident, mais ce qui décide généralement du succès ou de l'échec, c'est le travail banal : une mise à la terre propre, des câbles séparés, un blindage continu. Les équipes qui comptent sur l'ajout de composants pour corriger la CEM constatent fréquemment que la facture augmente pendant que le problème demeure.
À plus long terme, les exigences européennes en matière de compatibilité électromagnétique pour les équipements d'automatisation ne feront que se durcir. La densité des équipements ne cesse d'augmenter, avec davantage de variateurs, de servomoteurs et de terminaux sans fil fonctionnant simultanément dans un même entrepôt, tandis que la tolérance des clients à l'instabilité ne cesse de baisser : un seul déclenchement intempestif qui arrête une ligne coûte bien plus cher que la reprise elle-même. Pour les fournisseurs d'automatisation qui exportent vers l'Europe, traiter la CEM comme une donnée de conception plutôt qu'une case à cocher avant l'expédition est une leçon qu'il faudra apprendre tôt ou tard. La manière dont les différents fournisseurs emprunteront ce chemin, et à quel rythme, est une question à laquelle les prochaines années répondront.
Par Dr. Chen, Chercheur en chaîne d'approvisionnement Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.