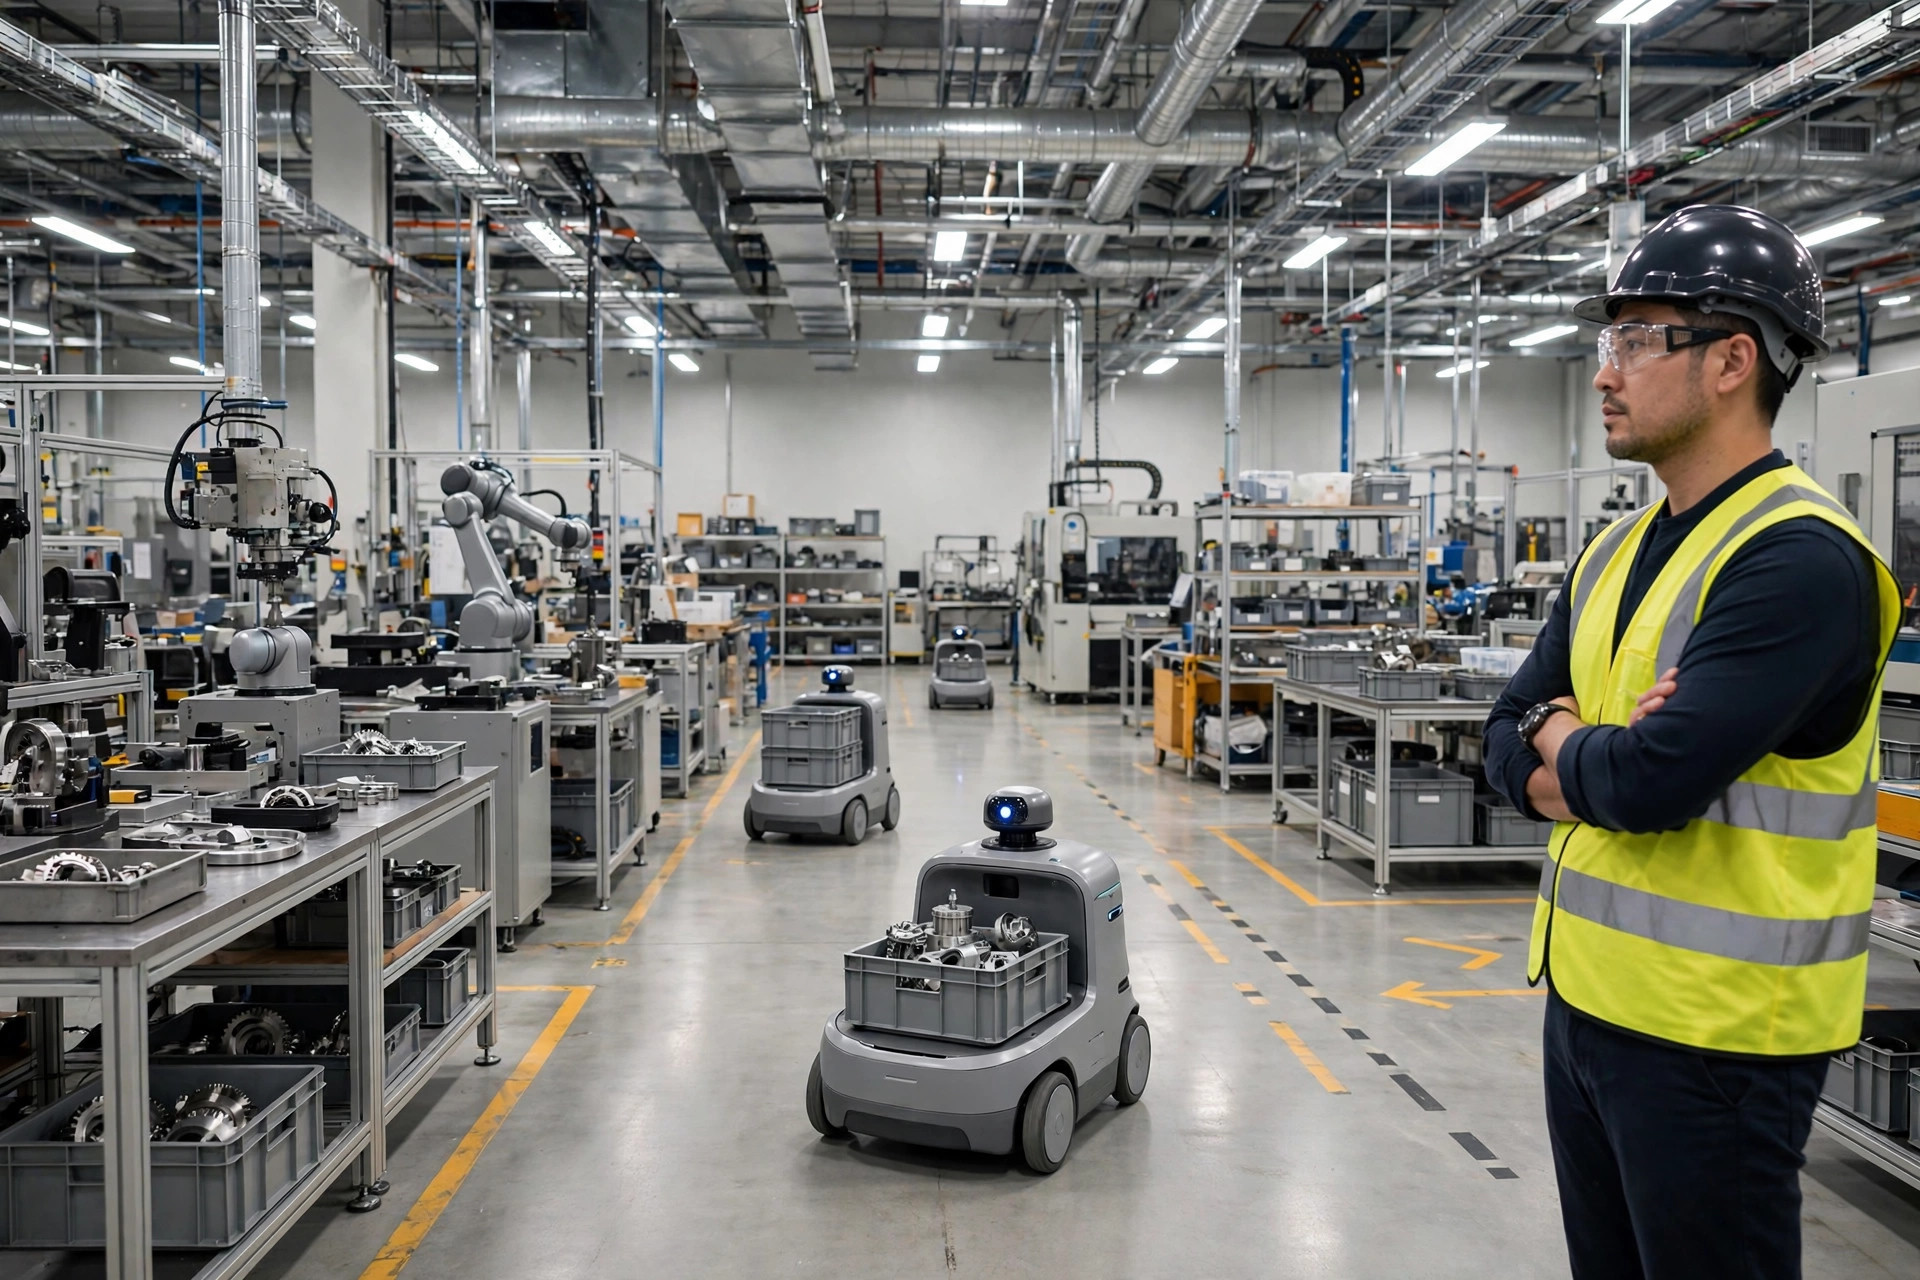
"Le prototype est entré au laboratoire pour la troisième fois. La même page, la même marque rouge."
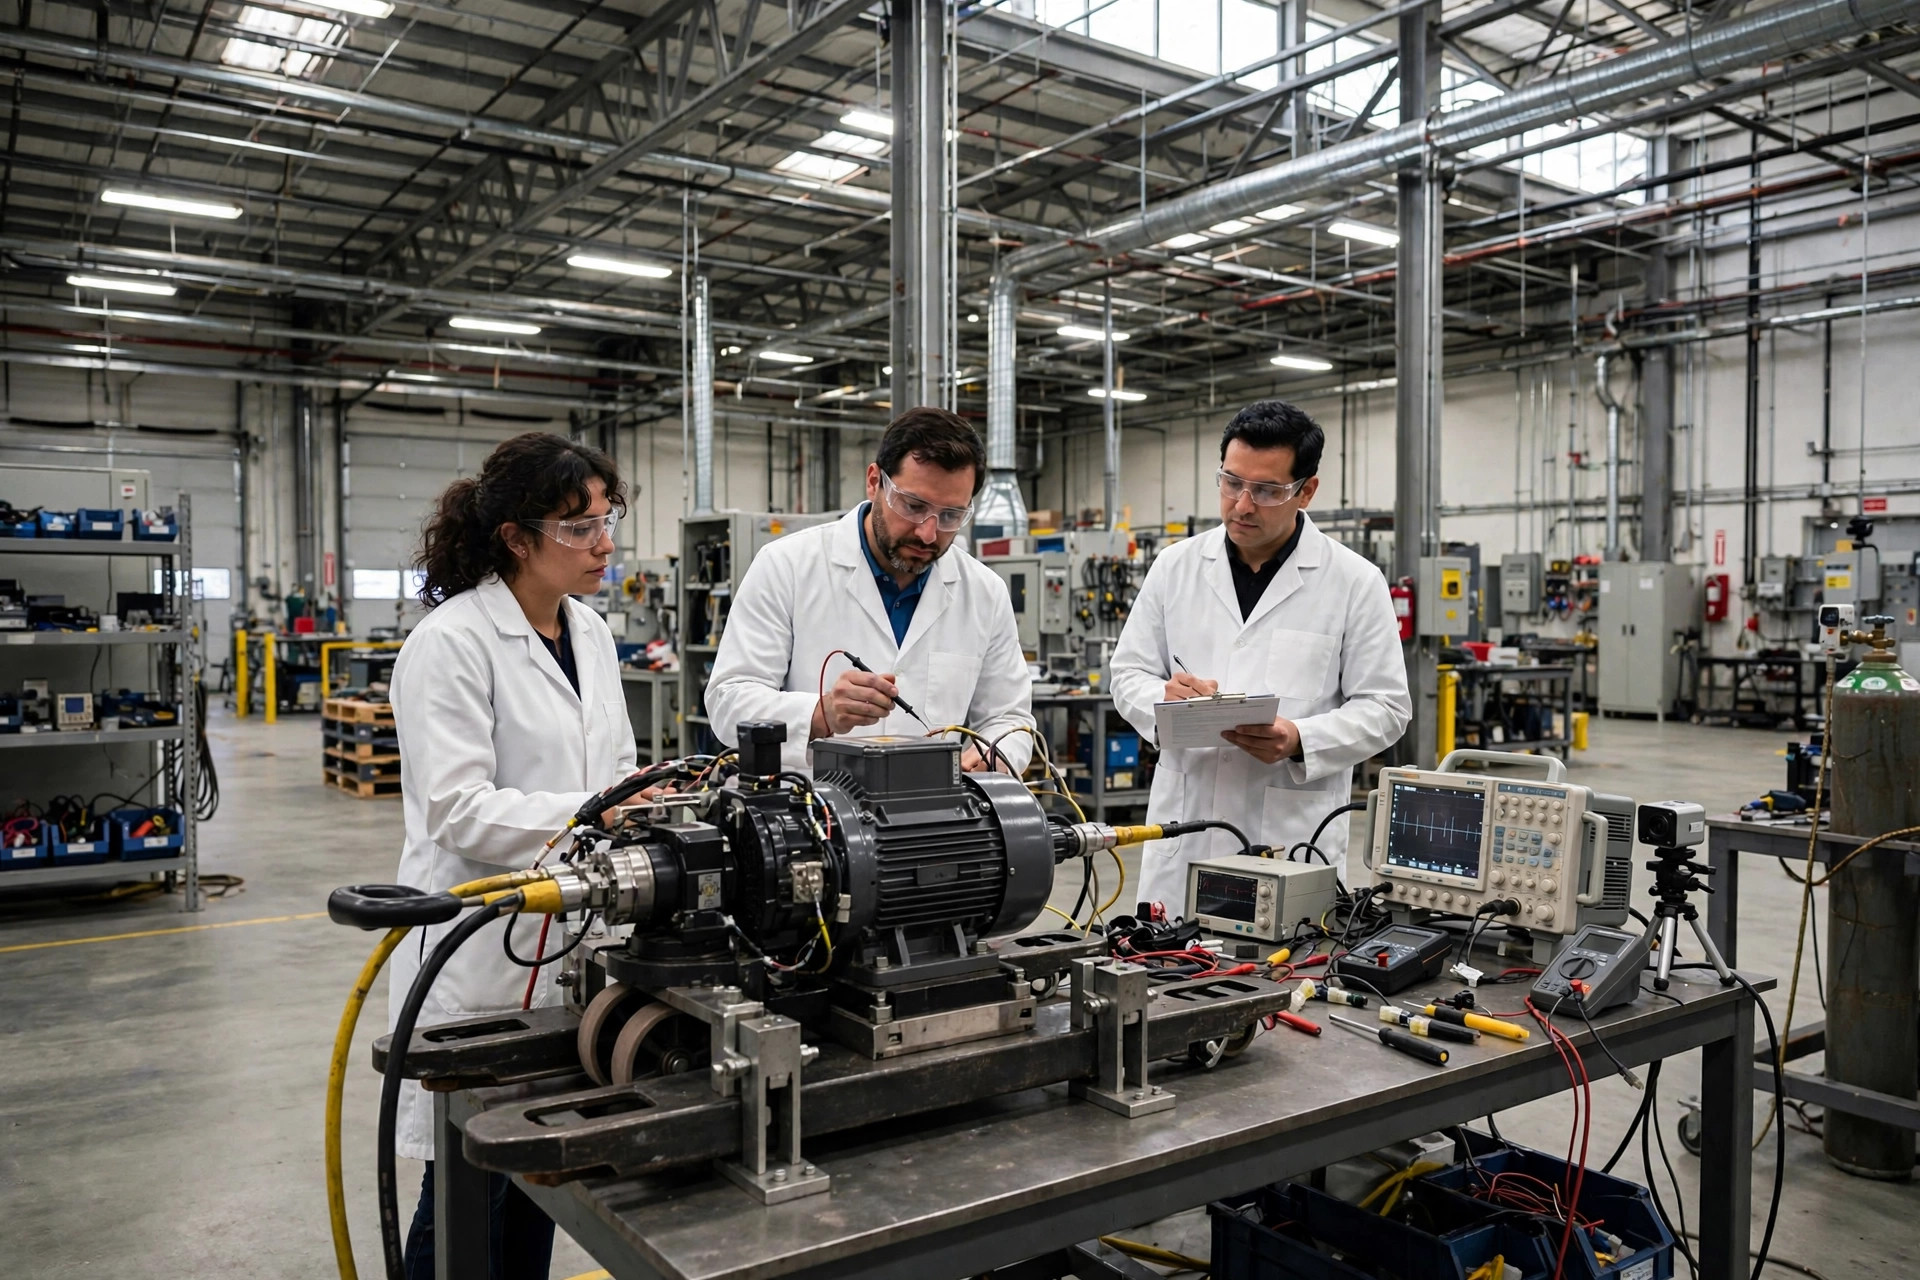
C'est l'appel que j'ai reçu au printemps 2024 d'un client à Foshan qui fabrique des bornes de charge pour AGV. Leurs chargeurs fonctionnaient depuis plus de six mois dans l'entrepôt d'un client américain sans le moindre problème. Mais pour entrer en Europe, il fallait le marquage CE, et le marquage CE bloquait sur l'EMC — les émissions rayonnées dépassaient de quelques dB autour de 30 MHz. La recommandation du laboratoire était de changer le module de puissance : une facture à six chiffres en yuans et au moins deux mois d'outillage et de re-vérification. Le client a demandé s'il existait un moyen de réparer sans toucher au moule.
Je lui ai dit d'attendre avant toute refonte. J'ai emprunté un analyseur de spectre et passé deux jours dans son usine. La cause racine était presque embarrassante : la carte de commande et la carte de puissance partageaient une seule barre de terre en cuivre, et le bruit de commutation remontait par la terre directement dans le chemin du signal. Nous avons ajouté une barre de terre séparée à l'intérieur de l'armoire, séparé la terre de puissance de la terre de signal, et mis un filtre de ligne sur l'entrée d'alimentation. Coût total de la réparation : moins de mille yuans. Le nouvel essai a été passé du premier coup.
Depuis, je dis la même chose à tout le monde : quand un équipement d'automatisation d'entrepôt échoue à l'EMC sur la route de l'export, c'est rarement un problème de capacité de conception. C'est presque toujours que personne ne l'a pris au sérieux assez tôt. UL concerne la sécurité : ne pas prendre feu, ne pas électrocuter personne. L'EMC est une promesse complètement différente : le bruit électromagnétique émis par votre équipement ne doit interférer avec personne d'autre. Entrer aux États-Unis signifie la Partie 15 de la FCC ; entrer en Europe signifie la directive EMC dans le cadre CE, avec la série de normes EN 61000 derrière. Les items de test se ressemblent des deux côtés, mais les limites et les méthodes diffèrent — n'entrez jamais dans un laboratoire européen en brandissant un rapport de test américain en espérant que tout ira bien.
Les trois défaillances que les laboratoires adorent trouver
Après des années de sessions de laboratoire avec des clients, les trois premiers items de défaillance ne changent jamais : émissions conduites, émissions rayonnées et décharge électrostatique.
Les émissions conduites mesurent le bruit que votre équipement renvoie dans le réseau électrique via son cordon d'alimentation. En automatisation d'entrepôt, les suspects habituels sont les variateurs (VFD) et les alimentations à découpage — bornes de charge AGV, moteurs de convoyeurs. Une fois que le niveau de puissance monte, le bruit s'échappe le long de la ligne d'alimentation. Le correctif est simple : ajoutez un filtre de ligne à l'entrée d'alimentation, gardez la terre de puissance et la terre de signal séparées, et gardez le conducteur de terre du filtre court et épais. Un long conducteur de terre transforme votre filtre en décoration — beaucoup de gens l'ont appris à leurs dépens.
Les émissions rayonnées mesurent ce que votre équipement diffuse dans l'air. Quand celle-ci échoue, neuf fois sur dix c'est un problème de câblage : câbles moteur ou câbles d'encodeur sans blindage, ou blindage sans terminaison adéquate à 360 degrés. Le piège le plus sournois est la porte de l'armoire : beaucoup de prototypes ont des portes peintes, et cette couche de peinture s'interpose entre la porte et le cadre comme un isolant. Ça ressemble à du métal, mais ce n'est pas électriquement continu, donc le rayonnement fuit directement par l'interstice de la porte. Le correctif est low-tech mais efficace : des tresses de masse aux charnières, ou gratter un patch de peinture pour monter une cosse de terre.
La décharge électrostatique teste si votre équipement meurt quand quelqu'un le touche. Les sols d'entrepôt se dessèchent en hiver, un opérateur en vêtements de travail synthétiques tend la main vers l'écran tactile, et quelques milliers de volts entrent à grands pas. Les parties exposées — le lidar de l'AGV, l'arrêt d'urgence — prennent le coup en premier. Concevez-le dès le départ : reliez à la terre chaque partie métallique du boîtier, laissez des éclateurs sous les touches sur les boîtiers plastiques, et mettez un anti-rebond plus une réinitialisation par watchdog sur les interruptions critiques dans le logiciel. Le trait exaspérant de l'ESD, c'est le hasard : neuf réussites sur dix, un redémarrage à la dixième, et le rapport dit quand même échec.
Ce que vous pouvez réparer dans votre propre usine
Le temps de laboratoire est facturé à l'heure, donc tout ce que vous pouvez vérifier d'abord dans votre propre usine fait économiser de l'argent réel. Ma liste de pré-contrôle comporte cinq items, chacun payé en espèces et en embarras.
Vérifiez d'abord la mise à la terre. Prenez un multimètre et mesurez la résistance entre chaque surface métallique de l'armoire. Toute valeur au-dessus d'une fraction d'ohm nécessite une attention. Les parties peintes et anodisées sont des « isolants déguisés » — elles ressemblent à du métal mais ne sont pas connectées. L'erreur de débutant la plus courante.
Vérifiez ensuite le filtrage d'alimentation. Ajoutez des filtres de ligne à l'entrée de chaque alimentation à découpage et de chaque variateur où vous le pouvez. Ne regardez pas seulement le courant nominal — la courbe de perte d'insertion doit correspondre à votre bande de bruit. Acheter en fonction de la courbe de défaillance réelle bat l'achat à l'aveugle.
Vérifiez ensuite le câblage. Acheminez les câbles de puissance et les câbles de signal séparément ; là où ils doivent se croiser, croisez à 90 degrés. La mise à la terre du blindage à une ou aux deux extrémités dépend de la fréquence du signal : basse fréquence à une extrémité, haute fréquence aux deux. Pas sûr ? Mettez les deux extrémités à la terre — c'est juste plus souvent qu'autrement.
Si le câble d'un variateur à son moteur dépasse une douzaine de mètres environ, ajoutez une réactance de sortie ou un filtre dv/dt. Ça coupe le rayonnement et protège l'isolation du moteur. Beaucoup de fabricants de convoyeurs ne le savent pas — l'isolation casse après deux ans, tout le monde blâme la qualité du moteur, et c'étaient les pics de tension du variateur depuis le début.
Et pendant le prototypage, réservez de la place dans l'armoire pour les filtres et les tores de ferrite. Un tore de ferrite serré sur un câble enlève quelques dB — le kit d'urgence le plus courant du laboratoire. N'attendez pas d'échouer pour découvrir qu'il n'y a nulle part où le mettre. Percer des trous et réacheminer des fils après coup double votre délai de réparation.
Pré-tests : là où va vraiment l'argent
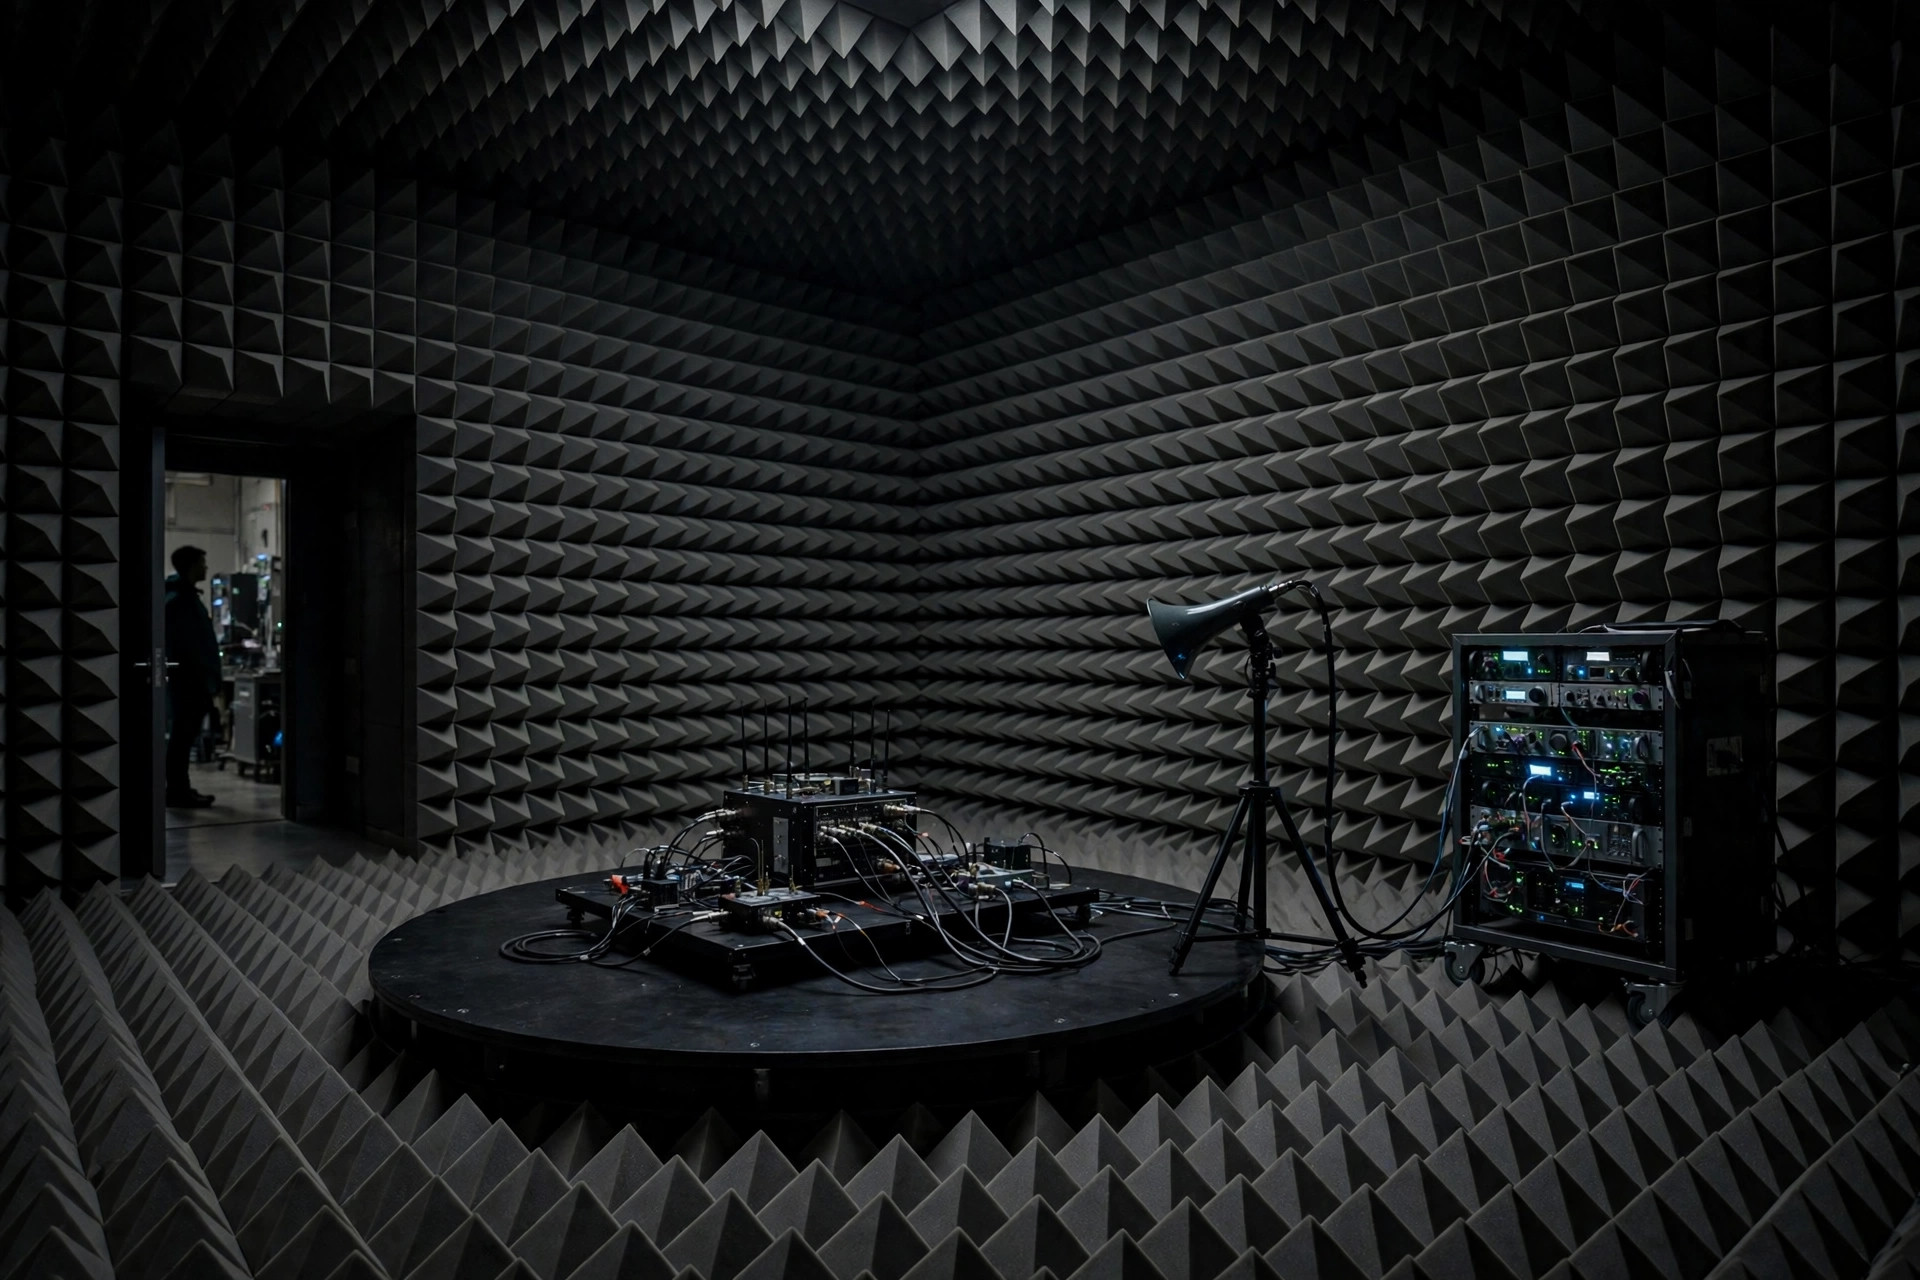
Avant les tests formels, je recommande fortement un pré-balayage. Beaucoup de laboratoires proposent des services de pré-test facturés à l'heure ou à la journée — vérifiez les derniers tarifs du laboratoire pour les chiffres exacts. Ça ressemble à une dépense supplémentaire, mais c'est l'argent le moins cher du projet : trouvez les problèmes au pré-balayage, réparez-les dans votre propre usine, puis allez au vrai test. Entrez à froid, échouez une fois, et la reprise plus les frais de re-test et les retards vous coûteront trois fois le pré-balayage.
Concentrez le pré-balayage sur deux bandes : émissions conduites de 150 kHz à 30 MHz, émissions rayonnées de 30 MHz à 1 GHz. Rapportez les courbes à l'usine et réparez en fonction d'elles — des cibles claires, un correctif par problème. Un dernier avertissement : l'unité que vous soumettez doit être en condition de production de masse. Longueurs de câbles, acheminement, mise à la terre — tout doit correspondre à ce qui est expédié. J'ai vu un prototype « spécialement préparé » passer, puis un fournisseur de faisceaux changer en production, une plainte d'interférence du client final, et une reprise coûtant dix fois les frais de certification.
Une différence pratique entre FCC et CE à connaître : sous la Partie 15 de la FCC, de nombreux appareils peuvent utiliser la Déclaration de conformité du fournisseur — un test dans un laboratoire qualifié suffit, aucun organisme désigné requis. La directive EMC du CE exige un dossier technique complet, et l'intervention de l'Organisme notifié dépend de la catégorie de produit. La paperasse diffère beaucoup, alors prévoyez du temps de préparation documentaire dans le plan — ne comptez pas seulement les jours de laboratoire.
Liste de contrôle avant expédition
Avec l'EMC, il n'y a pas de solution définitive — chaque nouveau modèle ou changement de fournisseur clé signifie tout recommencer. Parcourez cette liste avant d'expédier :
- Mesurez la résistance de terre entre toutes les surfaces métalliques de l'armoire avec un multimètre ; grattez la peinture ou ajoutez des tresses de masse partout où elle dépasse la limite
- Filtre de ligne installé à l'entrée d'alimentation, conducteur de terre court et épais, terre de puissance séparée de la terre de signal
- Câbles de puissance et de signal acheminés séparément, blindages terminés à 360 degrés, porte de l'armoire reliée à la terre
- Réactance de sortie ou filtre dv/dt ajouté sur les liaisons variateur-moteur de plus d'une douzaine de mètres
- Protection ESD conçue pour les touches exposées, les écrans tactiles et les arrêts d'urgence ; watchdog dans le logiciel
- Pré-balayage effectué, courbes conduites et rayonnées examinées, correctifs pilotés par les données réelles
- L'unité soumise correspond à la production de masse : faisceau, acheminement et mise à la terre tous identiques
- Déclaration SDoC FCC ou dossier technique CE complet, avec le temps de préparation documentaire dans le calendrier du projet
Chaque item coûte des heures ; en manquer un coûte des jours de temps de laboratoire et de planning. Faites ce calcul vous-même si vous dirigez une activité d'export.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.