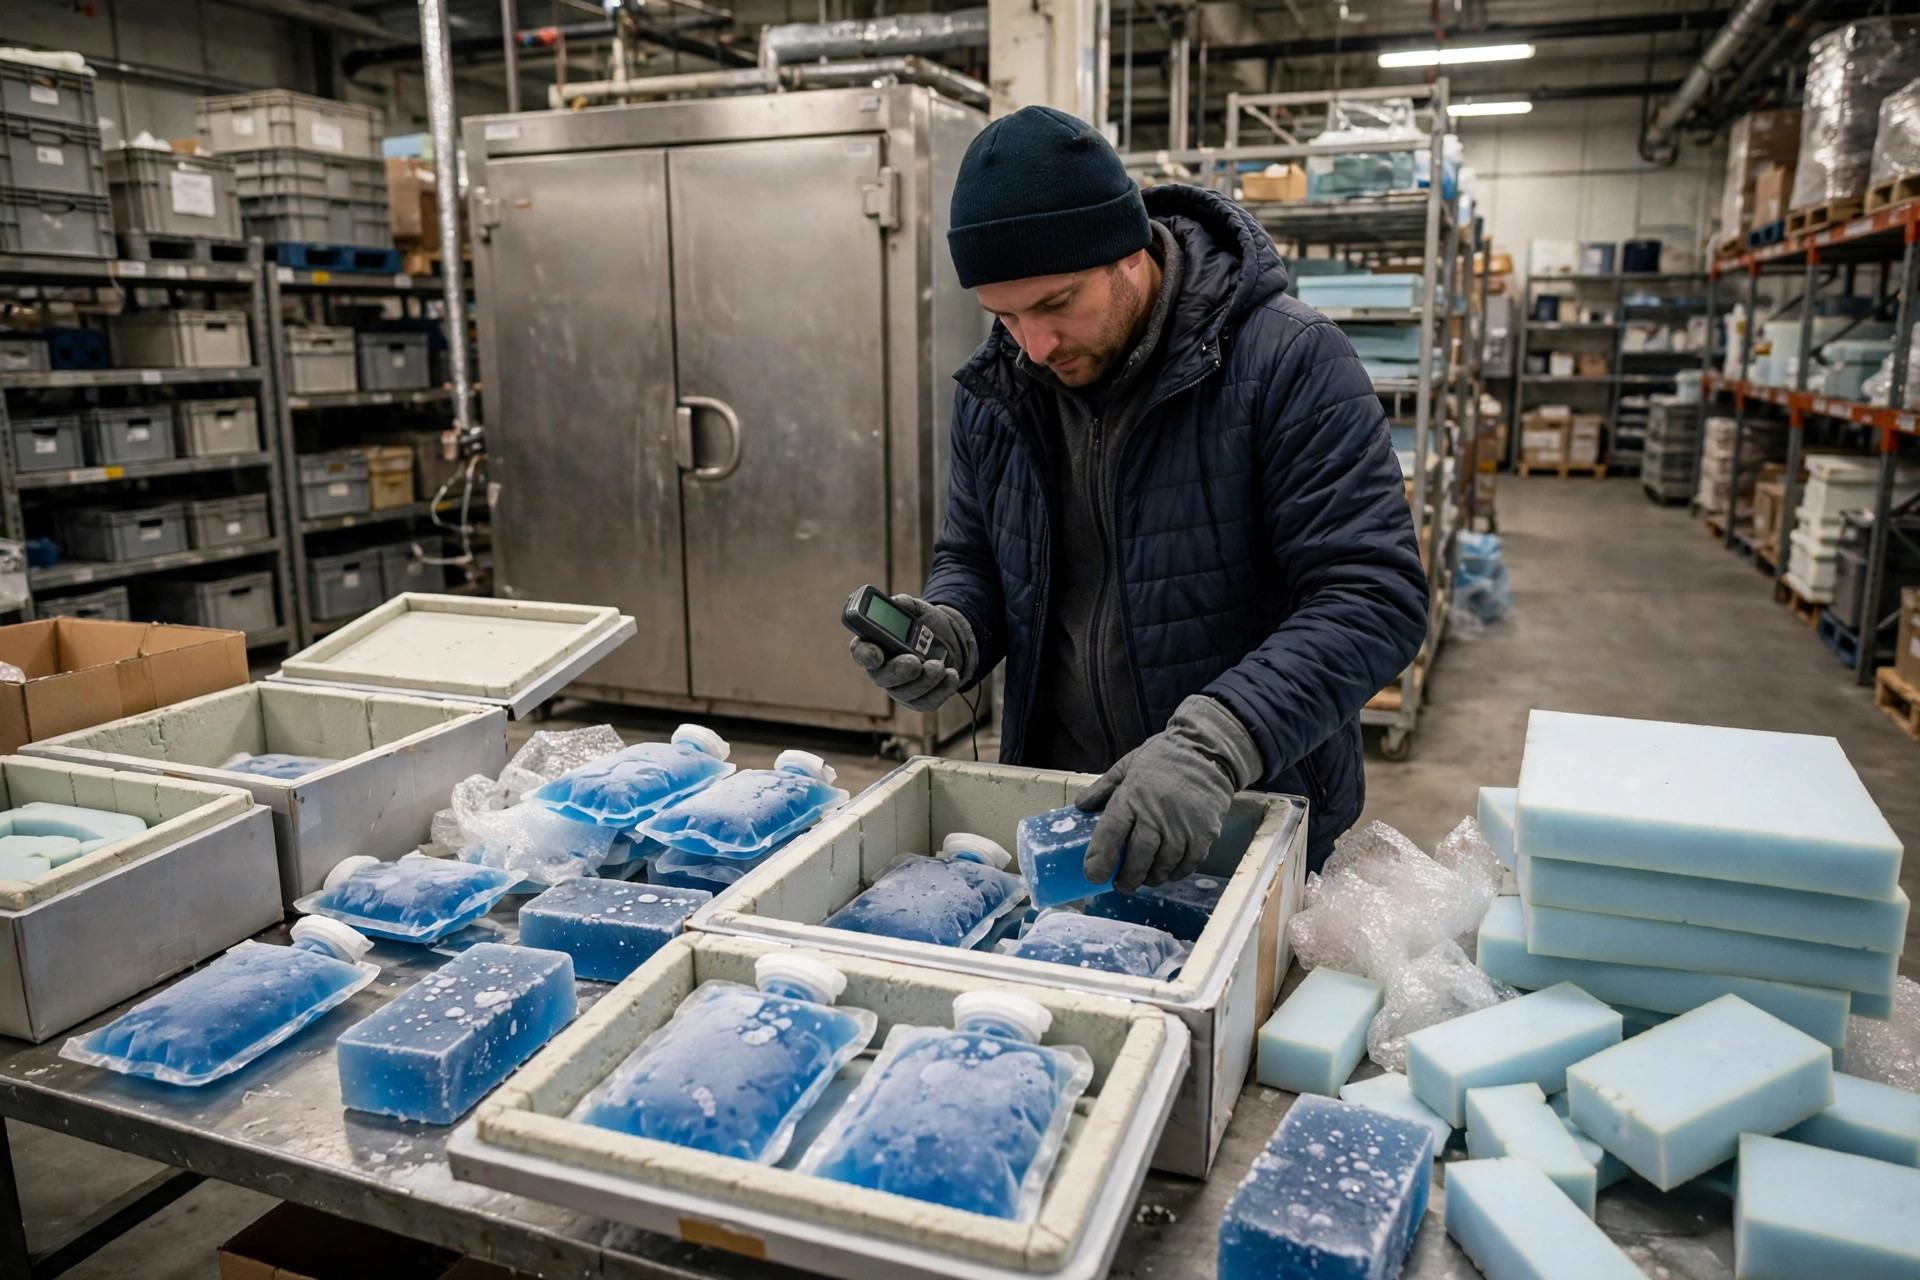
Le jour où un projet d'automatisation du stockage frigorifique a été validé, le directeur d'un entrepôt de distribution de produits surgelés à Langfang m'a entraîné dans la salle des compteurs et m'a désigné le compteur. L'équipement fonctionnait, disait-il, alors pourquoi la facture d'électricité avait-elle augmenté ? Avant la mise en service de l'automatisation du stockage frigorifique, la facture mensuelle d'électricité de cet entrepôt évoluait dans une fourchette de quelques centaines de milliers de yuans. Au cours des trois premiers mois suivant la mise en service, elle a augmenté d'environ dix pour cent. Rien n'était cassé au sens évident du terme, et personne n'avait mal lu un compteur. Le froid lui-même avait silencieusement amplifié un ensemble de petites pertes que l'analyse de rentabilité n'avait jamais budgétées.
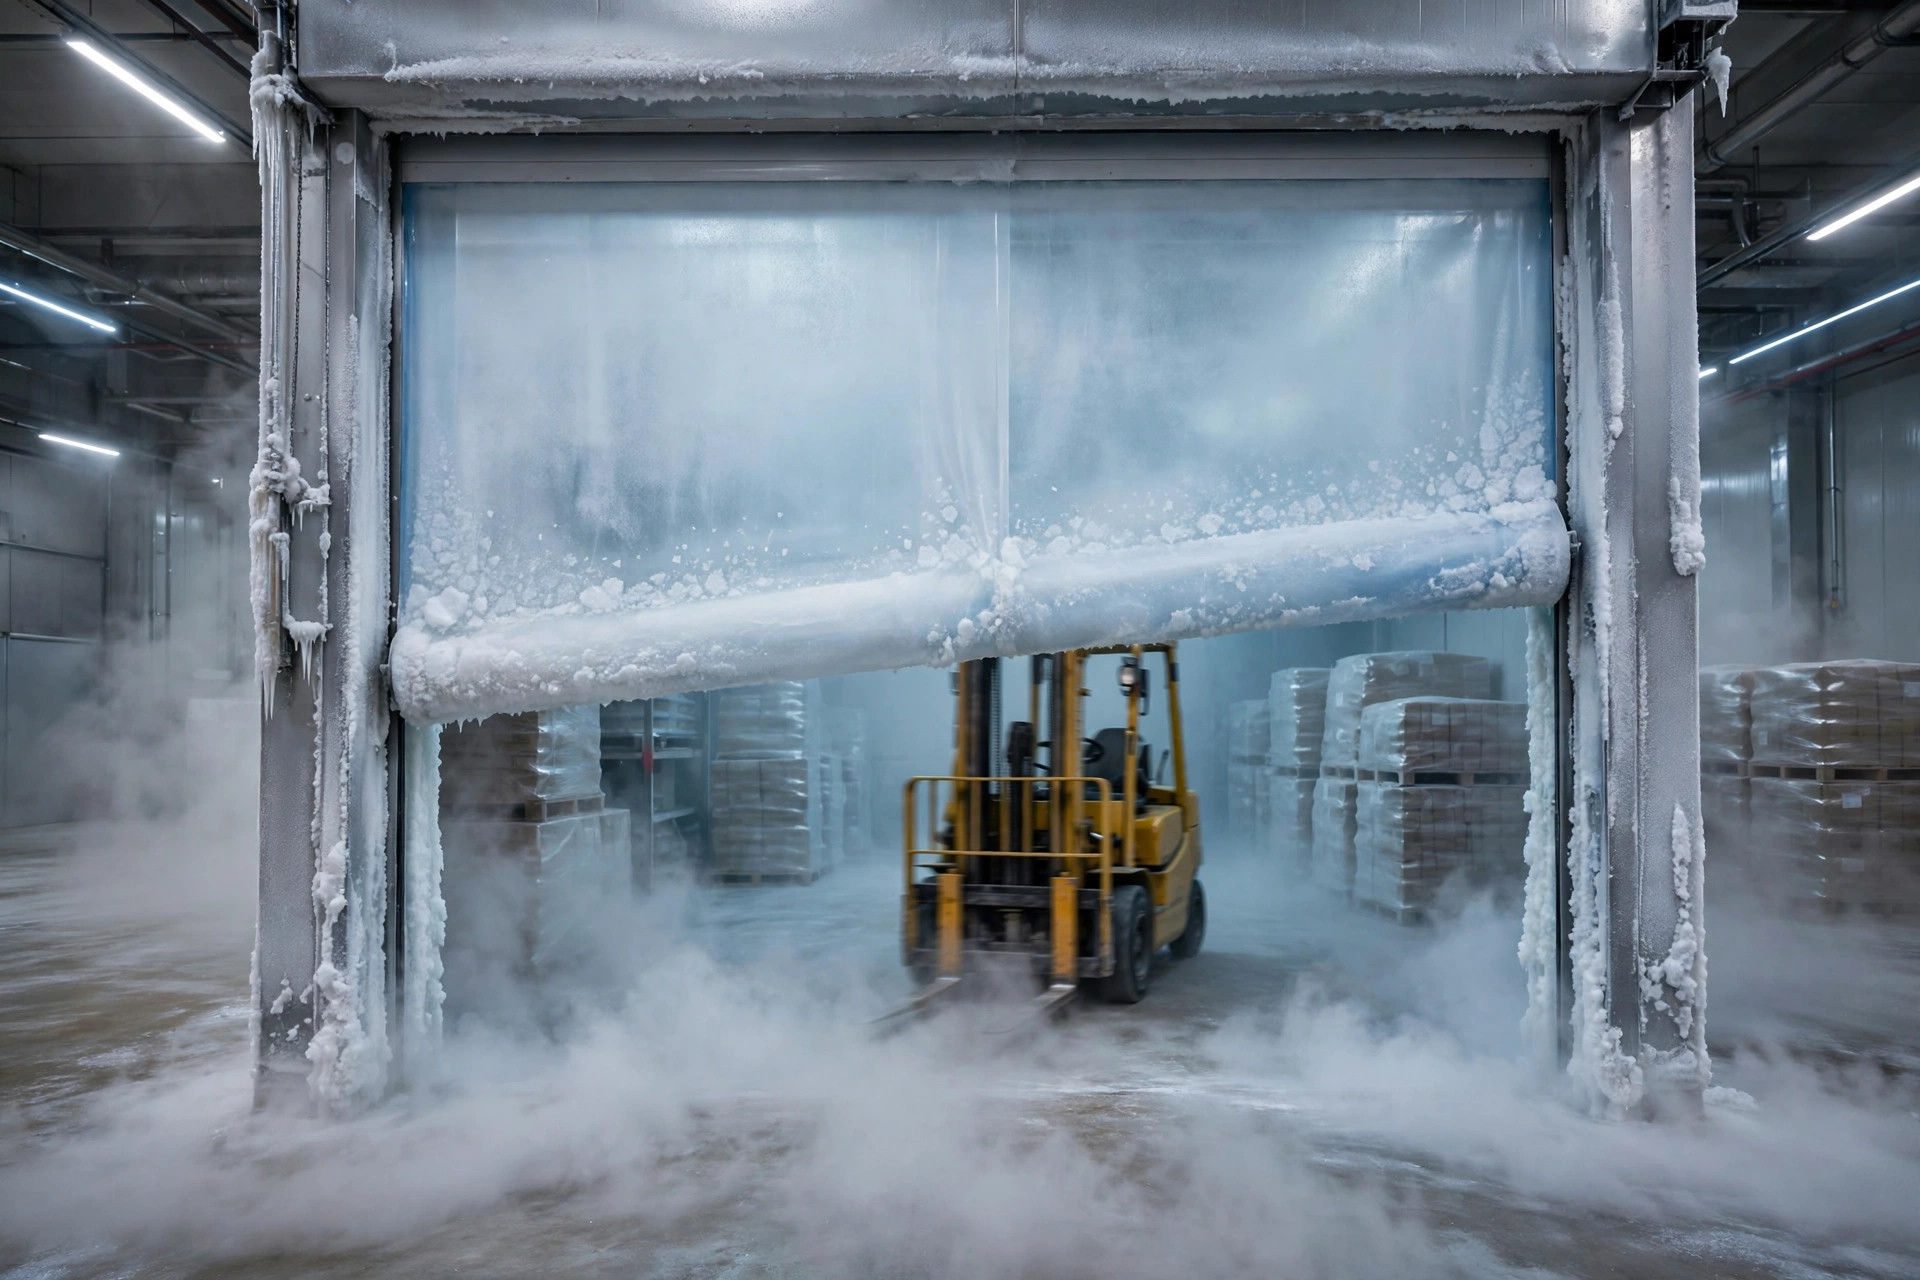
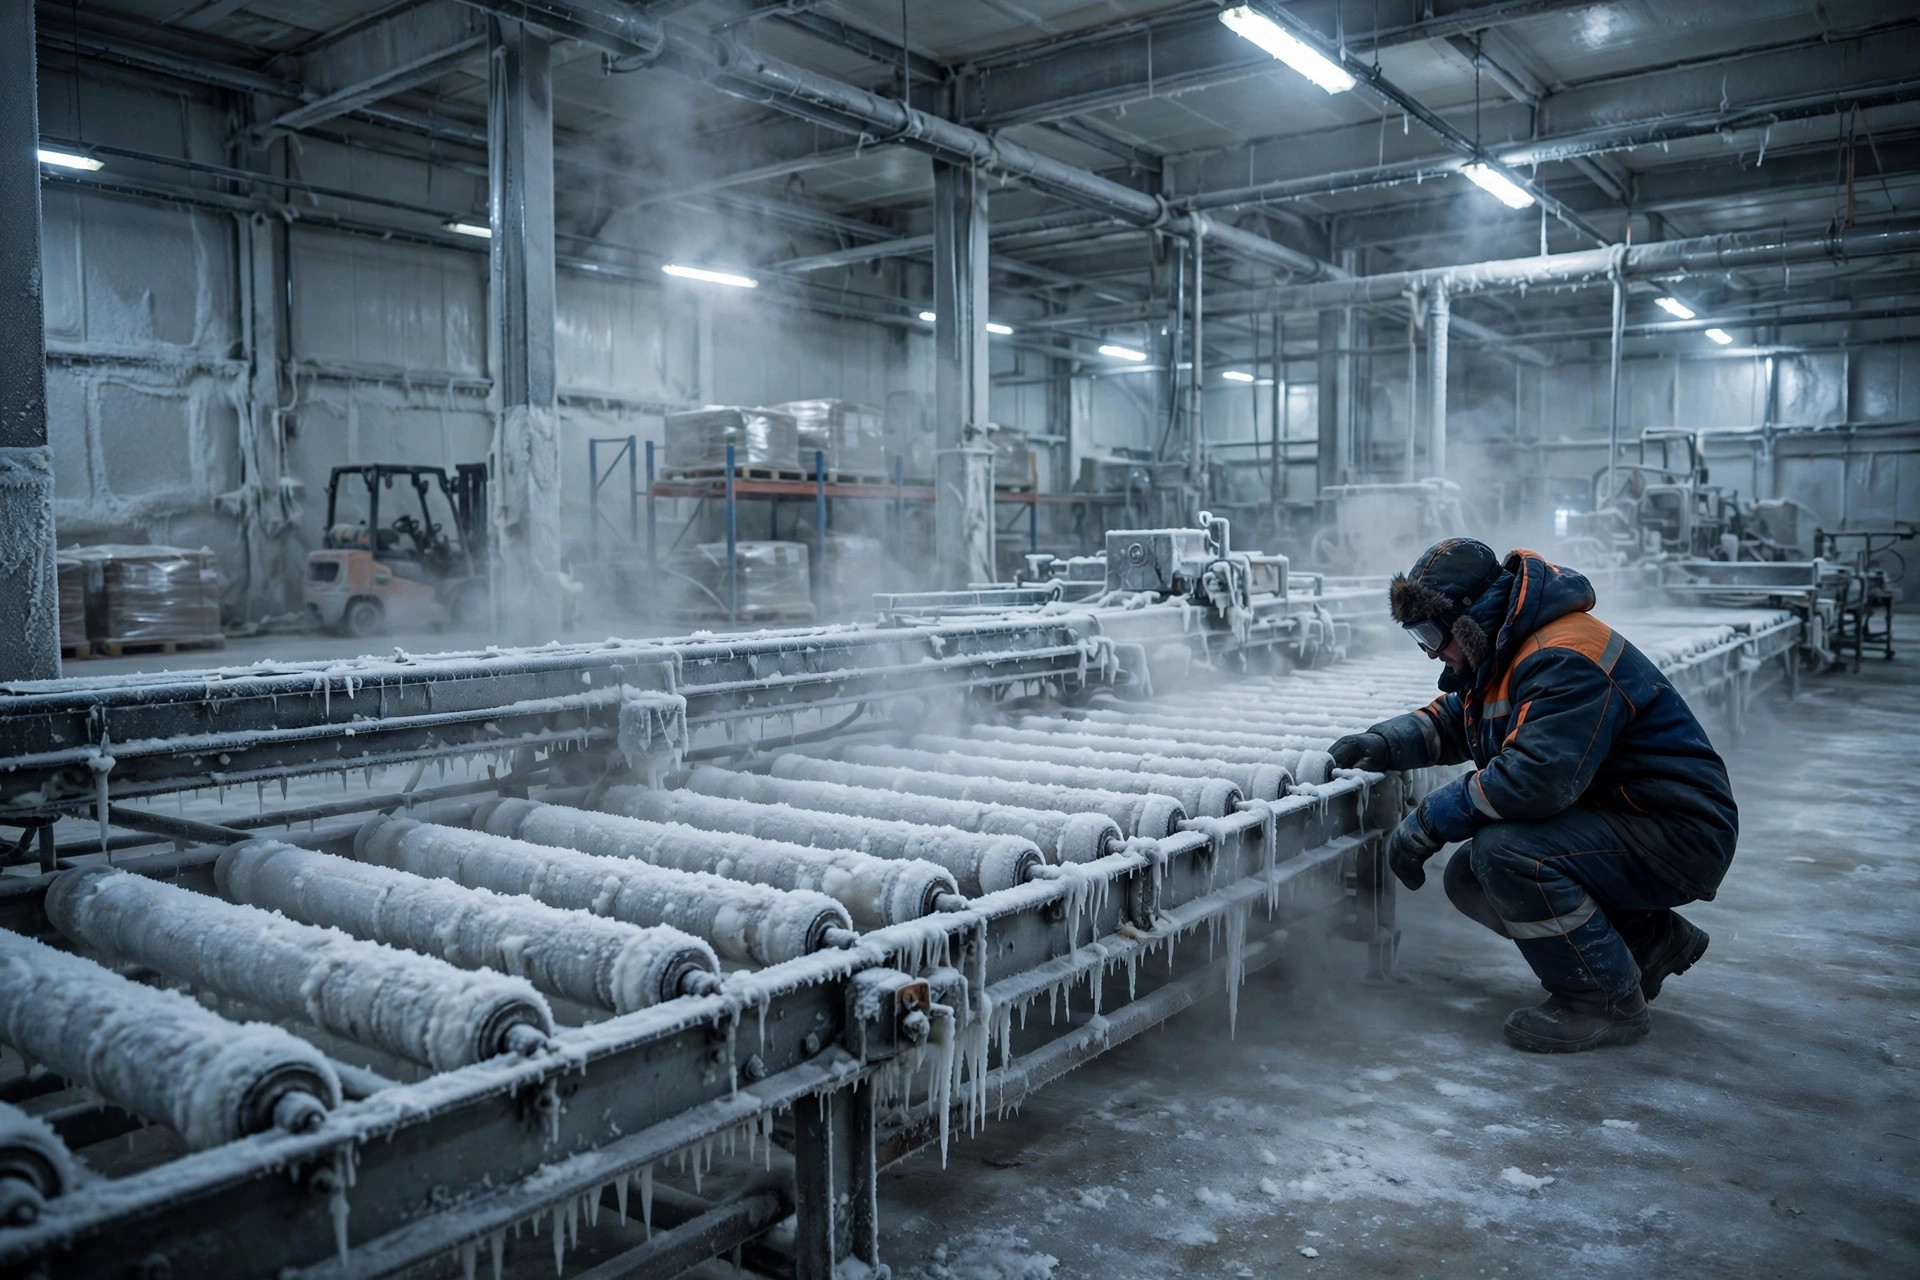
Commencez par la scène la plus ordinaire. Dans un congélateur bien en dessous de moins vingt degrés Celsius, dès qu'un convoyeur s'arrête, l'humidité de l'air commence à givrer les rouleaux, les supports et les capteurs photoélectriques. C'est comme laisser une voiture dehors par une nuit d'hiver : au matin, le pare-brise est givré, et il faut le gratter avant de pouvoir conduire. Dans un congélateur, le givre se forme plus vite, et le gratter est une interruption de production plutôt qu'une corvée matinale. Cet entrepôt de Langfang a commencé par dégivrer son convoyeur deux fois par semaine, ce qui suffisait au début. À mesure que le débit augmentait, le givre est devenu assez épais pour tromper un capteur et lui faire signaler une palette qui n'était pas là, et la ligne s'est arrêtée trois ou quatre fois en un mois pour cette seule raison. Chaque arrêt n'a duré qu'environ une demi-heure, mais les chariots élévateurs, les contrôleurs et l'équipe de chargement derrière attendaient. Le givre en lui-même ne coûte presque rien. L'attente qu'il provoque coûte très cher.
Le givre n'est pas un désagrément mineur : c'est là que l'automatisation du stockage frigorifique perd de l'énergie
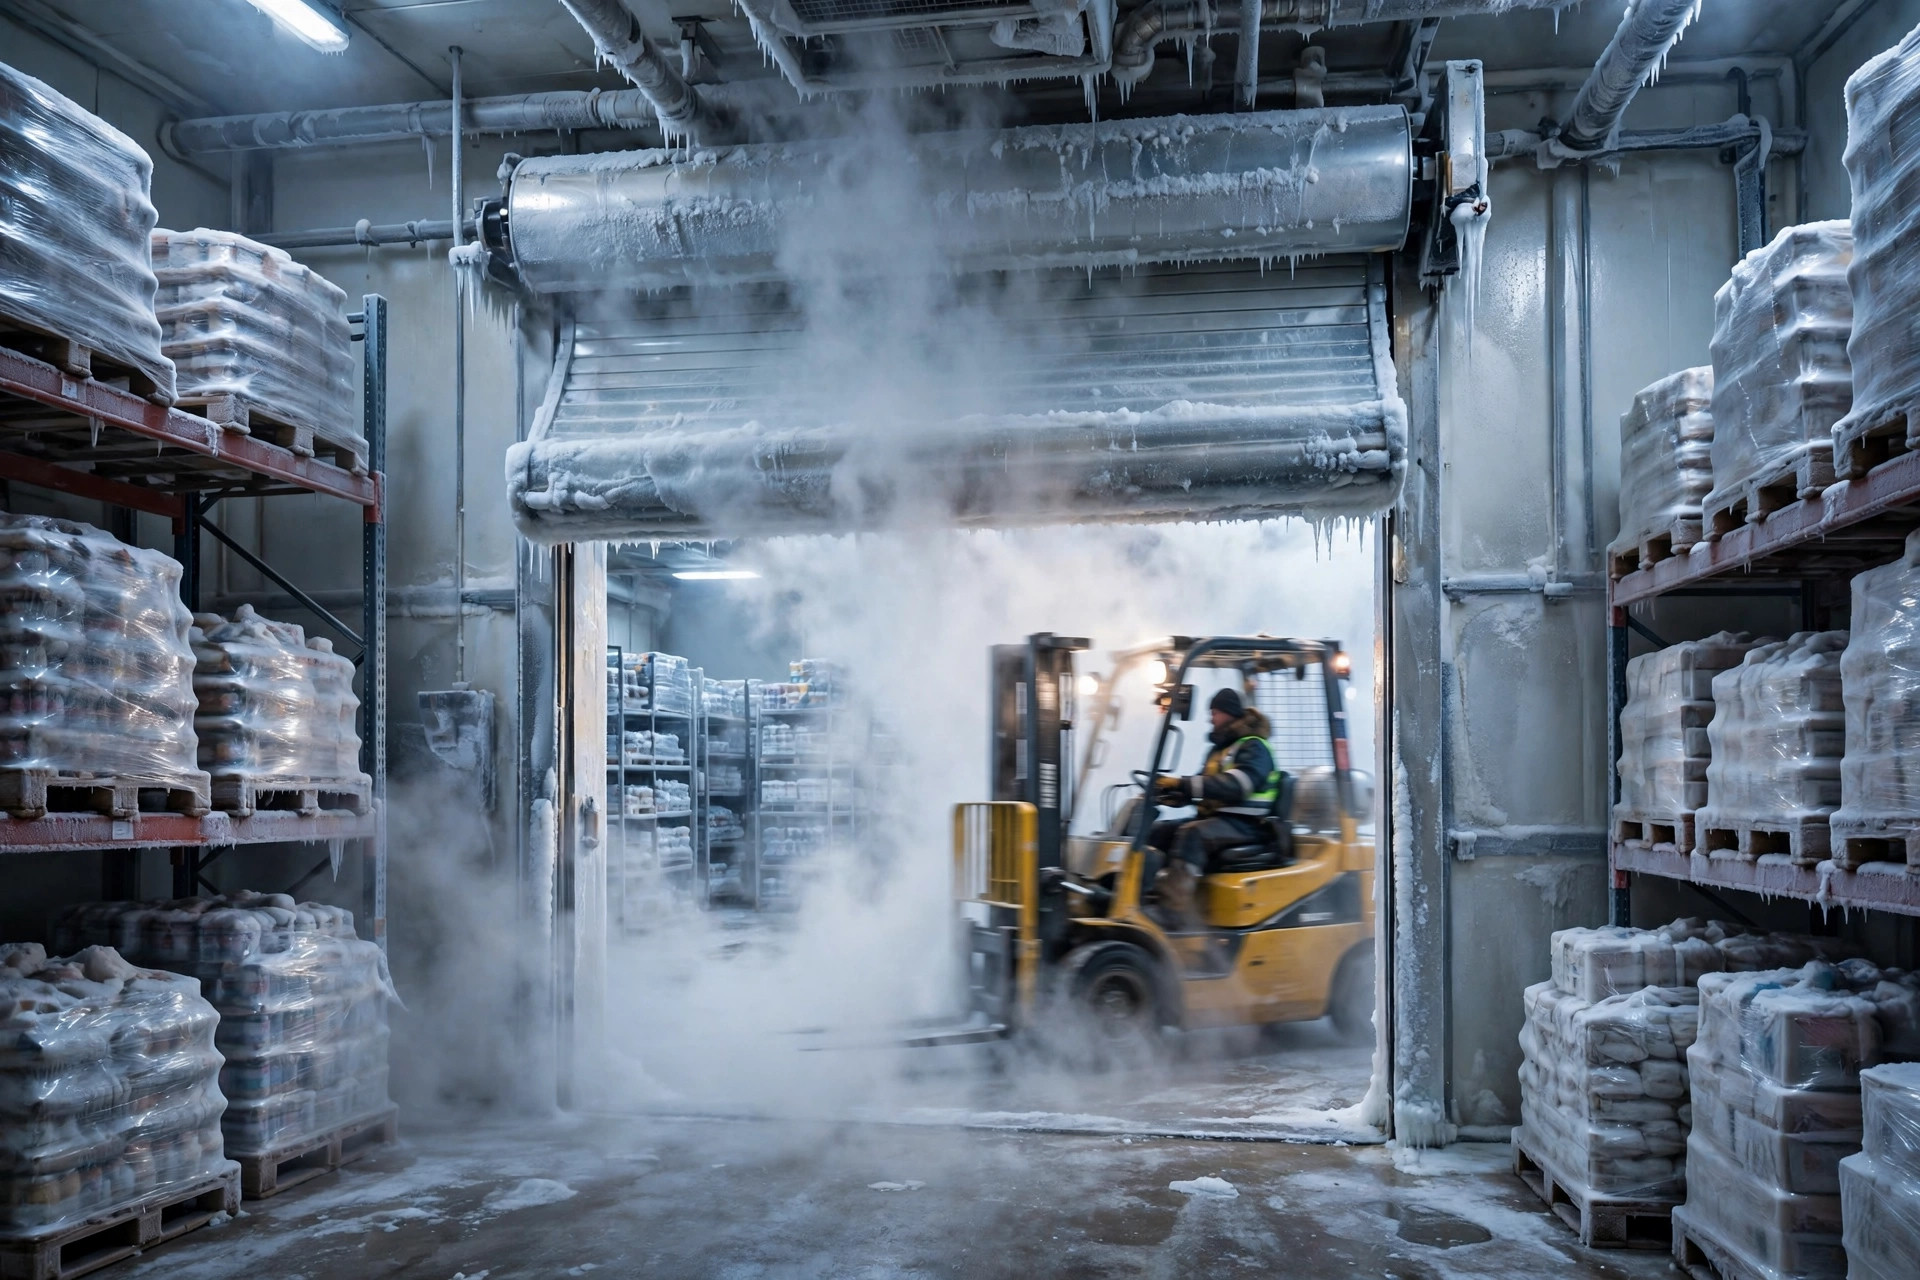
Le givre fait le plus de dégâts non pas lors d'un seul dégivrage, mais en maintenant tout le système dans un état à moitié malade. Quand le serpentin d'un évaporateur givre, l'échange de chaleur se dégrade, et le compresseur doit fonctionner plus longtemps pour ramener la chambre à sa température de consigne. Les ouvertures de portes, les traversées de parois par les convoyeurs et les gaines d'ascenseurs sont tous des endroits où l'air chaud et l'air froid se rencontrent, et ces jonctions givrent en premier. Avec le temps, le givre devient de la glace, la glace frotte contre les courroies, la résistance augmente, et le courant moteur augmente avec elle. Beaucoup d'entrepôts budgètent l'énergie à partir des puissances nominales de l'installation frigorifique et de l'équipement d'automatisation, et ils ne budgètent jamais ce travail supplémentaire que le système accomplit juste pour lutter contre le givre.
La solution est moins exotique qu'on ne l'imagine, et elle commence par une carte. Dessinez chaque point sujet au givre : les traversées de parois, les deux côtés de chaque porte, la face de chaque évaporateur et la zone autour de chaque sonde de capteur. Donnez à chaque point un rythme d'inspection, et éliminez le givre quand il dépasse deux ou trois millimètres plutôt que d'attendre qu'il soit devenu de la glace. Les rideaux d'air aux portes ainsi qu'une isolation et une étanchéité correctes aux traversées de convoyeurs semblent être de petites dépenses, et ils sont souvent rentabilisés plus vite que le remplacement d'un gros équipement. Un détail facile à manquer : les tuyaux d'évacuation de dégivrage gèlent aussi dans le froid, et si l'eau de fonte ne peut pas s'écouler, elle reflue dans la chambre et devient une nouvelle source de givre. Avant la mise en service, chaque point de la liste de contrôle basse température doit être vérifié dans des conditions réelles de chambre froide, y compris les défis basse température auxquels l'équipement automatisé est confronté dans le stockage frigorifique, plutôt que découverts un par un une fois le système en fonctionnement.
Quand les capteurs mentent dans le froid, l'automatisation du stockage frigorifique échoue par erreur de jugement, et non en s'arrêtant
Le deuxième piège, ce sont les capteurs. Les sondes de température, les interrupteurs de position et les lecteurs de codes-barres parfaitement précis à température ambiante se comportent tous différemment à moins vingt degrés. Ce même entrepôt a connu une sonde de température qui a dérivé de plus de deux degrés. Le système croyait que la chambre était trop chaude, a poussé la réfrigération plus fort, et les marchandises allaient bien pendant que la facture d'électricité grimpait. Une autre fois, le givre sur un capteur de position de palette a bloqué son signal, et un transstockeur a attendu sur place pendant plus de dix minutes avant de signaler un défaut. Rien n'était tombé en panne mécaniquement. Les données s'étaient trompées d'abord, et chaque action entreprise par le système à partir de ces données erronées était erronée aussi.
C'est comme conduire avec une jauge de carburant cassée : vous ne savez pas combien il vous reste, donc chaque décision repose sur une fausse prémisse. Mon approche consiste à donner à chaque capteur critique une seconde paire d'yeux. La température de la chambre doit provenir d'au moins deux sondes qui se contrôlent mutuellement, et si leurs relevés divergent au-delà d'une plage définie, le système doit alarmer plutôt qu'agir automatiquement. Les capteurs de position doivent être vérifiés par rapport à une palette de référence réelle selon un planning, et pas seulement par rapport à l'autotest du système lui-même. Les intervalles d'étalonnage doivent aussi être raccourcis pour les chambres froides. Un rythme de six mois qui fonctionne à température ambiante peut devoir devenir tous les deux ou trois mois dans un congélateur. L'étalonnage coûte peu. Un arrêt de ligne ou un véhicule mal expédié à cause d'une mauvaise lecture coûte cher.
Les batteries perdent de l'autonomie dans le froid, et ce n'est pas entièrement la faute de la batterie
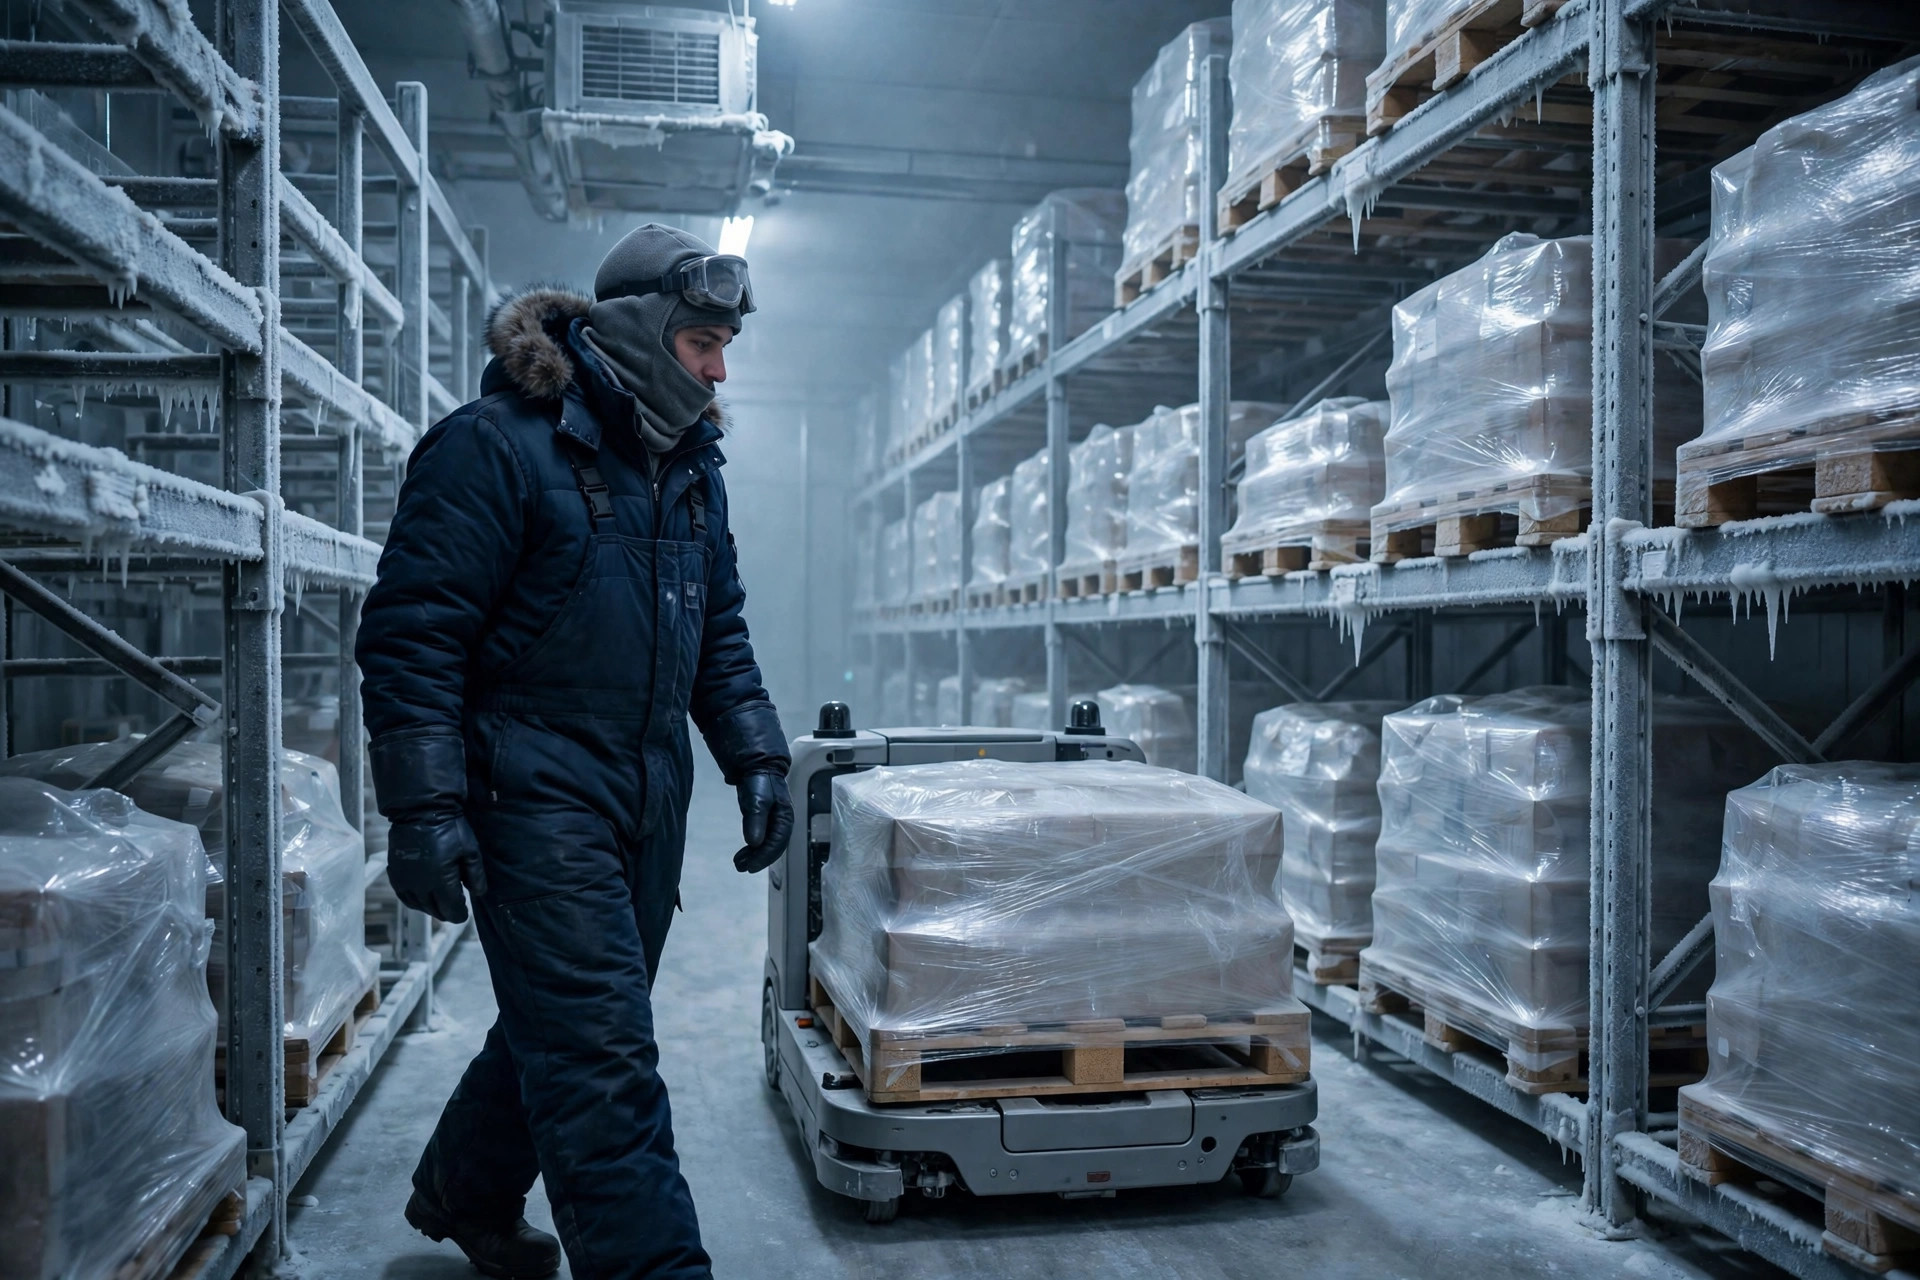
La troisième facture arrive avec les batteries. Les AGV et les chariots élévateurs électriques fonctionnant sur batteries au lithium perdent de la capacité utilisable dans le froid, si bien qu'un véhicule qui se recharge une fois par équipe en été peut avoir besoin d'un complément en milieu d'équipe en hiver. Davantage de cycles de charge usent la batterie plus vite, et après un an, certains véhicules affichent une autonomie nettement plus courte que lorsqu'ils étaient neufs. Il y a une autre subtilité : une batterie conduite du congélateur vers une zone de charge chaude condense de l'humidité sur sa surface, et avec le temps cela accélère le vieillissement des connecteurs et du câblage.
Il est tentant de répondre à la faible autonomie en achetant des batteries plus grandes ou davantage de véhicules, mais vérifiez d'abord deux chiffres. Le premier est la part de l'équipe d'un véhicule qui est du travail réellement productif par rapport aux déplacements à vide, à l'attente et aux files d'attente. Le second est la distance que chaque véhicule parcourt juste pour atteindre un chargeur, et la part de ce trajet qui pourrait être évitée. J'ai vu un entrepôt où les AGV parcouraient collectivement plusieurs tours du site chaque jour uniquement pour des trajets de charge, ce qui signifiait que le goulot d'étranglement était l'emplacement des chargeurs, et non la taille de la batterie. Rapprocher les chargeurs de la sortie du congélateur, équiper les batteries d'une isolation et décaler la charge hors des heures de pointe tarifaire soulage souvent l'essentiel de l'angoisse d'autonomie. La perte d'autonomie de la batterie ne peut pas être évitée, alors budgétisez un remplacement environ tous les un à deux ans pour les unités les plus sollicitées.
| Poste de coût | Exploitation avec main-d'œuvre avant l'automatisation | Évolution courante la première année après l'automatisation | Mon analyse |
|---|---|---|---|
| Énergie frigorifique | Varie avec la température de la chambre et les cycles de portes | Souvent en hausse d'environ cinq à dix pour cent, sous l'effet du givre et des mauvaises lectures | Ne budgétisez pas à partir de la seule puissance nominale ; budgétisez pour lutter contre le froid |
| Dégivrage et arrêts de ligne | Détectés par des personnes, réparés lentement | Dégivrage plus fréquent ; chaque arrêt est court mais les arrêts sont plus nombreux | Une carte des points plus un rythme fixe vaut mieux qu'une réparation d'urgence |
| Étalonnage et remplacement des capteurs | Peu de sondes, faible charge d'étalonnage | Beaucoup de sondes, dérive plus rapide, l'étalonnage devient un coût fixe | Des sondes appariées et des intervalles plus courts sont une assurance bon marché |
| Charge et remplacement des batteries | Rotation lente des batteries de chariots élévateurs | Davantage de cycles de charge, perte d'autonomie plus rapide, budget de remplacement nécessaire tôt | Corrigez l'implantation des chargeurs avant d'acheter des batteries plus grandes |
| Main-d'œuvre de maintenance | Repose sur des techniciens expérimentés | La main-d'œuvre de manutention diminue, mais la main-d'œuvre d'inspection et de maintenance ne doit pas diminuer | Une partie de la main-d'œuvre économisée doit être réinvestie dans l'entretien |
Voici la partie contre-intuitive : l'automatisation du stockage frigorifique économise de la main-d'œuvre, mais elle n'économise pas automatiquement de l'énergie, et le froid peut reprendre une partie de l'économie de main-d'œuvre sous forme d'électricité, de maintenance et de pertes liées aux arrêts. Ce n'est pas un argument contre l'automatisation. C'est un argument pour changer la façon dont le dossier est calculé. Ne compter que « combien de personnes nous avons supprimées » surestime le gain, et ne compter que « ce que l'équipement a coûté » sous-estime le coût d'exploitation. Le test honnête est le coût complet par palette de l'entrée à la sortie après une année complète d'exploitation, et non le chiffre de main-d'œuvre du premier mois.
Utilisez directement cette courte liste de contrôle. Une fois par semaine, parcourez la carte des points de givre et éliminez tout ce qui dépasse le seuil. Une fois par mois, comparez les relevés appariés de chaque capteur critique. Une fois par trimestre, totalisez les arrêts imprévus et leur durée, et remontez tout chiffre supérieur à votre seuil jusqu'à sa cause première. Une fois tous les six mois, mesurez l'état de santé des batteries, et affectez d'abord les véhicules dont l'autonomie chute vite à des tâches plus légères.
L'argent en valait-il la peine ? Regardez ce seul chiffre : après une année complète, le coût d'exploitation tout compris par palette est-il inférieur à ce qu'il était avant la mise en service ? Si oui, le givre, la dérive des capteurs et la perte d'autonomie des batteries sont des problèmes qui valent la peine d'être résolus. Sinon, n'ajoutez pas encore d'équipement. Nettoyez d'abord le givre, les mauvaises lectures et l'implantation des chargeurs, et les chiffres reviennent souvent d'eux-mêmes.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.