La validation de l'emballage de la chaîne du froid est le test que la plupart des entrepôts comprennent à l'envers. Un fournisseur remet un beau rapport de qualification, l'entrepôt commence à expédier dans cet emballage, et le produit arrive quand même hors température. Le rapport était authentique. La boîte n'était pas défectueuse. Le problème est simple : le fournisseur a qualifié sa boîte, et c'est votre itinéraire que vous devez protéger. Changez d'itinéraire, et la qualification ne s'applique plus.
Pensez-y comme à un trieur d'une capacité nominale de 300 cartons par heure : installez-le dans votre bâtiment, avec votre assortiment de cartons et vos effectifs, et il tourne à 200. Un emballage isotherme fonctionne de la même façon : boîte, réfrigérant, charge, profil ambiant et temps d'attente du dernier kilomètre se combinent en un seul temps de maintien réel. Omettez l'une de ces variables et la conclusion est une fiction.
Ce que la validation de l'emballage de la chaîne du froid teste vraiment : la courbe, pas l'horloge
La validation de l'emballage de la chaîne du froid ne teste pas « combien d'heures cette boîte tient ». Elle teste une courbe de température complète : à partir du moment où la boîte est scellée, sous un profil ambiant déclaré, la température intérieure peut-elle rester dans la plage requise par le produit jusqu'à ce que le client ouvre la boîte ? Un chiffre d'heures unique sonne bien dans une présentation commerciale. La courbe est le document honnête. Trois choses s'y cachent : la température de pointe, toute accélération soudaine et la marge restante à l'ouverture. La marge est votre coussin de sécurité.
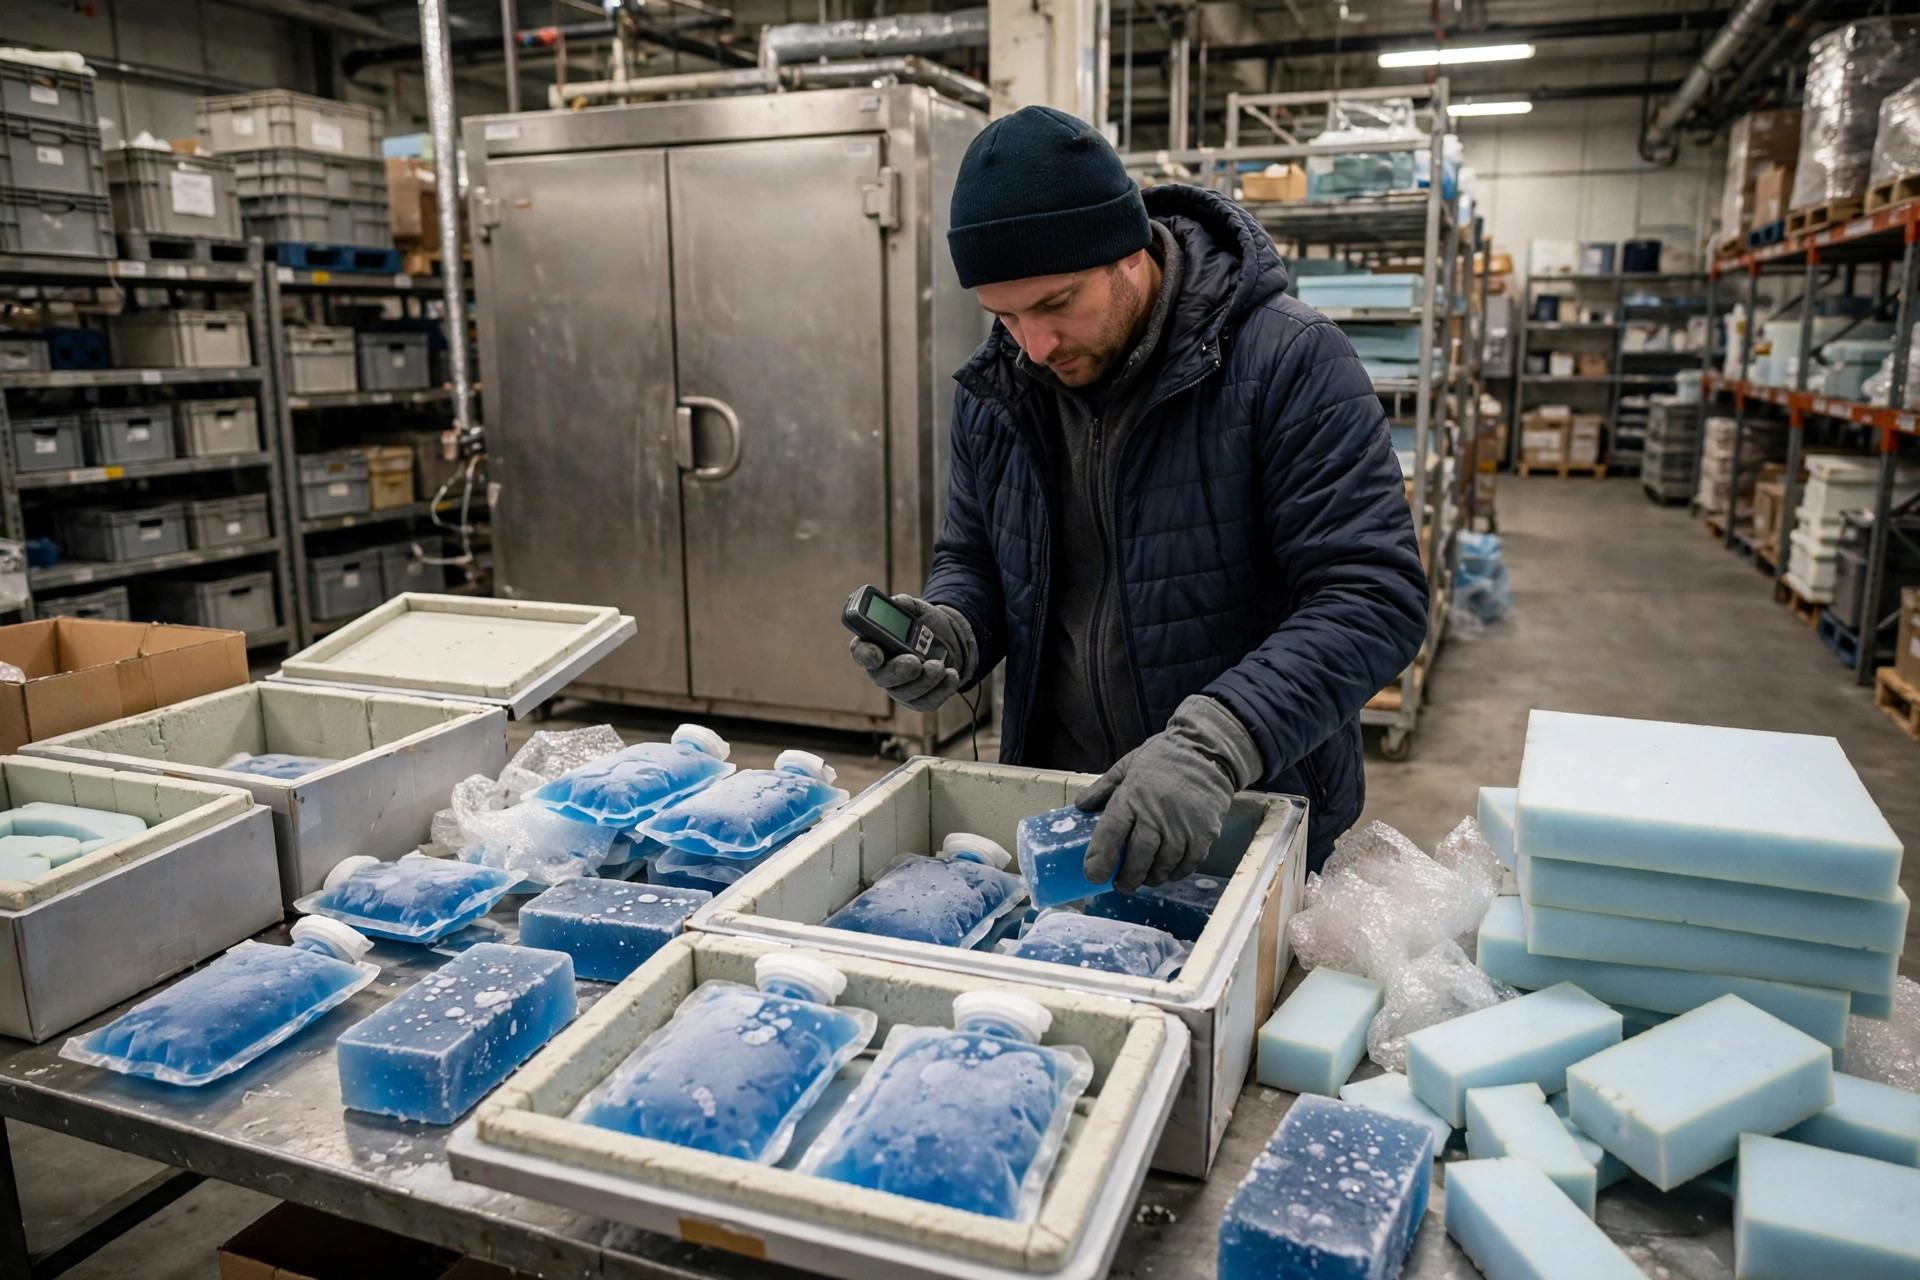
La qualification côté entrepôt se déroule en trois étapes, comme toute mise en service d'équipement. La qualification de conception est l'étape documentaire : spécification de la boîte, type et quantité de réfrigérant, méthode de conditionnement et plage de température du produit, le tout vérifié sur papier. La qualification opérationnelle est l'étape de test : conditionner selon la procédure, placer les sondes, exécuter tout l'itinéraire simulé et vérifier la courbe. La qualification de performance est l'étape réelle : commandes réelles, itinéraires réels, attente réelle du dernier kilomètre, répétés pour voir si les résultats tiennent. Sauter une étape transforme le reste en pari. J'ai vu des entrepôts démarrer sur le seul papier ; les deux types connaissent le même sort en haute saison.
Pourquoi le rapport de validation de l'emballage de la chaîne du froid d'un fournisseur ne peut pas valider votre itinéraire
L'affirmation « préqualifié » d'un fournisseur n'est pas fausse. Elle est simplement vraie dans les conditions du fournisseur : un profil ambiant normalisé, un conditionnement de manuel, une charge complète de réfrigérant, pas de pas de porte cuit au soleil, pas de second tri. Votre colis peut attendre une demi-heure de plus à un quai de tri, rester au soleil devant un immeuble pendant vingt minutes, ou partir avec un tiers de charge en moins parce que l'assortiment de commandes a changé.
J'ai travaillé avec un entrepôt de produits frais dans l'est de la Chine qui l'a appris sur un nouvel itinéraire d'été. Le rapport du fournisseur était clair, l'emballage passait sous le profil d'été standard, et dès la troisième semaine, trois réclamations clients consécutives sont arrivées avec des températures d'ouverture hors plage. L'entrepôt a retesté trois boîtes lui-même, et les données des sondes ont raconté l'histoire immédiatement : la boîte allait bien, le dernier kilomètre non. Les après-midi d'été, la camionnette de livraison faisait la queue devant les résidences, et les boîtes restaient au soleil près d'une heure avant la remise. La courbe de température interne est devenue abrupte dans ce dernier tronçon et a franchi la limite. Ce tronçon n'existait pas dans le test du fournisseur, car leur procédure ne comportait aucune étape « pas de porte cuit au soleil ». La solution a été opérationnelle, pas une nouvelle boîte : des bacs de transfert à l'ombre sur le dernier kilomètre, plus ce temps d'attente inscrit dans la propre courbe de validation de l'entrepôt. Trois boîtes retestées ont passé le test, et les réclamations ont cessé.
La ligne de partage est celle-ci : un rapport de fournisseur est une référence de sélection, jamais un certificat pour votre itinéraire. Votre validation doit être menée sur les données de votre itinéraire, avec des profils ambiants tirés de vos itinéraires réels et des temps d'attente tirés de votre pire cas, pas de votre moyenne. Valider sur la moyenne, c'est comme dimensionner un toit pour une journée ensoleillée en espérant que la tempête ne viendra jamais.
Quatre changements qui déclenchent une revalidation, sans exception
Trop d'entrepôts traitent la validation comme un événement unique, classé puis oublié jusqu'à ce que quelque chose casse. L'un quelconque de ces quatre changements impose une revalidation, sans marge de négociation :
| Changement | Pourquoi il impose un nouvel essai | Essai minimal |
|---|---|---|
| Changement de réfrigérant : marque, taille ou procédé de congélation | Le réfrigérant est la batterie du système ; une nouvelle batterie signifie un nouveau système | Un jeu complet de courbes simulées, marge nouvelle comparée à l'ancienne |
| Changement d'itinéraire : nouvelle ville, nouveau transporteur, attente plus longue | Le profil ambiant et le temps d'attente ont changé, donc l'ancienne courbe ne représente plus le nouvel itinéraire | Qualification de performance sur le pire cas du nouvel itinéraire |
| Changement de charge ou d'assortiment de produits | La masse thermique dans la boîte a changé, donc la vitesse de montée en température a changé | Nouvel essai à la nouvelle charge minimale, le cas le plus sévère |
| Changement de conditionnement : méthode de scellage, calage, placement des sondes | Les flux d'air et les trajets de chaleur dans la boîte ont changé avec la procédure | Nouvelle qualification opérationnelle selon la nouvelle procédure, position de sonde fixée |
Le déclencheur le plus négligé est la charge. Quand l'assortiment de commandes change, les boîtes partent souvent partiellement remplies, et les gens supposent que moins de produit signifie une expédition plus sûre. C'est l'inverse : le produit lui-même est une masse thermique, donc une charge plus légère se réchauffe plus vite sous la chaleur extérieure. Utiliser des données de pleine charge pour couvrir des boîtes à moitié pleines est l'une des auto-illusions les plus courantes dans le travail de la chaîne du froid. Revalidez toujours à la charge minimale.
Un distributeur pharmaceutique m'a enseigné la même leçon dans l'autre sens. Il a changé de fournisseur de réfrigérant, jugé le nouveau réfrigérant « de même spécification » et sauté la revalidation. Sur un itinéraire d'hiver, deux expéditions ont déclenché des alarmes de basse température, non pas une surchauffe, mais un refroidissement excessif. Le nouveau réfrigérant gelait plus fort et libérait son froid plus vite, entraînant la boîte sous la limite inférieure du produit dès le début du trajet. L'entrepôt a ensuite fait la comparaison correctement : trois boîtes d'ancien réfrigérant contre trois de nouveau, courbes côte à côte. Le nouveau réfrigérant exigeait un temps de préconditionnement et un placement différents. Les économies d'achat du changement n'ont pas couvert le coût de ces deux retours et réinspections.
Quand un essai de validation échoue, vérifiez trois variables avant d'acheter une boîte plus épaisse
Un essai raté déclenche généralement le réflexe le plus coûteux du bâtiment : « la boîte ne vaut rien, achetez-en une plus épaisse ». En tant qu'ingénieur, je n'aime pas cette réponse. Elle coûte le plus cher et elle est souvent fausse. Une courbe ratée ne meurt que de trois façons, et chacune a sa propre solution.
Premièrement, elle grimpe trop vite dès le départ et ne tient jamais. C'est généralement un réfrigérant sous-dosé ou mal préconditionné : la batterie a quitté le bâtiment à moitié chargée. Vérifiez le temps de congélation et la quantité de réfrigérant. Deuxièmement, elle accélère en milieu de trajet, avec un coude visible dans la courbe. C'est généralement un pont thermique : un mauvais scellage, un vide dans le calage, une sonde plaquée contre la paroi, qui laisse entrer la chaleur par un point faible. Vérifiez la procédure de conditionnement. Troisièmement, elle tient bien puis franchit la limite à la fin. C'est que le temps d'attente a dépassé votre marge. Vérifiez l'itinéraire et l'exploitation du dernier kilomètre, pas la boîte.
L'ordre d'investigation compte : la procédure d'abord, la configuration ensuite, la nouvelle boîte en dernier. Les corrections de procédure sont les moins chères ; une nouvelle boîte est la plus chère. Inverser cet ordre, c'est ainsi que les intégrateurs s'enrichissent sur votre panique. Conservez le rapport raté : il montre exactement quel tronçon a mangé votre marge.
Faites l'exemple chiffré et l'économie devient évidente. Supposez qu'un itinéraire expédie 100 colis par jour : un cycle complet de validation de trois boîtes répliquées plus la main-d'œuvre coûte largement moins d'un dollar par colis. Une excursion de température, en revanche, coûte facilement des centaines de dollars une fois additionnés la valeur du produit, le fret de retour, la réinspection et le client que vous risquez de perdre. Si la validation empêche une seule excursion, elle s'est déjà rentabilisée. Il y a aussi un avantage plus discret : quand une réclamation arrive, vous répondez avec la courbe de votre propre itinéraire au lieu de brandir le rapport de quelqu'un d'autre devant un client en colère.
La maintenance a ses propres pièges, qui méritent d'être nommés. La discipline du réfrigérant se relâche d'abord : des temps de congélation courts et trop de cycles de gel-dégel dégradent silencieusement la performance pendant que le registre dit toujours « qualifié ». La discipline des sondes se relâche ensuite : une sonde non étalonnée construit une belle courbe sur des données fausses, donc les intervalles d'étalonnage appartiennent au dossier de validation. Et les saisons changent : une configuration qualifiée pour l'été n'est pas automatiquement qualifiée pour l'hiver, car le refroidissement excessif est aussi un échec. Les courbes d'été et d'hiver sont toutes deux requises. Une seule courbe, c'est une demi-validation.
Voici la version franche. Le rapport d'un fournisseur, c'est le bilan de santé de quelqu'un d'autre. Votre itinéraire a besoin du sien. Bien menée, la validation achète trois choses : une sélection défendable, des preuves pour les réclamations et un levier auprès des fournisseurs. Que l'argent ait valu le coup se résume à un chiffre : la valeur du produit que votre itinéraire a perdu la dernière fois à cause d'une défaillance d'emballage, divisée par le coût d'un cycle de validation.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.