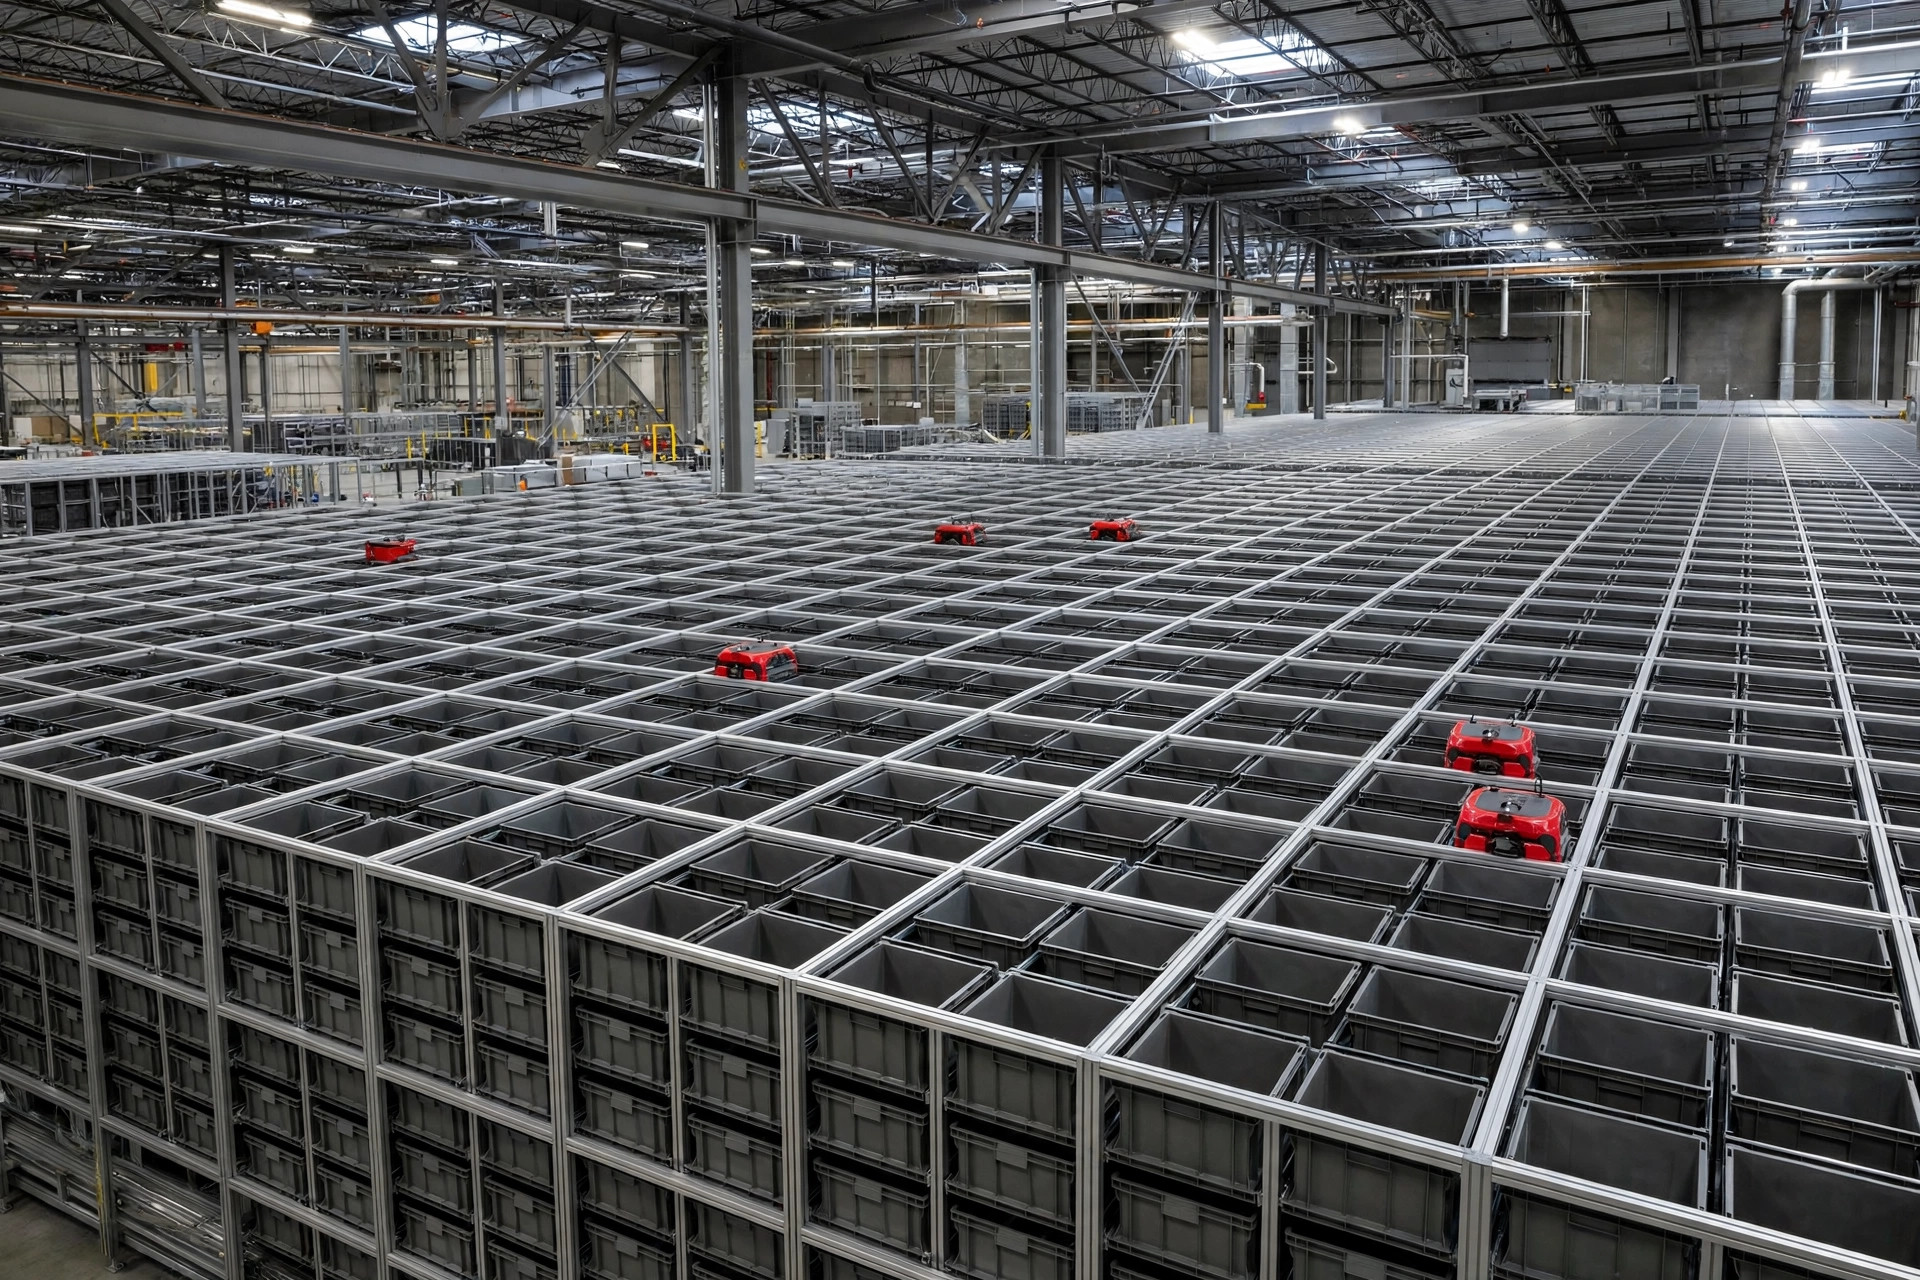
Voici la conclusion d'emblée : la partie la plus difficile de l'automatisation du stockage frigorifique n'est pas l'équipement. C'est le fait que la plupart des gens font leurs calculs avec un tableur à température ambiante pour un entrepôt sous zéro.
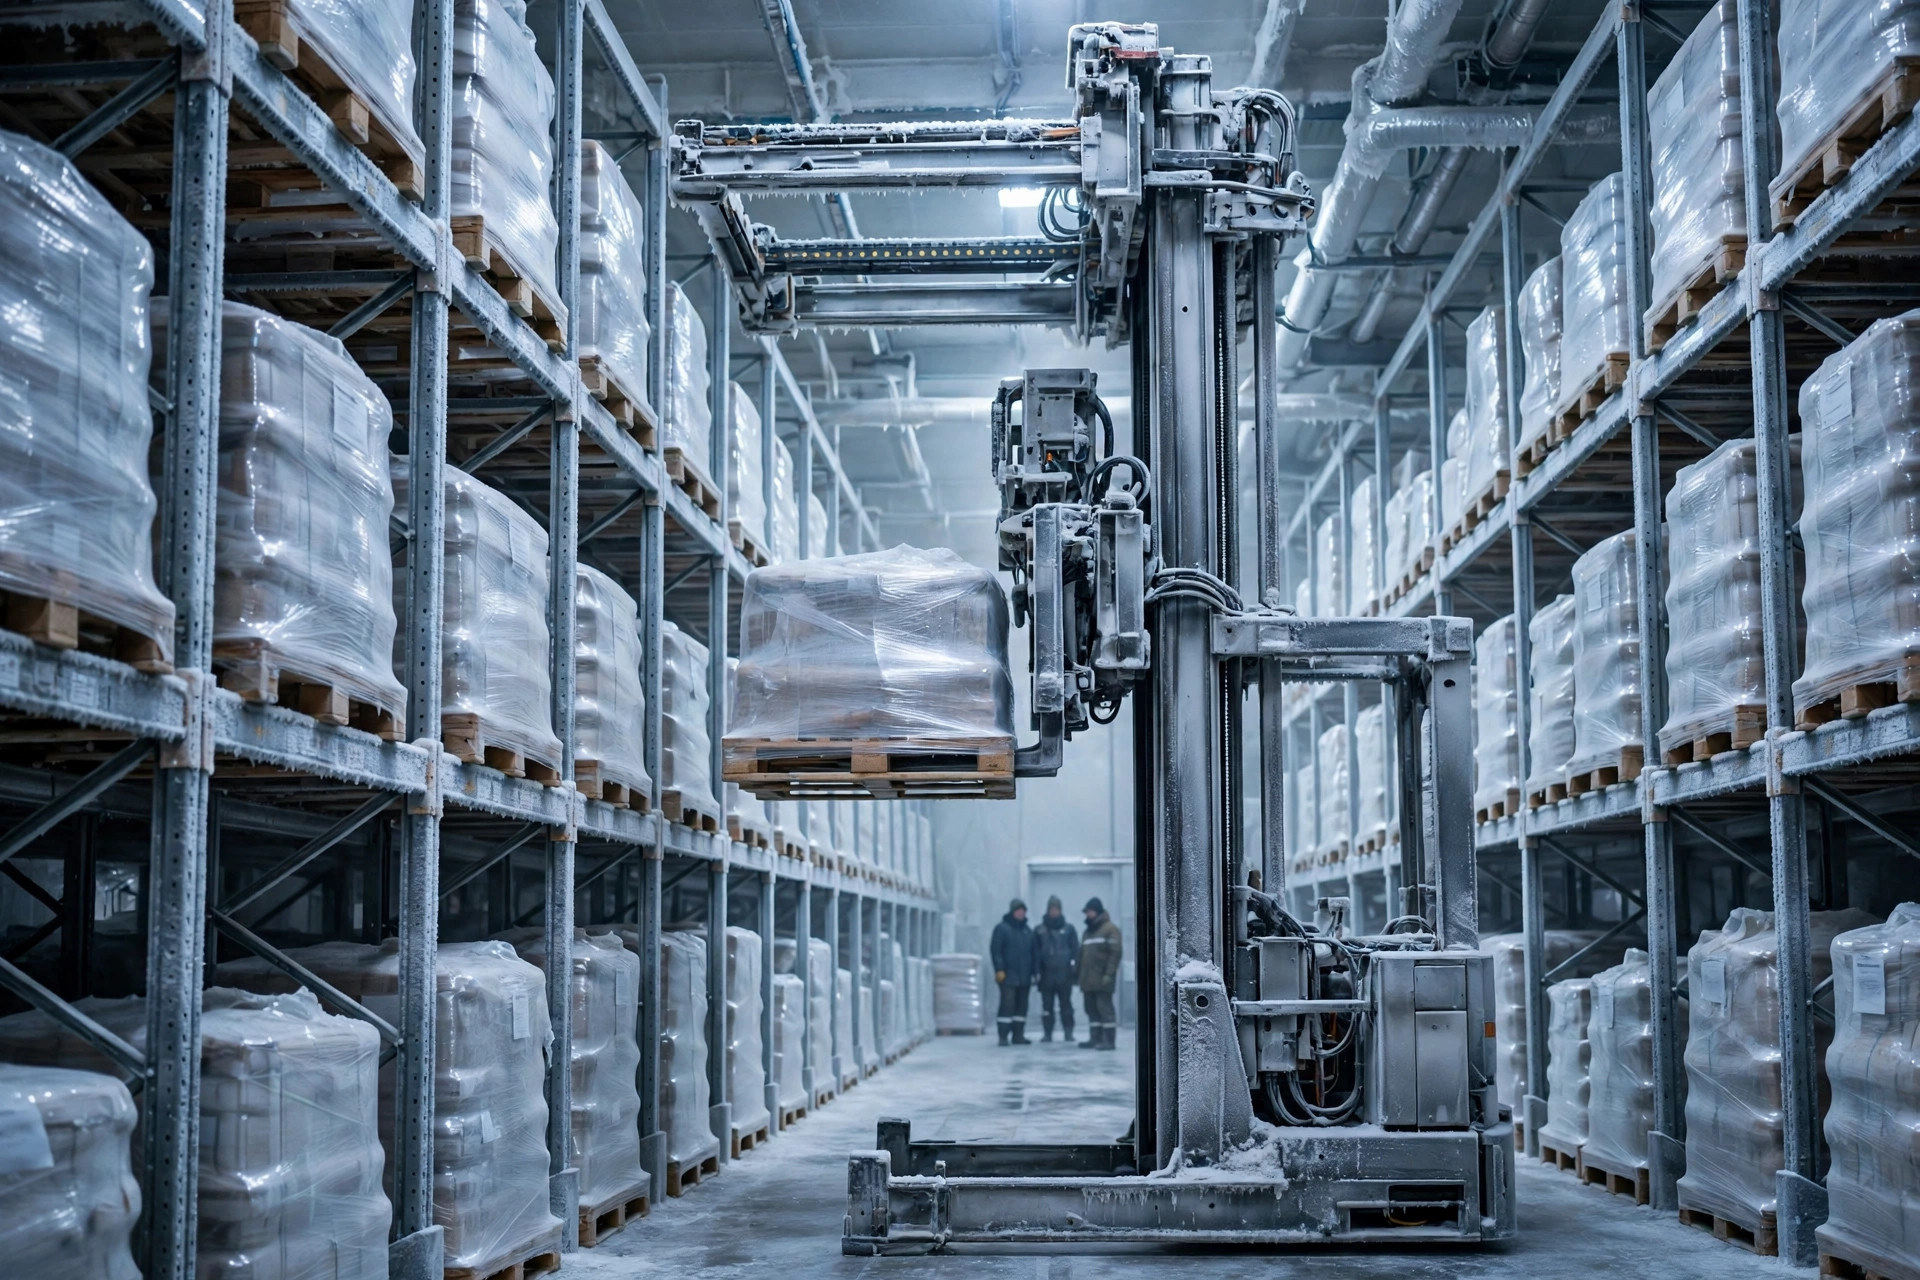
Il y a quelques années, j'ai travaillé sur un entrepôt de produits surgelés qui voulait un AS/RS. Les calculs du propriétaire semblaient magnifiques : moins de main-d'œuvre, moins d'emprise au sol, un retour sur investissement en trois ans. Puis le premier hiver est arrivé. Le givre s'est accumulé sur les rails de la grue, les capteurs de positionnement ont dérivé, une fourche s'est déployée et n'a pas voulu revenir, et toute une allée est restée à l'arrêt pendant la majeure partie d'une journée. Une fois les vrais coûts de maintenance et d'arrêt ajoutés, une bonne partie de ce modèle de retour sur investissement avait disparu. L'équipement n'était pas mauvais. La sélection n'avait tout simplement jamais pris le froid au sérieux.
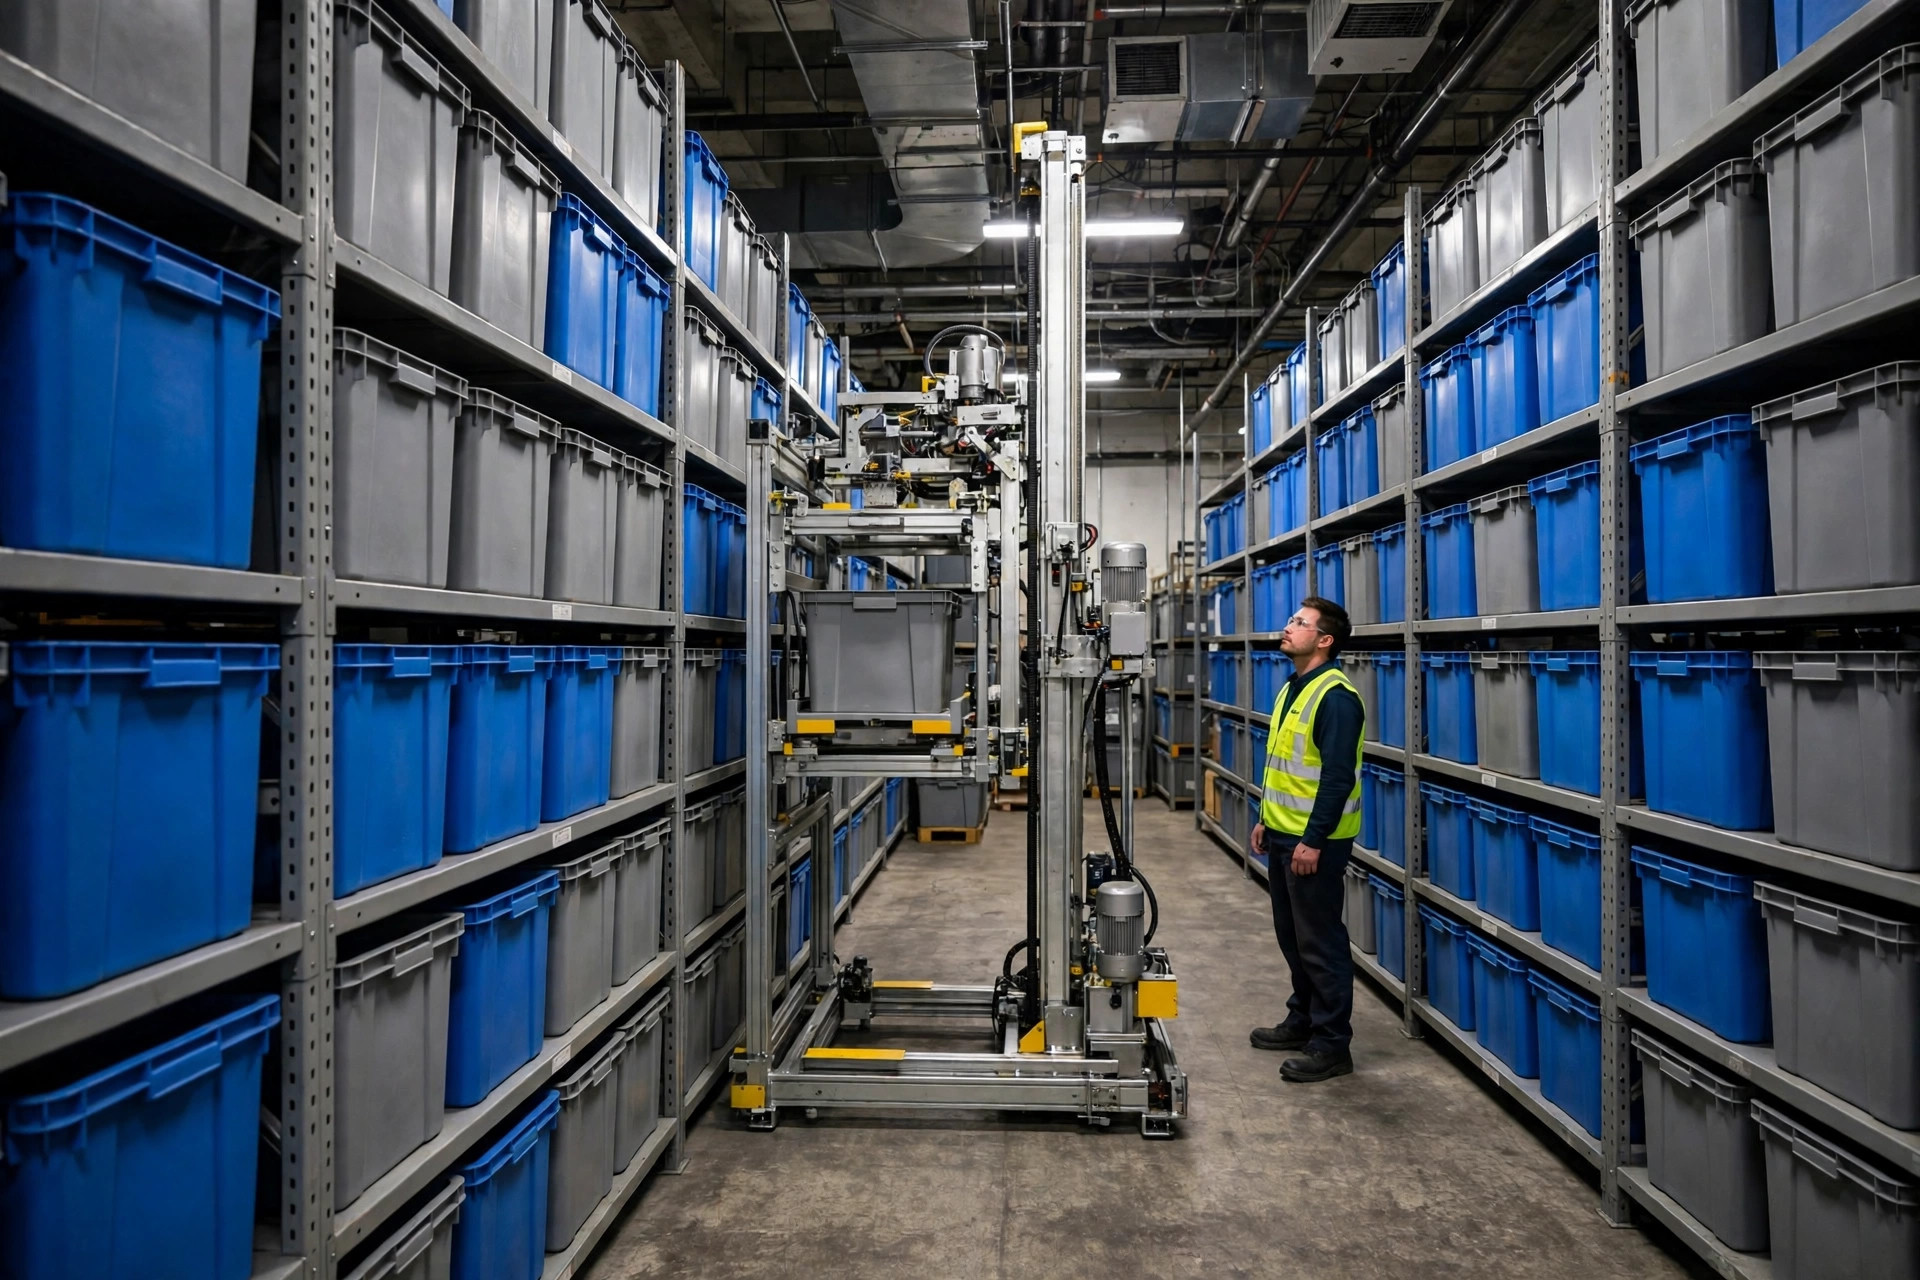
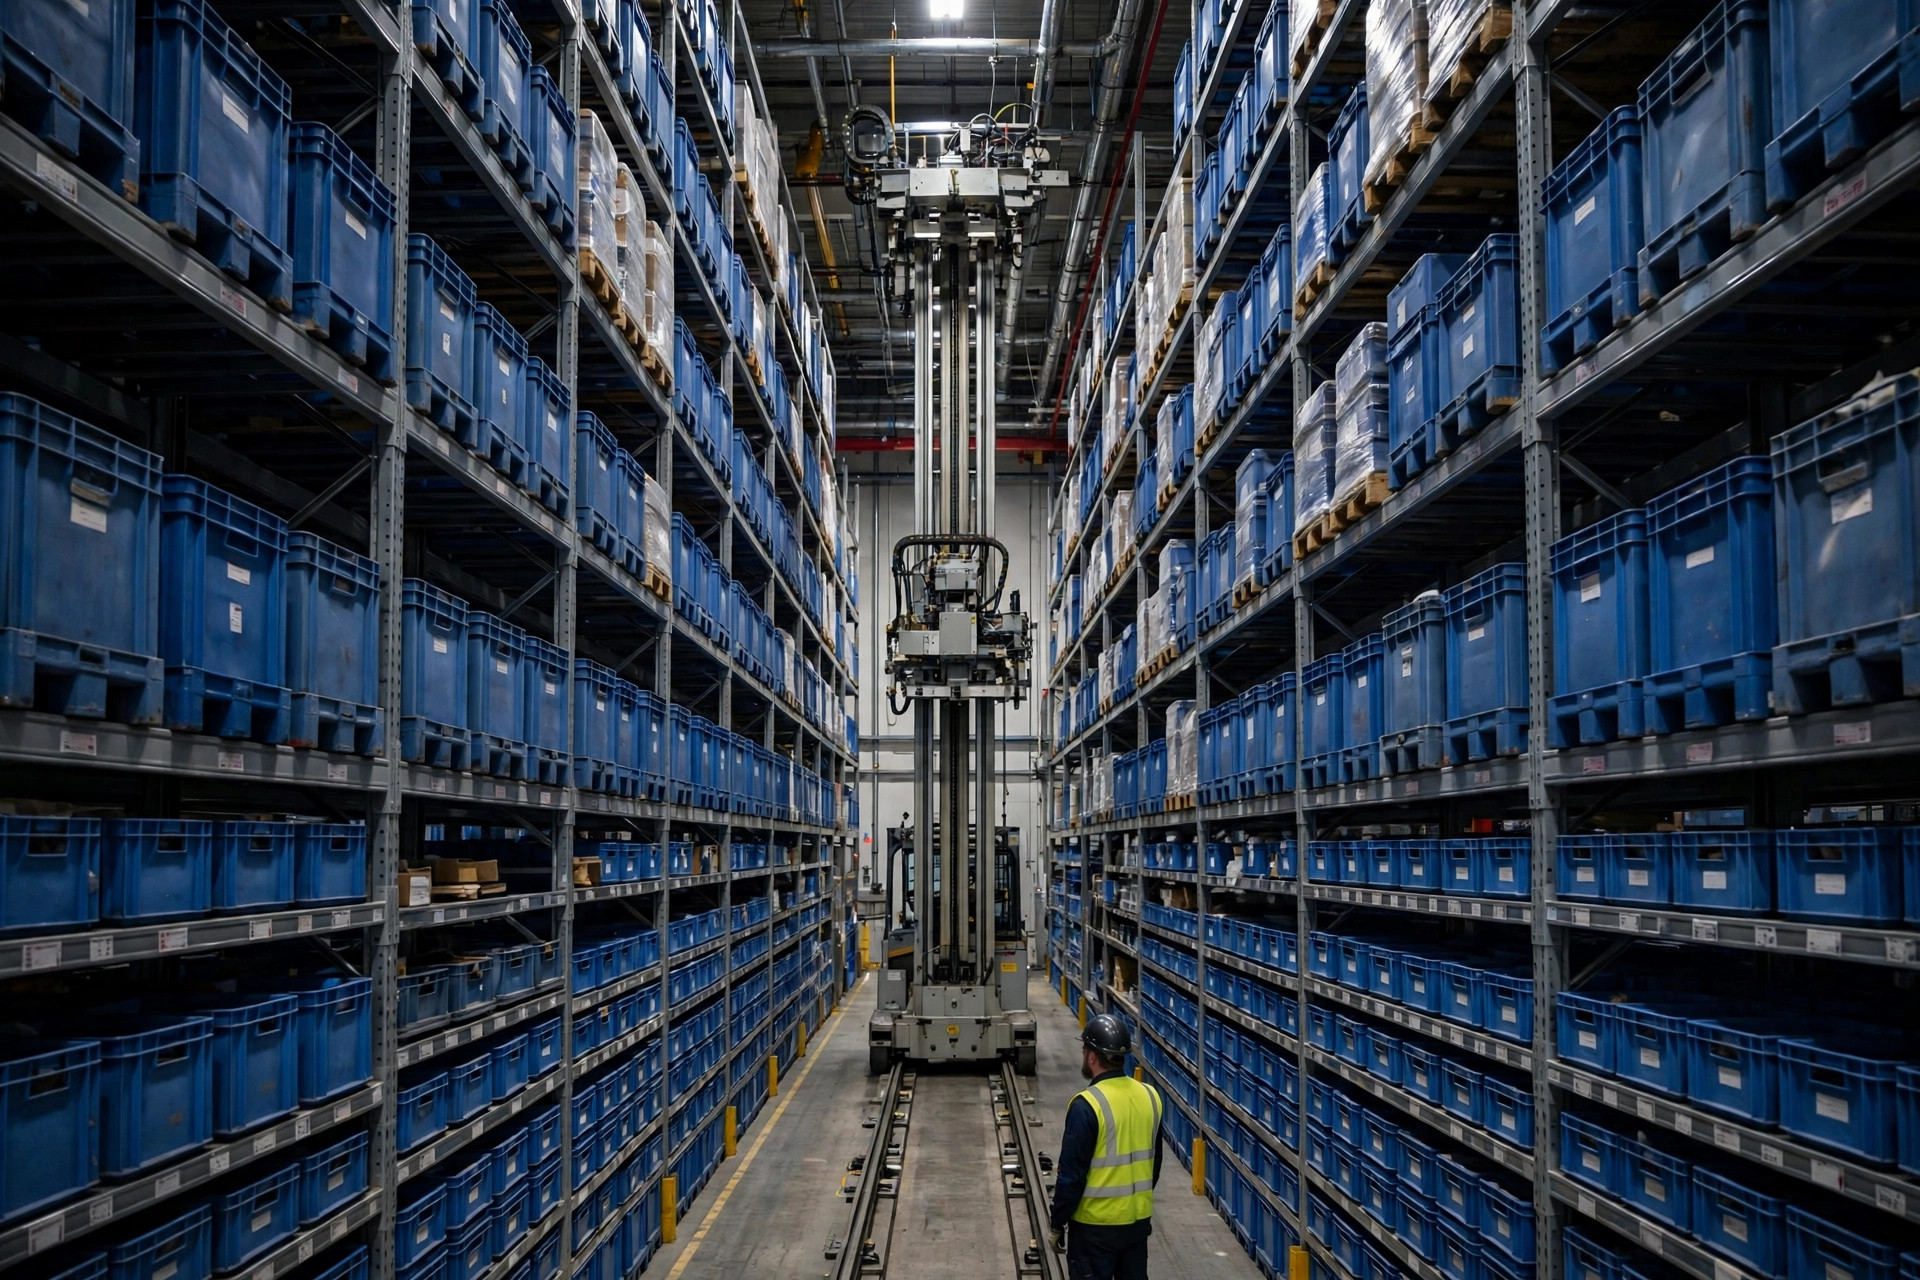
Considérez un AS/RS dans un entrepôt frigorifique comme une machine de précision vivant dans un réfrigérateur toute l'année. L'expérience à température ambiante reste valable, mais avec une décote.
Automatisation du stockage frigorifique : ce que le froid fait réellement à la machine
Trois réactions en chaîne comptent, et elles s'alimentent mutuellement : le givre, la défaillance de la lubrification et la perte de performance électrique.
Le givre est le plus visible. Chaque fois que la porte s'ouvre, de l'air humide entre et se condense sur les rails, les longerons des rayonnages et les systèmes de positionnement. Le givre sur un rail fait patiner les roues motrices et chuter la précision de positionnement ; le givre sur un capteur ou un code-barres signifie une lecture manquée, et le système arrête l'allée. C'est comme mettre des lunettes embuées sur la machine : elle ne voit pas la route, donc elle ne roulera pas vite.
La lubrification est la deuxième. La graisse qui fonctionne bien à température ambiante épaissit nettement sous zéro, la résistance des roulements grimpe, et la charge du moteur suit. Pire encore, le cycle gel-dégel : la machine chauffe en fonctionnement, regèle pendant la nuit, l'humidité pénètre dans la graisse et les roulements meurent prématurément. J'ai vu des roulements de moteurs de levage de grue rester très en deçà de la durée de vie annoncée par le fabricant, et la cause racine était simplement une lubrification choisie pour la mauvaise température.
La troisième concerne les batteries et les moteurs. Les navettes et les AGV perdent de la capacité utile de batterie dans le froid, donc les intervalles de charge se raccourcissent et il faut plus de véhicules ou de fenêtres de charge pour le même poste. Les moteurs ne craignent pas le froid, mais la condensation, oui : une machine qui sort du congélateur vers un quai à température ambiante s'embue instantanément, l'humidité pénètre dans les armoires électriques et, avec le temps, cela signifie courts-circuits et corrosion. J'ai vu exactement cette défaillance trois fois, toujours le même scénario — personne n'avait conçu une zone de transition de température.
Pour une discussion plus systématique de la série de défis que les basses températures posent à l'automatisation d'entrepôt, lisez d'abord cet article. Il explique pourquoi l'automatisation du stockage frigorifique est difficile en général ; celui-ci répond à la question plus étroite : étant donné cette difficulté, faut-il quand même installer un AS/RS, et comment faire en sorte que l'argent suive.
La ligne de sélection de l'automatisation du stockage frigorifique : trois seuils, et la réponse se dessine d'elle-même
Je n'aime pas les conseils de sélection vagues, alors voici trois seuils. Si votre entrepôt manque clairement l'un d'entre eux, mettez l'AS/RS en attente.
Le premier est le débit. Un AS/RS est bon pour des cycles réguliers à haute fréquence, pas pour absorber les pics et les creux. Si votre flux de palettes varie fortement au cours de l'année — des intérimaires portant la haute saison, des allées au ralenti en basse saison — le coût fixe ne se répartit jamais assez et l'avantage de la cadence ne se manifeste jamais. Le test est simple : tracez les mouvements quotidiens de palettes de l'année écoulée. Une bande assez plate dit feu vert ; une courbe en dents de scie dit corrigez d'abord vos vagues et vos processus, pas votre équipement.
Le deuxième est le nombre de références et le profil des produits. L'AS/RS adore peu de références, de gros lots et des palettes standardisées. La viande surgelée, les produits de la mer et les plats préparés en caisses uniformes sont sa zone de confort. Un entrepôt avec des milliers de références, quelques palettes chacune, et des tailles de palettes mélangées aura une mauvaise utilisation des allées et une complexité croissante de gestion des emplacements. Faites d'abord la classification ABC et la standardisation des palettes, avant toute autre chose.
Le troisième est la zone de température. La congélation profonde en dessous de moins dix-huit degrés et une zone réfrigérée de zéro à cinq sont deux métiers différents. La congélation profonde exige une configuration dédiée aux basses températures — lubrifiants et câbles adaptés au froid, chauffage de dégivrage, armoires à l'épreuve de la condensation — et le prix comme la maintenance augmentent. Une zone réfrigérée est proche du service à température ambiante, et une grande partie de l'équipement standard s'adapte avec des modifications mineures. La ligne pratique est donc : d'abord le réfrigéré, la congélation profonde comme un projet distinct avec son propre business case, jamais avec le même modèle de retour sur investissement.
Voici le point contre-intuitif : une main-d'œuvre coûteuse en entrepôt frigorifique ne rend pas automatiquement l'automatisation rentable. Un coût de main-d'œuvre élevé signifie aussi que votre équipement doit maintenir une haute disponibilité dans un environnement plus hostile — et quand il s'arrête, un entrepôt frigorifique n'attend pas. La température des produits, les commandes et les réclamations des clients s'accumulent ensemble. Une heure d'arrêt doit être chiffrée aux taux de rupture de la chaîne du froid, et non aux taux de « l'expédition est partie avec une heure de retard ».
Les calculs de retour sur investissement : d'abord le TCO, ensuite le retour
Je ne fais confiance qu'au TCO, pas au devis de l'équipement. Le prix de la machine n'est que la première ligne, suivie de toute une traîne : configuration basses températures, travaux de bâtiment et d'isolation, intégration WCS et WMS, pièces de rechange, contrats de maintenance, énergie et pertes d'arrêt. Le tableau ci-dessous est le cadre que j'utilise sur les projets. Remplissez-le avec les vrais chiffres de votre propre entrepôt, pas ceux de quelqu'un d'autre.
| Poste de coût / bénéfice | Le supplément stockage frigorifique que les projets à température ambiante oublient |
|---|---|
| Achat d'équipement | Lubrification basses températures, câbles adaptés au froid, chauffage de dégivrage, armoires à l'épreuve de la condensation |
| Bâtiment et isolation | Isolation de la zone AS/RS, protection anti-soulèvement du sol, sas de transition de température |
| Énergie | Chauffage de dégivrage, éclairage intérieur et équipements en veille, charge frigorifique supplémentaire due à la chaleur des équipements |
| Maintenance | Fréquence de service plus élevée dans le froid, consommation plus rapide de pièces comme les roulements et les capteurs |
| Perte d'arrêt | Chiffrée aux taux de rupture de la chaîne du froid et de perte de produit, et pas seulement de main-d'œuvre immobilisée |
| Bénéfice | Main-d'œuvre économisée, surface économisée (le rayonnage grande hauteur dans un entrepôt frigorifique est la surface la plus précieuse), perte de produit réduite, précision des stocks améliorée |
Une ligne mérite d'être soulignée : la surface. Construire et réfrigérer un mètre carré d'entrepôt frigorifique coûte bien plus cher que l'espace ambiant, donc la surface que le rayonnage grande hauteur fait économiser est souvent le poste le plus important du modèle de retour sur investissement. Beaucoup de propriétaires ne comptent que les effectifs économisés et passent complètement à côté de cela. Retournez le raisonnement : si votre entrepôt frigorifique est loué, limité en hauteur ou sur un terrain bon marché, ce bénéfice diminue et le retour sur investissement s'allonge immédiatement.
Le calcul se déroule en trois étapes. D'abord, construisez le TCO sur cinq ans à partir du tableau ci-dessus, et pas seulement l'année un. Ensuite, répartissez les bénéfices en trois lignes — main-d'œuvre économisée, surface économisée, perte de produit réduite — avec la surface à part. Troisièmement, testez la résistance : disponibilité en baisse de cinq points, maintenance en hausse d'un tiers — de combien le retour sur investissement s'allonge-t-il ? Si ces deux chocs l'étirent de trois ans à six, le projet est fragile. Corrigez d'abord les choses bon marché.
Un cas de plus. Un entrepôt de produits surgelés dans l'est de la Chine avait peu de références, de gros lots et un flux quotidien régulier — un candidat de manuel. Mais sur place, la moitié des palettes n'étaient pas standard, en plus d'un lot de caisses aux formes bizarres. Mon conseil : passer quelques mois à standardiser les palettes et à mettre le fret atypique en zone séparée d'abord. Le propriétaire a pensé que je temporisais. Six mois plus tard, avec des palettes unifiées, l'utilisation des allées et la cadence ont atteint l'objectif du premier coup. Soyez impitoyable avec les fausses exigences : automatiser un désordre ne fait que donner au désordre un accélérateur coûteux.
Les pièges de la maintenance : une liste de contrôle pour la nuit de mise en service
Enfin, la maintenance. Les pièges se ramènent à quatre points — mettez-les sur votre liste de contrôle de la nuit de mise en service :
Premièrement, la cadence de dégivrage et de nettoyage. Les rails, les composants de positionnement et les fourches ont besoin d'un dégivrage et d'un nettoyage planifiés, pas quand une alarme se déclenche. Fixez la cadence selon la fréquence d'ouverture des portes et l'humidité.
Deuxièmement, la lubrification et les pièces de rechange. Les graisses, les roulements et les composants de capteurs doivent être homologués pour votre service réel à basses températures, et le rayon des pièces doit contenir les versions adaptées au froid. Une pièce à température ambiante montée en dépannage ne survivra pas à un hiver.
Troisièmement, la transition de température. L'équipement qui entre et sort du congélateur a besoin d'un sas, et les armoires électriques ont besoin d'une protection contre la condensation. C'est de l'argent que vous ne pouvez pas économiser, car les économies reviennent sous forme de facture de court-circuit.
Quatrièmement, le contrat de maintenance lui-même. Le temps de réponse, les engagements de disponibilité et le délai d'arrivée des pièces appartiennent au contrat. L'arrêt d'un entrepôt frigorifique brûle de l'argent à l'heure ; un fournisseur proposant une « réponse le jour ouvrable suivant » ne fonctionne pas dans un congélateur.
Alors, l'argent en vaut-il la peine ? Regardez un chiffre : le TCO sur cinq ans divisé par les palettes que l'AS/RS déplace réellement en cinq ans — votre coût par palette. Comparez-le à votre coût actuel par palette en main-d'œuvre, surface et perte de produit. Si le coût automatisé est réellement inférieur, et résiste au test de résistance d'une disponibilité en baisse de cinq points, allez-y. Sinon, faites d'abord les choses bon marché : standardisation, discipline des vagues, zones de transition. L'automatisation est une bonne chose, mais seulement là où les chiffres ont été faits correctement.
Par Da Liu, Ingénieur en Automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.