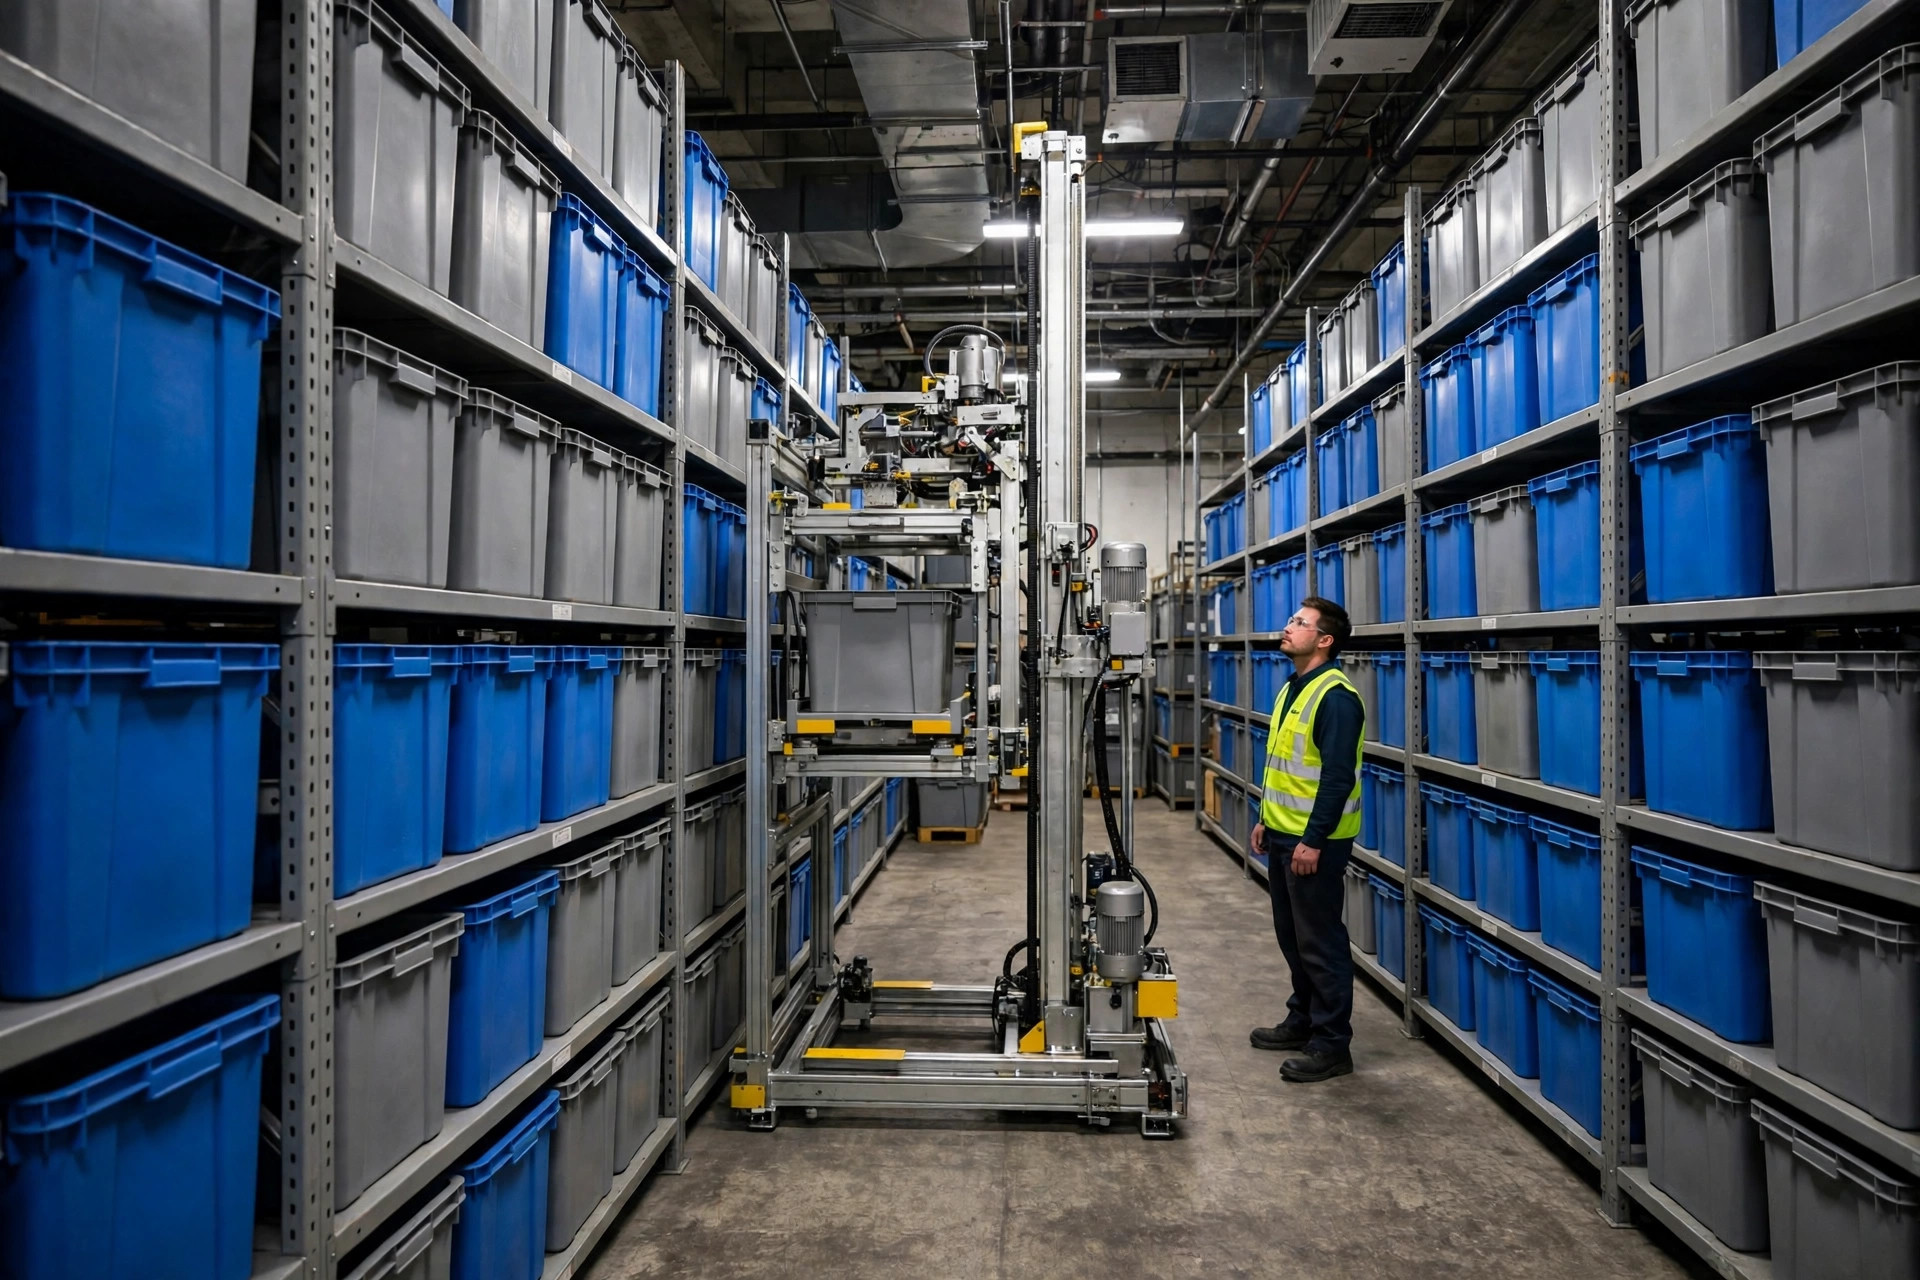
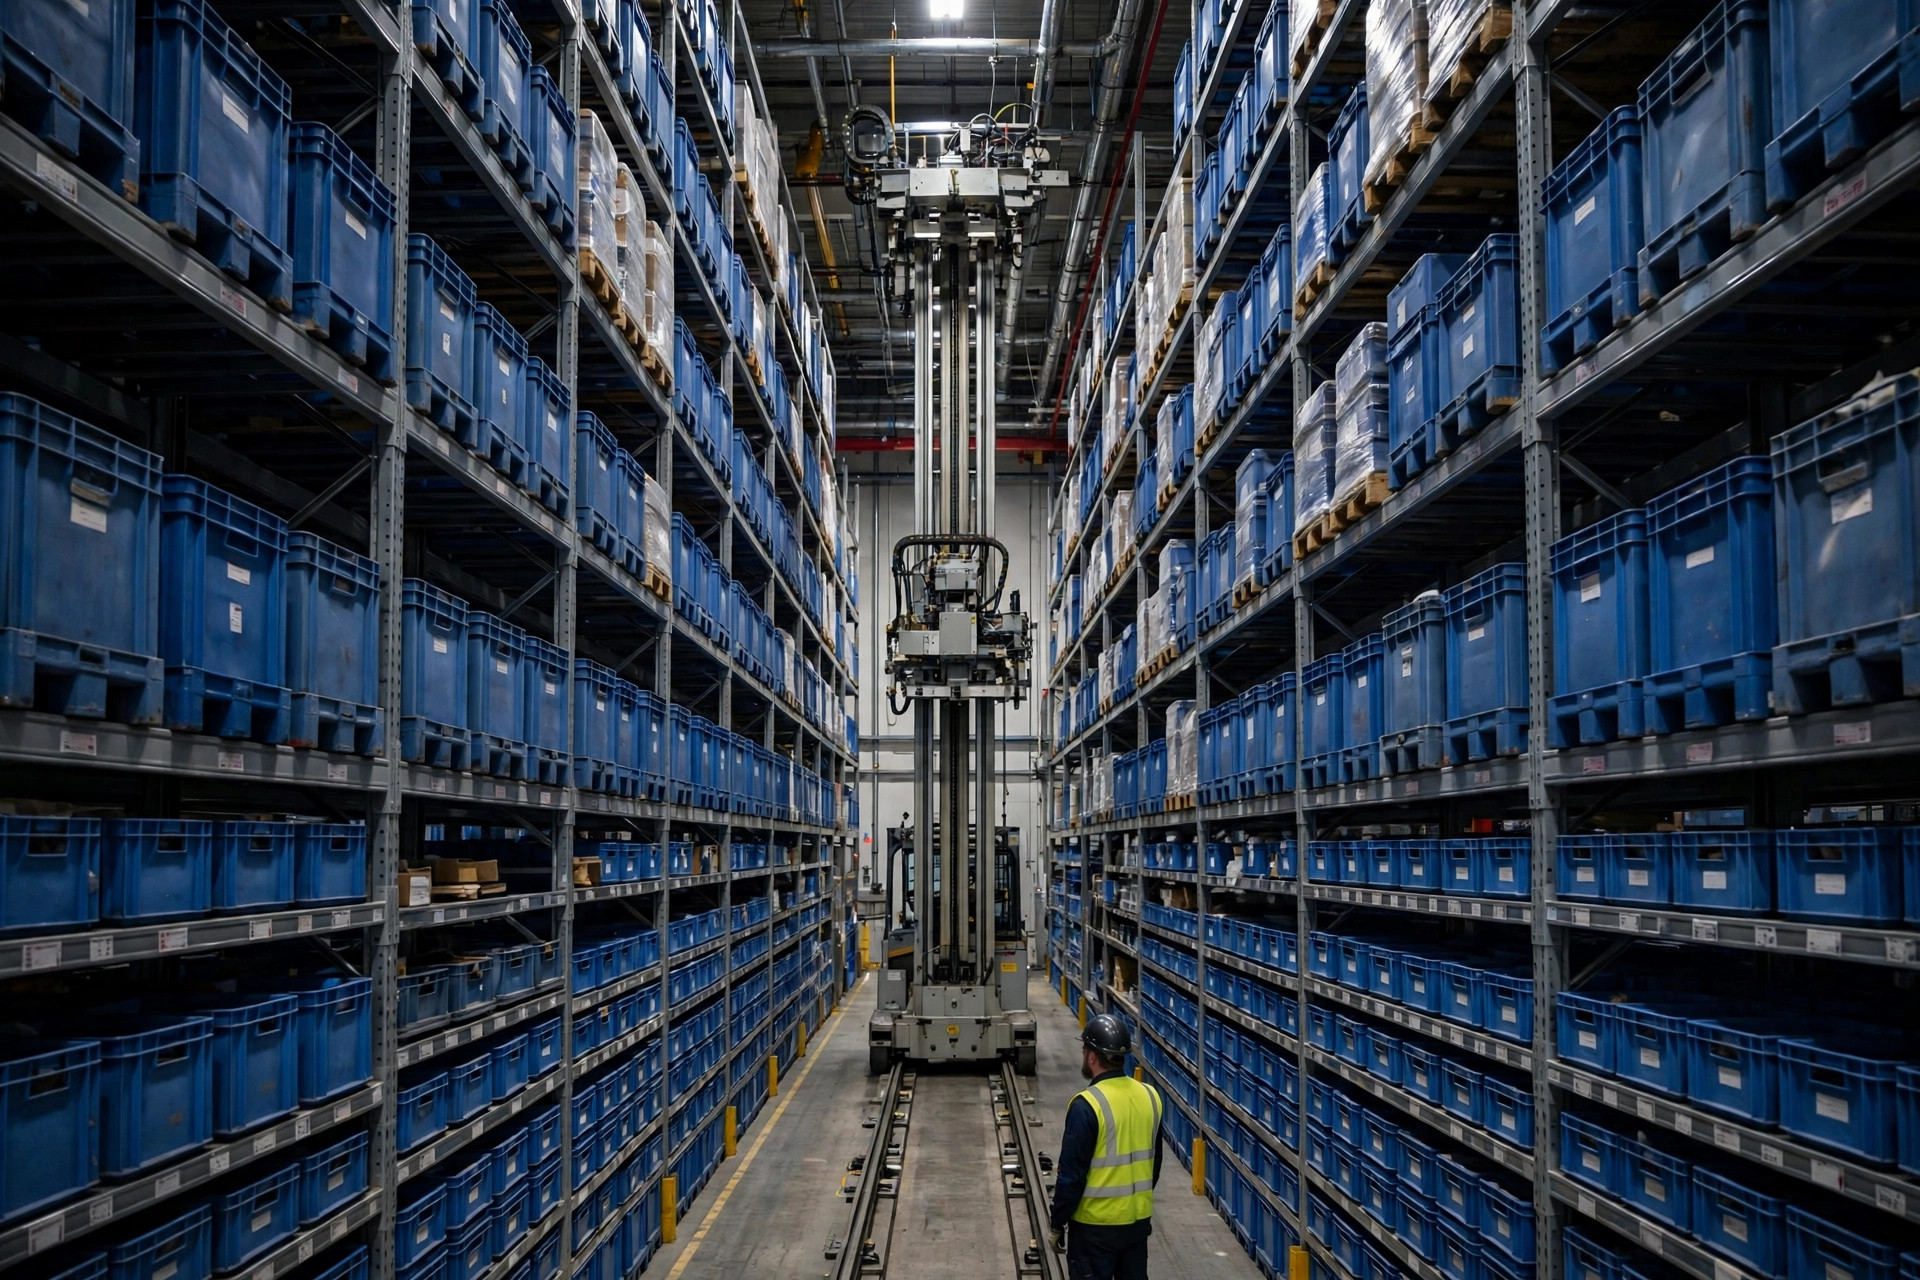
La maintenance préventive des transstockeurs est une leçon que la plupart des gens apprennent à 2 heures du matin, par téléphone. Un entrepôt tiers du Midwest a vu un transstockeur s'arrêter net au milieu d'une allée de grande hauteur, fourche à moitié sortie, une palette coincée à l'entrée d'un emplacement. Environ 400 commandes sortantes s'accumulaient déjà, et personne dans l'équipe de nuit n'osait toucher la machine. L'ingénieur du fabricant est arrivé après l'aube. La réparation a pris environ 40 minutes. Le coupable était un connecteur d'encodeur desserré, pas un moteur grillé, pas une structure cassée. Le câble ne coûtait presque rien ; la nuit perdue a coûté 100 fois plus. Les transstockeurs tombent rarement en panne avec fracas. Ils tombent en panne comme une mauvaise dent : un peu de jeu ici, un peu de saleté là, puis tout fait mal à la fois pendant la pire des équipes.
Ce dont un transstockeur a réellement peur
Imaginez un transstockeur comme un chariot élévateur sur rails dans un couloir très étroit qui doit savoir exactement où il se trouve à tout moment : un train avec une fourche. Des vitesses horizontales d'environ 180 mètres par minute et des vitesses de levage d'environ 60 semblent impressionnantes, mais la vitesse n'est pas la partie difficile. Connaître sa position et s'arrêter à quelques millimètres près, si. L'encodeur signale la position, les rails portent la charge, et les circuits de sécurité soutiennent tout le reste. Si l'un de ces 3 éléments devient imprécis, le système de contrôle fait la seule chose responsable et s'arrête : il refuse de deviner. Un transstockeur incertain de sa position qui déploierait quand même sa fourche pourrait pousser une palette dans le mauvais emplacement ou dans le rayonnage lui-même.
La plupart des entrepôts évaluent un transstockeur d'après son coût d'achat et ses palettes nominales par heure. Moi, je l'évalue d'après ses temps d'arrêt non planifiés. Faites le calcul approximatif : un transstockeur programmé pour environ 6,000 heures par an perd environ 60 heures de capacité pour chaque point de disponibilité qu'il abandonne. À environ 60 palettes par heure, cela représente environ 3,600 palettes qui ne se sont tout simplement jamais produites. Voyez le temps d'arrêt comme une capacité perdue plutôt que comme une facture de maintenance, et la conversation change : l'inspection n'est pas une charge générale, c'est la façon de racheter de la capacité.
Maintenance préventive des transstockeurs, système par système : rails, encodeurs et circuits de sécurité
Tenez 3 registres séparés. Une seule liste de contrôle mixte indiquant « transstockeur vérifié » ne vous apprend rien quand quelque chose casse un mardi soir.
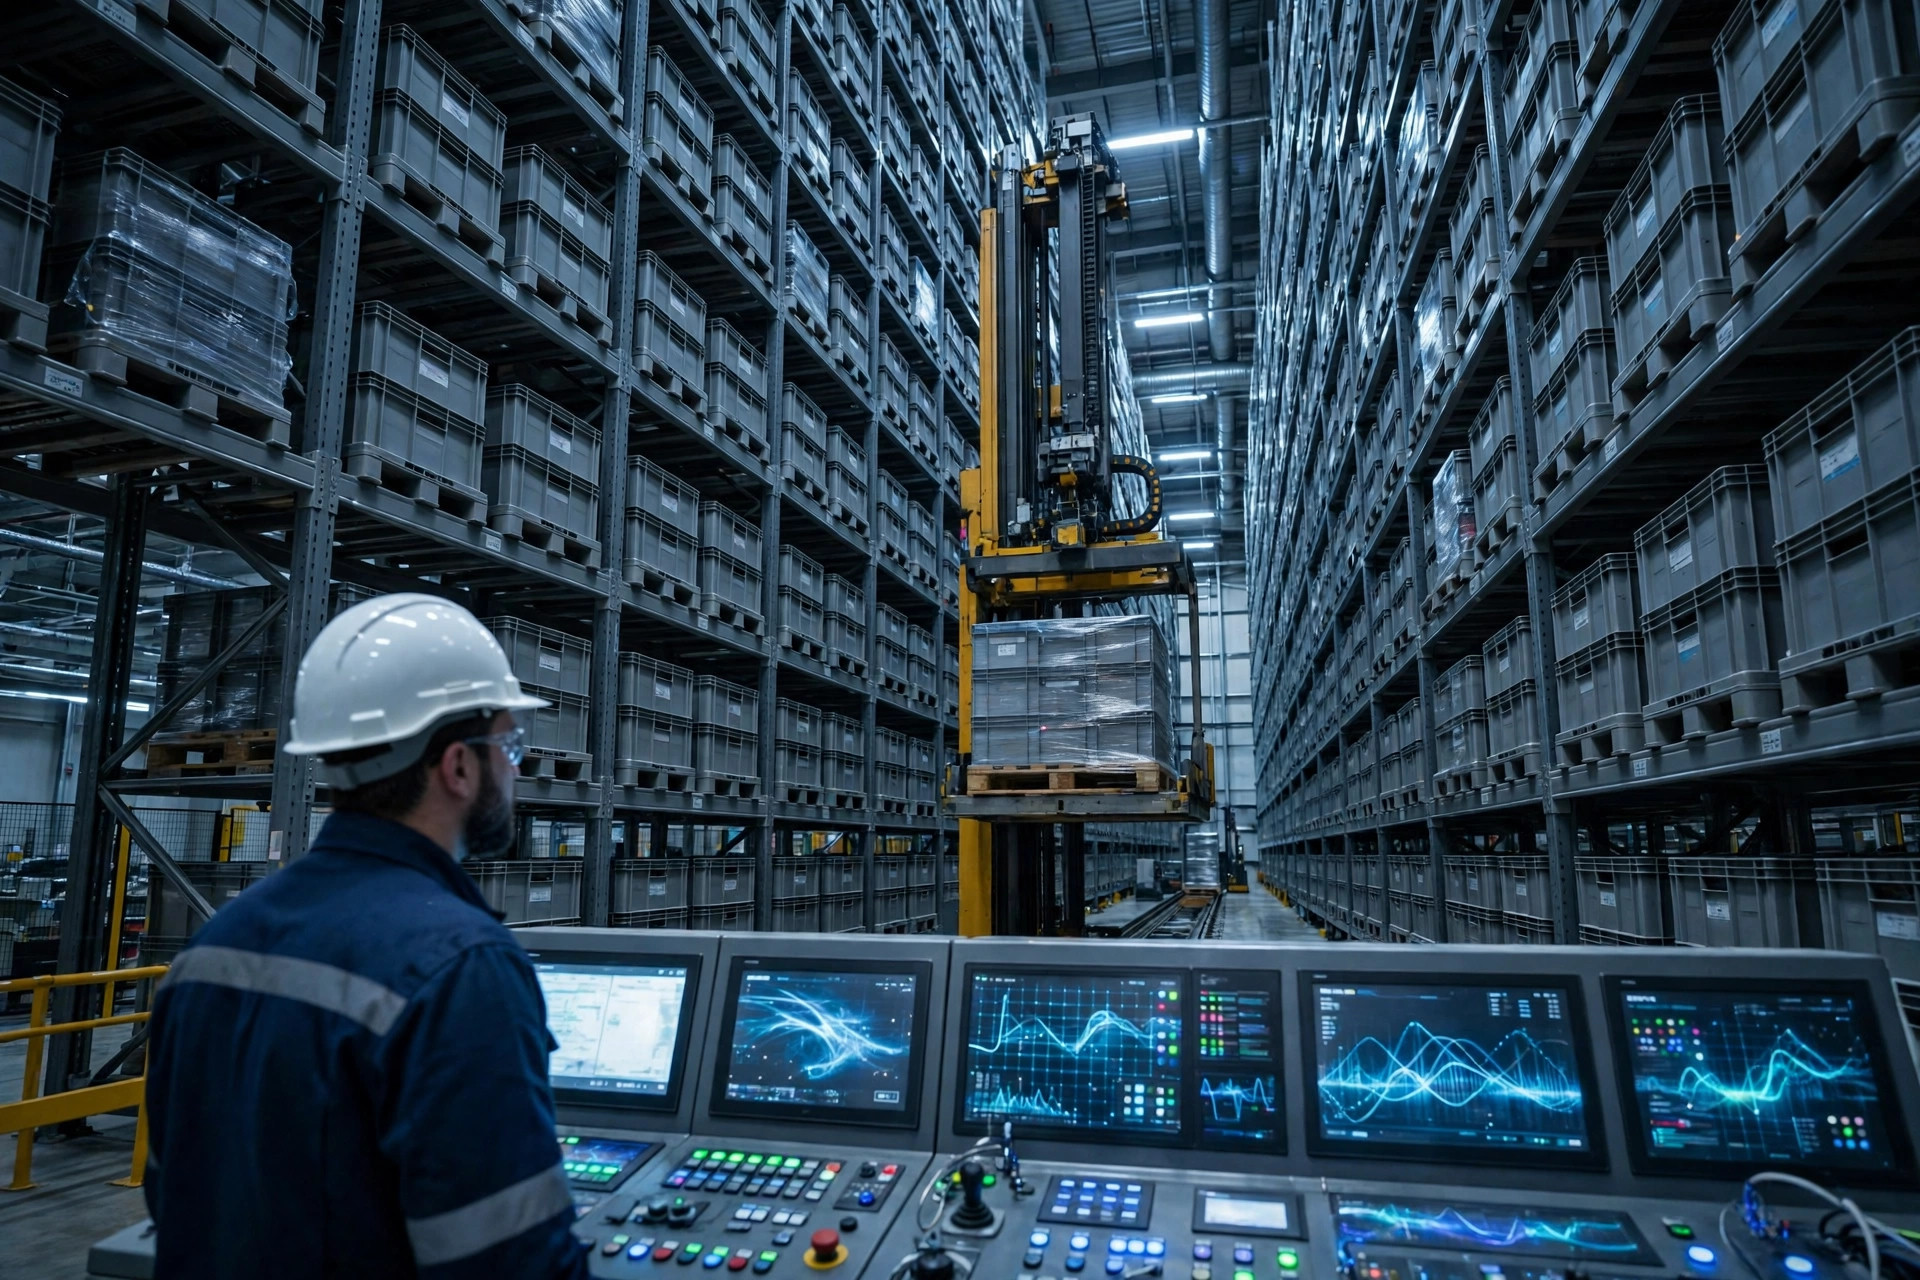
Les rails viennent en premier, et les joints comptent plus que les sections droites. Un ressaut de joint de moins de 1 millimètre peut s'user au-delà de 2 millimètres, et chaque roue qui le franchit fait tressauter le transstockeur. Un tressautement n'est rien ; des dizaines de milliers usent les roues, les roulements et le courant moteur. La méthode n'a rien de glamour et elle fonctionne : vérifiez les joints chaque mois avec des jauges d'épaisseur et un niveau, écoutez le bruit de déplacement et surveillez la courbe de courant moteur pour y repérer un pic répétitif. Une courbe de courant, c'est comme un moniteur cardiaque : plate, c'est sain, et un pic qui se répète à la même position de déplacement signale un problème de rail à cet endroit. Les tolérances doivent suivre le manuel du fabricant, pas un article de blog.
Les encodeurs sont le deuxième système, et voici la partie qui surprend les gens : 8 fois sur 10, l'encodeur lui-même va bien et le câble est le problème. Les vibrations, l'huile et un rayon de courbure plus serré que ce que le câble apprécie feront chuter le signal pendant une fraction de seconde, juste assez longtemps pour que le contrôleur perde confiance en sa position. Un centre de distribution alimentaire avec lequel j'ai travaillé a poursuivi une erreur de position récurrente pendant des semaines, a remplacé l'encodeur et a vu l'erreur persister. La panne réelle était un fil de signal effiloché à l'intérieur d'une chaîne porte-câbles, qui ne perdait le contact que lorsque la chaîne se pliait jusqu'à un angle précis. Un câble neuf et un meilleur cheminement de la chaîne ont réglé le problème pour moins d'un dixième du coût du remplacement de l'encodeur. Ma règle est simple : vérifiez d'abord le câble, le connecteur et la mise à la terre du blindage, et ne remplacez l'encodeur qu'une fois ces 3 éléments vérifiés. Les câbles sont bien plus fragiles que l'appareil qu'ils desservent.
Les circuits de sécurité sont le filet de sécurité, et c'est le seul endroit où rogner est indéfendable. Les arrêts d'urgence, les interrupteurs de portes de sécurité, la protection contre la survitesse, les dispositifs anti-chute de fourche et les fins de course en bout d'allée sont câblés en série, et l'ouverture de l'un d'eux doit arrêter la machine proprement et immédiatement. L'inspection, c'est les déclencher réellement, pas jeter un coup d'œil à un voyant vert. Testez l'arrêt d'urgence et les portes de sécurité au moins 1 fois par mois, et consignez le temps et la distance d'arrêt. Certains responsables appellent cela de la capacité gaspillée. Moi, j'appelle l'alternative pire : un circuit de sécurité jamais réellement testé est une rumeur, pas une protection. Après un incident, ce sont ces registres qui sont demandés en premier.
| Élément d'inspection | Intervalle suggéré | Que vérifier | Ce qui se passe si vous l'omettez |
|---|---|---|---|
| Joints des rails au sol et en hauteur, rectitude | Mensuel | Ressauts de joint, usure, bruit inhabituel | Les vibrations usent roues et roulements |
| Câbles et connecteurs d'encodeur | Mensuel | Effilochage, jeu, mise à la terre du blindage | Perte de position, verrouillages inexpliqués |
| Tests en conditions réelles du circuit de sécurité | Mensuel | Arrêt d'urgence, portes, fins de course réellement déclenchés | La protection échoue au moment où elle compte le plus |
| Roues de déplacement et de guidage | Trimestriel | Usure, fissures, jeu | La dérive s'aggrave et endommage les rails |
| Chaînes et câbles de fourche | Trimestriel | Allongement, lubrification, brins cassés | Risque de chute de fourche, palettes endommagées |
| Examen de la courbe de courant moteur | Trimestriel | Pics répétitifs, charge anormale | Les petites pannes deviennent des réparations de plusieurs jours |
La ligne entre l'argent bien dépensé et le théâtre
Maintenant, la partie franche. Certains entrepôts achètent un ensemble complet de surveillance en ligne, des capteurs de vibration partout et un tableau de bord prédictif, alors que leur fiche d'inspection de base reste vide. C'est du théâtre : des jauges de course sur une voiture dont l'huile n'a jamais été changée. Tant que l'inspection pratique mensuelle, les vérifications approfondies trimestrielles et un journal complet des pannes ne sont pas réellement en place, toute surveillance sophistiquée est un pseudo-besoin. Faites d'abord le travail ennuyeux, puis décidez ce que les capteurs apportent.
Il y a 3 choses qui valent la peine d'être payées. Les pièces de rechange d'abord : 1 encodeur, 1 jeu de roues de déplacement et les connecteurs et câbles courants, gardés sur place, avec des modèles conformes au manuel du fabricant, et les articles à long délai commandés au moins 2 mois à l'avance. La formation ensuite : les opérateurs de nuit qui savent lire un code d'alarme et effectuer un premier contrôle valent plus que n'importe quelle hotline. Une fenêtre fixe enfin : environ 2 heures par semaine, protégées même quand les commandes s'accumulent. Un plan sans fenêtre protégée est un vœu, pas un plan.
La dotation en personnel a 3 réponses honnêtes. L'interne convient à un entrepôt comptant au moins 2 techniciens dédiés : réponse rapide, mais vous supportez les coûts de formation et de pièces de rechange. Un contrat de service convient à une flotte plus petite, avec le délai de réponse et la responsabilité des pièces de rechange écrits dans le contrat et le prix par visite comparé au prix annuel sur des chiffres réels, pas sur des impressions. Ne rien faire n'est pas économiser de l'argent : cela transforme les petites réparations en grandes révisions et les arrêts planifiés en urgences de minuit. La plupart des entrepôts de taille moyenne optent pour l'hybride : vérifications quotidiennes en interne, travaux trimestriels et annuels sous-traités.
Maintenance préventive des transstockeurs : 3 pièges que je vois sans cesse
Le piège 1, c'est la lubrification au jugé. Trop de graisse et la poussière colle au rail et se transforme en pâte abrasive ; trop peu et les roues tournent à sec. Le type de lubrifiant, la quantité et l'intervalle relèvent du manuel du fabricant, un point c'est tout. Affichez une carte de lubrification au mur, et consignez qui a graissé quoi, combien et quand. Le piège 2, c'est réparer sans consigner. Pièce remplacée, raison, dernière occurrence, temps passé : 5 colonnes tenues pendant 1 an donnent à la machine un dossier médical. Sans cela, vous réparez la même panne au même endroit 2 fois. Le piège 3, c'est traiter les alarmes comme du bruit. La même alarme d'écart de position 3 fois en 1 mois, ce n'est pas de la malchance ; c'est le système qui vous avertit tôt. Ma règle, c'est 3 alertes et vous traquez la cause racine, sans réinitialiser et passer à autre chose tant que vous ne l'avez pas trouvée.
Voici la partie contre-intuitive, et je vais le dire franchement parce que cela agace les gens : plus de maintenance n'est pas toujours mieux. Les démontages non planifiés et les recalibrages constants introduisent du jeu neuf et des erreurs neuves. La valeur réside dans le rythme et les registres, pas dans la fréquence : vérifiez ce qui doit être vérifié, laissez tranquille ce qui ne le doit pas. Un jugement connexe : ralentir un vieux transstockeur peut augmenter sa production. Abaisser la vitesse horizontale d'environ 180 mètres par minute à environ 150 sur une machine de 5 ou 6 ans calme souvent suffisamment les vibrations et la consommation de courant pour que la disponibilité grimpe. Plus lent, mais il s'arrête moins. Les responsables résistent à ce calcul jusqu'à ce qu'ils chiffrent une nuit de temps d'arrêt.
Donc, que cet argent en ait valu la peine se résume à 1 chiffre : les heures de temps d'arrêt non planifié ont-elles diminué au cours de l'année. Une fiche complète ne veut rien dire si ce chiffre reste stable ; une routine simple veut tout dire s'il baisse. C'est tout le registre de la maintenance préventive des transstockeurs : moins de surprises, et quand le transstockeur s'arrête, une raison claire que vous aviez déjà vue venir.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.