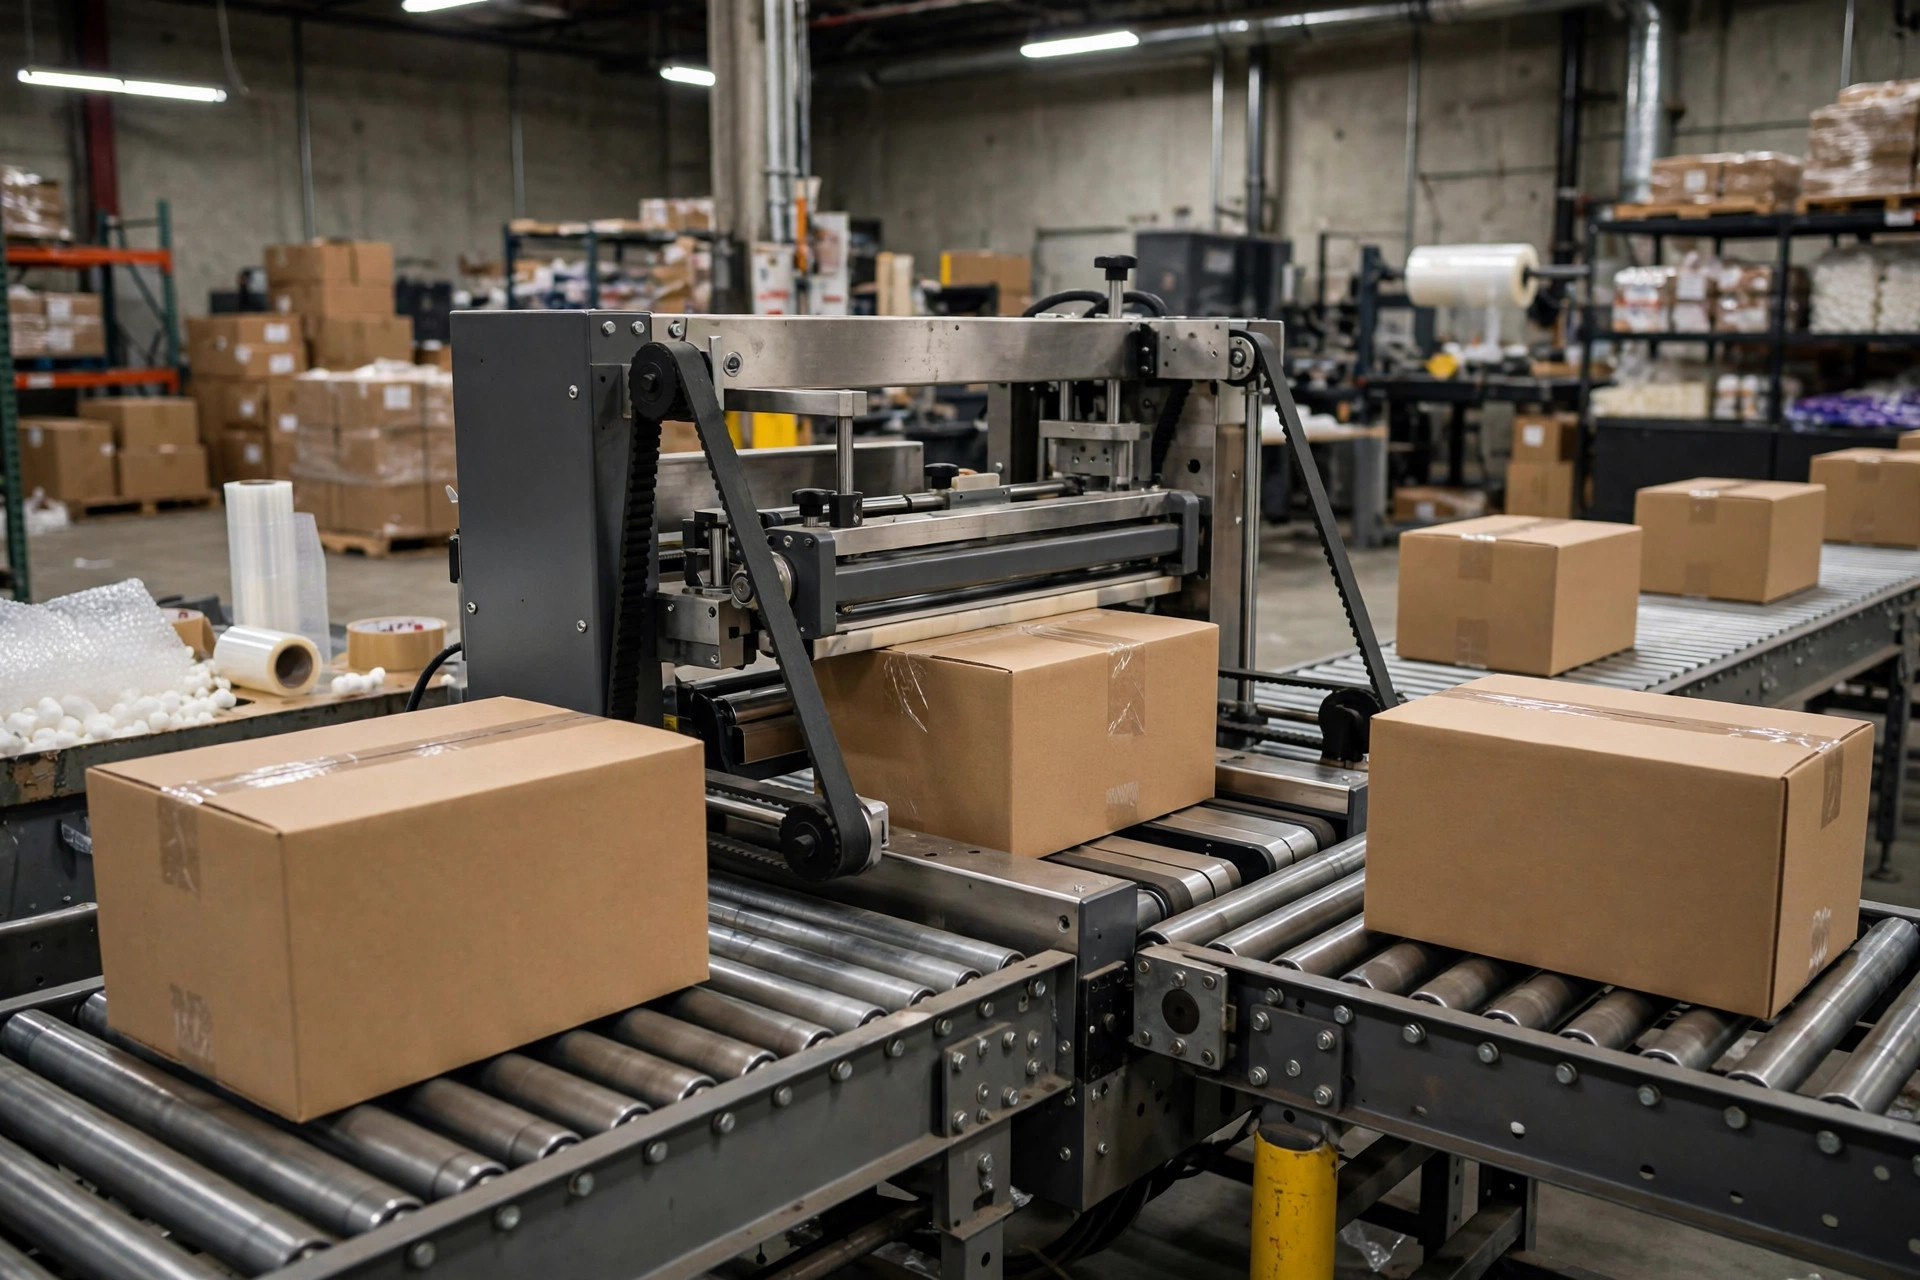
Mon verdict, d'entrée de jeu : quand les cartons continuent d'arriver endommagés, ne blâmez pas d'abord le fabricant de boîtes. En vingt ans passés le long des lignes d'emballage, neuf plaintes pour dommages sur dix que j'ai enquêtées revenaient à la même chose : la scelleuse était en train de maltraiter un carton parfaitement bon. Et le fournisseur de boîtes prenait le blâme à chaque fois.
L'année dernière, j'ai visité un 3PL en périphérie d'Ontario, en Californie — environ 150,000 pieds carrés, principalement du volume e-commerce. Les réclamations pour dommages grimpaient, alors le responsable des opérations avait déjà changé deux fois de fournisseur de carton ondulé. Le taux de dommages n'avait pas bougé. Je suis resté dix minutes à côté de la scelleuse et j'ai vu : chaque boîte sortait avec une bande écrasée le long des deux bords supérieurs, là où les rouleaux de compression avaient aplati la cannelure. Le ruban avait l'air impeccable. La boîte était discrètement ruinée. Nous avons desserré la pression des rouleaux, remplacé une lame émoussée, et les réclamations ont chuté brutalement en quelques jours. Deux changements de fournisseur, gaspillés.
Comment une scelleuse détruit discrètement une bonne boîte
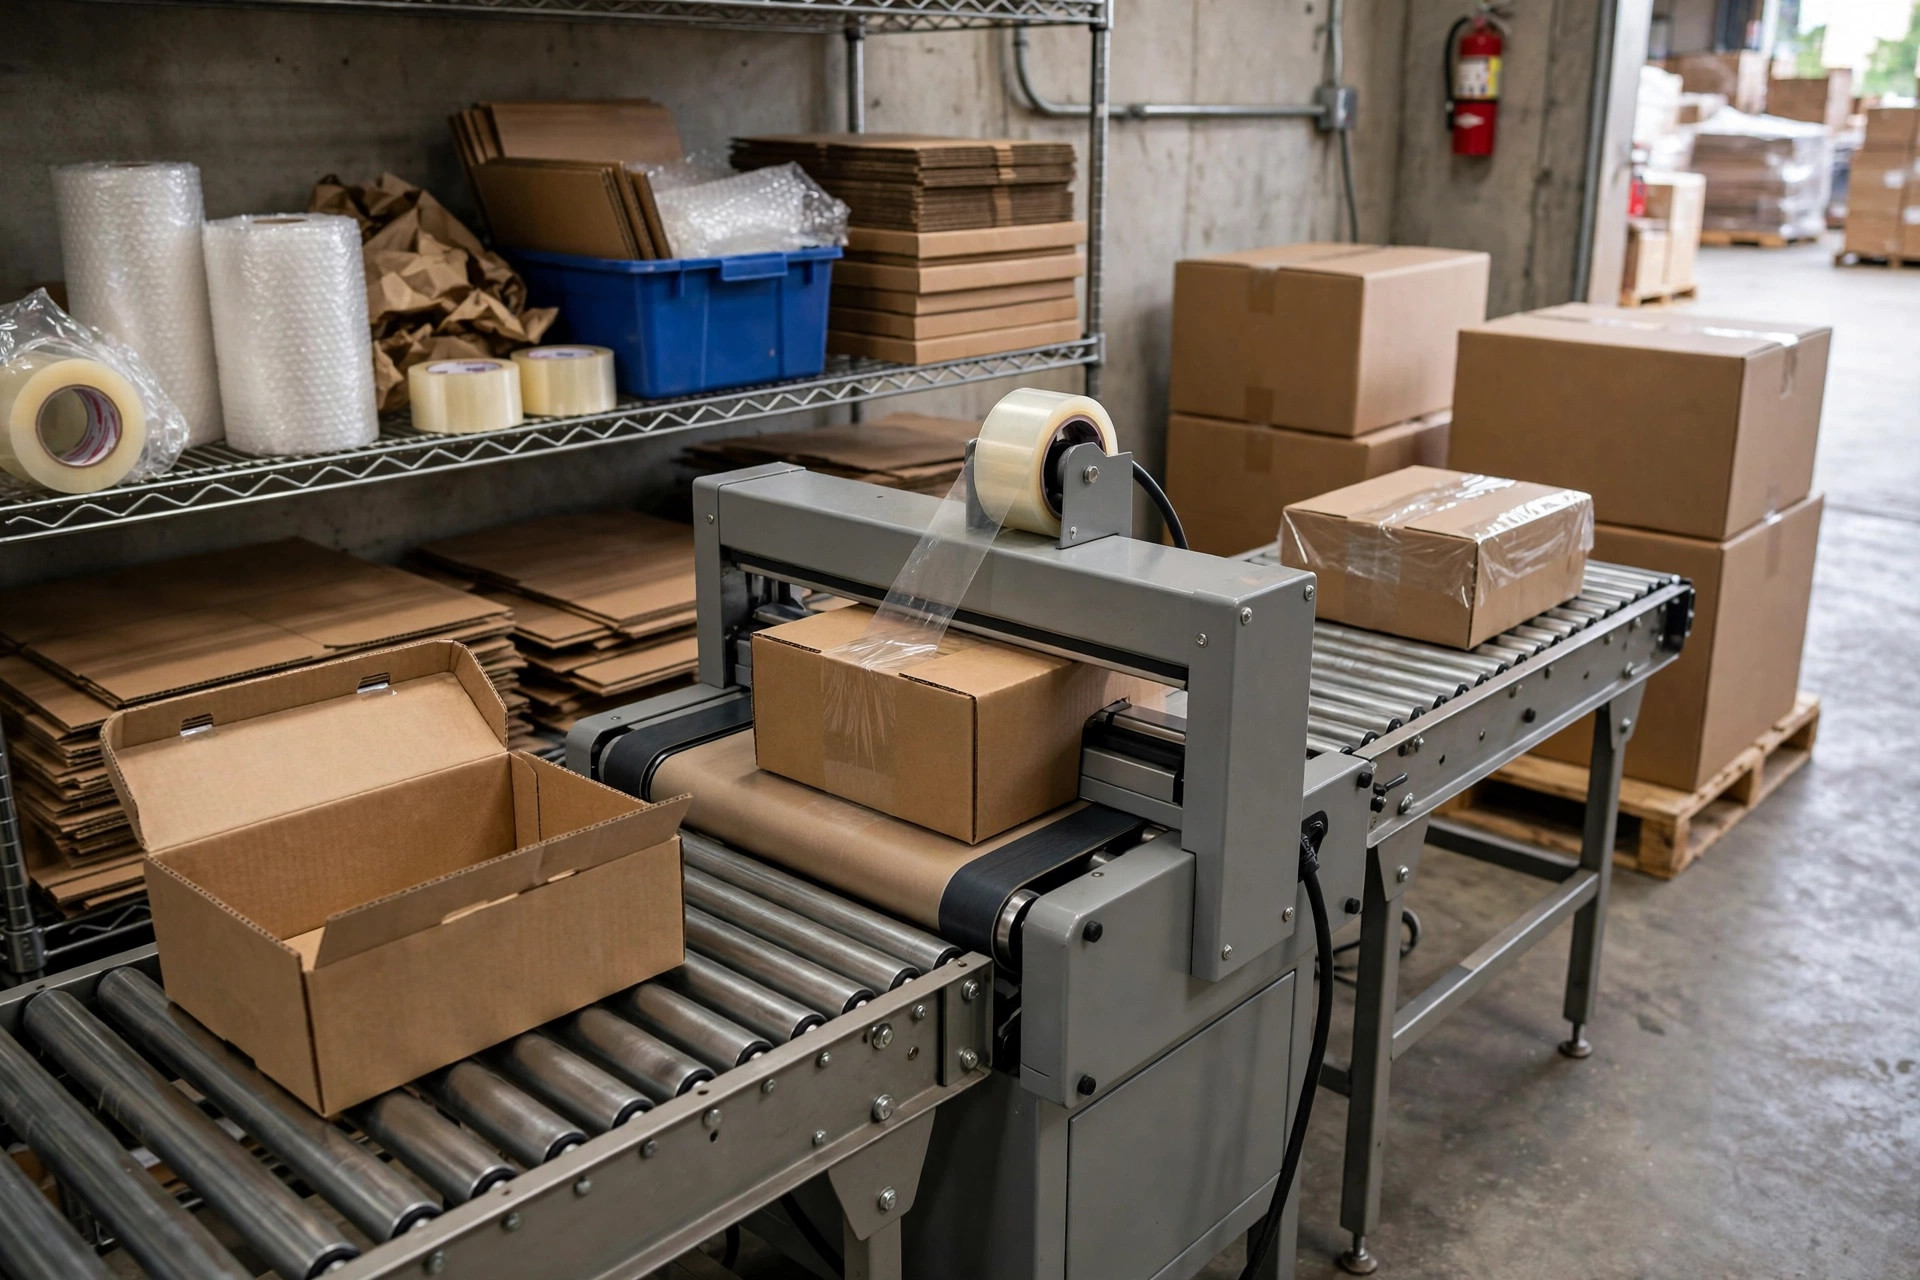
Une scelleuse fait trois choses : les courroies transportent la boîte, les rouleaux pressent les rabats à plat, la tête applique le ruban et la lame le coupe. Les dommages se produisent dans le « pressage » et la « coupe ».
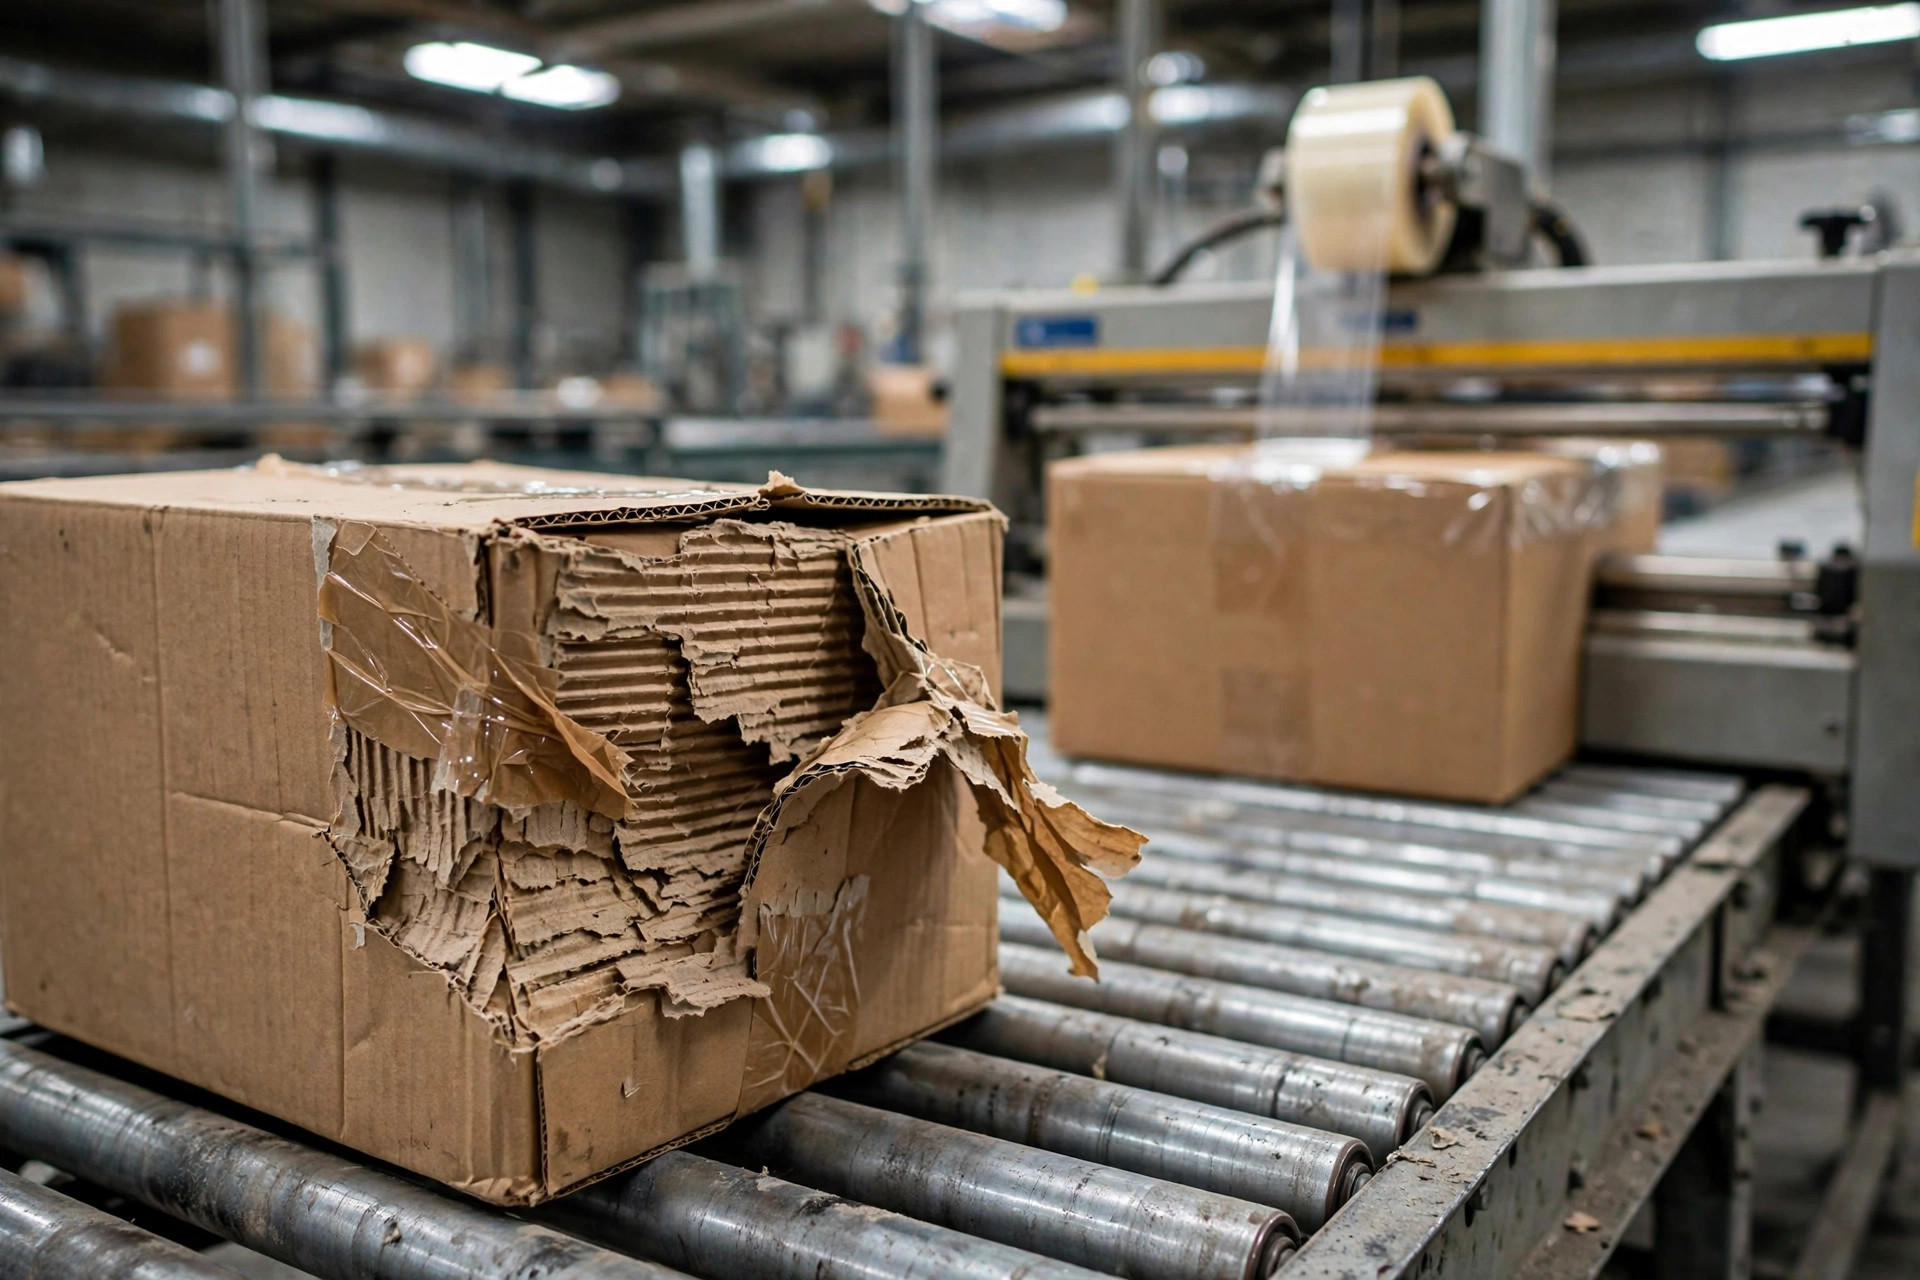
Une pression excessive des rouleaux est le tueur le plus courant. Les opérateurs serrent les rouleaux au maximum pour que la machine « gère » des hauteurs de boîtes mélangées sans réglage constant. Une boîte haute passe bien ; la suivante, plus basse, est écrasée. Une fois la cannelure aplatie en bande le long du bord supérieur, cette section perd sa résistance à l'empilement — la boîte a l'air scellée et solide, puis s'effondre sous la charge de la palette au centre de tri. Le carton ondulé ne craint pas le poids. Il craint la pression localisée.
Puis il y a la lame émoussée. Quand le ruban se déchire au lieu de se couper net, les opérateurs compensent en augmentant la tension du ruban pour « aider » la coupe. Un ruban trop tendu se contracte et tire les rabats vers l'intérieur, voilant le dessus de la boîte. Le pire cas que j'ai vu avait le ruban serré si fort que le dessus de la boîte s'était affaissé — et l'équipe de l'entrepôt était convaincue que le carton était trop mou. Il ne l'était pas. La lame aurait dû être remplacée depuis longtemps.
N'oubliez pas non plus le désaccord des courroies. Quand les courroies supérieure et inférieure tournent à des vitesses légèrement différentes — généralement parce que l'une est plus usée que l'autre — la boîte se tord en avançant. Sceaux de travers, cartons déformés. C'est un remplacement de courroie, pas une montée en gamme de boîte.
Et un coupable discret que personne ne soupçonne : le ruban est devenu plus étroit. Certaines opérations passent à un ruban plus étroit pour économiser quelques centimes par rouleau, mais le chevauchement du scellage rétrécit avec lui. Les boîtes s'ouvrent en transit, et la réclamation dit « la boîte a cassé » — alors que la boîte n'a jamais failli. C'est le scellage qui a failli.
Encore un : le réglage de hauteur que tout le monde a oublié. Sur les scelleuses semi-automatiques, la hauteur de la tête se règle à la manivelle. L'équipe du matin la monte pour les cartons hauts ; l'équipe de l'après-midi passe aux boîtes plus basses et personne ne la redescend, donc chaque boîte basse est forcée sous les rouleaux. Les dommages vont et viennent selon l'équipe, ce qui les rend exaspérants à retracer — et le fournisseur de boîtes passe pour coupable de quelque chose que la machine a fait.
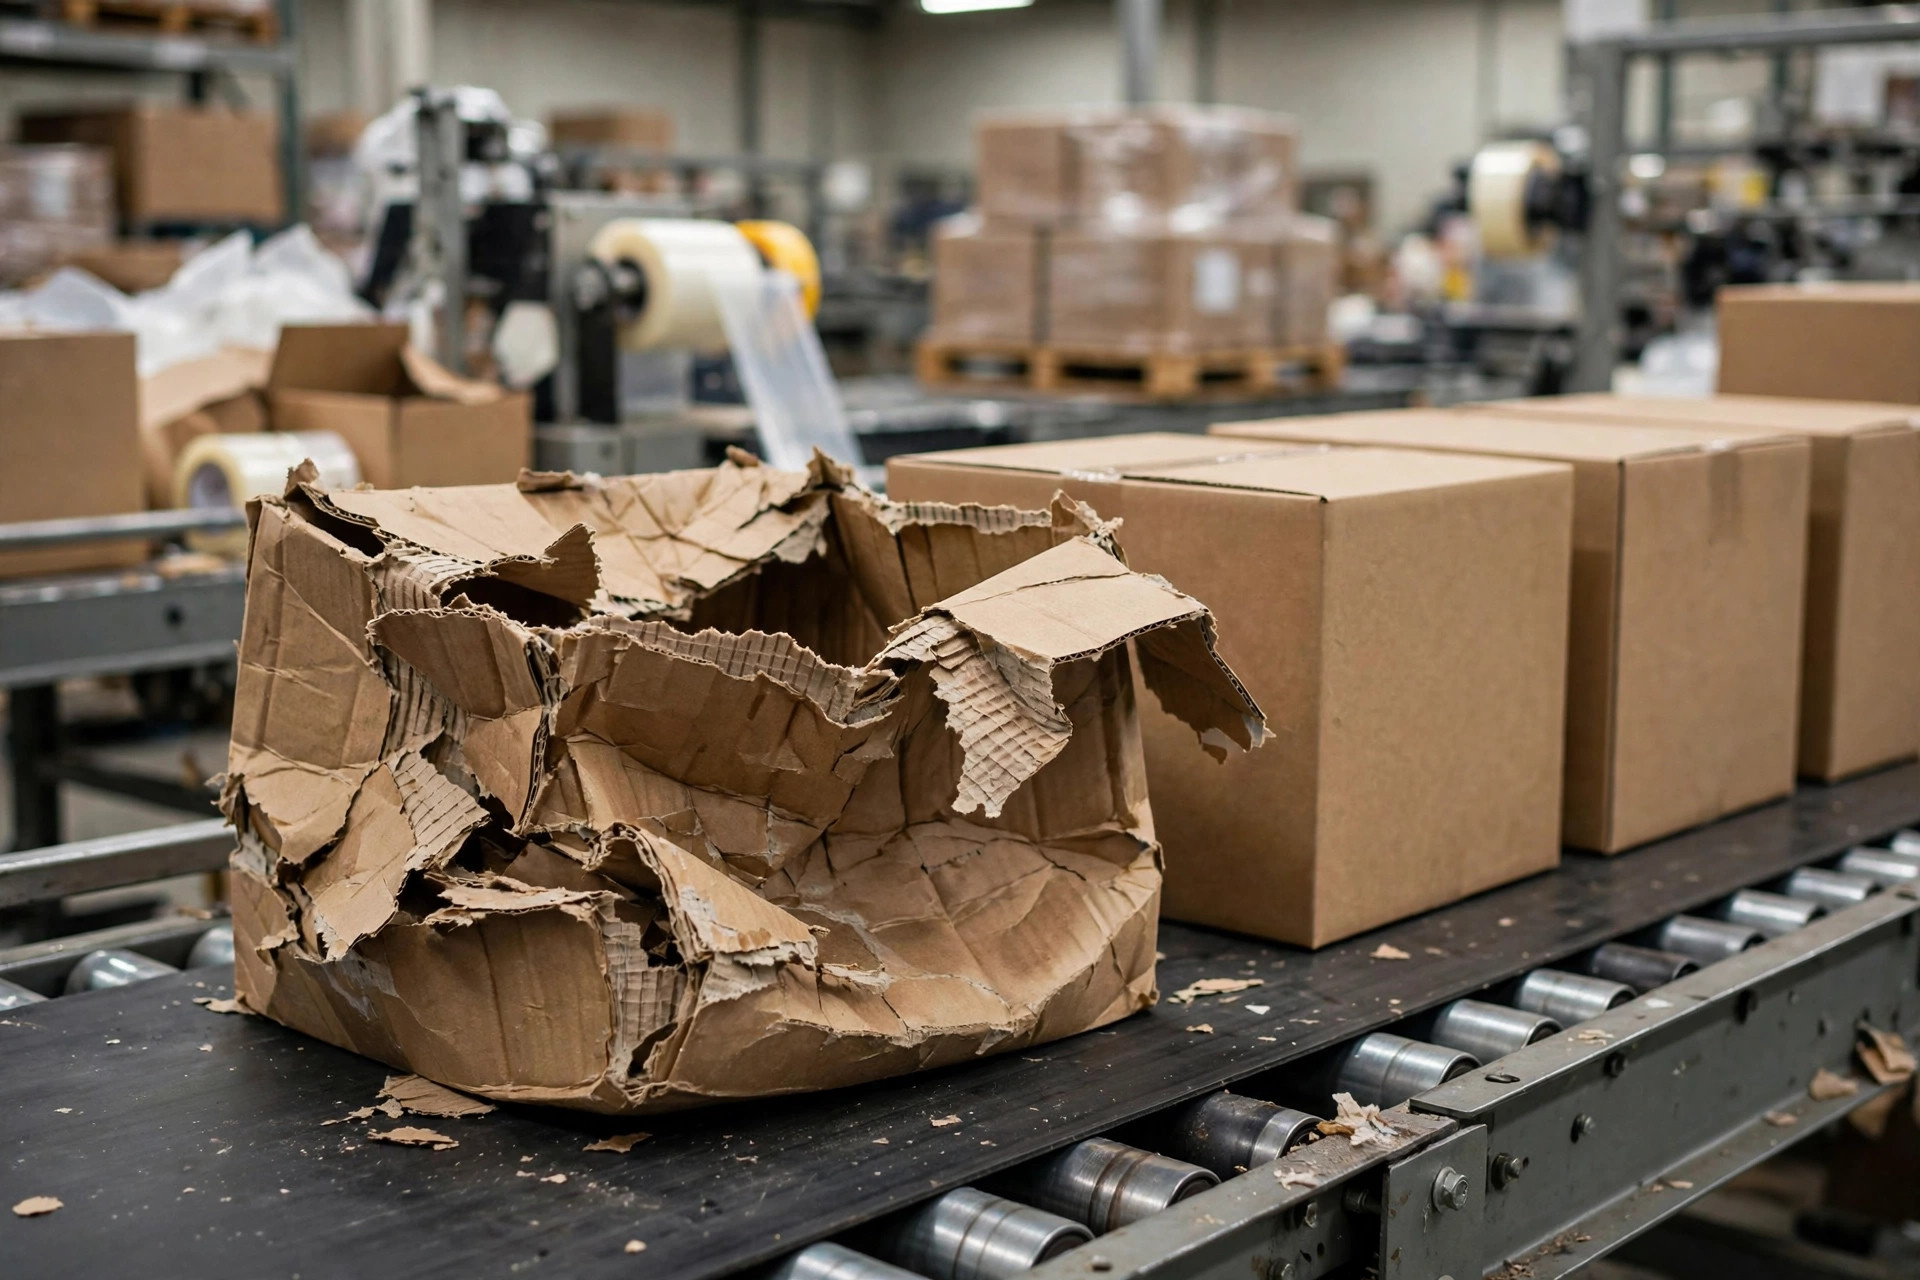
Quand le carton est vraiment en cause
Si la machine est en ordre et que les boîtes continuent de céder, alors c'est le carton. Mais un « mauvais carton » meurt de plusieurs façons différentes, et chacune demande un remède différent.
La première, c'est la mauvaise spécification. Un produit lourd dans du carton simple cannelure, ou la mauvaise cannelure pour le travail — la cannelure B résiste à l'écrasement, la cannelure C amortit mieux — et aucun réglage de machine ne le sauve. Vérifiez le tampon ECT imprimé sur le joint du fabricant par rapport à votre spécification d'achat. C'est le contrôle de réception le plus basique qui soit, et la plupart des entrepôts ne le font jamais.
La deuxième, c'est l'humidité, et elle est plus sournoise qu'on ne le pense. Le carton ondulé perd vite sa résistance quand il est humide — emplacements près des portes de quai, conteneurs en saison des pluies, condensation près de la chambre froide. Des boîtes qui ont l'air intactes en quittant votre bâtiment s'effondrent au quai du client. Ce type de dommage est saisonnier : il arrive avec la pluie. Tracez les défaillances par date et le schéma se dénonce généralement tout seul.
La troisième est la plus injuste : la boîte est trop grande. Le produit qui ballotte à l'intérieur martèle les coins en transit, et aucune montée en gamme du carton ne corrige un problème de vide. J'ai travaillé avec l'opération de traitement d'une marque de beauté qui utilisait des cartons premium double cannelure qui arrivaient quand même endommagés — le produit remplissait à peine la moitié de la boîte. Passer à deux tailles de boîte en dessous a tué le taux de dommages. Le carton n'a jamais été le problème.
La liste de diagnostic de 30 minutes (dans cet ordre)
- Lisez l'emplacement du dommage : écrasé ou fissuré au niveau du scellage supérieur avec des marques de rouleaux pointe vers la machine ; côtés éclatés, coins ou effondrement total pointent vers le carton, l'humidité ou la surcharge.
- Restez dix minutes à la scelleuse : regardez si les boîtes se tordent ou si les sceaux tombent de travers.
- Touchez les bords supérieurs à la sortie des boîtes : des indentations profondes des rouleaux sont un aveu.
- Inspectez la coupe du ruban : des bords déchirés et pelucheux signifient une lame émoussée — remplacez-la.
- Faites une comparaison : même lot de boîtes, desserrez la pression des rouleaux d'un cran, passez quelques dizaines de cartons, comparez les dommages.
- Vérifiez le tampon ECT sur le joint de la boîte par rapport à votre spécification — un écart retourne au fournisseur.
- Vérifiez l'humidité : les défaillances viennent-elles d'emplacements près des portes ? A-t-il plu ?
- Secouez la boîte : si le produit bouge de plus que la largeur d'un poing à l'intérieur, la boîte est trop grande, pas trop faible.
Quoi que cette ronde révèle, je recommande de transformer deux choses en habitudes fixes : un contrôle mensuel de dix minutes de la scelleuse — lame, usure des courroies, pression des rouleaux — et un contrôle ponctuel du tampon ECT par rapport à votre spécification d'achat à la réception. Aucun des deux ne coûte rien, et ensemble ils préviennent la plupart des accusations croisées. Les problèmes de dommages récidivent dans la plupart des entrepôts non pas parce qu'ils sont difficiles, mais parce que quelqu'un enquête une fois, les choses s'améliorent un moment, puis personne ne vérifie plus.
Le calcul : régler la machine ou monter en gamme de boîte ?
Régler la machine coûte une demi-journée d'arrêt, une lame de rechange et un peu de main-d'œuvre — la facture de pièces est presque nulle. Monter en gamme de boîte signifie rééchantillonner, renégocier les spécifications, des quantités minimales de commande qui immobilisent du cash, et quelques centimes de plus par carton multipliés par des centaines de milliers de cartons par mois. Cela fait facilement des dizaines de milliers de dollars par an.
Donc mon ordre des opérations ne change jamais : passez une demi-journée à faire en sorte que la machine cesse de brutaliser la boîte, puis parlez spécifications de carton. Inversez l'ordre et vous obtenez l'histoire d'Ontario — deux fournisseurs changés, problème intact.
Il y a aussi un coût caché que les gens ratent : changer de boîte signifie échantillonner, tester et négocier les minimums — deux ou trois semaines facilement, pendant lesquelles les dommages continuent et les réclamations continuent d'arriver. Régler la machine peut se glisser dans un changement d'équipe ou une fenêtre creuse sans toucher au débit. L'un stoppe l'hémorragie aujourd'hui ; l'autre paie dans quelques semaines. Ce calcul n'est pas serré.
Ma question pour vous : quand est-ce que quelqu'un a changé la lame de votre scelleuse pour la dernière fois ? Si personne ne sait répondre, la raison de votre taux de dommages élevé se cache peut-être dans cette question oubliée.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.