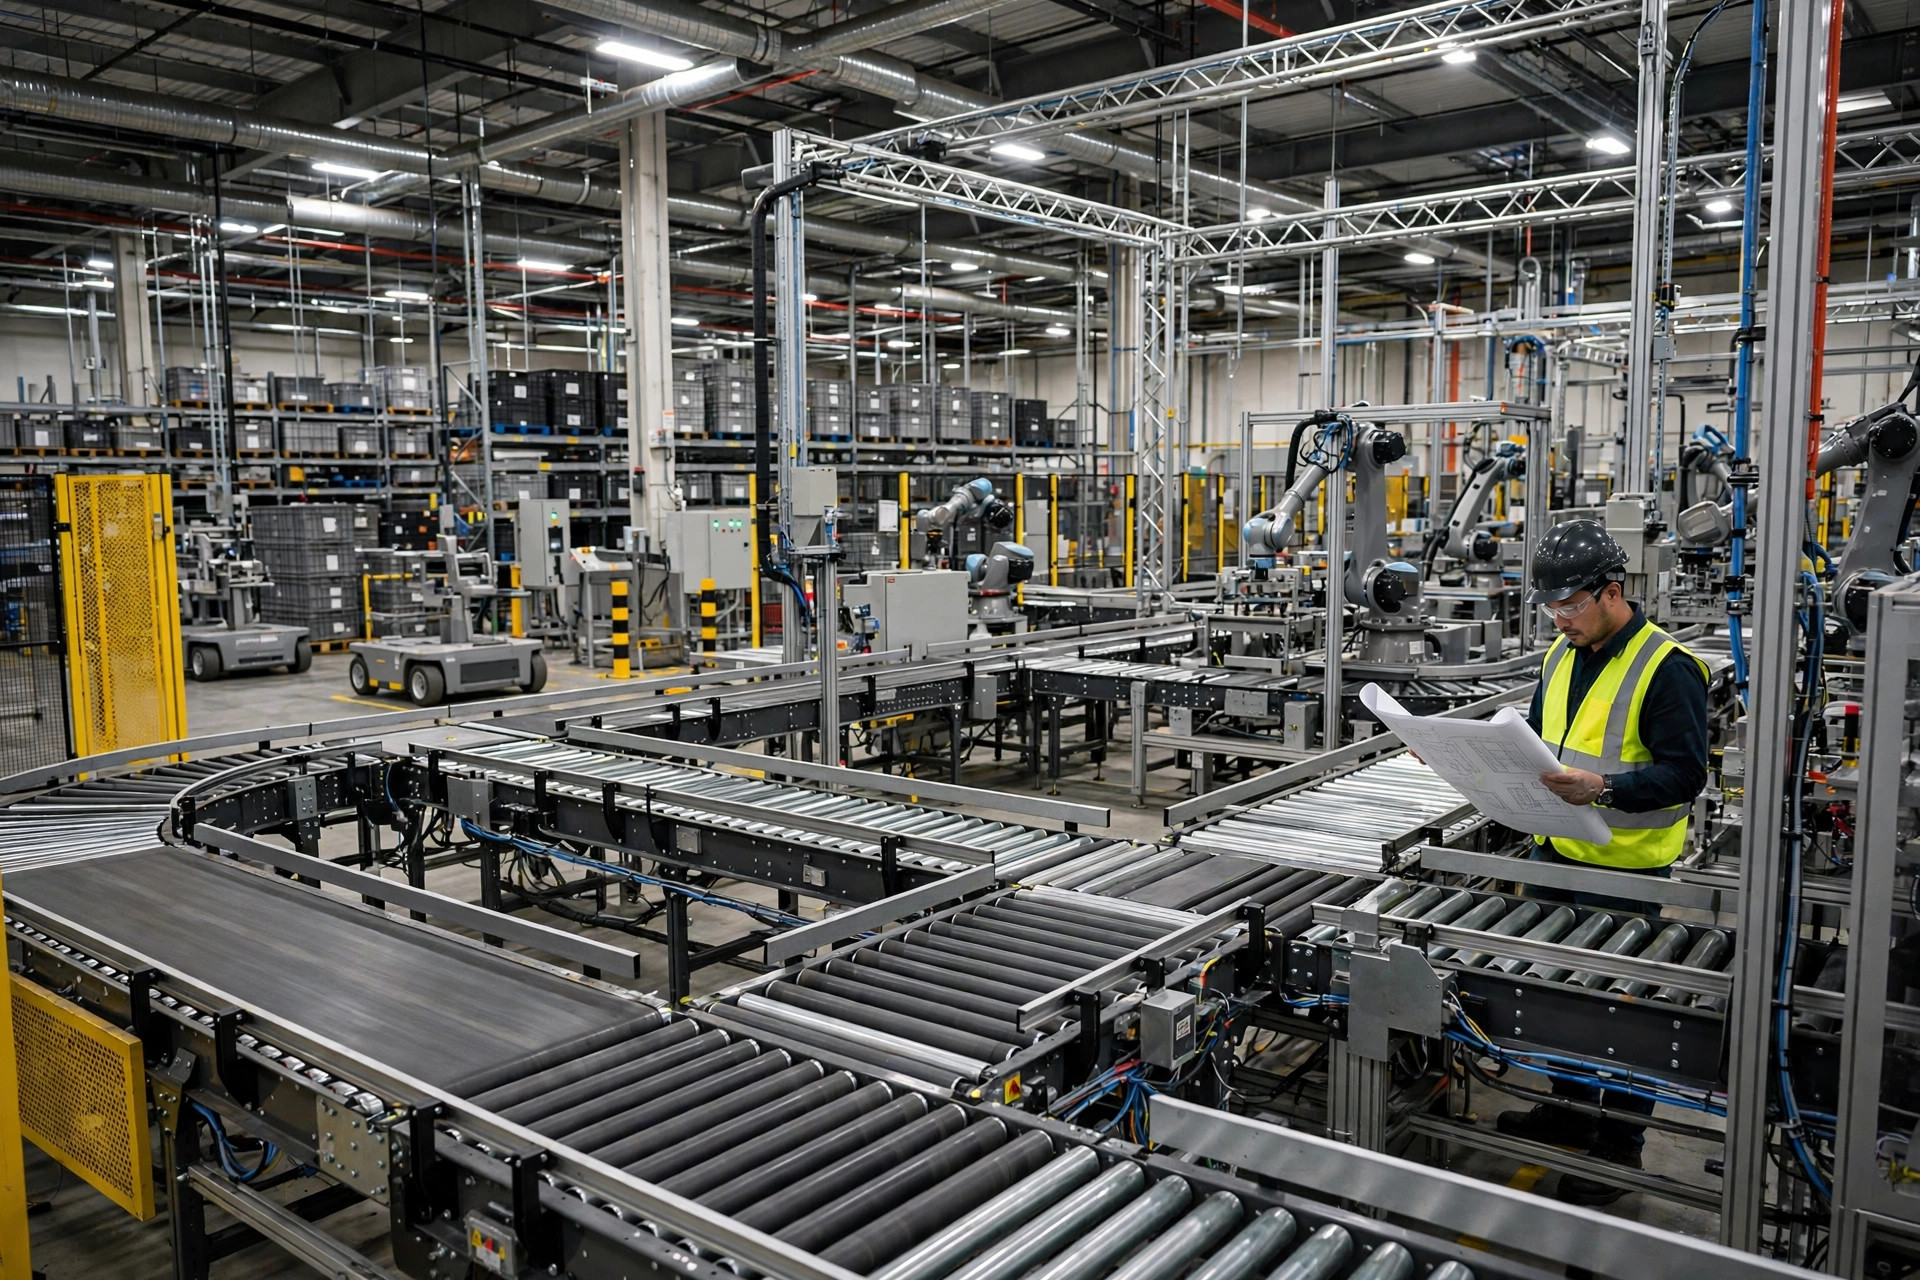
Il était 3 heures du matin pendant la haute saison de l'année dernière. Je suis resté une heure entière à côté de notre ligne d'emballage. Douze lignes en marche, lumières à plein régime, tout le monde avait l'air débordé. Mais le convoyeur hoquetait. Au poste de scellage des cartons, les boîtes s'entassaient devant une opératrice — trente, quarante de profondeur, de plus en plus haut. Au bout de la ligne, le gars de la vérification finale scrollait sur son téléphone.
Franchement : je vois cette scène à chaque haute saison. Plus la ligne est débordée, plus elle ralentit. Et ce n'est pas un problème d'effectif. Quelque chose étrangle la ligne, et personne ne le regarde.
L'UPH de la ligne est décidé par le poste le plus lent, pas le plus rapide
La plupart des gens calculent l'UPH — unités par heure — comme ceci : on compte tout ce que la ligne a sorti, on divise par les personnes, on divise par les heures. Un beau chiffre bien propre. Superbe dans un rapport. Mais quand le pic arrive, ce chiffre s'effondre, et personne ne sait pourquoi.
Voici de vraies données de notre entrepôt. Avant le dernier pic, j'ai posté un chef d'équipe avec un chronomètre pendant toute une matinée. Une ligne de six personnes, chaque poste chronométré par unité :
| Poste | Tâche | Secondes moyennes par unité |
|---|---|---|
| Mise en carton | Charger les articles préparés dans le carton | 22 |
| Calage | Film à bulles, papier kraft | 9 |
| Scellage | Fermer le carton au ruban adhésif | 31 |
| Étiquetage | Scanner et appliquer l'étiquette d'expédition | 12 |
| Vérification | Peser et contrôler | 8 |
| Palettisation | Sur palette / sur convoyeur | 14 |
Vous le voyez ? Le poste le plus rapide est la vérification avec 8 secondes. Le plus lent est le scellage avec 31 secondes. Et l'UPH de toute la ligne est fixé par ces 31 secondes. Production maximale par heure : 3,600 divisé par 31 — environ 116 unités. Le gars de la mise en carton qui tourne à 22 secondes par unité ? Peu importe. Chaque boîte qu'il finit ne fait que s'ajouter à la file devant le scellage.
C'est la définition du goulot d'étranglement : une ligne produit exactement à la vitesse de son poste le plus lent. Ajoutez deux personnes en bout de ligne et la pile devant le scellage ne fera que grandir. L'UPH ne bouge pas d'un point.
Deux fois où on l'a appris à nos dépens sur la ligne d'emballage : ajouter du monde l'a ralentie
Première histoire. Été 2023, la promo d'une marque de beauté a explosé. Le volume quotidien est passé de 8,000 à 21,000 commandes. Mon premier réflexe — comme tout le monde — a été d'ajouter du monde. La ligne d'emballage est passée de 6 à 9 personnes. Résultat ? L'UPH par personne a chuté de 95 à 78 unités par heure. Plus de monde, ligne plus lente.
Pourquoi ? Je l'ai compris après coup. Les trois personnes en plus n'avaient pas de poste fixe ; elles flottaient là où ça avait l'air débordé. Mais le goulot était le scellage, et le poste de scellage n'a qu'une certaine largeur. Deux personnes serrées là-dedans se donnaient des coups de coude et ont renversé le dévidoir deux fois. L'effectif supplémentaire n'a produit strictement rien et n'a fait qu'aggraver le goulot.
Deuxième histoire. Le pic du 618 de cette année. Leçon retenue — pas de monde en plus cette fois. À la place, j'ai fait une seule chose : j'ai démonté le poste de scellage avec la méthode ECRS en quatre étapes que je détaille ci-dessous. La même ligne de six personnes. L'UPH est passé de 104 à 147 — quarante pour cent de plus. Pas une seule personne ajoutée.
D'où cette conclusion contre-intuitive : quand une ligne d'emballage doit aller plus vite, votre premier réflexe ne devrait pas être d'ajouter du monde — mais de trouver le goulot. Ajouter du monde, c'est verser plus d'eau dans le réservoir. Le goulot, c'est la bonde. Élargissez d'abord la bonde, sinon toute cette eau déborde.
ECRS, étape par étape : comment on a débouché la ligne d'emballage
ECRS est une méthode d'ingénierie industrielle : Éliminer, Combiner, Réorganiser, Simplifier — dans cet ordre, et l'ordre compte. Chaque chef d'équipe de notre entrepôt a désormais la carte sur lui. Toute amélioration de la ligne d'emballage passe par ces quatre questions, dans l'ordre.
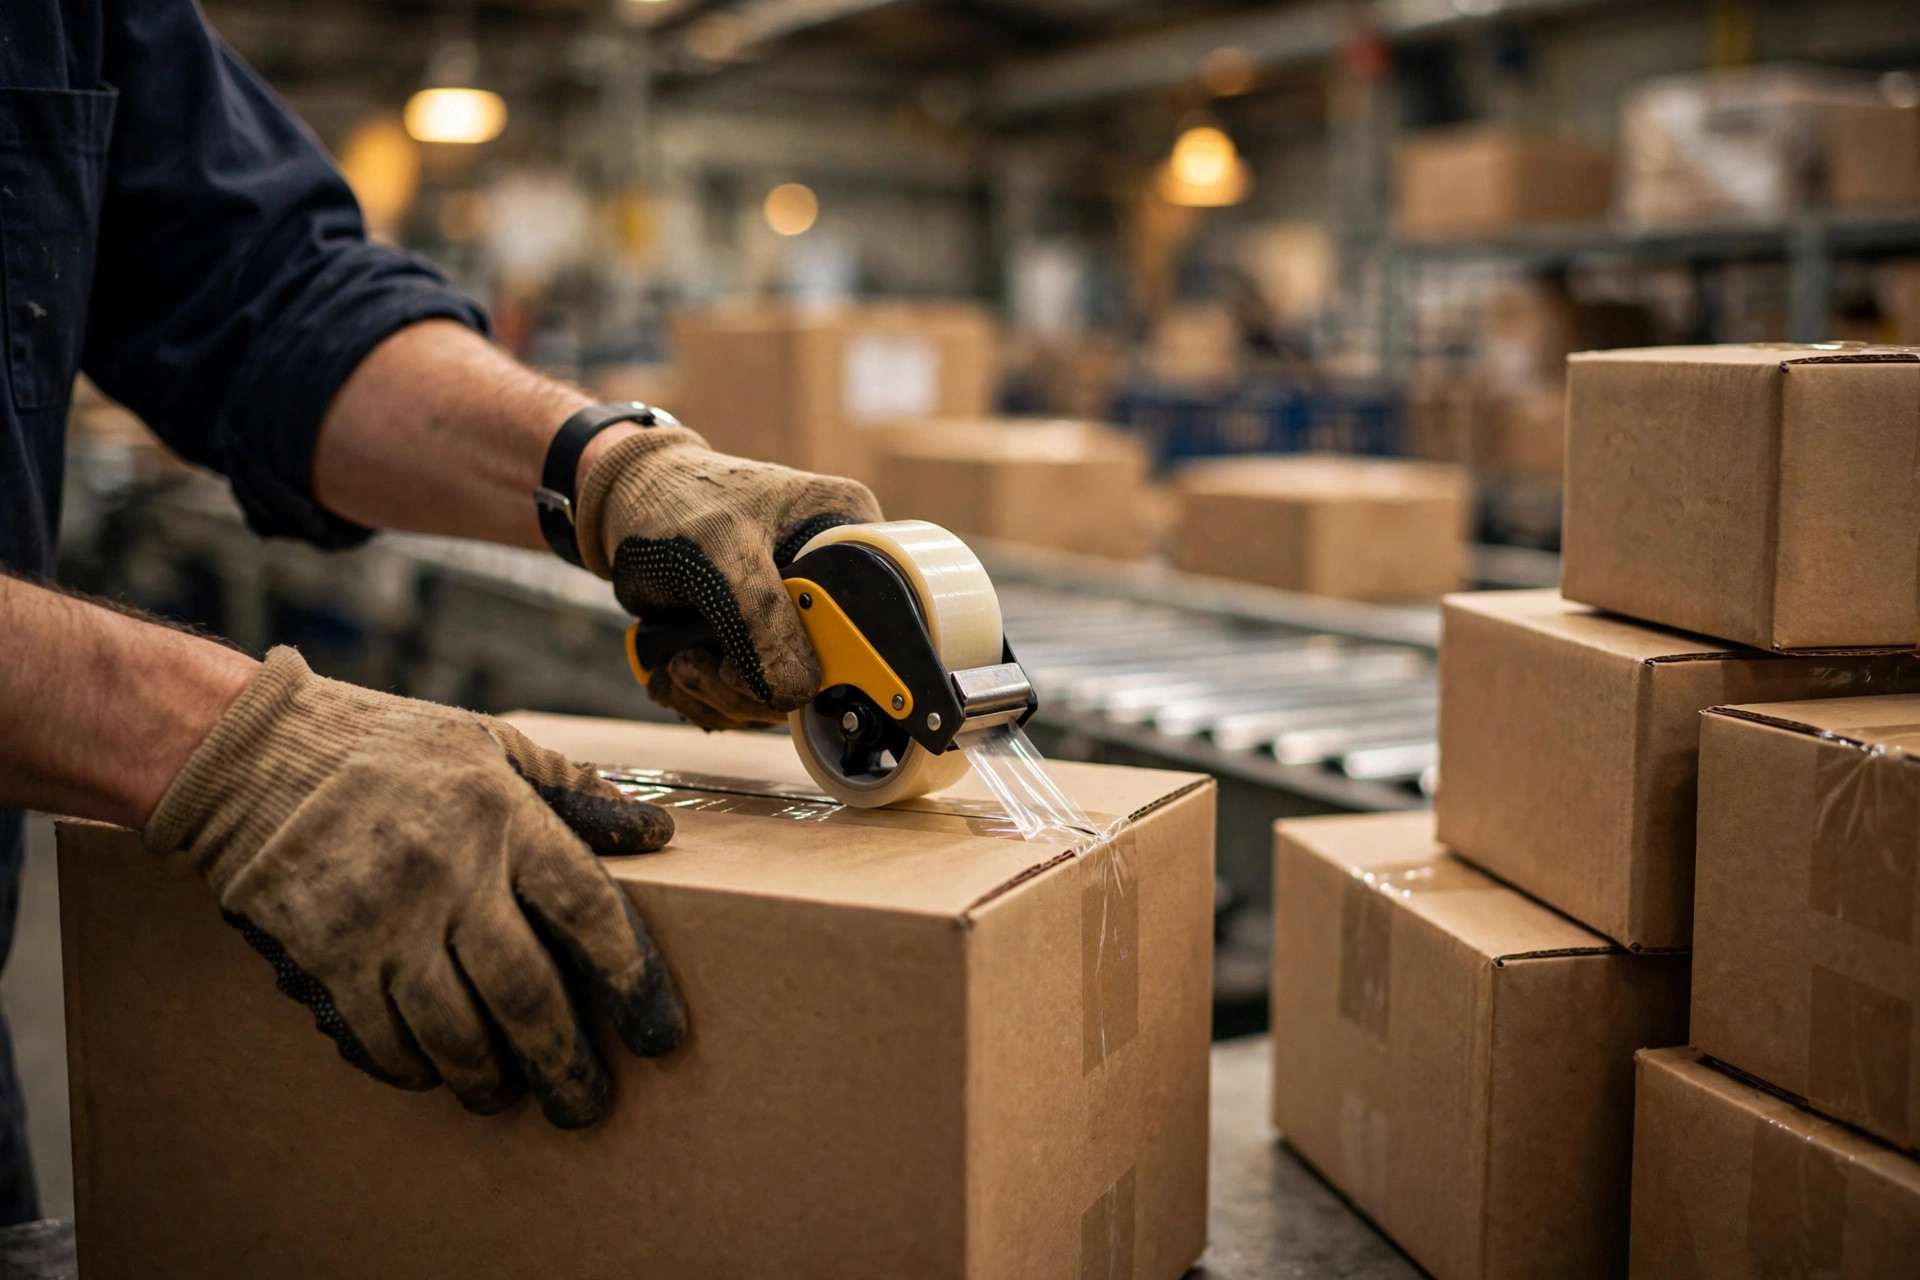
Prenons comme exemple notre poste de scellage pendant le 618 :
Étape 1 — Éliminer : demander si la tâche a besoin d'exister. Le scellage comportait deux passages de ruban : un sur la couture centrale, un sur chaque côté. Pourquoi les passages latéraux ? Parce qu'il y a cinq ans, un client s'était plaint d'une boîte qui s'était ouverte. Cinq ans, aucune plainte depuis — mais les passages de ruban sont restés. On a supprimé les passages latéraux. Le scellage est passé de 31 à 24 secondes par unité. Cette coupe a été la plus douloureuse et la plus utile.
Étape 2 — Combiner : une personne peut-elle faire ce que font deux ? L'étiquetage et la vérification étaient deux postes : étiqueter la boîte, la pousser vers la vérification pour la peser. Il s'avère que la personne qui applique l'étiquette peut peser en même temps — mettez une balance à côté de l'imprimante d'étiquettes, scannez, collez l'étiquette, posez la boîte sur la balance, les données arrivent dans le système automatiquement. Deux postes sont devenus un seul. La personne libérée est allée soutenir le goulot.
Étape 3 — Réorganiser : changer la séquence, raccourcir le mouvement. Le calage se trouvait derrière le poste de mise en carton. Chaque boîte impliquait un tour complet du corps pour attraper du calage — des milliers de tours par jour. On a déplacé le rack de calage sur le côté, à portée de main. Ça paraît anodin en soi, mais les mouvements morts ont chuté à chaque poste, et l'UPH de la ligne est remonté.
Étape 4 — Simplifier : c'est seulement maintenant qu'on rend le mouvement plus rapide. Après les trois premières étapes, le scellage était descendu à 24 secondes — toujours le goulot. C'est là que la simplification paie : ruban plus large (on est passé de 48mm à 72mm, un passage fait le travail de deux), un pistolet à ruban avec coupeur intégré, des cartons pré-rainurés qui se plient vite. Le scellage est tombé à 17 secondes, et le goulot s'est déplacé vers la mise en carton à 22 secondes. La capacité de la ligne est passée de 116 à 164 unités par heure.
Notez la séquence : d'abord corriger le processus, ensuite le mouvement. La plupart des équipes commencent à l'étape 4 — pistolets à ruban plus rapides, concours d'habileté, primes et sanctions. Mais si le processus du poste goulot est redondant, vous ne faites qu'être très efficace à faire du travail inutile.
Trois rappels pour mes collègues exploitants
Premièrement, les goulots bougent. Vous serrez le scellage de 31 à 17 secondes, et le goulot saute sur la mise en carton. Une session de chronométrage avant le pic ne suffit pas — pendant le pic, quelqu'un doit chronométrer les postes chaque semaine. Quand le goulot bouge, le plan d'amélioration bouge avec lui.
Deuxièmement, ne pilotez pas une ligne d'emballage à l'UPH moyen. Les moyennes cachent les goulots. Je suis désormais deux chiffres : les secondes par unité du poste goulot, et les vraies boîtes qui sortent de la ligne. Et le poste goulot a son propre coefficient de performance plus élevé — ces gens-là font le travail le plus dur de la ligne.
Troisièmement, c'est en basse saison qu'on répare la ligne. Toute amélioration ECRS se fait et se règle pendant les mois calmes. La haute saison, c'est pour récolter le résultat, pas pour reconstruire la ligne. Changer le layout en plein pic, c'est comme changer un moteur en plein vol — personne n'ose.
Les lignes d'emballage, ce n'est pas de la haute technologie. On observe chaque poste, un par un, et on coupe chaque mouvement gaspillé, un par un. Notre pratique établie désormais : une journée chronomètre par mois, et le poste goulot reçoit un badge rouge pour que tout le bâtiment sache où se trouve la bouée de sauvetage de cette ligne.
Allez vous poster près de votre ligne avec un chronomètre pendant une matinée. Vous serez surpris, promis.
Par Chen Feng, Responsable des opérations d'entrepôt
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.