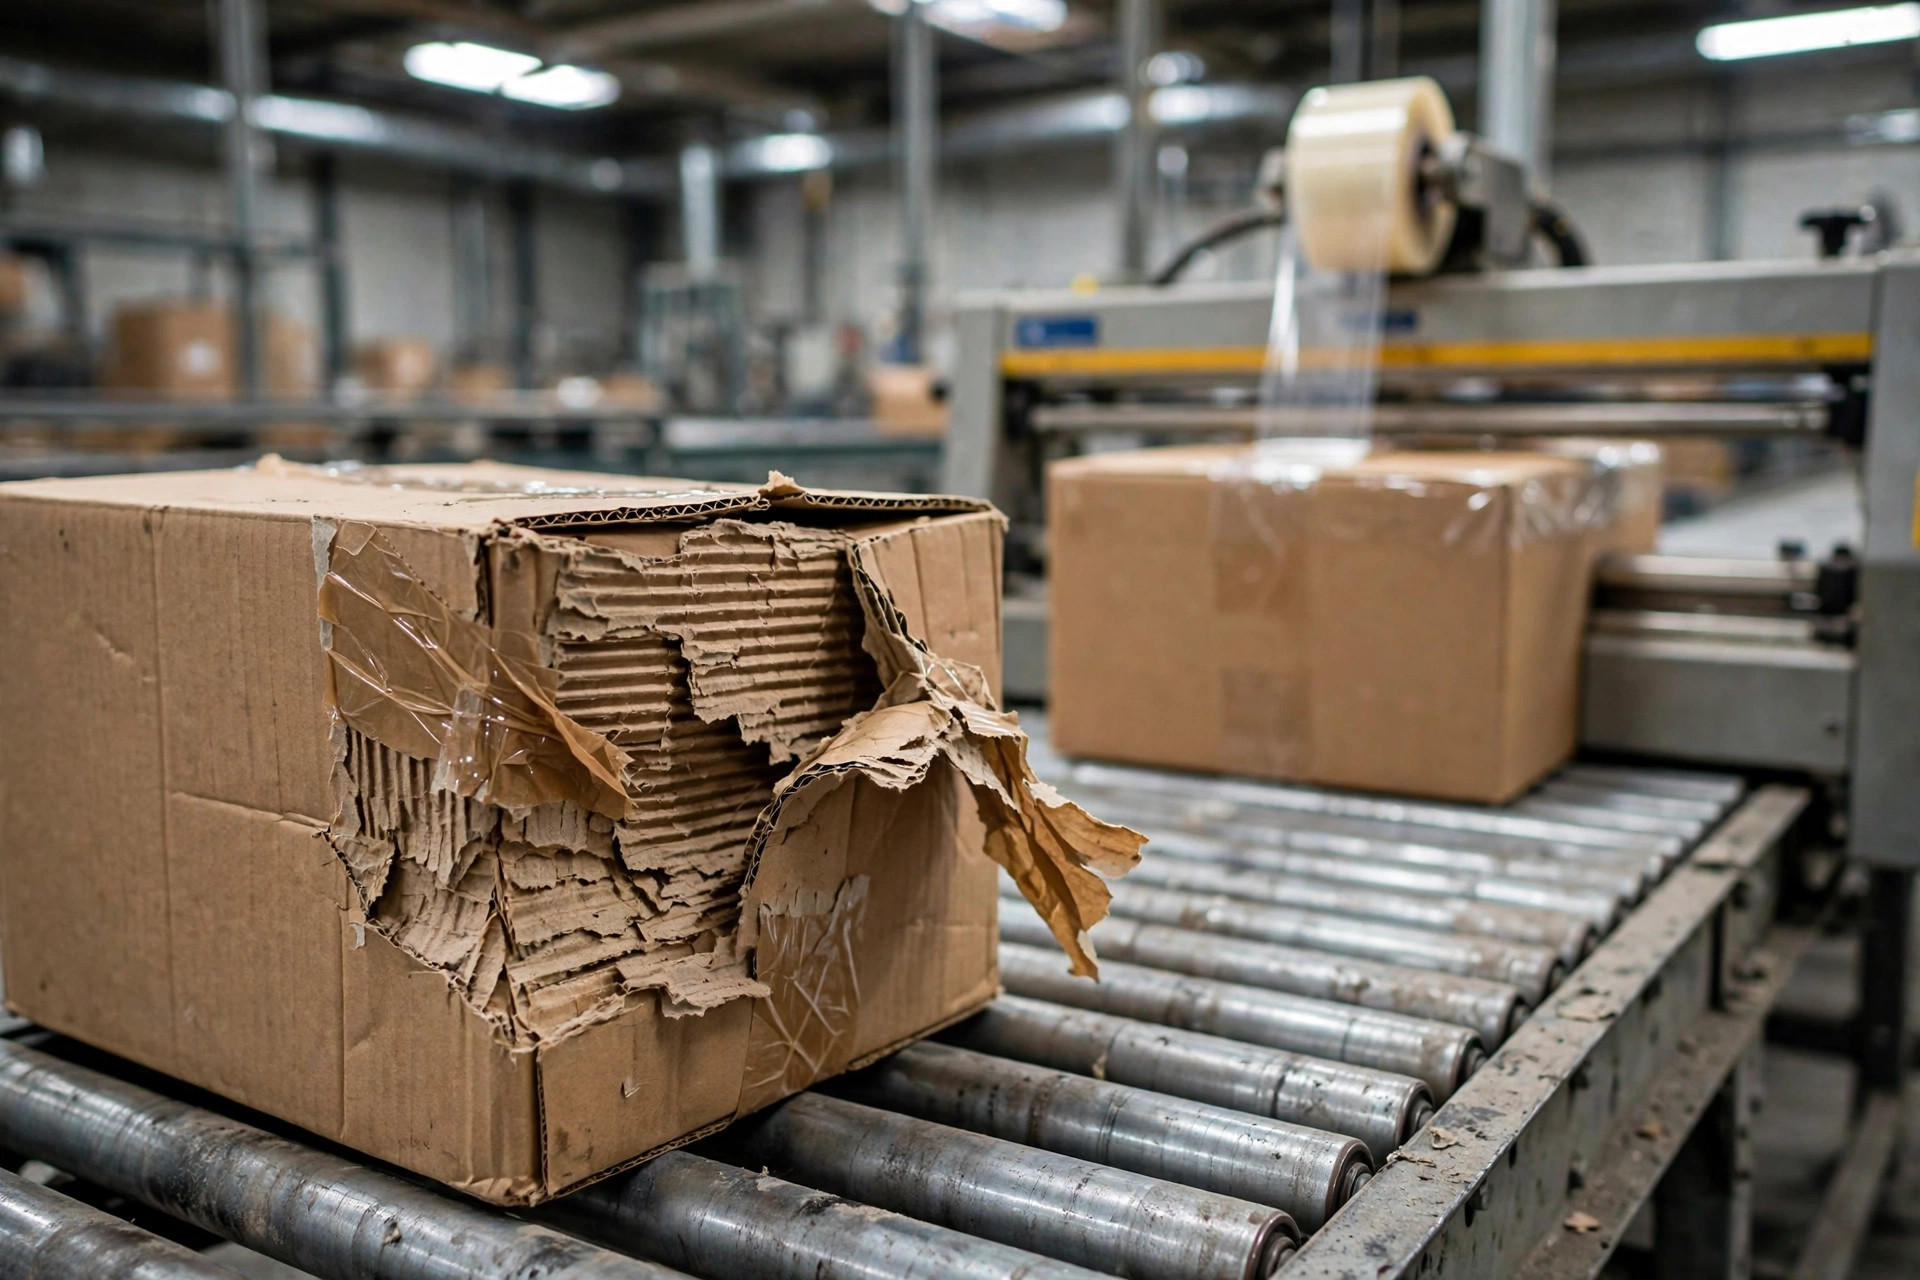
Le mois dernier, j'ai visité un entrepôt de commerce électronique à Fontana qui expédie environ 3 000 commandes par jour. Le responsable de l'entrepôt m'a dit que leur taux de cartons endommagés avait atteint 2,3 % — cartons écrasés, ruban adhésif décollé, clients en colère — et que les réexpéditions et les remboursements coûtaient près de 9 000 $ par mois. Le premier réflexe du propriétaire a été de monter en gamme les cartons, de 32 ECT à 44 ECT, ce qui a ajouté plus de 30 000 $ par an au budget d'emballage. Le résultat ? Les dommages sont passés de 2,3 % à 2,0 %. Pratiquement rien.
Voici la vérité, après vingt ans sur le plancher des entrepôts : la plupart des cartons endommagés ne sont pas causés par une boîte trop faible. C'est une scelleuse de cartons mal réglée combinée à des transferts brutaux sur la ligne de convoyeurs. Vous pouvez passer de 32 à 48 ECT autant que vous voulez — si le problème vient de la machine, les cartons continueront de se briser, et chacun vous coûtera juste quelques centimes de plus.
Suivez le dommage le long de la chaîne — n'accusez pas la boîte en premier
Un carton traverse quatre portes entre la station d'emballage et la remorque : la boîte elle-même, la scelleuse de cartons, les transferts sur le convoyeur et l'empilage final du chargement. La blessure sur le carton vous dit quelle porte a causé le dommage.
Commencez par la boîte elle-même. L'ECT — test de résistance à l'écrasement sur chant — mesure la pression d'empilage verticale que le carton peut supporter. 32, 44 et 48 sont les grades les plus courants aux États-Unis. L'idée reçue courante est qu'un ECT plus élevé signifie automatiquement plus de résistance. C'est faux. L'ECT mesure la résistance à la compression, qui est un mode de défaillance différent d'une chute ou d'une déchirure. Un carton neuf en 32 ECT supporte très bien l'empilage. Ce qui tue réellement une boîte, c'est trois choses : l'humidité, un fort taux de matière recyclée et les vieux stocks. Un carton humide peut perdre 30 % ou plus de sa résistance, et beaucoup d'entrepôts empilent les cartons dans une zone de réception non contrôlée — un orage d'été et les paquets contre le mur sont fichus. Demandez à votre fournisseur le taux de recyclé : au-dessus de 50 %, la résistance à la déchirure dans les coins chute sensiblement.
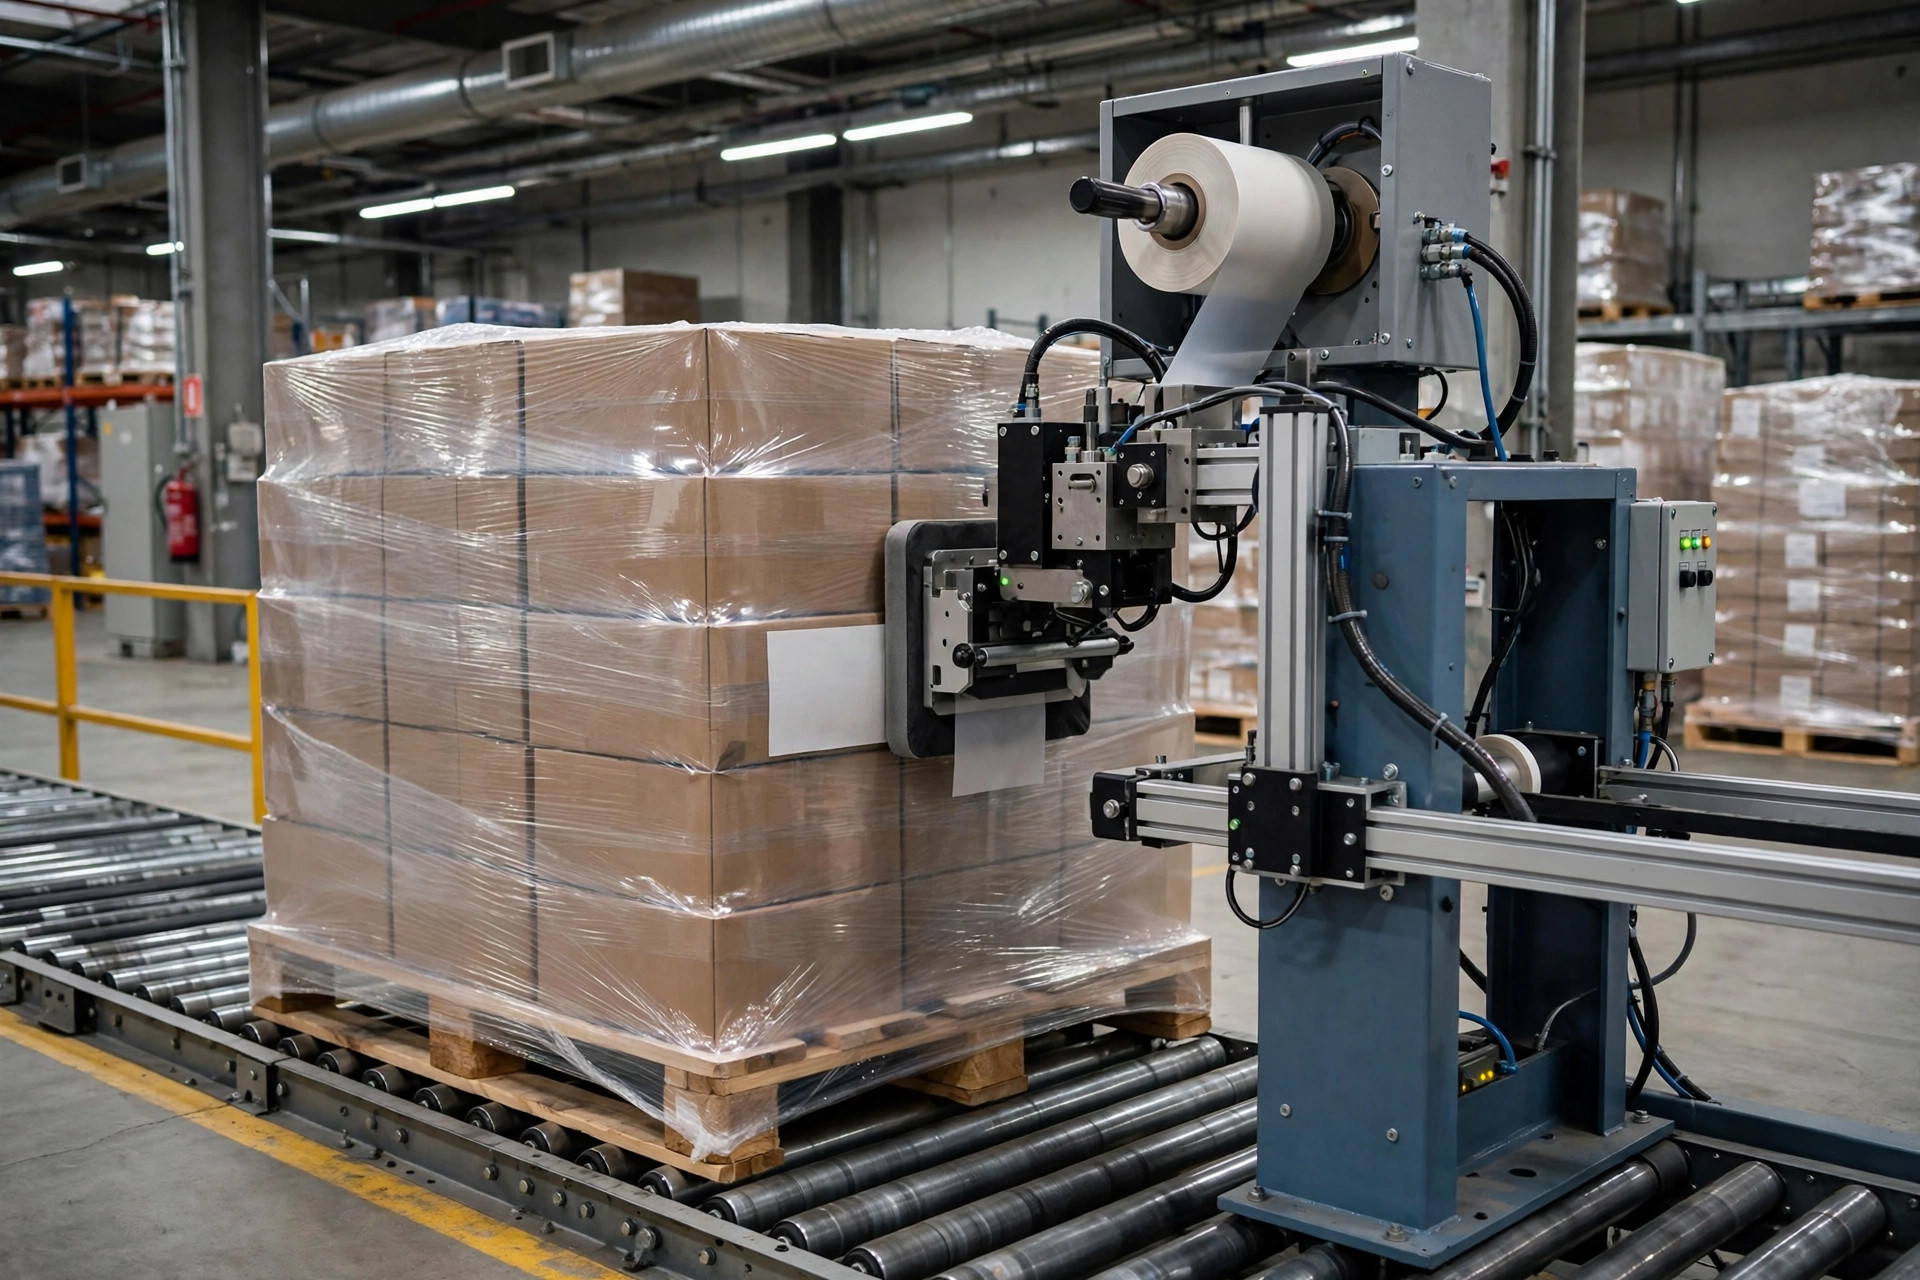
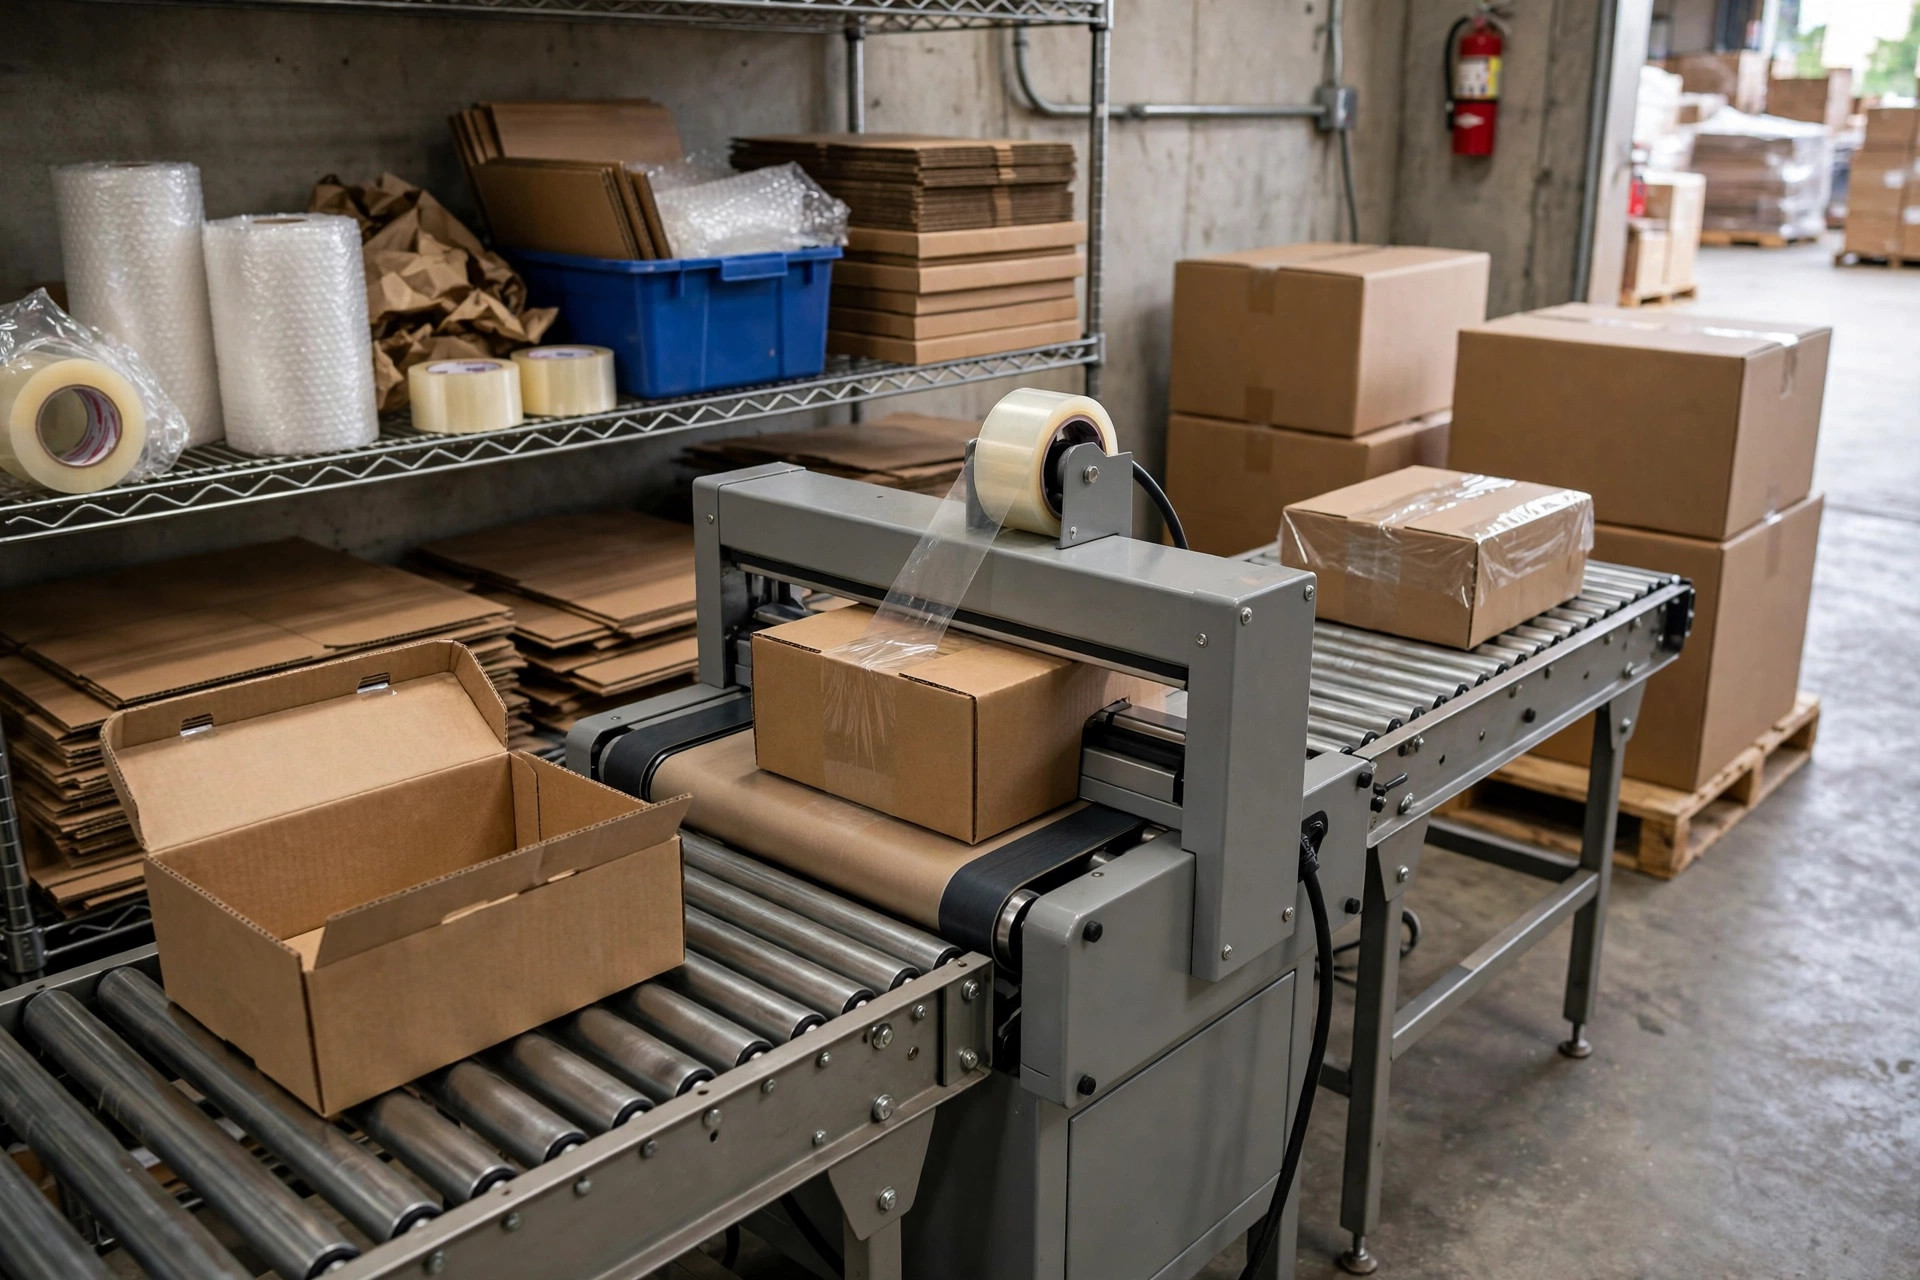
Regardez ensuite la scelleuse de cartons — c'est là que naissent la plupart des dommages. Quatre choses déraillent sur une scelleuse semi-automatique : la pression des courroies supérieure et inférieure trop forte, le plieur de rabats mal réglé, une mauvaise tension du ruban et une lame émoussée. Une pression de courroies trop forte laisse deux plis profonds sur les flancs du carton. Une boîte vide a l'air parfaite ; chargez-la de produits lourds et ces plis deviennent des lignes de rupture. Le pire cas que j'ai vu était serré au point d'écraser une canette de soda — et l'opérateur pensait que « plus serré, c'est mieux ». Un plieur de rabats mal réglé est plus insidieux : les rabats supérieurs ne sont pas à plat avant le scellage, le ruban n'accroche que la moitié de la surface, un bon choc en transit fait sauter le scellage, le produit bouge à l'intérieur et les coins éclatent. Le ruban compte aussi : 48 mm est le standard, mais pour les cartons lourds (plus de 15 kg) passez au 72 mm, et réglez la tension pour que le ruban soit à plat sans déformer le carton. Une lame émoussée laisse de longues queues de ruban qui ne scellent pas et coincent le carton suivant.
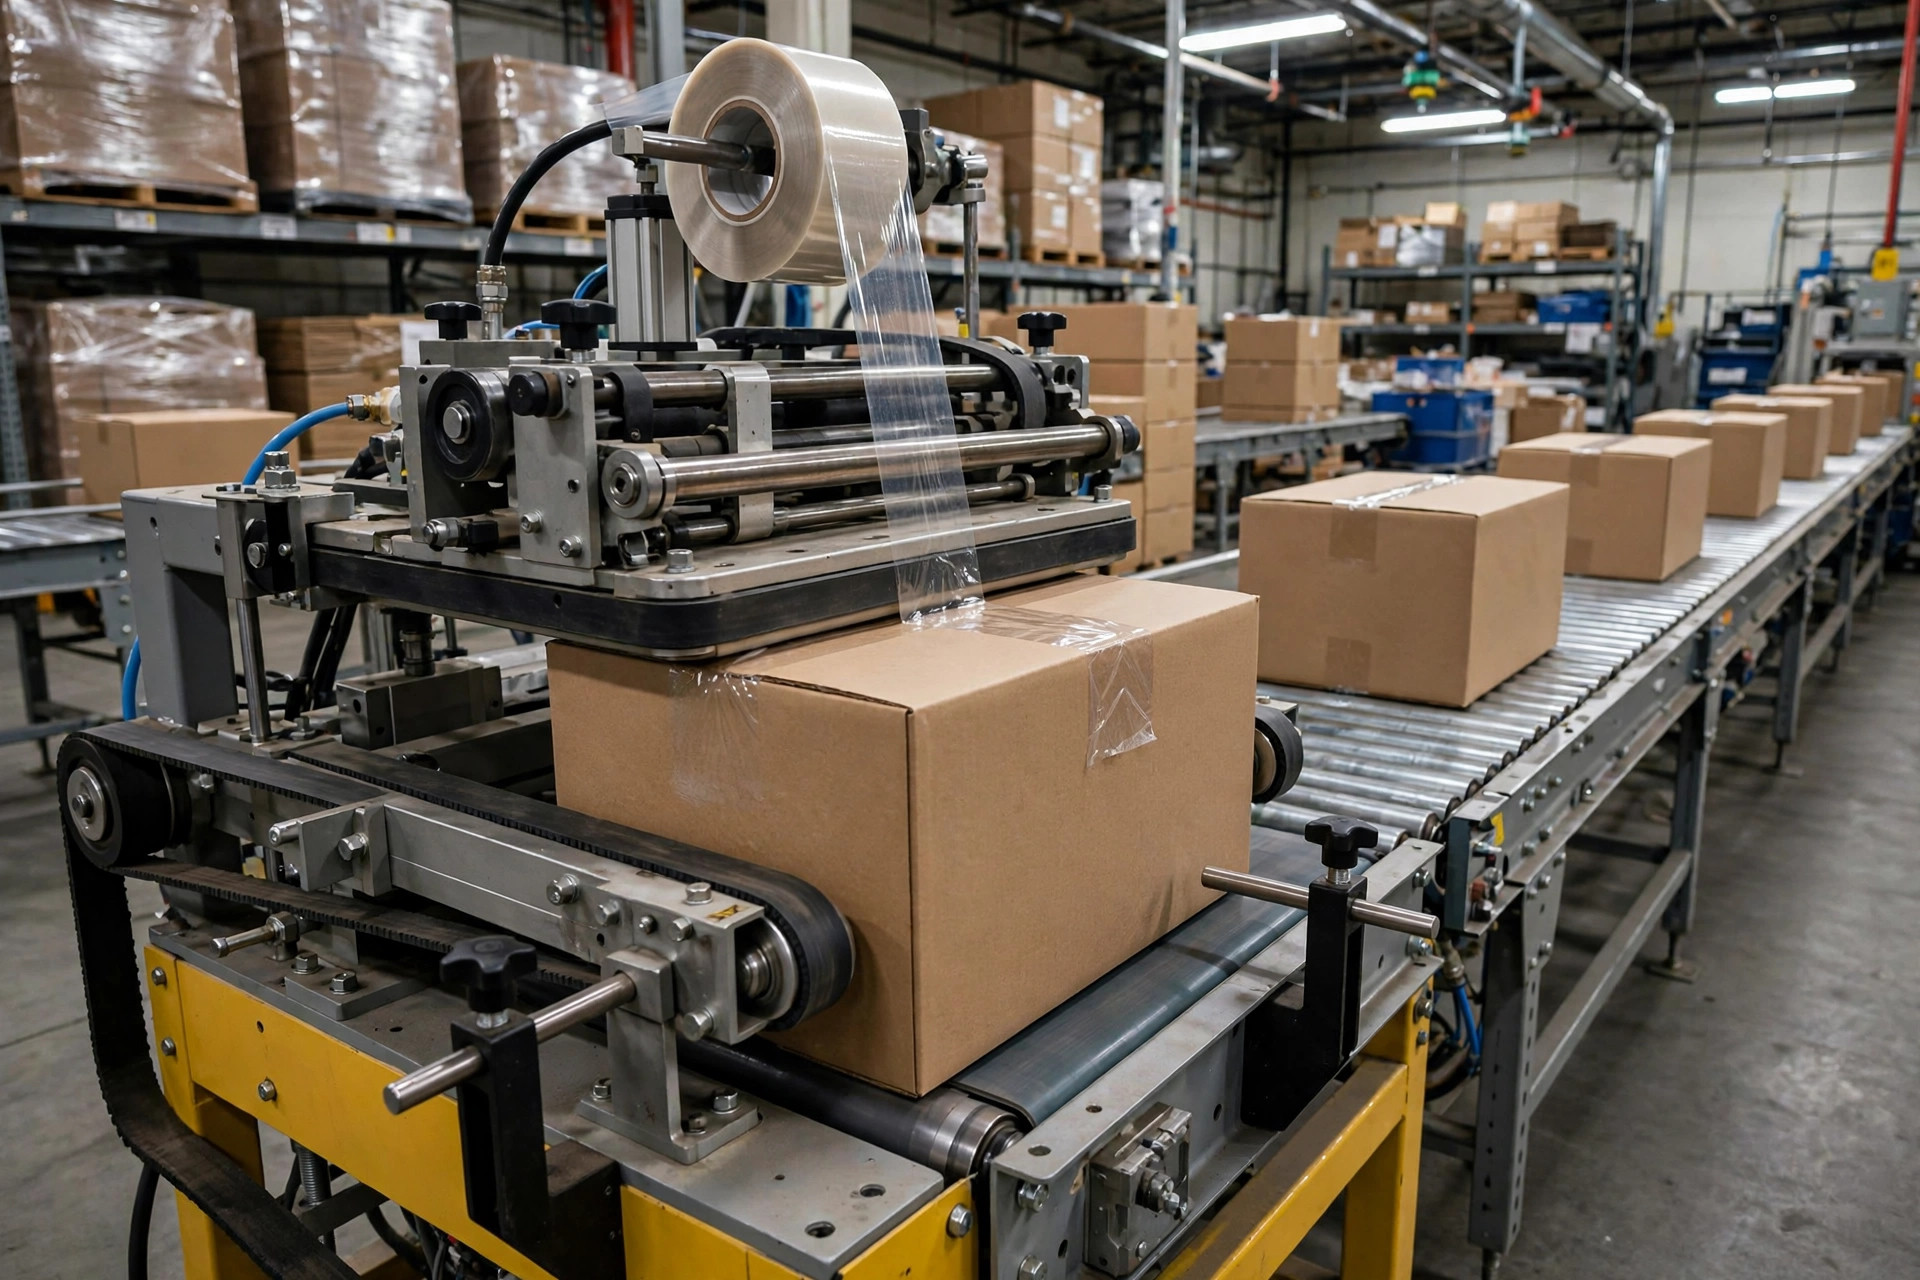
Viennent ensuite les transferts sur le convoyeur. Sur une ligne automatisée, les dommages se produisent toujours aux transferts et aux chutes. Une règle empirique du terrain : dès que la chute dépasse environ 30 cm, le risque de dommage pour les cartons lourds double à peu près. Beaucoup de petits entrepôts utilisent des lignes bricolées — les cartons sortent de la scelleuse et tombent directement sur un autre tapis, une chute de plus de quarante centimètres, boum, des milliers de fois par jour. Les courbes sont pires : les cartons sont musclés par les rails de guidage, les coins cognent contre des arêtes métalliques à nu, et en fin de poste chaque coin porte des traces blanches d'abrasion. Et puis il y a le facteur humain : quand la station d'emballage est loin de la ligne, les opérateurs lancent les cartons sur le tapis pour économiser des pas. Le carton tournoie dans l'air et atterrit sur un coin. Ce type de dommage ne se trace pas depuis les données — il faut se tenir là et regarder.
Comment diagnostiquer : changez une variable à la fois, échantillon de 200 cartons
La plus grosse erreur dans une enquête sur les dommages, c'est de tout changer en même temps. Nouveau ruban aujourd'hui, réglage des courroies demain, nouveau fournisseur de cartons la semaine prochaine — et quand le taux de dommage baisse enfin, personne ne sait ce qui l'a réparé, alors la prochaine flambée repart de zéro.
Ma méthode, c'est le dépannage contrôlé : changer exactement une variable à la fois. Commencez par une base de référence : prélevez 200 cartons sur la ligne de sortie (au hasard, pas de tri sélectif) et notez l'emplacement du dommage sur chacun — coins fendus, joint supérieur décollé, plis latéraux ou fond affaissé. Le schéma des emplacements pointe directement la cause : coins fendus = chutes et impacts aux transferts ; joints décollés = plieur de rabats ou ruban de la scelleuse ; plis jumeaux sur les flancs = pression des courroies ; fonds affaissés = humidité ou mauvais empilage.
Une fois le schéma établi, ajustez une chose, faites tourner trois jours, et échantillonnez à nouveau 200 cartons. D'abord, baissez la pression des courroies de la scelleuse de deux crans. Si ça marche, figez-le. Sinon, revenez en arrière et passez à la variable suivante. Un cycle complet prend environ deux semaines, et il trouve la cause racine à chaque fois. J'utilise cette méthode depuis plus de dix ans parce qu'elle vous force à suivre les données au lieu de votre instinct.
Une dernière vérification rapide pendant que vous y êtes : posez un hygromètre dans la zone de stockage des cartons. Si l'humidité relative dépasse 70 %, vous avez un problème d'humidité. Sortez les cartons du sol sur des palettes, à 15 cm du mur. Ça semble trivial — j'ai vu un entrepôt baisser son taux de dommage de 0,4 point rien qu'en sortant les cartons du béton.
Les chiffres : ce que coûte réellement un taux de dommage de 2 %
Deux pour cent, ça semble peu. Faisons le calcul. Disons que vous expédiez 2 000 commandes par jour, 26 jours par mois — ça fait 52 000 commandes. À 2 % de dommages, 1 040 cartons sont compromis.
Environ la moitié déclenchera une réclamation et une réexpédition ou un remboursement. Réexpédier un colis coûte de l'argent réel avant même de compter le produit de remplacement : 8 à 12 $ de fret à eux seuls, plus 2 à 3 $ de main-d'œuvre et de matériaux — disons 12 $ au minimum. 520 réexpéditions × 12 $ = 6 240 $. Ajoutez ensuite la logistique inverse des retours qui reviennent vraiment, 5 à 8 $ par colis pour réceptionner, inspecter et traiter. Au total, un taux de dommage de 2 % vous coûte 8 000 à 10 000 $ par mois — six chiffres par an.
Comparez maintenant avec la solution : une demi-journée avec un technicien pour régler la scelleuse, quelques centaines de dollars. Ajouter de l'amortissement aux points de chute — de quelques centaines à un couple de milliers pour de simples goulottes inclinées. Des palettes sous les cartons — gratuit. Même si vous finissez par monter en gamme la boîte, passer de 32 à 44 ECT ajoute 0,15 à 0,25 $ par carton, ce qui sur 52 000 commandes représente plus de 10 000 $ par mois d'emballage supplémentaire. Que ça vaille le coup dépend entièrement de savoir si la machine est réglée d'abord. Inversez l'ordre et vous versez de l'eau dans un seau percé.
Il y a aussi le coût qu'on ne met pas dans un tableur : l'avis une étoile qui dit « arrivé écrasé ». Tout opérateur de commerce électronique sait ce que ça fait à la conversion. Aucun budget publicitaire ne le rachète.
Mon verdict : les petits entrepôts devraient consacrer une demi-journée à régler la machine, pas à monter l'ECT
Voici la liste de tâches, dans l'ordre :
D'abord, échantillonnez 200 cartons, cartographiez les emplacements des dommages, trouvez le schéma dominant. Ensuite, réglez la scelleuse : baissez la pression des courroies jusqu'à ce que les courroies entraînent à peine le carton sans patiner, vérifiez que le plieur de rabats presse les rabats supérieurs à plat, passez au ruban de 72 mm pour les cartons lourds (ou confirmez que la tension du 48 mm est correcte) et remplacez une lame émoussée — une lame coûte quelques dollars. Troisièmement, parcourez le convoyeur : mesurez chaque chute, et tout ce qui dépasse 30 cm reçoit de l'amortissement — la solution la moins chère est une goulotte inclinée ou simplement réduire la chute. Vérifiez les guides des courbes pour les bavures et tapissez-les de bandes plastiques UHMW, quelques dizaines de dollars. Quatrièmement, cartons sur palettes, loin du mur, et aérez ou déshumidifiez si l'humidité dépasse 70 %.
Fait dans cet ordre, les dommages tombent généralement de 2 % à moins de 0,8 %, et tout l'exercice coûte généralement moins de 2 000 $ — un après-midi plus la main-d'œuvre d'un technicien.
Quand est-ce que monter l'ECT est réellement la bonne décision ? Quand votre échantillonnage montre des dommages concentrés sur fonds affaissés et flancs gonflés, que le produit est vraiment lourd (plus de 20 kg par carton) et que vous empilez cinq couches ou plus. C'est là que le 44 ECT fait ses preuves. Rappelez-vous : l'ECT résout la compression, pas les chutes ni les déchirures. Si vos cartons meurent sur un transfert de convoyeur, le 48 ECT ne les sauvera pas.
Une question à emporter avec vous : demain matin, tenez-vous dix minutes à la ligne d'emballage et comptez combien de cartons tombent de la scelleuse sur le tapis suivant. Ce nombre est un avant-goût de la facture de réexpédition du mois prochain.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.