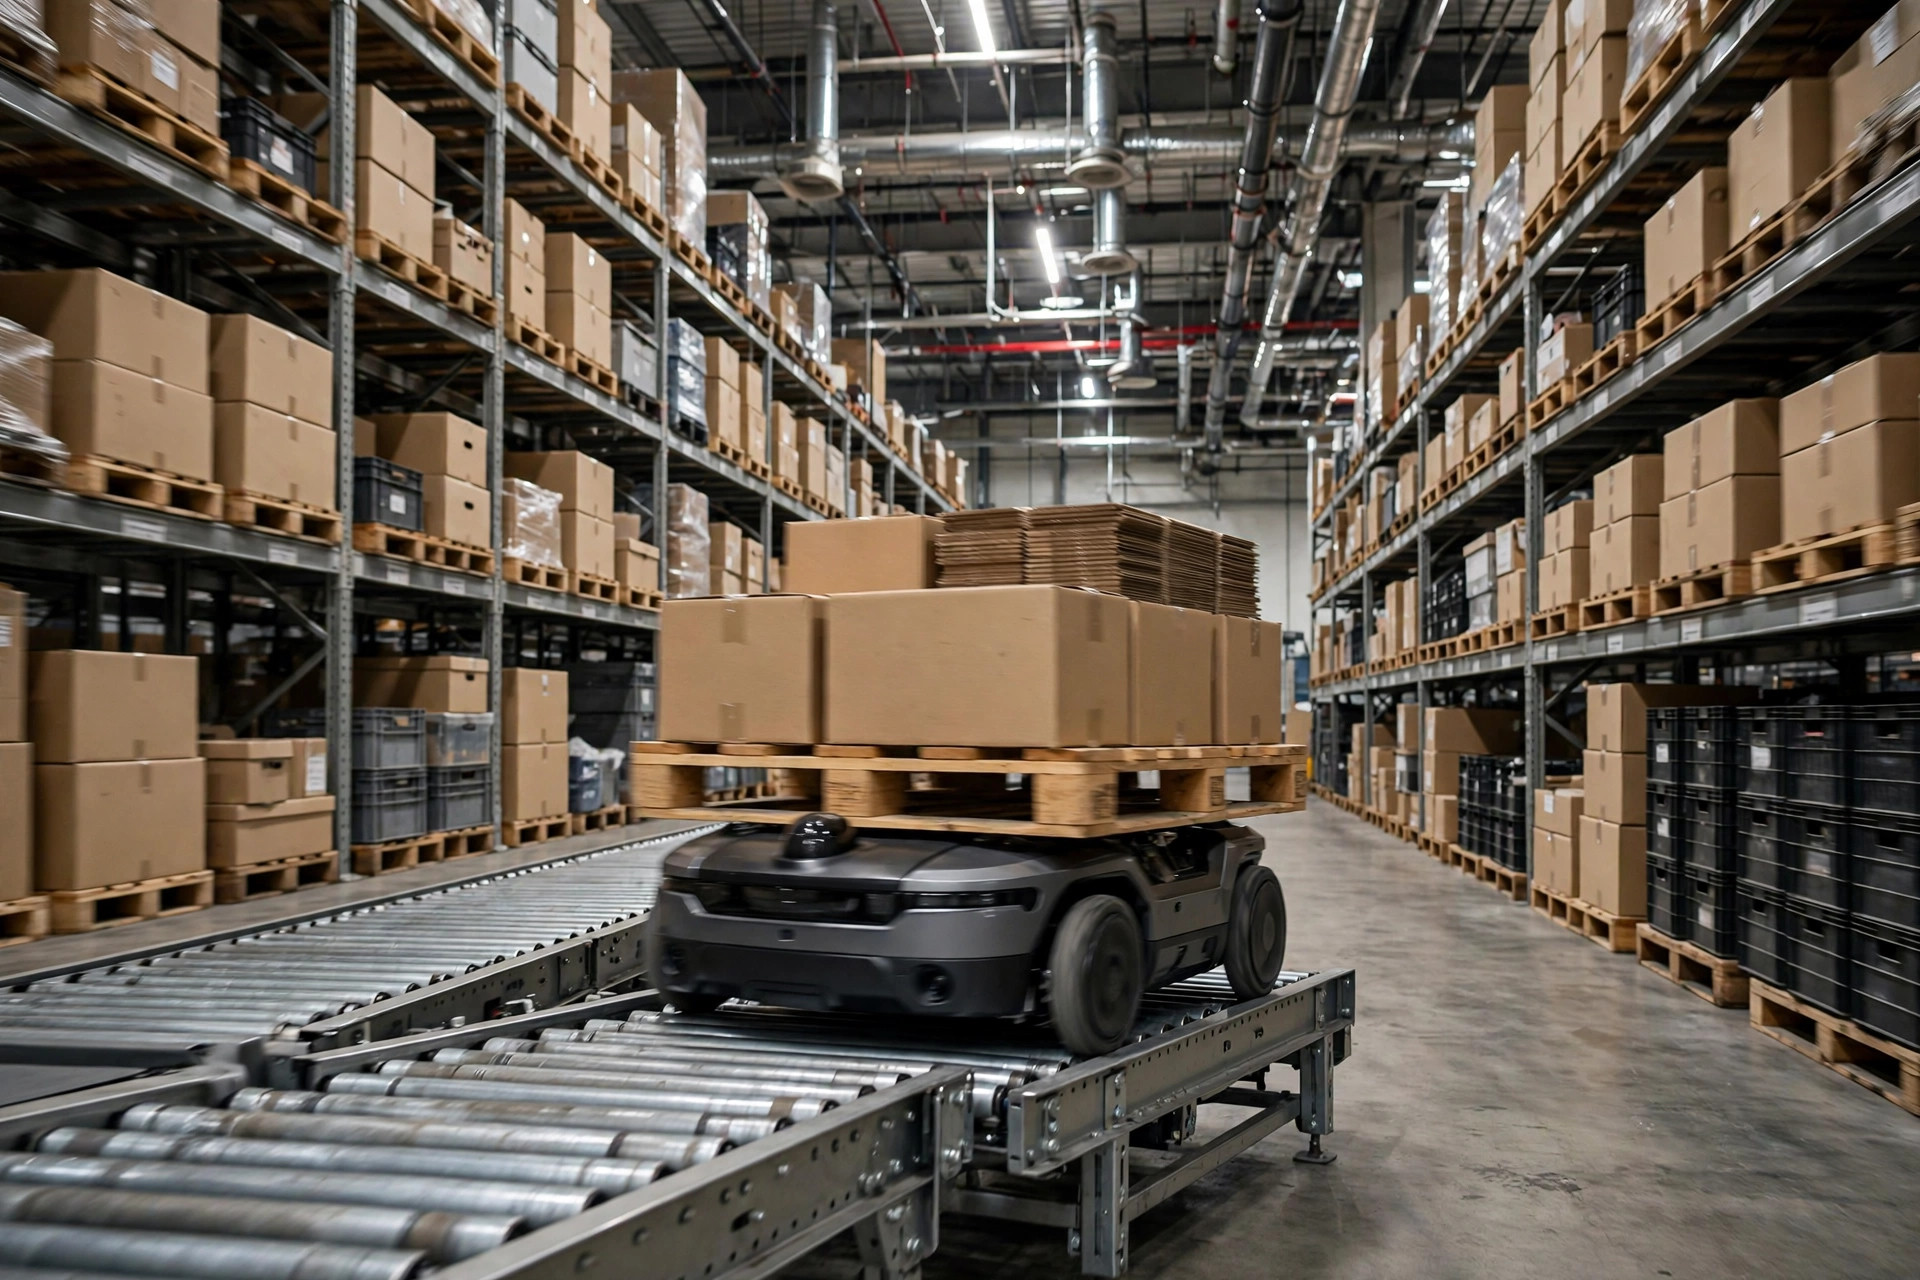
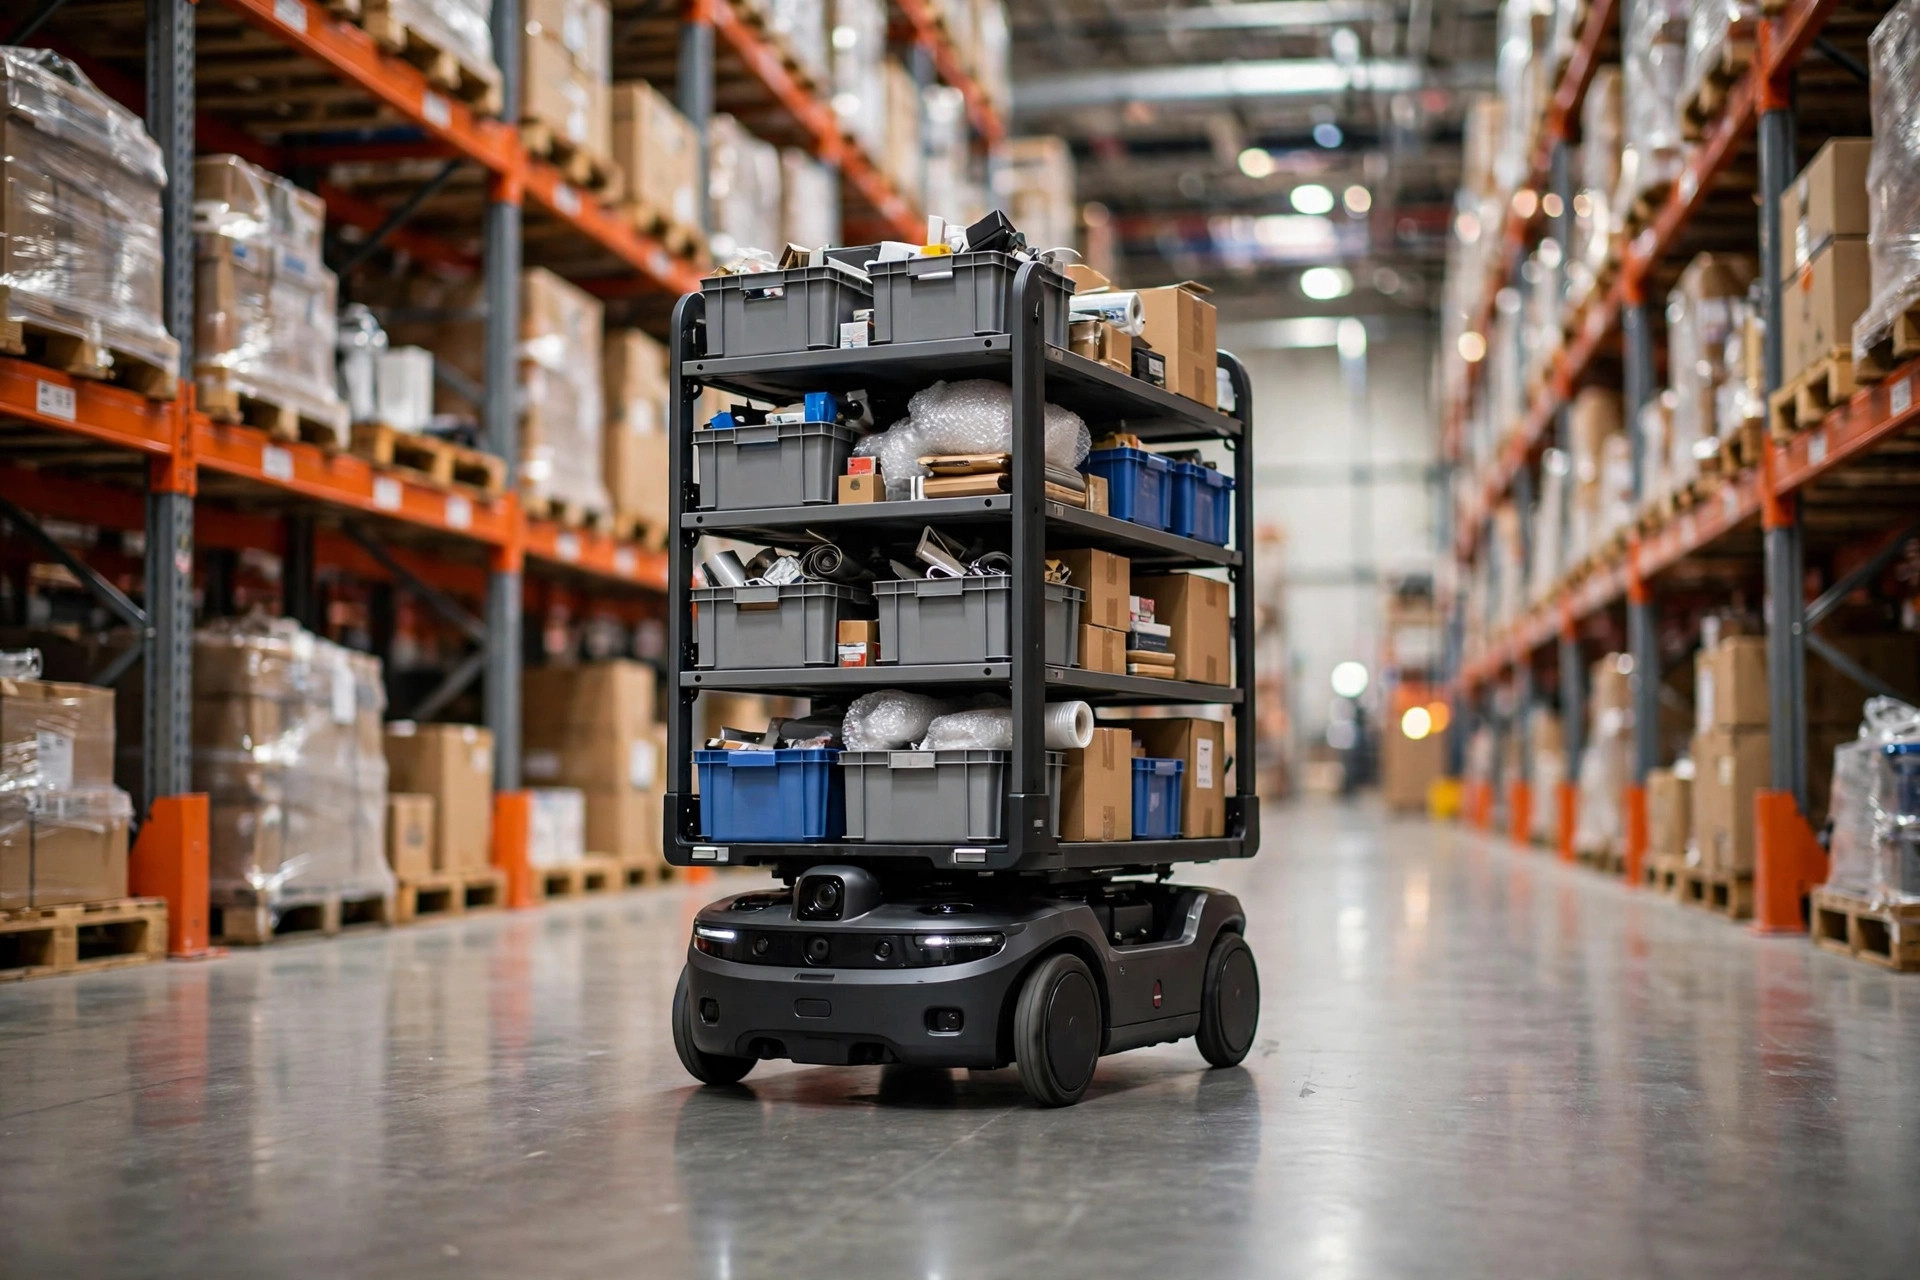
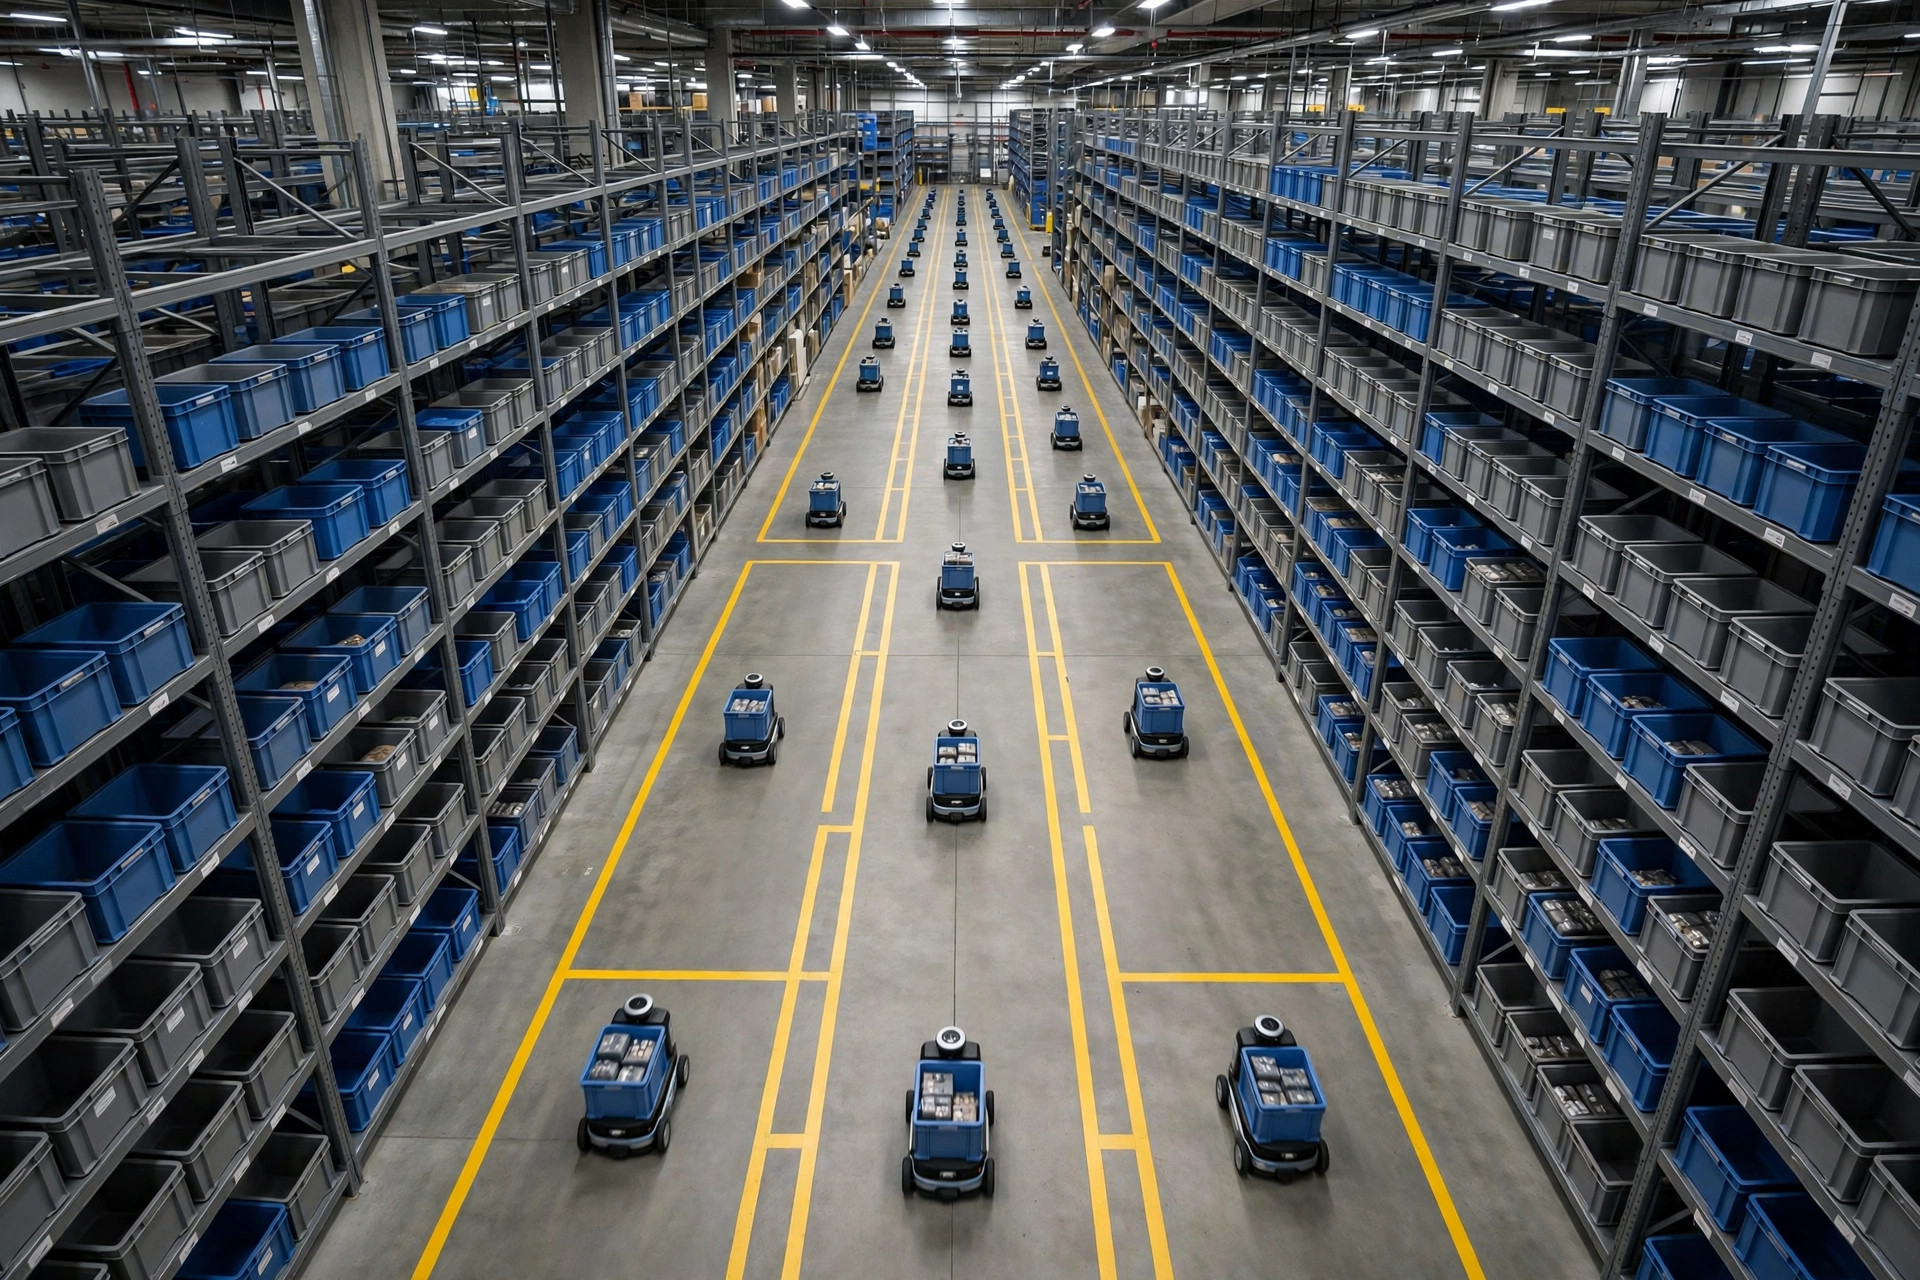
Quand on spécifie un AMR, neuf personnes sur dix s'obsèdent de la précision de navigation et de la charge utile, puis restent vagues sur le module supérieur d'accostage. Voyez les choses ainsi : c'est comme acheter un camion pour son moteur en ignorant l'attelage de la remorque. La valeur d'un AMR n'est pas dans sa vitesse de conduite — elle est dans ce qui se passe pendant les cinq secondes où il transfère la charge. Choisissez le mauvais module supérieur et votre ligne vous signalera des blocages tous les jours.
Voici comment je structure ceci : d'abord les principes des quatre types de modules, puis les lignes de démarcation pour la sélection, et enfin les pièges de maintenance.
Les quatre modules, d'abord les principes
1. Module élévateur : passez en dessous et soulevez
L'idée est d'une simplicité totale. L'AMR passe sous un chariot ou une palette, soulève sa plateforme supérieure et emporte toute la charge. Pensez à un cric de voiture.
Avec quoi il s'accouple : les chariots et les palettes au niveau du sol. Notez bien la formulation — il s'accouple avec des porteurs, pas avec des lignes de convoyeurs. La tolérance est généreuse : tant que les points de levage tombent sur les pieds de la palette ou les poutres de support du chariot, ±30mm d'erreur latérale passent. Le temps de cycle se décompose en deux mouvements — passer en dessous et soulever — généralement 15 à 25 secondes par accostage.
Les limites sont bien réelles aussi. Le porteur a besoin d'espace libre en dessous ; une palette posée à plat sur le sol ne peut pas être soulevée. Et une fois soulevée, la charge roule en hauteur, donc les arrêts brusques risquent de la projeter — les AMR de type élévateur roulent généralement un cran de vitesse plus lentement.
2. Module à rouleaux : laissez la boîte rouler toute seule
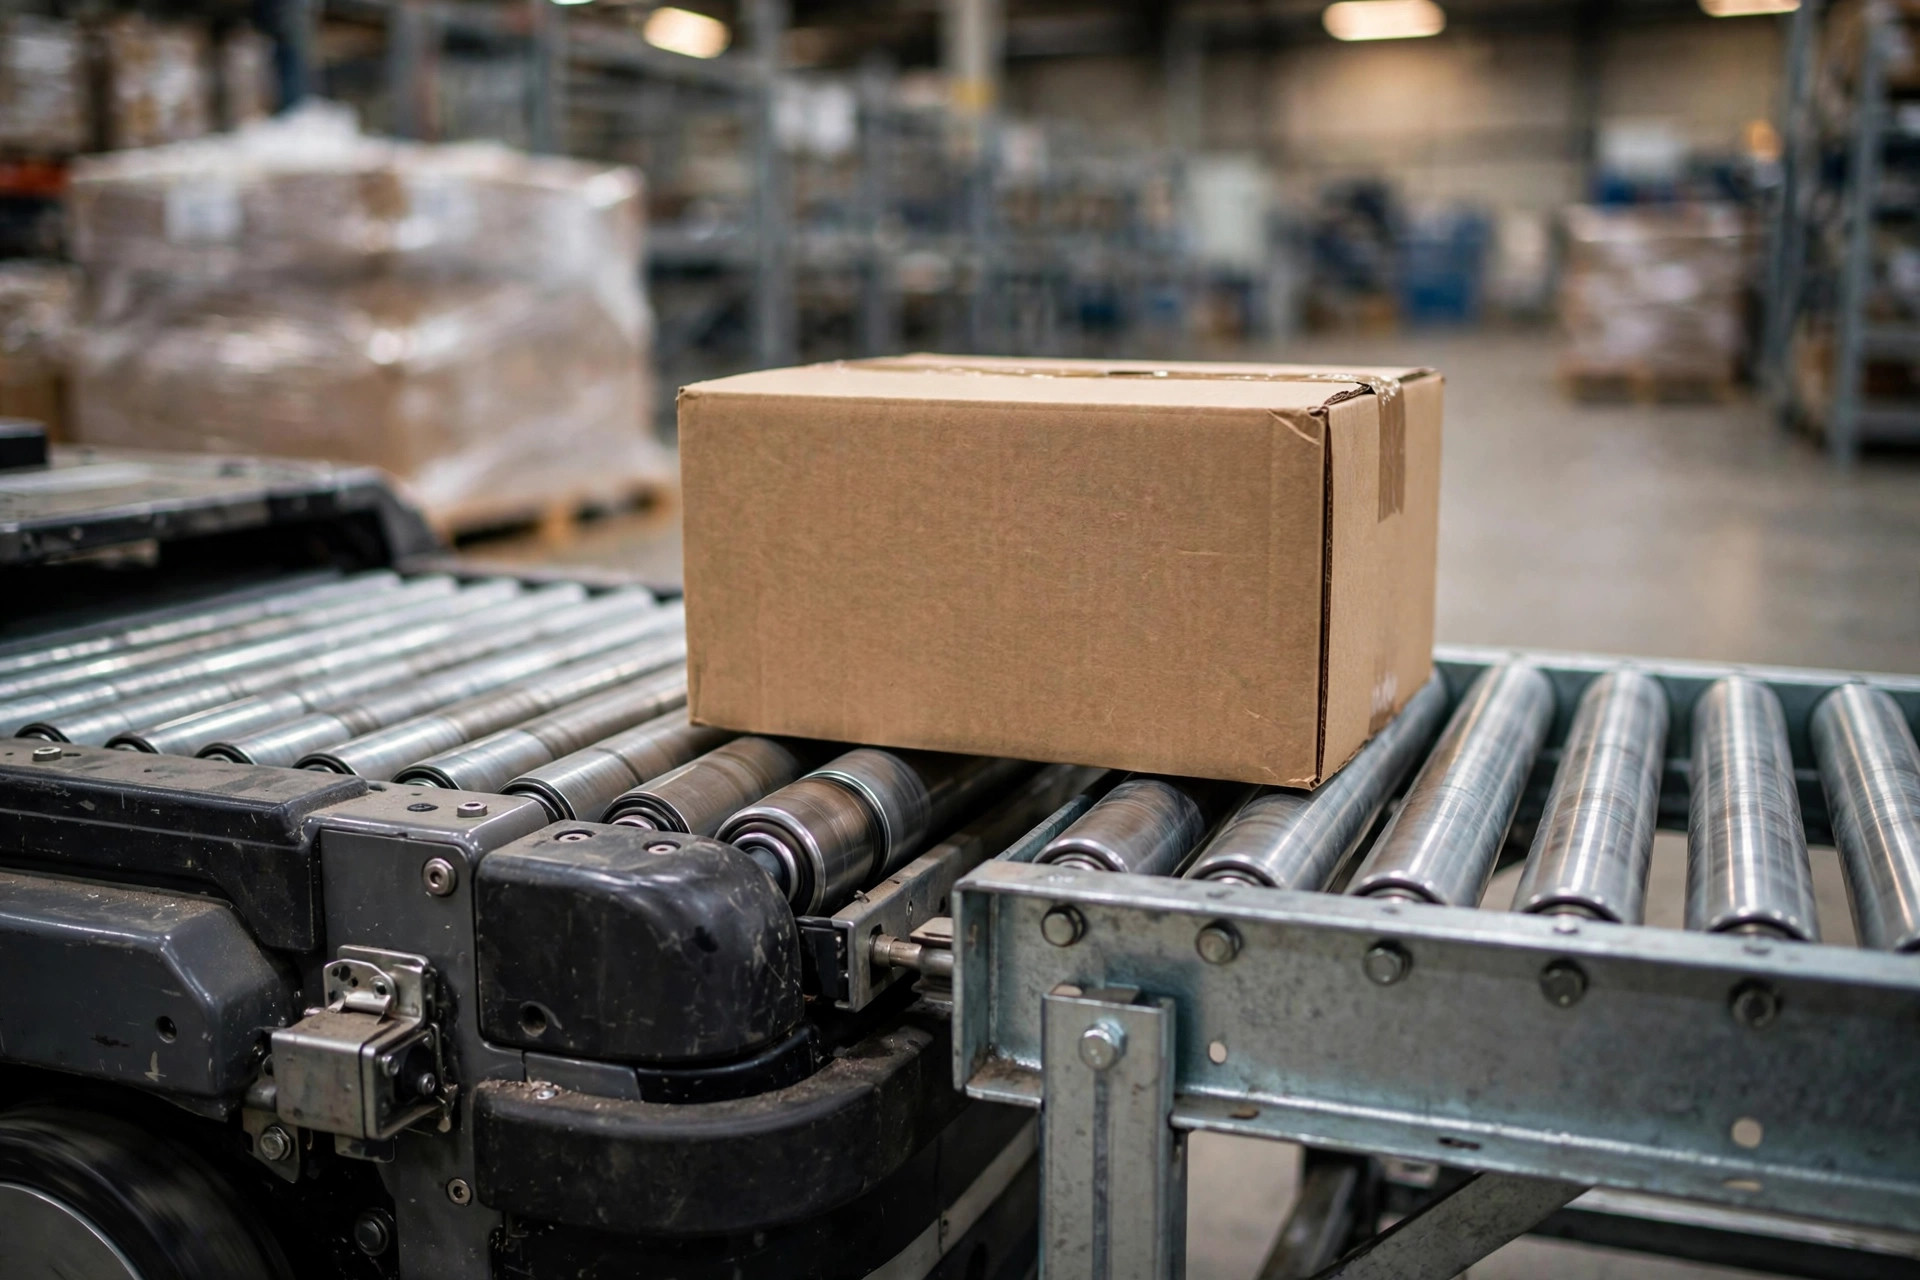
L'AMR porte un court convoyeur à rouleaux motorisés sur le dessus. Il se gare au bout d'un convoyeur fixe, les deux lits de rouleaux démarrent et la boîte roule de l'autre côté. Tout dépend de la propreté de cette jonction.
Avec quoi il s'accouple : les extrémités de convoyeurs à rouleaux ou à chaîne. C'est l'une des deux options les plus exigeantes en alignement : l'écart de hauteur doit généralement rester dans ±5mm, le latéral dans ±10mm, et plus d'environ 1° d'erreur angulaire coincera une boîte dans l'intervalle. Le temps de cycle est rapide — 3 à 8 secondes par boîte — le choix pour les transferts à haute fréquence.
Mais il y a une condition cachée : le dessous de la charge doit être plat. Un fond de carton écrasé, un sac tissé ou une pièce de forme irrégulière glissera ou se coincera sur les rouleaux.
3. Module à courroie : le cousin chic du rouleau, et celui qui a le plus de pièges
Il s'accouple avec les mêmes choses que les rouleaux : les extrémités de convoyeurs à courroie. Les exigences d'alignement sont identiques (±5mm en hauteur). Mais il coûte plus cher : à classe de charge utile égale, un module à courroie coûte 30 % à 50 % de plus qu'un module à rouleaux, et la courroie est un consommable — prévoyez de la remplacer tous les un ou deux ans.
Les problèmes de courroie sont une maladie chronique ; les problèmes de rouleaux, un os cassé. Un cas réel : en 2024, une usine de petit électroménager dans le sud de la Chine a pris des modules à courroie pour une "meilleure compatibilité avec les cartons". Les cartons avaient un revêtement de cire ; à mesure que les courroies s'usaient, elles glissaient et les boîtes s'empilaient à la jonction. La solution l'a transformé en hybride courroie-rouleaux — ils auraient pu économiser la prime de 40 % en commençant par des rouleaux.
4. Module à fourches : l'AMR se fait pousser des bras de chariot élévateur
Une paire de fourches télescopiques sur le dessus s'étend comme celles d'un chariot élévateur, tirant les palettes des rayonnages ou les y déposant. Plus de capacité, plus de complexité.
Avec quoi il s'accouple : les rayonnages à palettes (drive-in ou sélectifs) et les palettes empilées au sol. Les exigences d'alignement sont les plus élevées des quatre : les fourches doivent enfiler les ouvertures de la palette, donc l'erreur latérale reste dans ±15mm et la hauteur dans ±10mm, sinon les fourches transpercent la palette. Le temps de cycle est le plus lent : extension, levage, rétraction, dépose — 30 à 60 secondes.
Le plus grand piège avec les fourches n'est pas la précision. C'est le rayonnage. Les hauteurs de lisses, les dimensions des ouvertures de palette et les types de palettes (3-stringer, block, 9-foot) doivent correspondre exactement aux paramètres des fourches. Mélanger les types de palettes avec des AMR à fourches, c'est jouer aux dés à chaque poste.
Les lignes de démarcation de la sélection : trois lignes, tracées clairement
Ligne un : avec quoi vous accouplez-vous ?
S'accoupler avec des chariots ou des porteurs de palettes → élévateur. S'accoupler avec des extrémités de convoyeurs → rouleaux ou courroie. Prendre et déposer des palettes sur rayonnages → fourches. Franchissez-la et vous achetez un pseudo-besoin. J'ai déjà vu un propriétaire insister pour des AMR à rouleaux s'accouplant avec des chariots à fond grillagé — les rouleaux ne pouvaient physiquement rien y transférer. Ils ont ajouté une station intermédiaire de transfert à élévateur : l'argent de deux modules pour le travail d'un module élévateur. Je suis franc sur les pseudo-besoins : ce n'est pas de la sélection, c'est payer des frais de scolarité.
Transferts de moins de 10 secondes, des centaines d'accostages par jour → rouleaux. Trente secondes, ça va, quelques dizaines d'accostages par jour → élévateur ou fourches. La courroie égale le temps de cycle des rouleaux — ne la choisissez que pour des charges à fond irrégulier que vous ne reconditionnerez pas.
Ne regardez pas le temps d'un seul accostage, regardez les accostages effectifs par jour. Un accostage à rouleaux en 8 secondes a belle allure, mais si la jonction se bloque quotidiennement et que chaque dégagement manuel prend 5 minutes, dix blocages par jour détruisent votre temps de cycle effectif.
Ligne trois : les hauteurs et l'interface peuvent-elles vraiment se rencontrer ?
C'est là que meurent la plupart des projets. Le module supérieur d'un AMR est à une hauteur fixe — disons un plateau de 450mm — et l'extrémité de votre convoyeur doit correspondre. En 2023, une usine d'électronique 3C dans l'est de la Chine avait des extrémités de convoyeurs à 470mm contre un plateau d'AMR à 450mm ; la marche de 2cm arrêtait net chaque boîte légère. Caler le plateau de 2cm vers le haut a fonctionné, mais l'étalonnage de navigation et les calculs du centre de charge ont dû être refaits — deux semaines supplémentaires.
Le protocole d'interface est l'autre angle mort. Les signaux de poignée de main entre l'AMR et l'automate de la ligne — 'je suis là', 'tu peux démarrer', 'la charge a traversé' — doivent être des E/S câblées ou un protocole convenu, testés conjointement avant la mise en service. Ne croyez jamais 'on réglera le logiciel plus tard'. Des fournisseurs différents, des protocoles incompatibles sur site : prévoyez un mois de renvois de responsabilité. Le contrat doit nommer qui définit l'interface et réserver les semaines de mise en service conjointe.
Les quatre modules côte à côte
| Élévateur | Rouleaux | Courroie | Fourches | |
|---|---|---|---|---|
| S'accouple avec | Chariots / porteurs de palettes | Extrémités de convoyeurs | Extrémités de convoyeurs | Rayonnages / palettes au sol |
| Tolérance de hauteur | Généreuse (classe ±30mm) | Serrée (±5mm) | Serrée (±5mm) | Serrée (±10mm) |
| Cycle d'accostage | 15–25 s | 3–8 s | 3–8 s | 30–60 s |
| Coût du module | Le plus bas | Moyen | Le plus élevé (30–50 % de plus que rouleaux) | Moyen-élevé |
| Maintenance | Facile | Facile | Difficile (la courroie est un consommable) | Moyenne (usure des coulisses de fourches) |
| Plus grande faiblesse | Le porteur a besoin d'espace libre en dessous | Le dessous de la charge doit être plat | Suivi/glissement difficile à diagnostiquer | Les spécifications palettes/rayonnages doivent être uniformes |
Sur la ligne de coût : à classe de charge utile de 1 tonne égale, l'élévateur est le moins cher, les rouleaux sont au milieu, la courroie court de trois à cinq dixièmes au-dessus des rouleaux, et les fourches coûtent plus cher que les rouleaux mais moins que la courroie. Les chiffres exacts varient énormément selon le fournisseur — traitez les prix de référence en ligne comme de la fiction. Chaque dollar rogné sur le devis revient comme temps d'attente pendant la mise en service.
Pièges de maintenance : trois choses à régler au moment de la sélection
Premièrement, mettez la liste des consommables dans le contrat. Courroies, roulements de rouleaux, blocs de coulisses de fourches — tout est consommable. Avant de signer, demandez : le composé de la courroie, la durée de vie nominale en heures de fonctionnement, le prix des pièces de rechange, le délai de livraison. Ne découvrez pas après un arrêt de ligne que la courroie vient de l'étranger avec un délai de livraison de plusieurs semaines.
Deuxièmement, la jonction d'accostage est le point chaud des pannes — laissez un accès de service. À chaque jonction à rouleaux ou à courroie, les deux côtés ont besoin de place pour qu'une main puisse entrer et retirer les débris. J'ai vu des jonctions conçues parfaitement affleurantes, où un coin de carton coincé ne pouvait pas être sorti sans un pied-de-biche — et chaque coup de levier dérègle un peu plus l'alignement.
Troisièmement, l'alignement dérive — des recontrôles programmés sont obligatoires. Après six mois, l'usure des pneus et le tassement du sol déplacent les hauteurs d'accostage. Les accostages à rouleaux et à courroie qui exigent ±5mm commencent à se coincer à 3mm de dérive. La SOP doit contenir une ligne : vérifier la hauteur d'accostage mensuellement avec des cales étalons ou un télémètre laser. L'élévateur et les fourches sont plus tolérants — un contrôle trimestriel suffit.
"Un seul module peut-il tout faire ?" Techniquement oui — construisez un combo avec élévateur plus rouleaux. Mais il a deux fois plus de points de défaillance, coûte 60 %+ de plus, et quand il tombe en panne tout le véhicule est à l'arrêt. Mon verdict : segmenter la ligne avec des modules à usage unique bat un combo qui fait tout. Les choses simples ne cassent pas.
Que l'argent ait été bien dépensé se résume à un chiffre : trois mois après la mise en service, quelle part du temps d'exploitation est perdue en arrêts non planifiés aux points d'accostage ? Plus de 2 % — la sélection ou le travail d'interface était mauvais. Moins de 0,5 % — l'argent était bien dépensé. Oubliez le modèle de ROI. Surveillez ce chiffre. Il ne ment pas.
Par Da Liu, ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.