El verano pasado, un cliente de distribución de alimentos me llamó y empezó así: «Da Liu, estamos moviendo más de 500 palets al día entre recepción y la zona de staging del segundo piso. Los conductores de carretilla no dejan de quejarse de las colas, y no podemos contratar para la temporada alta. ¿Mejor ponemos un transportador?»
Le pedí tres números: ¿cuánto mide un viaje? ¿Cuántos turnos? ¿Esa ruta seguirá existiendo dentro de tres años? Sus respuestas: setenta metros de ida, dos turnos, y la ruta no se ha movido en tres años. «Vale», le dije. «Aquí sí merece la pena hacer las cuentas.»
Los transportadores no ganan por velocidad. Ganan porque no se detienen nunca.
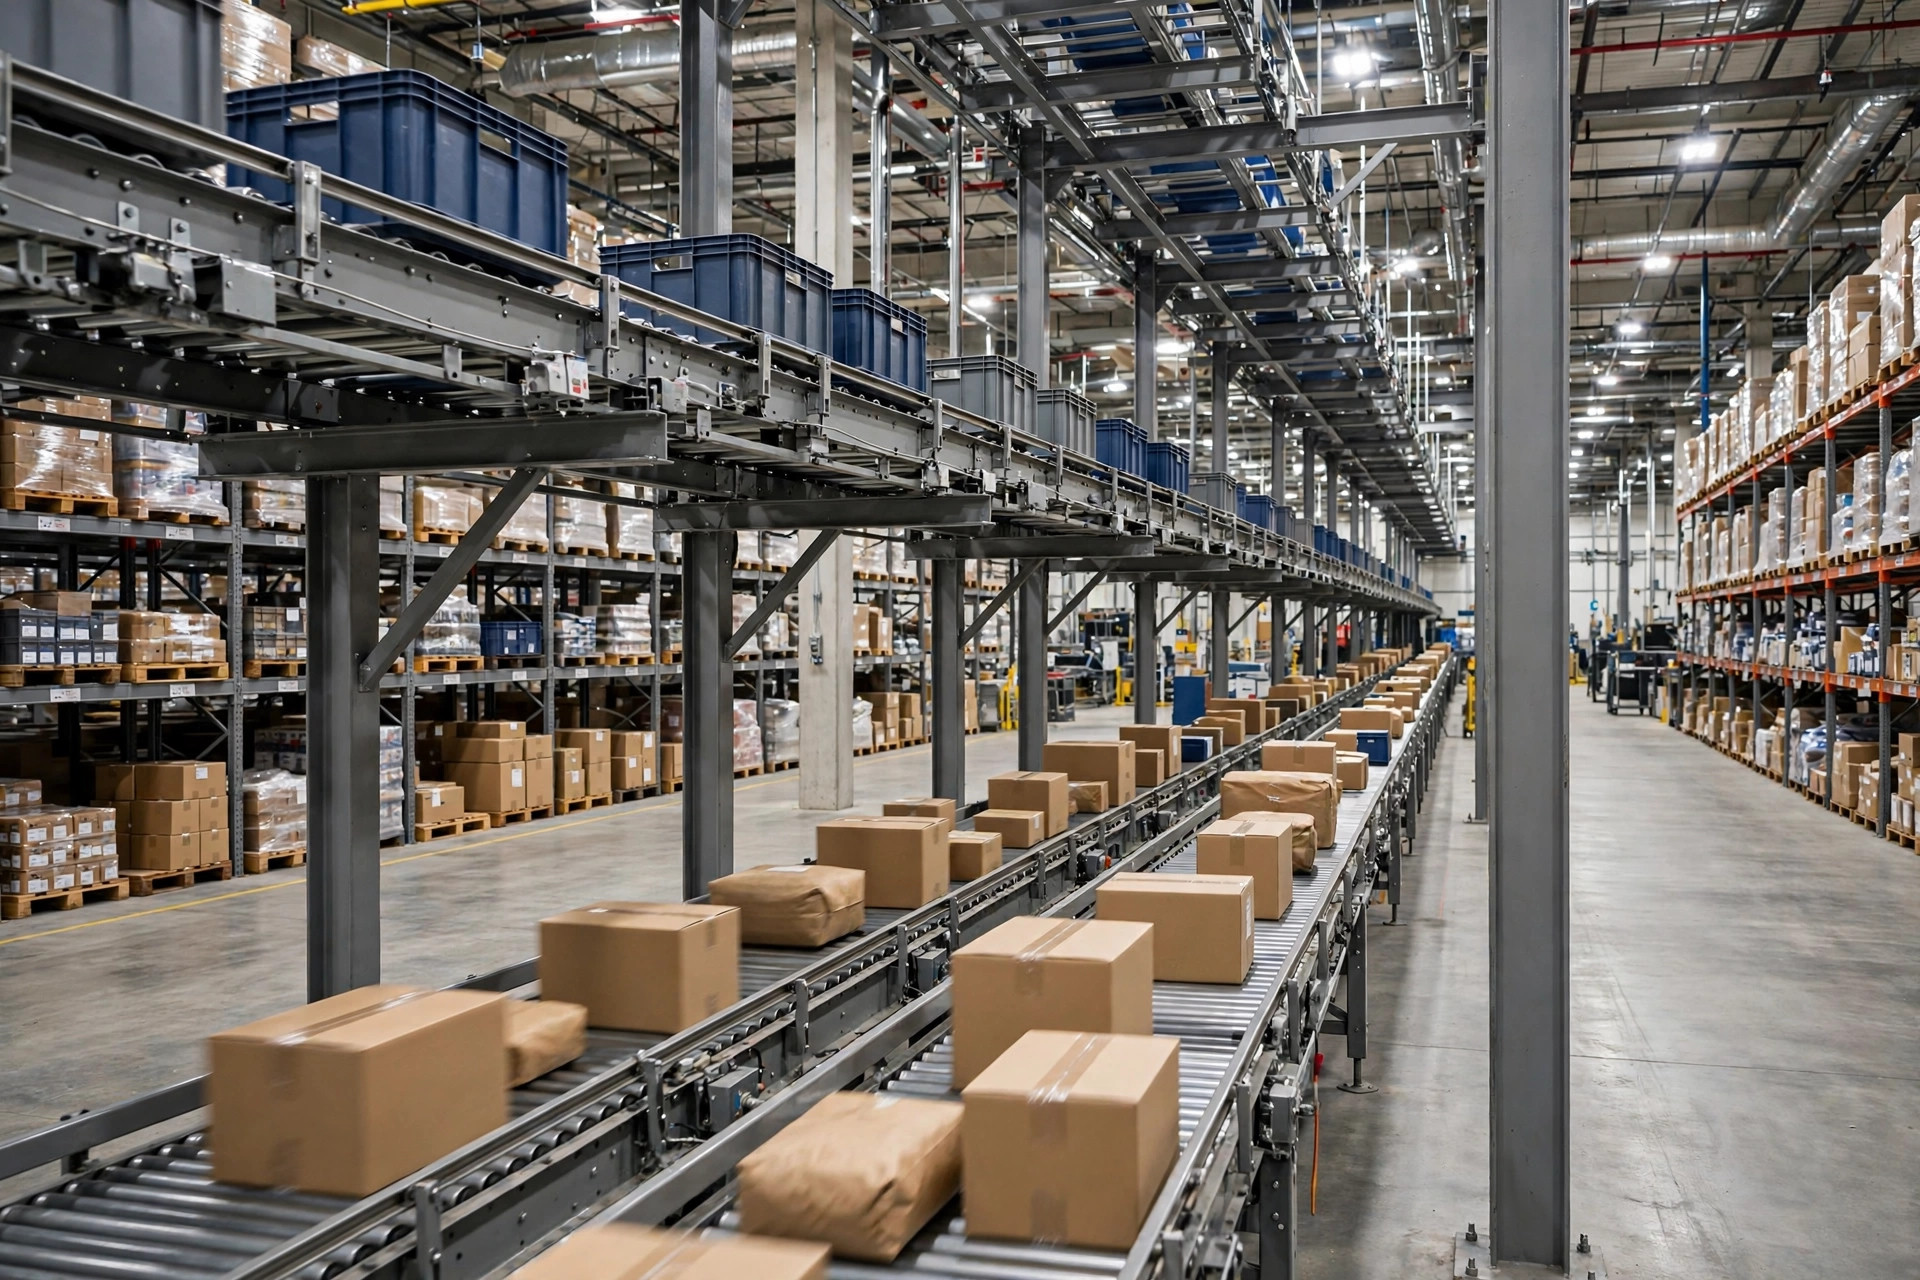
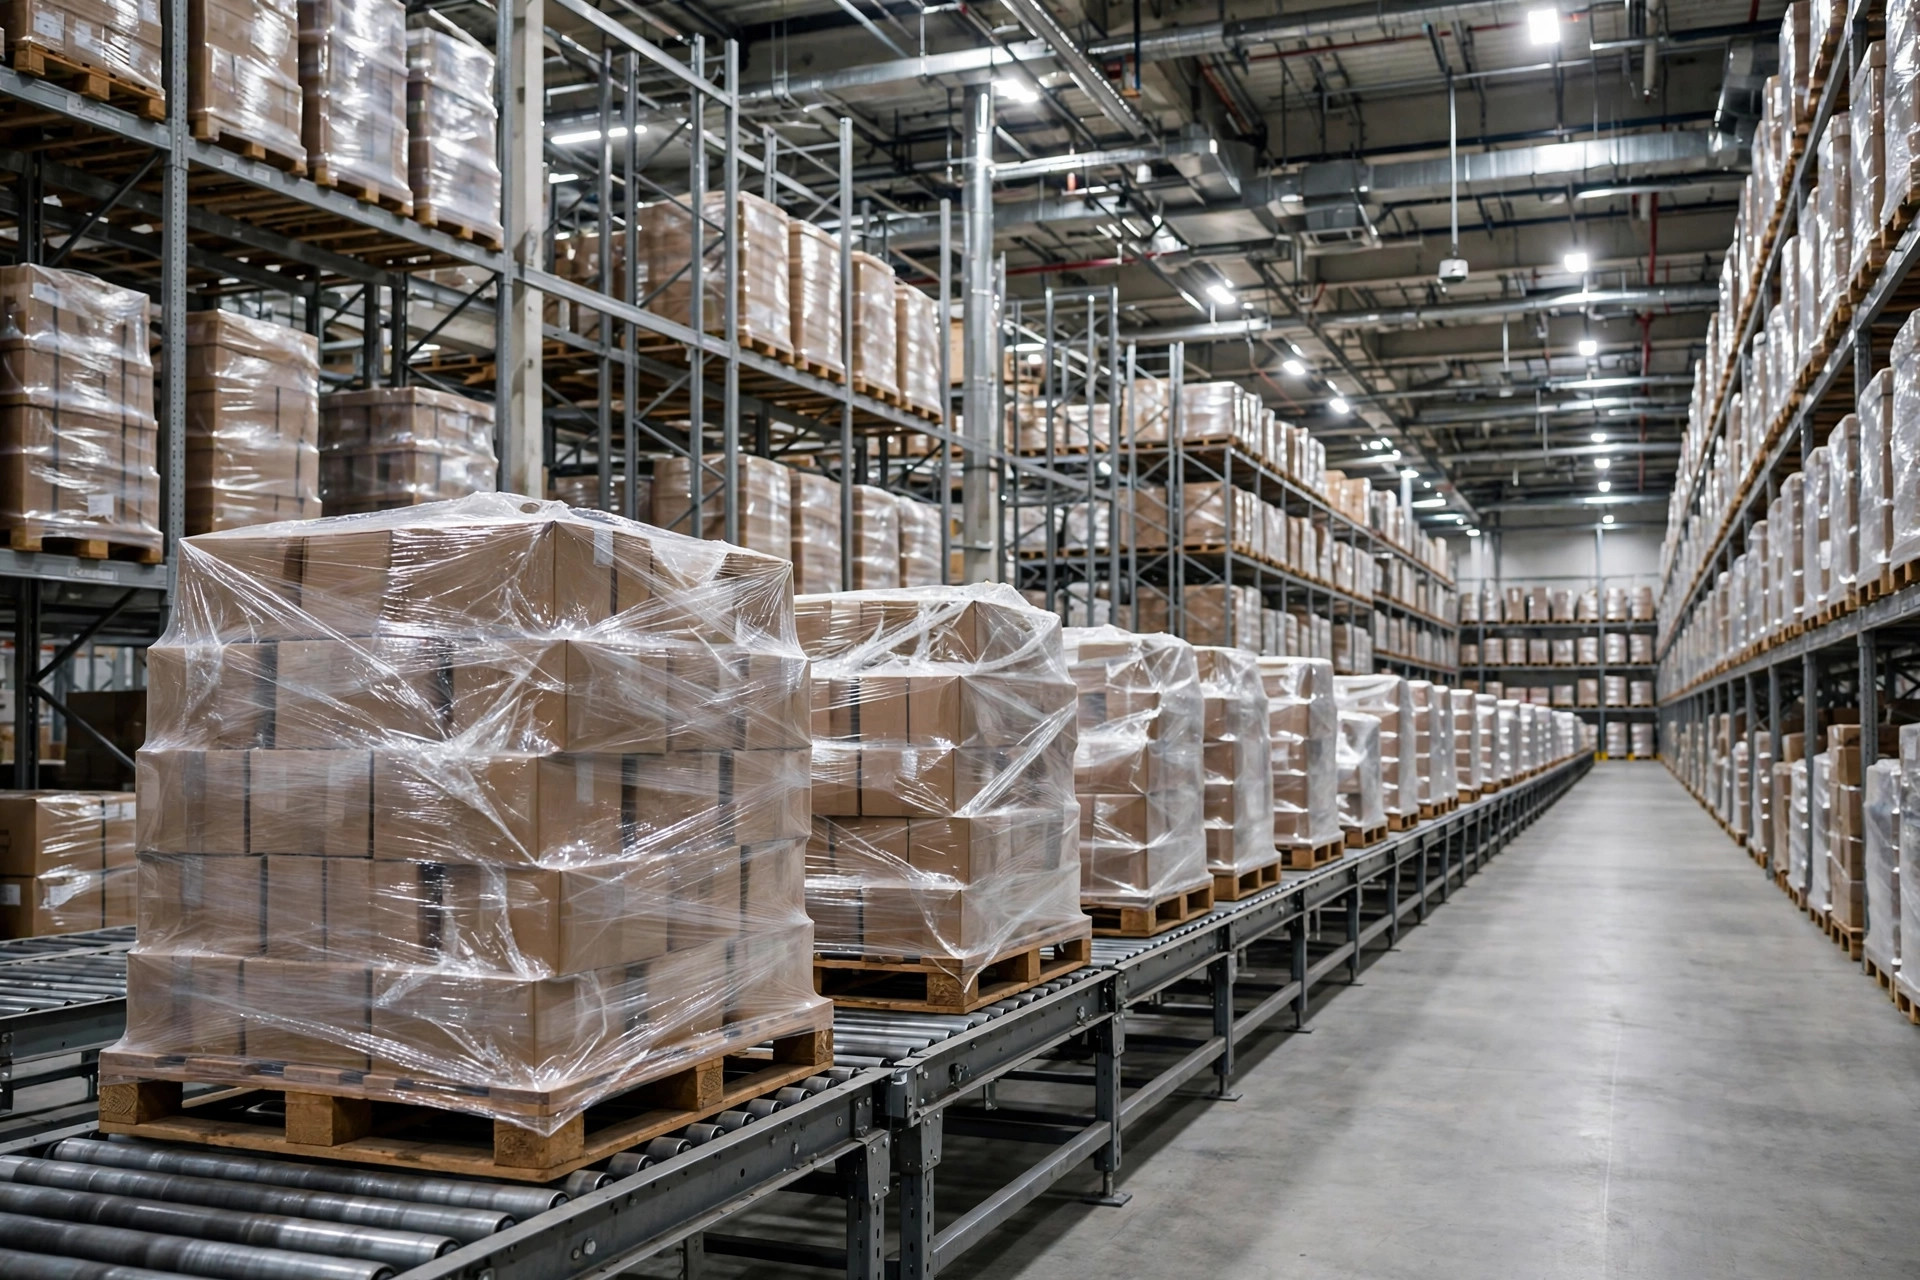
Primero el principio. Los transportadores de palets vienen en versión de cadena y de rodillos, y una línea de palets de cadena funciona a unos 10 a 20 metros por minuto — más lenta que una persona caminando. Una carretilla alcanza 15 km/h sin carga y deja atrás al transportador incluso a plena carga.
Pero piénsalo así: la carretilla es un taxi, el transportador es un metro. El taxi es más rápido por viaje, pero hay que esperarlo, el conductor hace pausas y hay tráfico. El metro avanza despacio, pero pasa un tren cada minuto, dieciocho horas al día. El transportador es ese metro: gana por el flujo continuo. Un ciclo completo de carretilla — recoger, conducir, descargar, volver — dura unos 2 a 4 minutos según la distancia (regla práctica). En un transportador, los palets avanzan uno pegado a otro a un ritmo fijo. Sin días de baja, sin atascos, sin esperas.
Es como pensar en manejo por lotes frente a manejo continuo. A volúmenes bajos, el lote gana por flexibilidad. Pasado cierto volumen, la economía unitaria del flujo continuo empieza a aplastarlo todo.
Lo segundo que importa: la disponibilidad. Una línea bien diseñada debería superar el 95% de disponibilidad del sistema, y las buenas llegan al 98% (experiencia de campo, no un dato de catálogo). ¿Suena bajo? Una flota de carretillas no es mejor: de cinco máquinas, una suele estar en el taller o en mantenimiento programado. La diferencia es que un transportador es todo o nada: o funciona toda la línea o no funciona nada. Guarda esa frase para cuando lleguemos al mantenimiento.
La línea de equilibrio: tres cálculos
Cálculo uno: el cálculo del ritmo. La fórmula es sencilla:
Carretillas necesarias ≈ palets por hora × tiempo de ciclo (minutos) ÷ 60, por un factor de margen de 1.2.
Con los números de mi cliente: 70 metros de ida, unos 3 minutos por ciclo completo incluyendo carga y descarga. Quinientos palets en dos turnos (16 horas) son unos 31 palets por hora. 31 × 3 ÷ 60 ≈ 1.55, por 1.2 ≈ 1.9. Necesita dos carretillas dedicadas a esa ruta a tiempo completo, y una tercera en temporada alta. Mientras tanto, un transportador de cadena de 70 metros a 12 metros por minuto mantiene un palet en tránsito durante 6 minutos — pero con 8 a 10 palets en la línea a la vez, la capacidad por hora queda en unos 60 a 80 palets. Sus 31 palets por hora ni siquiera usarían la mitad.
Cálculo dos: el cálculo de mano de obra. Este es el grande. La máquina es barata; el conductor no. El coste anual total de un operador de carretilla en EE. UU. no es una cifra pequeña (varía mucho según el mercado — pon tu salario local), y dos turnos significan dos personas. ¿El transportador? La inversión es realmente aterradora — una línea de palets de 70 metros, instalada y puesta en marcha, está en el orden de varios cientos de miles de dólares (varía muchísimo según la complejidad del proyecto). Pero reemplaza el coste laboral continuo, más electricidad y mantenimiento, con un mantenimiento anual de alrededor del 5 al 8% de la inversión inicial (estimación de campo). La versión rápida: ahorro laboral anual × 3 años, comparado con la inversión total del transportador. La regla que uso: ruta fija, dos o más turnos, y más de 300 palets por día-turno — ahí es cuando las cuentas del transportador empiezan a verse bien.
Cálculo tres: el cálculo de flexibilidad. La mayoría se salta este, pero decide la vida o la muerte. Una vez instalado, el transportador queda soldado a su ruta. El layout del almacén cambia, la mezcla de clientes cambia, el negocio pivota — y tu metro de varios cientos de miles de dólares se convierte en una escultura muy cara. ¿Una carretilla? Recepción hoy, expedición mañana, inventarios cíclicos al día siguiente. Así que la línea de equilibrio necesita una restricción dura: esa ruta debe seguir en su sitio los próximos 3 a 5 años. Si hay más de un 30% de probabilidades de que se mueva, no construyas la línea.
Junta los tres cálculos y obtienes una tabla de decisión:
| Escenario | Tiende a |
|---|---|
| Ruta fija, 300+ palets por día-turno, dos turnos | Transportador — las cuentas salen |
| Ruta fija, menos de 150 palets por día-turno | Carretilla — añadir una máquina cuesta un orden de magnitud menos |
| La ruta cambia a menudo, el layout está en movimiento | Carretilla — ni pienses en un transportador |
| Volumen pico 3× el volumen normal | Carretillas más mano de obra temporal — dimensionar un transportador para el pico es puro despilfarro |
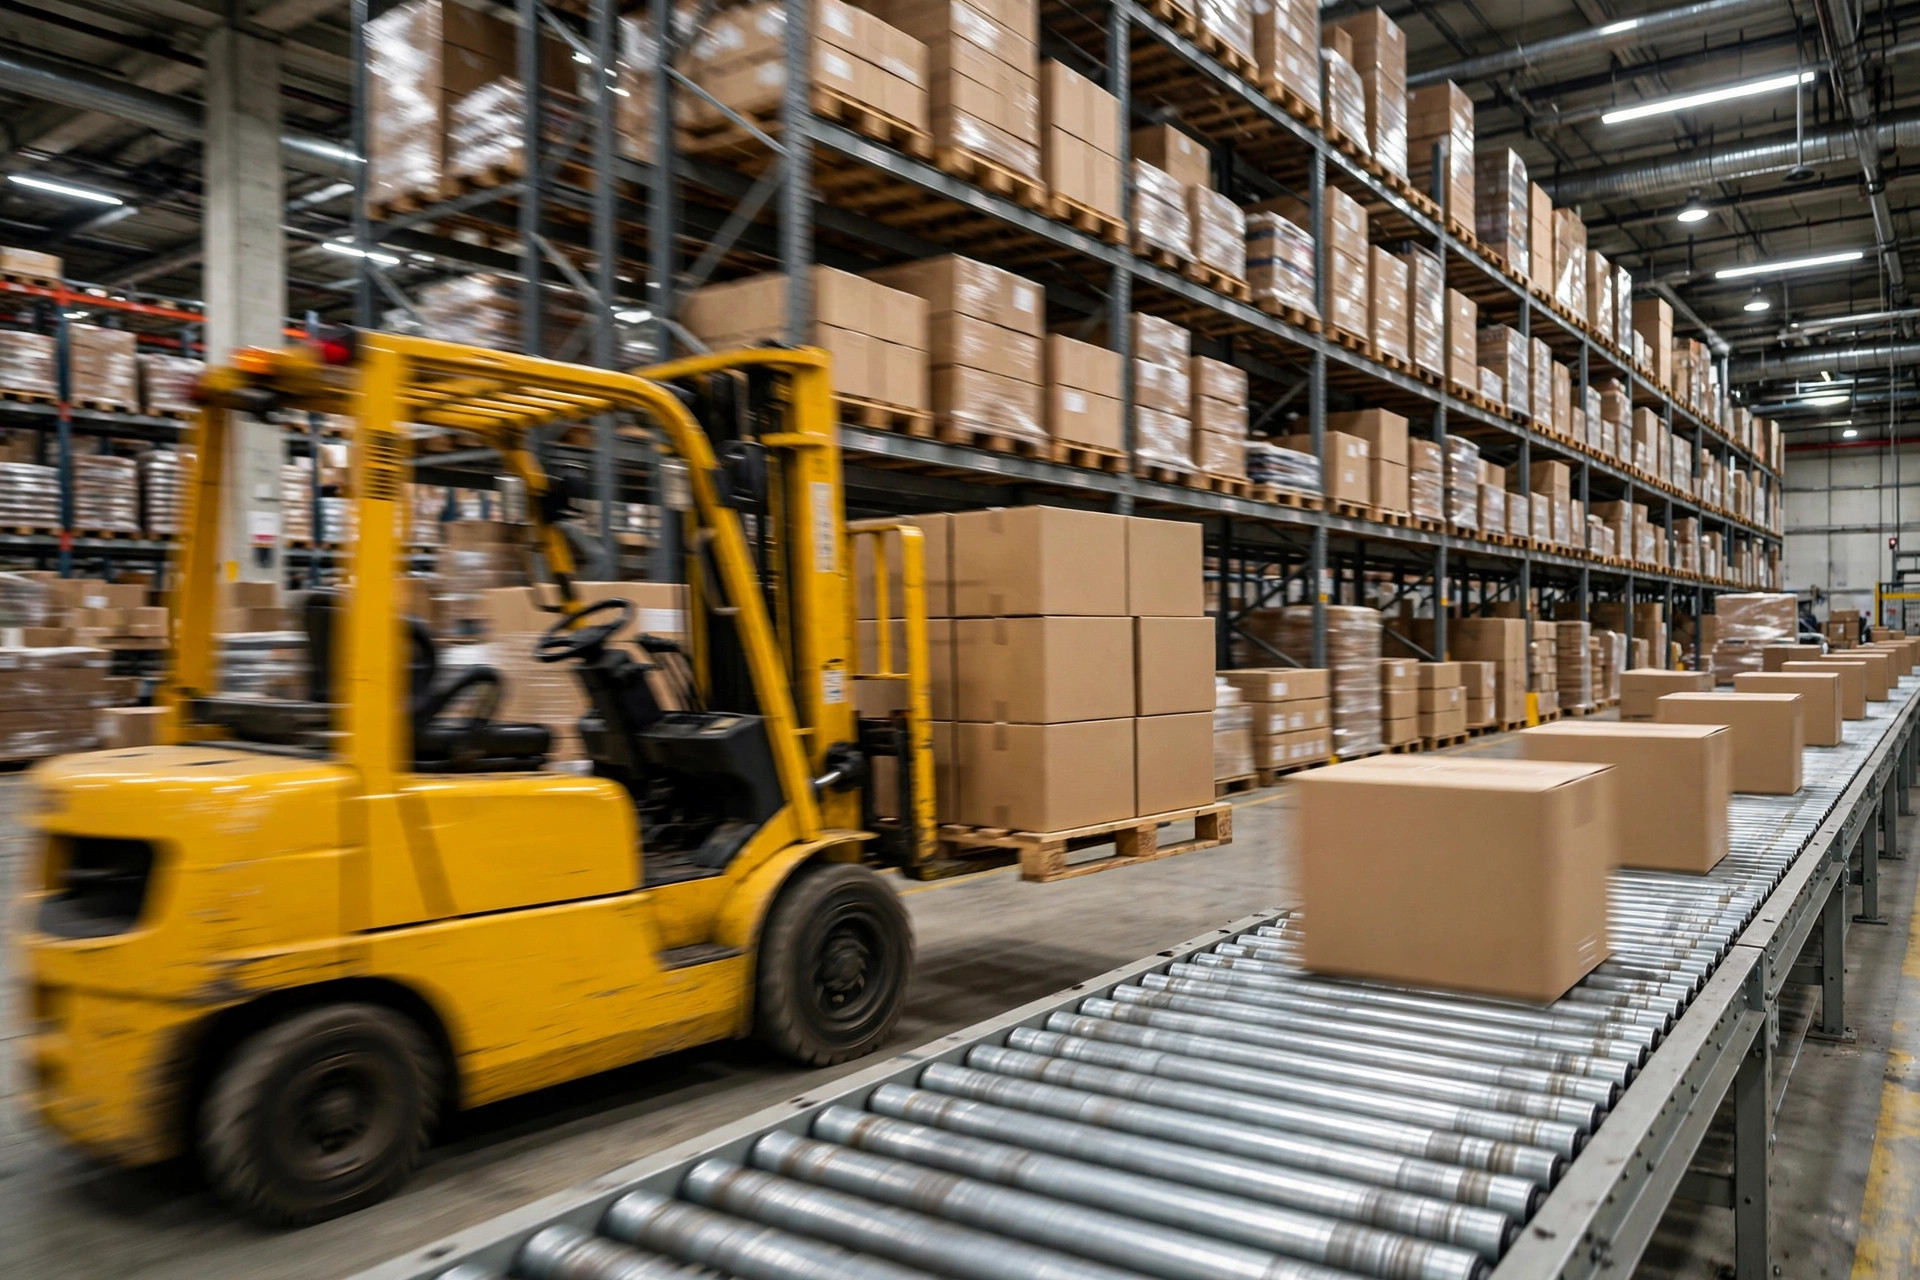
Ahora voy a disparar contra los proyectos de vanidad, porque he visto demasiados. Un pequeño 3PL que movía 150 palets al día insistió en poner un transportador porque «impresiona cuando los clientes visitan las instalaciones». Se lo dije claro: a tu volumen, una carretilla haciendo 150 viajes en un turno de 8 horas tiene capacidad de sobra. Instalar un transportador aquí es como construir una autopista para una bicicleta — claro, se ve genial, y quemará tu dinero igual de rápido. La automatización existe para resolver problemas, no para impresionar visitantes. Por debajo del umbral de volumen, un transportador es la decoración más cara que puedes comprar.
Los pozos de mantenimiento que nadie incluye en el presupuesto
Así que decidiste construirlo. Felicidades — lo divertido empieza ahora. Un transportador es un sistema en serie: una sección de cadena atascada, un sensor fotoeléctrico sucio, y toda la línea se para. Una flota de carretillas se degrada con elegancia; un transportador no. Así que el mantenimiento del transportador no va de reparar — va de prevenir.
Pozo uno: estiramiento de la cadena. Haz funcionar un transportador de cadena entre seis meses y un año y la cadena se alarga (es lo que hacen las cadenas). Ajustas el tensor, y cuando el tensor se queda sin recorrido, cambias la cadena. Si te saltas el ajuste, tienes dientes que saltan y palets atascados — una parada no planificada te arruinará la semana. La inspección de la cadena va en la lista mensual de mantenimiento preventivo.
Pozo dos: sensores sucios. La detección de palets y el anticolisión funcionan con fotoeléctricos, y el polvo del almacén los tapa rápido. Cuando sube la tasa de falsas alarmas, casi siempre es polvo. Lección aprendida a las malas: la limpieza de sensores va en la lista semanal. No esperes a una falsa alarma para limpiarlos. La mitad de las quejas de «este transportador siempre se rompe» que he investigado terminaron con un trapo y algo de polvo.
Pozo tres: motoreductores. En líneas pesadas de palets (1,000 kg por palet es lo normal), la caja de cambios vive la vida de un consumible. Cambia el aceite por horas de funcionamiento, no por intuición. Y la lista de repuestos — caja de cambios, cadena, sensores, módulo de control — ten al menos uno de cada en el estante. Si pides después del fallo, te esperan 4 a 6 semanas de plazo de entrega con la línea parada durante 4 a 6 semanas. Para cifras de MTBF, un buen integrador te dará valores medidos tras la puesta en marcha; si no lo hace, planifica con reglas prácticas del sector y asume lo peor.
Pozo cuatro: lógica de control. Lo que mata a los transportadores no suele ser el hardware — son los errores de lógica. Palets chocando por detrás, bloqueos en las confluencias, un palet sobredimensionado o dañado encajado en un giro. Durante la recepción, haz una prueba de «palet anormal»: manda palets torcidos, sobredimensionados y rotos por la línea a propósito y observa si el sistema los detecta y alarma. Muchos proyectos pasan la recepción con palets perfectos y un palet torcido les da una lección en la primera semana.
Aquí viene lo contraintuitivo: alrededor del 70% del coste real de un transportador se decide antes de comprarlo — en la selección, el layout y el diseño de la lógica de control. Tras la puesta en marcha, la única palanca que queda es el mantenimiento. Las carretillas son la imagen espejo: baratas de comprar, con el coste real llegando después en mano de obra. Elegir un transportador significa pagar la incertidumbre futura por adelantado y convertirla en calidad de diseño hoy. Si el diseño falla, todo lo que sigue es un pozo.
El único número
No dejes que un presupuesto de seis cifras te asuste, ni que la fiebre de la «automatización» te convenza tampoco. Mira un solo número: el volumen diario de palets en esa ruta fija.
Más de 300 palets por día-turno, ruta estable durante tres años, dos o más turnos — el transportador probablemente se paga. Por debajo de eso, o si la ruta puede moverse — carretillas. Pon el dinero donde está el trabajo.
Si el dinero está bien gastado se reduce a ese único número: ¿tu volumen se merece el metro?
Por Da Liu, Ingeniero de automatización
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.