Dónde falla primero un put wall normal
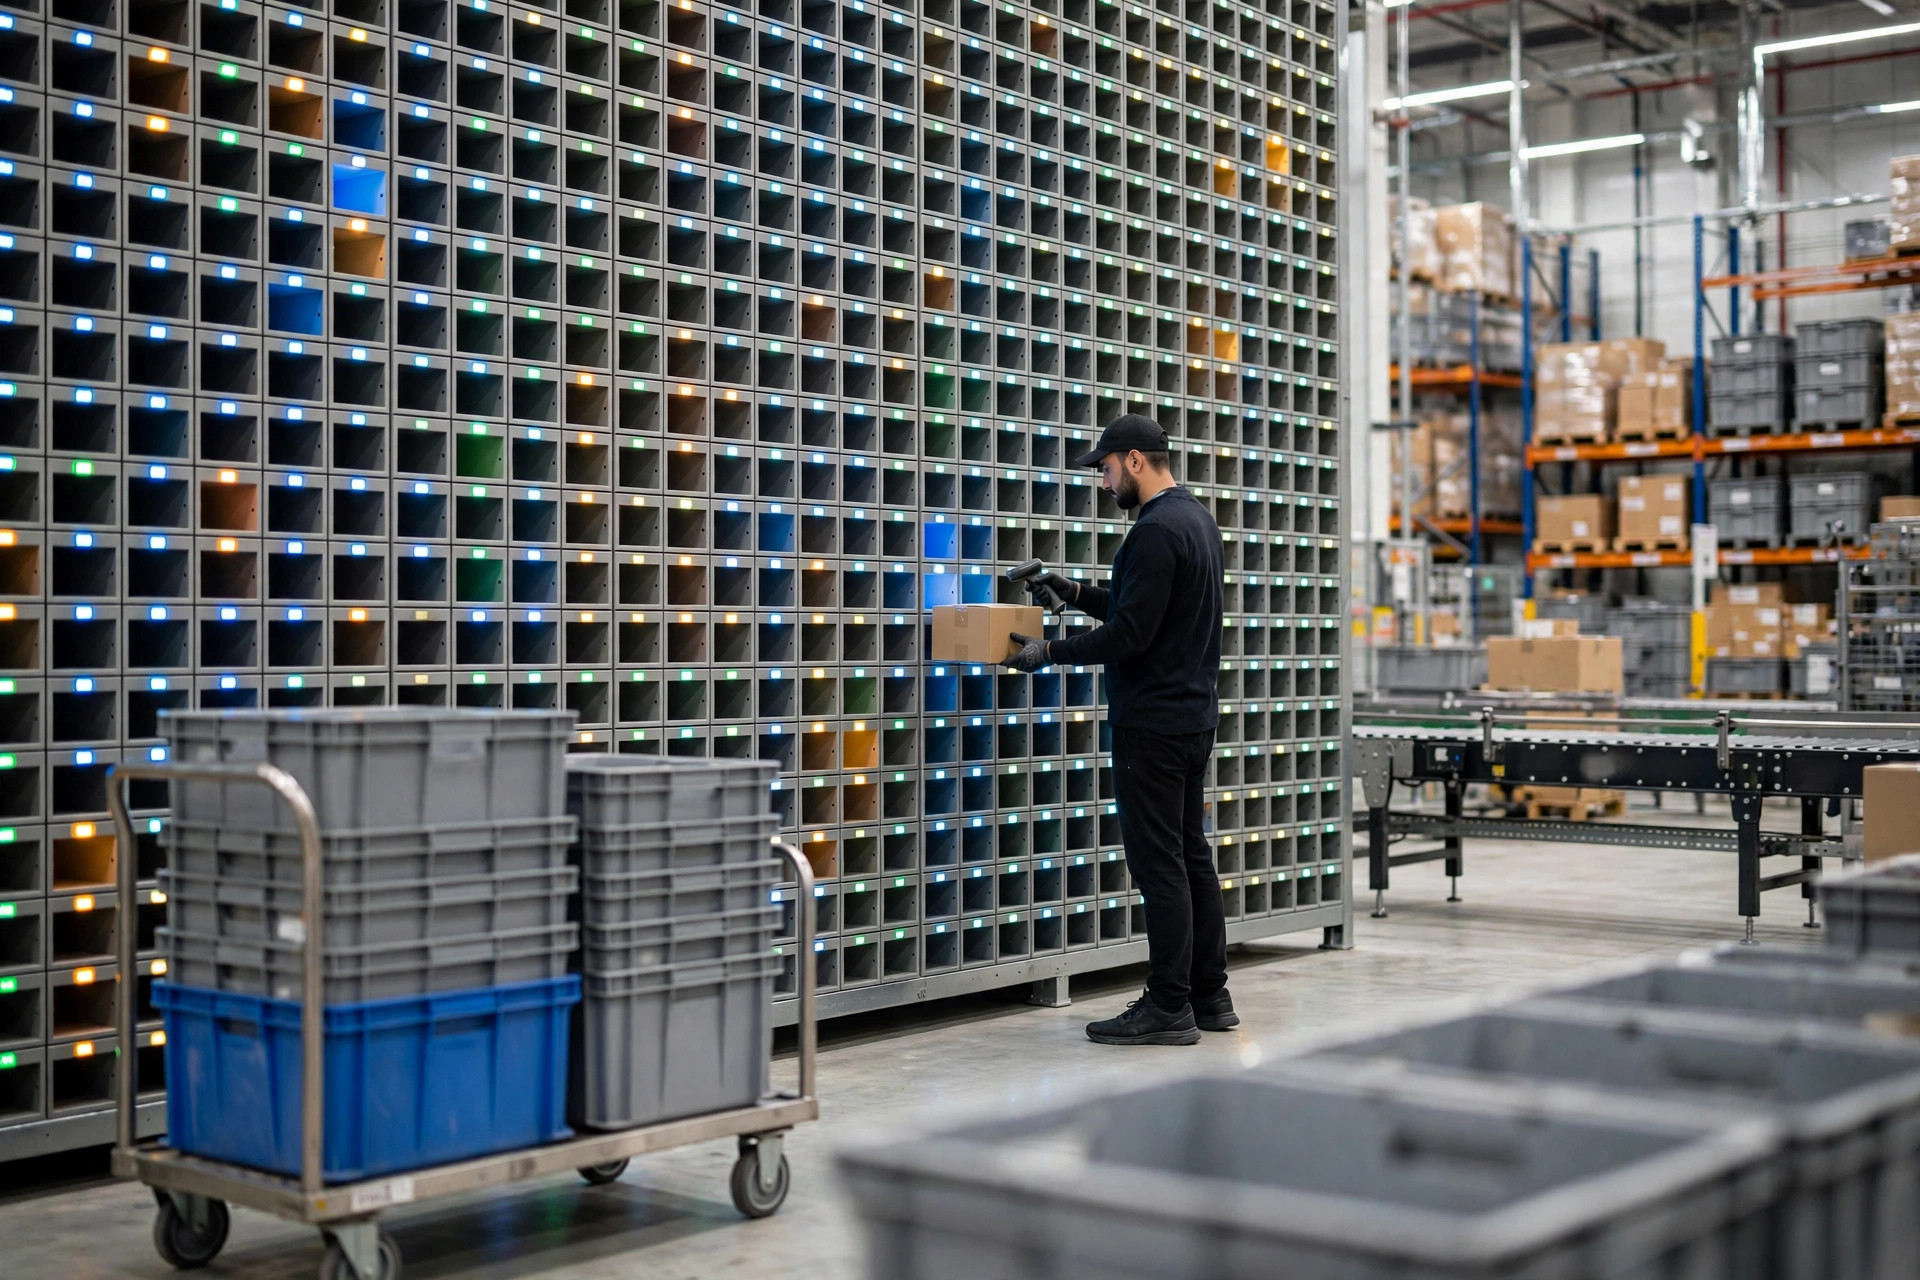
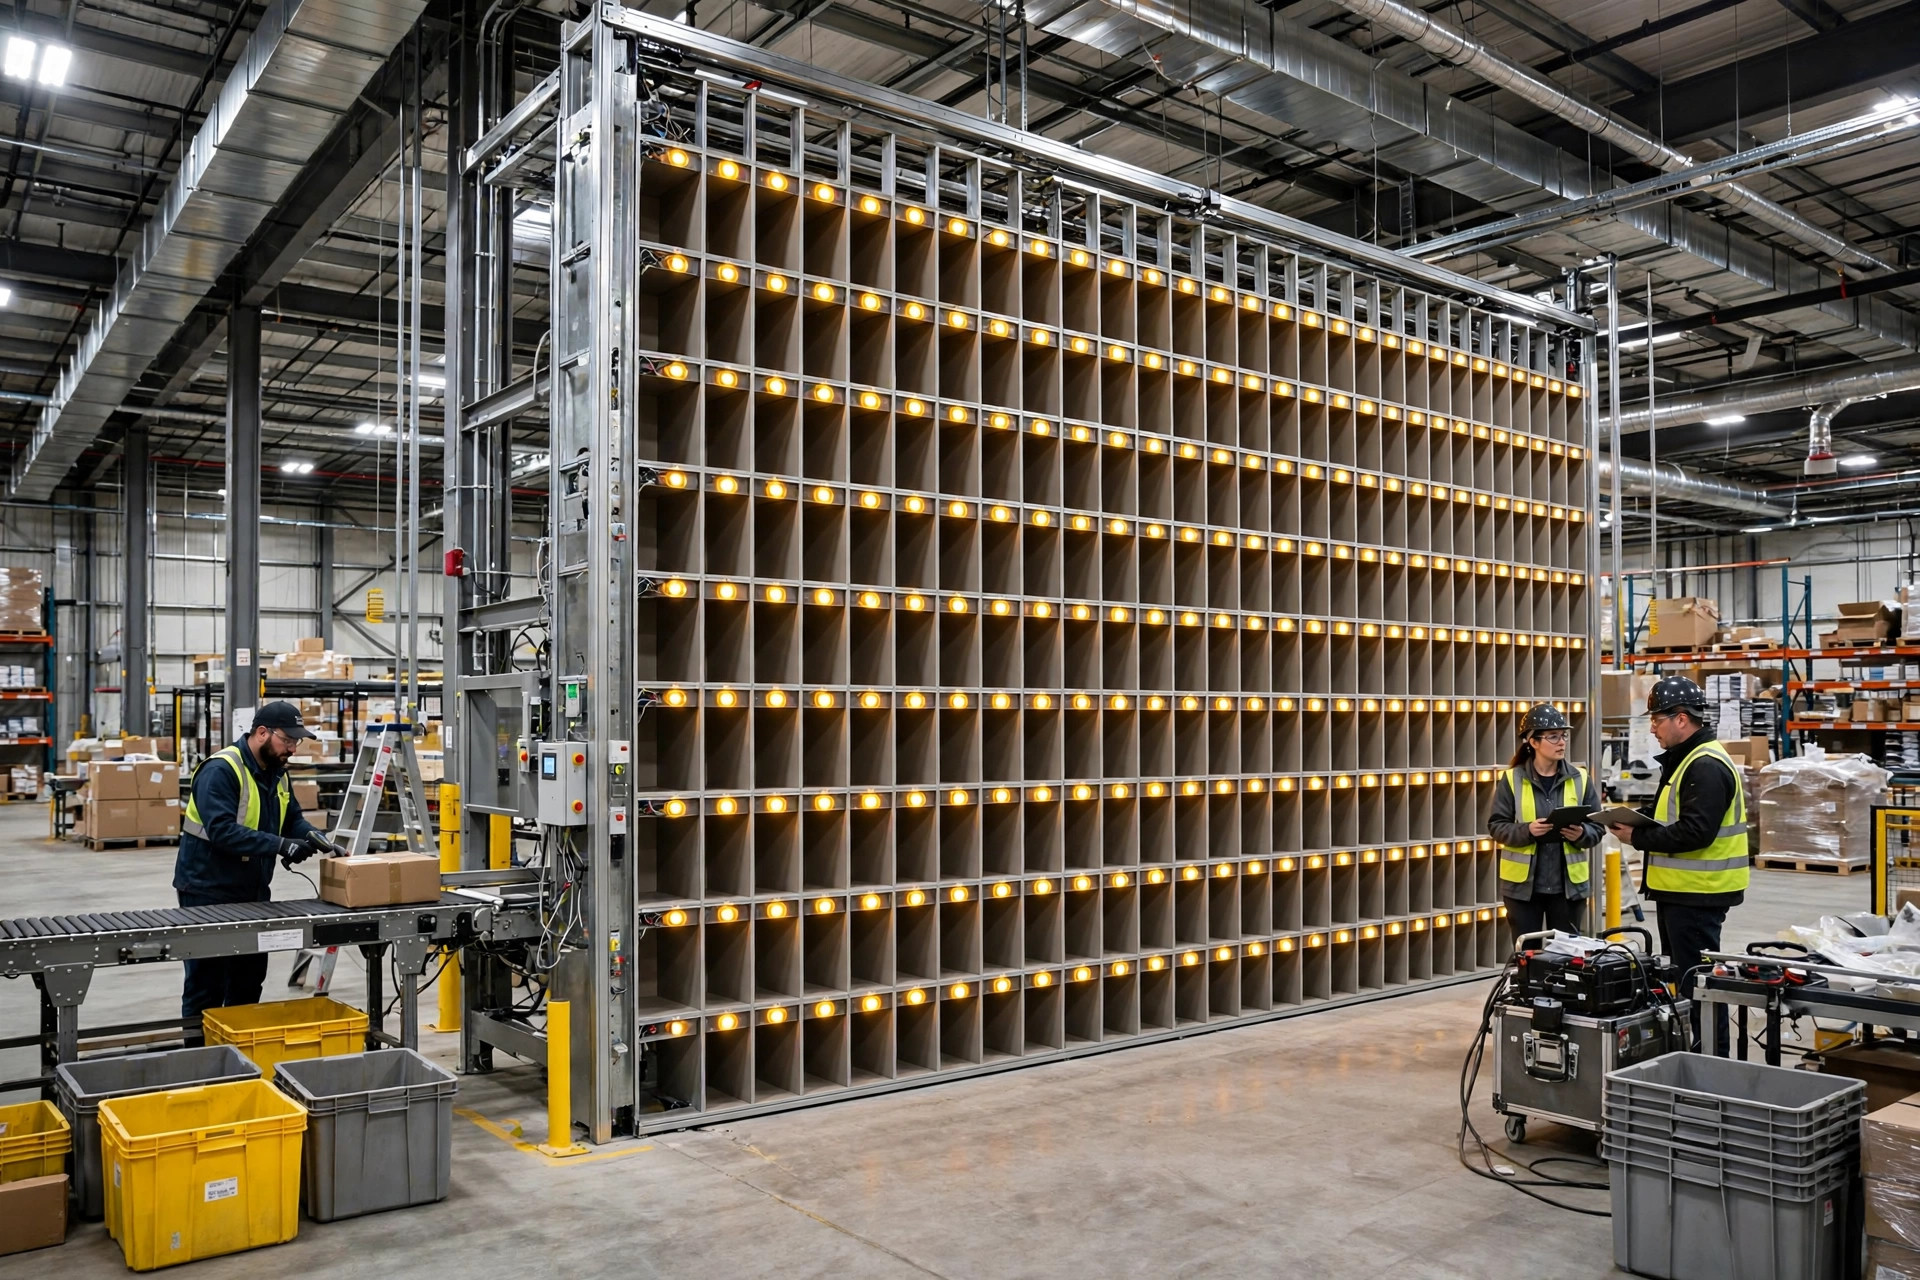
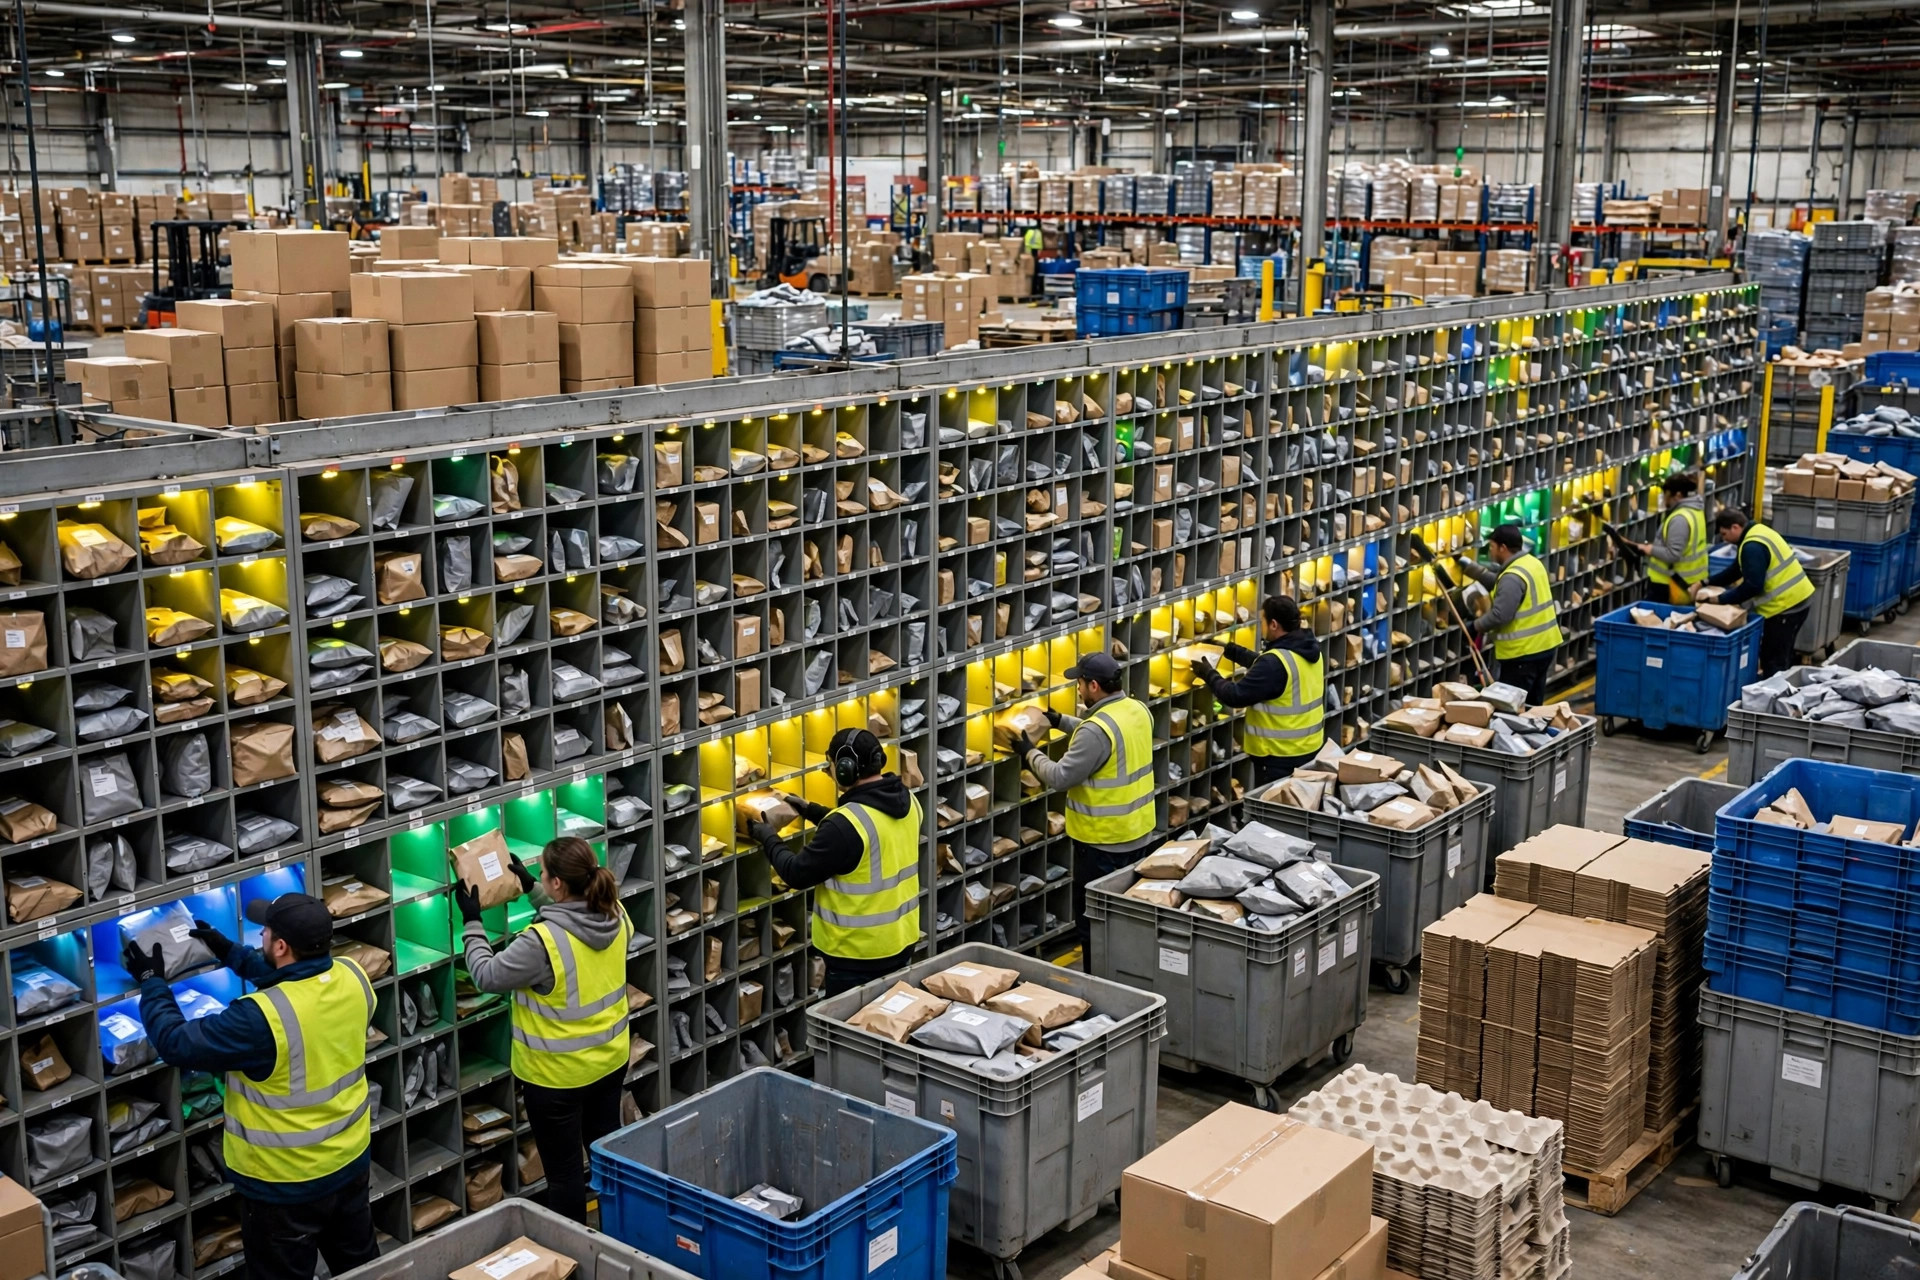
Un put wall que funciona sin problemas con 2,000 pedidos al día no falla con 8,000 pedidos al día porque las luces se hayan vuelto más lentas. Falla en tres puntos concretos, y cada uno tiene una solución distinta:
- Falta de cubículos. Las oleadas están limitadas por el número de cubículos. Con volumen pico, o las oleadas se acumulan esperando cubículos libres, o alguien quita silenciosamente el límite de la oleada y los pedidos empiezan a duplicarse en las celdas.
- Techo de ritmo de colocación por operario. Un operario que escanea y coloca en un muro sostiene una tasa finita de líneas por hora; en la mayoría de las operaciones, una banda de planificación de unos cientos de líneas por hora por estación, según el tamaño del artículo y el desplazamiento. Más volumen que estaciones × ritmo significa una cola creciente de totes en la inducción.
- Retraso en la salida a empaque. Los pedidos terminados permanecen en los cubículos esperando a los empacadores. En pico, el tiempo de permanencia se alarga, los cubículos siguen ocupados y el tamaño efectivo del muro se reduce justo cuando más se necesita.
Diagnostica cuál de los tres te está afectando antes de comprar nada. La solución para la falta de cubículos son más cubículos o disciplina de oleadas; la solución para el ritmo de colocación son estaciones y personal; la solución para la permanencia es capacidad de salida a empaque y disciplina de barrido. El dinero gastado en el punto equivocado no compra nada. Si todavía estás decidiendo si un muro encaja en tu operación, empieza por las matemáticas de clasificación put-to-wall; esta guía es para muros que ya funcionan y ahora deben sobrevivir a los picos.
Escalar los cubículos: tres formas, tres costos distintos
Añadir celdas al mismo muro. Lo más barato en hardware, pero la longitud del muro es desplazamiento del operario. A partir de cierta longitud, cada cubículo añadido rinde menos que el anterior porque cada colocación camina más lejos. Vigila las colocaciones por hora de trabajo a medida que alargas el muro: cuando se estabiliza o cae, el muro ya es suficientemente largo.
Añadir un segundo muro. Un segundo muro más corto duplica los puntos de inducción y permite dividir las oleadas por perfil: pedidos pequeños a un lado, voluminosos al otro; o un muro por cada corte de transportista. Dos muros también dan redundancia: un muro caído en pico es un mal día, no un almacén parado. La guía de montaje del put wall cubre el trabajo de integración que implica un segundo muro.
Dividir por flujo, no por muro. Algunas operaciones usan el muro principal para los pedidos estándar y derivan la cola larga — sobredimensionados, frágiles, gigantes de una sola línea — a una mesa de clasificación manual incluso en pico. Proteger el ritmo del muro del 5% de pedidos que lo atascan suele valer más que un 20% más de cubículos.
Una regla de dimensionamiento que resiste el contacto con la semana pico: los cubículos utilizables deben cubrir tu oleada planificada más grande más el colchón de excepciones (habitualmente 10–15%), al tamaño de oleada pico, no al promedio.
La estrategia de oleadas es la mitad de software de la escala
El hardware es solo la mitad de la historia de la escala; el diseño de oleadas es la otra mitad:
- Limita siempre las oleadas al número de cubículos. En cuanto las oleadas superan las celdas, los operarios inventan almacenamiento — pilas en el suelo, colocaciones dobles — y las tasas de colocación errónea suben bruscamente. En pico, oleadas más pequeñas y frecuentes superan a las megaoleadas heroicas.
- Oleadas continuas. En lugar de que una oleada cierre antes de liberar la siguiente, libera los pedidos de la siguiente oleada en los cubículos a medida que se liberan. Esto suaviza el trabajo de inducción y mantiene a los empacadores alimentados de forma uniforme. Exige más de la coordinación entre el WMS y el muro, así que acuerda el comportamiento con tu proveedor antes del pico, no durante.
- Secuencia las oleadas por corte. Los cortes de los transportistas, no la comodidad del picking, deben ordenar la cola de oleadas en pico. Un muro perfectamente clasificado de pedidos que perdieron el camión es un monumento, no un resultado.
- Preclasifica aguas arriba. Si un canal o un grupo de tiendas domina el volumen, recoge ese lote como su propia oleada para que sus pedidos recorran juntos una sección del muro.
Dotar el muro en pico: roles, no solo cabezas
Lanzar más gente a un muro sin diseño de roles crea colisiones. Los roles que escalan:
- Operario(s) de inducción: escanean los totes de entrada, alimentan a los colocadores, son dueños de la cola de totes. Unos colocadores sin trabajo suelen ser un problema de inducción.
- Colocadores: uno por sección del muro, permaneciendo en su sección. La disciplina por sección mantiene cortos los desplazamientos y clara la responsabilidad por colocaciones erróneas.
- Corredores / barrenderos de salida a empaque: trabajan continuamente la parte trasera del muro, despejando los cubículos terminados en orden de prioridad (primero el corte), no en orden de cubículo.
- Un comodín que se encarga de las excepciones — faltantes, daños, atascos — para que las excepciones nunca saquen a un colocador de su ritmo.
Capacita de forma cruzada fuera de temporada: el momento de enseñar a un empacador a colocar no es la mañana del pico. Un patrón habitual son dos turnos más cortos y solapados durante la ventana pico en lugar de un turno largo: el trabajo en el muro es repetitivo, las tasas de error suben con la fatiga en las últimas horas, y unos ojos frescos en la hora seis valen más que héroes de horas extra. Vigila la tasa de colocación errónea por hora; cuando se inclina hacia arriba, esa es tu señal de dotación, no un problema de disciplina.
La salida a empaque: el cuello de botella que nadie presupuesta
Con alto volumen, el muro rara vez se queda sin picks: se ahoga en pedidos terminados. Tres disciplinas mantienen bajo el tiempo de permanencia:
- La frecuencia de barrido supera al tamaño del barrido. Los barridos pequeños y frecuentes mantienen los cubículos en rotación; dejar que los empacadores acumulen un gran barrido significa que docenas de cubículos permanecen llenos e inactivos entre tanto.
- Señaliza la prioridad. Luces traseras o una pantalla de empacador ordenada por corte y antigüedad de permanencia, para que los pedidos más antiguos y urgentes se despejen primero.
- Capacidad de empaque acorde con la salida del muro. Un muro cotizado por el proveedor con cierta cifra de líneas por hora solo es tan rápido como las estaciones de empaque que tiene detrás. Cuenta tus mesas de empaque, impresoras de etiquetas y suministro de cajas como parte del sistema del muro cuando planifiques el pico.
Sigue un número a diario durante el pico: el tiempo medio de permanencia en cubículo. Si tiende al alza día tras día, estás tomando prestada capacidad de mañana.
Guía de pico: lista de verificación en una página
- ☐ La oleada planificada más grande ≤ cubículos utilizables (con colchón de excepciones) al perfil de pedido pico
- ☐ Decisión sobre segundo muro o mesa de desborde tomada y dotada, no improvisada
- ☐ Límite de oleada aplicado en el WMS, liberación continua probada si se usa
- ☐ Roles asignados por sección; comodín nombrado por turno; suplentes con capacitación cruzada listados
- ☐ Ritmo de barrido y capacidad de empaque verificados frente a la salida del muro
- ☐ Tiempo de permanencia y tasa de colocación errónea en el panel diario; umbrales para añadir un turno acordados con antelación
Un muro de clasificación de alto volumen no es una máquina distinta de la que funciona en marzo: es el mismo muro con sus tres cuellos de botella reales gestionados con honestidad. Escala los cubículos donde el desplazamiento lo permita, disciplina las oleadas, dota por roles y alimenta a los empacadores. El pico deja de ser una sorpresa y se convierte en un programa.
Por Da Liu, Ingeniero de Automatización
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.