Mi veredicto, de entrada: cuando los cartones siguen llegando dañados, no culpes primero al fabricante de cajas. En veinte años recorriendo líneas de empaque, nueve de cada diez quejas por daños que investigué se reducían a lo mismo: la selladora estaba destrozando un cartón perfectamente bueno. Y el proveedor de cajas se llevaba la culpa cada vez.
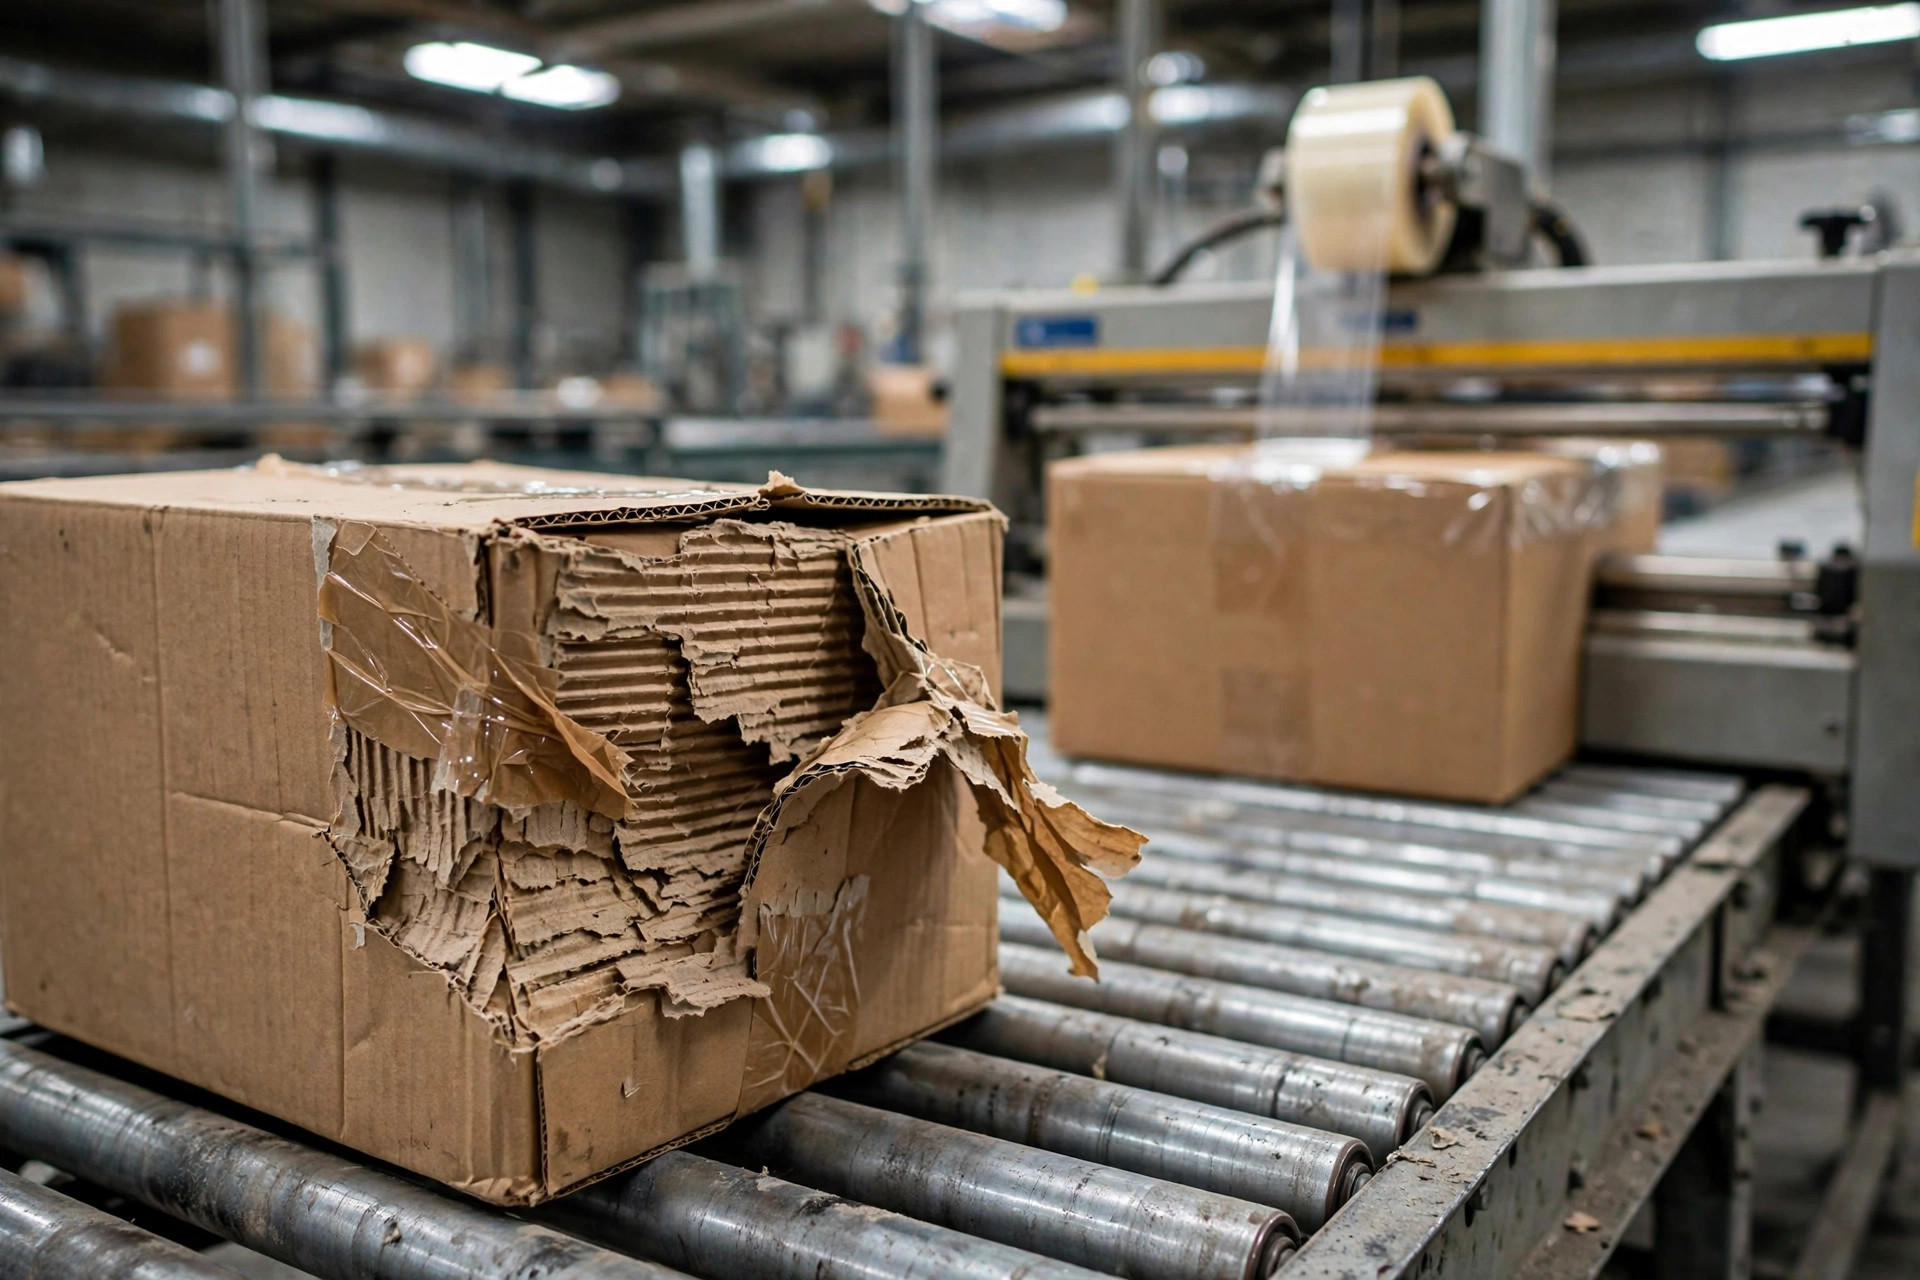
El año pasado visité un 3PL en las afueras de Ontario, California: unos 150,000 pies cuadrados, mayormente volumen de comercio electrónico. Las quejas por daños iban en aumento, así que el gerente de operaciones ya había cambiado de proveedor de cartón corrugado dos veces. La tasa de daños no se movía. Me quedé junto a la selladora diez minutos y lo vi: cada caja salía con una franja aplastada a lo largo de ambos bordes superiores, donde los rodillos de compresión habían aplanado la flauta. La cinta se veía perfecta. La caja estaba silenciosamente arruinada. Bajamos la presión de los rodillos, cambiamos una cuchilla sin filo y las quejas bajaron drásticamente en días. Dos cambios de proveedor, desperdiciados.
Cómo una selladora destruye en silencio una buena caja
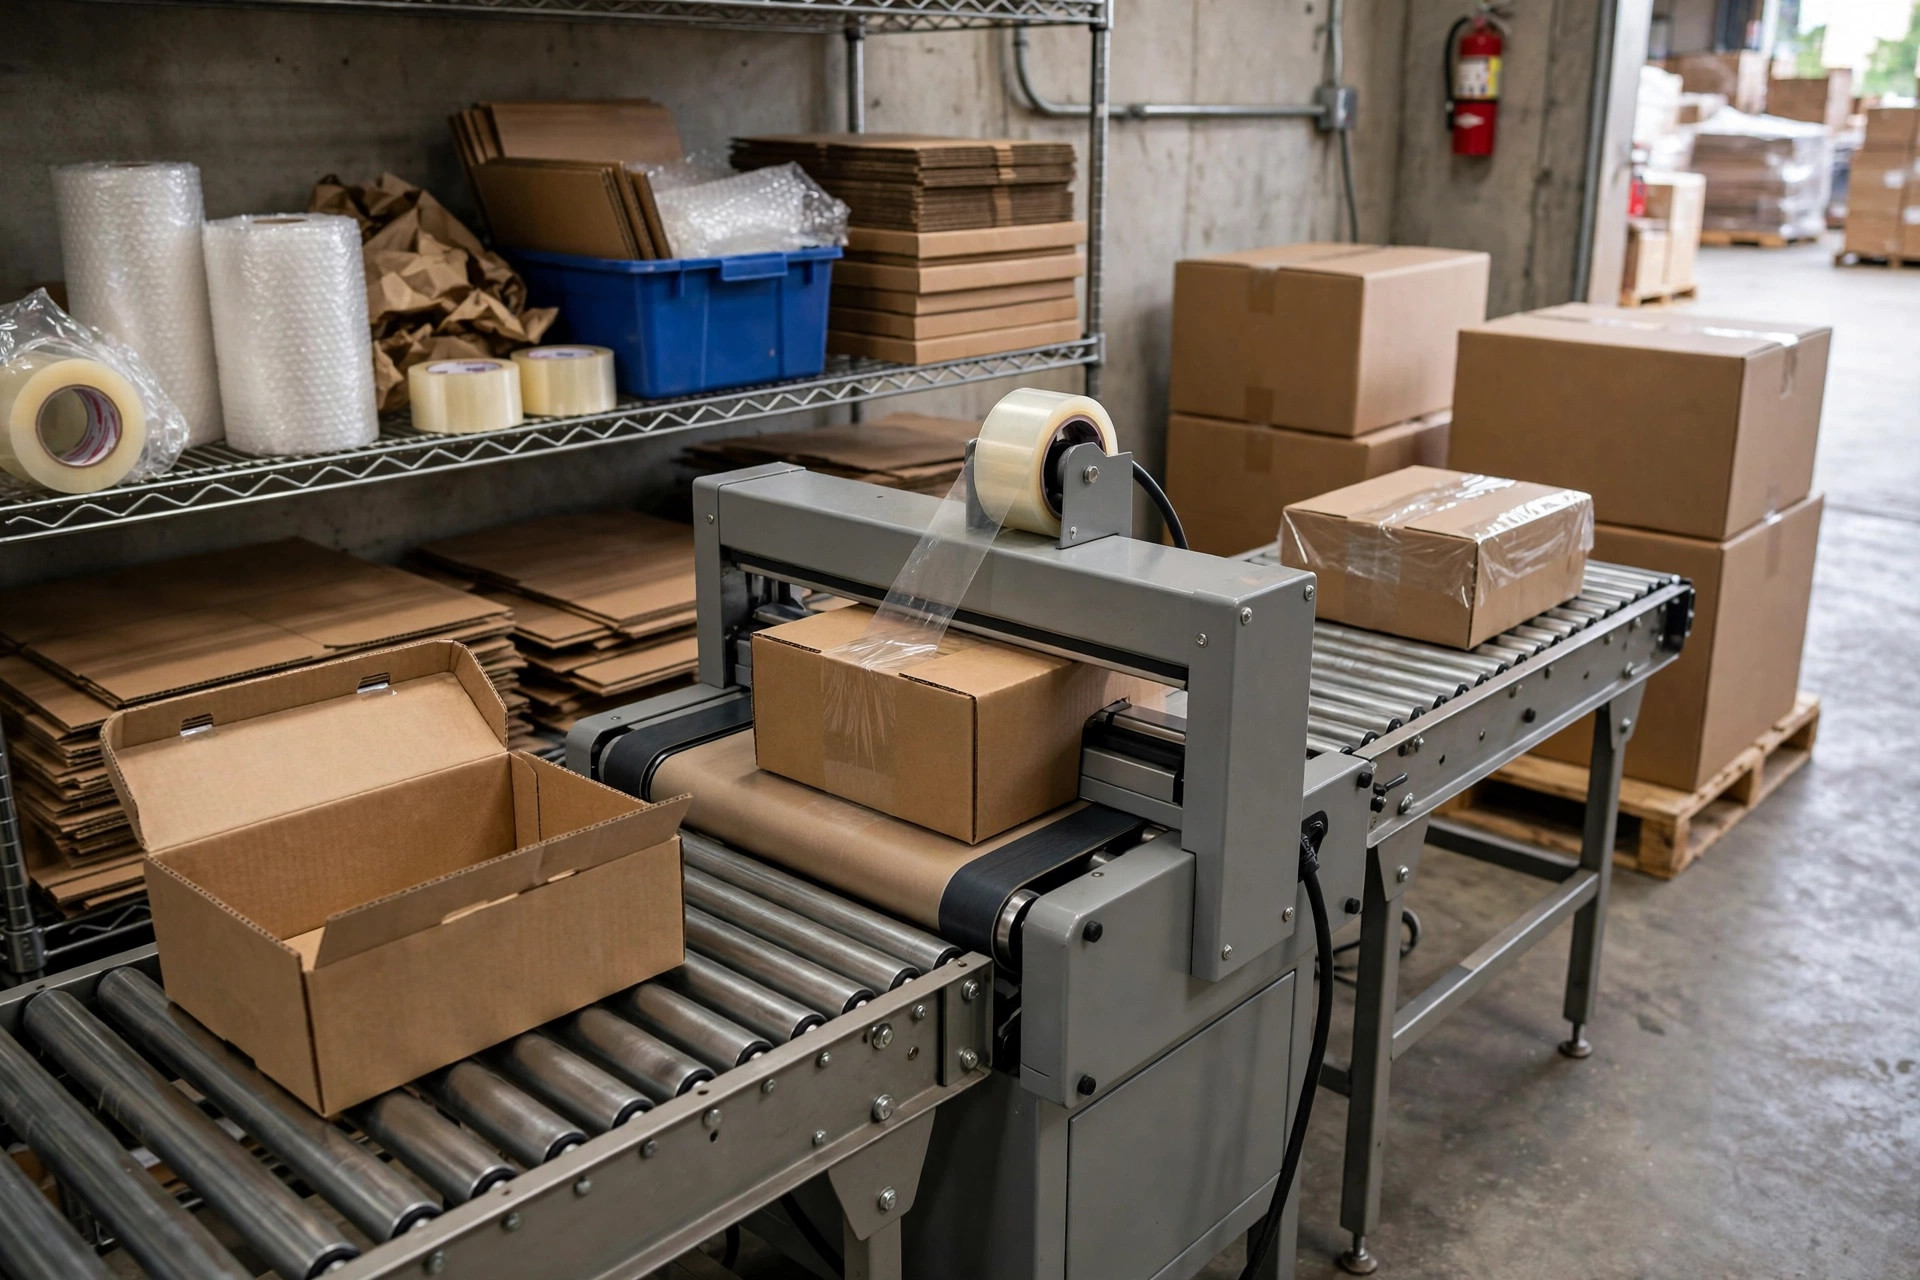
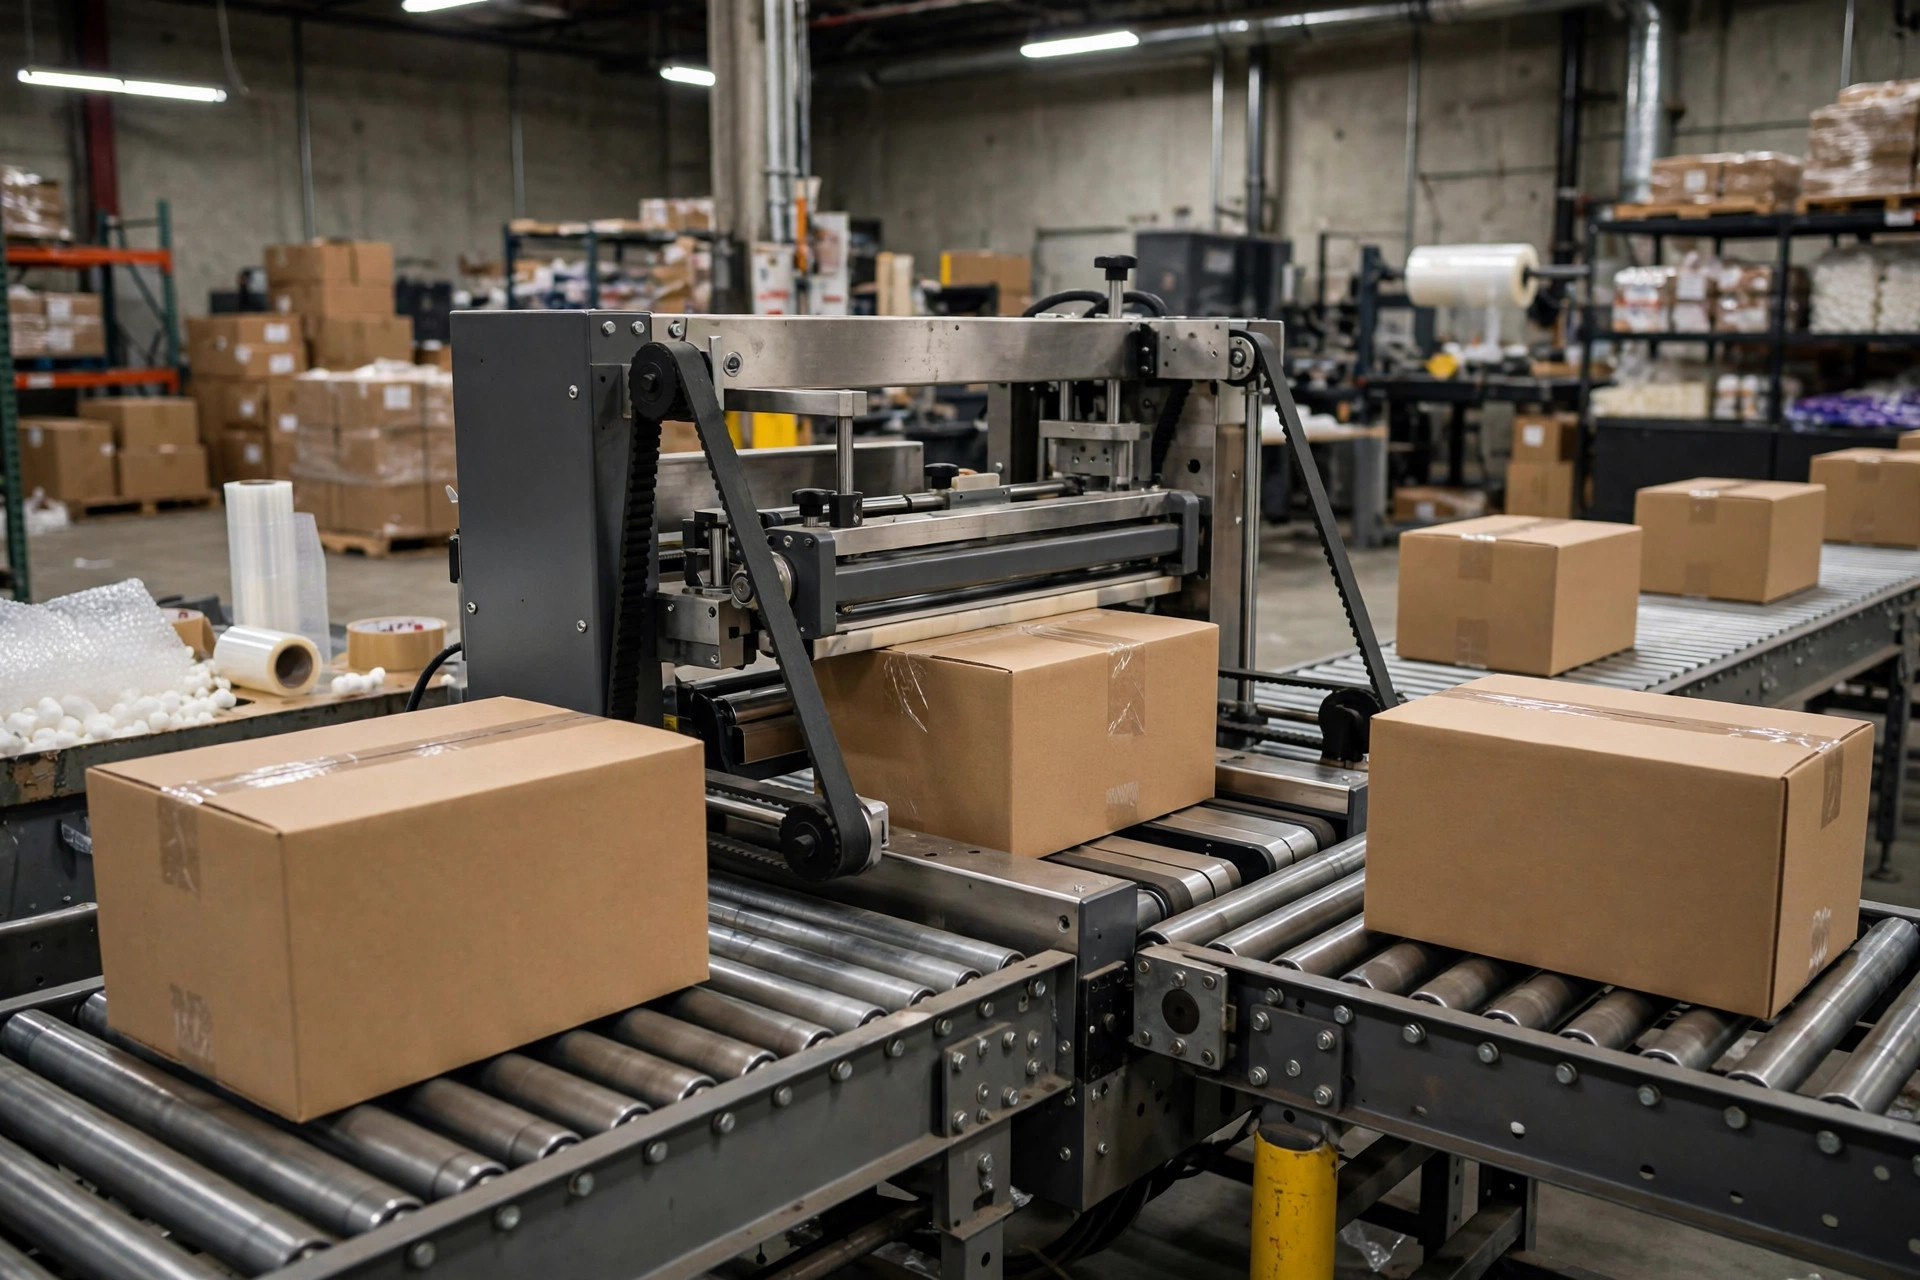
Una selladora hace tres cosas: las bandas transportan la caja, los rodillos presionan las aletas y el cabezal aplica la cinta y la cuchilla la corta. El daño ocurre en el 'prensado' y en el 'corte'.
La presión excesiva de los rodillos es la causa más común. Los operadores bajan los rodillos al máximo para que la máquina 'tolere' cajas de distintas alturas sin ajustes constantes. Una caja alta pasa bien; la siguiente, más baja, queda aplastada. Una vez que la flauta se aplana en una franja a lo largo del borde superior, esa sección pierde su resistencia al apilamiento: la caja se ve sellada y sólida, y luego colapsa bajo la carga del pallet en la planta de clasificación. El cartón corrugado no teme al peso. Teme a la presión localizada.
Luego está la cuchilla sin filo. Cuando la cinta se rasga en lugar de cortarse limpio, los operadores compensan subiendo la tensión de la cinta para 'ayudar' al corte. La cinta demasiado tensa se contrae y tira de las aletas hacia adentro, combando la parte superior de la caja. El peor caso que vi tenía la cinta tan apretada que el techo de la caja se había hundido, y el equipo del almacén estaba convencido de que el cartón era demasiado blando. No lo era. La cuchilla llevaba tiempo pidiendo un reemplazo.
Tampoco olvides el desajuste de bandas. Cuando las bandas superior e inferior corren a velocidades ligeramente distintas —normalmente porque una está más desgastada que la otra— la caja se tuerce al pasar. Sellos torcidos, cartones descuadrados. Eso se arregla cambiando la banda, no mejorando la caja.
Y un culpable silencioso que nadie sospecha: la cinta se volvió más angosta. Algunas operaciones cambian a cinta más angosta para ahorrar unos centavos por rollo, pero el traslape del sellado se reduce con ella. Las cajas se abren en tránsito y la queja dice 'la caja se rompió', cuando la caja nunca falló. El sellado falló.
Una más: el ajuste de altura que todos olvidaron. En las selladoras semiautomáticas la altura del cabezal se regula con una manivela. El turno de la mañana la sube para cartones altos; el turno de la tarde pasa a cajas más bajas y nadie la baja de nuevo, así que cada caja baja entra a la fuerza bajo los rodillos. El daño aparece y desaparece según el turno, lo que lo vuelve exasperante de rastrear, y el proveedor de cajas parece culpable de algo que hizo la máquina.
Cuando el cartón sí es el culpable
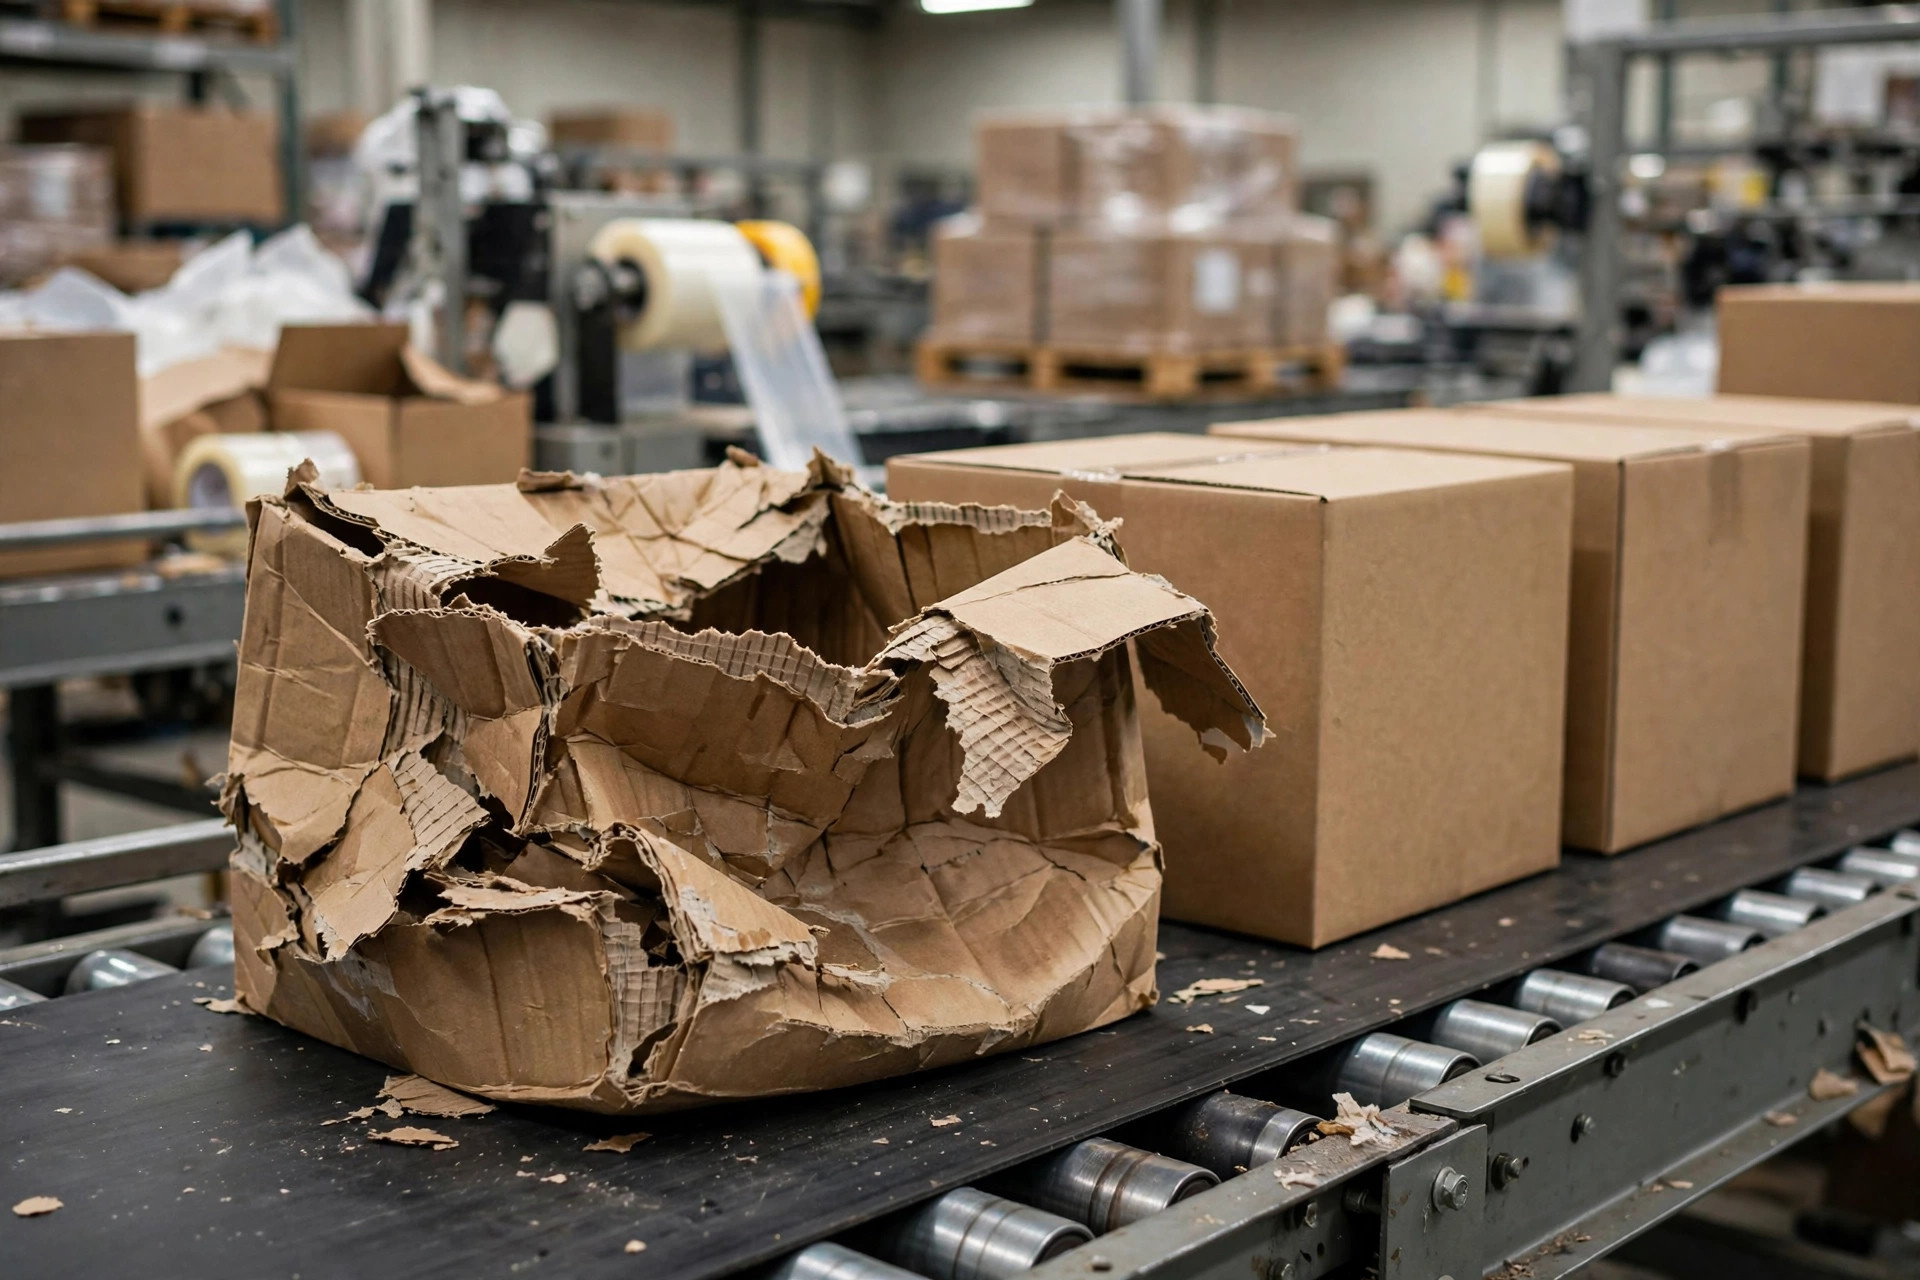
Si la máquina está bien y las cajas siguen fallando, entonces es el cartón. Pero el 'cartón malo' muere de varias formas distintas, y cada una pide un remedio diferente.
La especificación equivocada es la primera. Producto pesado en cartón de una sola pared, o la flauta incorrecta para el trabajo —la flauta B resiste el aplastamiento, la flauta C amortigua mejor— y ningún ajuste de la máquina lo salva. Verifica el sello ECT impreso en la unión del fabricante contra tu especificación de compra. Es la revisión de recepción más básica que existe, y la mayoría de los almacenes nunca la hace.
La humedad es la segunda, y es más traicionera de lo que parece. El cartón corrugado pierde resistencia rápido con la humedad: ubicaciones cerca de las puertas del muelle, contenedores en temporada de lluvias, condensación cerca del cuarto frío. Cajas que se ven bien al salir de tu edificio colapsan en el muelle del cliente. Este daño es estacional: aparece con la lluvia. Grafica las fallas por fecha y el patrón suele delatarse.
La tercera es la más injusta: la caja es demasiado grande. El producto suelto golpea las esquinas en tránsito y ninguna mejora del cartón arregla un problema de vacío. Trabajé con la operación de fulfillment de una marca de belleza que usaba cartones premium de doble pared que igual llegaban dañados: el producto apenas llenaba la mitad de la caja. Bajar dos tallas de caja acabó con la tasa de daños. El cartón nunca fue el problema.
La lista de diagnóstico de 30 minutos (en este orden)
- Lee la ubicación del daño: aplastado o rajado en el sellado superior con marcas de rodillos apunta a la máquina; laterales reventados, esquinas o colapso total apuntan al cartón, la humedad o la sobrecarga.
- Quédate junto a la selladora diez minutos: observa si las cajas se tuercen o los sellos quedan torcidos.
- Toca los bordes superiores al salir las cajas: las hendiduras profundas de los rodillos son una confesión.
- Inspecciona el corte de la cinta: bordes rasgados y deshilachados significan cuchilla sin filo: cámbiala.
- Haz una comparación: mismo lote de cajas, baja la presión de los rodillos un nivel, pasa unas decenas de cartones y compara los daños.
- Verifica el sello ECT en la unión de la caja contra tu especificación: un desajuste se devuelve al proveedor.
- Revisa la humedad: ¿las fallas vienen de ubicaciones cerca de las puertas? ¿Ha estado lloviendo?
- Sacude la caja: si el producto se mueve más que el ancho de un puño adentro, la caja es demasiado grande, no débil.
Pase lo que pase en esta ronda, recomiendo convertir dos cosas en hábitos fijos: una revisión mensual de diez minutos de la selladora —cuchilla, desgaste de bandas, presión de rodillos— y una verificación puntual del sello ECT contra tu especificación de compra en recepción. Ninguna cuesta nada, y juntas evitan la mayoría de las culpas cruzadas. Los problemas de daños se repiten en la mayoría de los almacenes no porque sean difíciles, sino porque alguien investiga una vez, las cosas mejoran por un tiempo y luego nadie vuelve a revisar.
Los números: ¿ajustar la máquina o mejorar la caja?
Ajustar la máquina cuesta medio día de inactividad, una cuchilla de repuesto y algo de mano de obra: la factura de repuestos es casi nada. Mejorar la caja implica resamplear, renegociar especificaciones, cantidades mínimas de pedido que inmovilizan efectivo y unos centavos más por cartón multiplicados por cientos de miles de cartones al mes. Eso suma decenas de miles de dólares al año, fácilmente.
Así que mi orden de operaciones nunca cambia: dedica medio día a que la máquina deje de maltratar la caja, y luego habla de especificaciones del cartón. Invierte el orden y obtienes la historia de Ontario: dos proveedores cambiados, problema intacto.
También hay un costo oculto que la gente pasa por alto: cambiar de caja implica muestreo, pruebas y negociar mínimos: dos o tres semanas fácilmente, durante las cuales los daños siguen ocurriendo y las quejas siguen llegando. Ajustar la máquina cabe en un cambio de turno o en una ventana de baja actividad sin tocar el rendimiento. Uno detiene la hemorragia hoy; el otro rinde semanas después. Esa cuenta no está ni cerca.
Mi pregunta para ti: ¿cuándo fue la última vez que alguien cambió la cuchilla de tu selladora? Si nadie sabe responder, la razón de tu alta tasa de daños podría estar escondida dentro de esa pregunta olvidada.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.