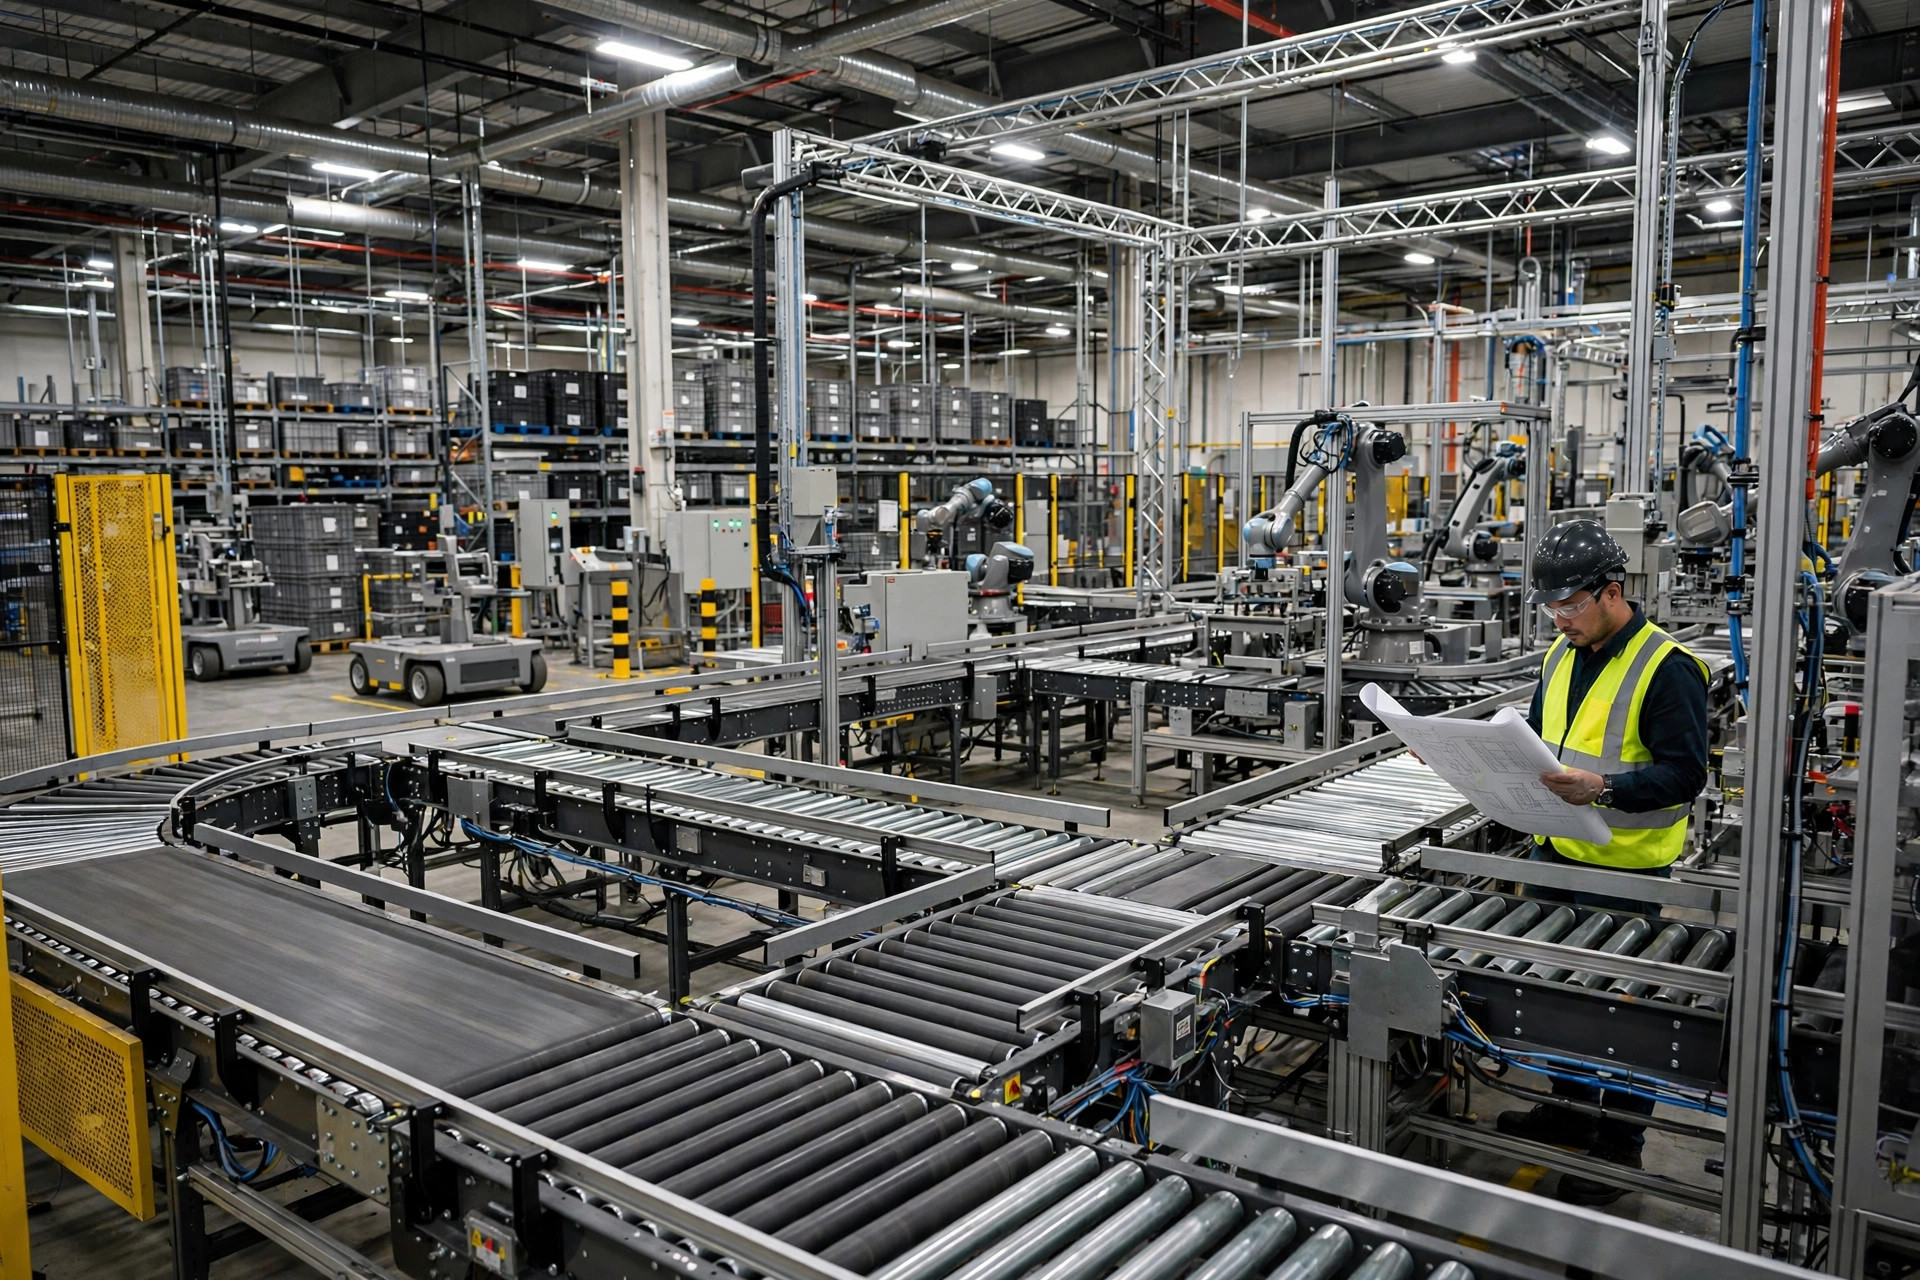
Eran las 3 AM durante la temporada alta del año pasado. Estuve una hora completa junto a nuestra línea de empaque. Doce líneas en marcha, luces encendidas a pleno, todos parecían ocupados. Pero la cinta transportadora se entrecortaba. En la estación de sellado de cajas, las cajas se acumulaban frente a una operaria — treinta, cuarenta de fondo, cada vez más altas. Al final de la línea, el chico de la verificación final estaba mirando su teléfono.
Hablando en serio: veo esta escena cada temporada alta. Cuanto más ocupada está la línea, más lenta va. Y no es un problema de personal. Algo está estrangulando la línea y nadie lo está mirando.
El UPH de la línea lo decide la estación más lenta, no la más rápida
La mayoría calcula el UPH — unidades por hora — así: cuentan todo lo que salió de la línea, lo dividen entre personas y entre horas. Un número limpio y bonito. Queda genial en un informe. Pero cuando llega el pico, ese número se desploma y nadie sabe por qué.
Estos son datos reales de nuestra planta. Antes del último pico, puse a un líder de turno con un cronómetro toda una mañana. Una línea de seis personas, cada estación cronometrada por unidad:
| Estación | Tarea | Prom. segundos por unidad |
|---|---|---|
| Encajado | Cargar los artículos surtidos en la caja | 22 |
| Relleno | Plástico de burbujas, papel kraft | 9 |
| Sellado | Cerrar la caja con cinta | 31 |
| Etiquetado | Escanear y aplicar la etiqueta de envío | 12 |
| Verificación | Pesar y revisar | 8 |
| Estibado | A la tarima / a la cinta | 14 |
¿Lo ves? La estación más rápida es verificación con 8 segundos. La más lenta es sellado con 31 segundos. Y el UPH de toda la línea lo fijan esos 31 segundos. Producción máxima por hora: 3,600 dividido entre 31 — unas 116 unidades. ¿El del encajado, que va a 22 segundos por unidad? Da igual. Cada caja que termina solo se suma a la fila frente al sellado.
Esa es la definición de cuello de botella: una línea produce exactamente tan rápido como su estación más lenta. Pon a dos personas más al final de la línea y la pila frente al sellado solo crece. El UPH no se mueve ni un punto.
Dos veces que aprendimos a la mala en la línea de empaque: agregar gente la hizo más lenta
Primera historia. Verano de 2023, la promo de una marca de belleza explotó. El volumen diario saltó de 8,000 a 21,000 pedidos. Mi primer instinto — como el de todos — fue agregar gente. La línea de empaque pasó de 6 a 9 trabajadores. ¿Resultado? El UPH por persona cayó de 95 a 78 unidades por hora. Más gente, línea más lenta.
¿Por qué? Lo entendí después. Las tres personas extra no tenían estación fija; flotaban hacia donde se veía más movimiento. Pero el cuello de botella era el sellado, y la estación de sellado solo da para cierto ancho. Dos personas apretadas ahí se daban codazos y tumbaron el dispensador de cinta dos veces. El personal extra produjo cero salida efectiva y solo empeoró el cuello de botella.
Segunda historia. El pico del 618 de este año. Lección aprendida — esta vez sin gente extra. En cambio, hice una cosa: desarmé la estación de sellado con el método de cuatro pasos ECRS que explico abajo. La misma línea de seis personas. El UPH pasó de 104 a 147 — cuarenta por ciento más. Sin agregar a una sola persona.
Así que esta es la conclusión contraintuitiva: cuando una línea de empaque necesita ir más rápido, tu primer movimiento no debería ser agregar gente, sino encontrar el cuello de botella. Agregar gente es echar más agua al tanque. El cuello de botella es el desagüe. Ensancha primero el desagüe, o toda esa agua se desborda.
ECRS, paso a paso: cómo desatascamos la línea de empaque
ECRS es un método de ingeniería industrial: Eliminar, Combinar, Reordenar, Simplificar — en ese orden, y el orden importa. Cada líder de turno en nuestro almacén lleva la tarjeta encima. Toda mejora de la línea de empaque pasa por estas cuatro preguntas en secuencia.
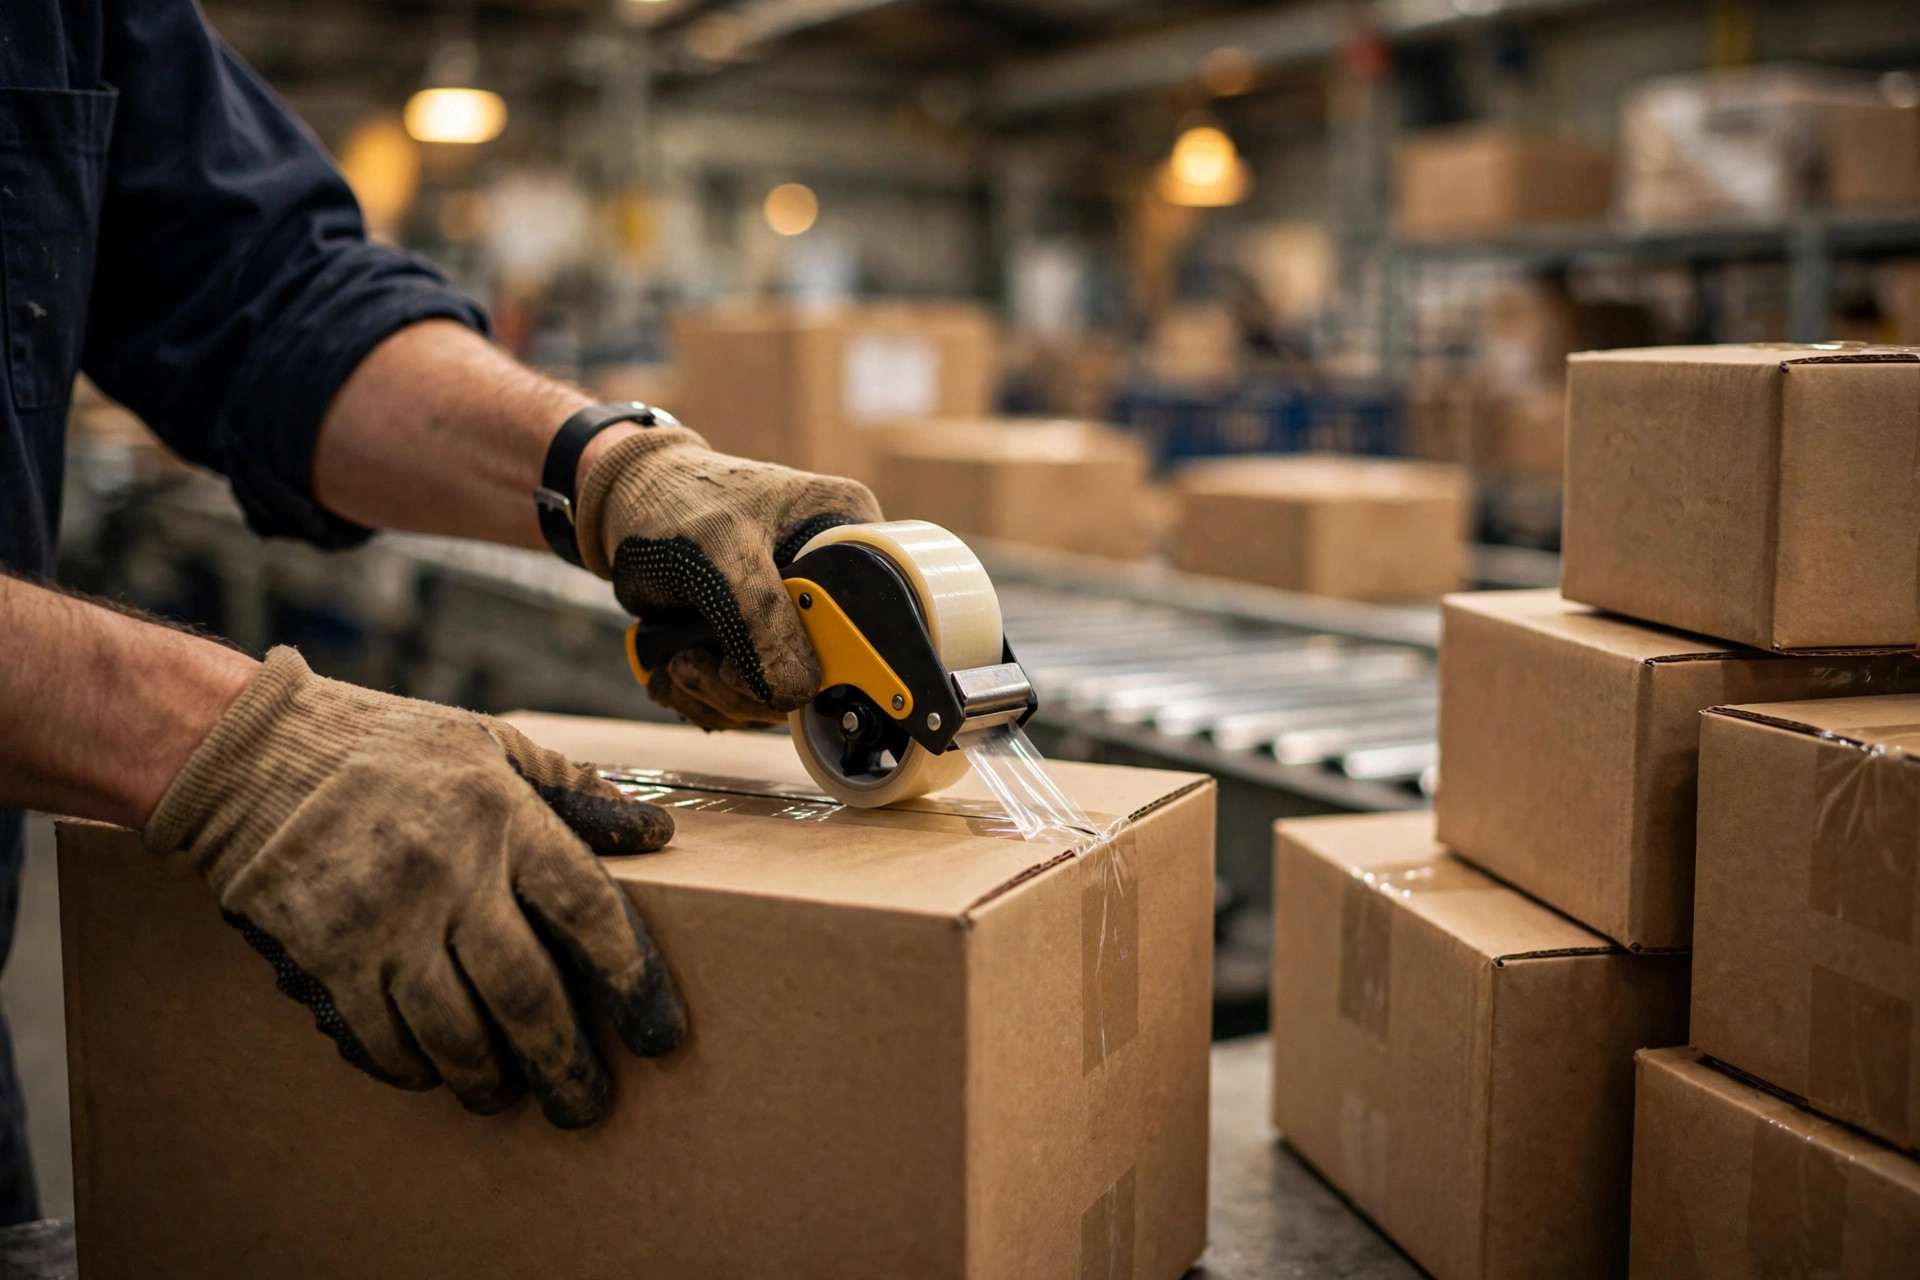
Tomemos como ejemplo nuestra estación de sellado durante el 618:
Paso 1 — Eliminar: preguntar si la tarea necesita existir. El sellado antes llevaba dos pasadas de cinta: una por la costura central, una por cada lado. ¿Por qué las laterales? Porque hace cinco años un cliente se quejó de una caja que se abrió. Cinco años, sin quejas desde entonces — pero las pasadas de cinta se quedaron. Eliminamos las laterales. El sellado pasó de 31 a 24 segundos por unidad. Ese corte fue el que más dolió y el que más ayudó.
Paso 2 — Combinar: ¿puede una persona hacer lo que hacen dos? Etiquetado y verificación eran dos estaciones: etiquetar la caja, empujarla a verificación para pesarla. Resulta que quien aplica la etiqueta puede pesar al mismo tiempo — pon una báscula junto a la impresora de etiquetas, escanea, pega la etiqueta, pon la caja en la báscula, los datos fluyen al sistema automáticamente. Dos estaciones se volvieron una. La persona liberada fue a apoyar el cuello de botella.
Paso 3 — Reordenar: cambia la secuencia, acorta el movimiento. El relleno antes estaba detrás de la estación de encajado. Cada caja implicaba un giro de cuerpo completo para agarrar relleno — miles de giros al día. Movimos el estante de relleno al costado, al alcance de la mano. Parece trivial por sí solo, pero el movimiento muerto cayó en cada estación y el UPH de la línea subió de nuevo.
Paso 4 — Simplificar: solo ahora haces el movimiento más rápido. Después de los tres primeros pasos, el sellado había bajado a 24 segundos — seguía siendo el cuello de botella. Ahora la simplificación rinde: cinta más ancha (cambiamos de 48mm a 72mm, una pasada hace el trabajo de dos), una pistola de cinta con cortador integrado, cajas pre-marcadas para doblarse rápido. El sellado bajó a 17 segundos y el cuello de botella se movió al encajado con 22 segundos. La capacidad de la línea pasó de 116 a 164 unidades por hora.
Nota la secuencia: primero arregla el proceso, luego el movimiento. La mayoría de los equipos empiezan por el paso 4 — pistolas de cinta más rápidas, concursos de habilidad, bonos y castigos. Pero si el proceso de la estación cuello de botella es redundante, solo estás siendo muy eficiente haciendo trabajo inútil.
Tres recordatorios para colegas operadores
Primero, los cuellos de botella se mueven. Aprietas el sellado de 31 a 17 segundos y el cuello salta al encajado. Una sesión de cronómetro antes del pico no basta — durante el pico, alguien tiene que estar cronometrando estaciones cada semana. Cuando el cuello se mueve, el plan de mejora se mueve con él.
Segundo, no gestiones una línea de empaque por el UPH promedio. Los promedios esconden cuellos de botella. Ahora sigo dos números: los segundos por unidad de la estación cuello de botella y las cajas reales que salen de la línea. Y la estación cuello de botella tiene su propio multiplicador de desempeño más alto — esa gente hace el trabajo más duro de la línea.
Tercero, la temporada baja es cuando arreglas la línea. Toda mejora ECRS se hace y se afina en los meses tranquilos. La temporada alta es para recoger el resultado, no para reconstruir la línea. Cambiar el layout a mitad del pico es como cambiar el motor en pleno vuelo — nadie se atreve.
Las líneas de empaque no son alta tecnología. Solo observas cada estación, una por una, y cortas cada movimiento desperdiciado, uno por uno. Nuestra práctica establecida ahora: un día de cronómetro al mes, y la estación cuello de botella lleva etiqueta roja para que todo el edificio sepa dónde está la línea de vida de esa línea.
Ve y párate junto a tu línea con un cronómetro una mañana. Te vas a sorprender, lo prometo.
Por Chen Feng, Gerente de Operaciones de Almacén
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.