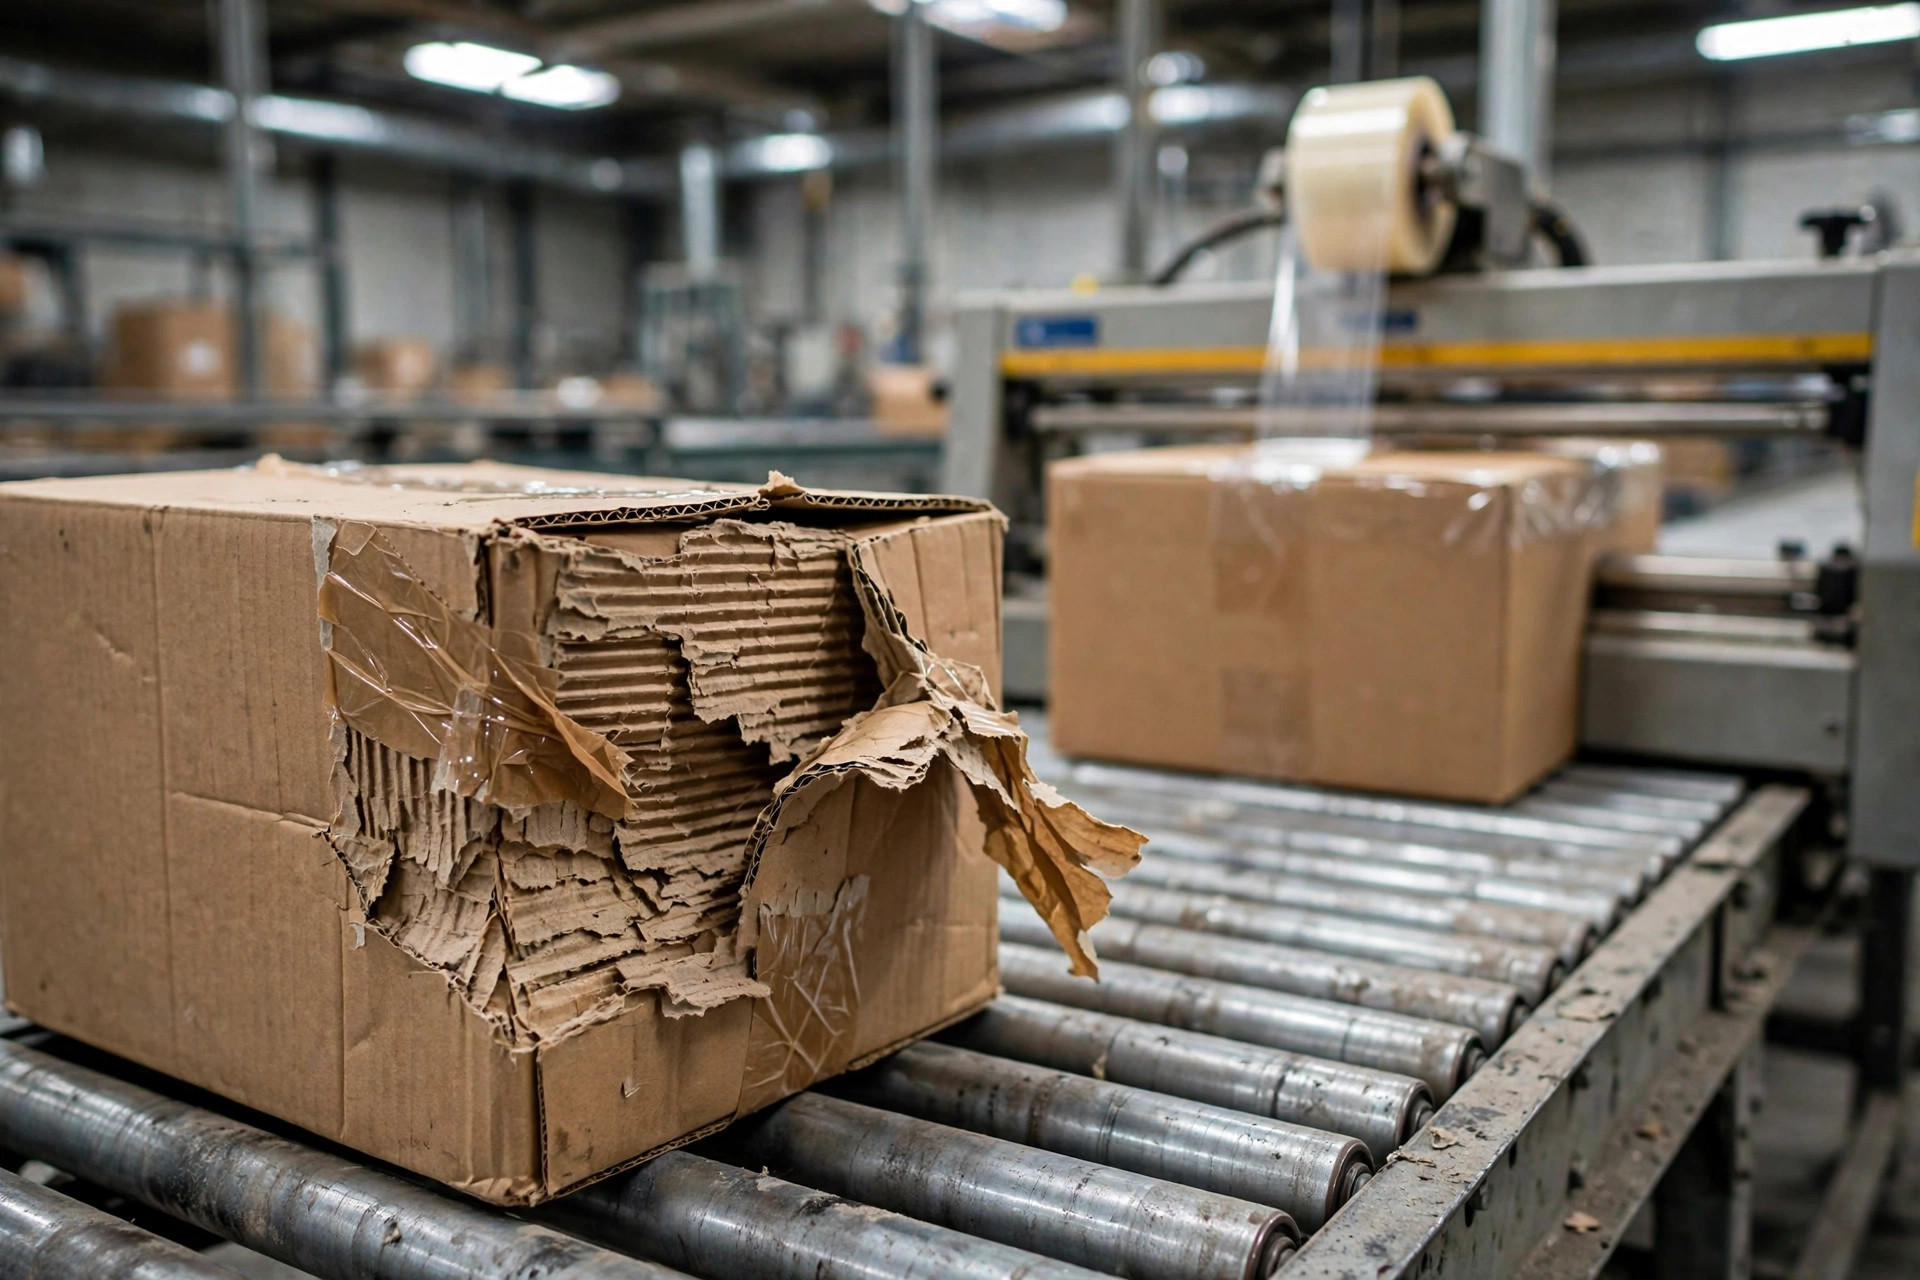
El mes pasado visité un almacén de comercio electrónico en Fontana que mueve unos 3,000 pedidos al día. El gerente me contó que su tasa de daño en cartones había llegado al 2.3% — cajas aplastadas, cinta reventada, clientes enfadados — y que los reenvíos y reembolsos estaban quemando cerca de $9,000 al mes. La primera reacción del dueño fue mejorar las cajas, de 32 ECT a 44 ECT, lo que añadió más de $30,000 al año al presupuesto de embalaje. ¿El resultado? El daño bajó de 2.3% a 2.0%. Prácticamente nada.
Y esta es la verdad, tras veinte años en pisos de almacén: la mayoría de los daños en cartones no los causa una caja débil. Es una selladora de cajas mal ajustada más las transferencias bruscas en la línea transportadora. Puedes subir de 32 a 48 ECT cuanto quieras — si el problema es la máquina, las cajas seguirán rompiéndose, y cada una te costará unos centavos más.
Rastrea el daño a lo largo de la cadena — no culpes primero a la caja
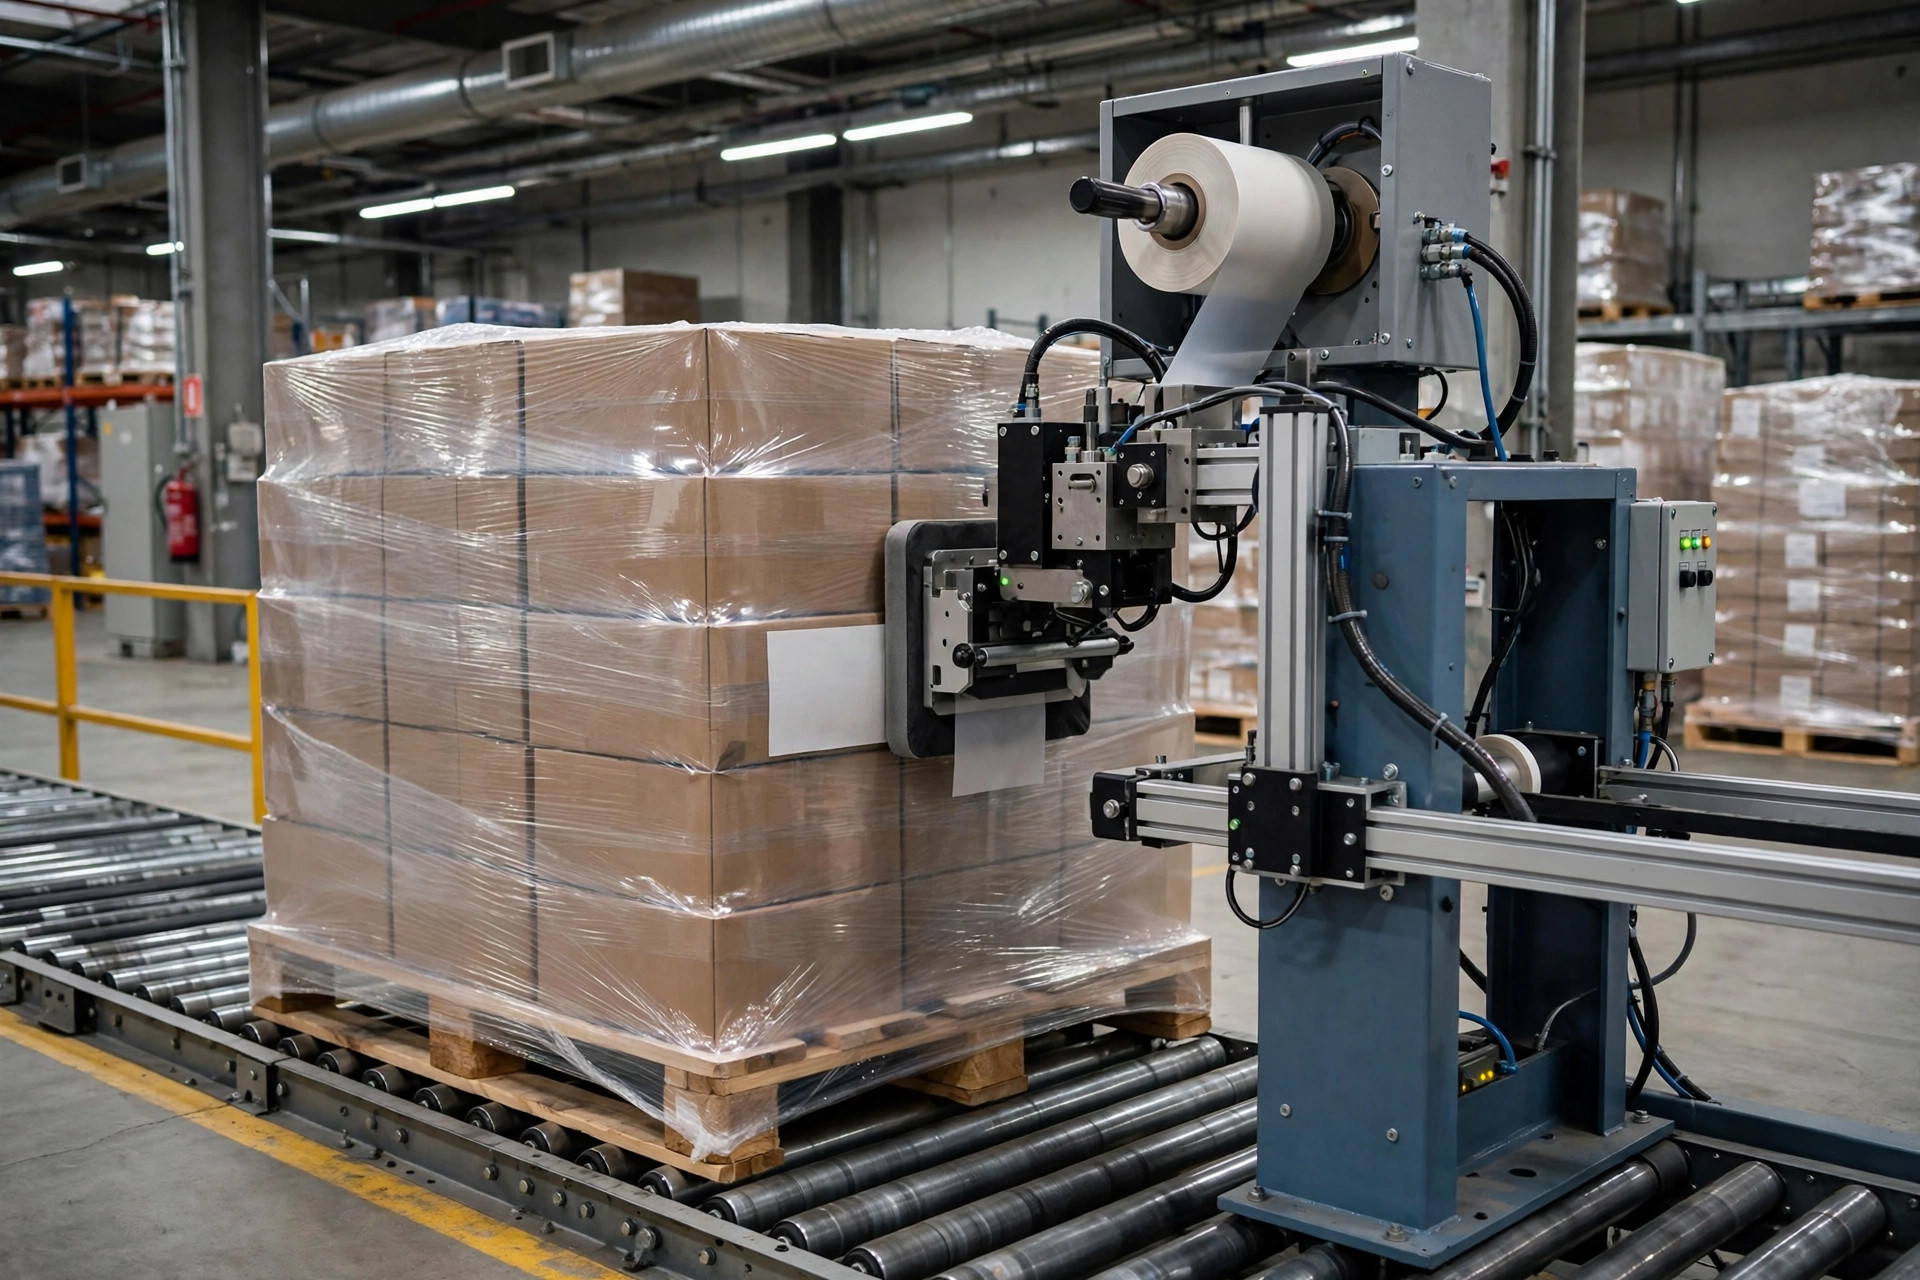
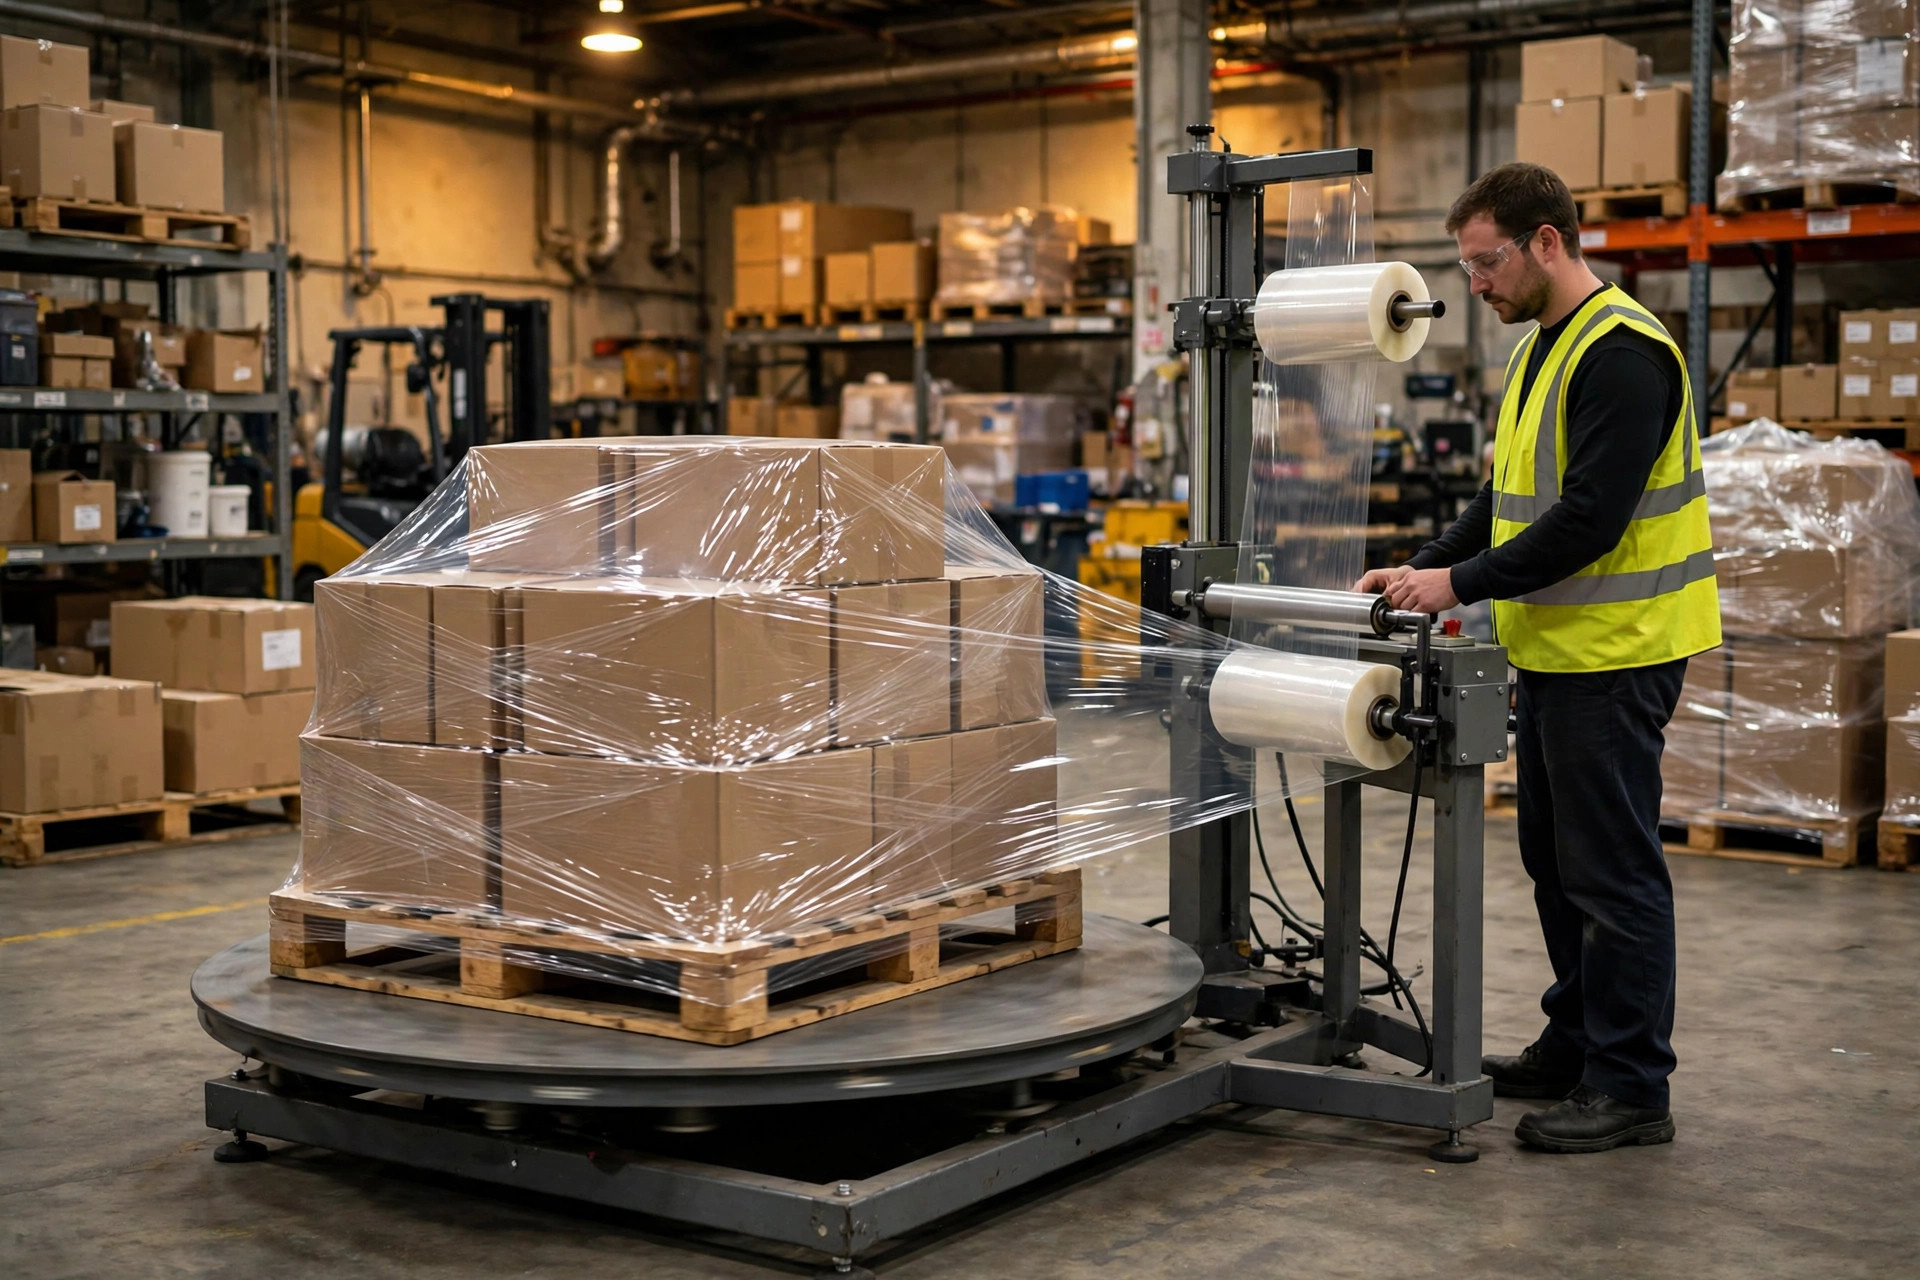
Un cartón pasa por cuatro puertas entre la estación de embalaje y el remolque: la caja misma, la selladora de cajas, las transferencias en el transportador y el apilado final en la carga. La herida en la caja te dice qué puerta hizo el daño.
Empieza con la caja misma. ECT — prueba de compresión en el borde — mide cuánta presión vertical de apilado soporta el cartón. 32, 44 y 48 son los grados más comunes en EE. UU. El error común es pensar que un ECT más alto significa automáticamente más resistencia. No es así. El ECT mide resistencia a la compresión, que es un modo de falla distinto a una caída o un desgarro. Una caja nueva de 32 ECT aguanta bien el apilado. Lo que realmente mata una caja son tres cosas: humedad, alto contenido de reciclado y stock viejo. El cartón húmedo puede perder el 30% o más de su resistencia, y muchos almacenes apilan cartones en una zona de recepción sin control — una tormenta de verano y los paquetes junto a la pared están acabados. Pregunta a tu proveedor sobre el contenido de reciclado: por encima del 50%, la resistencia al desgarro en las esquinas cae notablemente.
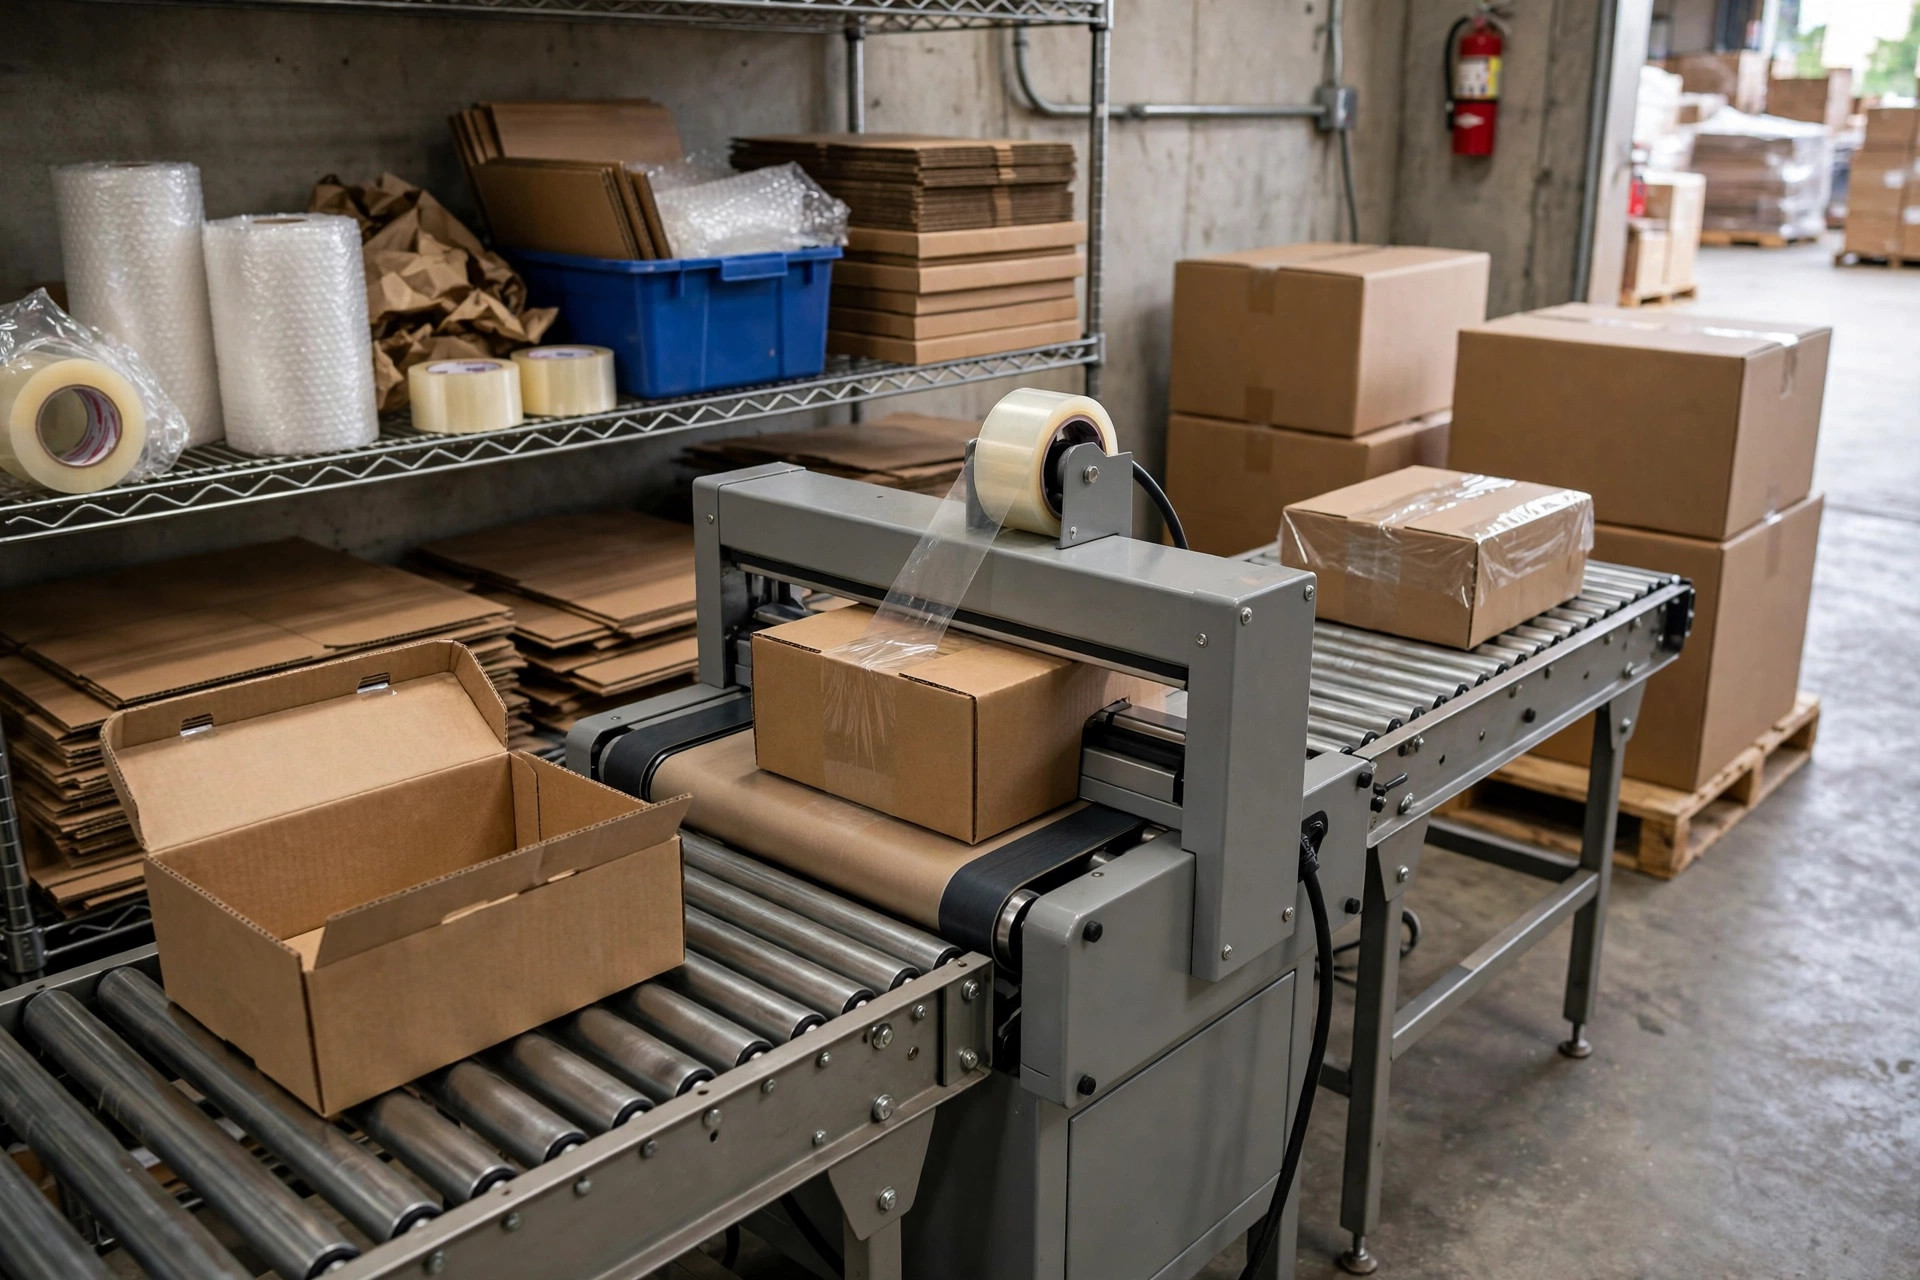
Luego mira la selladora de cajas — aquí es donde nace la mayoría del daño. Cuatro cosas salen mal en una selladora semiautomática: presión de las correas superior e inferior demasiado alta, el plegador de solapas desajustado, tensión de cinta incorrecta y una cuchilla sin filo. Una presión de correas demasiado alta deja dos hendiduras profundas a los lados de la caja. Una caja vacía se ve bien; cárgala con producto pesado y esas hendiduras se convierten en líneas de rotura. Lo peor que vi estaba tan apretado que podía aplastar una lata de refresco — y el operario pensaba que "más apretado es mejor". Un plegador de solapas desajustado es más traicionero: las solapas superiores no quedan planas antes del sellado, la cinta solo agarra la mitad de la superficie, un buen bote en tránsito revienta el sellado, el producto se mueve dentro y las esquinas se parten. La cinta también importa: 48 mm es lo estándar, pero para cartones pesados (más de 15 kg) sube a 72 mm, y ajusta la tensión para que la cinta quede plana sin deformar el cartón. Una cuchilla sin filo deja colas de cinta largas que no sellan y atascan la siguiente caja.
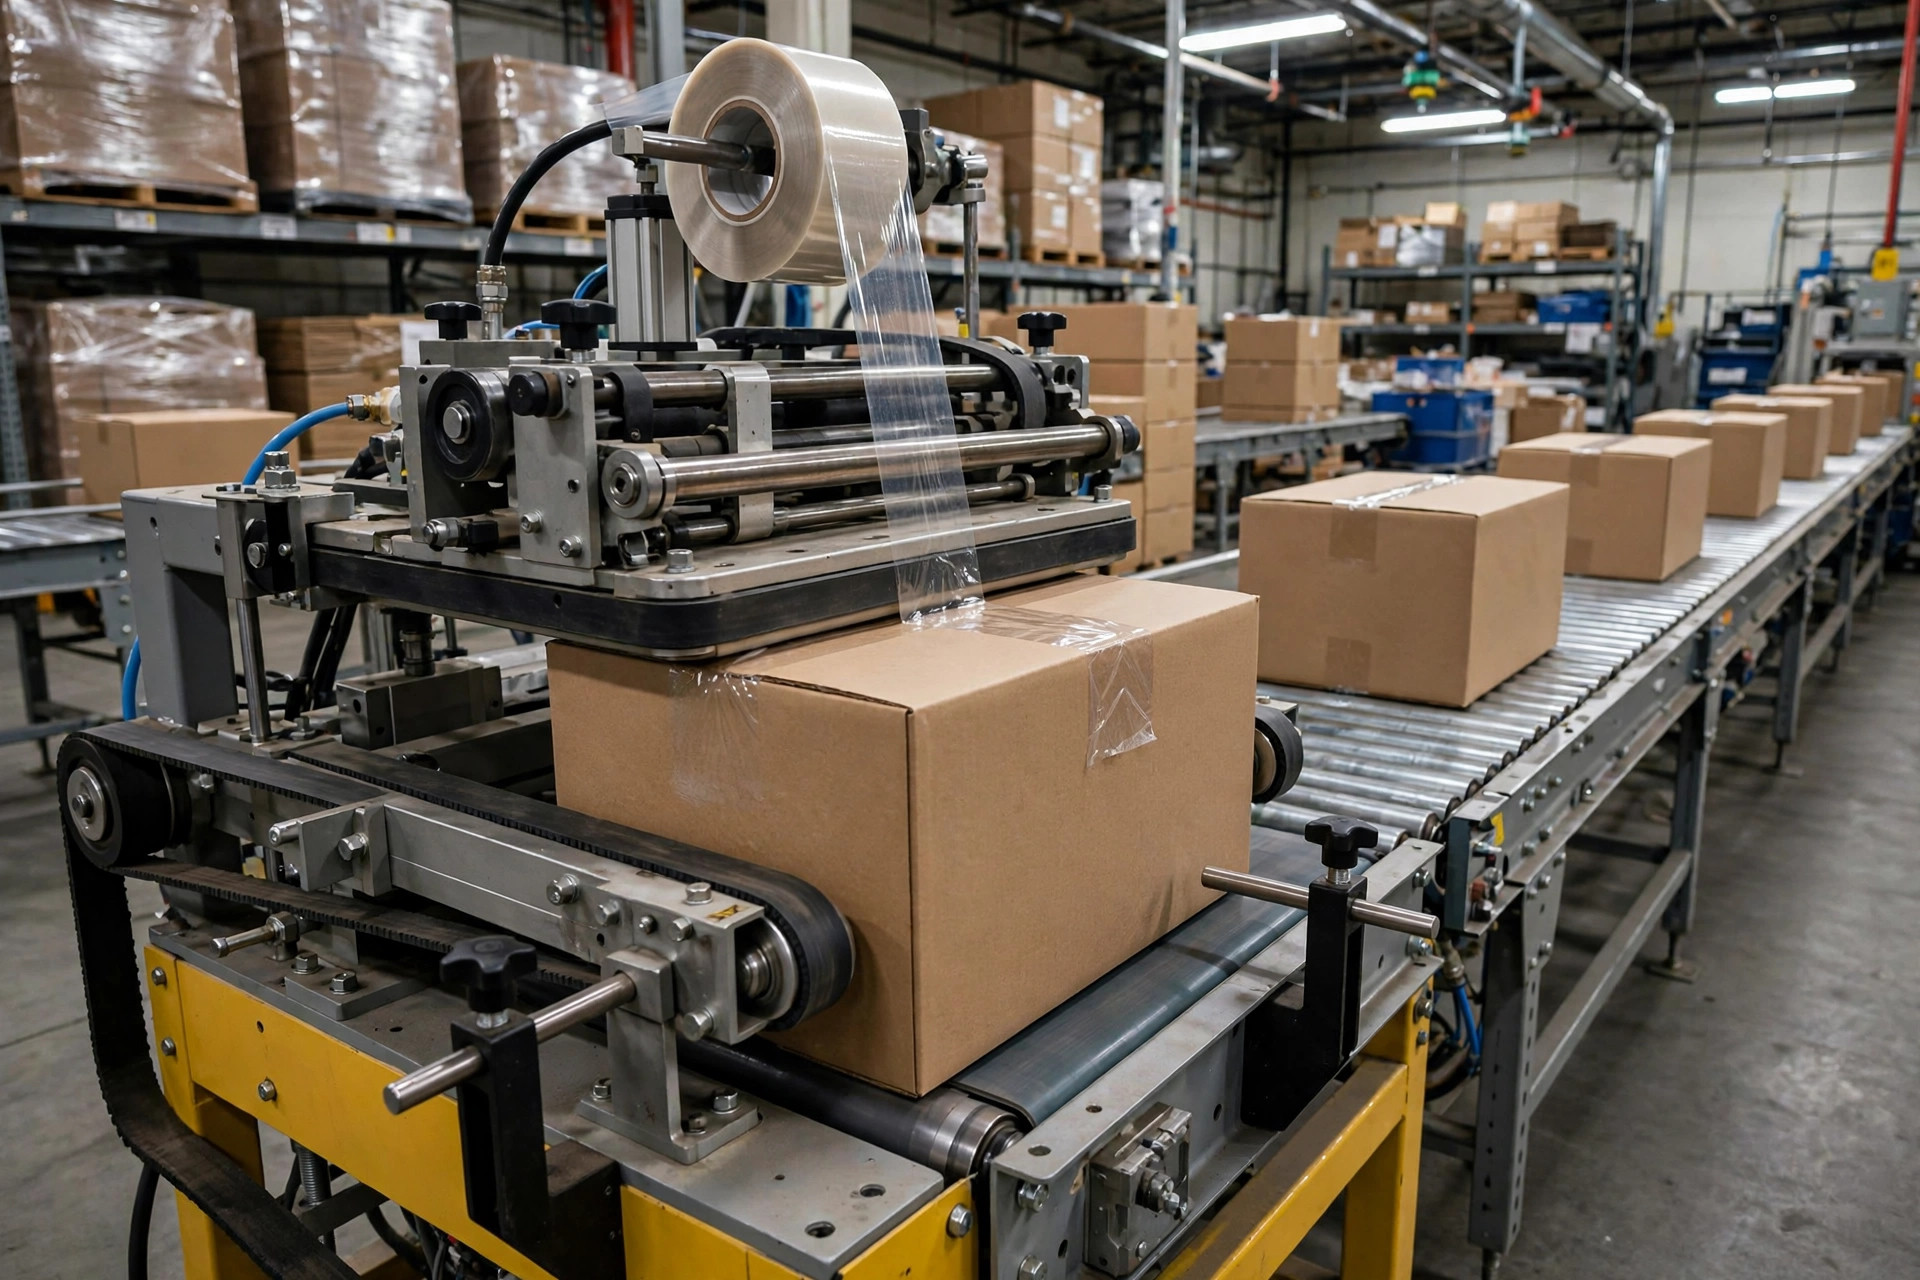
Luego vienen las transferencias en el transportador. En una línea automatizada, el daño siempre ocurre en las transferencias y las caídas. Una regla práctica del campo: cuando la caída supera unos 30 cm, el riesgo de daño para cartones pesados prácticamente se duplica. Muchos almacenes pequeños usan líneas hechas de retales — los cartones salen de la selladora y caen directamente sobre otra cinta, una caída de más de cuarenta centímetros, golpe, miles de veces al día. Las curvas son peores: los cartones son empujados a la fuerza por los rieles guía, las esquinas golpean contra bordes metálicos desnudos, y al final del turno cada esquina muestra marcas blancas de roce. Y luego está el factor humano: cuando la estación de embalaje está lejos de la línea, los operarios lanzan las cajas a la cinta para ahorrar pasos. La caja gira por el aire y aterriza sobre una esquina. Ese tipo de daño no se rastrea desde los datos — tienes que pararte allí y mirar.
Cómo diagnosticarlo: cambia una variable a la vez, muestra de 200 cartones
El mayor error al investigar daños es cambiar todo a la vez. Cinta nueva hoy, ajuste de correas mañana, un proveedor de cajas nuevo la próxima semana — y cuando la tasa de daño por fin baja, nadie sabe qué lo arregló, así que el siguiente brote empieza desde cero otra vez.
Mi método es diagnóstico controlado: cambia exactamente una variable a la vez. Empieza con una línea base: saca 200 cartones de la línea de salida (al azar, sin elegir los bonitos) y registra la ubicación del daño en cada uno — esquinas abiertas, costura superior reventada, hendiduras laterales o fondo hundido. El patrón de ubicación apunta directo a la causa: esquinas abiertas significan caídas e impactos en las transferencias; costuras reventadas significan el plegador de solapas o la cinta de la selladora; hendiduras gemelas en los lados significan presión de correas; fondos hundidos significan humedad o mal apilado.
Una vez que tienes el patrón, ajusta una cosa, opera tres días y vuelve a muestrear 200. Baja la presión de las correas de la selladora dos puntos primero. Si funciona, fíjalo. Si no, revierte y pasa a la siguiente variable. Un ciclo completo toma unas dos semanas, y encuentra la causa raíz cada vez. Llevo más de una década usando este método porque te obliga a seguir los datos en vez de la intuición.
Una comprobación rápida más mientras estás en ello: pon un higrómetro en la zona de almacenamiento de cartones. Si la humedad relativa supera el 70%, tienes un problema de humedad. Saca los cartones del suelo y ponlos en pallets, a 15 cm de la pared. Suena trivial — he visto un almacén bajar su tasa de daño 0.4 puntos solo con sacar las cajas del concreto.
Las cuentas: lo que realmente cuesta una tasa de daño del 2%
El dos por ciento suena poco. Hagamos números. Digamos que envías 2,000 pedidos al día, 26 días al mes — eso son 52,000 pedidos. Con un 2% de daño, 1,040 cartones quedan comprometidos.
Aproximadamente la mitad de esos provocará una reclamación y un reenvío o reembolso. Reenviar un paquete cuesta dinero de verdad antes siquiera de contar el producto de reemplazo: $8–12 solo en flete, más $2–3 en mano de obra y materiales — digamos $12 como mínimo. 520 reenvíos × $12 = $6,240. Luego suma la logística inversa de las devoluciones que sí regresan, $5–8 por paquete para recibir, inspeccionar y dar disposición. En total, una tasa de daño del 2% te cuesta $8,000–10,000 al mes — seis cifras al año.
Ahora compáralo con la solución: media jornada con un técnico para ajustar la selladora, unos pocos cientos de dólares. Añadir amortiguación en los puntos de caída — de unos cientos a un par de miles por simples toboganes inclinados. Pallets bajo los cartones — gratis. Incluso si terminas mejorando la caja, pasar de 32 a 44 ECT añade $0.15–0.25 por cartón, lo que con 52,000 pedidos son más de $10,000 al mes en embalaje extra. Que valga la pena depende totalmente de que la máquina esté ajustada primero. Si te equivocas en el orden, estás echando agua a un cubo con fugas.
También está el costo que no entra en la hoja de cálculo: la reseña de una estrella que dice "llegó aplastado". Todo operador de comercio electrónico sabe lo que eso le hace a la conversión. Ningún presupuesto publicitario lo recupera.
Mi veredicto: los almacenes pequeños deberían dedicar medio día a ajustar la máquina, no a subir el ECT
Aquí va la lista de tareas, en orden:
Primero, muestra 200 cartones, mapea las ubicaciones del daño, encuentra el patrón dominante. Segundo, ajusta la selladora: baja la presión de las correas hasta que las correas apenas muevan la caja sin patinar, verifica que el plegador de solapas presione las solapas superiores planas, pasa a cinta de 72 mm para cartones pesados (o confirma que la tensión de 48 mm está bien) y reemplaza una cuchilla sin filo — una cuchilla cuesta unos pocos dólares. Tercero, recorre el transportador: mide cada caída, y todo lo que supere 30 cm recibe amortiguación — la solución más barata es un tobogán inclinado o simplemente reducir la caída. Revisa las guías de las curvas por rebabas y fórralas con tira de plástico UHMW, unas pocas decenas de dólares. Cuarto, cartones en pallets, lejos de la pared, y ventila o deshumidifica si la humedad supera el 70%.
Hecho en este orden, el daño típicamente cae del 2% a menos del 0.8%, y todo el ejercicio suele costar menos de $2,000 — una tarde más la mano de obra de un técnico.
¿Cuándo subir el ECT sí es la decisión correcta? Cuando tu muestreo muestra el daño concentrado en fondos hundidos y lados abultados, el producto realmente es pesado (más de 20 kg por cartón) y estás apilando cinco capas o más. Ahí es cuando el 44 ECT se gana su lugar. Recuerda: el ECT resuelve compresión, no caídas ni desgarros. Si tus cajas mueren en una transferencia del transportador, el 48 ECT no las va a salvar.
Una pregunta para llevarte: mañana por la mañana, párate en la línea de embalaje diez minutos y cuenta cuántos cartones caen de la selladora a la siguiente cinta. Ese número es un adelanto de la factura de reenvíos del próximo mes.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.