凌晨三点,手机响了。分拣线停了,故障单上就四个字:托辊抱死。
一根二十美元不到的零件,让整条分拣线躺了四个小时。值夜班的主管在电话里声音都是抖的——不是因为修不好,是因为他知道,这一停,今晚的截单量全泡汤了。
干了这么多年集成和维保,我可以负责任地说:输送线所有故障里,托辊是最不值得省钱、也最经常被省错钱的零件。今天就把这事一次讲透:它为什么坏、什么时候必须换、换的时候别踩哪些坑。
托辊到底是怎么坏的
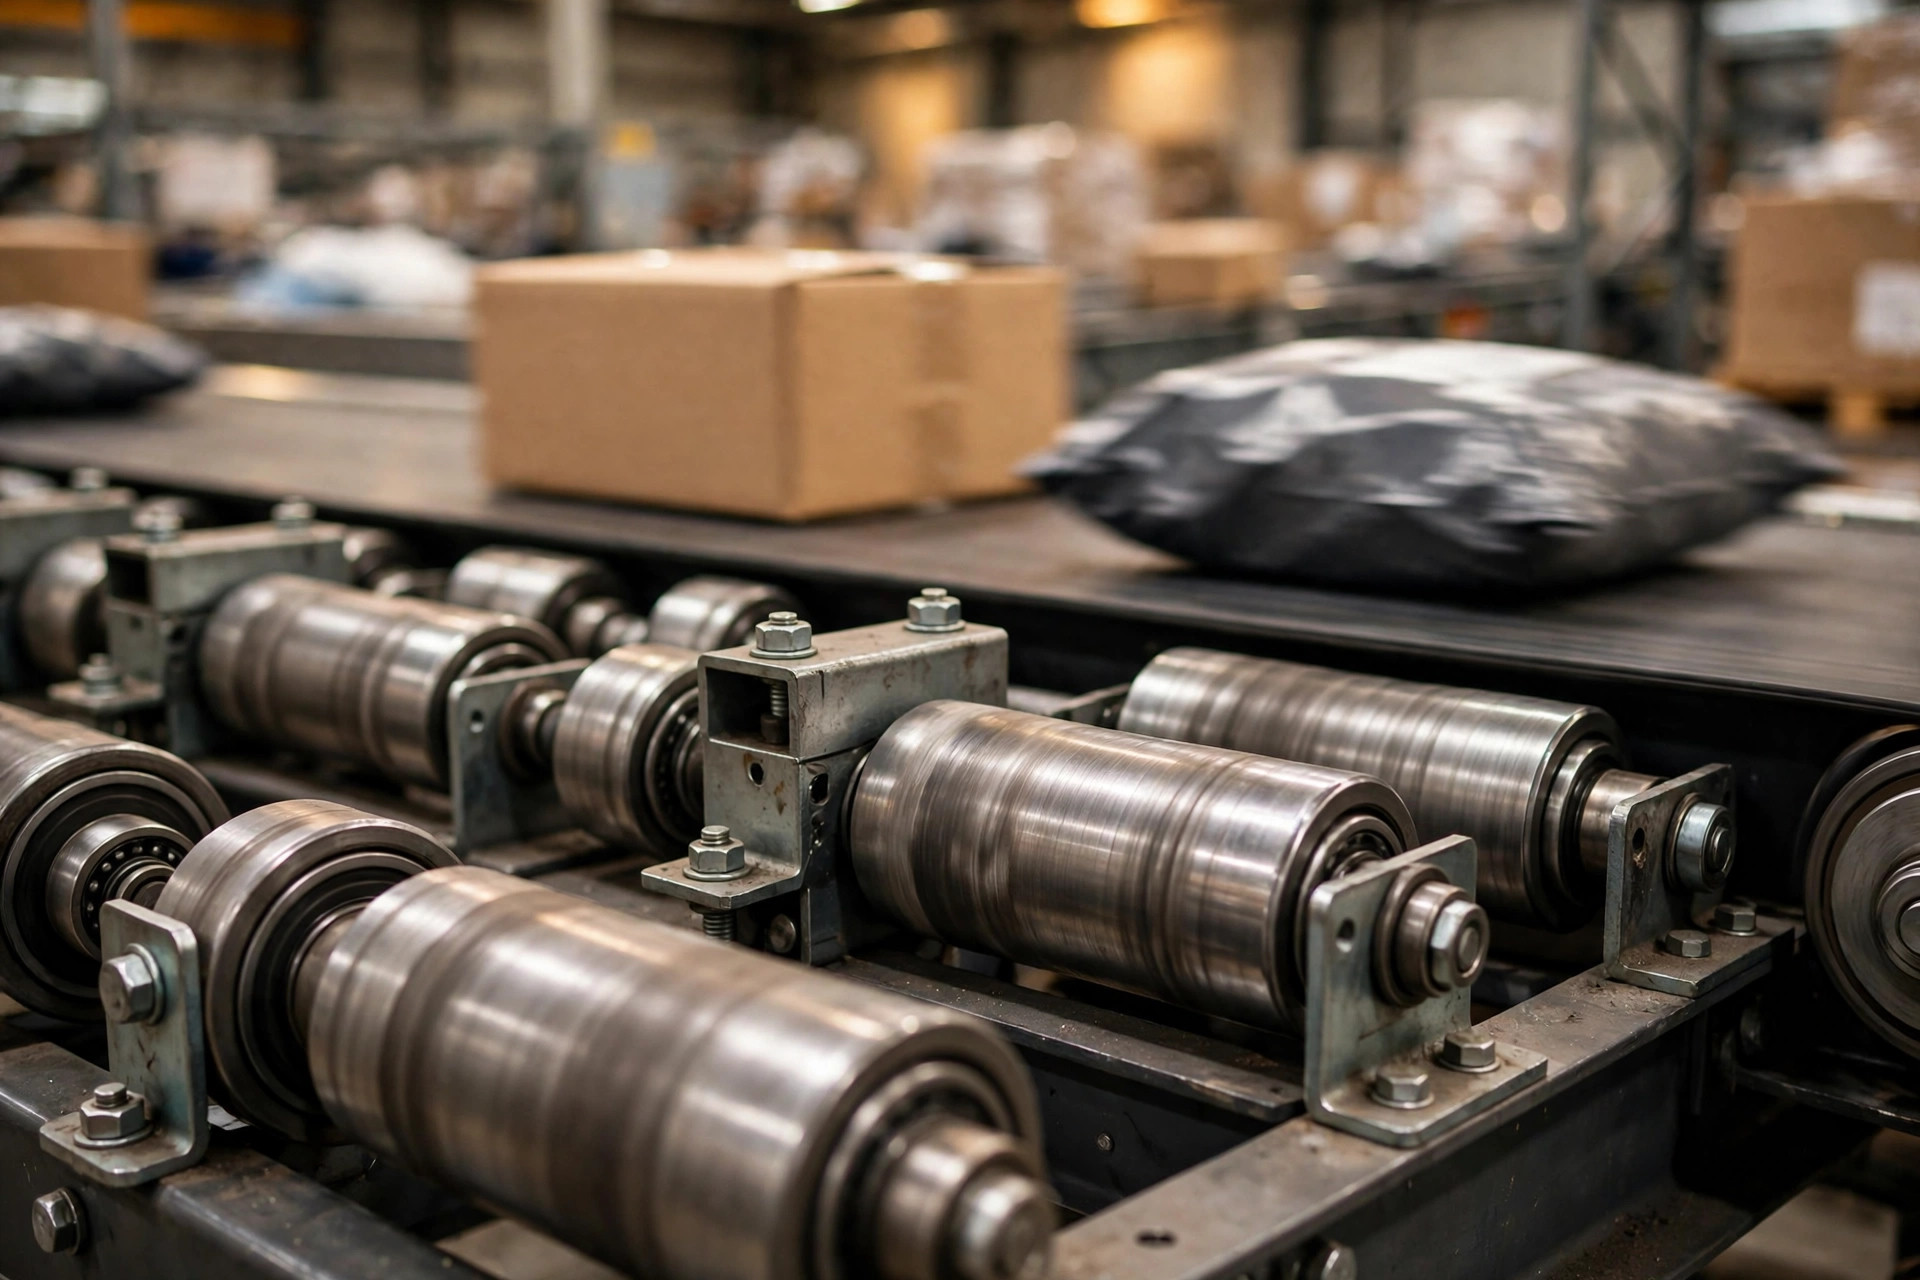
先看结构。一根托辊就三样东西:筒体、轴、两端的轴承。你可以理解为一根"穿了衣服的轴"——筒体是衣服,轴是骨头,轴承是关节。
死的几乎永远是关节。托辊用的轴承是密封深沟球轴承,出厂时里面封了润滑脂,设计上就是"免维护"——翻译成人话:坏了不修,直接换。
它的死亡过程特别有规律,我总结为四步:
第一步,密封先投降。仓库里的空气全是纸箱纤维、胶带碎屑和灰尘,这些东西像砂纸一样,一天十几个小时不停地磨密封唇口。密封一失效,粉尘就进去了。
第二步,润滑脂被污染。润滑脂混了粉尘,就从"润滑剂"变成了"研磨膏"。这就像往轴承里倒了一把细沙。
第三步,干磨。滚道表面开始点蚀剥落,这时候你听到的就是异响——尖啸、咔哒,都是这个阶段的遗言。
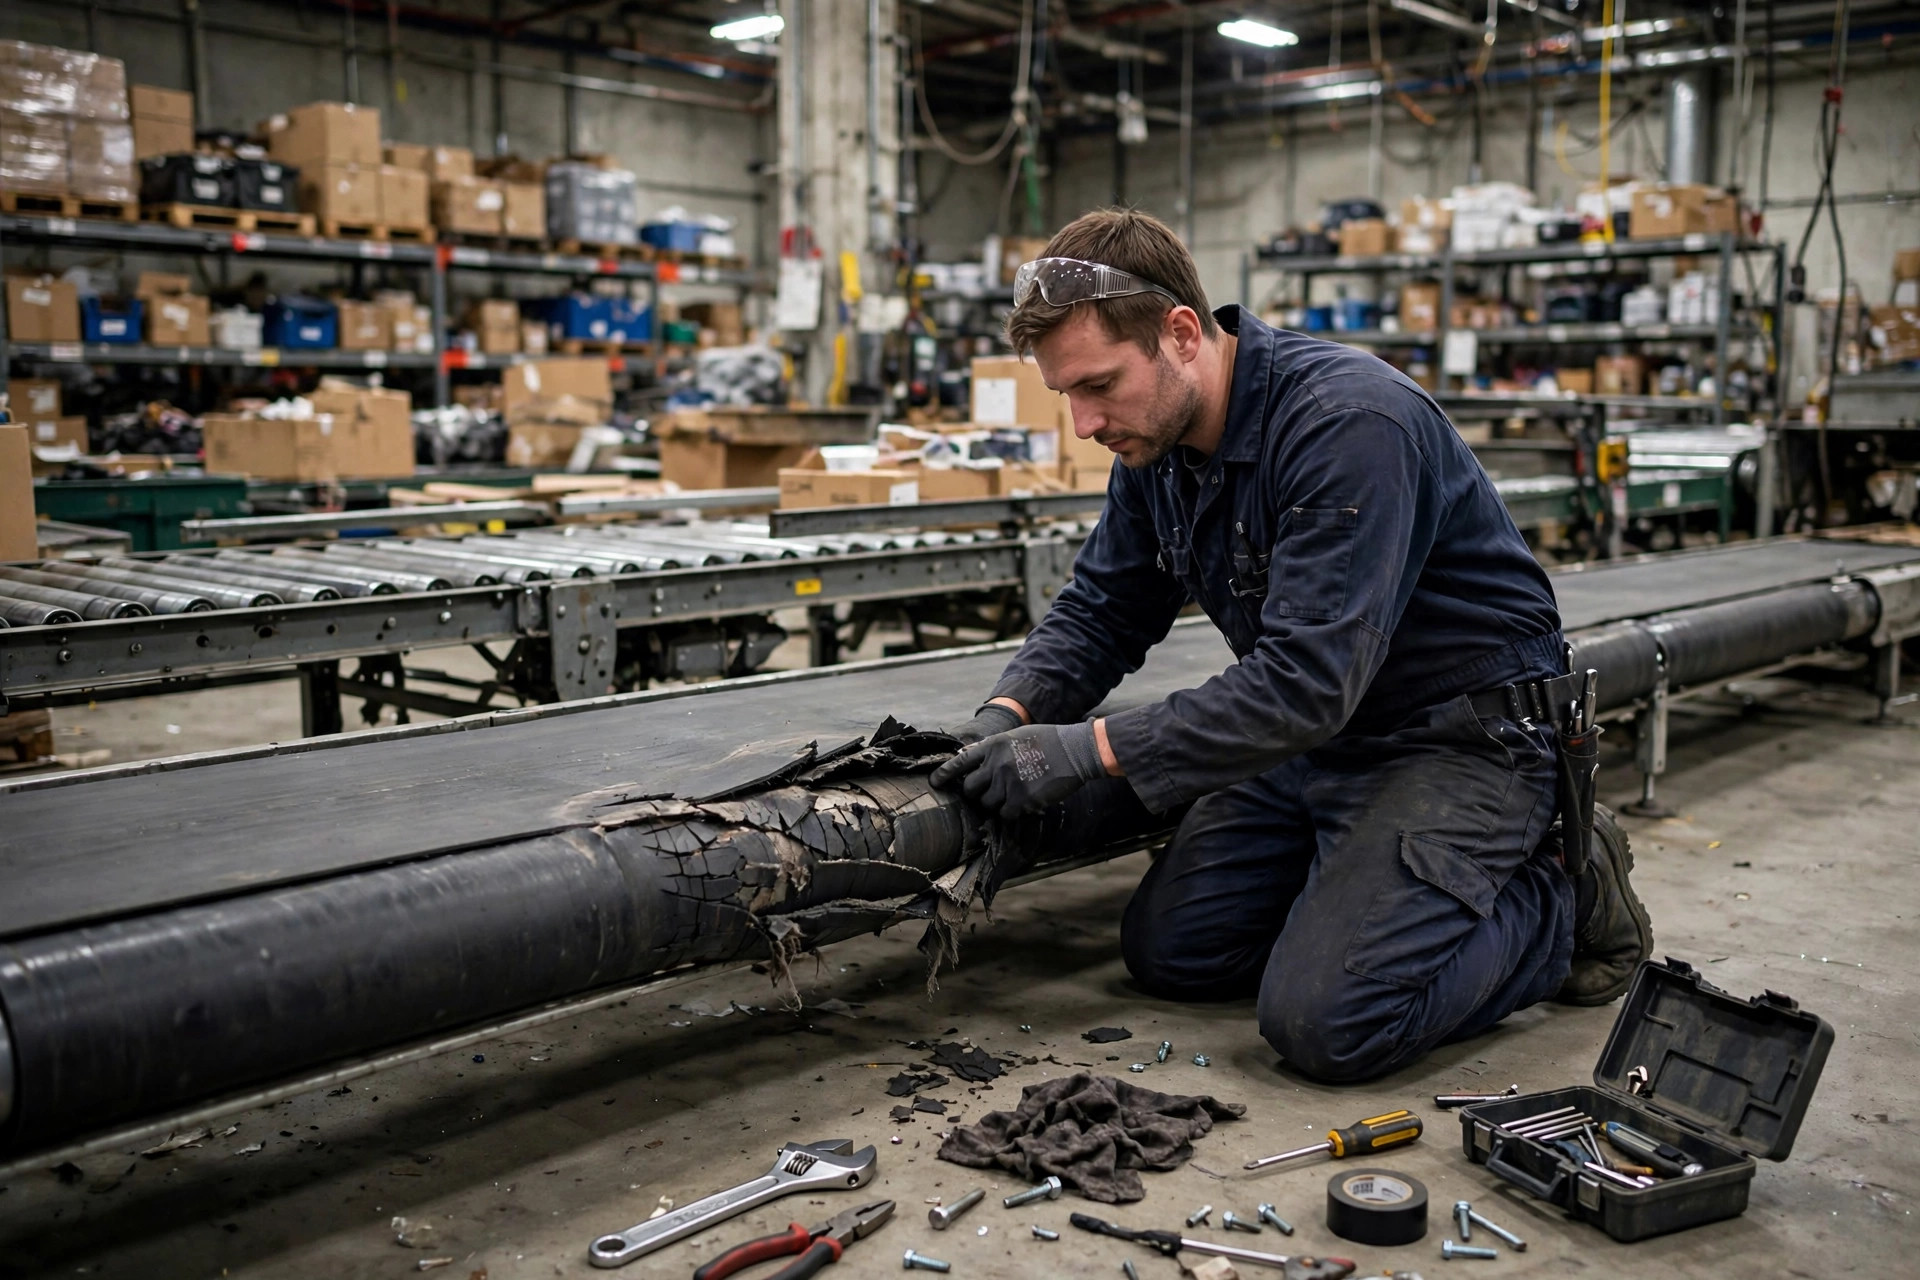
第四步,抱死。滚珠卡住,筒体不转了。皮带还在走,于是一根不转的钢筒开始像锉刀一样磨皮带。运气好,皮带磨出毛边;运气不好,皮带边缘磨穿、跑偏、撕裂。
所以你看,异响不是"小毛病",它是轴承的死亡倒计时。从开始异响到彻底抱死,通常还有几周的窗口期——这是老天爷给你最后的换件机会。
行业里有个基准数:CEMA(美国输送机设备制造商协会)标准里,B/C 级托辊的轴承 L10 寿命最低是 3 万小时(500 rpm 标准工况下测的),D/E/F 级是 6 万小时。L10 的意思是:同一批轴承里,90% 能达到这个寿命。换句话说,10% 的轴承会在这个数之前先走一步——而你的仓库环境(粉尘、潮湿、偏载)只会让实际寿命打折扣,不会加分。
四步判断法:听、摸、看、转
别搞复杂了,巡检托辊就四招,我按"从易到难"排:
听。 线体运行时走一圈,耳朵就是最好的传感器。持续的尖啸声——轴承干磨;有规律的"咔哒咔哒"——滚道点蚀,滚珠每转一圈磕一下;低沉的轰隆声——筒体失圆或偏心,整根在跳。记住:安静的托辊才是健康的托辊,输送线正常运行时你几乎注意不到它们。
摸。 停机间隙摸一下轴承座(注意别在运行时伸手,这是保命的规矩)。如果某根托辊的轴承座明显比邻居烫,那就是内部摩擦已经失控了。温度是最诚实的指标,它不会骗人。
看。 看筒体表面有没有被磨出凹槽、看筒壁有没有磨薄发亮、看轴端有没有锈蚀、看密封盖还在不在。筒体磨出肉眼可见的凹槽,就可以直接判死刑了——它已经在伤害皮带了。
转。 停机时用手拨一下。转起来发涩、发卡,或者轴向旷量大得能晃动的,都别犹豫。
托辊修还是换,一张表说清楚
先说结论:托辊这个零件,默认换,不修。原因很简单——常见的 1.9 英寸镀锌替换托辊,十几到三十几美元一根;而把它拆下来、清洗、试图"修"好的人工,早就超过这个数了。更别说密封轴承拆开就废,根本不存在"修轴承"这个选项。
唯一的例外是"清理":筒体上缠了胶带、粘了标签纸,导致转动不畅——清理干净还能用。这不叫修,这叫打扫卫生。
| 症状 | 处理 |
|---|---|
| 表面缠绕胶带/纤维,转动不畅 | 清理后继续用 |
| 轴承异响(尖啸、咔哒、轰隆任何一种) | 换。密封轴承无法注油,别想着"润滑一下" |
| 筒体磨出凹槽或明显减薄 | 换。它已经在磨皮带了 |
| 轴弯曲、轴端磨细、锈蚀卡死 | 换 |
| 轴承座烫手 | 换。内部已经干磨 |
| 高价值定制大直径托辊 | 评估返厂维修,其他一律换 |
这里有个反常识的判断,很多人转不过弯:托辊不怕换早,就怕换晚。
算笔账你就明白了。一根托辊二十美元,你提前把它换掉,"浪费"二十美元。你赌它能撑到下个维护窗口,赌注是什么?中型配送中心非计划停机一小时,烧掉的钱大约是一万美元(多家行业机构的测算口径基本在这个量级)。真要倒霉到抱死磨伤皮带——皮带的更换成本跟托辊完全不是一个量级。
所以正确的策略恰恰是反直觉的:对托辊这种便宜零件,预防性批量更换永远比"用到坏"便宜。你省下的每一根托辊钱,都是在给未来的停机众筹。
换托辊时最容易踩的五个坑
换托辊本身没技术含量,但我见过太多人在这上面翻车:
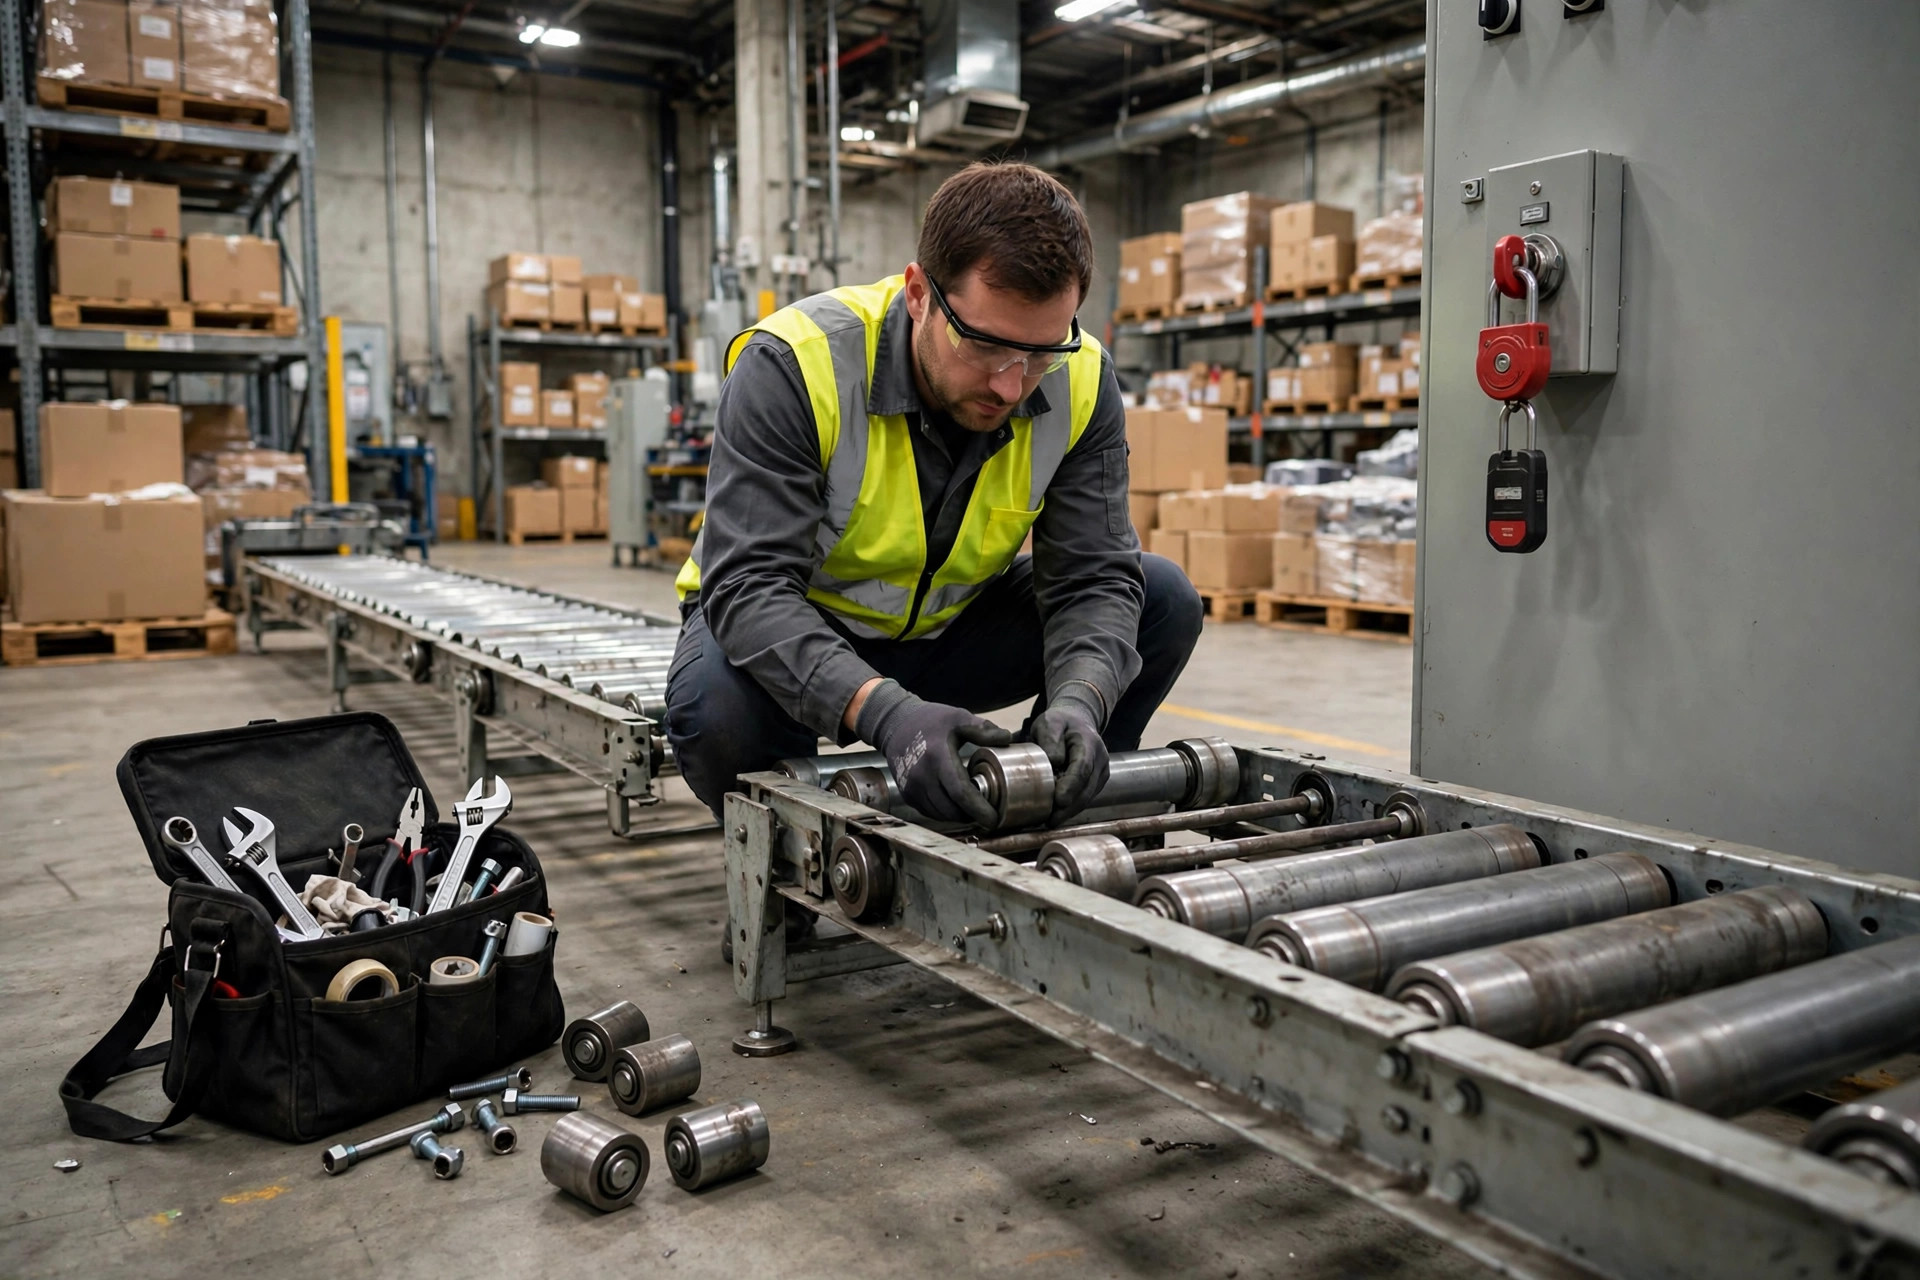
坑一:混装不同规格。 直径差一两毫米,肉眼根本看不出来,但皮带能感觉到。混装的直接后果就是皮带跑偏,然后你花一下午调跑偏,调完发现是托辊直径不一致。换之前量一下直径和框内宽度,备件上做好标记。
坑二:只换坏的那一根。 同一批次的托辊,寿命曲线是高度一致的——一根开始异响,意味着它的兄弟们也在倒计时。正确的做法是:计划停机窗口内,把同一段状态可疑的整批换掉。单根更换的最大成本不是零件,是"为换一根而停一次线"。
坑三:轴端没卡到位。 弹簧压入式的轴,换的时候一定要听到"咔哒"一声确认卡进支架槽。没卡到位的轴会轴向窜动,把支架槽磨成喇叭口——下次换托辊,连支架一起换。
坑四:换完不检查支架。 托辊坏之前,往往已经带着变形的支架跑了很久。支架变形不校正,新托辊装上去三个月又开始异响,你还以为是备件质量问题。换托辊时顺手看一眼支架,变形的用扳手掰回来,掰不回来的换掉。
坑五:备件型号一团糟。 框内宽度量错一英寸,托辊装不上,线停在那等货。我见过最离谱的一个仓,备件架上有四个长度的托辊,标签全掉了,维修工每次换都要拿着旧件去比。备件管理的第一原则:按"直径×框内宽"分区存放,标签写清楚。
去年大促前,我给一家电商仓做巡检,一条分拣线上有四十多根托辊在异响。我们用一个周末的计划停机窗口,半天时间全部换完,零件钱几百美元。对方的老板当时还心疼,说"有些还能转"。我说你等大促期间坏一根试试,抢修的停机损失够你换十年托辊。他后来跟我说,大促期间那条线零故障——这就是计划更换和紧急抢修的区别。
关于"预测性维护",我说句得罪人的话
有人问我:要不要给每根托辊装振动传感器,做预测性维护?
我的回答是:先算账。一条分拣线几千根托辊,一根传感器加安装调试多少钱?整套系统做下来,够你把全线托辊换两遍。拿着大炮打蚊子,还不一定打得准——这就是典型的伪需求。
托辊才二十美元,它不配拥有传感器。真想做状态监测,盯着电机电流就够了:一根托辊抱死,整段电机的电流曲线都会抖。花小钱办大事,这才是工程师该干的事。
这钱花得值不值,看这一个数
记住这一个数:中型配送中心停机一小时烧掉的钱,够买四五百根托辊。
下次有人问你"这根托辊还能不能再撑撑",你就把这个数甩给他。托辊的更换时机,从来不是"它还能不能转",而是"你愿不愿意为一次停线去赌"。二十美元的零件,不值得你赌。
作者:大刘|自动化设备工程师,前集成商技术负责人