一条滑块分拣机的错分率从 0.1% 悄悄爬到 0.8%,团队花了两周调 WCS 参数,最后发现罪魁祸首是滑块磨损。这不是段子,是我在现场亲眼见到的事。它是滑块分拣机最常见的机械劣化,却也是最容易被误诊的那个——因为它不报警、不停机,只是让错分率一点一点往上爬,爬到你开始怀疑人生。
先讲原理:滑块是怎么把件"推"出去的
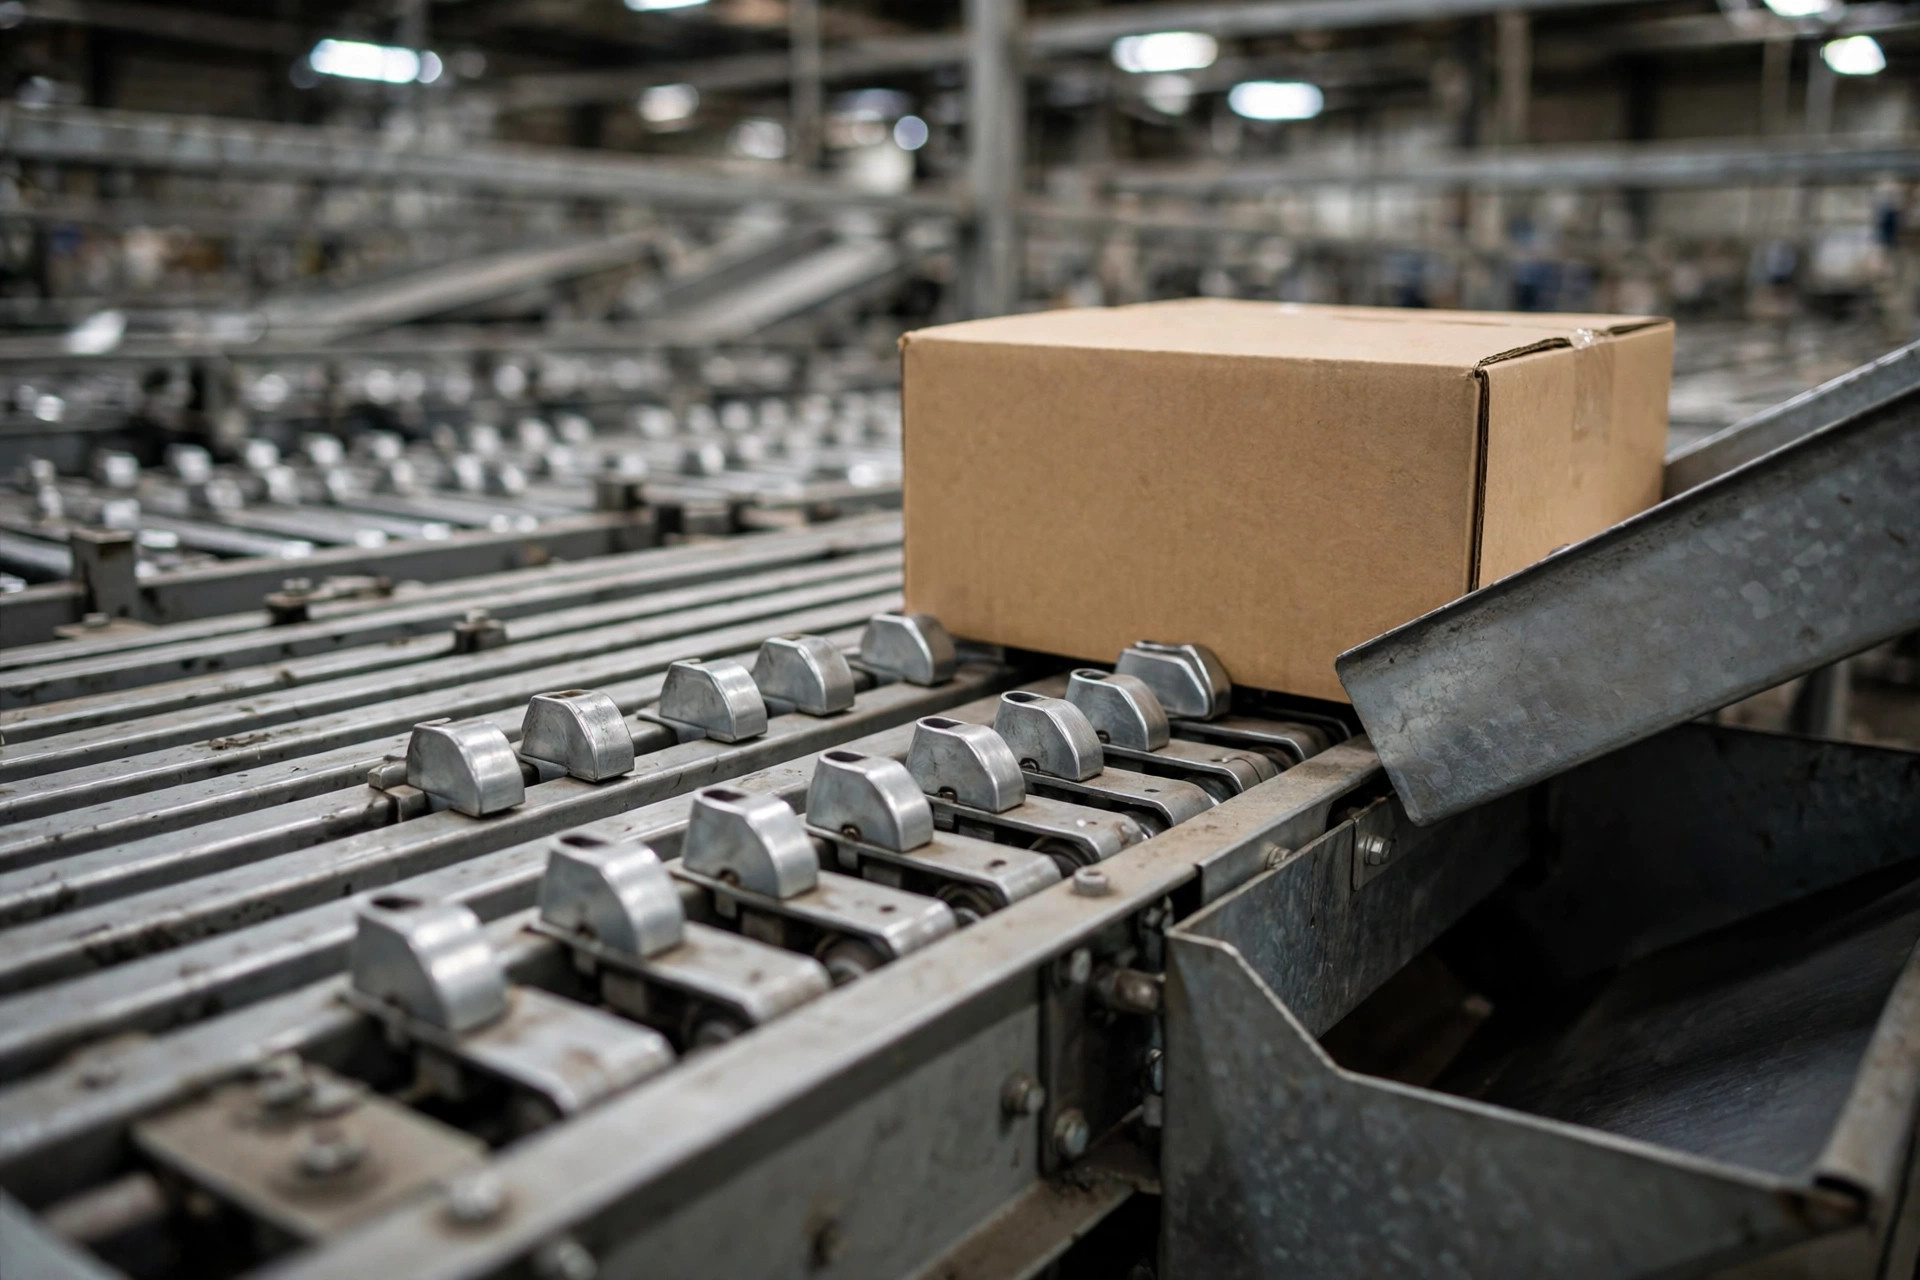
滑块分拣机的结构你可以理解为一条高速传送带,带面上每隔一段距离就"骑"着一只小滑块。正常运行时滑块跟着带子往前走,什么都不干;当某个包裹要进 12 号格口时,PLC 根据编码器算好提前量,电磁铁一吸,滑块沿着导轨斜着滑出去——就像一只手掌把包裹横向推出去,包裹顺势滑进格口。整个过程行云流水,线速度一般在 2~3 米/秒,一小时能过上万件。
关键就在于"推"这个动作。滑块和包裹接触的那一面,材质多是尼龙或超高分子量聚乙烯(UHMW),靠的是恰到好处的摩擦和形状把推力传过去。一旦滑块磨损,接触面变薄、变光滑,推力方向就偏了。更要命的是磨损的连锁反应:磨下来的碎屑掉进导轨,导轨间隙变大,滑块在里面开始晃,摆动幅度大了,分拣时机就漂移几毫秒。线速度 2.5 米/秒的机器上,5 毫秒的漂移就是 1.25 厘米的位置误差——包裹擦着格口边缘过去,落错格口,或者干脆"骑"在两个格口中间。这就是磨损造成错分的完整链条:不是某一个零件坏了,是整个"推"的精度在系统性劣化。
反常识的判断:错分率爬升,先别调 WCS
这是我最想开炮的地方。错分率一爬升,十个仓有九个先调 WCS 的分拣时机参数。调完好像好了一点,过两天又爬回来,再调,再爬回来——最后调到参数面目全非,错分率照样我行我素。
道理很简单:WCS 能补偿的,是固定的、可重复的时机偏差;而滑块磨损带来的是持续劣化、每只滑块程度还不一样的随机偏差。你用软件去补一个每天都在变的机械误差,就像给漏水的桶加盖子,水照样从底下漏。真正的排查顺序应该是反过来的:错分率异常波动,先看机械,再看参数。
2023 年秋天,华东一家 3PL 仓,日均 8 万件,错分率从 0.12% 用 6 周时间爬到 0.74%。他们的工程师先调了两轮 WCS 分拣时机参数,错分率纹丝不动,第三轮都快把参数调出厂商建议范围了。我去现场,让他们停机 2 小时拆检一段滑块:抽查的 200 只滑块里,超过六成磨损超限,导轨里全是碎屑。当天晚上换掉整段滑块、清理导轨,三天后错分率回到 0.1% 以内。两周调参不如两小时拆检——这就是机械问题的典型脾气。
滑块磨损的三个等级:自己动手判断
别等错分率报警才动手。滑块磨损分三档,每档都有明确的体征,自己拿卡尺和眼睛就能判。注意下面阈值是行业常见经验值,具体以你家设备厂商手册为准:
| 等级 | 目测特征 | 简易测量 | 错分率信号 | 动作 |
|---|---|---|---|---|
| 一级:可用 | 接触面发亮、有轻微划痕 | 厚度减薄不到 10% | 错分率波动,但没破 0.3% | 继续跑,纳入月度点检 |
| 二级:预警 | 接触面出现台阶或凹槽 | 减薄 10%~25%,或导轨间隙明显变大 | 错分率 0.3%~0.8% 且持续爬升 | 计划性更换,备件先行下单 |
| 三级:必须换 | 滑块开裂、缺角,或在导轨里卡滞 | 减薄超过 25% | 错分率破 0.8%,或出现批量错分 | 立即停机更换 |
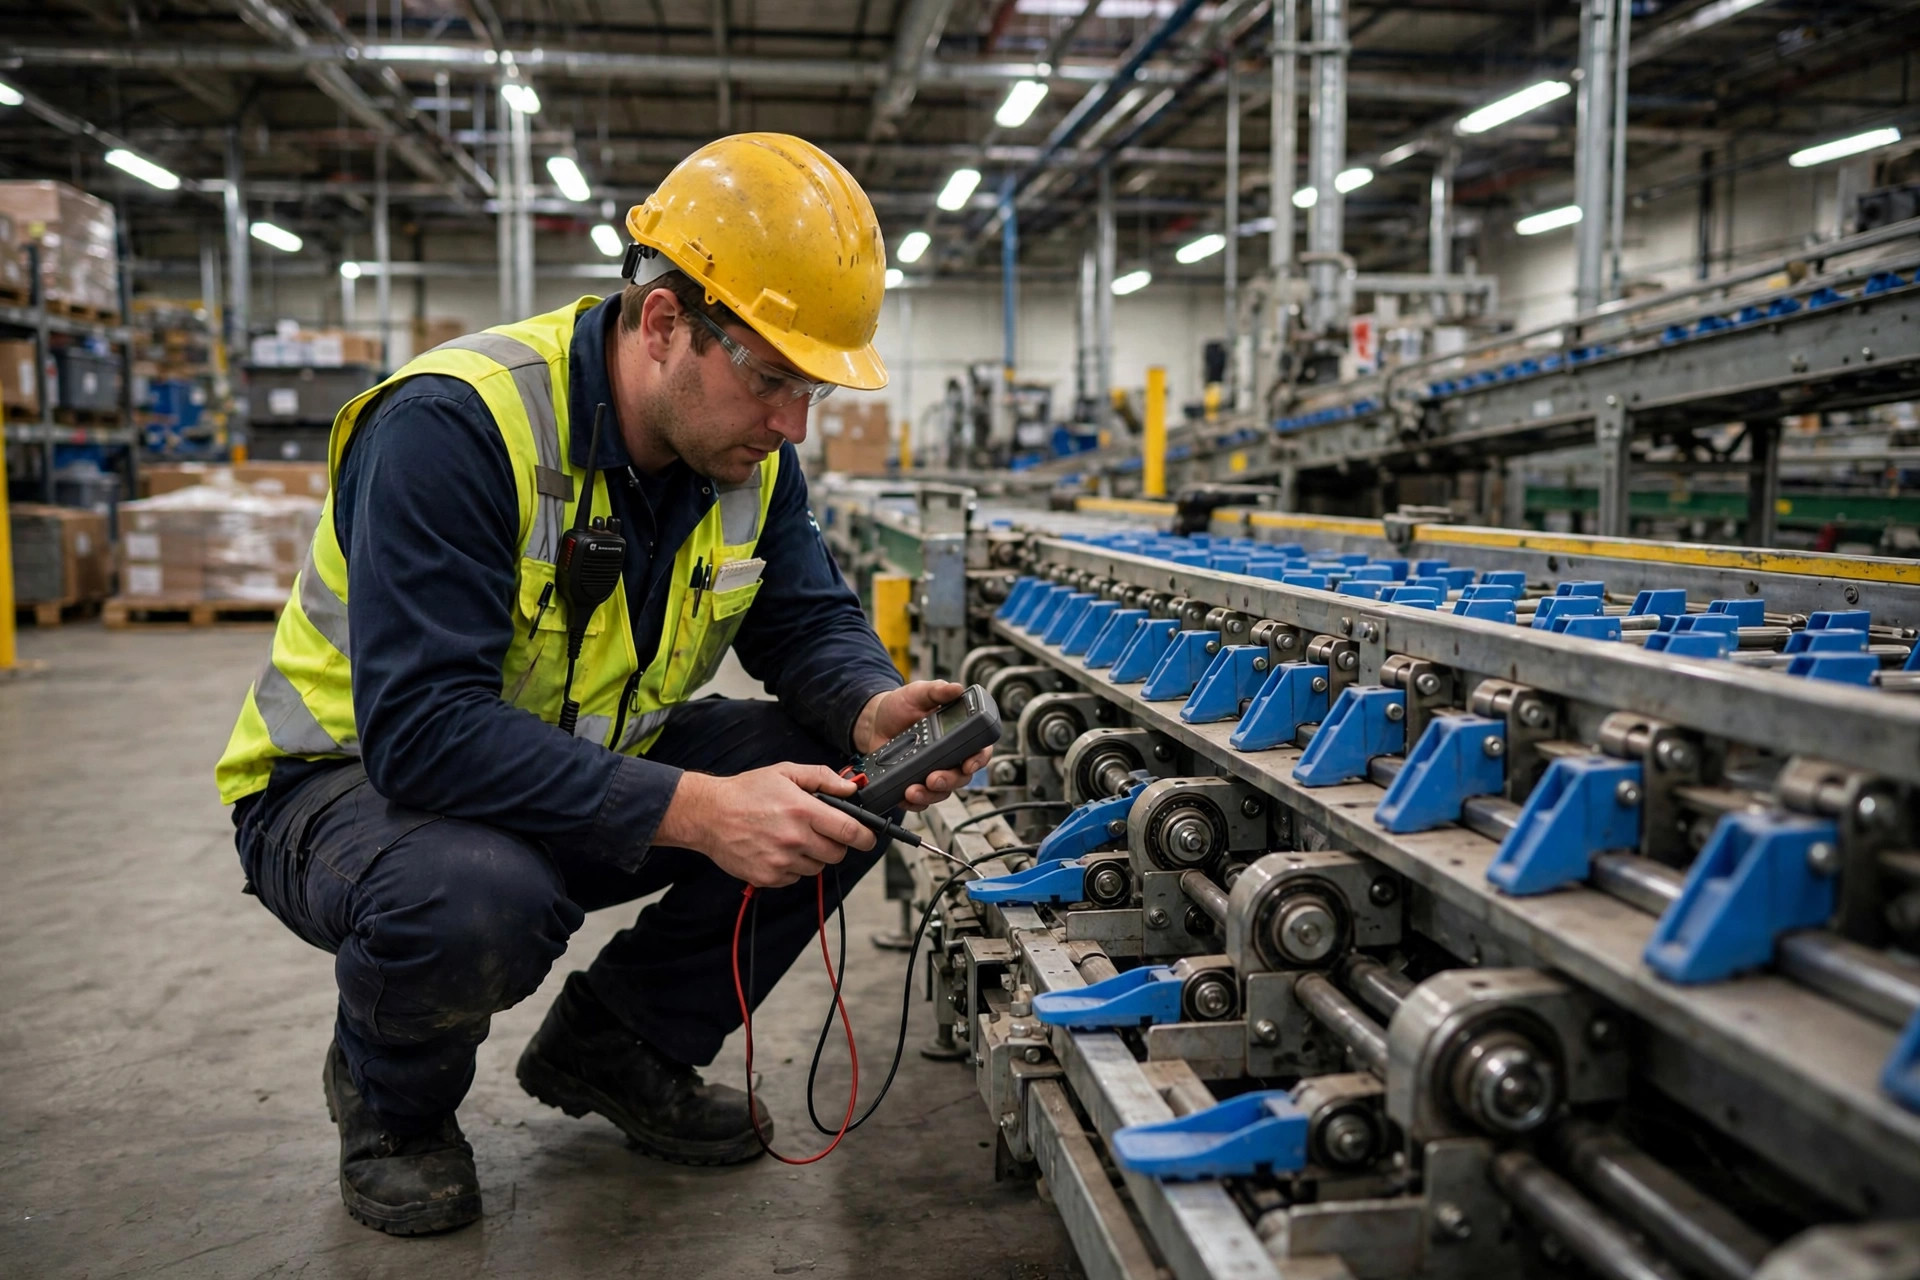
判等级有个土办法很管用:拿一只新滑块当"标准件",旧滑块和它并排放在一起比接触面高度,手指一摸就能感觉出有没有台阶。台阶能摸出来,基本就是二级起步了。点检别只看滑块,顺手摸一把导轨——导轨里有碎屑堆积,说明磨损已经进入加速期,留给你的时间不多了。
选型分界线:这钱到底该花在哪
说到这儿必须先开一炮:日均分拣量不到 2 万件、SKU 结构稳定没什么大促波动的仓,就别惦记滑块分拣机了。滑块机的甜蜜点是高速、中小件、波峰波谷落差大——电商大促、快递转运中心这种场景。量没上去硬上滑块机,磨损都没机会磨出来你就先被折旧和维保费拖死了,这种叫伪需求。皮带摆轮、人工播种墙在这个量级性价比高得多。
回到正题:如果已经上了滑块机,磨损到了二级、三级,摆在面前的是两条路——只换滑块,还是整机大修。算笔账(美元,约数,具体以厂商报价和实际工况为准):
| 项目 | 只换滑块(约 300 只量级) | 整机大修(含导轨、链条、驱动) |
|---|---|---|
| 备件成本 | 约 8,000~15,000 | 约 60,000~120,000 |
| 停机时间 | 4~8 小时,一个夜班搞定 | 3~7 天 |
| 停机损失 | 约半天产能 | 数天产能,还得外包分拣 |
| 效果 | 错分率回到基线 | 接近新机性能 |
| 适用场景 | 磨损是主因,其他部件状态尚可 | 链条、导轨、驱动同时老化 |
2024 年初,华南一家电商仓,大促后错分率冲到 0.9%,设备厂商建议整机大修,报价约 9 万美元。仓方没急着签字,先按上面的三档标准做了全线分级:结论是二级磨损为主,导轨有积垢但没变形,链条和驱动状态都还行。最后换滑块加深度清洁,花了约 1.2 万美元,错分率回到 0.15%。省下来的钱够再买两年备件。记住这个分界线:磨损是主因就换滑块;只有链条拉长、导轨变形、驱动异响同时出现,才值得谈整机大修。
维护的坑:三个最容易踩的
坑一:只换磨损最严重的那几十只。新旧滑块接触面高度差个零点几毫米,推力就不均匀,错分率降下去过两周又弹回来。要换就整段换,别心疼那点备件钱。
坑二:换滑块不清导轨。导轨里的碎屑和积垢不清理,新滑块两周就能磨出痕。磨损从来不是单个零件的问题,是系统问题——滑块、导轨、清洁度是一套的。
坑三:换完不重做分拣时机标定。新滑块的摩擦系数和旧的不一样,WCS 里按旧滑块调出来的时机参数,换完反而成了新的误差源。换完必须做一次空载加带载标定,让参数和新滑块重新对上。这个步骤被跳过的概率高得离谱,专治各种"换完好像没好透"。
这钱花得值不值,看这一个数:换滑块前后,错分率每降 0.1 个百分点,一天少错多少分拣件,再乘以每件错分的返工成本——分拣返工、客服、重发,挨个算进去。算出来的总数大于备件加停机成本,这钱就花得值;算出来还不如维持现状,那就继续跑到二级末段再换。设备维护到最后拼的不是技术,是算账。
作者:大刘|自动化设备工程师