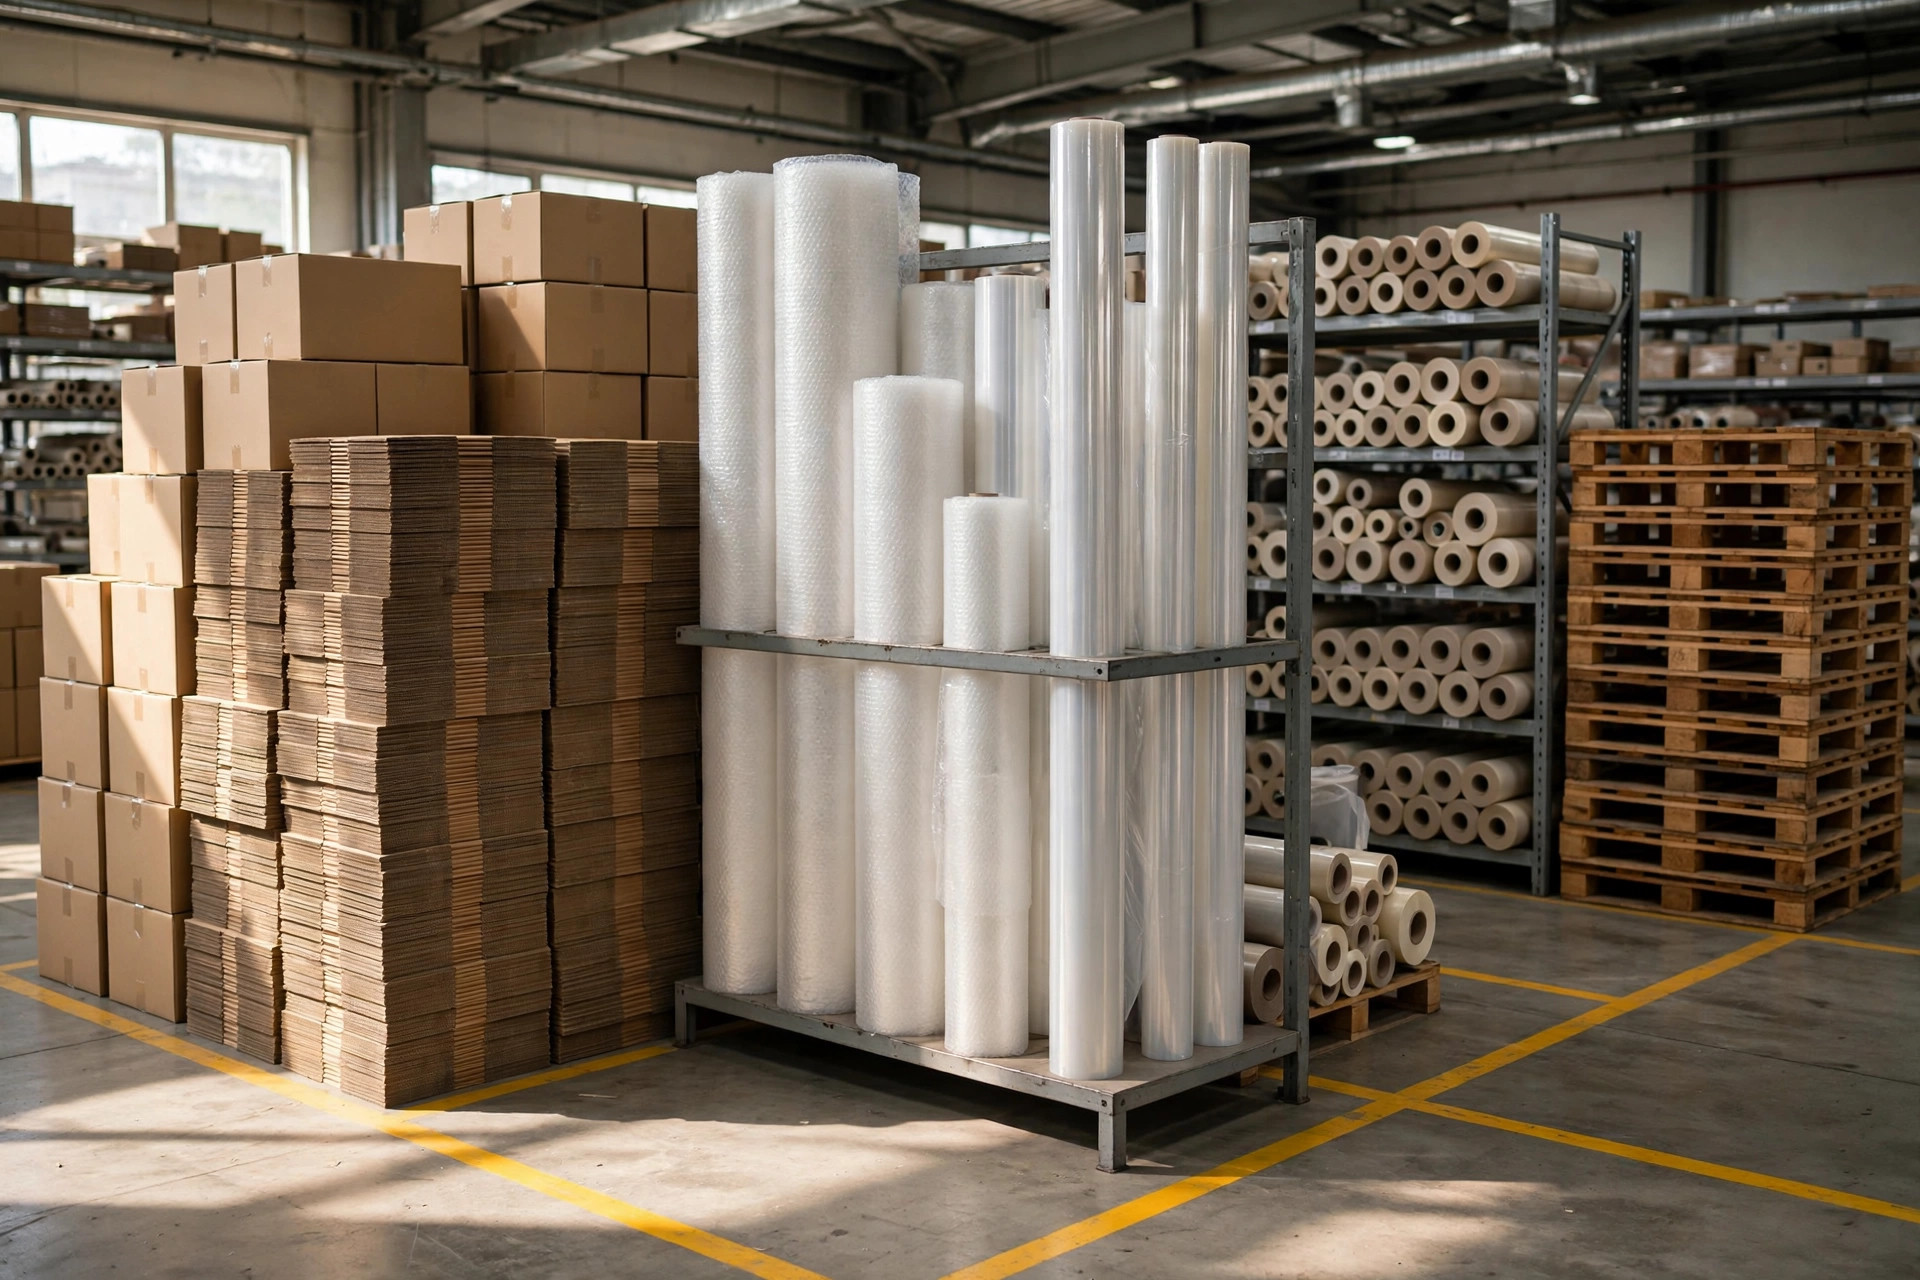
根据国内几家第三方物流企业近年披露的仓内动线测算,打包环节的操作员平均每班要在纸箱堆、气泡膜卷和托盘垛之间往返数十次,而辅料区本身往往只占仓库总面积的 5%~8%。一个有趣的现象是:几乎所有仓库的库位优化项目都盯着成品 SKU 的 ABC 分类做 slotting,却很少有人认真给纸箱、缠绕膜、标签这些"不值钱"的耗材做一次库位规划。辅料不参与销售额、不占用库存资金,在系统里甚至没有 SKU 编码,于是它在图纸上永远被安排在"剩下的角落"。但打包台一旦断纸箱,整条复核打包线就停摆——这条因果链,恰恰是辅料 slotting 值得被严肃讨论的原因。
辅料区为什么总是"剩下的角落":一次 slotting 缺席的代价
先看两个场景。
第一个场景在华东某电商仓,2024 年"双十一"期间。该仓的纸箱规格在三年内从 8 个膨胀到 40 多个,原因很具体:不同平台的装箱规范不一样,大促临时加的异形商品又多了十几种。辅料区还停留在三年前的布局——所有纸箱按到货顺序堆在打包台后方约 40 米的一块空地上,气泡膜卷和封箱胶带散放在另一侧。补货员每小时要推着小车往返打包台 6~8 趟,每趟光走路就超过 5 分钟。更隐蔽的损失是找箱时间:打包员要在一堆外观相近的纸箱里翻出正确的规格,平均每单多花 20 秒左右。按该仓大促期间日均 2 万单估算,光"找箱"这一项,每天就吃掉上百个工时。
第二个场景在华南某 3PL 仓,2025 年初。托盘区和成品暂存区长期混放,因为"托盘反正哪里都能放"。结果是叉车在高峰期频繁被托盘垛挡住主通道,安全员统计过一个季度,光挪托盘让路就发生了 30 多起。直到一次客户验仓指出通道合规问题,仓库才被迫把托盘区独立出来,划线、编号、限高,一套动作做完,叉车在主通道的平均通行时间下降了约三成。
这两个案例指向同一个归因:辅料没有被当作"有流动规律的库存"来管理。成品有 ABC 分类、有周转率,辅料同样有——纸箱的某个主力规格可能一天消耗上千个,而某种异形气泡袋一周才用几十个。但因为辅料不进库存账,没有人去统计它的消耗频率,slotting 自然无从谈起。缺席的代价,最终以人工走路、找货、等待的形式,一笔一笔记在人力成本上。
算一笔账:辅料断供的连锁成本
很多人低估辅料断供的影响,是因为只看到"缺个纸箱"本身。我们可以把连锁反应拆开来看。
假设一个日均 5000 单的电商仓,打包台 10 个工位。某天上午 10 点,主力纸箱规格断货,补货员去辅料区取箱、拆包、上架,全程约 25 分钟。这 25 分钟里,10 个工位不是完全停工——复核员可以继续复核,但打包动作卡住,整条线的产出大约下降六成。按每人每小时 120 单的产能算,25 分钟的损失接近 300 单。这 300 单要么加班赶,要么延迟到次日,直接转化为加班费或时效扣分。
再看一张简化的对比表,比较"辅料区紧邻打包台(步行 1 分钟内)"和"辅料区在仓库另一端(步行 5 分钟以上)"两种布局下,一个补货员单班的差异:
| 指标 | 紧邻打包台 | 远端辅料区 |
|---|---|---|
| 单次补货往返耗时 | 约 3 分钟 | 约 12 分钟 |
| 每班补货次数(大促) | 10~12 次 | 10~12 次 |
| 每班走路耗时 | 约 0.5 小时 | 约 2 小时 |
| 断货响应时间 | 5 分钟内 | 15~20 分钟 |
| 找箱/找膜额外耗时 | 低(分区明确) | 高(混堆翻找) |
这张表里的数字是按常规仓库动线估算的量级,具体数值因仓库而异,但方向是确定的:辅料区的库位距离每增加 10 米,补货的人工成本和断货风险就上一个台阶。反常识的判断恰恰在这里——很多人以为辅料 slotting 是"锦上添花"的精细化动作,数据指向的结论却是:它是打包环节产能天花板的决定因素之一。成品库位优化省的是拣货员的腿,辅料库位优化保的是整条打包线的连续运转,后者的杠杆其实更大。
辅料库位规划的三层逻辑
如果把辅料当作有流动规律的库存来做 slotting,逻辑可以分成三层。
第一层是消耗频率分级。做法不复杂:连续记录 2~4 周每种辅料的日消耗量,按消耗量把辅料分成高频、中频、低频三档。高频档通常只有 3~5 个规格——主力纸箱、常用气泡膜、封箱胶带,却可能占到总消耗量的七成以上。这一档的库位必须满足两个条件:离打包台最近,且补货动线不穿越打包作业区,避免补货小车和打包员抢道。中频档放在次近位置,低频的异形包材、季节性物料可以放到相对远但依然可达的区域。这里有一个 trade-off 值得注意:最高频的辅料,不一定适合放在离打包台最近的位置。原因是高频辅料的补货车次也最多,如果它的库位紧贴打包台,补货叉车或托盘车的频繁进出反而会干扰打包作业。更合理的做法是"近而不贴"——步行 1 分钟可达,但补货通道与打包工位之间保留缓冲。
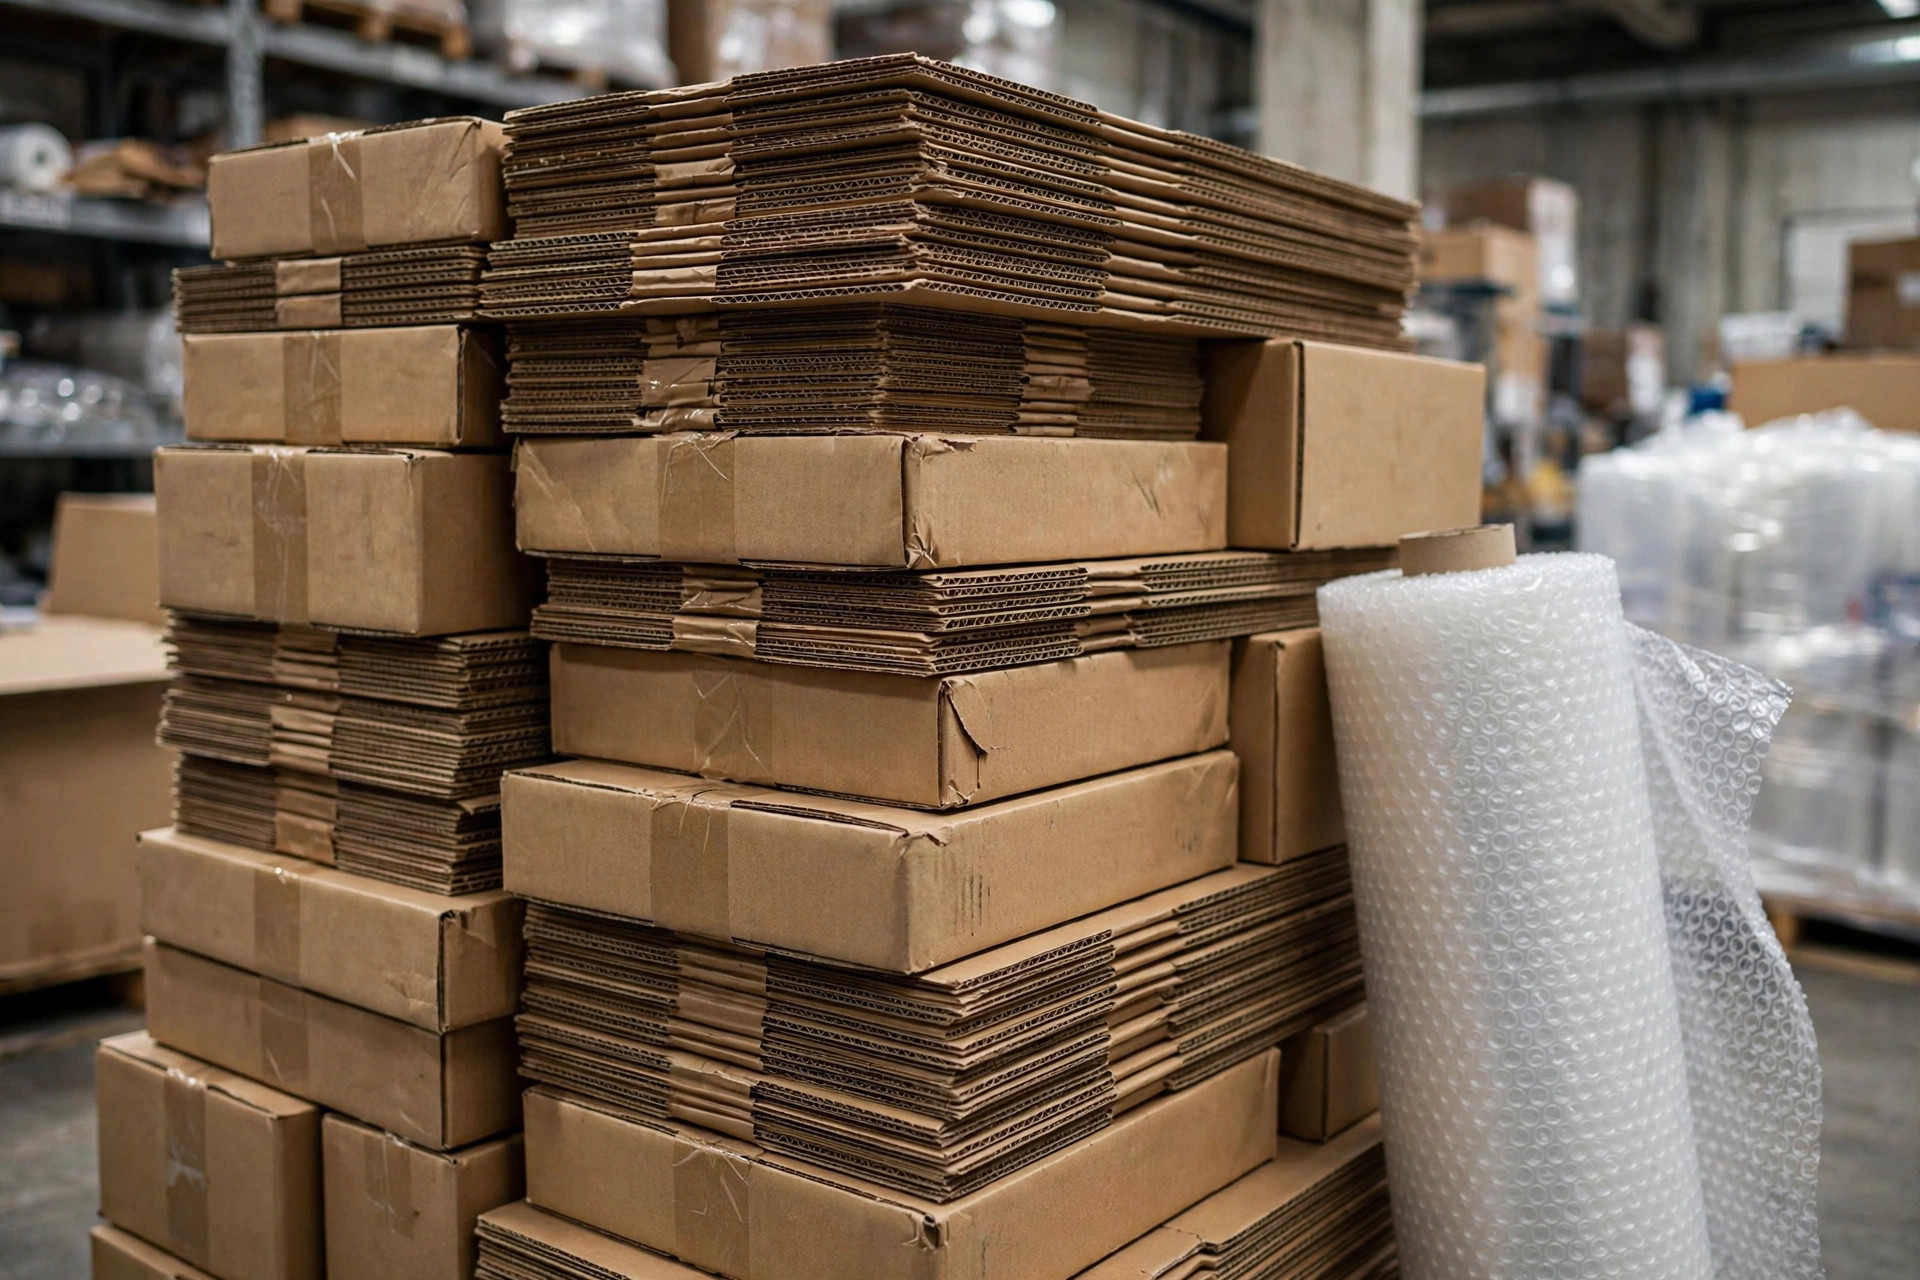
第二层是形态与安全分区。纸箱怕压、怕潮,适合上货架或托盘码放、离地存放;气泡膜卷和缠绕膜卷是圆柱体,滚动风险大,需要立放架或卡位;托盘本身既是辅料又是载具,堆垛高度要限高(一般建议不超过 2 米,视托盘材质而定),且必须远离消防通道。标签、色带这类小件高值辅料,建议进带锁小货架,避免散落丢失。形态分区做不好,slotting 的前两层逻辑都会打折——纸箱被压塌的损耗,有时比多走几步路更贵。
第三层是补货机制。辅料 slotting 做到位之后,真正的考验是补货不断档。实操中比较有效的是"双 bin 制"的简化版:每个高频辅料库位设最低水位线(比如剩余不足半托时),打包组长在交接班时扫一眼,低于水位线就触发补货任务。条件更好的仓库可以用地堆称重或简单的目视看板。关键不在于技术多先进,而在于责任是否到人——很多仓库的辅料断货,根因不是没货,而是"都以为对方会去补"。
趋势判断:辅料 slotting 正在被并入精益布局
从趋势上看,有两个变化值得关注。第一,随着电商退货率维持在高位,逆向物流的包材需求(二次包装、退货专用箱)正在成为辅料区的新变量,辅料的 SKU 数量还在缓慢膨胀,粗放堆放的代价会越来越大。第二,一些新建的自动化仓开始在规划阶段就为辅料区预留独立动线和补货口,而不是等投产后再腾角落——这说明行业正在把辅料从"后勤杂物"重新定义为"生产资料"。
但也要看到另一面:对于日均不足千单的小仓,专门做一套辅料 slotting 方案可能投入产出比不高,简单的"高频辅料放打包台旁边、每周盘一次水位"就够用。方法论的价值在于分层,而不在于一刀切。
回到开头那个数字:辅料区只占仓库面积的 5%~8%,却守着打包线连续运转的命门。当我们谈论仓库的精益化时,或许可以先问一个简单的问题——你的纸箱,到底离打包台有多远?这个距离,就是辅料 slotting 全部逻辑的起点。
作者:陈博士|供应链研究员