先说个反直觉的:流利架(carton flow rack)上的先进先出,靠的不是系统,不是人,是重力。
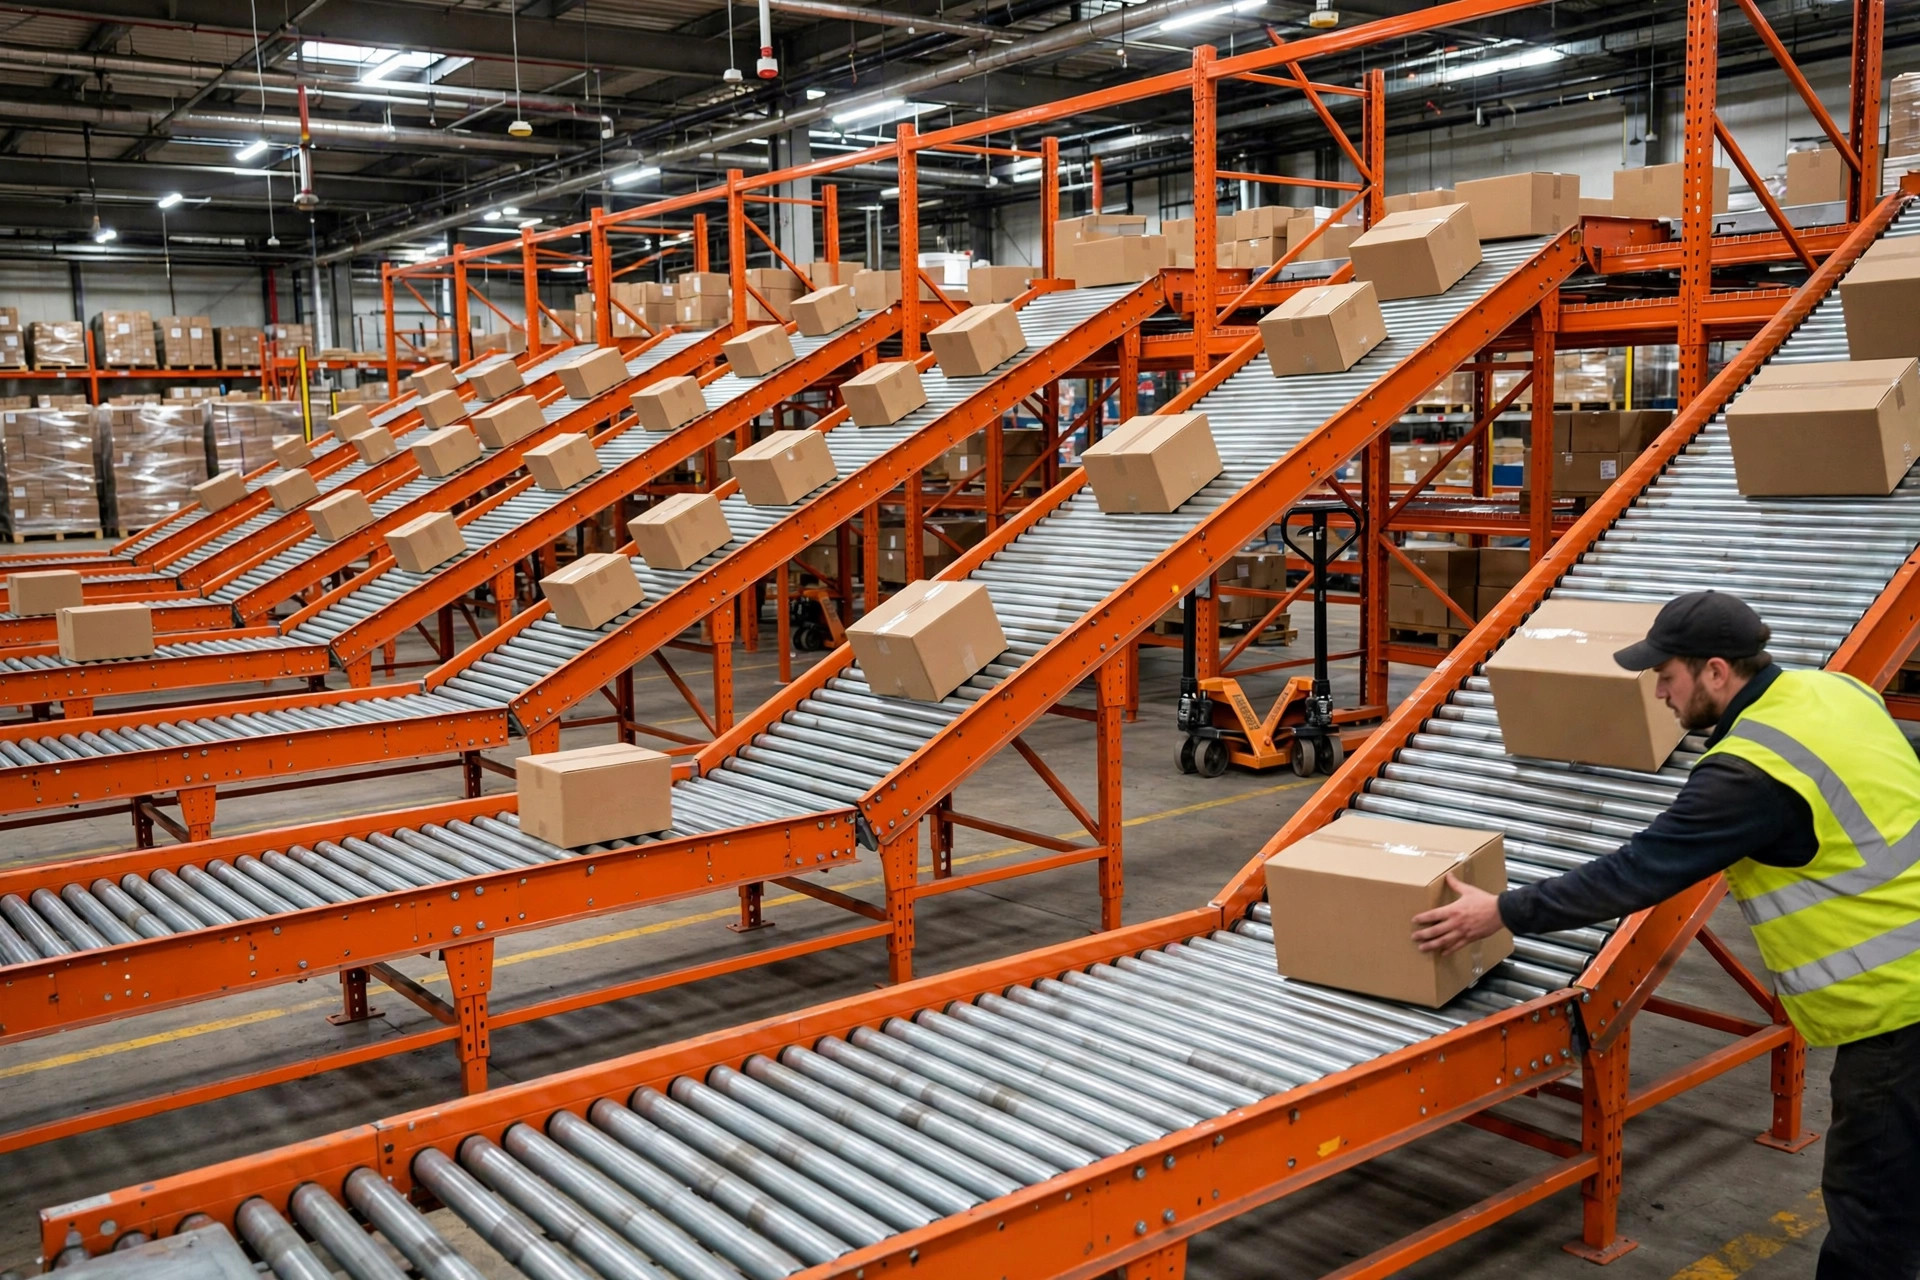
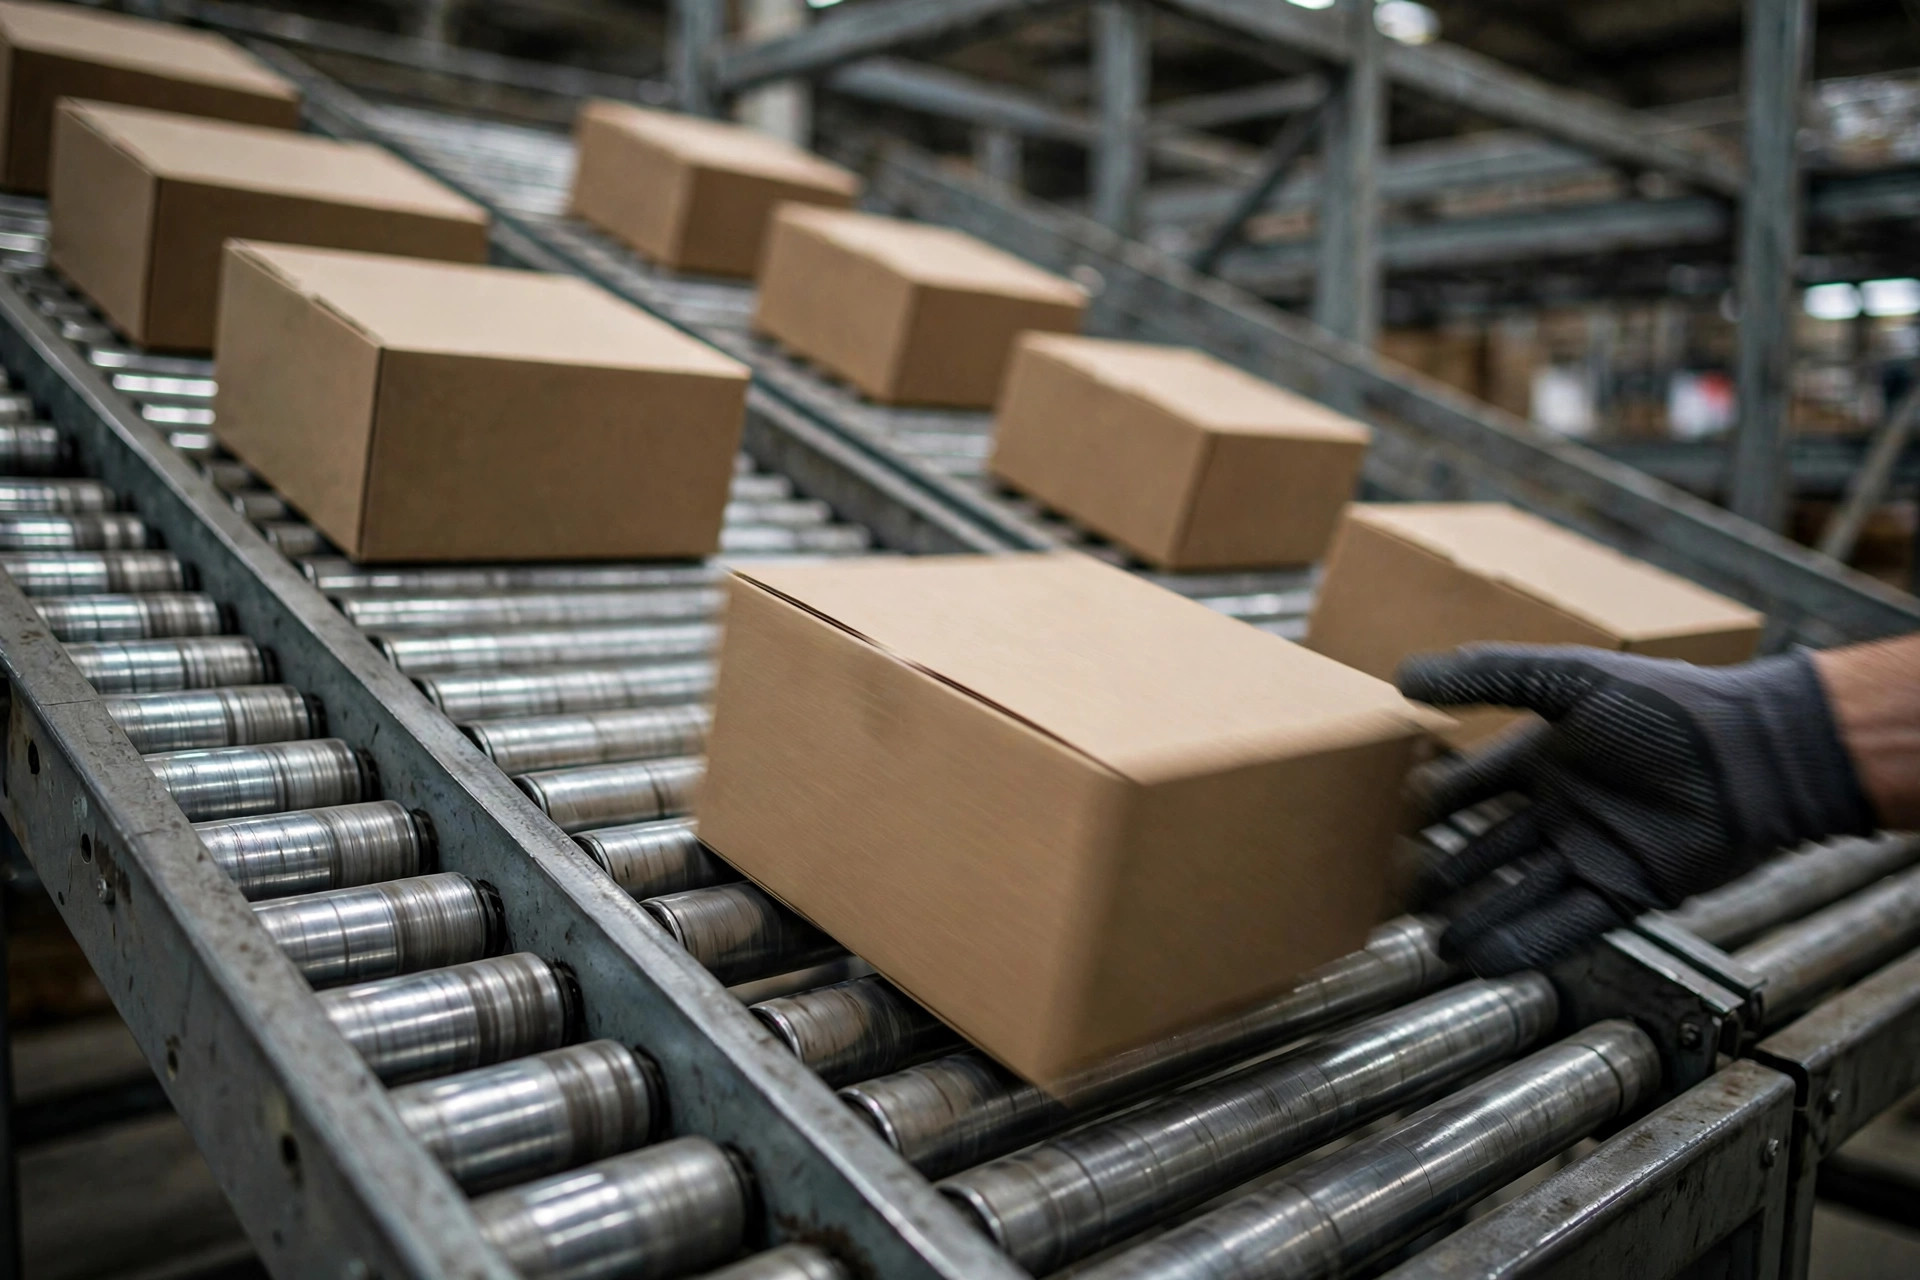
你可以把它理解成一个立起来的自动售货机:纸箱从后面的补货口推进去,沿着带坡度的滚轮滑道自己滑到前面的拣选面。先进去的箱子永远在最前面,拣选员伸手拿到的永远是最早入库的那一箱。FIFO 在这里是物理强制的——不像普通搁板,FIFO 全靠拣选员记日期、靠主管拿着手电筒抽查,执行力看当天大家的心情。
但我见过太多仓,把流利架买回来当高级搁板用:前面取货也从前面补货,不同尺寸的箱子塞进同一条滑道,低频 SKU 在滑道里躺三个月积灰。钱花了,FIFO 没实现,拣选效率也没上去。今天把这套东西从原理到选型一次讲透。
什么 SKU 配上流利架:三条硬线
流利架不是万能货架,它只伺候符合三条硬线的 SKU。
第一条:高频。 单个 SKU 每天的拣选行数要够高,滑道里的货周转得快。量级上讲,每天几十行以上的 SKU 才值得占一条滑道。低频 SKU 上流利架,等于给它包了个单间,它还天天空着——浪费的是你按英尺付的真金白银。
第二条:箱规统一。 纸箱的尺寸、重量要相近,因为滑道的宽度、滚轮的间距、坡度的大小,全是按箱子定的。一条滑道里混进一个大一号的箱子,轻则歪斜卡住,重则整条滑道罢工。箱规乱的 SKU,老老实实待在搁板上。
第三条:要 FIFO 或批次管理。 食品、医药、化妆品、日化——有保质期、有批次要求的品类,流利架的物理 FIFO 是刚需。没有保质期压力的五金件、包装材料,上流利架纯属杀鸡用牛刀。
三条里缺一条,就别上。这是分界线,不是建议。
参数这东西:经验值给够,拍板看厂商
技术宅讲参数不眨眼,但先声明:下面都是行业常见量级,具体选型一定让设备厂商按你的箱规出载荷和坡度计算,拿厂商的规格书拍板。
滑道深度,常见 4~12 英尺。定多深不看心情,看"一条滑道要存几天的量":日均出 20 箱、想存 3 天安全库存,滑道就得装下 60 箱,再按你的箱深倒推。深度不够,补货员一天跑八趟;太深,前面的箱子压后面的,坡度不够就推不动。
坡度,经验值是每英尺约 1/2~5/8 英寸的落差,折合约 3 度上下。太陡了箱子往下冲,撞坏货、撞坏挡板;太缓了箱子赖着不动,拣选员还得伸手去够——那跟搁板有什么区别。箱子越轻、箱底越软,坡度越要往上限靠,滚轮间距也要加密,这是滚轮选型的常识。
单滑道承重,看滚轮/滚轴的规格,常见量级是几十到一两百公斤。别拍脑袋,让厂商按你最重的箱子出计算书。超载的滑道,滚轮变形是迟早的事,变形了坡度就变了,坡度变了箱子就不滑了,连锁反应。
还有一条铁律:补货面和拣选面必须分离。后面补、前面取,动线不打架,FIFO 不被打断。从前面补货等于亲手作废 FIFO——这条我后面开炮时还会再骂一次。
流利架 vs 搁板 vs 托盘位:分界线在这
很多仓的库位类型是拍脑袋定的,我给你一张分界线表,对着查:
| 维度 | 流利架 | 普通搁板 | 托盘位 |
|---|---|---|---|
| 单 SKU 日拣选行数 | 高(几十行以上) | 中低 | 低,或整托出入库 |
| 纸箱规格 | 统一 | 随意 | 随意 |
| FIFO/批次要求 | 强,物理强制 | 靠人执行 | 靠人或整托周转 |
| 补货方式 | 后端整箱补 | 前端随手补 | 叉车整托 |
| 单位成本 | 高,约搁板的 3~5 倍 | 低 | 中 |
看明白了吗?流利架贵 3~5 倍,贵的不是钢材,是"重力替你执行 FIFO"和"拣选面永远有货"这两件事。如果你要的只是"把货摆整齐",搁板完全够用,多花的钱全是智商税。
四个伪需求,专坑冤大头
对伪需求我从不客气,下面四个,我见一个骂一个。
"我们所有 SKU 都要 FIFO。" 醒醒。没有保质期的 SKU 要什么 FIFO?低频 SKU 在滑道里躺三个月,FIFO 执行得再完美有啥用?2024 年我在 Inland Empire 看过一个电商仓,3000 个长尾 SKU 全上了流利架,滑道平均利用率不到三成。我的结论:砍掉一半滑道换回搁板,省下的钱够请两个拣选员干一年。FIFO 是手段,不是信仰。
"从前面补货顺手。" 顺手个鬼。流利架的灵魂就是后补前取,你从前面把新货塞进去,最早入库的箱子被顶到后面,FIFO 当场作废。嫌绕到后面麻烦?那是你的动线设计有问题,不是流利架的问题。
"一条滑道混几种箱子,省滑道。" 省出事故来。尺寸差半英寸,箱子在滑道里就是歪的;重量差一倍,轻的被重的顶住。卡一次箱,整条滑道停摆,拣选员排队等,你省的那点滑道钱全赔进去。
"装了流利架就不用管补货了。" 滑道空了没人补,拣选员照样站在拣选面干等。流利架只是把"找货"变成了"等货",补货触发点、补货优先级一个都不能少,该做的功课一点没少。
维护的坑:坡度、滚轮和卡箱
最后讲维护的坑,这部分集成商卖你设备时一般不会细说。
滚轮最怕积灰和缺润滑,纸箱的纸屑掉进去,滚轮转不动,箱子就停在半道。挡箱板(分隔不同滑道的隔板)被叉车撞歪是常态,歪了的隔板会蹭箱子,蹭出毛边,毛边再勾住下一个箱子。坡度被撞变形更隐蔽——肉眼看不出来,但箱子开始"走走停停",这就是信号。
我的建议:每月抽查 10% 的滑道,拿水平尺量坡度,转一遍滚轮。十分钟的事,能省掉一次停线。
2023 年,Ontario 一家做进口零食分销的仓来找我,保质期 6~9 个月的货,之前用搁板加人工记日期,每月过期报废 200 多箱。上了流利架做物理 FIFO,三个月后过期报废降到个位数。人家要的不是货架,是"再也不用靠人记日期"这件事。
这钱花得值不值,看这一个数:单行拣选成本。流利架把每行拣选时间从 40 多秒压到 20 秒以内是常见量级,一天 2000 行,就是省出一个拣选员的人工。回本周期 = 设备投入 ÷ 每月省下的人工成本,超过 18 个月,你就再想想是不是 SKU 没选对。数字不会骗人,骗人的是"我觉得我们需要自动化"这种感觉。
作者:大刘|自动化设备工程师