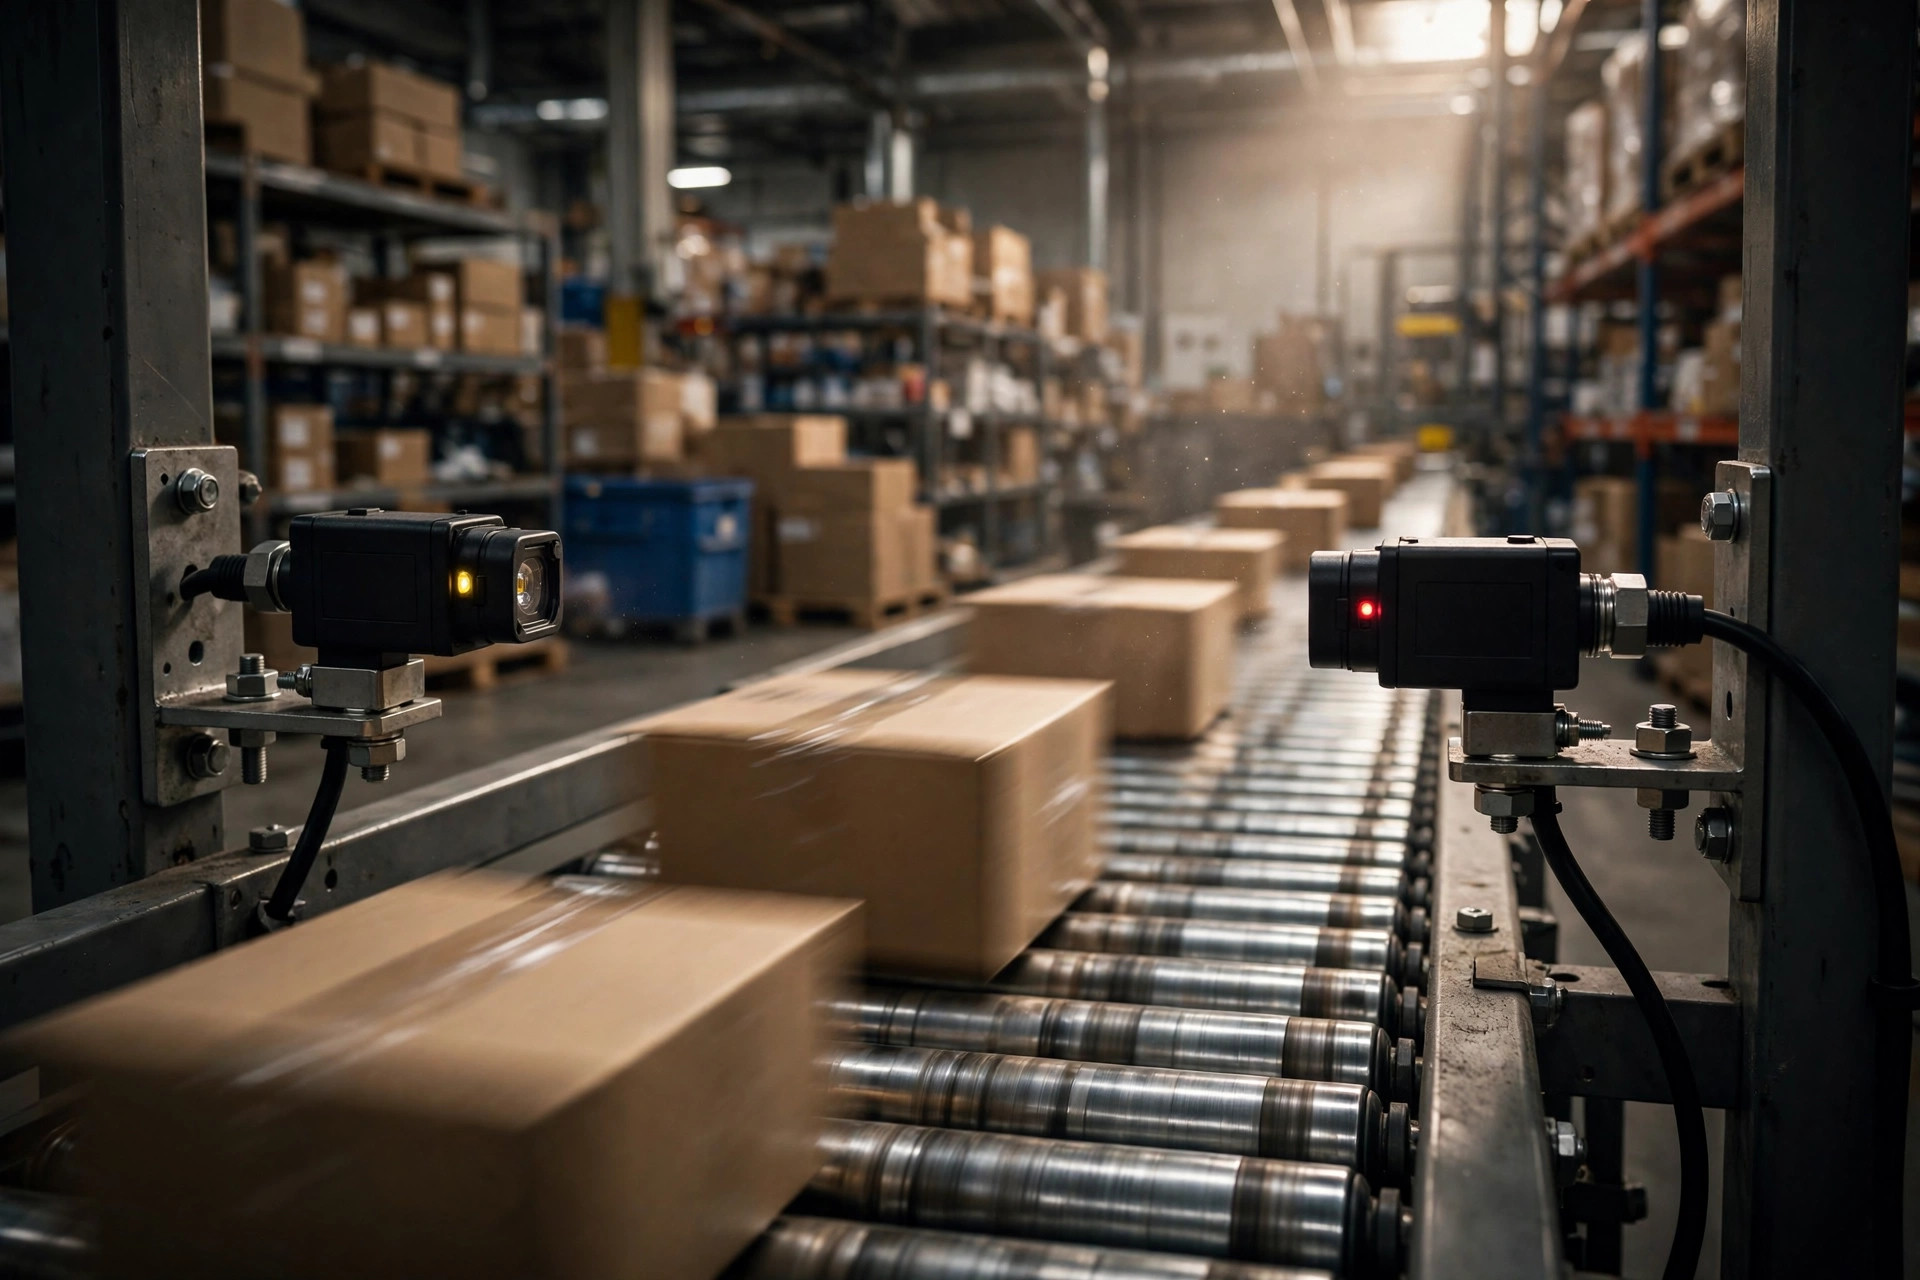
先说结论:分拣线上的错单、堵线、包裹"凭空消失",最后查下来,十有八九是电眼的位置问题。这篇讲的就是 conveyor photoeye sensor placement 的实战——光电开关装在哪、隔多远、多高,装错了 WMS 的分拣逻辑写得再漂亮也没用,因为 PLC 拿到的是错的"货在哪"信号。我是做 WMS 实施的,本来不碰硬件,但这几年被客户逼着蹲了太多次现场,发现软件人看硬件有个优势:先看信号对不对,再看设备贵不贵,反而少走弯路。
案例一:错单率 0.7%,最后是电眼离合流点太近
2024 年 9 月,广东一家 3PL,日均 4 万件,分拣错单率常年 0.7% 下不来,客户投诉压得运营总监喘不过气。我去的时候,对方已经换了扫码枪、重写了波次策略,都没用。
我让他们把 WMS 的分拣记录和 PLC 的电眼信号日志摆在一起对,发现错单的全是"两件小件前后脚进分拣机"的场景。再去现场一看:主线 induction 口的 gap 电眼,离合流点只有 800mm。两件 600mm 的小件连着进来,电眼只看到"一件长货",分拣机按一件的长度算分拣窗口,第二件直接被甩错格口。
解法就一句话:按"最长件 + 最小跟随间距 + 余量"重算,把电眼后移到 1600mm 处。一周后错单率降到 0.08%。这个坑我见过三次,每次都是电眼装得"差不多就行",差的那一点全在小件上爆发——conveyor photoeye sensor placement 里,间距错误是最常见、也最贵的一种。
案例二:大促前夜,黑色快递袋"隐身"了
2023 年双 11 前夜,华东某电商仓,漫反射式电眼对黑色哑光快递袋漏检——深色表面反射太弱,袋子"隐身"穿过电眼,后面的包裹顶上来,直接堵线。半夜两点,全仓的人在手动捅包。
解法:关键位置的电眼换成对射式,对颜色不敏感。上线前拿"最黑的袋 + 最亮的反光箱"各走 50 件做验证,这是我现在的固定动作。大促前不做这 100 件测试,等于裸奔。
为什么电眼位置决定分拣质量:软件人的视角
WMS 下达分拣指令,PLC 执行,但 PLC 怎么知道"货到哪了"?全靠电眼。整个链条是:WMS(要去哪) → PLC(什么时候推) → 电眼(货在哪)。电眼信号错一位,分拣就错一单。所以我的排查顺序永远是:先看电眼信号对不对,再看 PLC 逻辑,最后才看 WMS 策略。顺序反了,查一周也查不出来,案例一就是这么浪费了一周。
分步做法:电眼布置四步走
步骤一:算间距,按最长件倒推
公式:电眼间距 ≥ 最长件长度 + 最小跟随间距 + 余量(200-300mm)。
为什么这么算:电眼必须能分辨"一件结束、下一件开始"。间距小于最长件,长件会同时挡住两对电眼,PLC 会以为是"一件超长货"或者"两件连在一起",两种都错。
算例:你家最长件 1200mm,要求最小跟随间距 300mm,余量取 250mm,那电眼间距至少 1750mm。量一下你现场的,不够就移,别犹豫。
步骤二:定高度,按最矮件来
光束必须打在你最矮的那种包裹上。电眼装得太高,扁件、信封件从下面溜过去,等于没装。
两种做法:一是把电眼降到贴近皮带面(注意别被皮带支架挡住);二是高低位双电眼,高位管正常件,低位专抓扁件。哪种好?看出货结构:扁件占比超过两成,直接上双电眼,别省这点钱。
步骤三:选型与对准,别在支架上省钱
三种常见类型怎么选:
- 对射式:发射和接收分两边,最稳,对颜色不敏感,长距离首选。缺点是两边都要装、都要对准。
- 反光板式:一边装电眼、一边贴反光板,安装省事。但反光板最怕灰,三个月不擦就开始误报,这个坑我见过三次。
- 漫反射式:只装一边,最便宜,但怕深色、怕反光,精度要求高的位置别用。
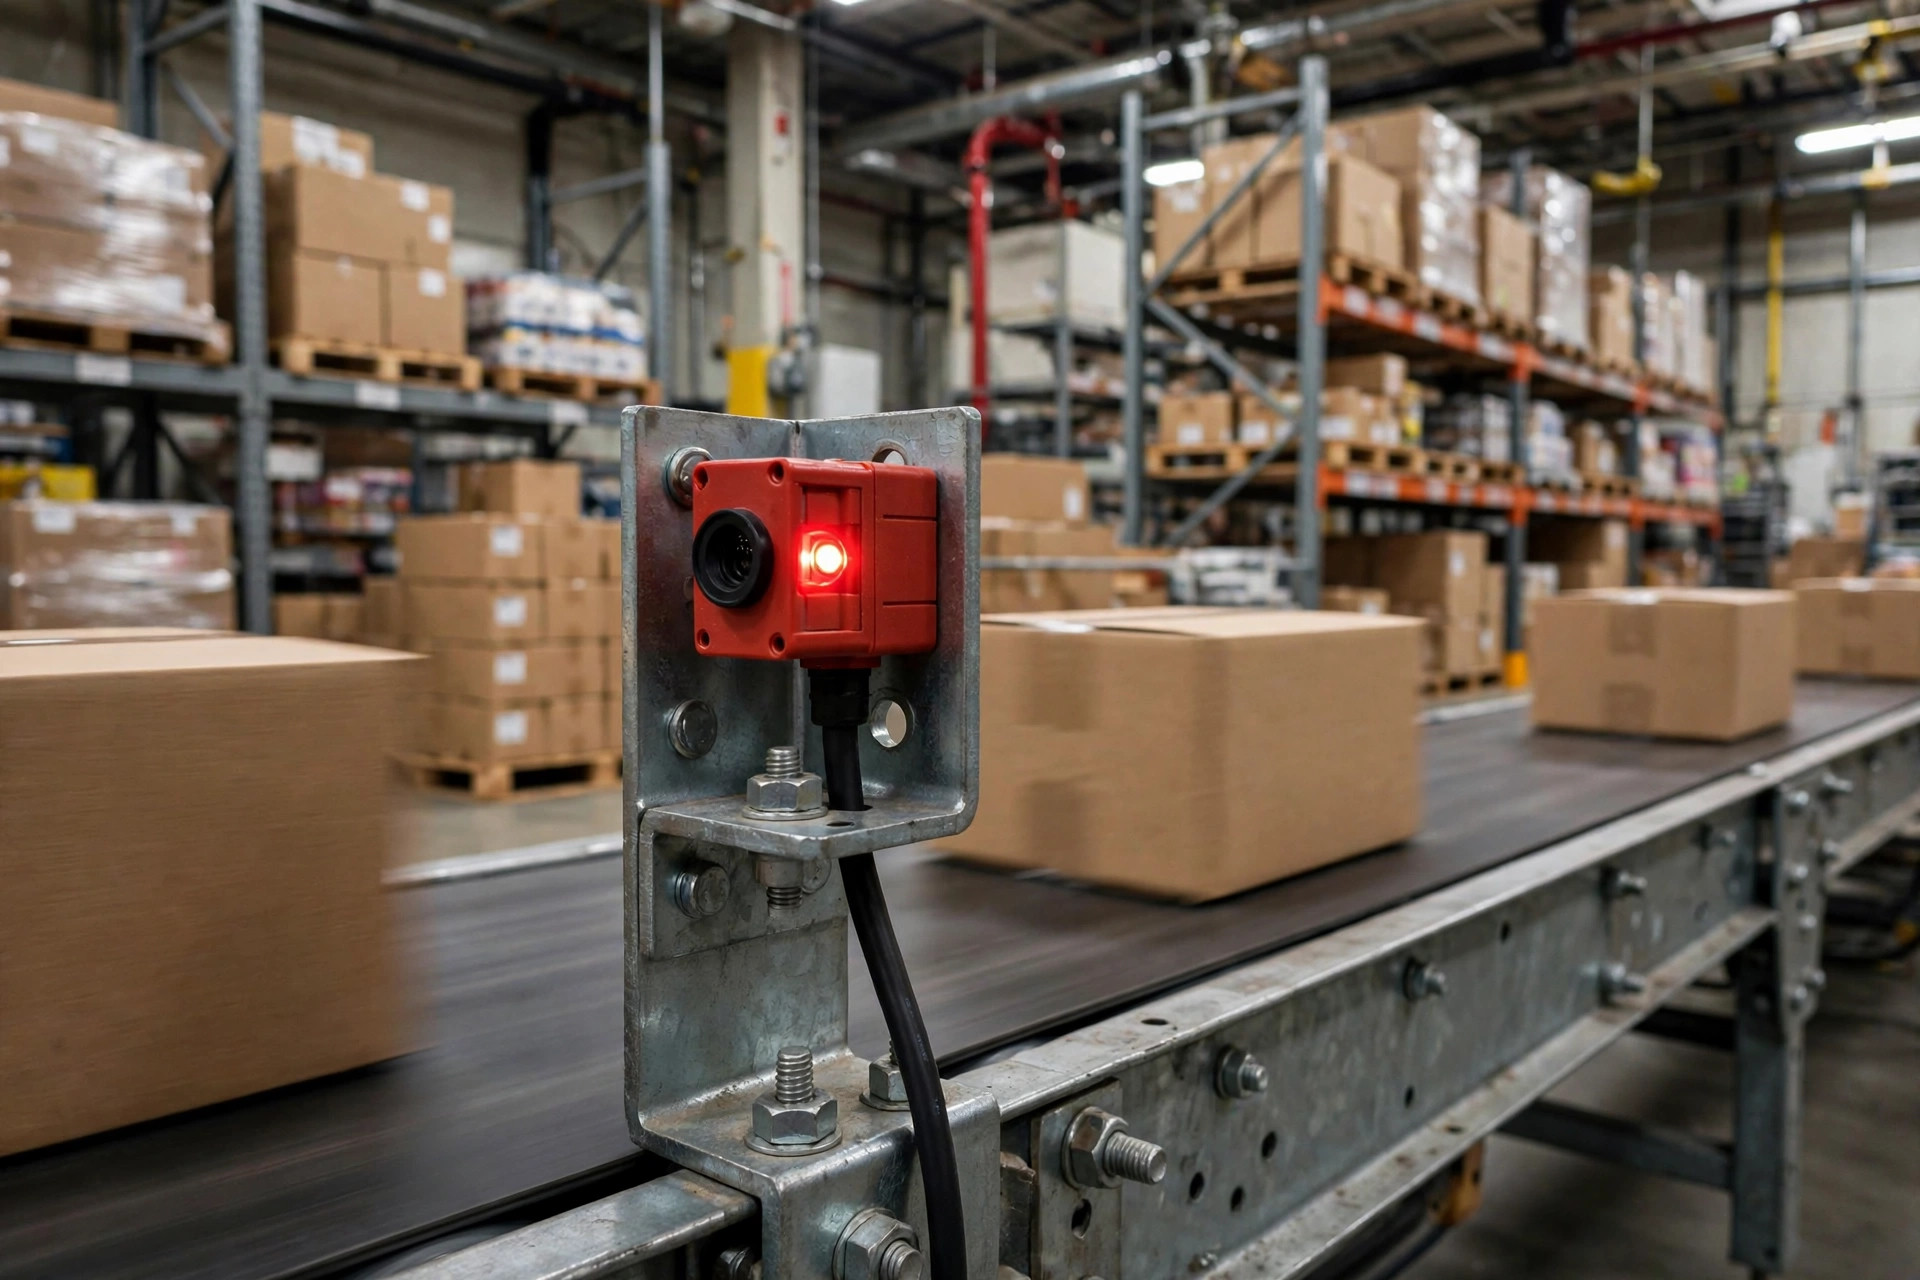
对准是体力活:对射式的两边必须正对,输送线一震就偏,支架一定要带防震、带锁紧。我见过用普通角铁随便一固定的,运行一个月,电眼歪了 5 度,信号时有时无,查了两天才发现是支架松了。
步骤四:induction 口的电眼逻辑,三个信号要对齐
分拣机 induction 口一般有三个电眼,各管一摊:
- gap 电眼:控制件与件的间距,间距不够就让上游皮带等等。
- jam 电眼:堵线报警,货在这个位置停留超过设定时间就报警停线。
- 窗口电眼:告诉 PLC"货头到了",PLC 开始计时,算分拣窗口。
软件人要干的事:把这三个信号在 PLC 和 WMS 里的名字、极性(常开还是常闭)、去抖时间全部对齐,做一张映射表。信号名对不上,以后排查就是灾难。我每个项目上线前夜 checklist 里必有这一项:手动遮挡每对电眼,看 PLC 信号灯和 WMS 监控界面是否同步变化,不同步就别上线。
多说一句去抖时间,这是软件人最容易忽略的参数。电眼信号有毛刺,包裹边缘抖一下,PLC 可能收到两三个"货到"脉冲。去抖时间设 30-80ms 能滤掉大部分毛刺,设太长又会把小件的真实信号吃掉。怎么定?拿你最短的件、按最高速跑一遍,看信号还稳不稳,稳就往小了调,不稳就往大了调。这个参数每次换货型结构都要重验,别一次定终身。
误触发 / 漏检排查表:症状对着查
| 症状 | 先查什么 | 大概率原因 |
|---|---|---|
| 小件连在一起被当成一件 | 量 gap 电眼到合流点的距离 | 间距小于最长件,按步骤一重算后移 |
| 黑色/深色包裹漏检 | 看电眼类型 | 漫反射式怕深色,换对射式 |
| 没货也报警,频繁误触发 | 擦反光板、晃支架、看有没有阳光直射 | 反光板积灰 / 支架松动 / 环境光干扰,清洁紧固加遮光罩 |
| 分拣窗口错位,推错格口 | 对窗口电眼位置和 PLC 计时参数 | 电眼移位后 PLC 的距离参数没同步改 |
| 时好时坏,毫无规律 | 查线缆接头 | 接头松动或进水,震动一来就丢信号 |
反常识:电眼不是越多越好
很多人觉得多装几对电眼更保险,错。每加一对电眼,就多一个误触发源、多一块要擦的反光板、多一个半夜报警的理由。我的判断是:先把手头电眼的信号在 PLC 和 WMS 里彻底对齐,再谈加硬件。位置对的便宜电眼,胜过位置错的贵电眼。说到底,好的 conveyor photoeye sensor placement 靠的是算术和纪律,不是靠堆设备。这个 trade-off 想明白,能省不少冤枉钱。
上线前夜 checklist(直接拿去用)
- 拿最长、最短、最黑、最亮四种件,各走 30 件,看电眼有没有漏检误报。
- 手动遮挡每对电眼,确认 PLC 信号灯和 WMS 界面同步变化。
- 晃一晃每个支架,看对射还准不准,锁紧螺丝拧一遍。
- 反光板擦一遍,拍照存档,三个月后拿出来对比。
- 把每对电眼的位置、高度、间距记下来,贴在电柜门上,下次排查不用重新量。
电眼是小东西,但它是 WMS 和物理世界之间唯一的"眼睛"。眼睛花了,大脑再聪明也白搭。下次分拣出问题,别先升级系统,先去现场看一眼电眼——大概率,答案就在那。记住,先看信号,再看逻辑,最后才动策略,这个顺序能帮你省下一周的排查时间。
作者:林晓|WMS 实施顾问