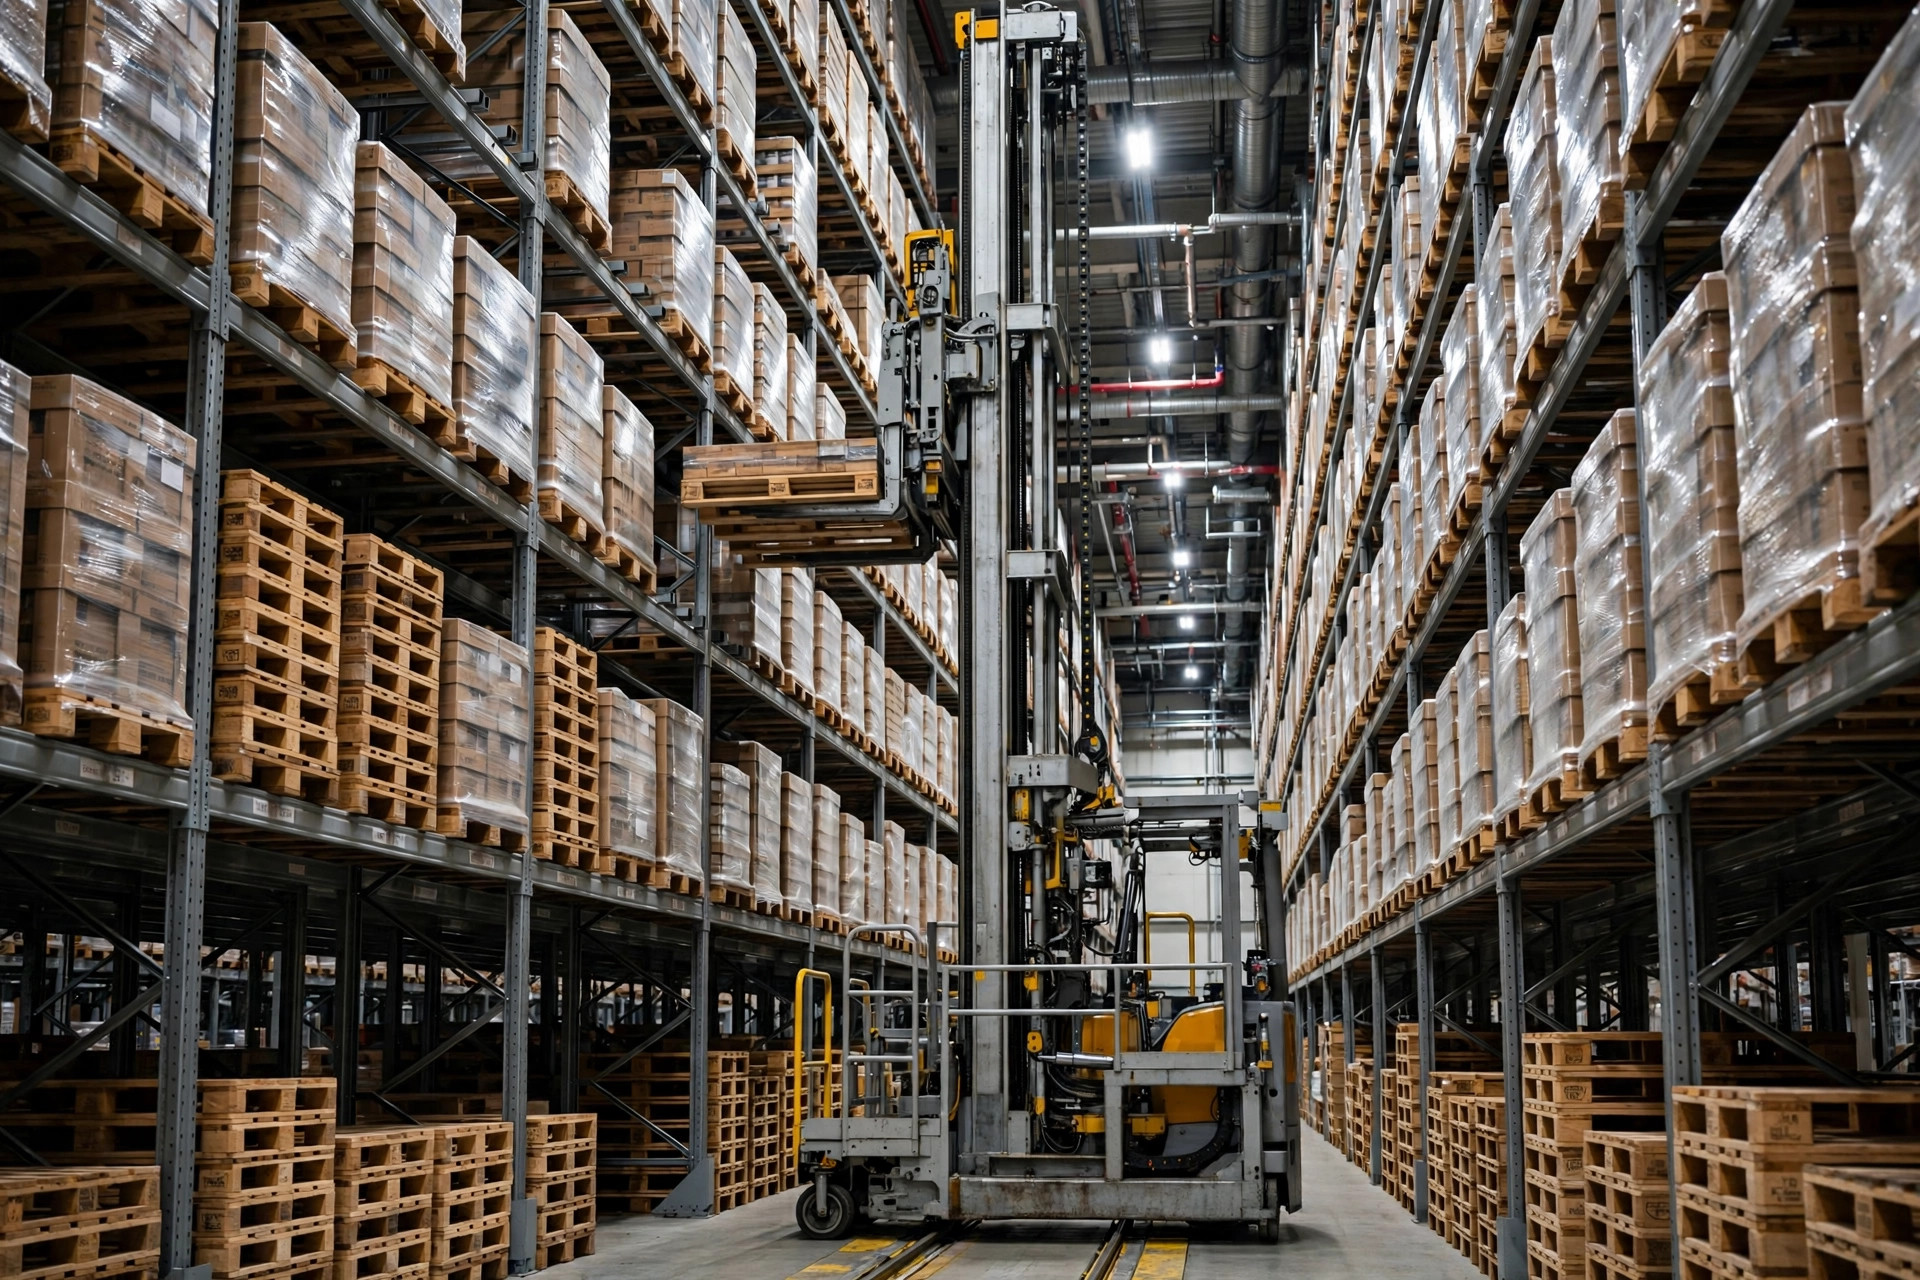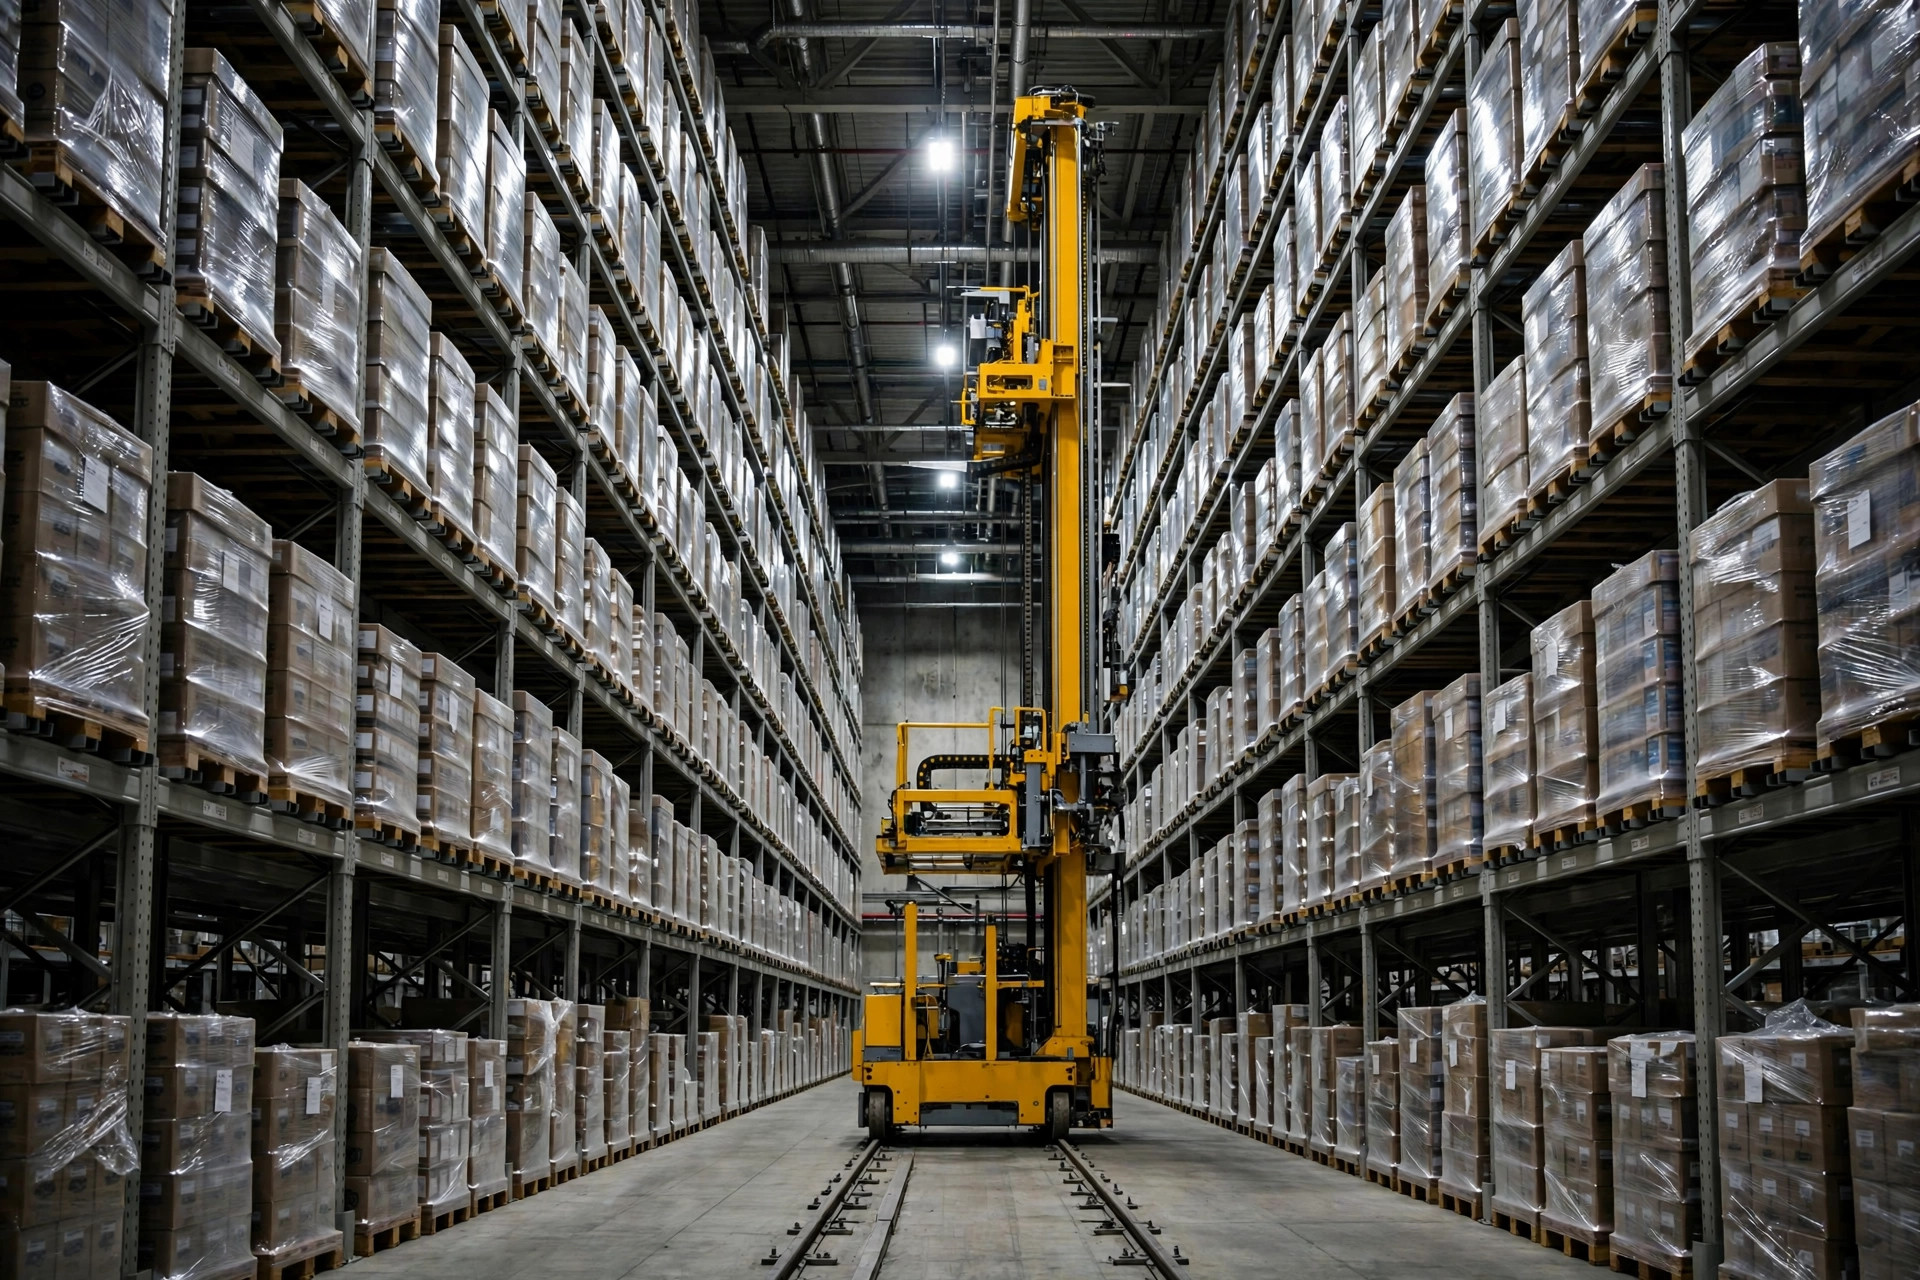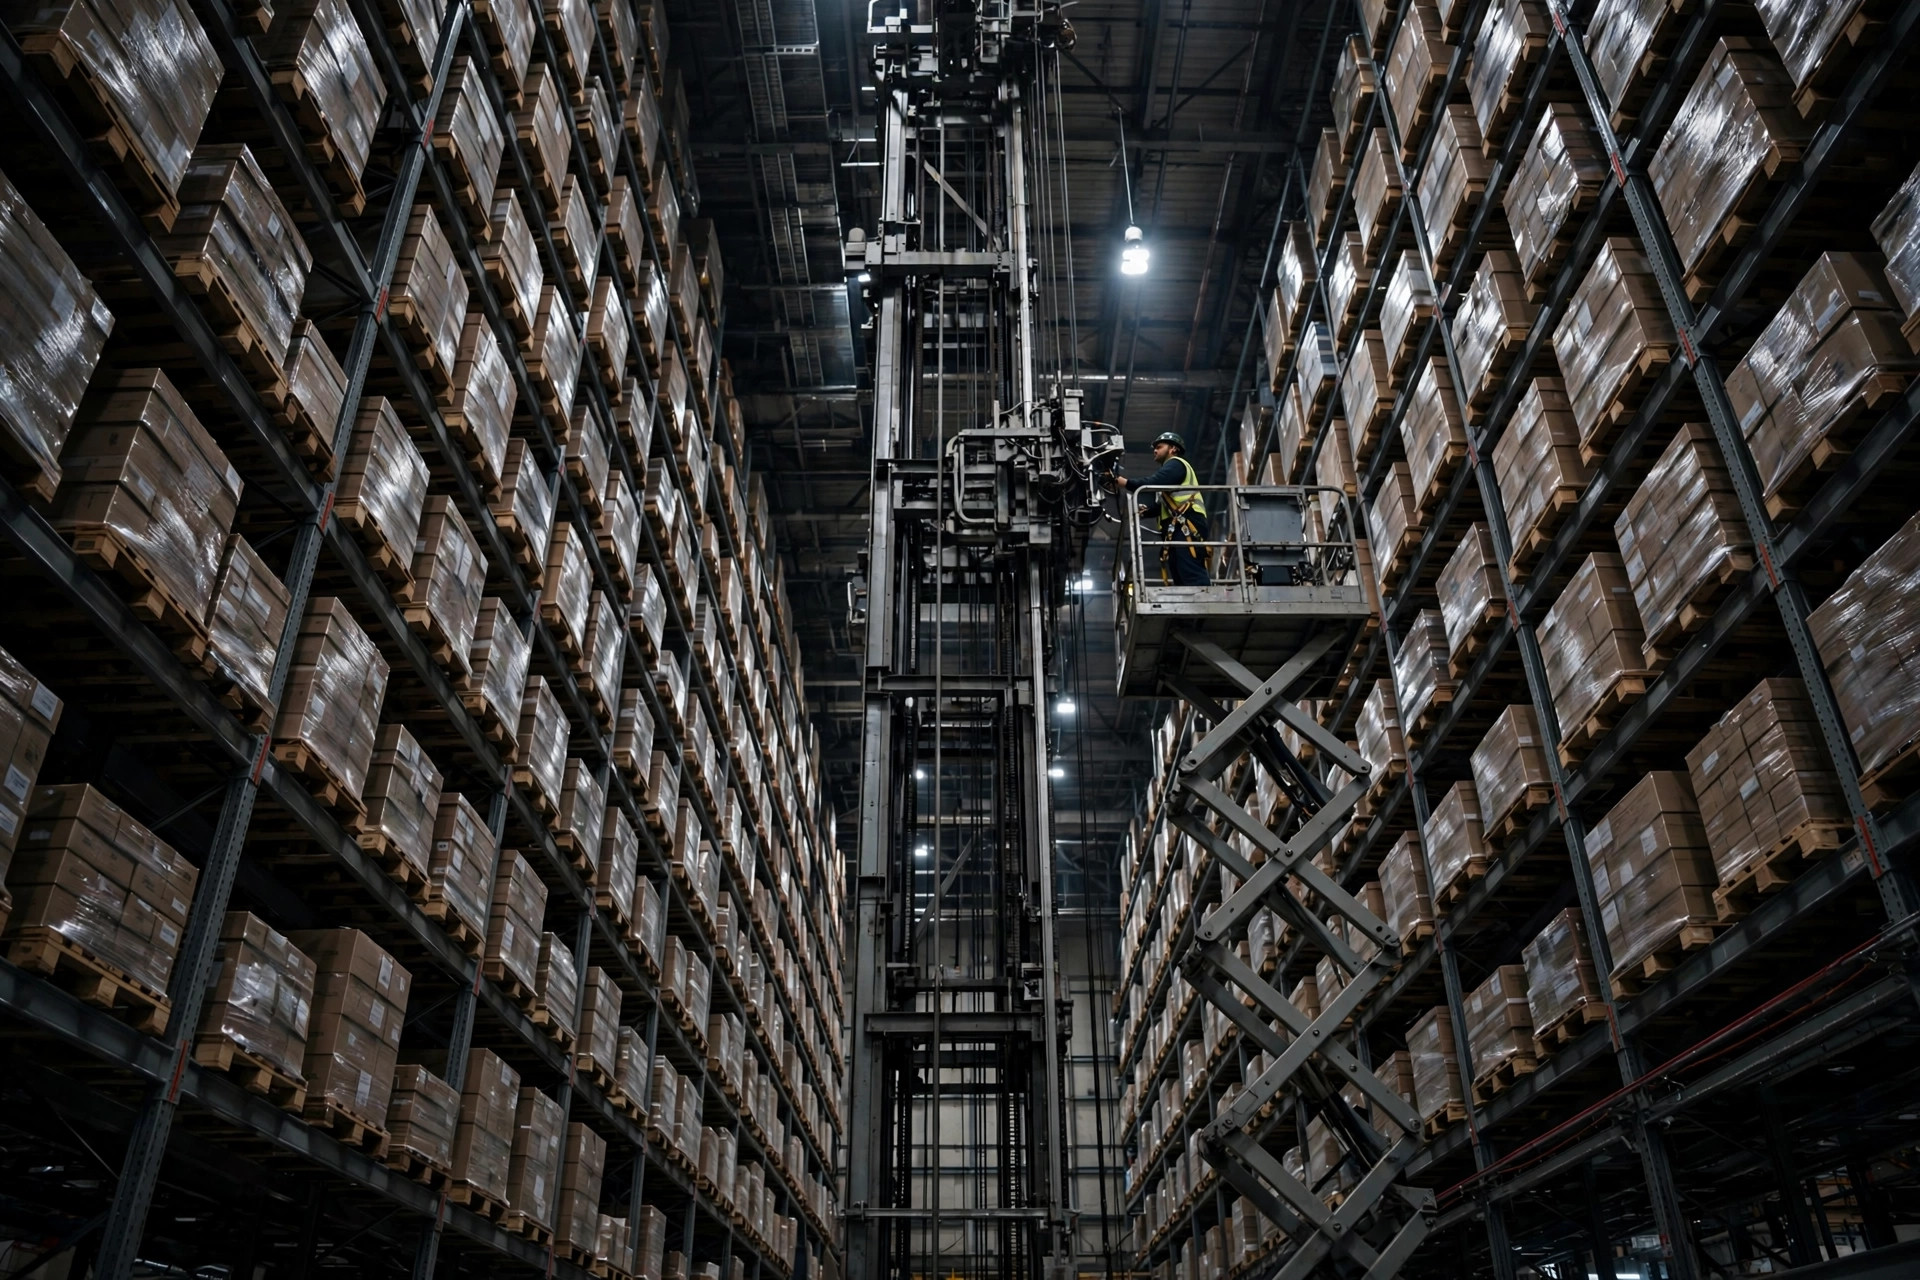
先讲原理,再谈钱。堆垛机(stacker crane)的钢丝绳,你可以理解为电梯的缆绳:载货台几百公斤连货带台,全靠这几根绳子吊着,沿着 20 多米高的立柱上下跑。电梯缆绳断了有安全钳,堆垛机载货台要是掉下来,砸的可是下面整排货架和货——2025 年 6 月,华东一个电商大仓就出了这事:一台双立柱堆垛机的提升绳断裂,载货台从 14 米掉下来,砸塌 3 组货架,整巷道停机 11 天,直接损失超过 120 万元。这还不算旺季丢单的间接损失。
事后查原因,绳子早就该换了:点检记录显示,断裂前两个月,6 倍绳径长度内的断丝数已经到 14 根,超过报废线,但当时的判断是"看着还能用,再撑一个旺季"。钢丝绳这东西,疲劳是看不见的,等你看得见的时候,已经晚了。
多说一句绳的结构,方便你理解后面的标准。6×36WS 里的"6"是 6 股,"36"是每股 36 根钢丝,"WS"是瓦林吞式(粗细丝搭配),这种结构柔软、耐弯曲,是堆垛机提升绳的主流。绳芯分纤维芯(FC)和钢芯(IWRC):纤维芯轻、便宜,但不耐高温高压;钢芯贵 20%~30%,破断拉力高一档。高位高速的堆垛机,我一般建议钢芯——提升高度超过 20 米,绳子自重都快赶上载荷了,纤维芯长期受压容易塌芯。你可以理解为:鞋带和登山绳的区别,看着都是绳,受力逻辑完全不一样。
断丝报废标准:stacker crane wire rope 什么时候必须换
报废标准不是拍脑袋的,行业通用的是 ISO 4309 / GB 6067 那套逻辑,堆垛机厂家手册里也都会写。记三个硬杠杠就行:
第一,断丝数。最常用的 6×36WS 结构交互捻钢丝绳:在 6 倍绳径(6d)长度内,断丝达到 10 根,报废;在 30d 长度内达到 19 根,报废。注意是"可见断丝"——绳股外露的断头,拿粉笔一划拉就能数出来,点检 5 分钟搞定。
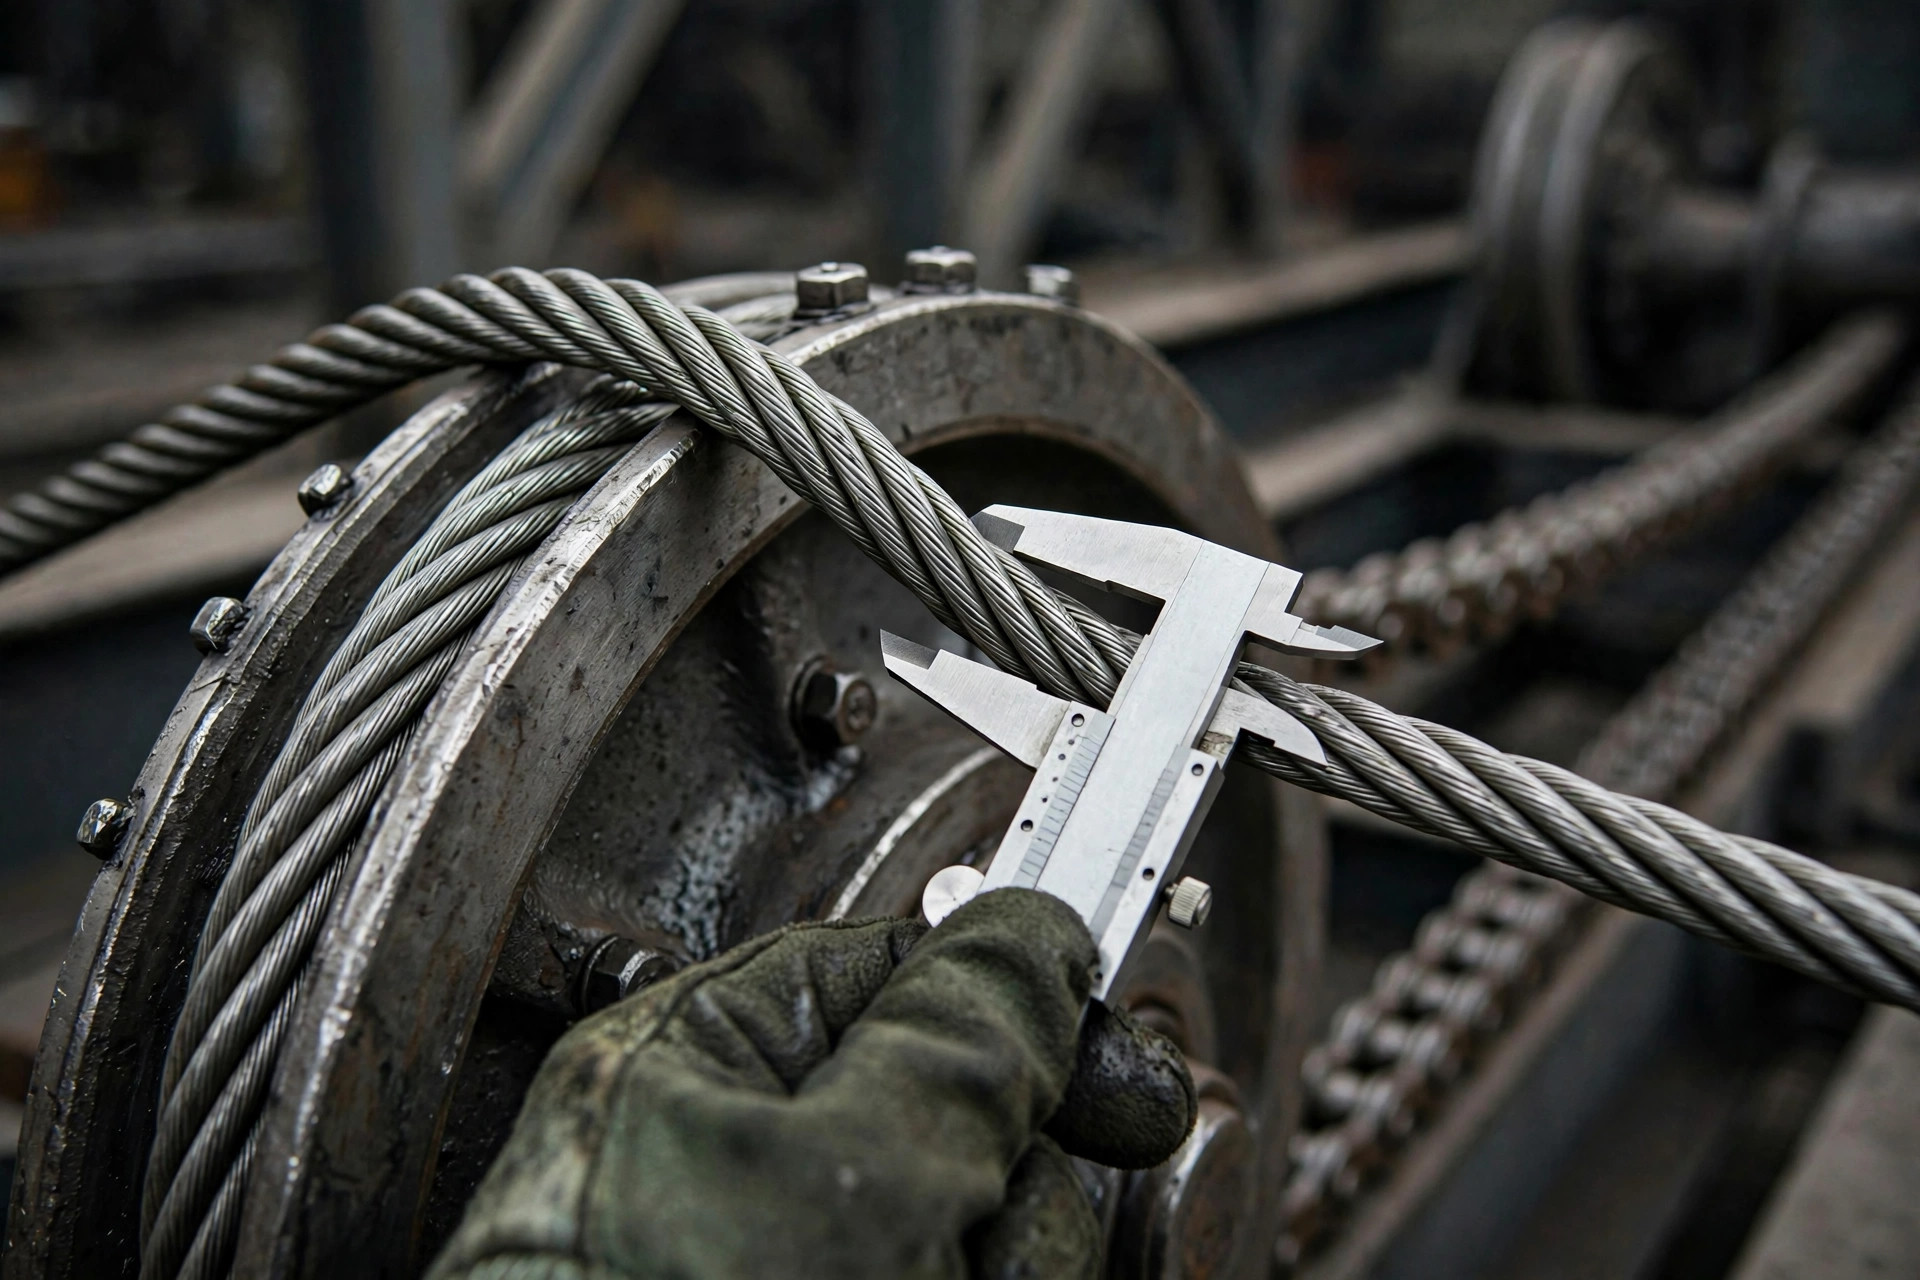
第二,直径磨损。绳径比公称直径小 7%,报废。比如 16mm 的绳,量出来 14.8mm 以下,直接换。磨损超标的绳子,破断拉力已经打了八折,你算载荷的时候还在用出厂值,这就是在赌命。
第三,变形。出现笼状畸变、扭结、绳股挤出、严重锈蚀,不管断丝几根,立即报废。变形意味着内部结构已经坏了,断丝数这时候是滞后指标。
点检频率:高速堆垛机(提升速度 60 米/分钟以上)每月一次,低速的每季度一次。每次点检记三个数:断丝数、绳径、润滑状态。很多仓的点检表只有"正常/异常"两个选项——这种点检等于没检,数字不记下来,趋势就看不见。
断丝分三种形态,看到要会认:疲劳断丝,断口平齐,多出现在滑轮接触段,这是"寿数到了"的信号;磨损断丝,断口磨平发亮,说明轮槽或排绳有问题,换绳要连轮一起查;锈蚀断丝,断口发黑、一碰就掉渣,说明润滑失效或环境腐蚀,该换润滑方案了。记住一个口诀:数断丝看数量,认断口看原因。只数数不看形态,等于只量体温不问病因——而病因,才是决定换不换、什么时候换的关键。
正面案例也讲一个:2025 年 11 月,同一个 3PL 仓的另一台堆垛机,点检发现断丝数 3 个月从 2 根涨到 7 根,趋势明显。我们提前 6 周排了夜间窗口换掉,花了 1.8 万元。如果等它断,按华东那个案例的量级,损失是 60 倍以上。点检的真正价值不在"发现不行了",而在"看到它正在变坏"。这就是趋势管理的意义。
不停机更换实战:wire rope replacement 的窗口怎么排
换绳最大的成本不是绳子本身,是停机。一台巷道堆垛机停 1 天,少出的托盘数按 800 算,旺季一天的发货缺口可能要花一周来追。所以"不停机更换"的核心,是把工作压缩进夜间窗口。
2026 年 3 月,我们给一个华北的 3PL 仓换过 4 台堆垛机的提升绳,用的"新绳带旧绳"工艺:把新绳头和旧绳头做临时连接,慢速点动堆垛机,让旧绳把新绳一路带过所有滑轮,最后新绳就位、旧绳退出。全程不用拆滑轮组,单台 6 小时搞定——晚上 10 点停机,凌晨 4 点恢复,早上 6 点开班时设备已经在热机了。4 台分 4 个晚上换,白天零影响。
这套工艺有三个前提:一是滑轮和卷筒的槽磨损不能超标,否则新绳上去也是加速磨损,换之前先量轮槽;二是临时接头必须做抗拉测试,断在半路比不换还惨;三是换完必须做空载+满载试运行各 10 个循环,载荷谱跑一遍,确认排绳整齐。
备件管理顺带说一句:钢丝绳是备件,不是耗材,别等到要用才下单。订货周期一般 3~4 周,进口绳更长。库里常备 1~2 台份的绳,存放在干燥通风处,轴向立放,别平放堆压——平放受压,绳股容易变形。到货验收量三处绳径,超差直接退货,别将就。旧绳换下来别当废铁卖,先留一段做断口分析,看看是疲劳还是磨损,指导下一轮的点检重点。
算账:换绳 vs 赌一把
一根 16mm、长 120 米的 6×36WS 提升绳,材料费约 2000~3000 元;4 绳一台,人工加窗口加检测,单台总成本约 1.5 万~2 万元。听着不便宜?跟断裂比一比:
| 成本项 | 计划更换(单台) | 断裂事故(参考华东案例) |
|---|---|---|
| 直接费用 | 约 2 万元 | 货架+设备维修超 80 万元 |
| 停机损失 | 0(夜间窗口) | 11 天,少出约 8800 托盘 |
| 货损 | 0 | 载货台货物全损 |
| 安全风险 | 无 | 人员伤亡风险,停业整顿 |
计划更换的成本,是事故的零头都不到。 反常识的判断来了:很多人觉得"绳子没断就是没问题",错。钢丝绳的寿命是按弯曲疲劳次数算的,不是按"断没断"算的。一台每天跑 16 小时、每循环弯曲 4 次的堆垛机,一年弯曲次数超过 50 万次——厂家给的寿命曲线摆在那,到数就换,跟汽车正时皮带一个道理。你不会等正时皮带断了再换发动机吧?
还有一个坑:润滑不是越多越好。钢丝绳油涂多了,粘灰,灰+油变成研磨膏,反而加速绳股间磨损。正确做法是薄而匀,点检时手指一捻,感觉有油膜但不滴油,就够了。
最后对个"伪需求"开一炮:这两年有人推"智能钢丝绳",绳子里埋传感器,实时传断丝数据,价格是普通绳的 5 倍。听着很美,但堆垛机提升绳一年才换一次,人工点检 5 分钟的成本几乎为零——花 5 倍的钱,解决一个 5 分钟能解决的问题,这叫伪需求。传感器的钱,不如花在培训点检工认断口形态上。人靠谱了,绳才靠谱。
这钱花得值不值,看这一个数:你仓里堆垛机钢丝绳的"断丝数/报废线"比值。超过 70%,立刻排计划;超过 100% 还在跑的,别干了,先停机。今天就去翻点检记录,这个数要是没有,说明你们的点检一直在走过场。绳子不会说话,但它会用断裂来投票——而你,付得起这张票吗?
作者:大刘|自动化设备工程师,前集成商技术负责人