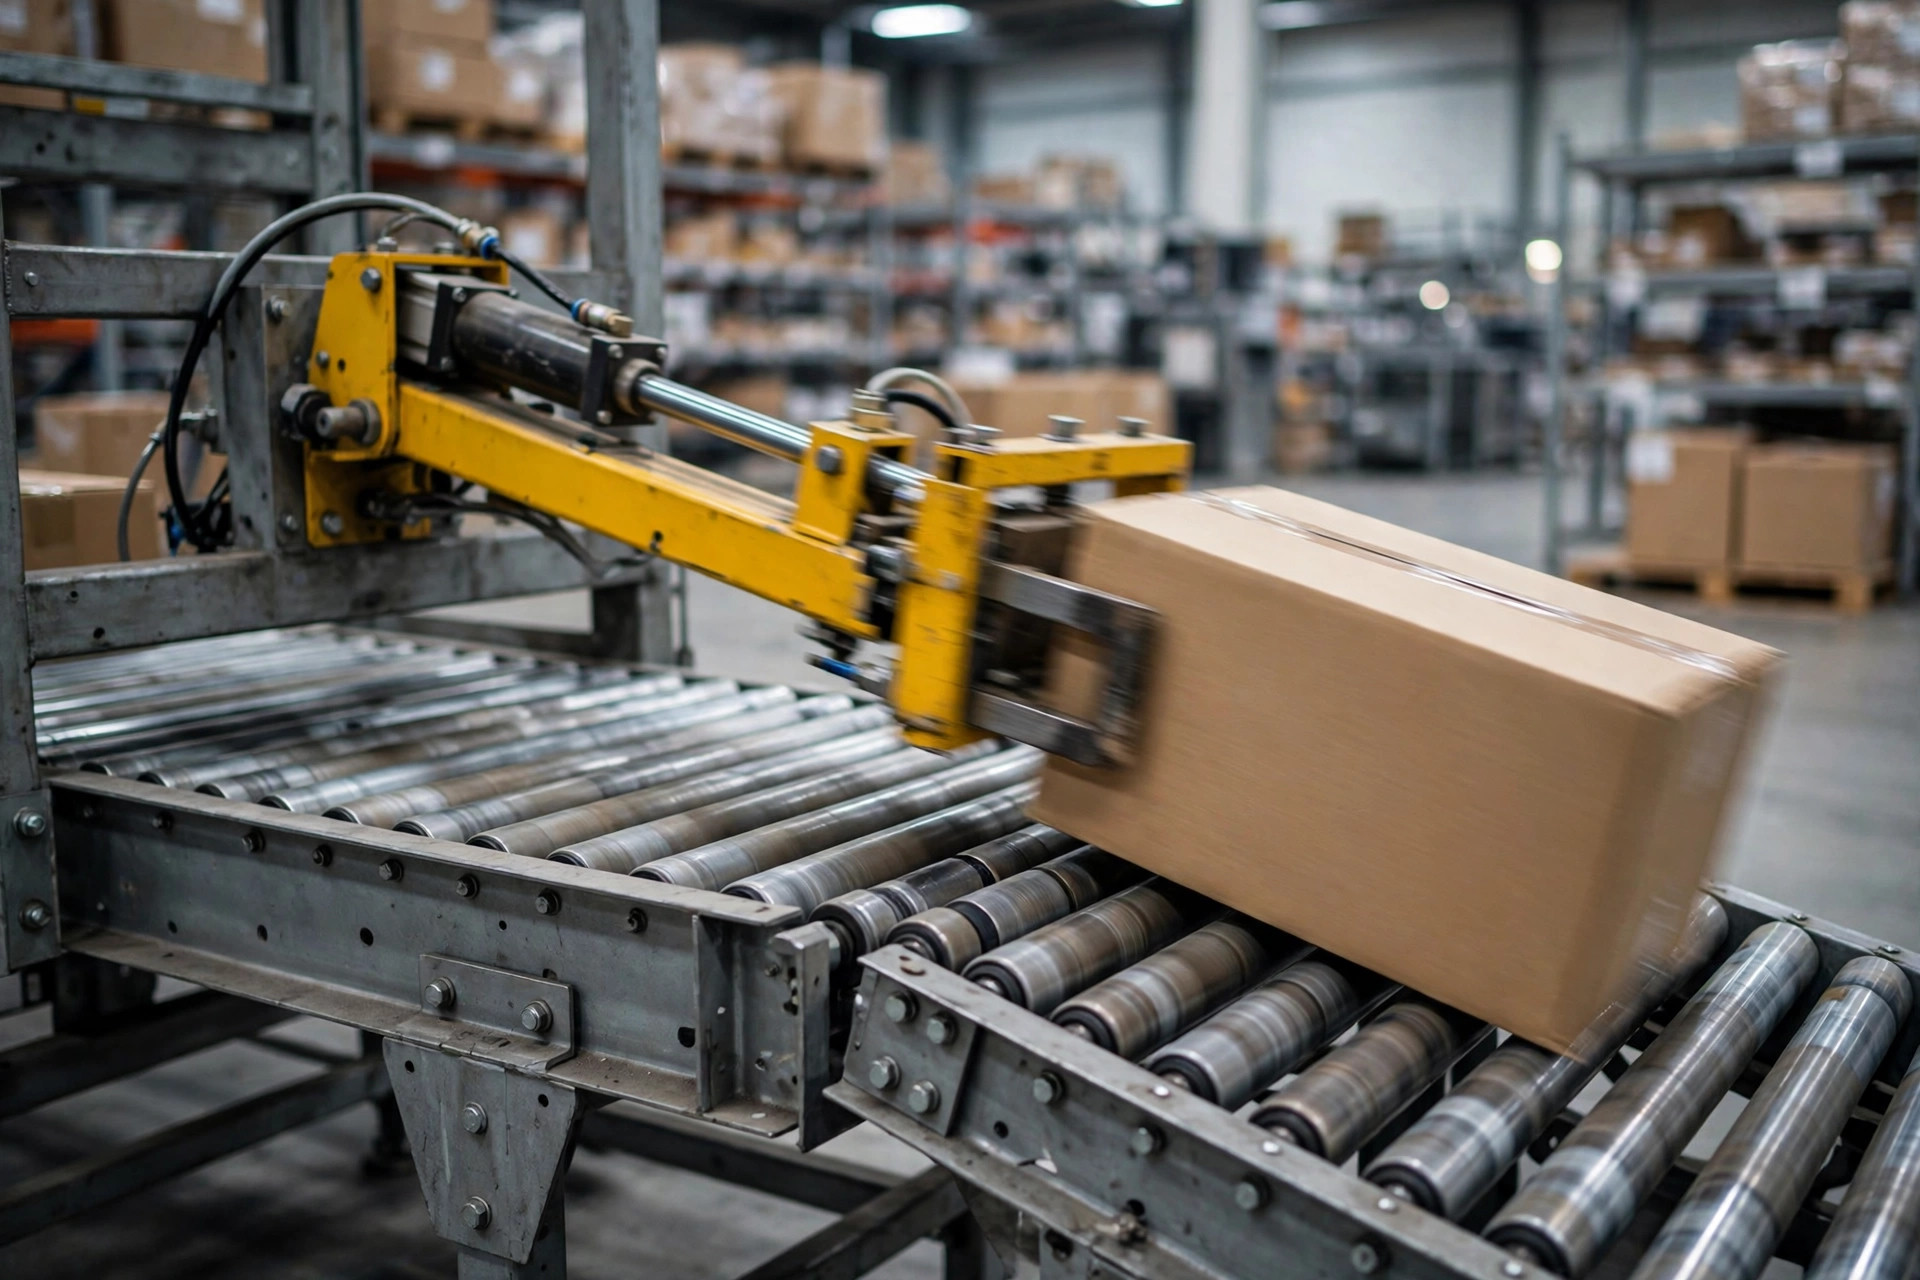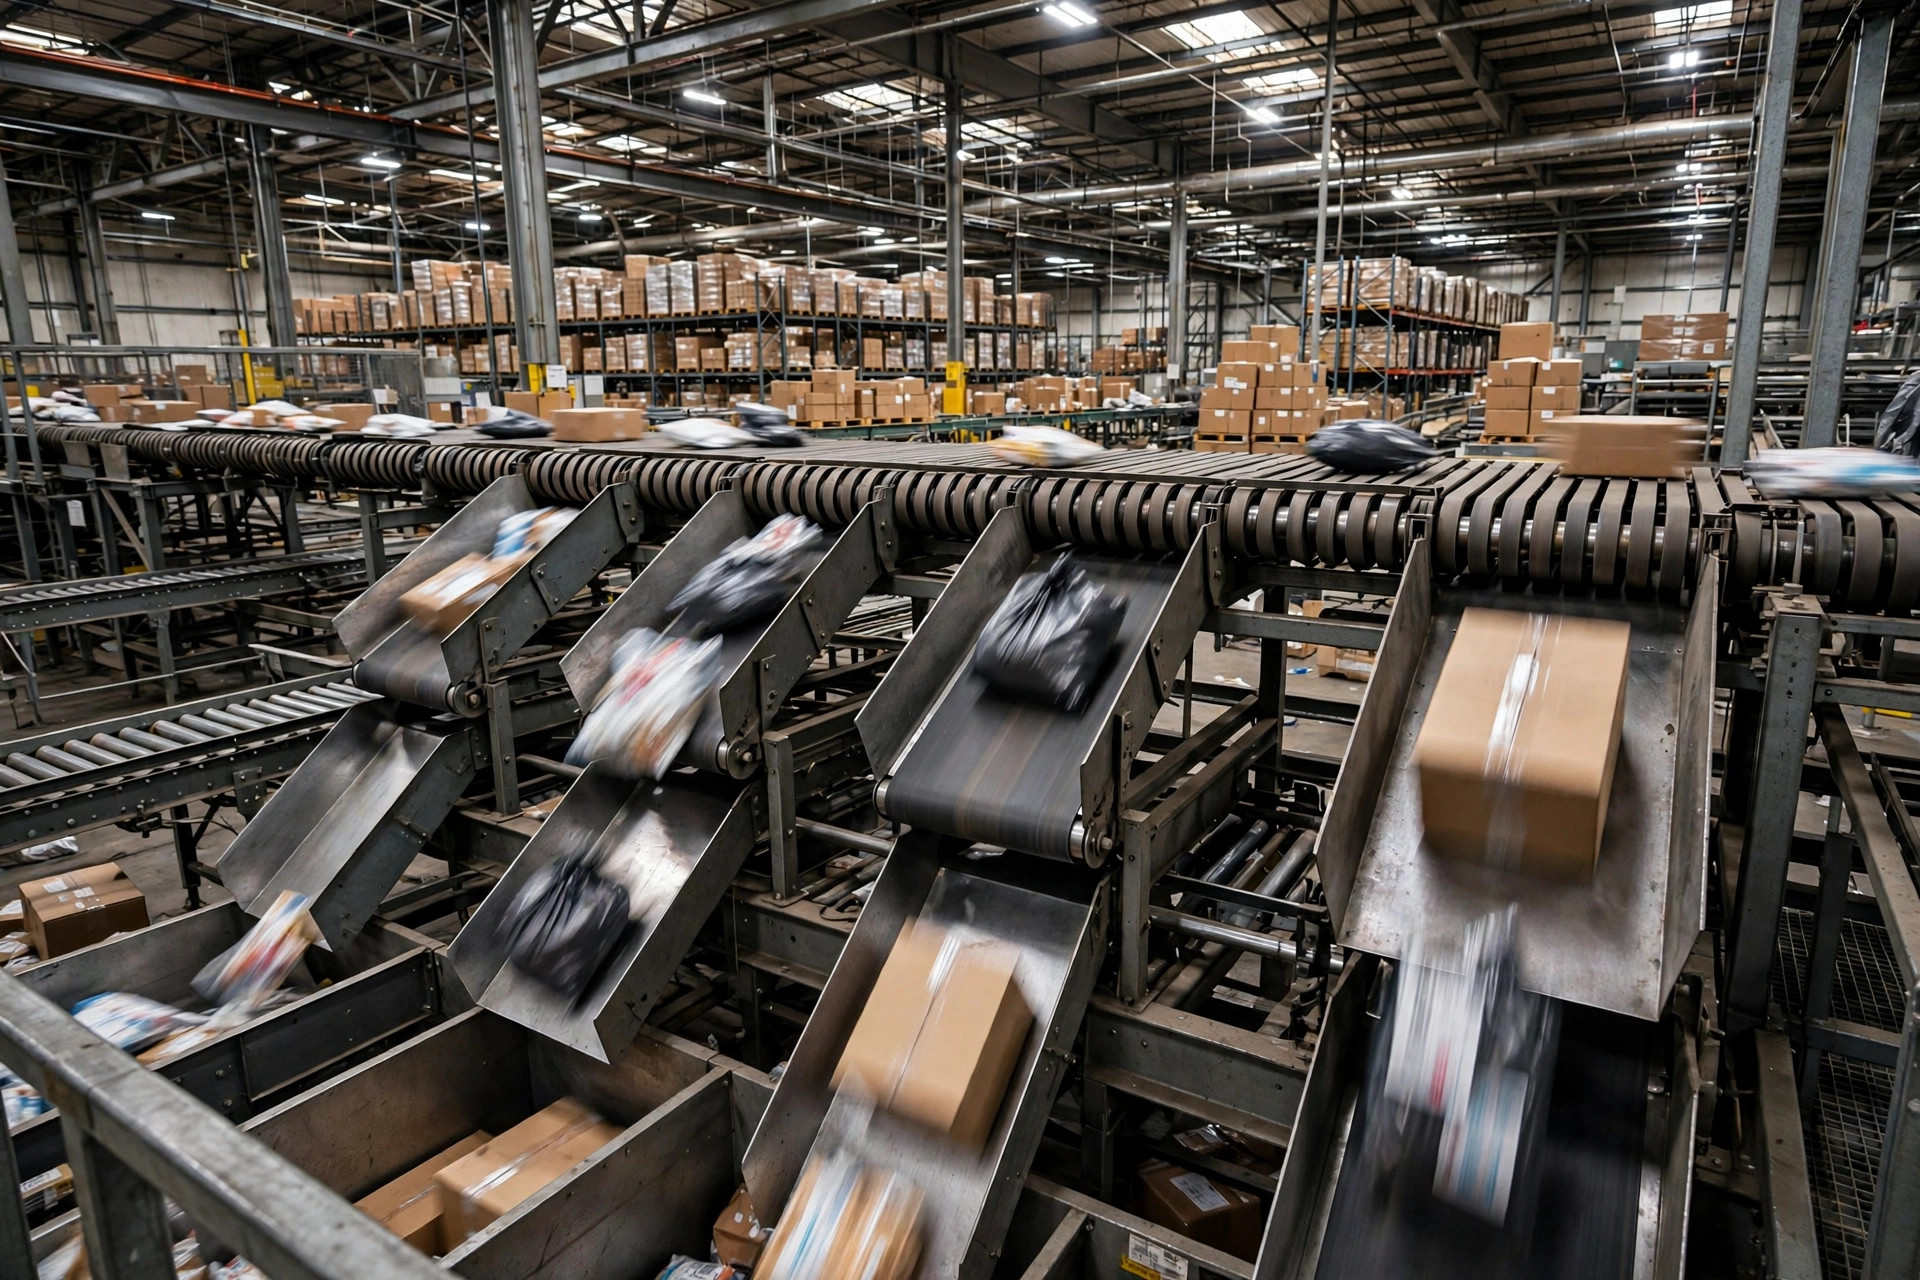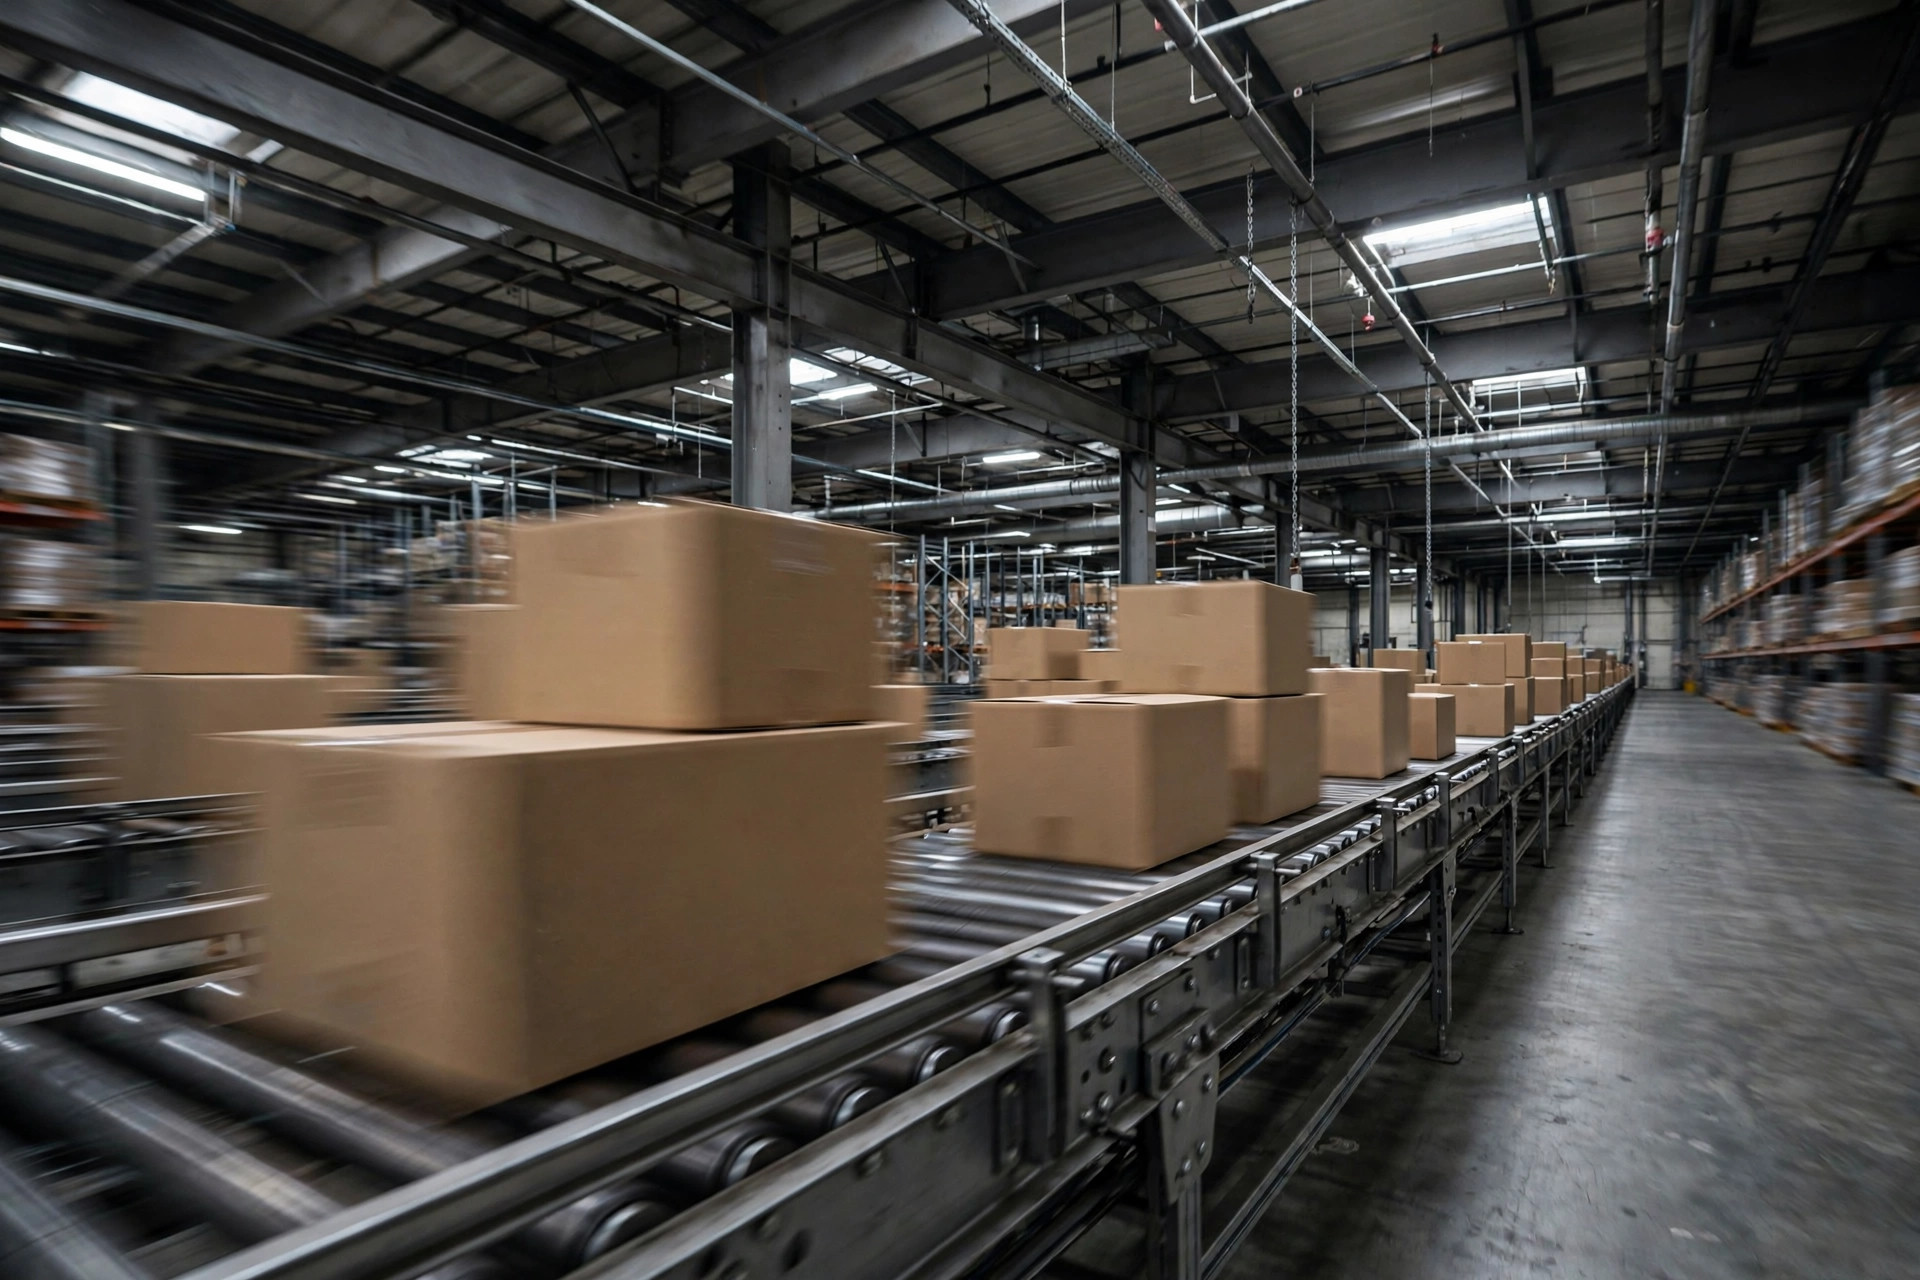
Numa tarde de outono de 2022, entrei num armazém 3PL em Ontario, Califórnia — 120,000 pés quadrados, movimentando 15,000 pedidos por dia na alta temporada. Uma multidão se formou no fim da linha de triagem. As caixas tinham se chocado na esteira: sete ou oito caixas entaladas umas nas outras, a caixa da frente esmagada e deformada, rasgada na lateral, com duas canecas dentro em pedaços. O supervisor de operações me disse que era a terceira vez naquela semana, e que as reclamações por dano estavam acabando com ele.
Mas o produto quebrado nem era o pior. Espremidas umas contra as outras, todas as etiquetas de envio estavam tortas. Os scanners erravam uma atrás da outra, os erros de triagem se acumulavam no desviador, e caçar cada caixa mal triada queimava três horas de trabalho extra por dia.
Aquela linha era esteira de rolos motorizados simples — sem nenhuma lógica de acumulação. As caixas faziam fila no separador enquanto as de trás continuavam avançando, cada uma empurrando a próxima. Isso é pressão de linha. E aqui está meu veredito: onde quer que sua linha tenha que fazer fila — esperando uma triagem, um aplicador de etiquetas, uma carreta — as batidas não são azar. É física. Não vai melhorar sozinho, e a alta temporada só piora as coisas.
Por que as caixas se chocam: entendendo a pressão de linha
O rolo motorizado tem um traço teimoso: os rolos nunca param de girar. Uma caixa bate no bloqueio e para, mas a caixa de trás continua sendo empurrada para frente — uma empurrando a próxima até que a fila inteira seja uma única cobra comprimida.
O dano vem em três sabores, ordenados pelo quanto doem. O pior é o produto esmagado — caixas leves e frágeis sofrem mais; a caixa deforma e o que estiver dentro paga o preço. Em seguida, o dano às etiquetas: espreme uma caixa e a etiqueta de envio enruga ou entorta, as taxas de leitura despencam, e a triagem volta a depender do olho humano. O menos doloroso, mas mais irritante, é uma linha emperrada: uma caixa tomba de lado no amontoado e a linha inteira para até alguém ir lá e colocá-la de pé de novo.
Naquele prédio em Ontario, os erros de leitura na alta temporada eram tão ruins que colocaram duas pessoas no desviador só para re-verificar as leituras. Duas pessoas, a alta temporada inteira — salários e horas extras que teriam comprado várias seções de esteira de acumulação. Fiz as contas para o supervisor na hora. O rosto dele disse o resto.
O que a acumulação de pressão zero acumula de verdade
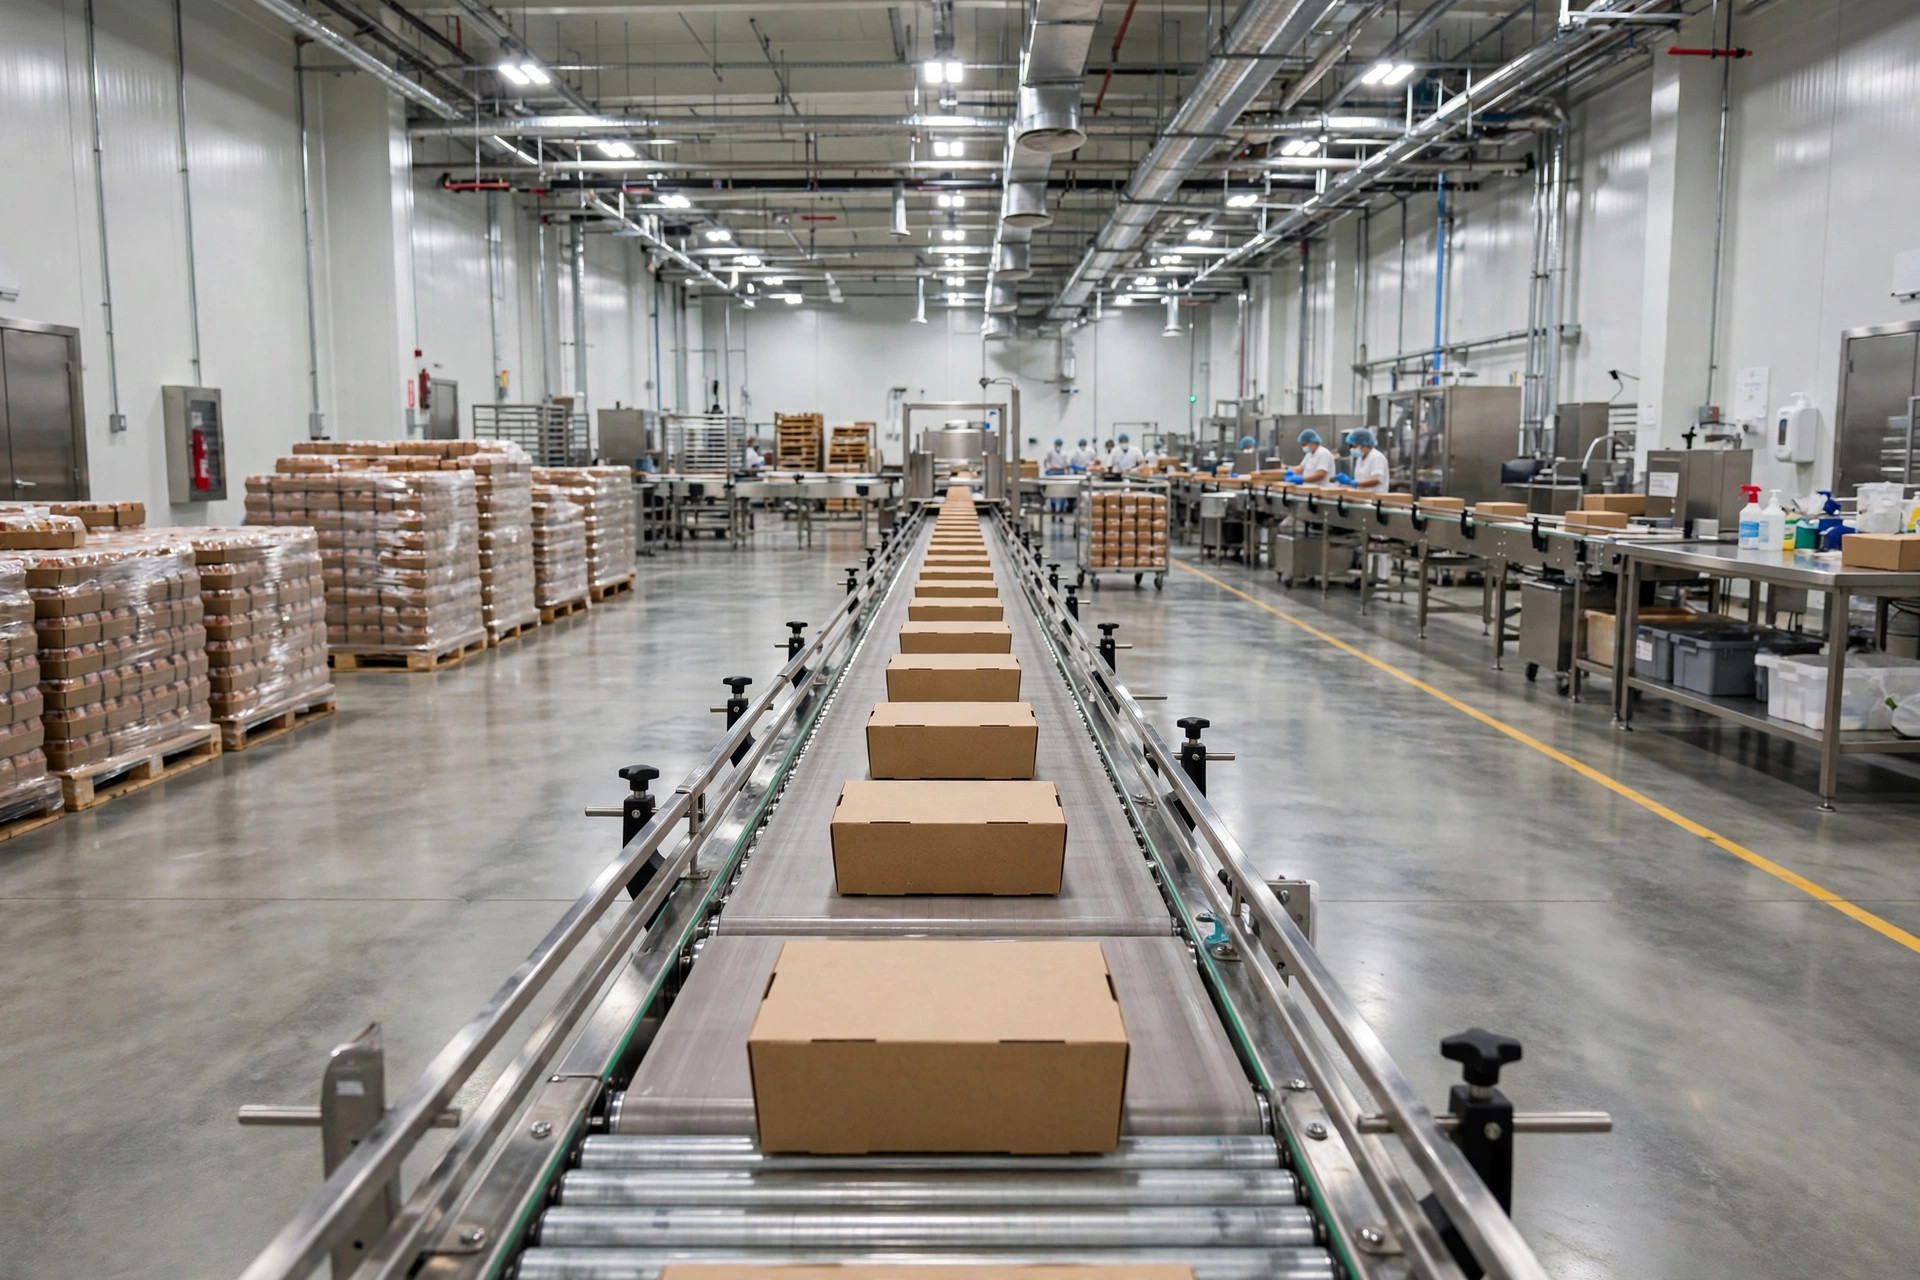
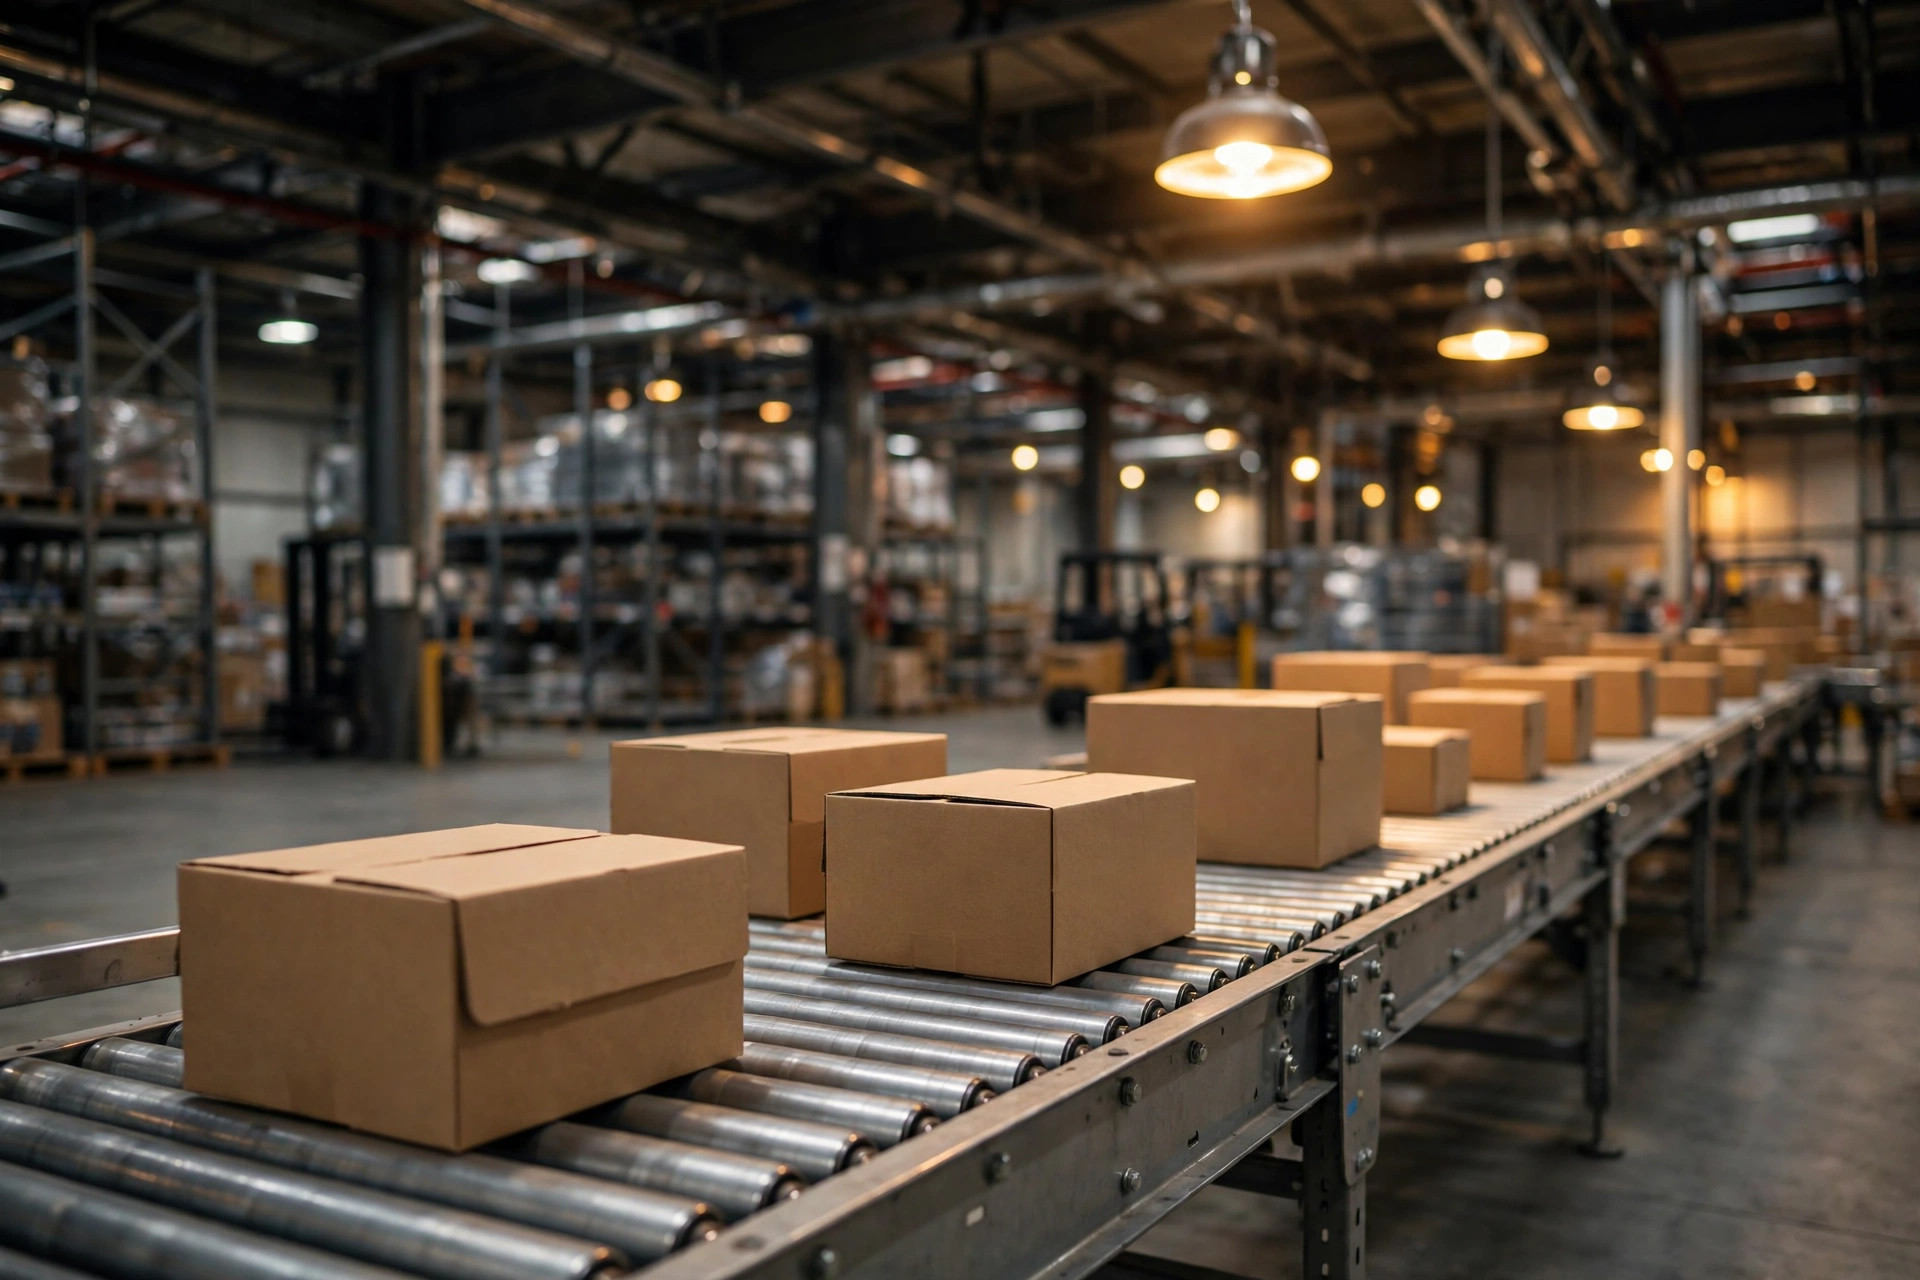
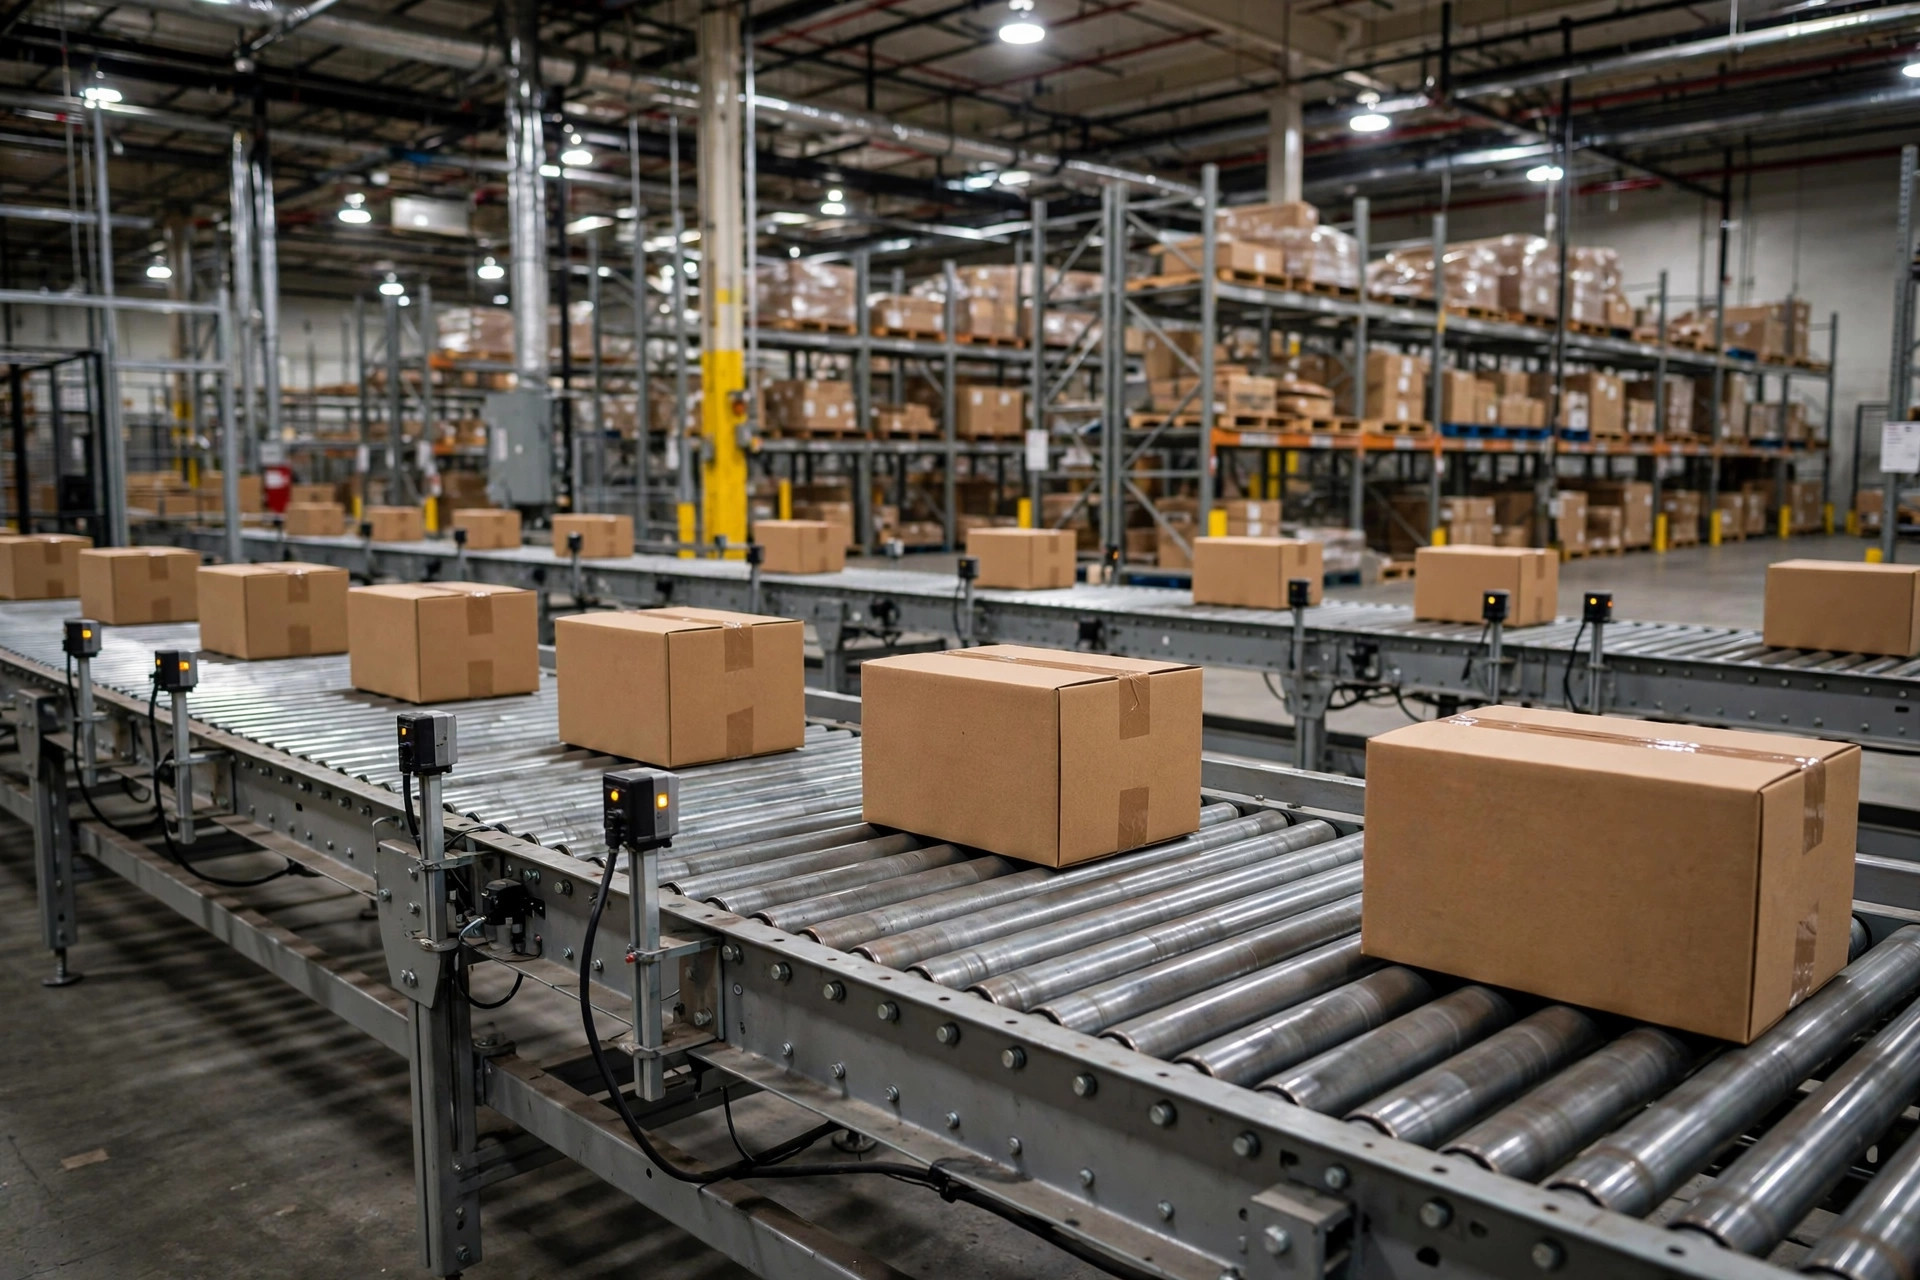
O nome soa chique; a ideia é uma frase: fatiar a esteira em zonas independentes, cada uma com seu próprio acionamento e seu próprio liga/desliga. Se a zona a jusante estiver ocupada, a zona a montante segura. Quando a jusante libera, a montante solta. Cada caixa tem seu próprio espaço, sem nunca tocar a vizinha — daí a pressão zero.
Repare no enunciado: pressão zero, não folga zero. As zonas precisam de respiro para que a caixa de trás só arranque depois que a caixa da frente tiver saído completamente da zona. Muita gente entende ao contrário, aperta as zonas, e acaba de volta às batidas.
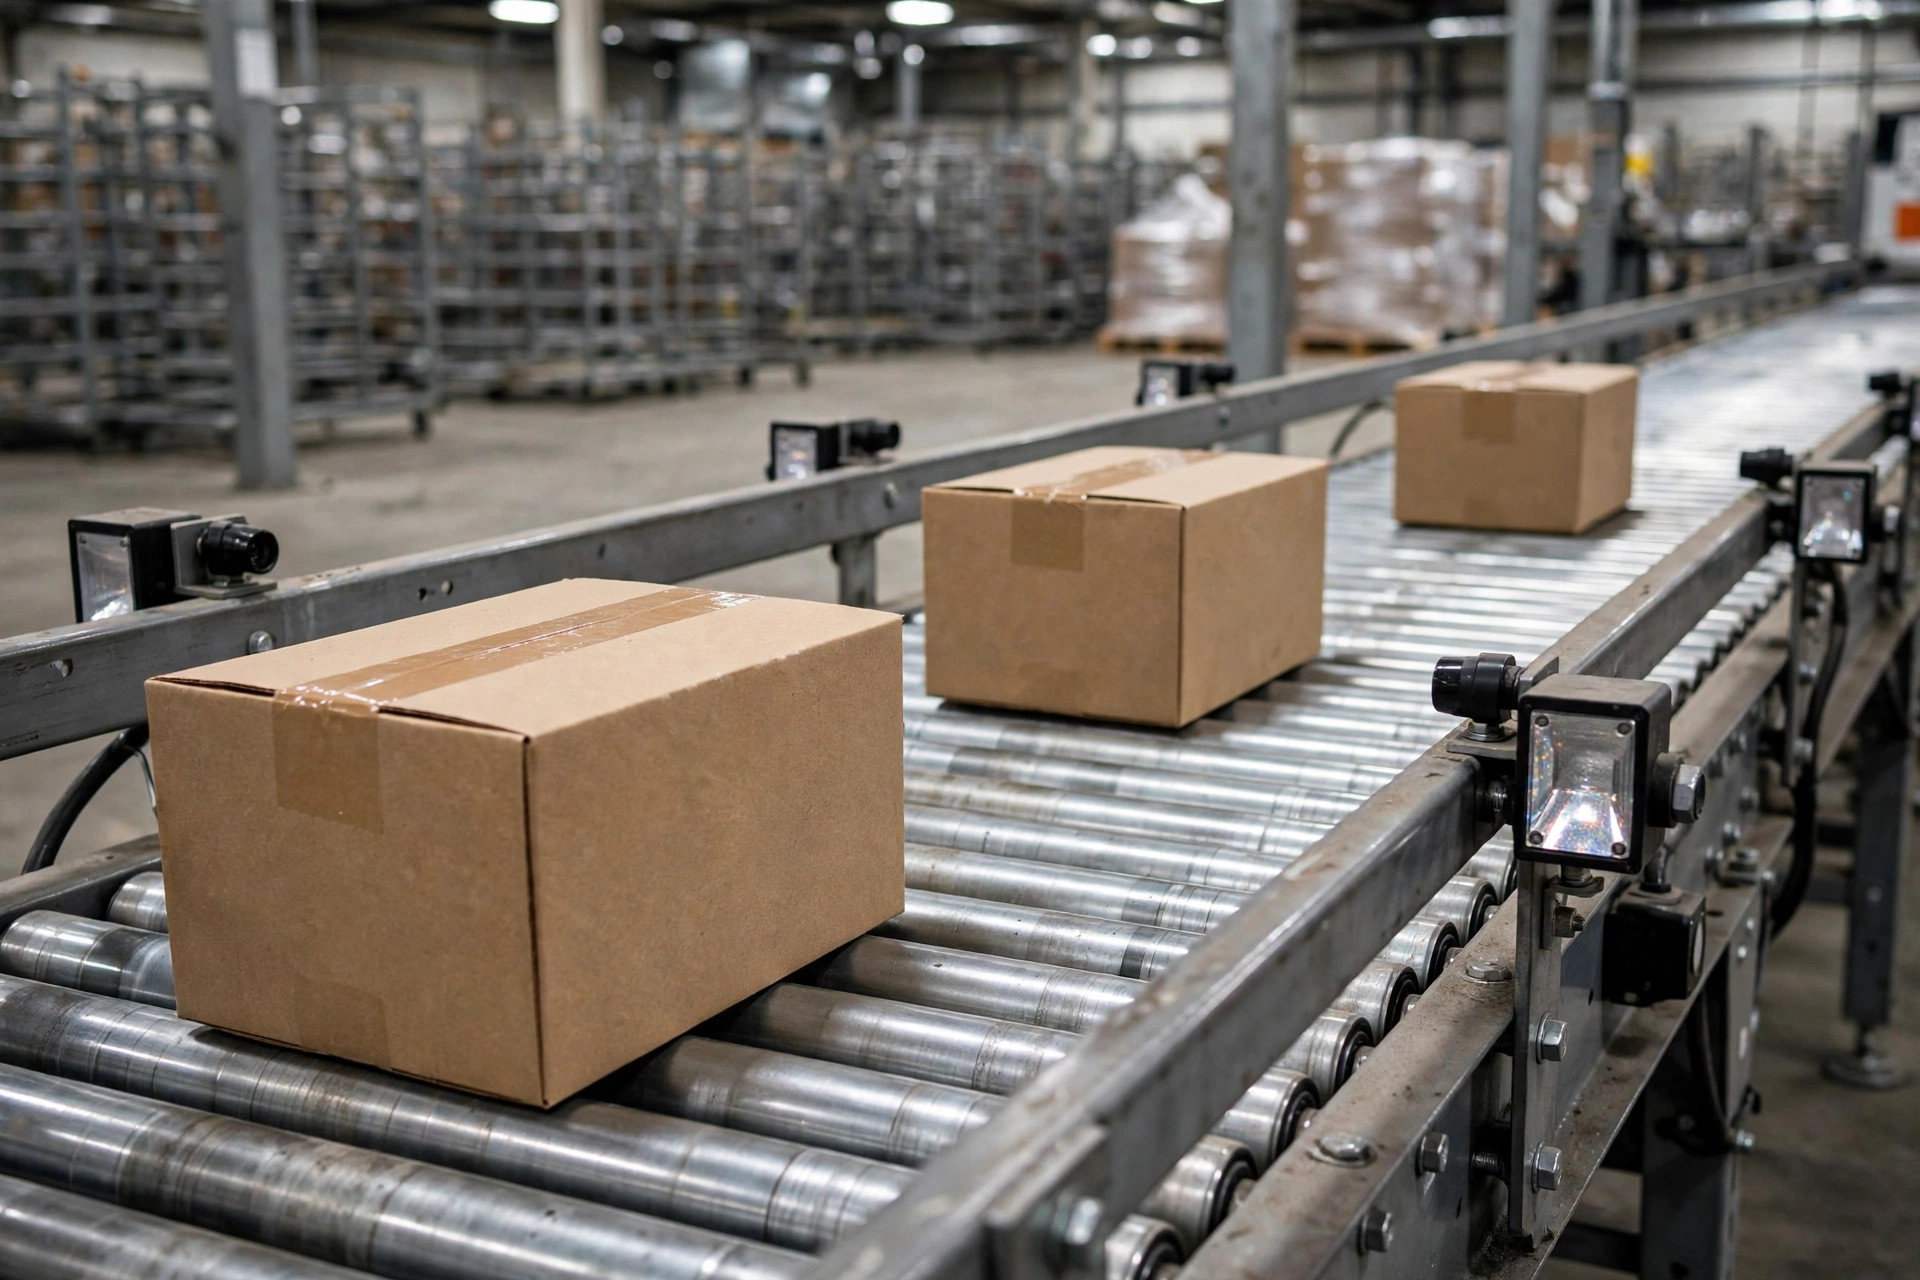
Quatro decisões de configuração, em ordem — e a ordem importa.
O dimensionamento das zonas vem primeiro, e é a decisão mais importante de toda a instalação. Cada zona deve ser um pouco mais longa que a caixa mais longa da sua linha. Se a zona for grande demais, você está jogando dinheiro fora; se for pequena demais, uma caixa longa fica a cavalo entre duas zonas e a lógica de controle desmorona. Meça suas caixas primeiro, depois dimensione as zonas — nunca o contrário.
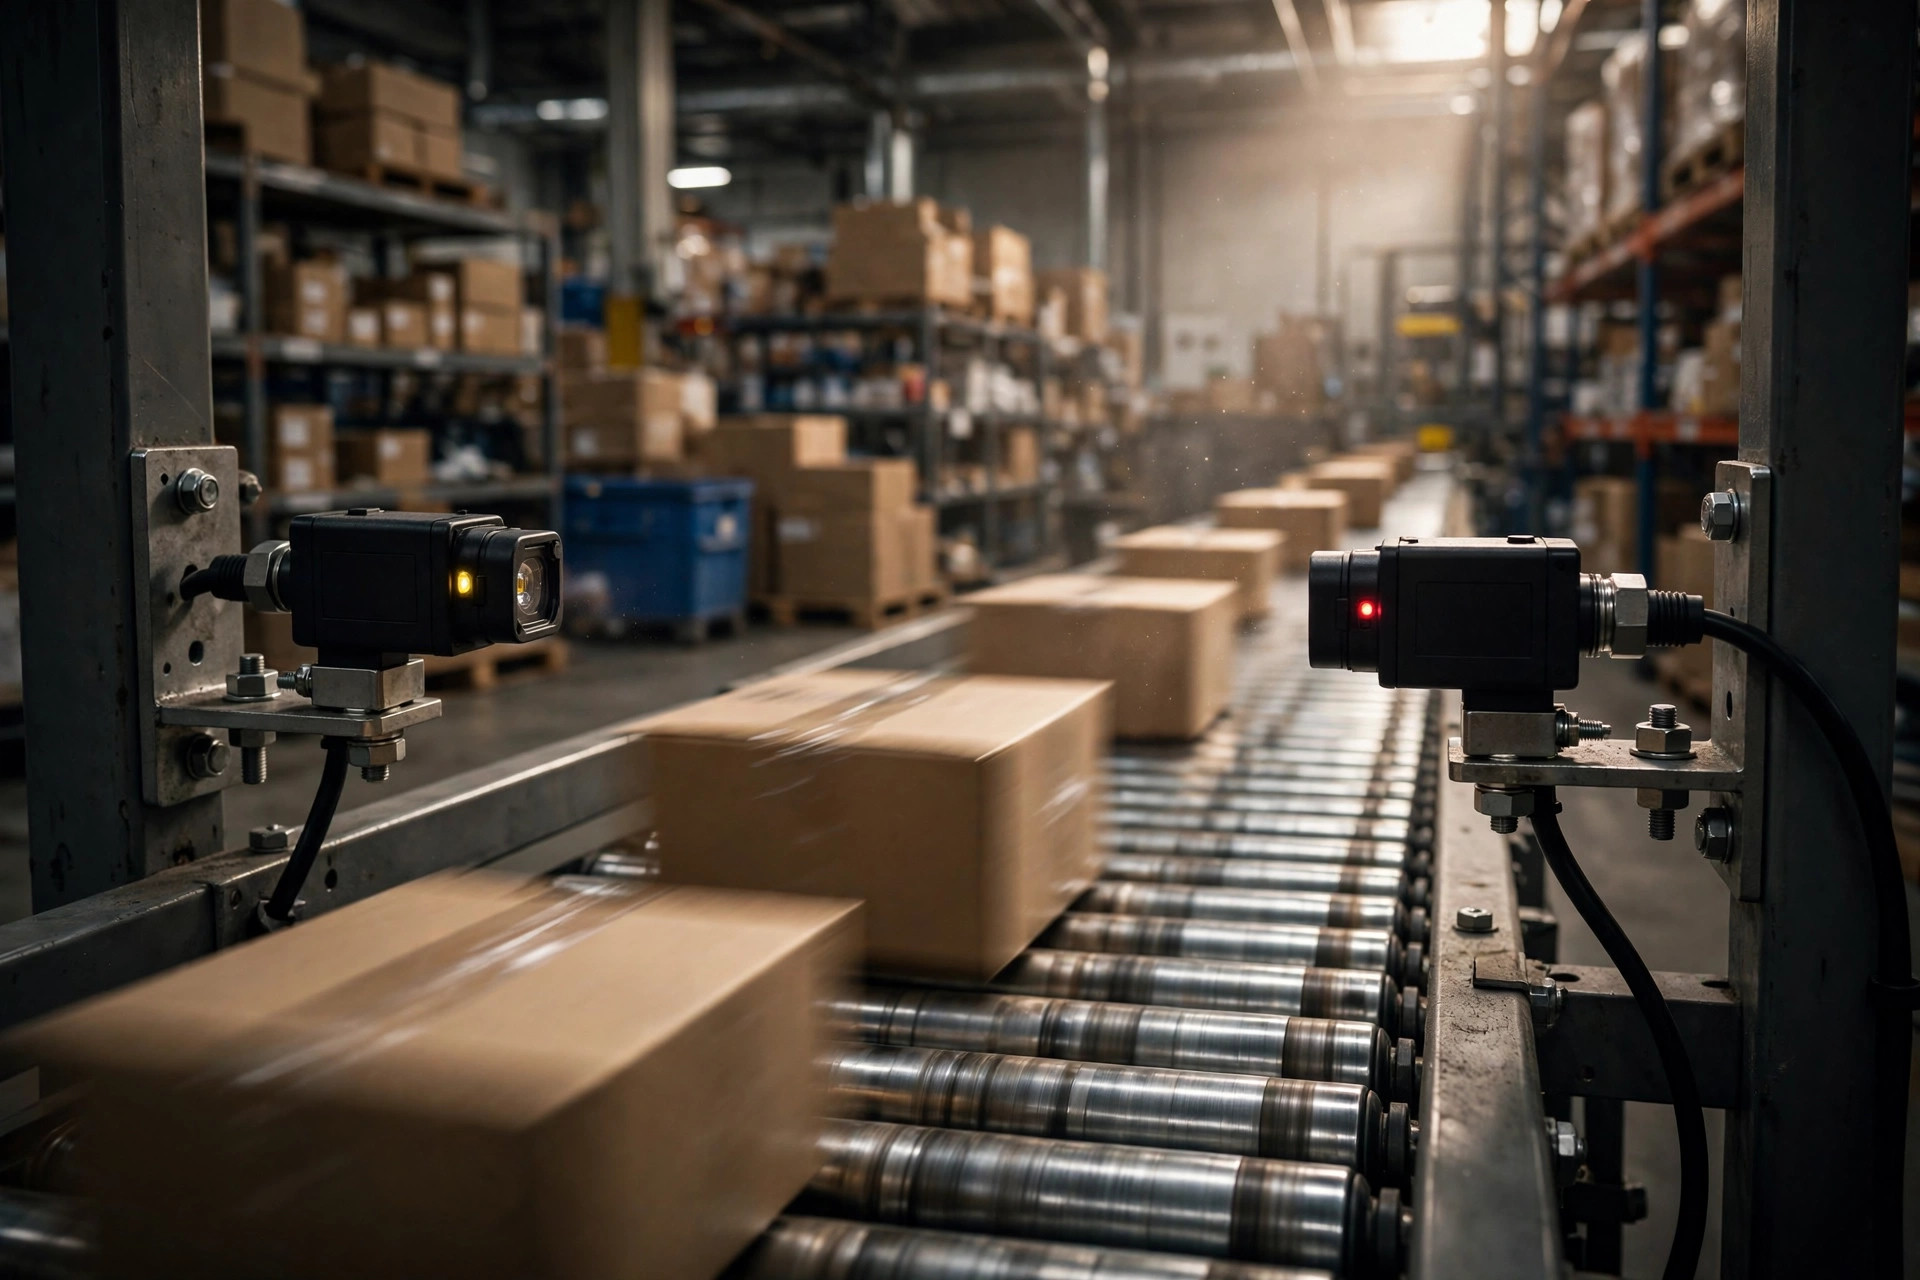
Em seguida, o posicionamento dos sensores. Um par de fotocélulas por zona, respondendo a uma única pergunta: esta zona está ocupada? Duas lições de campo. Mire no meio do corpo da caixa, não nas emendas. E se sua operação usa muita fita clara ou transparente, teste no chão — o reflexo da fita faz os sensores verem fantasmas, e você vai perseguir emperramentos fantasmas por semanas até descobrir.
Depois, a folga mínima. A regra de trabalho é uma caixa por zona, imposta pelo comprimento da zona mais o tempo de liberação; não há um valor mágico em centímetros para decorar. O princípio a guardar: a traseira da caixa da frente sai completamente da zona antes que o bico da caixa de trás entre nela.
Por fim, o modo de liberação — escolha um. A liberação individual solta as caixas uma a uma para escaneamento e triagem: precisa, ao custo de vazão. A liberação em lote manda um grupo inteiro de uma vez para carregar carretas ou fazer buffer: rápida, mas só se a jusante tiver espaço para receber. Ajuste o modo ao que estiver depois da seção de acumulação — separador, individual; porta de doca, lote. Se inverter, você vai sentir no primeiro dia.
O checklist que eu passo antes de qualquer coisa entrar no ar
Lista curta. Cada item pago em dinheiro de verdade.
Meça três caixas: a sua mais longa, a sua mais curta, a sua mais pesada. Dimensione as zonas pela mais longa, com margem. Passe a mais curta no comissionamento para garantir que os sensores realmente a veem — caixinhas pequenas sumindo entre fotocélulas é um clássico. Use a mais pesada para o teste de carga; ela tem que parar e arrancar limpo, sem engatinhar.
Cuide da transição da esteira simples. A montante da seção de acumulação, adicione um trecho de transição que reduza a velocidade gradualmente — não deixe as caixas se estatelarem na zona de acumulação a toda velocidade. A jusante, no separador, combine o ritmo: o ritmo da individualização e o ritmo do separador precisam ser o mesmo ritmo, ou o separador passa fome entre as liberações.
Não economize nos acionamentos. Um acionamento por zona; o rolo motorizado é a resposta de sempre. Juntar várias zonas num único acionamento economiza um pouco de dinheiro que o comissionamento vai cobrar com juros — uma zona falha, a seção inteira cai junto, e boa sorte isolando o problema às 2 da manhã na alta temporada.
Os controles precisam sobreviver a um corte de energia. Depois de uma interrupção ou uma parada de emergência, o sistema tem que lembrar quais zonas estão ocupadas — nada de liberação massiva cega na reinicialização. Teste isso na aceitação. Não aceite a palavra de ninguém; já vi linhas despejarem a fila inteira no chão porque ninguém verificou.
O comissionamento roda em quatro passadas: vinte minutos vazia, observando cada zona ligar e desligar com nitidez; depois um teste de estresse a plena carga, a linha cheia de ponta a ponta, ouvindo batidas e ruídos estranhos; depois dezenas de ciclos com suas caixas maiores e menores; e por fim, fixe um cronograma de limpeza dos sensores — a poeira de papelão é o inimigo natural das fotocélulas, e se não estiver na lista de manutenção preventiva, ela vai te encontrar em três meses.
Agora o compromisso honesto. A acumulação de pressão zero não é de graça: acionamentos e sensores independentes por zona custam bem mais que a esteira simples, e a lógica de liga/desliga morde a vazão. Meu veredito: uma linha pequena fazendo alguns milhares de pedidos por dia, tamanhos de caixa uniformes, sem triagem por scan — a esteira simples com um batente mecânico resolve. Mas no momento em que você tiver triagem baseada em scan, pesos de caixa mistos, ou uma alta temporada para sobreviver, o dinheiro é bem gasto. Aquela reforma em Ontario saiu por menos de cinquenta mil dólares, e quando a taxa de erros de triagem caiu, a mão de obra de re-verificação economizada a pagou numa única alta temporada.
Uma pergunta para levar ao seu chão de fábrica: fique dez minutos no fim da sua linha de triagem e conte quantas caixas ficam encostadas umas nas outras esperando a liberação. Se for mais da metade do tempo, não saia comprando equipamento ainda — meça sua caixa mais longa, depois meça seu comprimento de zona. Há oito chances em dez de que o problema seja esses dois números não combinando.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.